Equipamentos de Fabricação e Linhas de Produção
Nossa oficina de 100.000 metros quadrados abriga oito linhas de produção dedicadas, cada uma projetada para uma classe específica de componente de estrutura de aço — desde corte CNC a plasma de chapa de 120mm até corte robótico de sela de tubo de 400mm. Esta página documenta os equipamentos, suas especificações técnicas e a lógica de produção que permite que 200.000 toneladas de aço fabricado saiam de nossas instalações todos os anos.
Oito Linhas de Produção, Cada Uma Projetada para um Problema de Engenharia Específico
Uma fábrica de estruturas de aço não é uma linha de produção única — é uma sequência de estações de trabalho especializadas, cada uma calibrada para um material, geometria e tolerância específicos. Quando um projeto entra em nossa oficina, ele não segue um caminho genérico. Nós de grade de esferas parafusadas vão para a perfuração de esferas CNC. Elementos de treliça tubular vão para corte de tubos CNC e soldagem de sela robótica. Vigas em H vão para a linha de montagem automatizada e soldagem por arco submerso. Colunas em caixa vão para a estação de SAW de múltiplos fios com soldagem por escória eletroslag para diafragmas internos.
Essa especialização é importante porque cada tipo de componente possui uma dimensão crítica diferente. Para um nó de grade esférica aparafusada, a dimensão crítica é o ângulo do furo do parafuso na superfície da esfera — uma fração de grau fora do lugar significa que o elemento de conexão não se alinhará. Para uma treliça de tubo, a dimensão crítica é o perfil do corte em sela na interseção entre o ramal e o cordão — um corte impreciso cria uma folga na raiz que nenhum tipo de solda pode compensar estruturalmente. Para uma viga H, a dimensão crítica é a quadratura da alma e da mesa após a soldagem — a distorção angular se propaga para o desalinhamento da estrutura durante a montagem.
Cada uma das oito linhas de produção abaixo está configurada para controlar sua dimensão crítica de acordo com a tolerância de engenharia, e não com uma aproximação de oficina.
Linha de Corte CNC Plasma e Oxi-Combustível
Corte com múltiplas maçaricos com aninhamento automático, preparação do chanfro e capacidade de espessura da placa de 6mm a 120mm.
Cada componente de estrutura de aço começa como uma placa ou seção de aço que chega da serradora. A linha de corte CNC é onde o material da fresa se torna componentes engenheirados — e onde a precisão dimensional é estabelecida ou perdida antes do início da solda. Nossa linha de corte integra máquinas CNC de plasma e oxicombustível com software automático de aninhamento que lê os dados de projeto diretamente do pipeline CAD/CAM.
Configuração de múltiplas tochas. Cada máquina de corte carrega até quatro maçaricos operando simultaneamente, cada um seguindo um caminho CNC independente. Isso significa que quatro componentes idênticos de placa podem ser cortados do mesmo layout de aninhamento em uma única passagem, ou quatro componentes diferentes podem ser cortados em paralelo a partir da mesma placa. O software de aninhamento otimiza a utilização das placas ao organizar as geometrias dos componentes para minimizar o desperdício do esqueleto, normalmente alcançando 82–92% de utilização de material dependendo da complexidade geométrica dos componentes.
Capacidade de espessura da placa: 6mm a 120mm. A faixa mais fina (6–12mm) é cortada por plasma para velocidade e mínima zona afetada pelo calor. A faixa mais espessa (25–120mm) é cortada por oxi-combustível para qualidade de borda reta em chapas grossas. Para placas acima de 40mm, a linha de corte suporta corte biselado multi-passagem, onde o maçarico é inclinado para cortar biséis V, X ou K em uma única configuração — preparando o sulco de solda diretamente na máquina de corte, eliminando uma operação de chanfro separada e o erro dimensional que isso introduz.
Reduzindo a tolerância. O controlador CNC mantém a precisão do caminho de corte em ±0,5mm em cortes retos e ±1,0mm em curvas complexas, incluindo recortes circulares e elípticos. Essa tolerância é verificada por varredura dimensional pós-corte antes da placa entrar na linha de solda.
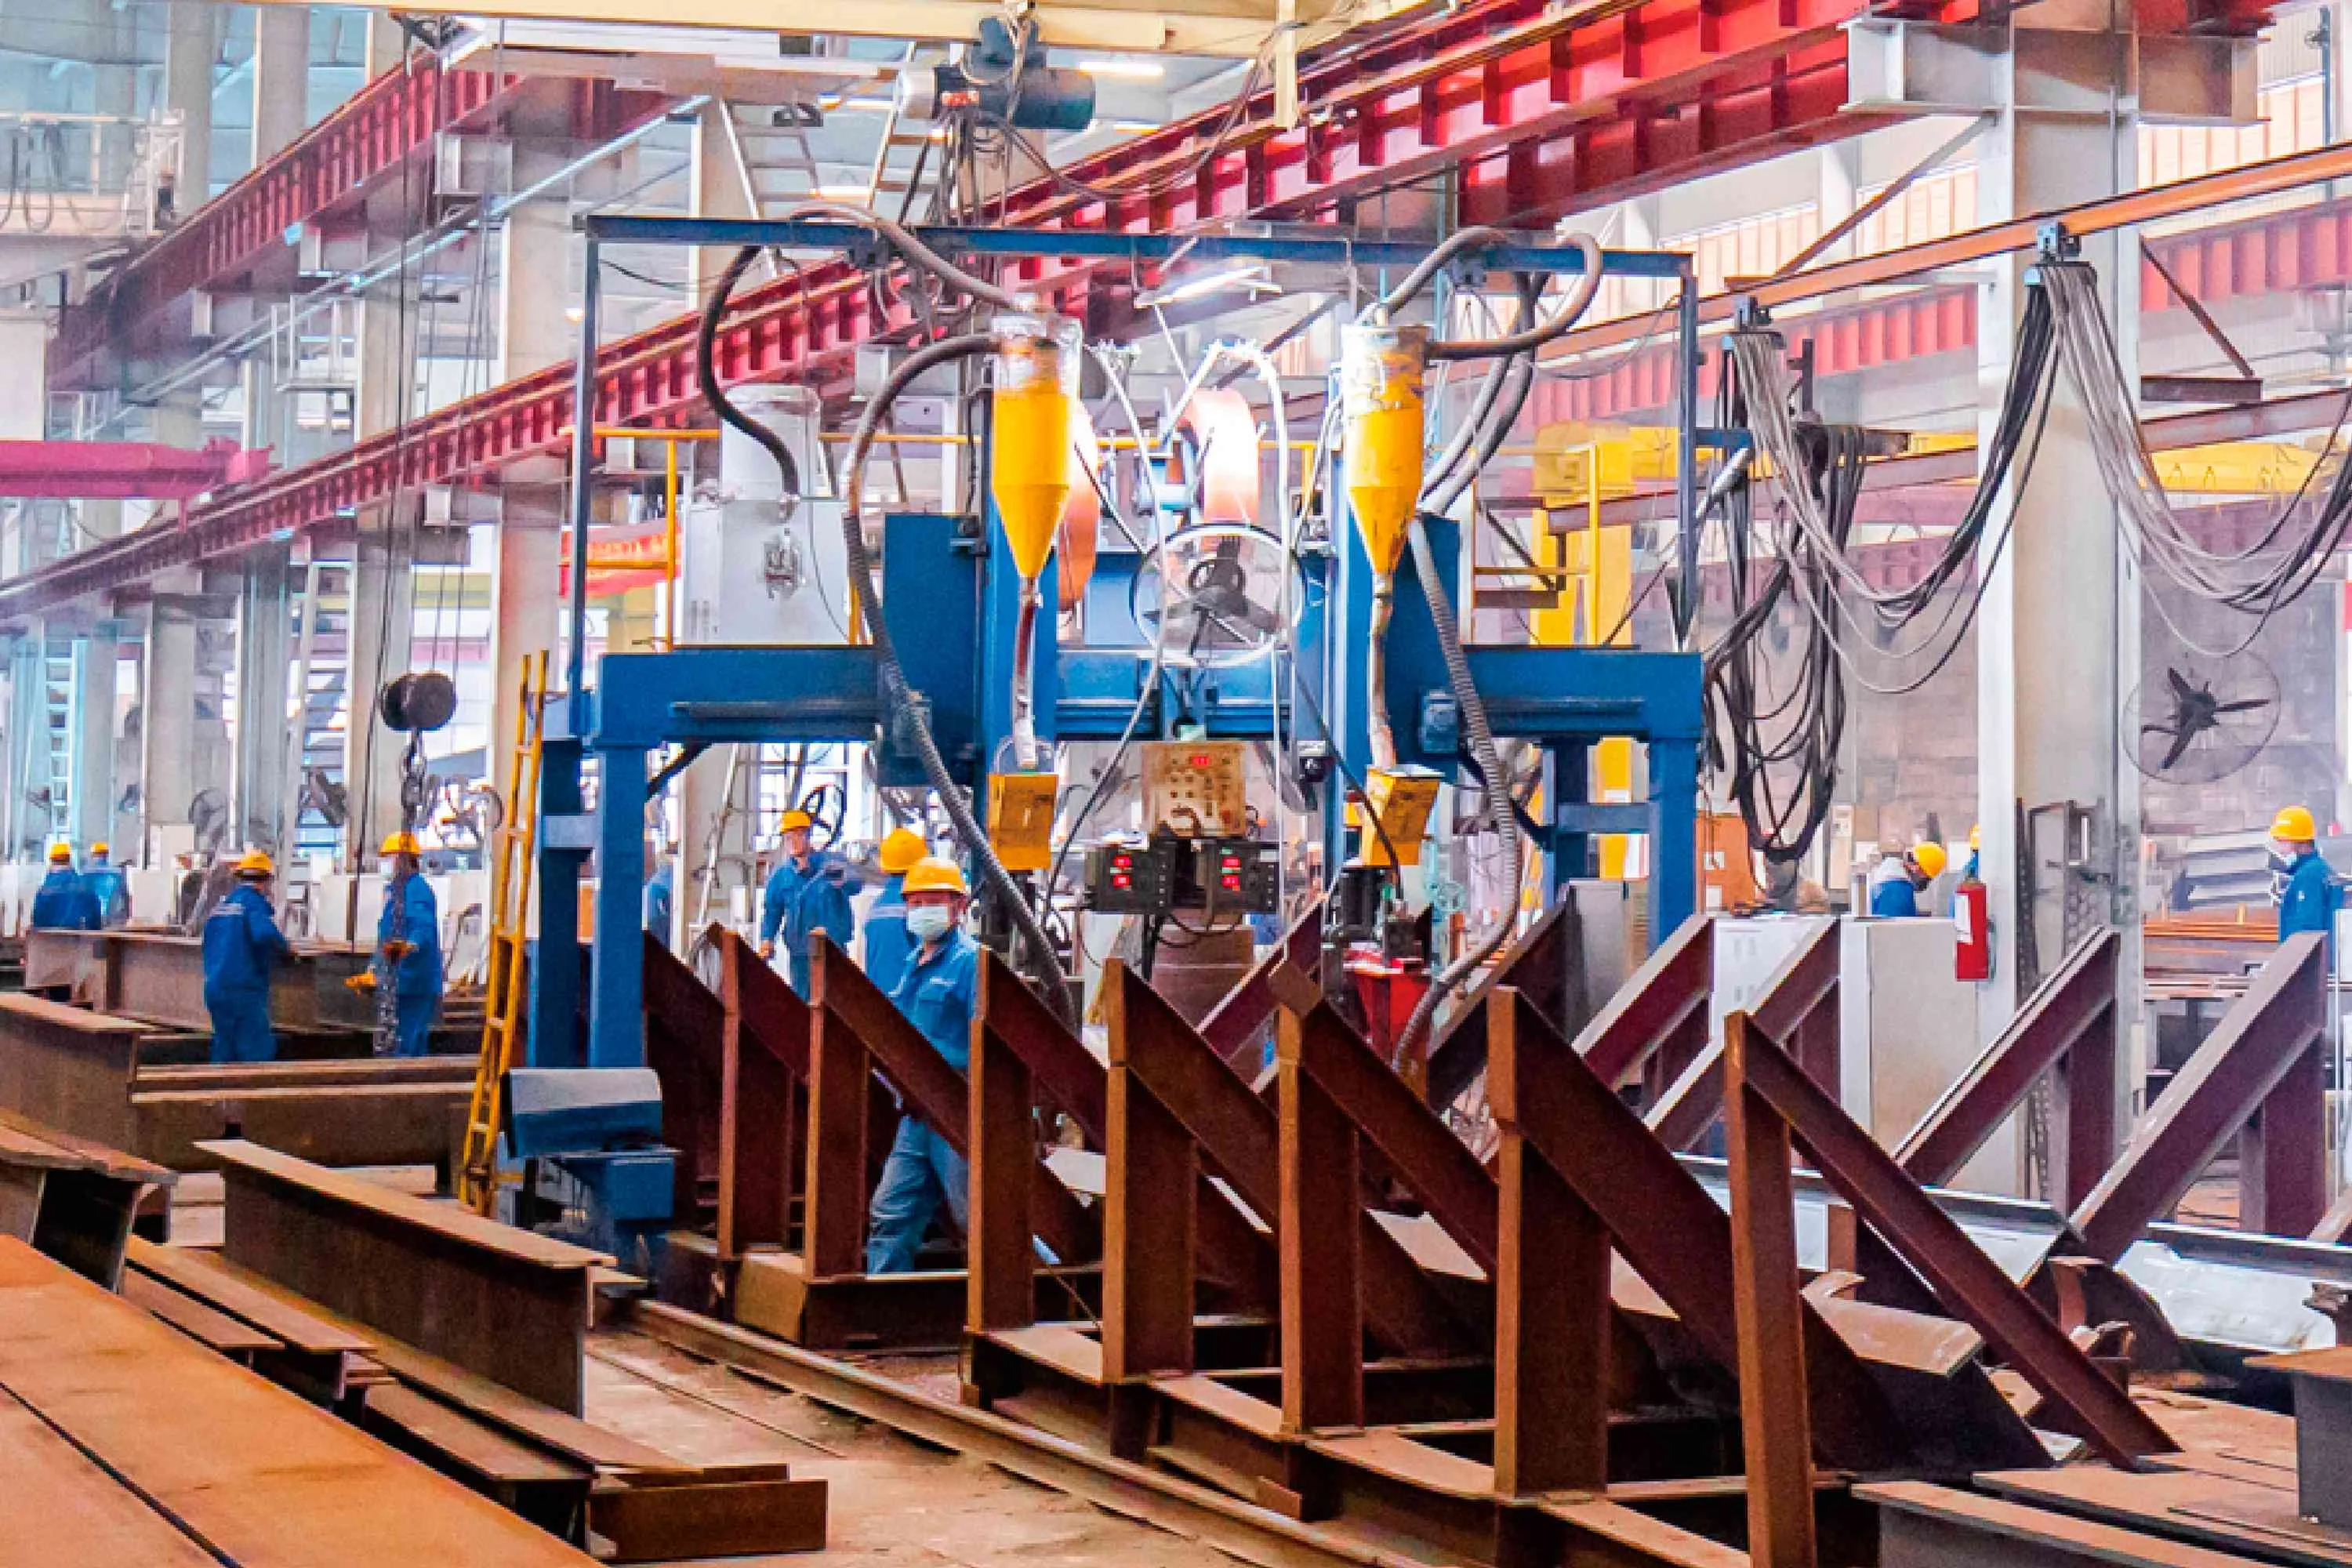
Linha de Soldagem Automatizada H-Beam
Montagem de pórtico, soldagem simultânea com maçaricos duplos com serra e endireitamento hidráulico em uma linha contínua.
As vigas em H são a espinha dorsal das estruturas industriais de oficinas, portais e estruturas de plataforma. Nossa linha de soldagem em H-vigas é uma linha contínua de produção com três estações: montagem, soldagem e endireitamento, cada estação alimentada por esteiras transportadoras de rolos que mantêm o alinhamento dos elementos entre as operações.
Estação 1 — Montagem de Pórtico. As placas de flange e de banda são posicionadas por uma máquina de montagem de pórtico que prende a banda entre duas flanges e solda as juntas em T em intervalos programados. O posicionamento entre as bordas é controlado por centralização hidráulica a ±1,0mm, evitando o deslocamento que se propagaria para distorção angular durante a soldagem. A máquina de montagem suporta profundidades de viga de 200mm a 1.500mm e larguras de flange de até 600mm.
Estação 2 — Soldagem por Arco Submerso (SAW). A viga H montada entra em uma estação SAW de maçaricos duplos montada em pórtico que solda simultaneamente as junções flange-faixa. A soldagem com tocha dupla equilibra a entrada de calor em ambos os lados da loja, cancelando a distorção angular que a soldagem de um só lado produziria. Os parâmetros de soldagem — corrente (300–600A), tensão (28–38V) e velocidade de viagem (25–50 cm/min) — são pré-ajustados por grau de aço e espessura da placa, com entrega e recuperação do fluxo sendo gerenciadas automaticamente. O resultado é uma solda uniforme de penetração total com entrada de calor controlada que mantém a distorção abaixo de L/1000 (onde L é o comprimento da viga).
Estação 3 — Endireitamento Hidráulico. Qualquer distorção angular residual da soldagem é corrigida por uma máquina hidráulica de endireitamento que aplica pressão controlada nas pontas da flange, trazendo a viga de volta à tolerância à planitude. A retidão é verificada por um laser de borda reta antes que o feixe avance para a linha de tratamento superficial.
Estação de Soldagem em Coluna de Caixa
SERRA multifio para as juntas principais e soldagem eletroslag para placas internas do diafragma. Seção máxima: 1200 × 1200mm.
Colunas de caixa suportam as cargas axiais de edifícios superaltos, pilares de ponte de vão longo e estruturas industriais pesadas. Ao contrário das vigas em H, as colunas de caixa são seções fechadas com placas de diafragma internas — reforços transversais soldados dentro da coluna em cada nível de piso ou ponto de transferência de carga. O desafio: as soldas internas de diafragma são fisicamente inacessíveis a equipamentos convencionais de soldagem porque as paredes das colunas as cercam.
Serra multifio para emendas longitudinais. As quatro emendas longitudinais dos cantos da coluna da caixa são soldadas por soldagem submersa de múltiplos fios, onde dois ou três fios de solda alimentam simultaneamente uma única piscina de soldagem. A SERRA multifio aumenta a taxa de deposição em 50–80% em relação ao fio único, reduzindo a largura da zona afetada pelo calor e a entrada total de calor por unidade de comprimento. A seção máxima da caixa é de 1200 × 1200mm, com espessuras de parede de 8mm a 60mm. O comprimento máximo da coluna é de 15 metros por seção, com emenda de campo para colunas mais altas.
Soldagem eletroslag para diafragmas internos. Placas internas de diafragma são soldadas às paredes da coluna usando soldagem eletroslag de espessura atravessada (ESW). Depósitos ESW soldam metal através do espaço entre a borda do diafragma e a parede da coluna, preenchendo a junta de baixo para cima em uma única passagem. O processo requer uma ranhura de acesso cortada na parede da coluna (tipicamente 25–35mm de largura), que é soldada com plugue após a passagem ESW. Essa técnica alcança soldas de penetração total em juntas que nenhum soldador manual ou braço de soldagem convencional consegue alcançar — o requisito de engenharia para colunas de caixa suportando 5.000 toneladas de carga axial.
Pré-aquecimento e controle de temperatura entre interpass. Para aço de alta resistência (Q355, Q390, Q420, Q460), a temperatura de pré-aquecimento (80–150°C dependendo da teor e espessura) e a temperatura de interpasse (200–230°C) são monitoradas por pirômetros de contato a cada passagem de solda, com dados de temperatura registrados no código QR da coluna para rastreabilidade.
Fabricação de Nós de Grade Espacial
Perfuração CNC com esferas para nós de grade de esferas parafusadas. Precisão angular de buraco de parafuso: ±0,05 graus.
Estruturas de grade de esfera parafusada são montadas a partir de três tipos de componentes: tubos de aço (elementos), esferas parafusadas (nós) e parafusos de alta resistência. A esfera é o ponto de interseção de até nove membros, cada um se aproximando em um ângulo tridimensional diferente. Se o ângulo do buraco do parafuso na esfera estiver fora de um deslocamento por uma fração de grau, o tubo de conexão não se alinhará — e em uma grade espacial, um nó desalinhado propaga a redistribuição de tensões por toda a estrutura.
Perfuração CNC com esferas. Nosso centro de perfuração CNC fixa a esfera forjada crua (faixa de diâmetro: 100–300mm) em uma mesa rotativa multi-eixo que posiciona a esfera em qualquer ângulo composto exigido pela geometria do projeto. As máquinas de furação do fuso de perfuração ajustam cada furo do parafuso ao ângulo especificado, com precisão angular de ±0,05 graus e precisão posicional de ±0,15mm. O controlador CNC lê as coordenadas dos nós diretamente do modelo de design da grade espacial, onde o padrão de furos de cada esfera é único em relação à sua posição na grade.
Precisão de parafusos e qualidade de rosca. Os furos dos parafusos são perfurados e roscados em uma única configuração. A qualidade da rosca é verificada por medidores go/no-go, e a profundidade da rosca é controlada para garantir o engajamento total do ferrolho sob a carga de tração projetada. A superfície da esfera é marcada com seu número de identificação de nó, correspondendo ao modelo BIM, para que cada esfera chegue à interseção correta da grade durante a montagem no local.
Fabricação de Treliça Tubular
Corte CNC de tubos com perfil de corte em sela. Faixa de diâmetro do tubo: 60–400mm. Soldagem de ramificação assistida por robô.
Treliças tubulares são usadas em telhados de vão longo, toldas de estádios, terminais aeroportuários e estruturas de pontes onde a qualidade visual dos elementos tubulares expostos importa tanto quanto seu desempenho estrutural. A interseção ramo-corda em uma truss de tubo — a junta "saddle" — é o corte geometricamente mais complexo na fabricação de estruturas de aço. Um corte impreciso da sela cria um espaço para a raiz entre o ramo e a corda, e a soldagem sobre uma fresta para a raiz produz uma junta visualmente óbvia e estruturalmente inferior.
Corte de tubos CNC. Nossa máquina CNC de corte de tubos gira o tubo em seu eixo longitudinal enquanto uma maçarico de plasma ou oxicombustível traça o perfil de corte em sela na parede do tubo. O controlador CNC lê a geometria da interseção — diâmetro do ramo, diâmetro da corda, ângulo de interseção e ângulo de bisel — diretamente do modelo de projeto e calcula o caminho de corte. A faixa de diâmetro do tubo é de 60 a 400 mm, com espessura da parede de 4 mm a 25 mm. O perfil de corte em sela inclui o bisel de solda, de modo que o tubo cortado chega à estação de soldagem pronto para montagem sem chanfradura ou retificação secundária.
Soldagem de sela assistida por robô. Após o desvio do tubo ser posicionado na corda, um robô de soldagem de seis eixos traça o perfil da junta do selim, executando uma solda multi-passada com controle de parâmetros para passagens de raiz, preenchimento e tampo. A vantagem do robô sobre a soldagem manual é a consistência: a junta do selim é uma curva tridimensional, e a soldagem manual produz comprimento variável da perna, penetração e perfil superficial ao longo da curva. O robô solda toda a junção ao mesmo conjunto de parâmetros, produzindo uma solda de filete uniforme que atende tanto aos requisitos estruturais quanto visuais para treliças expostas de tubos.
Jateamento de Shot & Tratamento de Superfície
Sa 2.5 limpeza quase branca do jateamento metálico. Perfil de superfície Rz 50–85μm para adesão ótima do revestimento.
Antes de qualquer primer ou tinta ser aplicado, toda superfície de aço deve ser blast-clean para remover incrustação, ferrugem e contaminação superficial. A qualidade da preparação da superfície determina a vida útil do sistema anticorrosão — um sistema de pintura aplicado em aço mal preparado se deslaminará em poucos anos, independentemente da qualidade da tinta.
Detonação automática. Os elementos passam por uma máquina de jateamento de tiro com rolos-transportadores, onde munição de aço (grau S330, 0,8–1,2mm de diâmetro) é impulsionada em alta velocidade sobre todas as superfícies do membro. Os parâmetros de jateamento — vazão do tiro, velocidade do transportador e potência da roda de jateamento — são ajustados para alcançar a limpeza Sa 2.5 (ISO 8501-1, metal quase branco), o padrão exigido para sistemas anticorrosão de alto desempenho. Esse nível de limpeza remove 95% da contaminação visível, deixando um substrato metálico limpo.
Perfil da superfície (rugosidade). O processo de jateamento cria um perfil de superfície (padrão de âncora) que confere aderência mecânica ao revestimento. Controlamos o perfil de superfície para Rz 50–85μm (medido por fita réplica ou medidor de perfil de superfície), a faixa especificada pelo SSPC-PA 15 e pela maioria das fichas de dados dos fabricantes de revestimentos para sistemas de epóxi e poliuretano. Se for muito liso (abaixo de Rz 50μm), a adesão é insuficiente; muito áspero (acima de Rz 85μm) e os picos podem se projetar através do primer na espessura especificada do filme seco, criando ferrugem pontiaguda.
Controle ambiental. A baía de jateamento é climatizada para manter a umidade relativa abaixo de 50% e a temperatura do substrato acima do ponto de orvalho em pelo menos 3°C, prevenindo ferrugem repentina entre o jateamento e o primer. O tempo entre o jateamento e a aplicação do primer é mantido abaixo de 4 horas para evitar a reoxidação da superfície recém-jateada.
Linha de Pintura a Spray
Sistema de três camadas: primer rico em zinco, intermediário epóxi e camada superior de poliuretano. Cabines de pintura com controle climático.
A linha de pintura spray aplica o sistema de revestimento anticorrosivo aos elementos jateados. O sistema padrão para estruturas de aço expostas à atmosfera é um sistema de pintura de três camadas, mas os produtos específicos e as espessuras do filme seco são configurados conforme a especificação do projeto, classe ambiental (C1 a C5-M conforme ISO 12944) e requisitos do cliente.
Camada 1 — Primer rico em zinco. Um primer epóxi rico em zinco é aplicado como primeira camada, fornecendo tanto proteção contra barreiras quanto proteção catódica (sacrifício galvânico) em qualquer ponto onde o revestimento seja danificado. O teor de zinco normalmente é de 70–80% em peso no filme seco, e a espessura do filme seco é de 50–75μm. Primer rico em zinco é a camada crítica para resistência à corrosão a longo prazo — é o que impede o fluxo de ferrugem nos locais de dano ao revestimento.
Camada 2 — Camada intermediária de epóxi. Uma camada intermediária de epóxi de alta densidade é aplicada sobre o primer, adicionando espessura da barreira e criando uma superfície lisa para a camada superior. A espessura do filme seco é de 80–125μm. O intermediário epóxi fornece a maior parte da espessura total da barreira do sistema e é resistente à água, sal e exposição química.
Camada 3 — Camada superior de poliuretano. A camada superior é um acabamento de poliuretano que proporciona resistência aos raios UV (impedindo que o epóxi por baixo fique com giz), retenção de cor e o acabamento estético final. A espessura do filme seco é de 40–60μm. Para projetos em ambientes C5-M (marítimo, offshore, industrial extremo), a camada superior é atualizada para fluorocarboneto (FEVE) para resistência prolongada aos UV e químicos, conforme especificado para a Estação Marítima Ross da Antártica.
Verificação da espessura do filme seco (DFT). Após cada camada e após o sistema completo, a DFT é medida por medidor eletrônico em múltiplos pontos por membro (tipicamente 5 leituras por metro quadrado). As leituras são registradas contra o código QR do membro, criando um registro de revestimento por membro que pode ser enviado ao cliente ou inspetor. A DFT total do sistema para exposição atmosférica padrão é de 170–260μm; para ambientes marinhos C5-M, 240–320μm.
Inspeção e Testes
Testes ultrassaus, testes de partículas magnéticas e verificação dimensional de CMM em todos os elementos estruturais.
A linha de inspeção e teste não é uma única estação de trabalho, mas um conjunto de processos de controle de qualidade incorporados em todo o fluxo de produção. A inspeção ocorre em todas as etapas: verificação de material de entrada, verificações dimensionais pós-corte, monitoramento de solda em processo, NDT pós-solda e verificação dimensional e visual pré-envio.
Teste Ultrassônico (UT). Soldas de penetração total em elementos estruturais primários são testadas por teste ultrassônico, que detecta defeitos internos (inclusão de escória, ausência de fusão, porosidade, rachaduras) refletindo ondas sonoras de alta frequência em descontinuidades na seção transversal da solda. A UT é realizada por técnicos certificados de Nível II e III conforme ISO 9712 ou ASNT SNT-TC-1A. Os critérios de aceitação seguem o padrão de projeto aplicável (GB 50621, AWS D1.1 ou EN 12062). A taxa de aprovação em UT em nossa produção é de 99,5% na primeira inspeção; soldas rejeitadas são escavadas, soldadas novamente e testadas novamente.
Teste de Partículas Magnéticas (MT). Trincas superficiais e próximas à superfície são detectadas por teste de partículas magnéticas, onde um campo magnético é aplicado ao aço ferromagnético e partículas finas de ferro revelam fissuras nos pontos de vazamento de fluxo. A MT é aplicada em dedos de solda, conexões de ramificação e zonas de alta tensão onde trincas superficiais têm maior probabilidade de iniciar sob carga cíclica.
Verificação de CMM dimensional. Geometrias complexas — nós de grade espacial, selas de treliça tubular, elementos curvos — são verificadas por máquina de medição de coordenadas (CMM) ou varredura a laser 3D. A varredura produz uma nuvem de pontos do elemento fabricado, que é sobreposta ao modelo de projeto BIM para verificar a conformidade dimensional. Desvios de tolerância são sinalizados, e os elementos fora da tolerância são retrabalhados antes de avançarem para a linha de revestimento ou para o transporte. Esta é a verificação final de que o que foi projetado é o que foi construído — ao milímetro, não à aproximação.
Capacidades da Linha de Produção em Resumo
| Linha de Produção | Capacidade Chave | Capacidade / Alcance | Tolerância |
|---|---|---|---|
| Corte CNC | Plasma e oxicombustível, multi-tocha, corte chanfrado | Chapa: 6–120mm | ±0,5mm reta |
| Soldagem de Viga H | Serralha SAW de tocha dupla, endireitamento hidráulico | Profundidade: 200–1500 mm | Distorção < L/1000 |
| Soldagem de Coluna de Caixa | SAW multi-fio, soldagem de diafragma eletroslag | Seção: até 1200×1200 mm | Penetração total conforme código |
| Furação de Nó de Grade | Furação esférica CNC multi-eixo | Esfera: Ø100–300 mm | ±0,05° angular |
| Corte de Treliça de Tubo | Corte de sela CNC, soldagem por robô | Tubo: Ø60–400mm | Perfil ±0,5mm |
| Jateamento com granalha | Jateamento automatizado com roda | Sa 2,5, Rz 50–85µm | ISO 8501-1 Sa 2,5 |
| Pintura por Pulverização | Sistema de 3 camadas, medição de DFT | DFT: 170–320 µm | De acordo com a ISO 12944 |
| Inspeção & END | UT, MT, CMM / escaneamento 3D a laser | 100% das soldas primárias | Taxa de aprovação UT de 99,5% |
Precisa de uma Estrutura de Aço Construída dentro da Tolerância de Engenharia?
Envie-nos seus desenhos ou requisitos do projeto. Nossa equipe de engenharia analisa os tipos de material, vão e condições de carga, e então confirma se nossas linhas de produção podem atender às suas especificações — dentro de 24 horas.
Entre em contato com nossa equipe de engenharia