Processo de Fabricação de Estruturas de Aço: Do Detalhamento à Pré-Montagem
Entre um projeto estrutural aprovado e o aço sendo erguido no ar está o processo de fabricação — uma cadeia de oficinas, máquinas e inspetores que converte a intenção do projeto em geometria com tolerância de milímetros. Um projeto de 20.000 toneladas, que no setor de grade espacial e treliça tubular corresponde a um grande galpão de carvão, telhado de aeroporto ou centro de exposições, atravessa essa cadeia aproximadamente como 800-1.200 elementos individuais, 40.000-60.000 soldas de oficina e 200.000 furos para parafusos. Cada uma dessas soldas e furos é regida por um nível de aceitação, e cada elemento principal carrega uma marca de rastreabilidade de volta a uma chapa específica fundida.
A qualidade da fabricação não é um complemento; é o produto inteiro. Um cordão de treliça que chega 8 mm fora da curva não pode ser forçado para a posição sem reintroduzir tensão travada, e uma junta esférica parafusada com roscas danificadas interrompe toda a série de montagem. Este artigo percorre os sete estágios da fabricação de grandes estruturas de aço — detalhamento, aquisição de materiais, corte, montagem e soldagem, endireitamento e jateamento, revestimento e pré-montagem — com os parâmetros reais que nossa oficina controla em cada estágio, e conclui com um cronograma típico para um programa de 20.000 toneladas.
1. Projeto Detalhado e Desenhos de Oficina (Tekla / SDS2)
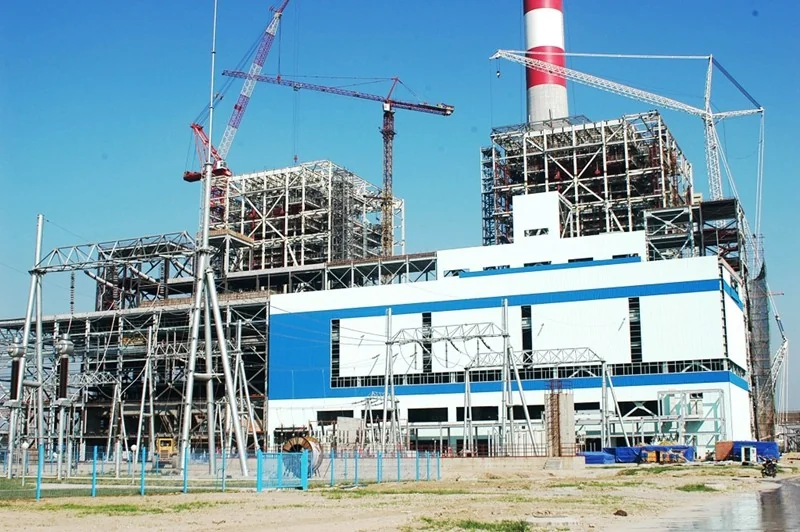
A fabricação começa a partir do projeto detalhado — a tradução do design do engenheiro em desenhos de oficina de membros e era-plus. Nós modelamos a estrutura completa no Tekla Structures (e no SDS2 para projetos com padrão dos EUA), que gera três saídas simultaneamente: desenhos de montagem para o site, desenhos de peça única e de montagem para a oficina, e arquivos de dados CNC (formato DSTV) que acionam as máquinas de corte diretamente a partir do modelo.
Nesta fase, a disciplina é geométrica, não criativa:
- Marcação de membros: cada membro recebe uma marca única referenciada na sequência de montagem; a marca é transferida para o aço durante a fabricação e aparece em todos os desenhos e listas de embalagem.
- Alocação de símbolos de solda: classificação da junta (biselada, de filete, penetração parcial), tamanho da solda, comprimento e posição conforme ISO 2553 são fixados no modelo, de modo que a oficina nunca decide o tamanho da solda por hábito.
- Revisão de colisão e tolerância: o modelo é verificado quanto a folgas de parafusos, encaixes de placas de extremidade e acesso à pintura; em treliças de vãos longos adicionamos valores de flecha inicial à geometria para que o membro final se deforme até o perfil teórico.
- Otimização de material: o software de nesting agrupa peças idênticas para aumentar a utilização da chapa de 75-80% típicos para 85-90%, o que em 20.000 toneladas economiza 1.000-2.000 toneladas de chapa — a maior alavanca de custo no processo.
2. Inspeção de Aquisição e Recepção de Materiais
O aço de chapa e seção vem com certificados da fábrica indicando o número de calor, composição química e propriedades mecânicas conforme GB/T 17505 ou EN 10204 3.1. A inspeção de recepção verifica quatro coisas: grau e dimensões em relação à ordem de compra; limites de composição química (para Q355, carbono ≤ 0,24%, fósforo e enxofre ≤ 0,030% normalmente); propriedades mecânicas (escoamento, tração, alongamento, impacto Charpy); e para placas de 40 mm ou mais espessas, teste ultrassônico de toda a área da placa até GB/T 2970 para detectar laminações internas antes do corte.
Dois parâmetros importam para a soldabilidade e são verificados pelo calor térmico: o equivalente de carbono e o parâmetro de trinca de soldagem. Para a placa Q355, seguramos Ceq = C Mn/6 (Cr Mo V)/5 (Ni)/15 igual ou abaixo de 0,44, o que mantém os requisitos de pré-aquecimento e o risco de trincadura a frio gerenciáveis. Os valores de calor aceitos são estencilados na chapa e, a partir desse momento, cada peça cortada carrega sua marca de rastreabilidade — essa é a mesma disciplina que as classes de execução EN 1090-2 exigem, e é a apólice de seguro mais barata de todo o programa.
3. Preparação de Corte e Borda
A tecnologia de corte é selecionada conforme os requisitos de espessura e qualidade das bordas:
- Corte CNC oxi-combustível para placas com mais espessura que 30 mm, incluindo as placas flange de 40-80 mm de colunas pesadas e cordas de treliça; qualidade de borda até ISO 9013 faixa 2, com compensação de corte aplicada a partir dos dados DSTV.
- Corte CNC por plasma para a faixa de 6-30 mm em alta velocidade — o cavalo de batalha para placas de arma, reforços e placas de nós.
- Corte a laser para peças de até 20-25 mm, onde a esquadria das bordas e a qualidade dos furos são críticas (placas finais, placas base, estribos), eliminando a perfuração secundária na maioria dos furos abaixo de 30 mm.
- Chanframento e preparação da junta: As juntas de topo de penetração total são chanfradas (normalmente V único a 45° com ângulo incluído de 60-90° para t ≤ 40 mm, V duplo para seções mais espessas) para atingir a folga na raiz e o volume de metal de solda para o qual a WPS é qualificada.
A distorção térmica é controlada na fonte: o corte é sequenciado de modo que a entrada de calor se equilibre através da peça, e chapas grandes são cortadas com abas de retenção do esqueleto para que a peça permaneça na chapa até a separação final. Para cordas de treliça de 100 metros, as seções são cortadas mais longas de acordo com a contração prevista da solda e a folga de curvatura, e então aparadas na montagem.
4. Montagem e Soldagem
A montagem reúne as peças cortadas em submontagens (nós, agrupamentos de juntas, segmentos de corda) e depois em elementos completos. As tolerâncias de ajuste são controladas de acordo com GB 50205 / EN 1090-2 Classe 2: folgas de raiz dentro de ±2 mm, deslocamento dentro de 10% da chapa mais fina, e o alinhamento das peças verificado antes de qualquer solda ser aplicada.
A seleção do processo de soldagem segue a junta e a posição:
- Soldagem por arco submerso (SAW) para soldas de topo retas longas e soldas de filete na posição plana — colunas em caixa, soldas de abas de vigas H para alma, emendas de corda. Parâmetros típicos para chapa de 20-40 mm: 550-700 A, 30-36 V, velocidade de avanço 25-45 cm/min, arame único ou duplo com fluxos ligados (ex.: tipo S101 / F4A2-EM12K), entrada de calor controlada para manter a tenacidade da ZCP conforme o WPS.
- Soldagem a arco com metal gasoso (GMAW/CO)2) e FCAW para soldas posicionais — nós, diafragmas, reforços — com arame sólido ou tubular de 1,2 mm a 250-320 A, 28-32 V.
- Controle de pré-aquecimento e interpassagem: De acordo com a GB 50661, o pré-aquecimento de 60-80°C é típico para Q355 em espessuras acima de 30 mm; a temperatura entre passes nunca deve cair abaixo do pré-aquecimento e nunca deve exceder 250°C. A temperatura é verificada a 75 mm da linha central da junta com pirômetro de contato ou giz termométrico.
- Escavação posterior: Juntas de penetração completa são escariadas com arco elétrico a ar-carbono até o metal sã no lado da raiz, usinadas até metal brilhante, examinadas e, em seguida, seladas com uma sequência de segunda passagem.
A sequência de soldagem é projetada, não improvisada: em colunas longas em caixa, alternamos os cordões em torno do eixo neutro e usamos soldagem equilibrada de um lado em vãos alternados para manter a contração longitudinal e a curvatura dentro da tolerância. Em treliças espaciais, os cordões em cada nó são depositados em uma ordem especificada e o nó é permitido esfriar entre os cordões para limitar a deformação acumulada.
5. Endireitamento, Jateamento e Preparação da Superfície
O encolhimento da solda inevitavelmente puxa a geometria. Os membros são verificados em leitos de nivelamento contra os deslocamentos em milímetros nos desenhos e corrigidos por endireitamento a chama (aquecimento localizado a 600-800°C em padrões controlados — nunca acima de 900°C, o que danifica a microestrutura do Q355) e correção mecânica por prensa para desalinhamento angular. O endireitamento dentro da tolerância antes da pintura é obrigatório: um revestimento não pode esconder um membro que esteja fora de prumo em 12 mm.
A preparação da superfície então prossegue em uma única passagem:
- Jateamento com granalha até Sa2,5 (ISO 8501-1): a superfície é limpa de escamas de laminagem, ferrugem e contaminação para um acabamento de “metal quase branco” — a especificação padrão para aço estrutural antes da pintura. O abrasivo é uma mistura de granalha e areia de aço, reciclada através de um separador magnético para controlar a carga de pó.
- O perfil de rugosidade da superfície é mantido na faixa média G da ISO 8503-1 (40-70 µm) — profundo o suficiente para fixar o primer, raso o suficiente para evitar picos com cobertura de tinta insuficiente.
- Verificações de limpeza: classificação de pó conforme ISO 8502-3 (classificação 2 ou melhor em superfícies pintadas em ambientes agressivos) e verificações de contaminação por sal onde o projeto as especificar, especialmente para especificações de revestimento costeiro.
6. Aplicação do Revestimento
Os sistemas de revestimento para aço estrutural seguem as categorias da ISO 12944. Uma especificação típica C4 (industrial/costeira, alta corrosividade) usada em grandes projetos de treliça e grade é um sistema de três camadas:
- Primer: zinco inorgânico rico, espessura de filme seco (DFT) de 70-80 μm — proteção do anodo de sacrifício no substrato.
- Intermediária: óxido de ferro micáceo epóxi (MIO), DFT de 120-160 μm — a camada de barreira que bloqueia água e cloretos.
- Camada de acabamento: poliuretano alifático, DFT de 50-60 μm — estabilidade UV e retenção de cor.
- Totais do sistema: DFT de 260-300 μm, medido conforme ISO 19840 nos pontos especificados (normalmente 80-90% dos pontos dentro da faixa de tolerância, nenhum abaixo do mínimo).
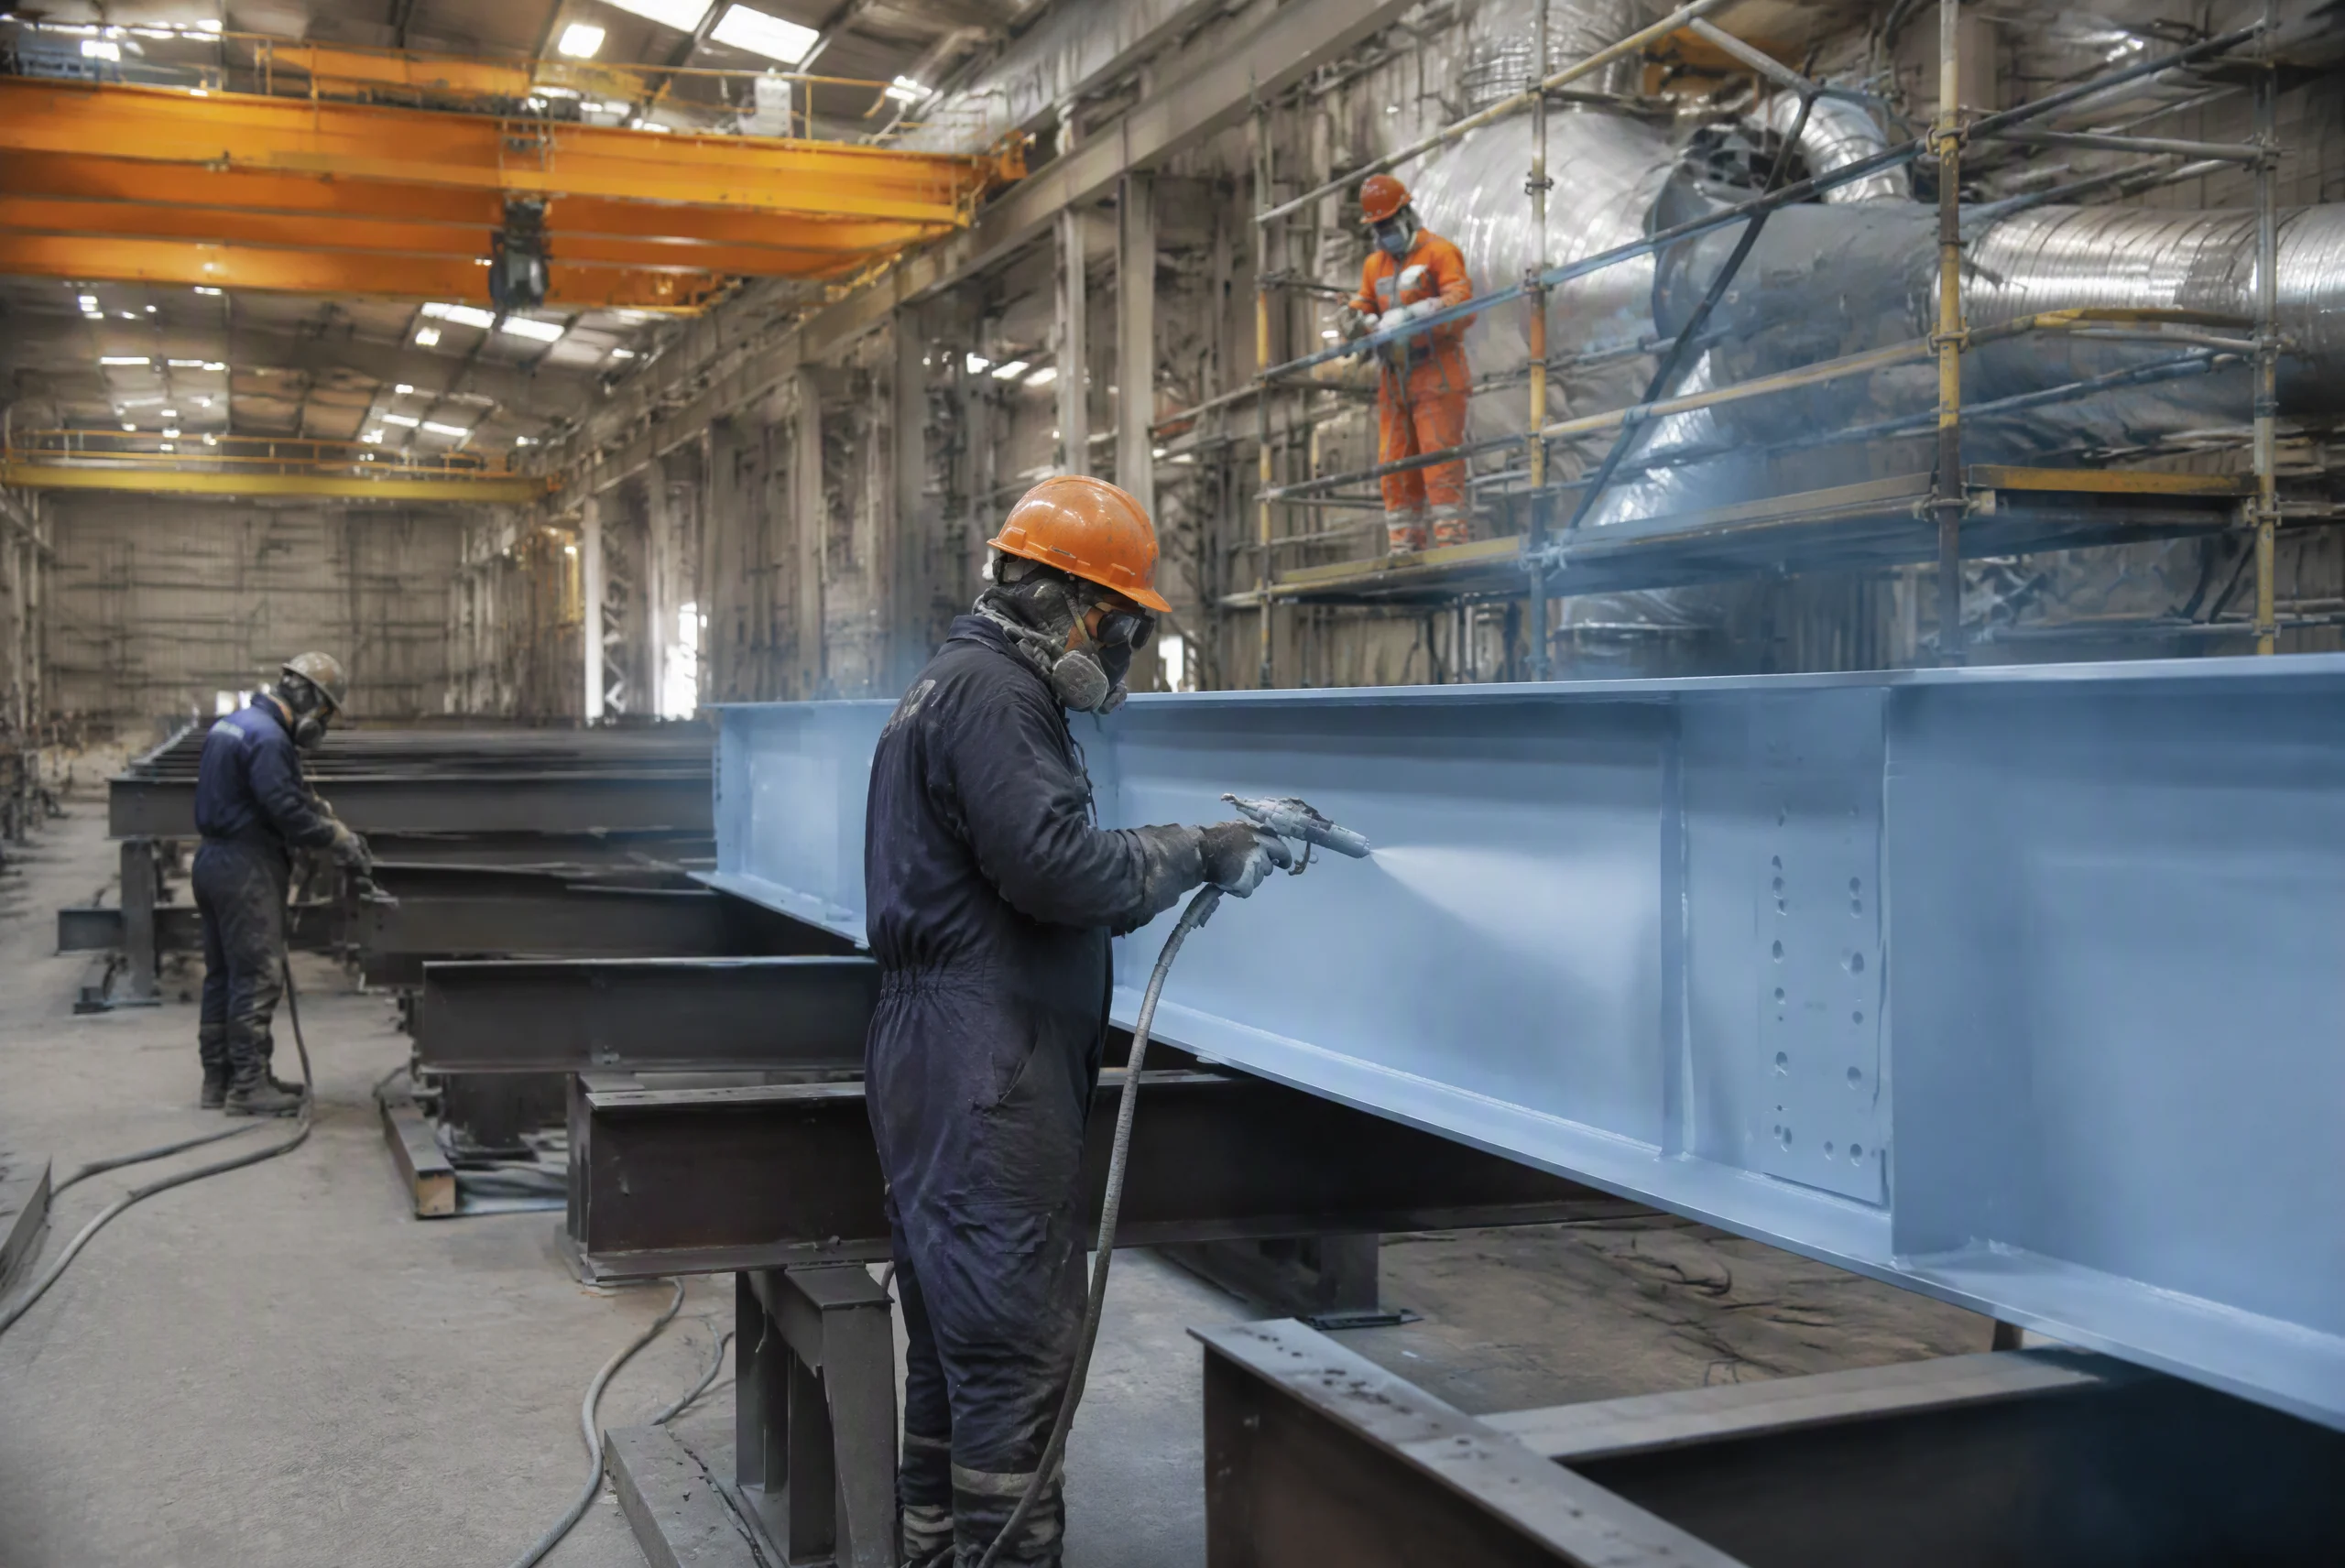
Condições de aplicação são obrigatórias, não sugeridas: umidade relativa do ar abaixo de 85%, temperatura do aço pelo menos 3°C acima do ponto de orvalho, e verificação do filme úmido a cada turno. Pulverização airless a 200-250 bar alcança eficiência de transferência acima de 65%, e áreas de solda, bordas e recortes recebem uma demão de faixa antes do filme completo. Para peças que serão parafusadas no local, superfícies de atrito são mascaradas antes da jateamento e pintura para preservar o fator de deslizamento especificado — nossos serviços de pintura e acabamento cobrem a decisão galvanização versus pintura, metas de DFT do sistema e mascaramento de superfícies de atrito em detalhe.
7. Montagem de Teste, Controle de Qualidade Final e Liberação
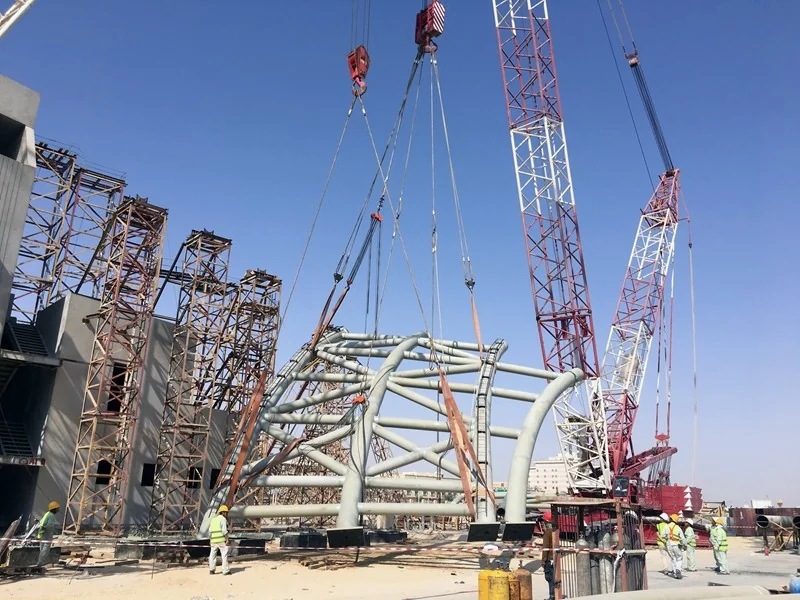
Para estruturas de grande vão e espaciais, a montagem de teste (pré-montagem) é onde o risco geométrico é eliminado. Montamos vãos representativos — tipicamente o primeiro módulo da grade, um painel completo da treliça ou os agrupamentos de juntas ao redor dos nós mais carregados — no chão de fábrica para verificar:
- - alinhamento dos furos de parafuso e ajuste do grupo (100% dos furos permitem a passagem livre dos parafusos na montagem de teste);
- - dimensões globais em comparação com o modelo teórico, incluindo flechas e valores pré-definidos;
- - marcações dos elementos, orientação e lógica de sequência de montagem antes de qualquer envio;
- - acesso para equipes de montagem e pontos de içamento de acordo com o plano do guindaste no local.
O Controle de Qualidade final reúne os documentos que o empreiteiro realmente precisa: relatórios de END (ultrassônico, partículas magnéticas, radiográfico conforme o ITP), registros de DFT do revestimento, relatórios de retidão e dimensões, certificados de material com números de lote, procedimentos de soldagem e registros de soldadores, e a lista de embalagem com marcações e pesos de cada elemento. Só então o lote é liberado para embalagem e envio.
Cronograma Típico para um Programa de 20.000 Toneladas
O cronograma abaixo reflete uma fábrica de fabricação dedicada operando três linhas de montagem, com estágios sobrepostos onde o caminho crítico permite. É típico para um programa de grande cobertura em grade ou edifício de armazenamento:
| Etapa | Duração típica (semanas) | Atividades e marcos principais |
|---|---|---|
| Detalhamento de projeto e desenhos de oficina | 8-10 | Modelo Tekla, marcação de membros, liberação de dados CNC; desenhos do primeiro vão para pedido de material |
| Aquisição e recebimento de materiais | 6-8 (sobreposição com detalhamento) | Pedidos de laminação, certificados 3.1, UT em chapa grossa, etiquetagem por número de calor |
| Corte e produção de peças | 6-8 | Peças CNC oxi-combustível / plasma / laser, chanframento, encaixe para aproveitamento ≥ 85% |
| Montagem e soldagem | 26-32 | Clusters de nós, segmentos de corda, colunas de caixa; SAW/GMAW; controle de pré-aquecimento; aproximadamente 600-750 t/mês por linha |
| END & reparo | 4-6 (paralelo com soldagem) | UT/MT conforme ITP, reparos, re-teste; emissão de registros de solda |
| Endireitamento, jateamento & revestimento | 8-10 | Endireitamento por chama/pressão, jateamento Sa2.5, revestimento controlado por DFT, cura |
| Montagem de teste & QC final | 4-6 | Montagem na baia, relatórios de dimensão, testemunha de terceiros, pacote de documentos |
| Embalagem, envio & documentação | 3-4 | Listas de embalagem membro a membro, marcas, pesos; coordenação de frete marítimo/rodoviário |
Com sobreposição realista, um programa bem conduzido de 20.000 toneladas se encaixa aproximadamente em 44-52 semanas desde a liberação do desenho até o envio final. O passo que limita a taxa é quase sempre a capacidade de soldagem — por isso programas comprometidos reservam capacidade de máquinas, não apenas placas, antes do início da fabricação.
Principais Conclusões
- O detalhamento é onde a geometria é ganha ou perdida. A modelagem Tekla/SDS2 alimenta o corte CNC diretamente e fixa as marcas dos elementos, os tamanhos das soldas e a curvatura de teste antes de qualquer aço ser pedido.
- A rastreabilidade começa ao receber. Marcação por número de lote, verificação de composição e Ceq o controle (alvo ≤ 0,44 para Q355) é a base da soldabilidade e de qualquer auditoria EN 1090-2 ou específica de projeto.
- Os parâmetros de soldagem são projetados, não improvisados: SAW a 550-700 A / 30-36 V, pré-aquecimento 60-80°C acima de 30 mm, temperatura máxima entre passes 250°C, e passadas sequenciais para controlar a distorção.
- Revestimento é um sistema, não apenas uma pintura: Preparação Sa2,5, perfil de rugosidade de 40-70 μm, epóxi rico em zinco MIO poliuretano com DFT de 260-300 μm para ambientes C4, com condições ambientais aplicadas.
- Montagem de teste elimina risco de ereção. Uma baía representativa verificada para ajuste de parafusos e geometria global vale mais do que qualquer conjunto de documentos — e o conjunto de documentos (END, DFT, certificados, listas de embalagem) é o que libera o lote.
Cada etapa acima é realizada sob sistemas de qualidade documentados em nossas fábricas de Xuzhou, com inspeção de terceiros acomodada em cada ponto de verificação. Se você está planejando um grande programa de estruturas de aço e precisa de um parceiro de fabricação, contate nossa equipe de engenharia com seus desenhos e datas do programa — confirmaremos a viabilidade, a capacidade e um cronograma passo a passo dentro de 24 horas.
Planejando um Programa de Fabricação de Aço em Larga Escala?
Compartilhe sua tonelagem, tipos de membros e cronograma. Nossa equipe irá combinar a capacidade, confirmar o plano estágio por estágio e retornar uma cotação de fabricação com compromissos de marcos dentro de 24 horas.
Solicitar um Orçamento de Fabricação