Conexões de Treliças de Tubos de Aço: Projeto de Junta, Soldagem e Verificação
Em treliças tubulares — os telhados de estações, estádios e pavilhões de exposições — os elementos ficam em segundo plano em relação às conexões. Um elemento de treliça com seção circular oca (CHS) atinge sua capacidade teórica apenas se a conexão em que ele se apoia puder fornecer essa capacidade; e o projeto da conexão, e não do elemento, decide a espessura da parede do cordão, os custos de solda, o orçamento de END e metade das horas de fabricação. É por isso que quase todos os problemas caros em projetos de treliças tubulares são problemas de conexão: uma parede do cordão muito fina para cisalhamento por punção, uma geometria de ramo-cordão fora da validade do código ou um detalhe de solda que falha no teste de fadiga após o carregamento do telhado.
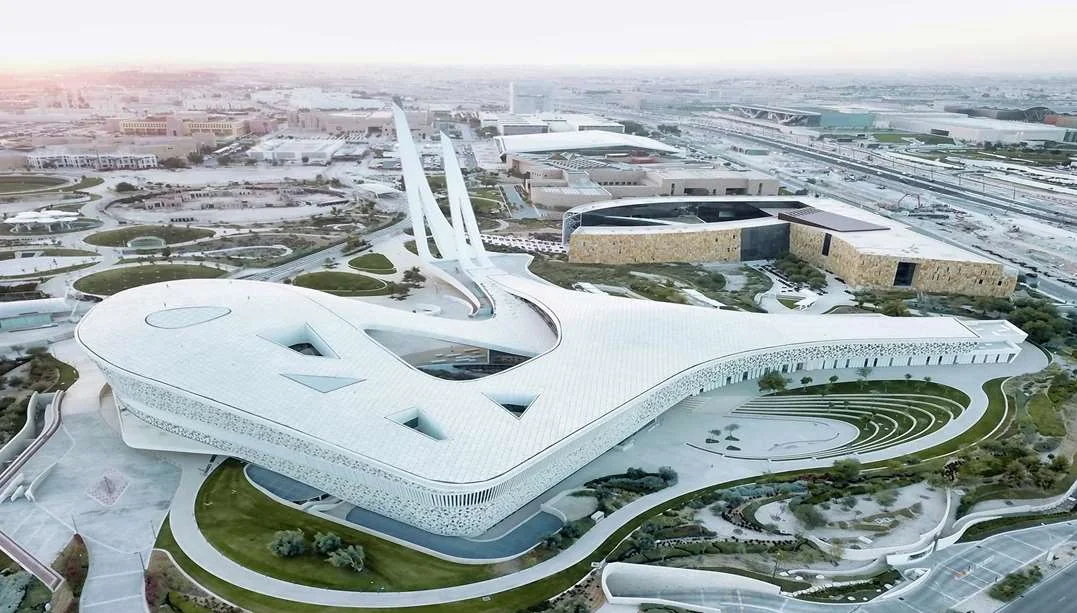
Este guia explica como as conexões de treliças CHS são projetadas, soldadas e verificadas na prática. Ele segue EN 1993-1-8 (Projeto de Conexões) e os guias de projeto CIDECT para seções circulares ocas, GB 50017-2017 Capítulo sobre juntas tubulares para prática chinesa, e AWS D1.1 (Código de Soldagem Estrutural — Aço) para procedimento e inspeção de soldagem. As recomendações refletem treliças que fabricamos para projetos, incluindo os telhados da Estação de Alta Velocidade de Xuzhou e a expansão da Fase III do Aeroporto Internacional de Guangzhou Baiyun (450.000 m², 42.000 t de aço), onde conexões de múltiplos ramos eram rotineiras e cada conexão era verificada em relação à capacidade do código antes da fabricação.
Cobrimos a tipologia de conexões, os limites geométricos que definem a validade, capacidade e modos de falha, projeto e execução de solda e os pontos de verificação por elementos finitos que reduzem os riscos dos nós mais carregados.
1. Tipologia de Conexões: Conexões K, T, Y, N, KT e X
As conexões CHS são classificadas pelo número e arranjo de ramos e por se os ramos se sobrepõem. O tipo determina qual fórmula de capacidade se aplica, e a classificação incorreta de uma conexão é o erro de revisão mais comum.
- Juntas em T e Y: um único ramo enquadrando-se na corda, em um ângulo θ entre aproximadamente 30° e 90°. Encontrado nas extremidades da treliça e em nós carregados pontualmente; a verificação principal é o cisalhamento de punção da parede da corda e a plastificação da face da corda.
- Juntas X: dois ramos em linha, um de cada lado da corda, transferindo uma força axial. Regido pelo esmagamento da parede da corda e flambagem local sob alta tensão axial da corda.
- Juntas K e N: dois ramos do mesmo lado da corda (K: ambos em compressão ou ambos em tração; N: um de cada). As duas forças dos ramos são equilibradas pelo cisalhamento no painel da corda entre eles; juntas com espaçamento são a norma em treliças.
- Juntas KT: três ramificações de um lado, típicas na junção de duas diagonais e uma vertical em um ponto de painel de treliça; a capacidade é verificada como uma combinação do comportamento do nó K com a interação de tensões no cordão.
- Lacuna versus sobreposição: juntas com espaçamento (uma folga clara g entre os dedos da ramificação na face da corda, geralmente 10–50 mm) são preferidas na fabricação porque as soldas são acessíveis; juntas sobrepostas (ramificação sobre ramificação soldada) suportam mais carga, mas requerem ajuste preciso e são especificadas apenas onde o espaço ou a capacidade exigem.
| Tipo de junta | Configuração típica | Verificação governante | Preferência de solda |
|---|---|---|---|
| T / Y | Ramo único, 30–90° | Cisalhamento por punção, plastificação da face | Chanfro ou PJP ao redor do perímetro |
| X | Dois ramos opostos | Parede do cordão rompendo | Penetração total ou parcial |
| K / N | Dois ramos, mesmo lado | Cisalhamento do cordão, geometria do vão | Filete, garganta dimensionada para o ramo |
| KT | Três ramos, mesmo lado | Comportamento combinado de K + tensão no cordão | Juntas de vão, END em cada ramo |
2. Limites de Geometria: Razões de Diâmetro e Espessura de Parede
As fórmulas de capacidade do código para juntas CHS são válidas apenas dentro de um envelope de geometria especificado; fora dele, a junta deve ser verificada por testes ou análise de elementos finitos. A Tabela 7.1 da EN 1993-1-8 define os limites para seções circulares:
- Razão de diâmetro β = d1/d0 entre 0,2 e 1,0 (o projeto prático mantém β ≤ 0,8 para controlar o afundamento da parede do cordão e a acessibilidade da solda).
- Razão de espessura de parede τ = t1/t0 entre 0,2 e 1,0 — a parede do ramal é normalmente mais fina ou igual à parede do cordão.
- Esbeltez do cordão d0/t0 entre 10 e 50, com a faixa prática de 20–35 para cordas de treliça resistirem ao flambagem local e ovalização.
- Ângulo do ramo θ ≥ 30° para juntas K e 30–90° geralmente; abaixo de 30°, o deslocamento e os perfis de solda tornam-se difíceis de manejar. Condições de folga:
- para juntas K com folga, a folga g deve estar dentro do intervalo do código; uma folga muito pequena se comporta como uma junta sobreposta e uma muito grande altera o caminho de carga. O GB 50017-2017 aplica a mesma família de limites para juntas CHS carregadas axialmente (seu capítulo de juntas tubulares espelha a envoltória CIDECT com fatores chineses), então uma junta projetada dentro desses limites é transferível entre os dois sistemas, exceto pelos fatores parciais.
Uma junta típica de telhado de estação — corda φ351×16 com ramos φ180×8 a 45° — tem β = 0,51, τ = 0,5 e d = 22, confortavelmente dentro da validade, e a sua capacidade é governada não pelo ramo, mas pela parede da corda em relação ao cisalhamento por punção.0/t0 = 22, confortavelmente dentro da validade, e sua capacidade é governada não pelo ramo, mas pela parede da corda em relação ao cisalhamento de punção.
3. Verificações de Capacidade e Modos de Falha
Quatro modos de falha cobrem quase todo o projeto de juntas CHS, e cada um se refere a uma fórmula de código:
- Plastificação da face da corda (lacuna K e juntas T/Y): as forças do ramo deformam localmente a parede do cordão. Governada pela resistência ao escoamento do cordão, espessura da parede e a área de contato do ramo; as equações fatoradas da EN 1993-1-8 para N1,Rd aplicar na parede do acorde, não na seção do ramo.
- Cisalhamento de punção na parede do cordão: o perímetro do ramo tenta perfurar a parede do cordão; a capacidade aumenta com a espessura da parede do cordão t0 e a resistência à tração do cordão fy0, e geralmente esta é a verificação que força uma parede de corda mais pesada em treliças com ramos robustos.
- Interação de tensão de acorde: um cordão já carregado em compressão ou tração tem capacidade reduzida na junta; a EN 1993-1-8 aplica um fator de redução à resistência da junta dependendo da utilização do cordão n. É por isso que a mesma junta pode ser adequada no meio do vão de uma treliça e inadequada nos apoios — a força no cordão é diferente, a geometria é idêntica.
- Flambagem local: em alta D0/t0 ou sob compressão do cordão, a parede ou o ramo do cordão pode encurvar localmente antes que a força do nó seja atingida; esta é a verificação que limita o quão fina uma grande corda pode ser.
No projeto, dimensionamos a parede do cordão a partir do pior nó na treliça, não a partir da verificação axial do elemento — na maioria das treliças tubulares, são os nós, e não os sofites, que determinam a espessura da parede do cordão. Uma heurística útil de nossos registros de oficina: uma parede de corda de 12–16 mm geralmente atende vãos de até 40 m; além disso, a demanda do nó leva os cordões a 20 mm ou mais ou força o projetista a reforçar localmente os nós (placas de colar ou anéis internos de reforço).
4. Projeto e Execução de Solda: AWS D1.1 e GB 50661
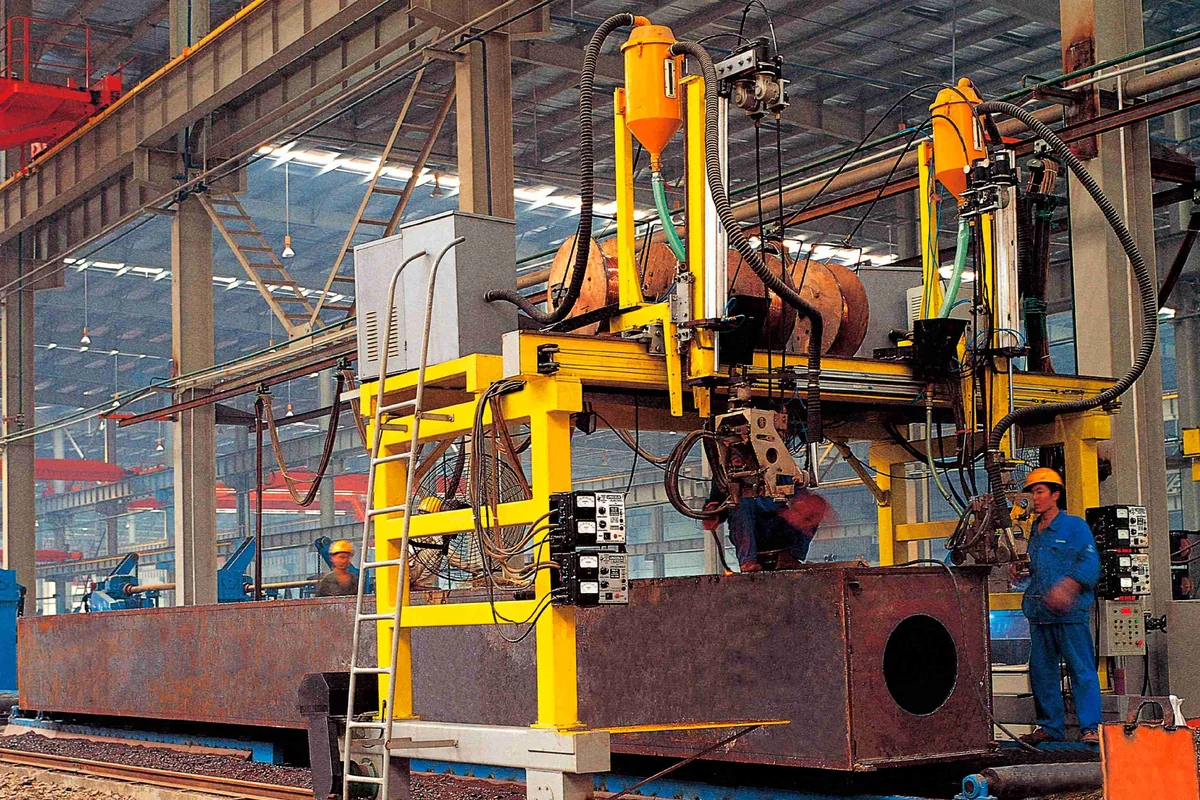
A solda ao redor de um ramo é uma curva no espaço, e seu projeto segue três regras. Primeiro, a solda deve desenvolver a capacidade do ramo: para ramos finos (β baixo, ramo fino), uma solda de filete com espessura da garganta aproximadamente 0,7–0,8× a parede do ramo atinge a resistência total; para ramos robustos, são exigidas soldas a topo de penetração parcial ou total, com a profundidade de penetração verificada na qualificação do procedimento. Segundo, o perfil da solda deve seguir a geometria da interseção: no calcanhar do ramo, a solda é longa, mas profunda, no pé é curta; o perfil é arredondado (com raio) nas transições de calcanhar e pé para reduzir a concentração de tensões que é importante para fadiga. Terceiro, a execução da solda é qualificada por procedimento e inspecionada. — Detalhes pré-qualificados PJP/CJP da AWS D1.1 e WPS qualificado GB 50661, certificação de soldador e END: ensaio ultrassônico em todas as soldas de penetração total em juntas primárias conforme GB/T 11345, e ensaio por partículas magnéticas em soldas de cantos em nós altamente solicitados.
A soldagem aérea na parte inferior da ramificação é inevitável na fabricação em oficina, mas deve ser minimizada: o perfilamento CNC da extremidade da ramificação (o corte em ângulo tridimensional) deve corresponder ao raio do cordão dentro de 1–2 mm, e a junta é girada no posicionador para que o máximo possível de solda seja realizado na posição plana ou horizontal. A condição da raiz da solda no calcanhar, onde o acesso é mais restrito, é o ponto mais comum de rejeição em ensaios não destrutivos (END), e uma revisão dos registros de END para qualquer proposta de treliça tubular deve procurar exatamente esse padrão.
Verificação da Raiz da Solda em Uma Linha
Para as soldas de filete que unem os membros de reforço ao cordão na lacuna entre os reforços do nó em K, a verificação do projeto se reduz a uma equação da área da garganta que todo engenheiro de oficina pode aplicar antes de abrir o modelo de elementos finitos:
a ≥ N / (lw · fw) com a = garganta (perna × 0,7), lw = comprimento efetivo da solda ao longo do perímetro do reforço, fw = resistência à cisalha de projeto da solda (por exemplo, 160 N/mm² para filler E50 em material de base classe S355 segundo as formulações da GB 50017)
Porque a solda segue a linha de interseção envolvida, o comprimento efetivo lw é apenas 60%–80% do perímetro total da interseção na prática — as regiões de sobreposição e os ângulos agudos no calcanhar e na biqueira não podem suportar carga de forma uniforme. Aplicar essa correção é a diferença entre uma solda que passa com 10% e uma que está 30% subutilizada na primeira verificação da solda.
5. Pontos de Verificação de Elementos Finitos
As fórmulas do código cobrem o envelope padrão, mas três situações merecem verificação com elementos finitos de casca ou sólidos antes da fabricação, e em nosso fluxo de trabalho elas são obrigatórias: nós complexos (KT e multi-ramificação em apoios), juntas fora do envelope geométrico e juntas no caminho de carga crítico de fadiga da estrutura.
- Modele a geometria real: malhar o cordão e os ramos com as curvas reais de interseção, dimensão da folga e perfil de solda; elementos sólidos lineares na ponta da solda são a base para uma tensão local significativa.
- Verificar capacidade localmente: O pico de FE von Mises na parede do cordão sob cargas ULS é comparado com a capacidade prevista pelo código vigente — o objetivo é a concordância com a verificação do código dentro de 10–15%; diferenças maiores indicam um erro de modelagem de FE ou uma junta que as fórmulas do código não são destinadas a cobrir.
- Verificar flambagem local: para alta d0/t0 cordões, execute uma análise de autovalor de flambagem no submodelo da junta com a força axial do cordão no nível de projeto; o modo local de flambagem deve permanecer claramente acima da carga de projeto.
- Verificação de fadiga: quando a treliça é sensível à fadiga (pontes, suporte de guindaste, telhados de estações ferroviárias sobre trilhos), utilize-se o método de estresse de ponto quente com fatores de concentração de tensão extraídos do modelo FE conforme a EN 1993-1-9, em relação à categoria de detalhe e contagem cíclica apropriadas.
- Documente o modelo: fonte geométrica, densidade da malha na ponta de solda, condições de contorno e os pontos de extração para tensão de ponto quente devem ser registrados; uma verificação de FE que não pode ser reproduzida é um risco, não uma garantia.
O que o modelo FE deve reproduzir
A verificação por elementos finitos de uma junta tubular ganha seu lugar quando reproduz quatro comportamentos que o código verificou manualmente não consegue: a ovalização da seção transversal da corda sob compressão de reforço (a deformação definidora de uma junta não reforçada), o gradiente de tensão ao redor da linha de interseção (tensão máxima no calcanhar, baixa nas laterais), a tensão de espessura na parede da corda na região do ventre e a redistribuição elástica-plástica na resistência de projeto. O modelo usa elementos sólidos ou de casca espessa através da espessura da parede, fixa as extremidades da corda em comprimentos de 6–10 diâmetros para evitar efeitos de contorno, e é validado contra a capacidade do código antes de ser usado para estendê-la — o modelo que não corresponde primeiro à capacidade da corda não é verificado, é apenas calculado.
6. Prática de Fabricação: Dos Desenhos de Oficina até a Pré-Montagem
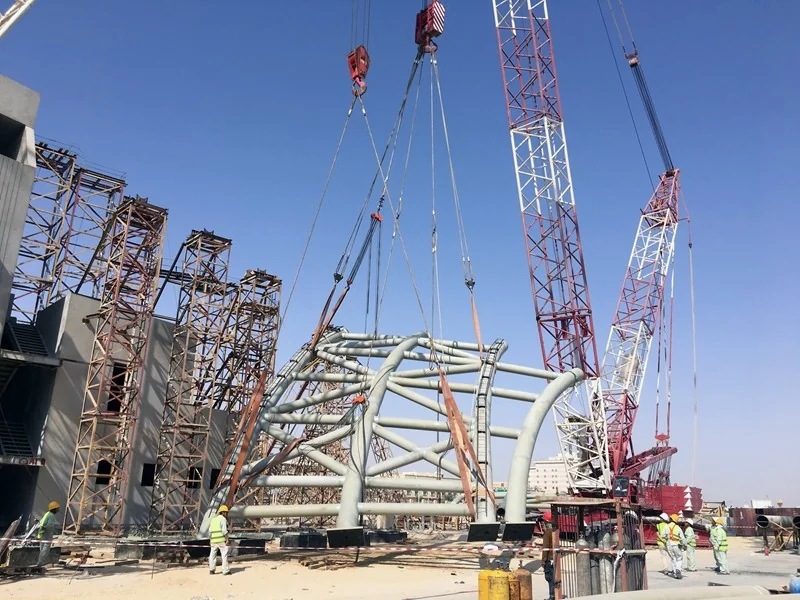
Uma treliça tubular é fabricada perfilando cada extremidade de ramo em três eixos, ajustando a junta a seco para verificar as folgas, soldando no posicionador e verificando a geometria da treliça após a soldagem quando há distorção. Os dois controles de oficina que determinam o sucesso em campo são tolerâncias e sequência. Os comprimentos das cordas são mantidos em ±2 mm nos pontos de emenda; geometria de interseção de galhos a ±2 mm; e a treliça é camberizada e pré-montada para que os fechos de campo nas seções de emenda combinem — toda treliça de tubo que enviamos é montada a seco na oficina, com os parafusos de emenda de campo instalados antes da pintura.
A sequência de soldagem controla a distorção em cordas longas: soldagem equilibrada ao redor de cada junta, cordas soldadas do meio do vão até os suportes, e a treliça mantida em seu gabarito camberado até esfriar. Para nós multi-ramos, os ramos são soldados em uma ordem que permite que cada solda esfrie antes que a próxima aplique sua retração, e o nó é verificado por bitola em cada etapa. Essa disciplina é o motivo pelo qual, em projetos como os telhados da Estação Ferroviária de Alta Velocidade de Xuzhou, a montagem em campo das treliças tubulares soldadas prosseguiu sem retrabalho nas juntas — as juntas foram feitas na oficina, e o campo foi uma operação de fechamento.
Aceitação de QA Pré-Montagem
Antes que as treliças tubulares deixem a oficina, a aceitação pré-montagem trava a geometria que o local nunca verificará novamente: cambre da corda medida em cada ponto do painel contra a tolerância de desenho da oficina (±3–5 mm típica para vãos longos), alinhamento dos furos do parafuso por inserção de pinos de deriva, os perfis das linhas de interseção das juntas K verificados por molde batendo contra a superfície da corda, e os registros NDT da solda correspondidos ao mapa da solda membro por membro. O registro de aceitação é a ponte entre a verificação por elementos finitos e o local: a junta que a análise assumiu que deve ser a junta construída, e a folha de QA é a única prova de continuidade.
Principais Conclusões
- Classifique a articulação corretamente primeiro. As juntas T/Y, X, K/N e KT possuem cada uma sua própria fórmula de capacidade; a classificação incorreta é o erro de revisão e modelagem mais frequente.
- Fique dentro do envelope geométrico. Limites EN 1993-1-8 e GB 50017-2017: β = 0,2–1,0, τ = 0,2–1,0, d0/t0 = 10–50, ângulo de ramificação ≥ 30° — fora dele, apenas testes ou FE podem justificar a junção.
- A parede de corda define a capacidade da junta. A interação entre cisalhamento e tensão do acorde geralmente governa; dimensiona o acorde a partir da pior junta, não do teste do membro.
- Soldar para desenvolver o ramo, não um tamanho nominal. Garganta do filete 0,7–0,8×t1 para ramos finos, soldas de penetração para os robustos, perfis laminados no calcanhar e na ponta, e END conforme AWS D1.1 / GB 50661.
- Verificar nós complexos e fatigáveis em FE com geometria real, perfil de solda, flambagem local e tensão em pontos críticos, documentados para reprodução.
- A disciplina na fabricação é a linha de chegada: Perfilamento CNC, sequência de soldagem, gabaritos de inclinação e projeto completo de junta de pré-montagem transformados em juntas que se encaixam no local.
Se o seu projeto utilizar treliças tubulares — coberturas de estações, tetos de estádios, terminais de aeroportos — nossa equipe de engenharia pode revisar ou produzir o projeto das juntas, especificações de solda e desenhos de oficina, e nossas oficinas podem fabricá-las e pré-montá-las com os registros de END anexados. Entre em contato com nossa equipe de engenharia para uma revisão conjunta de projeto ou consulta de fabricação.
Precisa que Junções de Treliça Tubular sejam Projetadas, Verificadas e Fabricadas Corretamente?
Com projeto de junta qualificado de acordo com EN 1993-1-8, GB 50017 e AWS D1.1, perfilamento CNC e pré-montagem completa em nossas oficinas, fornecemos treliças tubulares que se encaixam no local e suportam suas cargas de projeto com os registros de END para comprovar isso. Envie-nos a geometria e as cargas da sua treliça para uma revisão do projeto de junta.
Solicite uma Consulta