Treliças em forma de H com juntas complexas — Onde Dois Sistemas Estruturais se Encontram
Quando uma treliça de tubo precisa se conectar a uma estrutura de aço estrutural pesada — na junção de dois sistemas estruturais diferentes — a junta de conexão se torna o componente mais crítico, mais carregado e mais complexa de fabricar em toda a estrutura. Esta fabricação de junta complexa é uma das nossas 10 tecnologias de fabricação principais.
Por Que as Juntas de Treliça em Forma de H São o Maior Desafio de Fabricação
Em um edifício que utiliza tanto treliças tubulares (para telhados de grande vão) quanto estruturas pesadas de aço (para suporte de guindastes, montagem de equipamentos ou resistência sísmica), os dois sistemas devem se conectar. Essa conexão — onde os elementos da treliça de tubo redondo encontram os elementos da estrutura de aço retangular — é a Junção de treliça em forma de H.
Esta junta é chamada de "em forma de H" porque, em seção transversal, se assemelha à letra H: duas treliças de tubo paralelas (as pernas verticais) conectadas por uma viga de aço estrutural horizontal (a barra transversal), com a placa de reforço de conexão ou a parede de cordão espessada formando o corpo da junta. As forças que convergem nesta junta são as mais pesadas da estrutura: cargas verticais da treliça, cargas horizontais da armação e forças sísmicas de ambas as direções simultaneamente.
O desafio de fabricação tem três dimensões:
- Geometria: Tubo redondo encontra placa retangular em ângulos compostos, exigindo corte de curva (contorno) de interseção que é único para cada junta
- Soldagem: Juntas de chapas grossas (20–50 mm) requerem soldagem em múltiplas passes com pré-aquecimento, controle da temperatura entre passes e tratamento térmico pós-solda para aplicações críticas
- Inspeção: Teste ultrassônico e radiográfico 100% de soldas de parede grossa, com critérios de aceitação que excedem os requisitos padrão de soldagem estrutural
É por isso que a fabricação de juntas complexas é uma das nossas 10 tecnologias principais de manufatura — é a capacidade que determina se um projeto combinado de tubo-treliça mais aço estrutural pode ser construído de forma alguma.

Tipos Complexos de Juntas: K, TT e Juntas Cruzadas
Cada tipo de junta é definido pela geometria dos elementos da alma que se encontram com o cordão em um único nó. A geometria determina os caminhos de força, a preparação da solda e os requisitos de inspeção.
Junta K
O Junta K é a junta mais comum em treliças tubulares. Dois elementos da alma se aproximam do cordão pelo mesmo lado, formando uma forma de "K". A lacuna (ou sobreposição) entre as pegadas dos dois elementos da alma na superfície do cordão é um parâmetro crítico de projeto — uma junta com lacuna distribui a força através da parede do cordão, enquanto uma junta com sobreposição transfere a força diretamente entre os elementos da alma através da solda de sobreposição.
Para juntas K de carga pesada em treliças em formato H, a parede do cordão na junta costuma ser espessado pela soldagem de uma placa de reforço em cunha para a face da corda antes que os elementos da alma sejam fixados. Isso distribui a força concentrada dos dois elementos da alma sobre uma área maior da corda, prevenindo a fluência local da parede da corda.
Junta TT
O Junta TT (também chamada de junta DT) possui dois membros de rede que se aproximam da corda por lados opostos, formando um "T" em cada lado. Essa configuração é usada quando a treliça requer elementos de rede em ambos os lados da corda — tipicamente em treliças espaciais ou grades de dupla camada onde a corda suporta tanto forças de tração quanto de compressão.
O desafio da junta TT é que os dois membros da rede puxam ou empurram o acorde de lados opostos simultaneamente. A parede do cordão deve resistir Cisalhamento de punção de ambos os lados, e as soldas de ambos os lados devem ser de penetração total para transferir as forças equilibradas sem a falha da parede de corda.
Articulação Transversal
O Articulação transversal possui quatro membros de rede encontrando a corda: dois de um lado e dois do outro, formando um padrão de cruz. Esta é a geometria de junta mais complexa, usada em treliças espaciais com elementos convergindo de múltiplas direções, e em treliças em formato de H, onde a viga estrutural horizontal se conecta à corda da treliça de tubo no mesmo nó que os elementos verticais da rede.
As juntas transversais exigem o corte de curvas de interseção mais extenso — até quatro conexões tubo para placa em diferentes ângulos em uma única superfície de corda. A preparação da solda deve acomodar as quatro conexões sem interferência, e a sequência de soldagem deve ser cuidadosamente planejada para gerenciar distorção e tensão residual.
Reforço da Placa de Reforço
Para juntas onde a força concentrada excede a capacidade da parede da corda, projetamos e fabricamos reforço com chapa de união — chapas de aço espessas soldadas à superfície do cordão no local da junção, estendendo-se além das pegadas dos elementos da alma para distribuir a força. A chapa de união é soldada ao cordão com penetração total, e os elementos da alma são soldados à chapa de união em vez de diretamente ao cordão.
Para as junções mais pesadas (estruturas de usinas, estações hidrelétricas), as chapas de união podem ter 30–50 mm de espessura, exigindo soldagem com arco submerso (SAW) com temperaturas de pré-aquecimento de 100–150 °C e temperaturas de passe controladas. Pode ser especificado tratamento térmico pós-soldagem (PWHT) para junções em aplicações críticas a terremotos para aliviar tensões residuais.
Corte CNC de Curva Intersectante & Soldagem de Chapa Grossa
Corte CNC de Curva Intersectante
Quando um tubo redondo encontra uma chapa plana (ou outro tubo redondo) em ângulo, a linha de interseção é uma curva 3D complexa — a "curva intersectante" ou "contorno" que deve ser cortada na extremidade do tubo para que se encaixe perfeitamente contra a superfície da chapa ou do tubo. Esta curva é diferente para cada ângulo, cada diâmetro de tubo e cada espessura de parede.
Cortamos curvas intersectantes em máquinas CNC de corte por plasma/tubo que giram o tubo enquanto movem a tocha de corte em um caminho calculado definido pela geometria da junta. O software da máquina recebe o ângulo da junta, o diâmetro do tubo e a espessura da parede como entradas e gera automaticamente o caminho de corte. Os principais parâmetros incluem:
- Preparação do ângulo de bisel (V simples, V duplo ou bisel composto para penetração total)
- Dimensão da face da raiz (controla a folga da montagem da solda)
- Tolerância de corte (±0,5 mm no perfil do contorno)
- Movimento simultâneo multieixo (rotação do tubo movimento da tocha X-Y-Z)
Para juntas cruzadas com quatro conexões, o tubo deve ser cortado em quatro curvas diferentes ao longo de sua circunferência — cada curva definida pelo ângulo de um diferente elemento de alma. Isso requer uma máquina CNC capaz de cortar em qualquer posição rotacional, com software que gerencie todas as quatro curvas em uma única configuração.
Soldagem de Chapas Grossas
As placas de reforço das juntas em treliças em H de carga pesada geralmente têm 20–50 mm de espessura. Soldar aço com essa espessura requer:
- Aquecimento prévio: 100–150°C para placas ≥ 25 mm para evitar trincas por hidrogênio
- Soldagem multi-passagem: SAW ou FCAW-G com 5–20 passagens dependendo da espessura
- Controle de temperatura entre passagens: Mantida na temperatura de pré-aquecimento – 50°C durante toda a soldagem
- Sequência de soldagem: Deposição balanceada para controlar a distorção – alternando lados e camadas
- Tratamento térmico pós-soldagem: Alívio de tensões a 580–620°C para juntas sísmicas críticas (conforme especificação do projeto)
END 100%: Teste Ultrassônico e Radiográfico de Cada Junta
Em juntas de treliça em H de carga pesada, um único defeito de solda pode comprometer a integridade estrutural de toda a conexão. Não realizamos testes por amostragem nessas juntas – testamos 100%.
Teste Ultrassônico (UT)
Cada solda de penetração total em juntas de treliça em H é 100% testado por ultrassom de acordo com GB/T 11345 (ou AWS D1.1 mediante solicitação). A UT utiliza ondas sonoras de alta frequência para detectar defeitos internos — porosidade, inclusões de escória, falta de fusão e penetração incompleta — sem destruir a solda.
Para juntas de chapas grossas (25mm), usamos ensaios ultrassônicos por matriz faseada (PAUT) — uma técnica avançada de UT que utiliza múltiplos feixes angulados para criar uma imagem seccional da solda, proporcionando melhor caracterização e dimensionamento de defeitos do que a UT convencional. PAUT é especificada para juntas críticas em termos sísmicos, onde os critérios de aceitação de defeitos são mais rigorosos.
Critérios de aceitação: Grau II conforme GB/T 11345 para juntas estruturais padrão; Grau I (mais rigoroso) para conexões críticas em áreas sísmicas com intensidade sísmica ≥ 8.
Teste Radiográfico (RT)
Para as juntas mais críticas — tipicamente aquelas em estruturas de usinas, estações hidrelétricas e conexões críticas sísmicas — nós complementamos o UT com ensaios radiográficos (RT) conforme GB/T 3323. O RT utiliza raios X ou raios gama para criar uma imagem permanente da condição interna da solda, fornecendo um registro documentado que o UT não pode prover.
O RT é especificado para:
- Juntas em estruturas com intensidade de projeto sísmico ≥ 8
- Soldas de topo em membros principais da treliça
- Soldas de placa de reforço para treliça em conexões de carga pesada
- Qualquer junta onde o UT indique um defeito que necessite de avaliação adicional
Todo relatório de END é arquivado nos registros de qualidade do projeto. Soldas que falham no END são usinadas até metal saudável, re-soldadas com WPS qualificado e re-testadas até a aceitação. Nenhuma junta entra em serviço sem a liberação documentada do END.
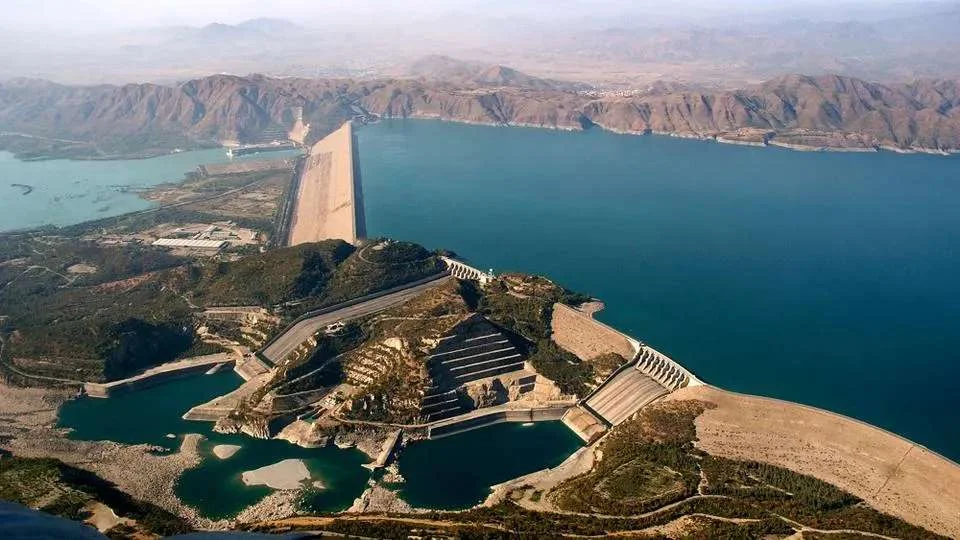
Usina Hidrelétrica Tarbela, Paquistão
Infraestrutura internacional de hidrelétricas — demonstrando nossa capacidade de fabricação de juntas complexas em escala global.
Visão Geral do Projeto
A Barragem de Tarbela no rio Indo, no Paquistão, é uma das maiores barragens de aterro do mundo, e sua estação hidrelétrica é um componente crítico da rede elétrica nacional do Paquistão. Nosso envolvimento no fornecimento de estruturas de aço para a Estação Hidrelétrica de Tarbela demonstra que nossa tecnologia complexa de fabricação conjunta atende aos padrões internacionais de engenharia — não apenas aos padrões nacionais chineses.
Requisitos Estruturais
As estruturas de aço de estações hidrelétricas devem suportar:
- Carga dinâmica da operação da turbina e pulsação do fluxo de água
- Carga sísmica (a represa está em uma região sismoativa)
- Ambiente corrosivo (alta umidade, exposição à água)
- Padrões internacionais rigorosos de qualidade e inspeção
Nossa Fabricação
As juntas do treliça em forma de H para este projeto exigiam reforço de chapas grossas, soldagem SAW de penetração completa com pré-aquecimento e controle entre passes, e inspeção 100% UT e RT conforme padrões internacionais. Cada junta foi documentada com registros de procedimentos de soldagem (WPR), relatórios de END e certificados de materiais — atendendo aos requisitos de documentação de projetos de infraestrutura internacionais.
Onde Treliças em Forma de H com Juntas Complexas São Necessárias
 Usinas de Energia
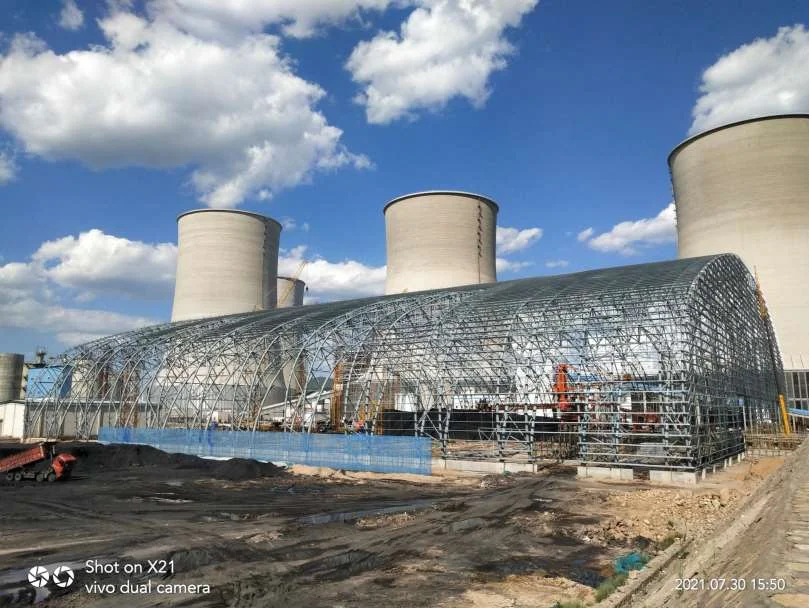
Estruturas de Usinas
Usinas termelétricas requerem estruturas de aço que suportem equipamentos pesados (caldeiras, turbinas, precipitadores), enquanto fornecem cobertura de telhado de grande vão. A junção entre a estrutura de suporte de equipamentos e as treliças do telhado é a aplicação clássica de junta em treliça em forma de H — cargas pesadas, forças dinâmicas e tolerância zero para falha da junta.
 Indústria Pesada
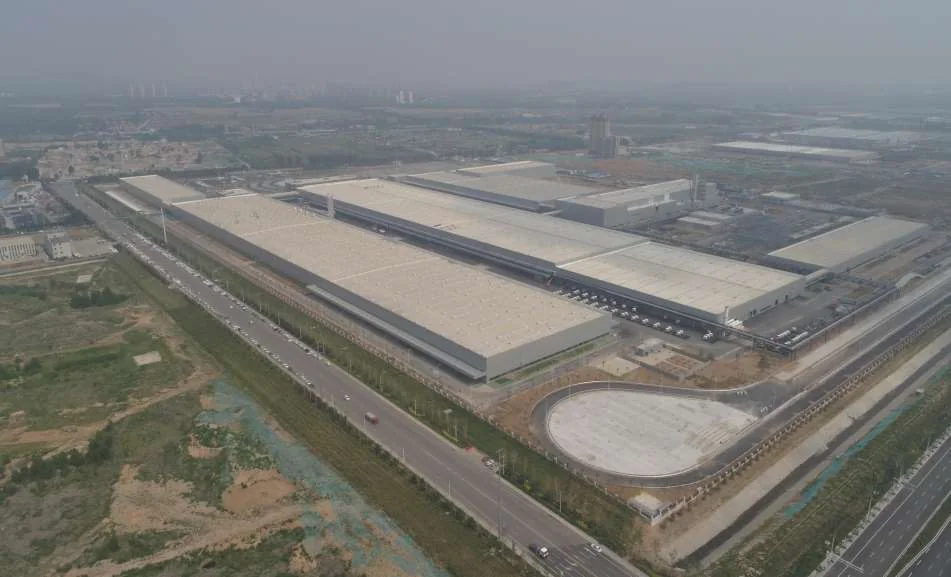
Edifícios de Indústria Pesada
Siderúrgicas, fábricas de cimento e oficinas de montagem de maquinário pesado utilizam guindastes suspensos que impõem cargas móveis concentradas na estrutura do edifício. A conexão entre a viga de corrida do guindaste e a treliça do telhado é uma junta em forma de H — projetada para fadiga sob carregamento cíclico do guindaste, e não apenas resistência estática.
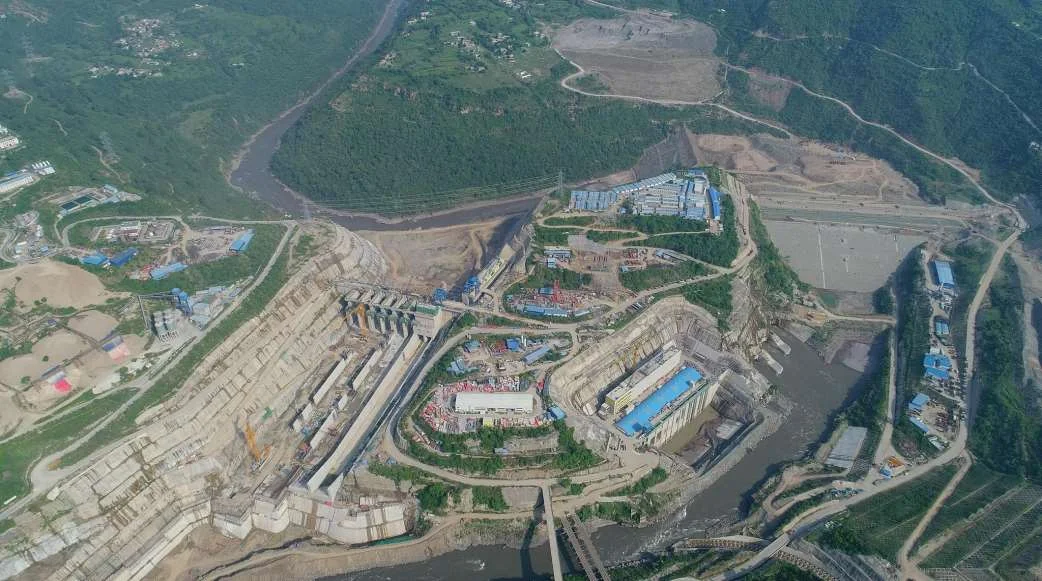 Hidrelétrica
Hidreletricidade e Infraestrutura
Estações hidrelétricas, estações de bombeamento e estações de tratamento de água exigem estruturas de aço que resistam a carregamentos dinâmicos do fluxo de água e vibração de equipamentos, em ambientes corrosivos, de acordo com padrões de qualidade internacionais. Nosso projeto Tarbela demonstra nossa capacidade de fornecer fabricação de juntas complexas para clientes internacionais de infraestrutura.
Especificações do Sistema de Treliça em H
| Parâmetro | Indústria Leve | Usina de Energia | Hidrelétrica |
|---|---|---|---|
| Tubo Chord | Φ114–180mm | Φ180–325mm | Φ219–402mm |
| Espessura da parede | 4–8mm | 8–16mm | 12–25mm |
| Placa de união | 12–20mm | 20–35mm | 30–50mm |
| Grau do aço | Q235B/Q355B | Q355B | Q355B/Q390B |
| Tipo de junta | K, T | K, TT, Cruz | K, TT, Cruz placa de união |
| Processo de soldagem | GMAW | GMAW/SAW | SAW PAUT |
| Pré-aquecimento | Nenhum (<25mm) | 100–120°C | 120–150°C |
| END | UT 100% Gr.II | UT 100% Gr.II RT 10% | UT 100% Gr.I RT 20% |
Normas de Projeto, Códigos e Controle de Qualidade
Padrões de Design
Treliças em forma de H com juntas complexas são projetadas de acordo com os seguintes padrões nacionais chineses e códigos da indústria:
- GB 50017 — Norma para projeto de estruturas de aço (projeto de elementos, estabilidade, projeto de juntas)
- GB 50205 — Padrão para aceitação da qualidade de construção de estruturas de aço (tolerância de fabricação, aceitação por END)
- GB 50661 — Código para soldagem de estruturas de aço (qualificação de WPS, certificação de soldador, requisitos de pré-aquecimento)
- GB/T 11345 — Ensaios não destrutivos de juntas soldadas — Ensaio ultrassônico (critérios de aceitação e procedimentos)
- GB/T 3323 — Ensaios não destrutivos — Ensaios radiográficos de juntas soldadas (para juntas críticas)
- GB 50011 — Código para projeto sísmico de edifícios (detalhamento sísmico para juntas complexas)
- GB/T 1591 — Aços estruturais de baixa liga e alta resistência (especificação do material Q355B/Q390B)
- GB/T 8162 — Tubos de aço sem emenda para fins estruturais (material para cordas e elementos de treliça)
- GB 50661 Anexo A — Requisitos de qualificação de procedimento de soldagem (WPQR) para juntas de chapas grossas
Para projetos internacionais (como a Usina Hidrelétrica de Tarbela, no Paquistão), também cumprimos ANSI/AWS D1.1 (Código de Soldagem Estrutural — Aço) e Para um comprador B2B de estruturas de aço, um certificado de fabricação não é decoração — é um requisito legal e contratual. Na União Europeia, o aço estrutural com função de suporte de carga não pode ser colocado legalmente no mercado sem a marcação CE de acordo com a EN 1090. (Execução de estruturas de aço) conforme especificado pelo código de projeto do cliente.
Sistema de Controle de Qualidade
Cada treliça em H com juntas complexas é fabricada sob nosso sistema de gestão de qualidade ISO 9001, com os seguintes pontos de controle:
- Certificação de material: Cada tubo e chapa de aço chega com certificados de teste de fábrica (limite de escoamento, tração, alongamento, composição química); os certificados são cruzados com os números de lote do material
- Verificação da geometria da junção: Perfil de corte da curva de interseção verificado em relação ao modelo de projeto usando gabarito; precisão do ângulo dentro de ±0,5°; folga da raiz de 3–5 mm verificada em quatro posições ao redor da junção
- Conformidade com WPS: Cada junta soldada de acordo com sua Especificação de Procedimento de Soldagem qualificada; temperatura de pré-aquecimento verificada com pirômetro de contato antes da primeira passada; temperatura interpass mantida conforme WPS
- Qualificação do soldador: Cada soldador possui certificação GB 50661 para a posição, processo e faixa de espessura sendo soldada; registros de certificação arquivados de acordo com o projeto
- Execução de END: UT realizada por técnicos Nível II conforme GB/T 11345; RT (quando especificado) realizada por inspetores radiográficos certificados; relatórios de END arquivados com os mapas de solda
- Gestão de defeitos: Soldas que falham nos END são marcadas, limadas até metal sadio, ressoldadas conforme WPS e re-testadas; nenhuma junção entra em serviço sem liberação documentada de END
- Inspeção final: Geometria geral da treliça verificada em relação ao projeto (comprimento, flecha, esquadria); preparação da superfície e revestimento inspecionados; pontos de elevação verificados
- Rastreabilidade: Cada junta marcada com um ID único vinculando-se ao seu WPS, soldador, relatório NDT e certificado de material — registro completo de qualidade recuperável por código QR
Por que Permanent Steel Structure para Fabricação de Juntas Complexas
A fabricação de juntas complexas é uma de nossas 10 tecnologias principais de manufatura. O projeto da Usina Hidrelétrica de Tarbela, no Paquistão, demonstrou que nossa capacidade conjunta complexa atende aos padrões internacionais de engenharia — não apenas aos padrões nacionais chineses. Cada junta foi documentada com registros de procedimentos de soldagem, relatórios de END e certificados de material, cumprindo os requisitos de documentação de clientes internacionais de infraestrutura.
Nossos 50 engenheiros de P&D realizam projetos conjuntos de acordo com a GB 50017 e GB 50661, incluindo análise FEM de concentração de tensões em interseções complexas, dimensionamento de soldas para cargas combinadas de axial, cisalhamento e momento, e avaliação de fadiga para juntas submetidas a cargas dinâmicas (estruturas de guindastes, estruturas de suporte de turbinas).
Capacidade Integrada de END
- 100% UT em todas as soldas de junta com penetração total conforme GB/T 11345
- PAUT (ultrassom phased array) para juntas de placas grossas em estruturas críticas para sismos
- RT (radiográfico) para usinas de energia, hidrelétricas e conexões críticas para sismos
- Equipe própria de END — Técnicos certificados Nível II, não terceirizados
- Rastreamento completo — cada junta possui um código QR vinculado ao WPS, soldador, relatório de END e certificado de material
- 6 qualificações de nível superior abrangendo design de estruturas de aço, fabricação e supervisão de construção
- 100 patentes em design de junta complexo, processos de soldagem e tecnologia avançada de fabricação
- capacidade anual de 200.000 toneladas com estações dedicadas à soldagem de placas grossas e capacidade de movimentação de cargas pesadas
- Entrega internacional com documentação completa: WPS, PQR, WPQR, relatórios NDT e certificados de fábrica por projeto. Com 6 qualificações de alto nível, capacidade anual de 200.000 toneladas e experiência comprovada na entrega de projetos internacionais, a Permanent Steel é o fabricante que torna viáveis projetos combinados de treliça tubular e estruturas de aço. Entre em contato com nossa equipe de engenharia hoje mesmo para discutir as especificações do seu projeto e os requisitos de fabricação de juntas complexas. com documentação completa: WPS, PQR, WPQR, relatórios de END e certificados de fábrica por projeto
Tem um Projeto com Juntas Estruturais Complexas?
Se o seu projeto envolve a interseção de treliças tubulares e estruturas de aço — usinas, estações hidrelétricas, edifícios industriais pesados — nossa tecnologia de fabricação de juntas complexas é a capacidade que torna o projeto viável. Envie-nos seus desenhos estruturais para uma avaliação de viabilidade de fabricação e orçamento.
Se o seu projeto envolve a interseção de treliças tubulares e estruturas de aço — usinas de energia, estações hidrelétricas, edifícios industriais pesados — nossa tecnologia complexa de fabricação de juntas é a capacidade que torna isso viável. Envie-nos seus desenhos estruturais para uma avaliação de viabilidade de fabricação e cotação.
Email: market@permanentsteelstructure.com