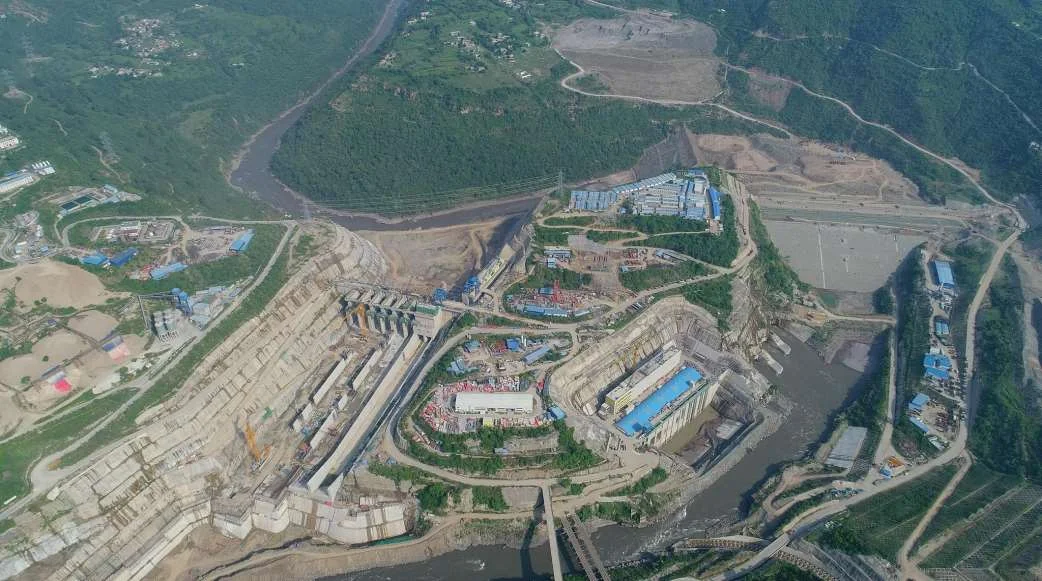
Usina Hidrelétrica Karot — Aço Curvado de Alta Precisão
Uma estrutura de aço em forma de H curva para o projeto da Hidrelétrica Karot no Rio Jhelum, no Paquistão — fabricação complexa, exigindo precisão e proteção anticorrosiva especificadas muito além dos níveis domésticos chineses. A Jiangsu Permanent Steel Structure Co., Ltd. fabricou o aço para um dos principais projetos de energia renovável do corredor econômico Paquistão-China.
O Projeto em Resumo
Localização: Karot, Punjab, Paquistão — no Rio Jhelum | Instalação: Projeto Hidrelétrico Karot, uma usina hidrelétrica a fio d’água de 720MW desenvolvida sob o Corredor Econômico China-Paquistão (CPEC) | Estrutura fornecida pela Permanent Steel: estrutura de aço em forma de H curva; fabricação complexa com requisitos de alta precisão | Proteção contra corrosão: padrões de anticorrosão muito acima dos níveis domésticos da China.
A infraestrutura hidrelétrica está localizada onde rios e montanhas se encontram — o que significa que sua estrutura de aço deve se curvar, torcer e se encaixar em espaços determinados por concreto, rocha e água, enquanto enfrenta um ambiente feito para a destruição: umidade, respingos, condensação e variações de temperatura. A estrutura de aço em forma de H curva do projeto Karot concentrou todos esses desafios em um único escopo de fabricação: geometria que precisava ser dobrada com precisão, montada com tolerâncias rigorosas e protegida contra corrosão em um padrão que o aço doméstico comum nunca alcança.
Este estudo de caso examina cada uma dessas três áreas de engenharia — fabricação curva, controle de precisão e anti-corrosão de padrão internacional — e o que elas revelam sobre a entrega de um projeto hidrelétrico construído para a rede elétrica nacional.
Fabricação de Aço Curvo em Forma de H
O aço em forma de H curvado é a chave para a dificuldade de todo o projeto. As vigas H retas são produtos de fábrica com geometria previsível; as curvadas são desafios de fabricação com uma geometria que deve ser criada, verificada e preservada.
Produzindo a Curva
Elementos curvos são produzidos por dobragem controlada — seja dobragem a frio incremental ou conformação com auxílio de calor — aplicada de forma que as propriedades do material da seção, a esquadria das abas e a planicidade da alma sobrevivam ao processo. O raio, o comprimento do arco e a localização dos pontos tangentes devem corresponder ao modelo de projeto, porque um elemento que está reto onde deveria estar curvado, ou curvado com o raio errado, não se ajustará às suas conexões em nenhuma das extremidades. Neste projeto, os dados de dobra foram gerados diretamente a partir do modelo de detalhamento e verificados membro a membro antes de qualquer corte das conexões.
Por que Elementos Curvos em uma Usina
Aço curvo em edifícios hidrelétricos raramente é decoração arquitetônica — segue uma geometria ditada pela função: telhados que varrem salões de turbinas e envelopes de guindastes pórtico, elementos seguindo os perfis curvos das estruturas de concreto, cordas de treliça traçando as formas de arco que proporcionam o caminho de carga mais eficiente sobre aberturas irregulares. A curva não é ornamentada; é a estrutura que se adapta ao espaço que a maquinaria e o rio deixam disponível.
Controle de Distorção durante a montagem
Soldar um elemento curvo é mais exigente do que soldar um reto. A retração da solda atua sobre uma geometria que já é direcional, e uma corda curva pode saltar, torcer ou puxar para fora do plano se sequenciamento e contenção não forem controlados. A montagem era realizada em gabaritos que travavam a geometria do projeto, com sequências de soldagem balanceadas e verificações dimensionais intermediárias em cada etapa, de modo que o elemento acabado carregava sua curva — e não a memória de suas tolerâncias de ter sido feito.
Alta Precisão em um Projeto Internacional
Os requisitos de precisão em um projeto hidrelétrico internacional não são uma escolha de estilo — são um requisito de compatibilidade. A estrutura metálica deve se encaixar contra estruturas de concreto armado construídas segundo suas próprias tolerâncias, contra usinas mecânicas instaladas segundo as tolerâncias do fabricante e dentro de uma equipe de canteiro trabalhando longe da fábrica que fabricou os membros.
Empilhamento de Tolerâncias
Toda tolerância de fabricação se acumula. Uma coluna inclinada por sua margem, uma viga encurtada por sua margem, um padrão de furos de conexão perfurado até sua margem — individualmente invisível, juntos fatal. A fabricação de precisão gerencia o empilhamento: dimensões críticas mantidas na extremidade mais apertada do envelope de código, furos de conexão perfurados no modelo após a verificação da geometria, e juntas de emenda montadas em teste na oficina para que o ajuste que o local experimentará tenha sido comprovado primeiro em Xuzhou.
Montagem Parafusada à Distância
As conexões de campo em trabalhos de exportação são predominantemente parafusadas — elas são instaladas mais rápido, toleram o desalinhamento modesto que os locais reais produzem e evitam soldagem no local que depende da disponibilidade de habilidades locais. Mas o parafusamento transfere a carga da precisão para os furos: um padrão de furo perfurado a 5 mm de distância é uma conexão que para o guindaste de montagem. Nosso regime de perfuração e inspeção tratava cada conexão de campo como um teste de ajuste esperando para acontecer, com verificação dos fixadores e verificação do padrão de furos antes da liberação.
Medição e Verificação
Alta precisão exige disciplina de medição. Os membros eram verificados dimensionalmente em etapas — após o corte, após a montagem, após a soldagem, após jateamento e pintura — com a pesquisa final correspondendo a geometria enviada ao modelo 3D. Em um projeto de exportação, os registros de verificação acompanham o aço, para que os inspetores do cliente possam confirmar em seus próprios pontos de espera que o que chegou foi projetado.
Proteção Muito Superior aos Padrões Domésticos
Talvez o requisito de engenharia definidor do telescópio Karot tenha sido a proteção contra corrosão — especificada em um nível muito superior à prática doméstica chinesa, e por boas razões. A estrutura vive dentro e ao redor de um vale fluvial: umidade relativa que frequentemente ultrapassa 80 %, umidade no ar do reservatório, ciclos de condensação diários e exposição a respingos e molhados próximos à planta associada à água. Nessas condições, a pintura comum da oficina falha em poucos anos e o aço estrutural perde seção silenciosamente.
Um sistema de revestimento projetado para a exposição
O sistema de proteção foi projetado para a categoria de exposição do projeto — um regime de especificações alinhado com classificações de durabilidade de revestimentos reconhecidas internacionalmente, que para ambientes industriais úmidos e úmidos exige substancialmente mais do que uma especificação doméstica padrão. O sistema combinava priming rico em zinco para proteção catódica na superfície do aço, camadas barreiras intermediárias e um acabamento duradouro, aplicado sobre superfícies jateadas com limpeza e perfil verificados, com a espessura do filme seco de cada camada registrada para atender à especificação e não à esperança.
Proteção contra Bordas, Soldagem e Danos
A corrosão começa nas bordas, soldas, furos perfurados e danos ao manuseio — os lugares onde a especificação geral da superfície nunca chega. Cada borda cortada por chama era afiada no perfil que o sistema de revestimento exige; as soldas eram desfeitas quando necessário; e após a fabricação, procedimentos definidos restauravam a estrutura protetora completa em cada ponto de dano. A última camada de proteção é a disciplina que tratou o retoque final como parte da especificação, e não como um pensamento tardio.
Proteção por meio do transporte
Entre a oficina em Xuzhou e o local em Karot há uma viagem oceânica, manuseio portuário e transporte rodoviário interior através de um clima úmido e empoeirado. A proteção do trânsito — revestimentos sacrificiais para manuseio, empacotamento de barreira de vapor para superfícies críticas e procedimentos documentados de inspeção de danos em cada entrega — garantiu que o revestimento chegasse ao local para cumprir seu trabalho, em vez de se tornar uma lenda do reparo.
O Projeto Karot sob o CPEC
Karot é um projeto hidrelétrico de fluxo de água no rio Jhelum, desenvolvido sob o Corredor Econômico China-Paquistão — um esquema de projetos de infraestrutura, energia e transporte que conecta China e Paquistão. Com sua capacidade de geração alimentando a rede nacional do Paquistão, Karot faz parte da resposta a um desafio persistente: levar eletricidade confiável e de baixo carbono a um país cuja demanda ultrapassou sua oferta por décadas.
Para um fabricante de aço, um projeto da CPEC é um exame duplo. Tecnicamente, ele exige padrões internacionais aplicados com a precisão de fabricação chinesa — a geometria curva, o controle de precisão e a especificação anticorrosiva descritos neste estudo de caso. Comercial e logisticamente, ele exige disciplina de entrega através das fronteiras: documentação que satisfaça os regimes de alfândega e inspeção de dois países, embalagem projetada para transporte longo e planejamento que respeite um cronograma de obra guiado por trabalhos no rio e concreto, e não pela conveniência de uma fábrica.
Projetos como o de Karot mostram por que a experiência em exportação é importante. Eles provam que o fabricante pode manter padrões dimensionais, de revestimento e de documentação no nível que os clientes mais exigentes especificam — e desenvolvem a capacidade de entrega que apenas trabalhos internacionais repetidos criam.
Controle de Qualidade para Exportação, Passo a Passo
O sistema de controle de qualidade por trás do fornecimento do Karot funcionava em etapas definidas, cada uma com uma porta que precisava ser aprovada por registros, não por memória:
- Controle de material: materiais numerados com certificado de química e propriedades mecânicas, rastreáveis em cada peça enviada.
- Qualificação de procedimentos: procedimentos de soldagem e qualificações de soldadores aprovados antes da produção e disponíveis para auditoria do cliente.
- Verificação da geometria: Coordenadas de membros curvos e geometria de conexão verificados em relação ao modelo em etapas definidas da fabricação.
- Pontos de inspeção: soldas examinadas por ensaio não destrutivo; superfícies e revestimentos verificados por inspetores independentes antes do despacho.
- Documentação completa: certificados de usina, mapas de solda, relatórios de END, registros de revestimento, relatórios dimensionais e listas de embalagem reunidos no dossiê de entrega.
Este é o sistema que permite a um cliente confiar em aço fabricado a 5.000 km do local — e permite que o aço chegue, se encaixe, seja erguido e protegido conforme projetado.
Aço Complexo, Padrão Mundial
Karot não foi um trabalho de volume. Foi um trabalho de complexidade: elementos curvos, precisão rigorosa, proteção contra corrosão além do familiar — as três frentes onde fabricantes comuns hesitam e os competentes são medidos. É exatamente por isso que assumimos tais escopos.
A fabricação curva exercita nossa engenharia de dobramento e montagem em oficina pesada. O controle de precisão exercita nossos sistemas de medição e QA. A proteção anticorrosão internacional exercita nossa disciplina de revestimento ao padrão de ambientes onde a proteção não é uma preferência, mas uma exigência de sobrevivência. E toda a entrega — do desenho ao dossiê — é evidência de que, quando um cliente em qualquer lugar do mundo especifica a versão mais difícil de um problema de estrutura de aço, existe um fabricante em Xuzhou que já construiu a solução antes.
Curvatura Sem Compromisso: Conformação e Controle Dimensional
Elementos curvos começam como retos; a questão é o que acontece entre a seção reta e a curvatura entregue, e quanto custa a curva em precisão.
Formação a Frio e Térmica, Julgada por Membro
A rota de conformação era escolhida para cada elemento por seu raio, seção e grau de aço. Curvas suaves eram formadas a frio, onde a flexão controlada preserva as propriedades do material e é de longe a rota mais econômica — mas a formação a frio só era permitida dentro dos limites que mantêm a ductilidade do aço intacta, com compensação de recuo incorporada nos cálculos de flexão para que a curva liberada seguisse a linha de projeto em vez da carregada. Raios mais apertados e seções mais pesadas exigiam conformação térmica, onde aquecimento controlado e localizado molda o aço — um processo mais lento e habilidoso, executado sob procedimentos que protegem o material do superaquecimento. O plano de produção não previu qual rota cada elemento precisava; cada peça curva era programada por seu método de formação, com a geometria, calibradores e etapas de inspeção definidas antecipadamente.
Medindo curvas, não assumindo-as
Um elemento reto é verificado por algumas dimensões; um elemento curvo é verificado por toda a sua forma. Peças formadas foram verificadas contra o modelo 3D usando medidores de perfil e medição de coordenadas, comparando a superfície entregue com a superfície de projeto em estações definidas — uma curva precisa em suas extremidades, mas errada no ventre falha no mesmo teste e desalinharia tudo que se fixa nela. O regime de tolerância tratava a curvatura como uma dimensão por si só, e os gabaritos e moldes da oficina foram construídos a partir dos mesmos dados do modelo usados pelos detalhistas, fechando o ciclo entre a intenção de projeto e a geometria entregue.
Juntas em geometria curva
Conexões em um elemento curvo ficam em ângulo em relação a todo o resto: os suportes são orientados para fora do plano da tela, emendas caem em geometria inclinada, e grupos de parafusos ainda precisam se alinhar quando os dois lados de uma junta curvam em direções diferentes. Cada conexão na estrutura de aço curva foi modelada e detalhada tridimensionalmente e montada em teste antes do deslocamento, porque a tolerância invisível em uma estrutura reta se torna um desalinhamento que não se pode calçar em uma curva.
O Sistema Anticorrosão: Além da Prática Padrão Doméstica
Os requisitos anticorrosão na estrutura siderúrgica Karot foram especificados muito além da prática padrão chinesa típica — uma resposta consciente a um projeto localizado em uma região e em um ambiente contratual onde ambas as partes esperam que o revestimento seja o sistema nervoso do edifício, e não a pintura.
A especificação do revestimento elevou a demanda em cada elo da cadeia: preparação da superfície por limpeza por jateamento para um padrão de rugosidade mais alto; sistemas ricos em zinco ou de alta construção aplicados a espessuras de filme acima da prática rotineira; cada camada inspecionada por medidores de espessura de filme seco em uma densidade projetada para captar deriva, não apenas amostrá-lo; e controle de retoque tão rigoroso que o filme final nas soldas, bordas e faces de contato dos parafusos correspondia à especificação das superfícies principais. Varreduras de teste durante as férias verificaram a continuidade — a superfície sem orifícios que a especificação exige, mas que apenas uma verificação completa confirma.
As bordas receberam pré-tratamento antes do revestimento — a borda afiada é onde os filmes finam e começam a corrosão, então as bordas foram arredondadas e seladas conforme a especificação, em vez de deixadas para falhar em dez anos. O resultado é um sistema de corrosão cuja economia é deliberada: gastar o custo marginal na fabricação, economizar o custo de substituição da próxima geração. Quando a especificação excede a prática doméstica, o trabalho da oficina não é contestar a especificação — é executá-la como um sistema, verificá-la como evidência e entregá-la como garantia que o cliente pode manter.
Precisão como Disciplina de Inspeção
Alta precisão não é um objetivo que a oficina almeja de uma vez; é uma disciplina aplicada em cada etapa, porque em geometria curva o erro de tolerância de uma etapa é a impossibilidade da próxima etapa.
Precisão Montada
A prova final de precisão foi a montagem experimental: os membros enquadrados foram montados no chão da oficina em suas posições fabricadas, com as distâncias de conexão, encaixes angulares e envoltória geral medidos em comparação ao modelo antes de qualquer peça deixar a fábrica. A montagem experimental em projetos de exportação complexos não é um ensaio para o local — é onde a geometria é realmente comprovada, e onde os poucos milímetros de diferença entre o desenho e a realidade são resolvidos enquanto um guindaste, um navio e uma equipe de obra ainda não estão esperando.
Certificado Evidencialmente
Cada verificação produzia um registro — relatórios dimensionais, certificados de inspeção, registros de revestimento, exames de solda — que acompanhava o envio e satisfazia a supervisão de terceiros que os projetos de exportação realizam como rotina. A alta precisão não era reivindicada no folheto; está registrada nos documentos.
Do Pedido ao Envio: Execução Sob Controle Internacional
A estrutura de aço Karot foi executada como um projeto internacional desde o seu primeiro dia: requisitos acordados por escrito, controle de qualidade documentado de acordo com a especificação, progresso relatado conforme um programa, e qualquer desvio — fabricado, não oculto — acordado com os engenheiros do cliente antes de afetar a obra.
A embalagem e a marcação mereciam tanto esforço de engenharia quanto o aço: elementos marcados de acordo com o plano de montagem, organizados para que o canteiro receba o que a sequência de içamento requer, protegidos contra a umidade da viagem marítima e documentados para que alfândega, transporte e montagem leiam a mesma informação. Em projetos onde a precisão é medida em milímetros, a logística faz parte da precisão — um elemento que chega sem marcação ou danificado é um elemento que não atingiu sua tolerância, não importa o quão bem tenha sido fabricado.
A regularidade que o projeto exigia — de fabricação, de revestimento, de inspeção, de papelada — é aquilo que os clientes internacionais de engenharia podem realmente sustentar. Essa regularidade é a própria capacidade de exportação.
Produtos e Tecnologias Relacionados
Componentes de Aço
Componentes fabricados com geometria curva, conexões de precisão e rastreabilidade de material verificada.
Estruturas de Treliça de Tubos
Sistemas de treliça curvos e espaciais fabricados com a mesma disciplina de precisão.
Pontes de Estrutura de Aço
Estruturas de aço para pontes de nível de exportação — outro setor onde precisão e proteção contra corrosão são inegociáveis.
Projetos Relacionados
Hidrelétrica Tarbela, Paquistão
Estrutura de treliça de aço em forma de H para o complexo de Tarbela — o outro lado da expansão de hidrelétricas do Paquistão.
Jinrui New Energy da Indonésia
250.000 m² de estruturas industriais de aço para clima tropical em 90 construções.
Tianjin R&F Guangdong Tower
Fabricação de precisão em placas pesadas em casa — a mesma disciplina, em uma escala maior.
Estruturas de Aço de Nível Internacional?
Fabricação curva, controle de precisão e proteção contra corrosão além das normas nacionais — pergunte-nos como entregamos aço complexo conforme os padrões mundiais.
Contate Nossa Equipe de Exportação Nossas Capacidades