Coluna de Aço Cruzada para Caixa — Uma das Nossas 10 Tecnologias de Fabricação Principais
Edifícios altos não toleram colunas que falhem no papel. Fabricação de coluna cruzada para caixa — uma das dez tecnologias principais de fabricação da Permanent Steel — fecha uma seção construída em forma de cruz em uma caixa por meio de soldagem sequencial, gerenciando o estresse residual da solda muito melhor do que um soldador de caixa de passagem única poderia. É a tecnologia por trás de torres de 180 metros com colunas de placas de 40 mm.
Por que a Sequência "Cruz-para-Caixa" é Mais Importante que a Própria Caixa
Uma coluna em caixa é, na aparência, o membro estrutural mais simples que existe: quatro chapas soldadas formando um retângulo fechado. A aparência engana. Quando quatro chapas grossas são unidas por soldagem de filete em uma seção fechada, cada solda puxa as chapas ao seu redor e, como a seção já está fechada, o membro não consegue aliviar a tensão — o esforço residual se acumula, os cantos se distorcem e, em chapas pesadas, a coluna fabricada inicialmente não corresponde silenciosamente à seção analisada. Quanto pior a sequência de soldagem, mais tensão oculta o montador herda, e mais difícil é manter a coluna reta e quadrada ao longo da altura da torre.
O processo cruz-para-caixa inverte o problema. As quatro chapas são primeiramente montadas como uma seção em forma de cruz — duas chapas ou submontagens cruzando em ângulo reto, soldadas enquanto a seção ainda está aberta e livre para se mover. Pré-aquecimento, tamanho da solda e sequência são controlados em uma geometria aberta, onde a distorção pode ser medida e corrigida. Só então os dois cantos restantes são fechados com as soldas finais, transformando a cruz em caixa. Como metade da soldagem foi feita na seção aberta, o esforço residual preso na caixa fechada é uma fração do que uma construção de caixa em passagem única deixaria.
Este não é um processo exótico para edifícios exóticos. É a rota de fabricação disciplinada que torna colunas largas e pesadas — do tipo usadas em torres e arranha-céus — retas, quadradas e previsíveis, e é uma das razões pelas quais a Permanent Steel lista a fabricação de cruz para caixa entre suas dez tecnologias de fabricação principais, apoiada por mais de 100 patentes e pela equipe de engenharia para executá-la em escala de produção.

Seções Transversais, Seções Retangulares e a Transição Entre Elas
Toda coluna de arranha-céu começa com uma questão estrutural: qual forma de seção suporta as cargas do piso, resiste ao momento do vento e se conecta às vigas em uma determinada altura?
Coluna em Forma de Cruz (Cruciforme)
Uma coluna maciça em forma de cruz ou mais, formada por duas chapas cruzando-se em ângulos retos. Alta rigidez em ambos os eixos, conexões de vigas simples nas quatro faces, e a resposta padrão para estruturas de altura média onde a carga é moderada e as conexões são frequentes.
Coluna (Tubular Retangular)
Quatro chapas soldadas em um retângulo fechado. Máxima resistência e rigidez por unidade de aço, rigidez torsional que seções abertas não podem igualar, e a superfície limpa, amigável para proteção contra incêndio, que as torres exigem. A coluna escolhida quando cargas e controle de balanço determinam o projeto.
Transição Cruz-para-Caixa
Uma coluna única que é em forma de cruz nos pavimentos inferiores e em forma de caixa acima — ou vice-versa — com um segmento de transição fabricado que redistribui o caminho da carga na mudança. Os arquitetos obtêm a coluna desejada no nível da praça; a estrutura obtém a forma que precisa mais acima.
Soldagem de Placa de 40 mm: Onde o Procedimento é Tudo
A espessura da placa acima de 40 mm é o ponto em que a soldagem deixa de ser uma habilidade artesanal e se torna um processo científico. Cada milímetro é importante, e o procedimento é o produto.
A soldagem de placa grossa comprime quatro disciplinas interagentes em uma única junta:
1. Preparação da Junta e Soldagem de Fenda Estreita
Para placas a partir de 40 mm, preparações em V ou duplo V desperdiçam metal de enchimento e transferem calor excessivo para a junta. Nossas estações de fabricação pesada usam preparações de fenda estreita — um sulco profundo e apertado preenchido com passes maiores e em menor quantidade — o que reduz o aporte de calor, encurta o tempo de soldagem e corta o orçamento de distorção pela metade em comparação com um sulco aberto convencional. A fenda estreita é a razão pela qual uma junta de 50 mm pode ser soldada com um volume de solda aproximadamente um terço do de uma preparação padrão.
2. Controle de Pré-aquecimento e Entre Passadas
A placa grossa atua como um dissipador de calor: sem o pré-aquecimento, o metal de solda solidifica contra o aço base frio e racha. A temperatura de pré-aquecimento (determinada pela espessura da placa, grau e equivalente de carbono), a temperatura entre passadas e a taxa de resfriamento são especificadas, medidas e registradas — uma placa aquecida é checada com pirômetros de contato antes e entre as passadas, porque uma junta soldada a 100°C diferente do procedimento poderia muito bem ter sido soldada por um soldador diferente.
3. Controle Rigoroso de Consumíveis e WPS
Cada conjunto vertical utiliza uma especificação de procedimento de soldagem escrita (WPS) qualificada por registros de qualificação de procedimento (PQR) para o grau e intervalo de espessura. Os consumíveis são assados e armazenados conforme a especificação, e os lotes de arame são rastreáveis até a junta. Em juntas de 40 mm não há improvisação; há apenas o procedimento, realizado e documentado.
4. Ensaios Não Destrutivos sem Exceções
Soldas de penetração total em placas grossas são examinadas, não avaliadas visualmente: ensaio ultrassônico (UT) conforme os critérios de aceitação do código para a soldagem, com os percentuais exigidos aumentando conforme a categoria da junta e a espessura. Defeitos encontrados são reparados sob um procedimento de ressoldagem documentado e reexaminados. O relatório de UT faz parte do arquivo da coluna — o mesmo arquivo que acompanha o elemento até o canteiro e entra no manual operacional do prédio.
Sequência de Fabricação Cross-to-Box
A sequência é a tecnologia. É a diferença entre uma caixa que é montada e uma caixa que é construída.
Etapa 1 — Montagem do Cross Aberto
As quatro placas são posicionadas como uma cruz: uma placa de alma com sua parceira axial, abas ajustadas em ângulos retos, todas mantidas em fixadores de alinhamento CNC. A seção está aberta — todas as faces das placas são acessíveis, todas as linhas de solda podem ser alcançadas e todas as dimensões podem ser verificadas e corrigidas enquanto a estrutura ainda está em conformidade. A montagem no cross aberto é onde nasce a esquadria: a ferramenta, não a paciência do soldador, define a geometria.
Estágio 2 — Soldagem Controlada na Seção Aberta
As quatro primeiras soldas de filete — aquelas que unem as placas em uma cruz — são realizadas com soldagem por arco submerso de fio duplo. Como a seção está aberta, o calor da solda pode escapar e a distorção pode ser medida; as soldas são executadas em uma sequência equilibrada ao redor da cruz para manter o membro reto. O pré-aquecimento da placa mais pesada é realizado e registrado aqui, no ponto em que ainda é possível corrigir o desvio em vez de aceitá-lo.
Estágio 3 — Soldas de Fechamento na Caixa
Somente após a cruz estar correta é que os dois cantos restantes são fechados. As soldas de fechamento percorrem a seção já estável, e a geometria final da caixa é verificada em relação ao desenho da oficina: dimensões externas, ângulo dos cantos, torção da seção e retidão ao longo do comprimento da coluna. A tensão residual que teria se acumulado em uma construção de caixa do zero é, em vez disso, um pequeno remanescente documentado — que é precisamente a propriedade que mantém uma coluna de 40 mm reta durante a montagem e estável em serviço.
Estágio 4 — Usinagem Final e Inspeção
A fresagem ou aplainamento das extremidades prepara os extremos da coluna para a montagem em trechos; placas de diafragma dentro da caixa, nos níveis da viga, são posicionadas e suas soldas inspecionadas pelos acessos antes do fechamento; e o membro completo passa por auditoria dimensional e END antes da jateamento e pintura.
Fechando a Caixa: Soldagem por Eletroslag para Costuras Verticais
Fechar uma seção de caixa deixa uma classe de junta que a soldagem padrão não consegue alcançar economicamente do lado de fora: a costura vertical oculta dentro de uma caixa fechada, e as longas juntas de topo vertical entre placas pesadas. As estações de colunas em caixa da Permanent Steel utilizam soldagem por eletroslag em balanço. para exatamente essas emendas.
A soldagem com escória elétrica é um processo vertical: a junta é envolvida por sapatas resfriadas a água, o arame é alimentado continuamente em uma poça de escória fundida, e a resistência da escória mantém a poça quente o suficiente para fundir toda a espessura da chapa em uma única passagem. Um pequeno pacote de equipamentos opera toda a emenda vertical — tipicamente um terço a um quinto do tempo da soldagem manual em múltiplas passagens na mesma junta — com penetração total garantida pela física do processo, e não pelo acesso. A máquina em balanço posiciona o equipamento sem ocupar o interior da caixa, o que a torna a ferramenta padrão para fechar colunas de caixa pesadas na produção.
As juntas com escória elétrica recebem a mesma documentação que qualquer outra categoria: procedimento qualificado na espessura real da chapa, exame UT após a soldagem e quaisquer reparos executados seguindo um procedimento de ressoldagem e retestados. A velocidade do processo é uma vantagem de produção apenas porque sua qualidade é mantida no mesmo padrão que o resto da coluna.
Comparação da Tecnologia de Soldagem de Coluna em Caixa
| Tipo de Junta | Nosso Processo | Alternativa Típica |
|---|---|---|
| Filetes em montagem transversal | SAW com arame duplo, sequência balanceada | Soldagem manual com arame único |
| Cantos de fechamento de caixa | Fechamento controlado por sequência em cruz verdadeiro | Montagem direta da caixa, tensão não controlada |
| Emendas verticais ocultas | Soldagem eletroescória em balanço | Soldagem de acesso manual ou tampa aparafusada |
| Juntas de topo, chapa grossa | SAW de fenda estreita, pré-aquecimento registrado | Soldagem multi-passagem em v-groove aberta |
| Exame | UT por código em juntas de penetração completa | Apenas visual em muitas juntas de loja |
A soldagem é realizada de acordo com a documentação qualificada WPS/PQR; os escopos de END são definidos no plano de qualidade do projeto.
180 Metros de Colunas em Caixa: A Torre Tianjin R&F Guangdong
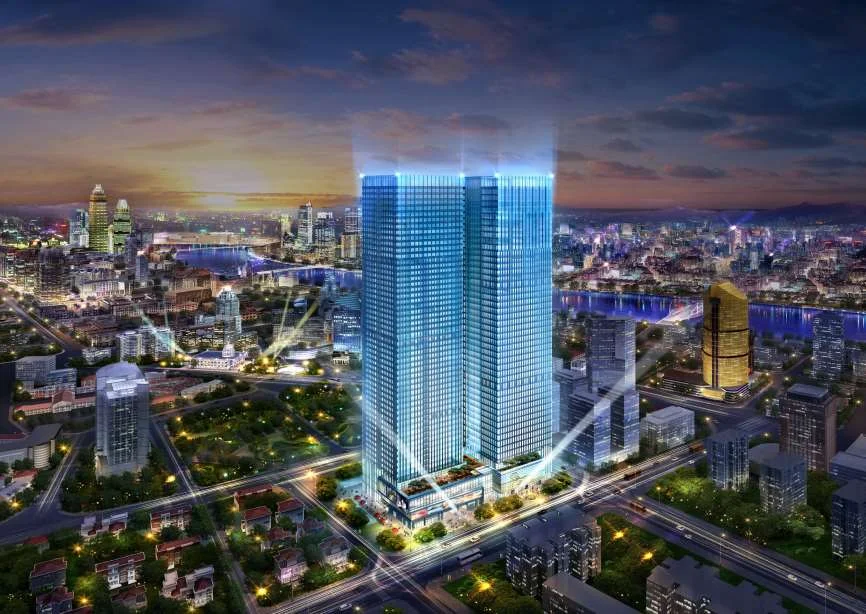
A Torre Tianjin R&F Guangdong é um edifício de grande altura cujo núcleo de aço depende de colunas de caixa pesadas que suportam as cargas verticais e laterais de aproximadamente estrutura de 180 metros de altura. A espessura da placa nos níveis da coluna excede 40 mm — exatamente o regime em que a fabricação de caixas e colunas deixa de ser rotineira e passa a ser uma especialidade.
Para uma coluna tão pesada e tão alta, cada etapa da disciplina cruzada-à-caixa cumpre seu papel. A montagem cruzada aberta deu aos fabricantes uma verificação de geometria antes que a caixa fosse selada. Os processos de pequeno vão e eletroslag mantiveram os volumes de solda e a distorção dentro de um limite que uma abordagem convencional de sulco aberto não conseguiria controlar em uma chapa de 40 mm. Os registros de pré-aquecimento e a documentação UT deram à equipe de projeto a confiança de que a coluna construída era a coluna analisada — a propriedade que mais importa em uma estrutura alta e esbelta, onde um erro de verticalidade na base se acumula como balanço no topo.
Edifícios como este são a razão pela qual o processo de cruzamento para caixa é classificado como uma tecnologia central em vez de uma operação de baía rotineira. Se seu projeto envolve colunas de caixa profundas, chapas grossas ou uma transição entre seções cruzadas e de caixa, esta é a linhagem de fabricação na qual você está se envolvendo — não uma promessa, mas um processo documentado com torres apoiadas nele.
Ver Portfólio de Projetos de Arranha-CéuOnde as Colunas Cruzadas para Caixa Lideram a Estrutura
Prédios Altos
Colunas de núcleo e perímetro em torres de 20 a 60 andares, onde seções em caixa fornecem a rigidez para resistência ao balanço e as conexões de vigas atendem às exigências de altura.
Torres Superaltas e de Uso Misto
Colunas no regime de carga extrema — chapas de 40 mm, graus de alta resistência e segmentos de transição onde as seções mudam com o sistema estrutural.
Transferência & Mega-Colunas
Enormes seções de coluna nos níveis do pódio que carregam as cargas da torre acima e as distribuem para as fundações — os membros individuais mais pesados da estrutura.
Pesados Industriais
Colunas em caixa para edifícios industriais pesados com altas cargas de reação e quadros em momento, utilizando a mesma tecnologia de chapas grossas e solda de fechamento em escala de coluna.
Documentação em que Você Pode Construir uma Torre
Uma coluna em caixa de chapa grossa só é tão boa quanto seu arquivo — o registro que informa ao engenheiro de projeto, ao montador, ao inspetor e a um futuro proprietário do edifício exatamente o que foi feito e contra o que foi verificado. Para cada coluna que produzimos, esse arquivo contém:
- Certificados de material com números de calor de cada chapa, rastreáveis desde a usina até o elemento;
- Documentação WPS/PQR qualificada para cada categoria de junta e faixa de espessura utilizada;
- Registros de pré-aquecimento e temperatura interpasso em juntas de chapas grossas, os dados que provam que o procedimento foi seguido;
- Registros dimensionais na montagem, após a soldagem e após o endireitamento — os três estados que delimitam o comportamento do elemento;
- Relatórios de UT e outros ENDs em soldas de penetração total com registros de reparo quando aplicável;
- Marcas conforme construído e identificação do elemento conectando a coluna à sua posição de montagem.
Este padrão de documentação não é uma formalidade solicitada por consultores; é a base operacional do nosso sistema de fabricação, aplicada a cada coluna, quer ela esteja em um escritório de 30 andares ou em uma torre de uso misto de 60 andares. Quando um consultor pergunta "como sabemos que esta coluna está conforme o projeto?", a resposta não é uma garantia — é um arquivo.
A mesma disciplina se estende às interfaces que cercam a coluna. Detalhes de conexão, emendas, placas de base e a interação com a estrutura do piso são todos documentados sob o mesmo padrão, de modo que o montador recebe uma coluna que conecta exatamente onde o modelo indica. Na prática, é isso que torna os programas de montagem em arranha-céus previsíveis: as colunas chegam com suas emendas pré-verificadas, a consideração temporária de reforço registrada na documentação de montagem e a sequência do guindaste coordenada com os lotes de entrega. Um cronograma de torre é tão confiável quanto cada membro e cada documento nele, por isso aplicamos o padrão de lima tanto ao último parafuso quanto à primeira placa.
Perguntas sobre a Coluna Cruzada para a Caixa de Engenheiros Estruturais
Por que montar uma coluna de caixa como uma cruz primeiro? Parece que são etapas extras.
Porque o passo extra garante controle de tensão residual. Soldar primeiro a cruz aberta permite que a seção alivie a distorção enquanto ainda é flexível; fechar os últimos cantos trava em um estado de tensão pequena e medida. Uma caixa construída do zero acumula tensão a cada passagem em uma seção que não pode se mover, e placas grossas ampliam o problema. Em colunas de 40 mm, a sequência não é trabalho extra — é o trabalho.
Qual espessura de placa você consegue lidar para colunas de caixa?
Nossas estações de coluna em caixa fabricam rotineiramente placas de 40 mm até a faixa pesada, com controle de pré-aquecimento, soldagem de espaço estreito e fechamento eletroslag em escala de produção. Confirme sua espessura máxima conosco e especificaremos o procedimento e a capacidade para o cronograma da sua coluna.
Você fabrica a transição entre seções transversais e caixas em uma coluna?
Sim. Os segmentos de transição são detalhados com a redistribuição de carga verificada, fabricados com o reforço necessário pela mudança e documentados como todos os outros membros. As colunas de menor e superior são então emendadas e conectadas conforme o esquema de montagem.
Quais tipos de aço você usa para colunas de arranha-céus?
Q355B, Q390B e Q420B são nossos graus estruturais padrão, com variantes de maior desempenho e tenacidade aprimorada (subgraus C/D/E com teste Charpy) especificados para projetos sísmicos e de clima frio. Os graus são selecionados com a equipe de projeto e documentados por elemento.
Você pode entregar um pacote completo de aço para arranha-céu, não apenas colunas?
Sim — colunas, vigas de piso, contraventamentos, conexões e montagem. Combinamos a tecnologia de colunas com nossa linha de vigas em H, detalhamento de conexões e seis qualificações de alto nível em um único contrato, de modo que o aço da torre seja um produto único, projetado, fabricado e documentado.
Projete Suas Colunas de Arranha-Céu com um Parceiro de Tecnologia Central
Envie sua programação de colunas, espessuras de placas e base de projeto. Nossos engenheiros irão confirmar a rota de fabricação, qualificação de procedimentos e programa de entrega — com padrões de documentação nos quais você pode se apoiar.
Proposta de Fabricação da Coluna da Caixa de Solicitação