Equipos de fabricación y líneas de producción
Nuestro taller de 100.000 metros cuadrados alberga ocho líneas de producción dedicadas, cada una diseñada para una clase específica de componentes de estructura de acero desde el corte de plasma CNC de placa de 120 mm hasta el corte de silla robótica de tubo de 400 mm. Esta página documenta el equipo, sus especificaciones técnicas y la lógica de producción que permite a 200.000 toneladas de acero fabricado salir de nuestras puertas cada año.
Ocho líneas de producción, cada una construida para un problema específico de ingeniería
Una fábrica de estructura de acero no es una sola línea de producción es una secuencia de estaciones de trabajo especializadas, cada una calibrada para un material específico, geometría y tolerancia. Cuando un proyecto entra en nuestro taller, no sigue un camino genérico. Los nodos de la red de esfera boltada van a la perforación de esfera CNC. Los miembros de la celosía de tubería van a la corte de tubos CNC y soldadura robótica de sierra. Los haces H van a la línea de soldadura de arco sumergido y ensamblaje automático. Las columnas de caja van a la estación de SAW de alambre múltiple con soldadura de electros para los diafragmas internos.
Esta especialización importa porque cada tipo de componente tiene una dimensión crítica diferente. Para un nodo de red de esfera de perforación, la dimensión crítica es el ángulo de agujero de perforación en la superficie de la esfera una fracción de un grado de distancia significa que el miembro de conexión no se alineará. Para una celosía de tubería, la dimensión crítica es el perfil de corte de silla en la intersección de rama a cuerda un corte impreciso crea una brecha raíz que ninguna cantidad de soldadura puede compensar estructuralmente. Para un haz H, la dimensión crítica es la cuadratura de la flange a la red después de la soldadura la distorsión angular se propaga en la mala alineación del marco durante la erección.
Cada una de las ocho líneas de producción a continuación está configurada para controlar su dimensión crítica a la tolerancia de ingeniería, no a la aproximación del taller.
Línea de corte de plasma y combustible oxígeno CNC
Cortar con múltiples anillas con anidación automática, preparación con bisel y capacidad de espesor de placa de 6 mm a 120 mm.
Cada componente de estructura de acero comienza como una placa de acero o sección que llega de la fábrica. La línea de corte CNC es donde el material del molino se convierte en componentes de ingeniería y donde la precisión dimensional se establece o se pierde antes de que comience cualquier soldadura. Nuestra línea de corte integra máquinas de corte de plasma CNC y oxí-combustible con software de anidación automático que lee los datos de diseño directamente desde la tubería CAD / CAM.
Configuración de múltiples antorchas. Cada máquina de corte lleva hasta cuatro antorchas de corte que funcionan simultáneamente, cada una siguiendo una ruta CNC independiente. Esto significa que cuatro componentes de placa idénticos se pueden cortar desde el mismo diseño de anidación en un solo paso, o cuatro componentes diferentes se pueden cortar en paralelo desde la misma placa. El software de anidación optimiza la utilización de placas mediante la disposición de geometrías de componentes para minimizar los desechos de esqueleto, generalmente logrando una utilización de material del 8292% dependiendo de la complejidad de la geometría de los componentes.
Capacidad de espesor de la placa: de 6 mm a 120 mm. El rango más delgado (612mm) se corta por plasma para la velocidad y la zona mínima afectada por el calor. El rango más grueso (25120mm) se corta por oxigeno para la calidad de borde recto en la placa gruesa. Para la placa superior a 40mm, la línea de corte soporta el corte con bevel multi-pas, donde la antorcha está en ángulo para cortar los bevel V, X o K en una sola configuración preparando el surco de soldadura directamente en la máquina de corte, eliminando una operación de beveling separada y el error dimensional que introduce.
Cortando la tolerancia. El controlador CNC mantiene la precisión de la trayectoria de corte a ±0,5 mm en cortes rectos y ±1,0 mm en curvas complejas, incluidos los cortes circulares y elípticos. Esta tolerancia se verifica mediante un escaneo dimensional post-corte antes de que la placa entre en la línea de soldadura.
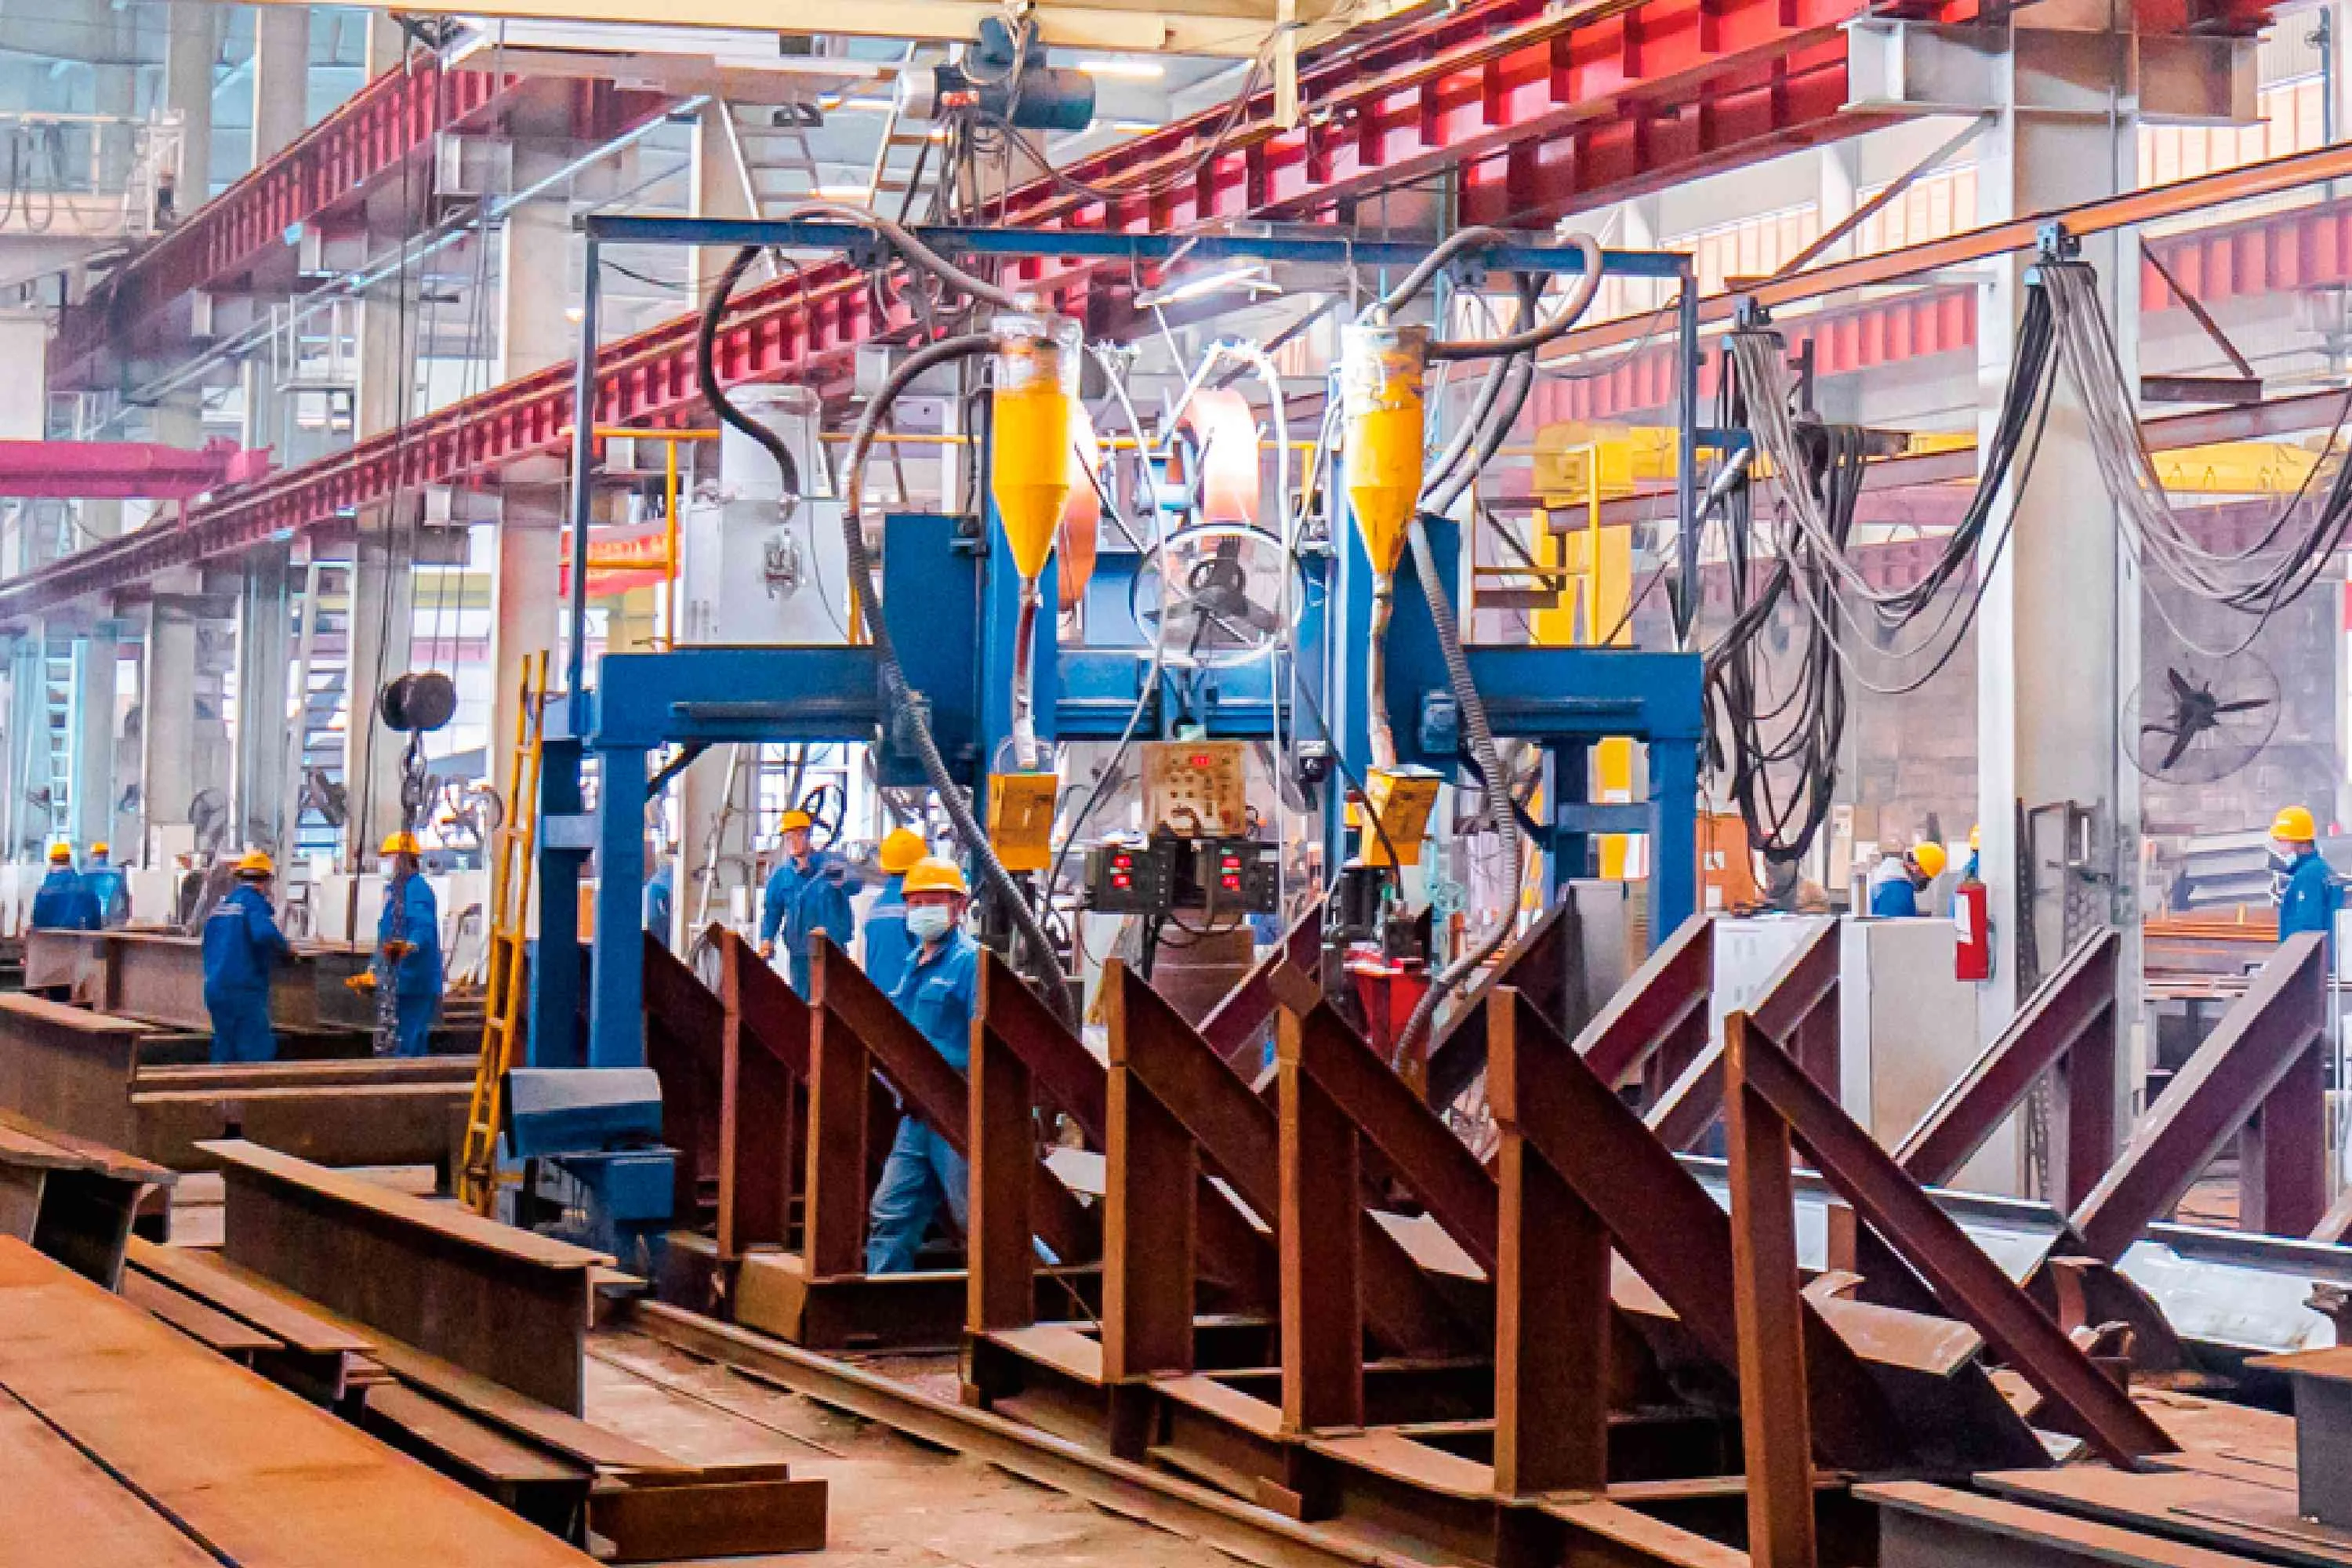
Línea de soldadura automática de haz H
Ensamblaje de la trama, soldadura simultánea de doble antorcha SAW y enderezamiento hidráulico en una línea continua.
Los haces H son la columna vertebral de los marcos de taller industrial, los marcos de portal y las estructuras de plataforma. ensamblaje, soldadura y rectificación, cada estación alimentada por transportadores de rodillos que mantienen la alineación de los miembros entre las operaciones.
Estación 1 Ensamblaje de Gantry. La flange y las placas de la tela se colocan mediante una máquina de montaje de portaaviones que apreta la red entre dos flanges y soldan las articulaciones T a intervalos programados. La posición de la red a la flange se controla por centrar hidráulico a ± 1.0 mm, evitando que el desvio se propague en distorsión angular durante la soldadura. La máquina de montaje maneja profundidades de viga de 200 mm a 1,500 mm y anchos de la flange hasta 600 mm.
Estación 2 Soldadura de arco sumergido (SAW). El haz H ensamblado entra en una estación SAW de doble linterna montada en un pórtico que soldan simultáneamente ambas uniones de la flanca a la red. La soldadura de doble linterna equilibra la entrada de calor en ambos lados de la red, cancelando la distorsión angular que produciría la soldadura unilateral. Los parámetros de soldadura corriente (300600A), voltaje (2838V) y velocidad de viaje (2550 cm/min) son preestablecidos por grado de acero y espesor de placa, con la entrega y recuperación de flujo manejados automáticamente. El resultado es una soldadura de penetración completa uniforme con entrada de calor controlada que mantiene la distorsión por debajo de L/1000 (donde L es la longitud del haz).
Estación 3 Direccionamiento hidráulico. Cualquier distorsión angular residual de la soldadura se corrige mediante una máquina hidráulica de enderezamiento que aplica una presión controlada a las puntas de la flanza, volviendo el haz a la tolerancia de planitud.
Estación de soldadura de la caja de columnas
SAW con varios cables para las costuras principales y soldadura por electroslag para las placas de diafragma interno.
Las columnas de caja llevan las cargas axiales de los edificios super altos, los pilares de puentes de gran luz y las estructuras industriales pesadas. A diferencia de los haces H, las columnas de caja son secciones cerradas con placas de diafragma interna rígidos transversales soldados dentro de la columna en cada nivel de piso o punto de transferencia de carga. El desafío: las soldas de diafragma interna son físicamente inaccesibles para los equipos de soldadura convencionales porque las paredes de la columna las rodean.
Visión de varios cables para costuras longitudinales. Las cuatro costuras longitudinales de las esquinas de la columna de caja se soldan mediante soldadura de arco sumergido de varios hilos, donde dos o tres hilos de soldadura se alimentan simultáneamente en un solo conjunto de soldadura. Multi-wire SAW aumenta la tasa de deposición en 5080% sobre el único alambre, reduciendo la anchura de la zona afectada por el calor y la entrada total de calor por longitud unitaria. La sección máxima de la caja es de 1200 × 1200 mm, con espesores de pared de 8 mm a 60 mm. La longitud máxima de la columna es de 15 metros por sección, con entrelazamiento de campo para columnas más altas.
Soldadura por electroslag para los diafragmas internos. Las placas de diafragma interna se soldan a las paredes de la columna mediante soldadura por electroslag de espesor (ESW). Los depósitos de ESW soldan metal a través del espacio entre el borde del diafragma y la pared de la columna, llenando la articulación de abajo a arriba en un solo paso. El proceso requiere un espacio de acceso cortado en la pared de la columna (generalmente 2535mm de ancho), que se soldan enchufadas cerradas después del paso de ESW. Esta técnica logra soldadas de penetración completa en las articulaciones que ningún soldador manual o brazo de soldadura convencional puede alcanzar el requisito de ingeniería para las columnas de caja que llevan más de 5,000 toneladas de carga axial.
Control de temperatura de precalentamiento y de interposición. Para el acero de alta resistencia (Q355, Q390, Q420, Q460), la temperatura de precalentamiento (80150°C dependiendo del grado y el grosor) y la temperatura de interposición (200230°C) se monitorean mediante pirómetros de contacto en cada paso de soldadura, con datos de temperatura registrados en relación con el código QR de la columna para la trazabilidad.
Fabricación de nodos de rejilla espacial
Perforación de esfera CNC para nodos de red de esfera de enchufe. Precisión angular del agujero de enchufe: ±0,05 grados.
Las estructuras de la red de esfera boltada se ensamblan a partir de tres tipos de componentes: tuberías de acero (miembros), esferas de bolta (nodos) y boltos de alta resistencia. La esfera es el punto de intersección de hasta nueve miembros, cada uno se acerca a un ángulo tridimensional diferente. Si el ángulo de agujero de bolta en la esfera está fuera incluso por una fracción de grado, la tubería de conexión no se alineará y en una rejilla espacial, un nodo desalineado propaga la redistribución de estrés a través de toda la estructura.
Perforación de esferas CNC. Nuestro centro de perforación de esferas CNC acalma la esfera forjada en bruto (rango de diámetro: 100300mm) en una tabla rotatoria de múltiples ejes que posiciona la esfera en cualquier ángulo compuesto requerido por la geometría de diseño. Las máquinas de perforación de espínel perforan cada agujero al ángulo especificado, con una precisión angular de ±0,05 grados y precisión posicional de ±0,15mm. El controlador CNC lee las coordenadas de los nodos directamente desde el modelo de diseño de la rejilla espacial, donde el patrón de agujero de cada esfera es único a su posición en la red.
Precisión del agujero de bols y calidad del grifo. Los agujeros de bols son perforados y tapados en una sola configuración. La calidad del hilo se verifica con medidores de salida/no salida, y la profundidad del hilo se controla para garantizar el compromiso completo del bols bajo la carga de tirón de diseño. La superficie de la esfera está marcada con su número de identificación de nodo, que coincide con el modelo BIM, de modo que cada esfera llega a la intersección correcta de la red durante el montaje del sitio.
Fabricación de tramos de tuberías
Cortar tubos CNC con perfil de corte de silla. rango de diámetro de tubos: 60400mm. soldadura de ramas asistida por robot.
Las celosía de tubería se utilizan en techos de gran luz, marquesinas de estadios, terminales de aeropuertos y estructuras de puentes donde la calidad visual de los miembros tubulares expuestos importa tanto como su rendimiento estructural. La intersección rama a cuerda en una celosía de tubería la articulación "seda" es el corte geométricamente más complejo en la fabricación de estructuras de acero. Un corte de seda impreciso crea una brecha de raíz entre la rama y la cuerda, y la soldadura sobre una brecha de raíz produce una articulación que es visualmente obvia y estructuralmente inferior.
Cortar tubos CNC. Nuestra máquina de corte de tubos CNC gira la tubería en su eje longitudinal mientras que una antorcha de plasma o oxí-fuel rastrea el perfil de corte de la silla en la pared de la tubería. El controlador CNC lee la geometría de intersección diámetro de rama, diámetro de cordón, ángulo de intersección y ángulo de corte directamente desde el modelo de diseño y calcula el camino de corte.
Soldadura de silla asistida por robot. Después de que la tubería de rama se coloca en el acorde, un robot de soldadura de seis ejes rastrea el perfil de la articulación de la silla, ejecutando una soldadura de múltiples pasos con control de parámetros para los pasos de raíz, relleno y tapa. La ventaja del robot sobre la soldadura manual es la consistencia: la articulación de la silla es una curva tridimensional, y la soldadura manual produce longitud variable de la pierna, penetración y perfil de superficie a lo largo de la curva. El robot soldará toda la articulación al mismo conjunto de parámetros, produciendo una soldadura de filete uniforme que cumple con los requisitos estructurales y visuales de las tuberías expuestas.
Explosiones de disparos y tratamiento de superficie
Sa 2.5 limpieza de la explosión de metal casi blanco. Profil de superficie Rz 5085μm para una adhesión óptima del revestimiento.
Antes de aplicar cualquier primer o pintura, cada superficie de acero debe ser limpiada a gran velocidad para eliminar la escala de la fábrica, el óxido y la contaminación de la superficie. La calidad de la preparación de las superficies determina la vida útil del sistema anticorrosivo un sistema de pintura aplicado a un acero inadecuadamente preparado se deslaminará en cuestión de años, independientemente de la calidad de la pintura.
Disparado automático. Los miembros pasan por una máquina de inyección de disparos con transportador de rodillos donde el disparos de acero (grado S330, diámetro 0.81.2mm) se propulsan a gran velocidad a todas las superficies del miembro. Los parámetros de inyección de explosivos velocidad de flujo de disparos, velocidad del transportador y potencia de la rueda de inyección se establecen para lograr una limpieza Sa 2.5 (ISO 8501-1, metal casi blanco), el estándar requerido para sistemas de alto rendimiento anticorrosivos. Este nivel de limpieza elimina el 95% + de la contaminación visible, dejando un sustrato metálico limpio.
Profil de superficie (ruidez). El proceso de explosión crea un perfil superficial (patrón de anclaje) que da adhesión mecánica al revestimiento. Controlamos el perfil superficial a Rz 5085μm (medido por cinta de réplica o calibre de perfil superficial), el rango especificado por SSPC-PA 15 y las hojas de datos de la mayoría de los fabricantes de revestimiento para sistemas de epoxi y poliuretano.
Control ambiental. La bahía de reflujo se controla con el clima para mantener la humedad relativa por debajo del 50% y la temperatura del sustrato por encima del punto de rocío por lo menos 3 °C, evitando el oxidación entre la reflujo y la preparación.
Línea de pintura por rociado
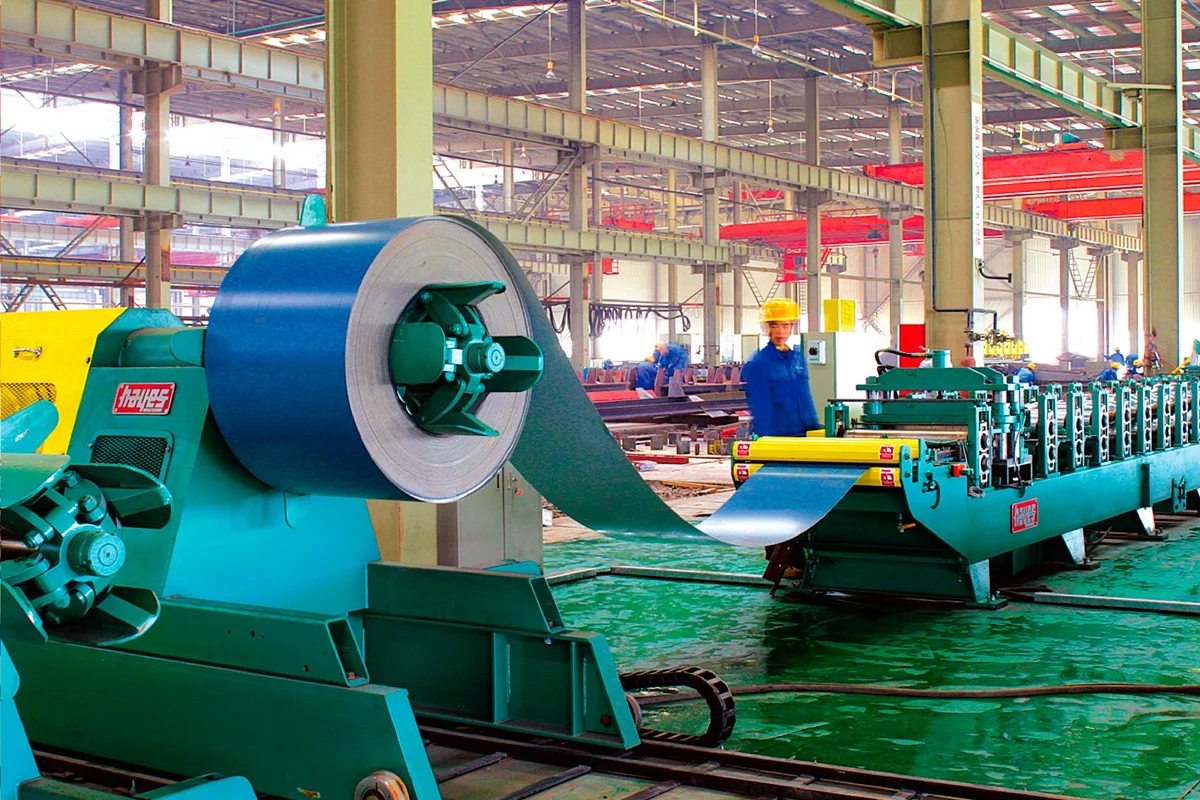
Sistema de tres capas: primer rico en zinc, epoxi intermedio y capa superior de poliuretano.
La línea de pintura a rociado aplica el sistema de recubrimiento anticorrosivo a los miembros explotados. El sistema estándar para estructuras de acero de exposición atmosférica es un sistema de pintura de tres capas, pero los productos específicos y los espesores de la película seca se configuran por especificación del proyecto, clase ambiental (C1 a C5-M según ISO 12944), y requisitos del cliente.
Capas 1 Primer rico en zinc. Se aplica un primerado de epoxi rico en zinc como primera capa, proporcionando protección de barrera y protección catódica (sacrificio galvánico) en cualquier punto donde el recubrimiento se daña. El contenido de zinc es típicamente 7080% en peso en la película seca, y el espesor de la película seca es 5075μm. El primerado rico en zinc es la capa crítica para la resistencia a la corrosión a largo plazo.
Capas 2 Capas intermedias epoxias. Se aplica una capa intermedia de alta construcción de epoxi sobre el primer, añadiendo un grosor de barrera y creando una superficie lisa para la capa superior. El grosor de la película seca es de 80 125μm. El intermedio de epoxi proporciona la mayoría del grosor total de la barrera del sistema y es resistente al agua, la sal y la exposición química.
Capas de 3 Capas de poliuretano. El revestimiento superior es un acabado de poliuretano que proporciona resistencia a los rayos UV (prevención de la epoxia debajo de la chaqueta), retención de color y el acabado estético final. El grosor de la película seca es de 4060μm. Para proyectos en entornos C5-M (marinos, marinos, extremos industriales), el revestimiento superior se actualiza a fluorocarbono (FEVE) para una resistencia a los rayos UV y química extendida, como se especificó para la Estación del Mar de Ross en la Antártida.
Verificación del espesor de película seca (DFT). Después de cada capa y después del sistema completo, la DFT se mide por medio de un indicador electrónico en múltiples puntos por miembro (generalmente 5 lecturas por metro cuadrado). Las lecturas se registran contra el código QR del miembro, creando un registro de recubrimiento por miembro que se puede presentar al cliente o inspector.
Inspección y pruebas
Pruebas de ultrasonido, pruebas de partículas magnéticas y verificación dimensional CMM en cada miembro estructural.
La línea de inspección y ensayo no es una sola estación de trabajo, sino un conjunto de procesos de control de calidad integrados en todo el flujo de producción. La inspección se realiza en todas las etapas: verificación de materiales entrantes, controles dimensionados post-cortes, monitoreo de soldadura en el proceso, NDT post-soldado y verificación dimensional y visual antes del envío.
Pruebas por ultrasonido (UT). Las soldas de penetración completa en los miembros estructurales primarios se prueban mediante pruebas ultrasónicas, que detectan defectos internos (inclusión de la colisión, falta de fusión, porosidad, grietas) al reflejar ondas sonoras de alta frecuencia de discontinuidades en la sección transversal de soldadura. UT es realizada por técnicos certificados de nivel II y nivel III según ISO 9712 o ASNT SNT-TC-1A. Los criterios de aceptación siguen el estándar de diseño aplicable (GB 50621, AWS D1.1, o EN 12062).
Prueba de partículas magnéticas (MT). Las grietas superficiales y cercanas a la superficie se detectan mediante pruebas de partículas magnéticas, en las que se aplica un campo magnético al acero ferromagnético y las partículas finas de hierro revelan grietas en los puntos de fuga de flujo. MT se aplica a los dedos de los pies de soldadura, las conexiones de ramas y las zonas de alta tensión donde las grietas superficiales son más propensas a iniciarse bajo carga cíclica.
Verificación CMM dimensional. Los nodos de la rejilla espacial, las sillas de las trompas de tubería, los miembros curvos se verifican mediante la máquina de medición de coordenadas (CMM) o el escaneo láser 3D. El escaneo produce una nube de puntos del miembro fabricado, que se superpone en el modelo de diseño BIM para verificar la conformidad dimensional. Las desviaciones de tolerancia se marcan, y los miembros fuera de la tolerancia se vuelven a trabajar antes de avanzar a la línea de recubrimiento o envío. Esta es la verificación final de que lo que fue diseñado es lo que fue construido al milímetro, no a la aproximación.
Capacidades de la línea de producción en un vistazo
| Línea de producción | Capacidad clave | Capacidad / Rango | El objetivo de la evaluación |
|---|---|---|---|
| Cortar con CNC | Cambio de plástico y oxigeno, multi-torcha, corte con bisel | Placa: 6120 mm | ±0,5 mm recta |
| Soldadura con haz H | SAW de dos antorchas, enderezado hidráulico | Profundidad: 2001500 mm | Distorsión < L/1000 |
| Soldadura de las cajas de columna | Válsera de diafragma de electroslag con varios cables | Sección: hasta 1200×1200 mm | Penetración total por código |
| Perforación de nodos de red | Perforación de esferas de varios ejes CNC | Esfera: Ø100300mm | ± 0,05° angular |
| Cortar el tubo de la trasa | Cortar las sillas CNC, soldar con robots | Tubo: Ø60400mm | Profil ±0,5 mm |
| El disparo | Las ruedas de la máquina | Sa 2.5, Rz 5085μm | ISO 8501-1 Sa 2.5 |
| Pintura por rociado | Sistema de tres capas, registro DFT | DFT: 170 320μm | En función de la norma ISO 12944 |
| Inspección y TN | UT, MT, CMM / escaneo láser 3D | Las soldas primarias del 100% | 99,5% + tasa de aprobación UT |
¿Necesita una estructura de acero construida para la tolerancia de la ingeniería?
Envíanos tus dibujos o requisitos de proyecto. Nuestro equipo de ingeniería revisa los grados de materiales, la duración y las condiciones de carga, luego confirma si nuestras líneas de producción pueden cumplir con tus especificaciones dentro de las 24 horas.
Contacta con nuestro equipo de ingeniería