Control de calidad de la conexión de bolsador de alta resistencia: Guía de proceso completo
Las conexiones de alta resistencia son la columna vertebral de la fabricación moderna de estructuras de acero. Transfieren fuerzas a través de la fricción entre las placas conectadas (conexiones críticas a la deslizamiento) o a través del corte y el rodamiento del tornillo (conexiones de tipo de rodamiento). En ambos casos, el rendimiento de la conexión depende de una cadena de pasos de control de calidad que comienza en la fábrica de acero y termina en la llave de par en el sitio de construcción. Una falla en cualquier enlace de esta cadena desde la preparación de la superficie hasta el almacenamiento del tornillo hasta el método de apretamiento puede comprometer la capacidad de carga de la conexión y, en última instancia, la integridad de la estructura.
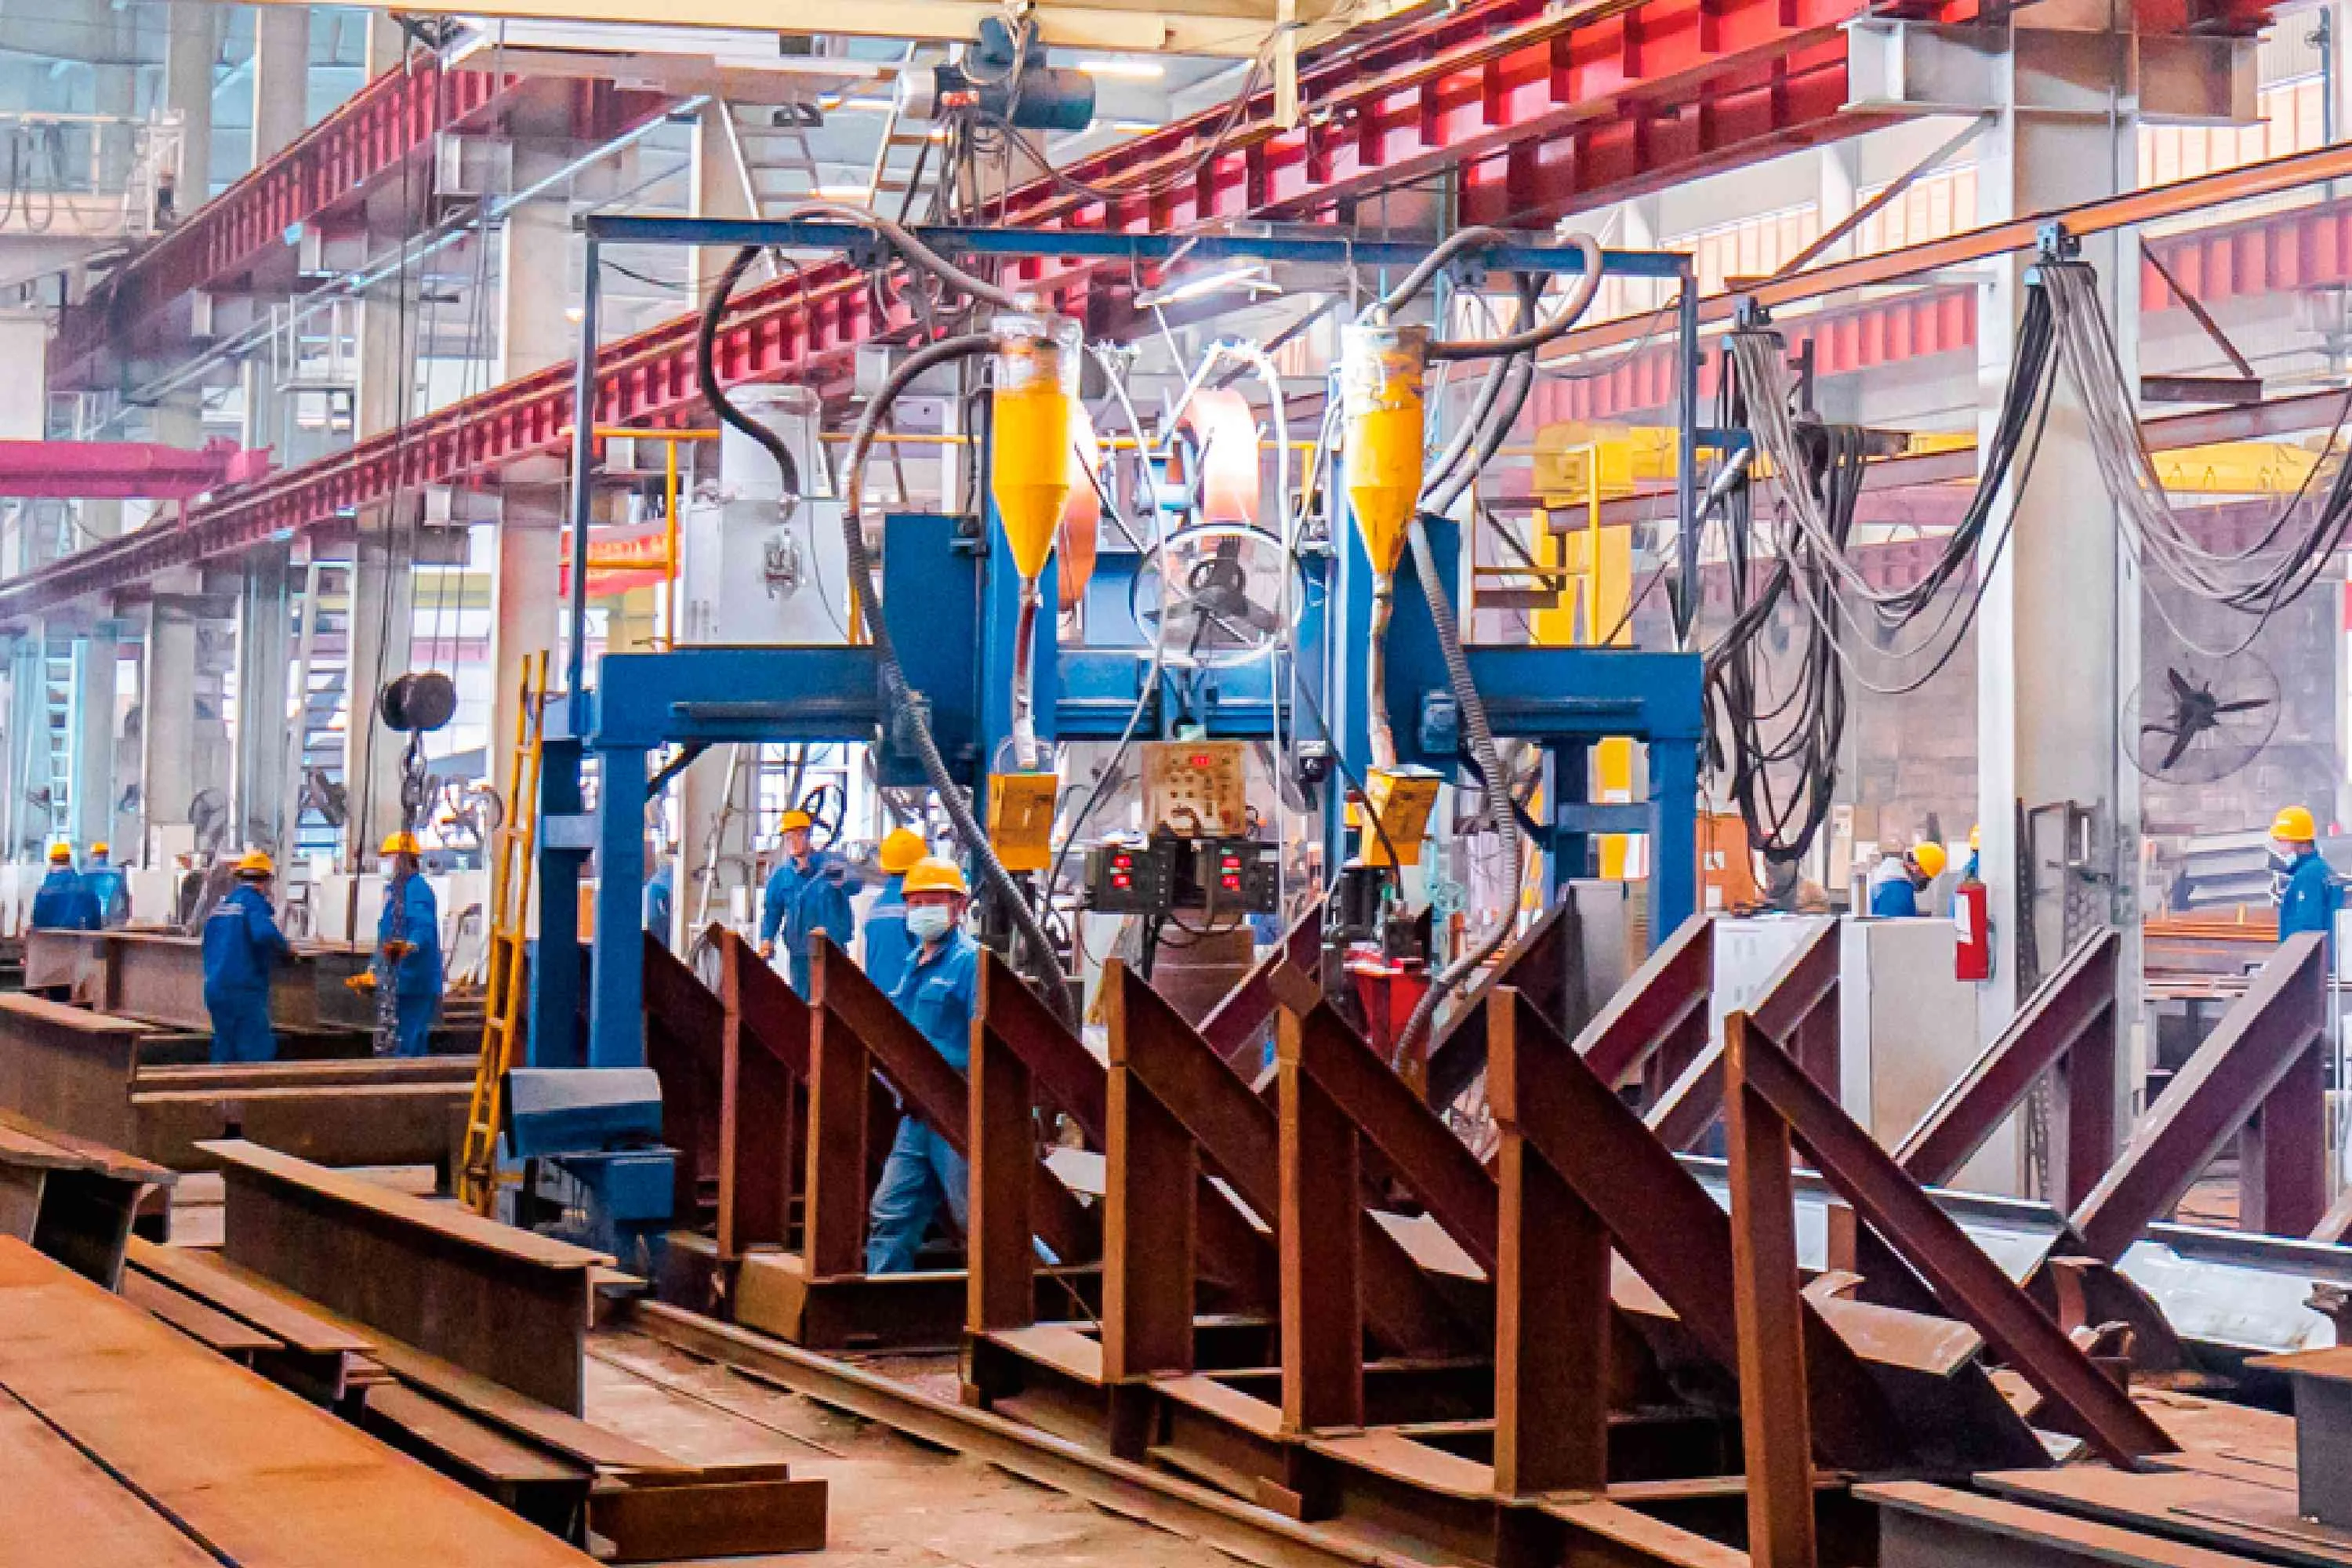
En Permanent Steel Structure, nuestra planta de fabricación procesa más de 200.000 toneladas de acero al año, con conexiones de alta resistencia en prácticamente todos los proyectos. página de cualificacionesLa guía de la UE de la calidad de los sistemas de conexiones con perforación de cerraduras (BOLT) requiere un sistema de control de calidad documentado y auditado.
1. Preparación de la superficie de fricción: La base de las conexiones críticas para la deslizamiento
En una conexión crítica de deslizamiento, la carga se transfiere por fricción entre las superficies de deslizamiento (las superficies en contacto cuando la conexión se acalma). La resistencia a la fricción depende del coeficiente de deslizamiento (μ), que se determina por la condición de la superficie.
- Clasificación A (μ = 0,45-0,50): Superficies de arena o de tiro con una rugosidad de Ra 12,5-50 μm. Esta es la norma más alta y se requiere para las conexiones en las que se debe evitar el deslizamiento bajo cargas de servicio (conexiones sísmicas, conexiones de fatiga).
- Clasificación B (μ = 0,40): Superficie de arena con un revestimiento protector posteriormente aplicado (generalmente primer inorgánico rico en zinc) de un espesor de película seca no superior a 80 μm. El revestimiento debe estar completamente curado y libre de aceite, grasa o humedad antes de ser montado.
- Clasificación C (μ = 0,30): Superficie limpia (corrida por alambre o limpia por llama) con oxidación visible. Esta es la norma más baja y se utiliza sólo para conexiones en las que el deslizamiento es aceptable bajo cargas de servicio.
Procedimiento de limpieza por explosión
Para las superficies de clase A, utilizamos la clavificación abrasiva con grano de acero (grado G24 o G40) a un nivel de limpieza de Sa 2.5 (metal casi blanco) según la norma ISO 8501-1.
- Presión de la boquilla: 0,6-0,7 MPa (85-100 psi)
- Velocidad abrasiva: 70 a 90 m/s
- Distancia de separación: 100-300 mm
- Ángulo de incidencia: 70-90° para la rugosidad máxima
Después de la explosión, la rugosidad de la superficie se verifica mediante una cinta de réplica (Testex) o un medidor de rugosidad de superficie portátil. La rugosidad mínima aceptable para la clase A es Ra 12,5 μm. Si la rugosidad está por debajo de este umbral, la superficie debe ser reexplotada con una grúa más gruesa.
Protección de la superficie y vida útil
Una superficie explotada es reactiva comienza a oxidar inmediatamente después de la exposición al aire húmedo. 180 días de explosión si se almacena en interiores en un entorno seco o en 2 días Si se almacenan al aire libre, después de este período, la superficie debe ser refluída antes de su uso.
Para las superficies de clase B con primer rico en zinc, el revestimiento proporciona protección superficial, pero el grosor del revestimiento debe controlarse: si el DFT supera los 80 μm, el coeficiente de deslizamiento cae por debajo de 0,40 porque el revestimiento en sí se convierte en un plano de deslizamiento.
Prueba del coeficiente de deslizamiento
Para cada proyecto, producimos tres muestras de prueba del mismo lote de acero y con la misma preparación superficial que las conexiones de producción. Estas muestras se prueban en una máquina de ensayo universal por GB/T 36332 para verificar el coeficiente de deslizamiento real. El resultado de la prueba debe ser igual o superior al valor de diseño. Si un ensayo falla, se debe volver a preparar todo el lote de placas de conexión.
2. Almacenamiento y manejo de los bolsos
Los pernos de alta resistencia (grado 8.8, 10.9 y 12.9 por GB/T 1231 o ISO 898) son productos de precisión con metalurgia específica y tratamiento térmico. humedad (que causa la fragilidad del hidrógeno en aceros de alta resistencia) y daños mecánicos (cogiendo el hilo o alterando la geometría de la cabeza).
Condiciones de almacenamiento
Los pernos, nueces y lavadoras deben almacenarse en su embalaje original sellado hasta que se utilicen inmediatamente antes de su utilización.
- Humedad relativa: Menos del 60% para evitar la absorción de humedad en el embalaje y su posterior condensación en las superficies del perno.
- Temperatura: 10-35°C, con una fluctuación diaria mínima para evitar la condensación por el ciclo de temperatura.
- Ventilación: Ventilación natural, no hay luz solar directa en los contenedores de almacenamiento.
Para proyectos en entornos húmedos (áreas costeras, estaciones lluviosas), utilizamos embalajes de desecantes dentro de contenedores de almacenamiento de pernos y monitoreamos la humedad con higrómetros. Si la humedad supera el 60%, el área de almacenamiento se deshumidifica. Los pernos que muestran oxidación visible se rechazan la oxidación superficial en un perno de alta resistencia puede indicar la absorción de hidrógeno, que no se puede detectar confiablemente solo mediante la inspección visual.
Gestión de lotes y trazabilidad
Cada lote de perforación se identifica por un número de lote sellado en el contenedor. El número de lote se vincula a un certificado de material que documenta el número de calor del acero, la composición química, el tratamiento térmico y los resultados de los ensayos mecánicos (resistencia de rendimiento, resistencia a la tracción, alargamiento, impacto CVN, dureza). Esta trazabilidad es requerida por GB 50205 (Código de Acceptación de la Calidad de la Construcción de Estructuras de Acero) y se audita durante nuestras inspecciones de calificación de terceros.
Antes de su uso, cada lote se prueba con muestras para determinar la dureza (escala Rockwell C), las dimensiones de hilo (medidores de salida/no salida) y los defectos visuales (rascunas, borras, deformaciones). La tasa de muestreo es del 0,5% del lote, con un mínimo de 5 pernos.
3. Tres métodos de apretamiento: Torque, Torne de nuez y Indicador de lavado
El objetivo del apretamiento de los pernos es lograr una Pretensión La pretensión crea la fuerza normal en las superficies que generan la resistencia a la fricción en las conexiones críticas. La norma GB 50205 y la norma JGJ 82 especifican tres métodos de apretamiento aceptables, cada uno con una precisión, requisitos de equipo y implicaciones de control de calidad diferentes.
3.1 Método de control del par
El método del par utiliza una llave de par calibrada para aplicar un par especificado, que se convierte en pretensión a través de la relación empírica:
T = K · d · P
donde T es el par aplicado (N·m), K es el coeficiente de par (normalmente 0,11-0,15 para los tornillos galvanizados, 0,17-0,19 para los tornillos negros), d es el diámetro nominal del tornillo (mm) y P es la pretensión objetivo (kN). Para un tornillo estándar M20 10,9 con una pretensión objetivo de 155 kN y K = 0,18:
T = 0,18 × 20 × 155 = 558 N·m
El método del par es el más utilizado porque el equipo es simple (una llave de par calibrada) y el procedimiento es sencillo. Sin embargo, el coeficiente del par K es sensible a la lubricación, la condición de la superficie y la geometría de los hilos, y puede variar entre los tornillos del mismo lote en un 20-30%.
- La llave de torque debe calibrarse diariamente antes de su uso contra un calibrador de tensión del tornillo (una célula de carga hidráulica que mide directamente la tensión del tornillo).
- Se comprobarán cinco pernos de cada lote para determinar el coeficiente de par real y se ajustará el par objetivo en consecuencia.
- La llave de torque debe ser recalibrada después de cada 200 pernos o cada cambio, lo que sea primero.
La precisión del método del par es aproximadamente ±15-20% de la pretensión objetivo, lo que significa que la pretensión real puede oscilar entre el 80% y el 120% de la pretensión objetivo. Esta variabilidad es aceptable para la mayoría de las conexiones estructurales, pero es insuficiente para las conexiones críticas donde la pretensión debe controlarse dentro de ±10%.
3.2 Método de giro de nuez
El método de giro de nueces logra la pretensión rotando la nuez un número especificado de vueltas desde una condición apretada. La premisa es que el tornillo se alarga de manera predecible con la rotación, y la pretensión es proporcional a la alongada del tornillo dentro del rango elástico.
Los valores de rotación estándar para diferentes longitudes y diámetros de los pernos se especifican en el JGJ 82:
| Proporción longitud/diámetro del bolte | Rotation (desde el punto de sujeción) | Pretensión aproximada |
|---|---|---|
| ≤ 4d | 1/3 de vuelta (120°) | 0.70 Pel |
| 4d a 8d | 1/2 vuelta (180°) | 0.75 Pel |
| 8d a 12d | 2/3 de vuelta (240°) | 0.78 Pel |
| > 12d | 1 giro (360°) | 0.80 Pel |
donde Pel El método de giro de nuez es más preciso que el método del par (±10-15% del objetivo) porque controla la alongada del par directamente, en lugar de inferir la pretensión del par. También es menos sensible a la lubricación y la condición de hilo. Sin embargo, requiere que se logre la condición de apretón consistente (definida como el punto en el que la llave de giro no se puede girar a mano), lo que requiere un operador entrenado.
El método de giro de nueces es nuestro método preferido para el montaje de campo de conexiones críticas a la deslizamiento en nuestros componentes de acero Marcamos la posición de la nuez con una franja de pintura después de apretarla, luego giramos a la posición marcada, proporcionando una verificación visual de que la rotación se completó.
3.3 Indícicatores de tensión directa (DTI) de lavadoras
Las máquinas de lavar DTI son dispositivos mecánicos que proporcionan una indicación visual directa de la pretensión del tornillo. El tipo más común es una máquina de lavar endurecida con protuberancias (bombas) en una cara. A medida que el tornillo se apretona, las protuberancias se comprimen contra la placa conectada. Cuando las protuberancias se han aplanado a un espacio especificado (medido con un medidor de sensibilidad), el tornillo ha alcanzado la pretensión objetivo.
La ventaja de las lavadoras DTI es verificación independiente: un inspector puede comprobar si el perno ha sido apretado correctamente midiendo la brecha, sin volver a apretar o aflojar el perno. Esto convierte a los lavadores DTI en el método preferido para las conexiones que serán inspeccionadas por terceros o donde el apretamiento fue realizado por un subcontratista.
La precisión de las máquinas de lavar DTI es ±5-10% de la pretensión objetivo el mejor de los tres métodos. La desventaja es el costo: las máquinas de lavar DTI añaden aproximadamente 15-25% al costo de montaje del perno, y la inspección de la calibración del sensor es demorada. Utilizamos las máquinas de lavar DTI para las conexiones más críticas (conexiones sísmicas, conexiones de carga primaria-camino de carga, conexiones sujetas a carga de fatiga).
4. Inspección y verificación
Después de que todos los pernos de una conexión se apretan, la conexión debe ser inspeccionada y documentada.
Verificación del par (método del par)
Se utiliza una llave de calibración para volver a aplicar el par objetivo al 10% de los tornillos (mínimo 10 por conexión). Si el tornillo no gira cuando se aplica el par objetivo, el tornillo es aceptado. Si el tornillo gira, el tornillo se vuelve a apretar al par objetivo más el 5%, y se vuelve a inspeccionar la conexión. Si más del 5% de los tornillos muestrados falla, toda la conexión debe ser vuelto a apretar.
Verificación de rotación (método de giro de nuez)
El marcado de la franja de pintura se inspecciona visualmente en el 100% de los tornillos. Cualquier tornillo donde la franja no se alinee con la rotación esperada se vuelve a apretar. Además, el 10% de los tornillos se comprueba con una llave de par para verificar que el par residual exceda el 80% del par objetivo.
Verificación de la brecha (método DTI)
Se utiliza un indicador de sensibilidad (0,5 mm para las máquinas de lavar DTI estándar) para comprobar el 100% de los pernos. El indicador no debe pasar entre la máquina de lavar y la placa conectada en más de 1 de los 4 lugares de salidas. Si el indicador pasa en más de un lugar, el perno está poco apretado y debe ser vuelto a apretarse.
Inspección de la tensión por ultrasonido
Para las conexiones más críticas (facilidades nucleares, conexiones de fusibles sísmicos, miembros de tensión de puente), utilizamos la inspección de perforación ultrasónica para medir directamente la tensión axial del perforación. Un transductor ultrasónico se une a la cabeza del perforación, y se mide el tiempo de vuelo de un pulso ultrasónico a través del perforación.
La inspección de perforación por ultrasonido tiene una precisión de ±3-5% de la pretensión objetivo más alta de cualquier método. después la conexión ha sido cargada, lo cual es fundamental para las conexiones en las que el camino de carga cambia durante la construcción (por ejemplo, cuando se elimina el revestimiento o cuando la estructura se coloca en su posición final).
La limitación es el costo: la inspección de pernos ultrasónicos requiere equipos especializados y técnicos capacitados, y cuesta aproximadamente 50-100 RMB por pernos.
5. Modalidades comunes de falla y prevención
En nuestros más de 25 años de fabricación de estructuras de acero, hemos identificado cinco modos de falla comunes en conexiones de alta resistencia.
Modo de falla 1: Deslizar bajo carga de servicio
El síntoma: La conexión se desplaza o "parece" bajo carga, causando desplazamiento visible y ruido fuerte. Causa: pretensión insuficiente (por un par inexacto, calibración de llave de rotura desgastada o relajación del tornillo con el tiempo) o superficie de fricción degradada (rust, aceite o pintura en la superficie de la conexión). Prevención: Verifique la pretensión con el método más preciso posible para la importancia de la conexión; proteja las superficies de la conexión de la conexión de la contaminación; conexiones de nuevo torque después de 48 horas para dar cuenta de la relajación (generalmente 2-5% de la pretensión inicial).
Modo de falla 2: Fractura de bols
Sintomas: la casca del tornillo o las fracturas de la cabeza, generalmente sin advertencia. Causa: frustración por hidrógeno (por la exposición a la humedad del acero de alta resistencia durante el almacenamiento), sobreadhesión (excedente de la resistencia final del tornillo), o fatiga por carga cíclica. Prevención: Control de la humedad de almacenamiento; calibración de equipos de apretamiento; reemplazo de tornillos que muestran signos de corrosión; diseño de conexiones para el rango de carga de fatiga.
Modo de falla 3: Deshecho de hilo
Sinopsis: La banda de hilos de nuez, que permite que la nuez gire libremente sin pretender construir. Causa: Clases de hilos de bolos y nueces no iguales, hilos dañados por manejo incorrecto o agujeros de gran tamaño que permiten que el bolón se incline. Prevención: Verifique la compatibilidad de hilos antes de montar; proteja los hilos durante el transporte y almacenamiento; limite el tamaño del agujero a los valores de JGJ 82 (1.0 mm para M16-M22, 1.5 mm para M24-M27).
Modo de falla 4: Galeración (Soldadura en frío)
El nudo se apunta al perno durante el apretamiento, evitando una mayor rotación. Causa: Alta presión de contacto y movimiento relativo entre los aceros inoxidables o superficies galvanizadas, causando soldadura local. Prevención: Use lubricante anti-gallado (disulfuro de molibdeno o a base de cobre) en hilos; use diferentes pernos y pernos de dureza (al menos 10 HRc diferencia) para conexiones galvanizadas.
Modo de falla 5: Deformación de la placa de conexión
Sintoma: Las placas conectadas se deforman (doblan o deforman) en el patrón del perno, causando una distribución desigual de la carga. Causa: patrón del perno demasiado cerca del borde de la placa (distancia de borde inferior a 1.5d), espacio excesivo del perno o espesor de la placa insuficiente para la pretensión. Prevención: Siga los requisitos de distancia mínima del borde y espaciamiento (GB 50017: distancia mínima del borde 1.5d, espacio mínimo 3d); verifique el espesor de la placa con respecto a la capacidad de soporte de pretensión del perno.
6. Documentación y registros de calidad
El control de calidad en las conexiones en perforación es tan bueno como la documentación que demuestra que se hizo.
- Certificados de material para pernos, frutos secos y lavadoras (enlazados por número de lote)
- Informes de ensayo del coeficiente de deslizamiento para la superficie de fricción
- Registros de calibración diarios de la llave de torsión
- Registros de apretamiento de los pernos (identificación de conexión, identificación de pernos, método, resultado de verificación)
- Informes de no conformidad de los pernos que no hayan sido verificados
- Informes de inspección de terceros (para conexiones sujetas a verificación independiente)
Estos registros se conservan durante la vida útil del proyecto (mínimo de 50 años) y están disponibles para los propietarios de proyectos a petición de los propietarios. capacidades de fabricación incluir un sistema de gestión de la calidad totalmente digital que rastree cada perno desde la recepción hasta la instalación.
Conclusión
La calidad de la conexión de alta resistencia es una cadena de procesos interdependientes: preparación de superficie, almacenamiento de los pernos, método de apretamiento, inspección y documentación. Una debilidad en cualquier enlace puede comprometer la capacidad de carga de la conexión. Los principios clave son:
- Prepara la superficie correctamente: Explosión a Sa 2.5, verificación de rugosidad, protección contra la contaminación y prueba del coeficiente de deslizamiento en cada lote.
- Almacenar los pernos correctamente: Humedad controlada, envases sellados, números de lotes rastreables y rechazo de los tornillos corroídos.
- Elige el método de apretamiento adecuado: Torque para conexiones estándar, cambio de punto para la precisión, lavadoras DTI para conexiones críticas y ultrasonidos para las aplicaciones más exigentes.
- Inspección y documentación: Verifique cada conexión, registre los resultados y guarde los registros para la vida útil del diseño de la estructura.
- Comprender los modos de falla: El deslizamiento, la fractura, el desprendimiento de hilos, la galeración y la deformación de las placas se pueden prevenir con procedimientos adecuados.
Nuestra calificación de fabricación de Clase Especial y más de 25 años de experiencia significan que estos procedimientos no son teóricos son práctica diaria en nuestro piso de producción. Si su proyecto requiere conexiones de alta calidad con cerraduras con documentación completa y trazabilidad, contacte con nuestro equipo de ingeniería para discutir sus requisitos.
¿Necesitas ingeniería experta para tu proyecto de estructura de acero?
Nuestros ingenieros aportan más de 25 años de experiencia en la fabricación de estructuras de acero con cualificaciones de fabricación de Clase Especial. Cada conexión de perforación que producimos está documentada, probada y rastreable. Envíanos sus requisitos de proyecto hoy para una solución controlada de calidad.
Solicitar una consulta