Proceso de fabricación de estructuras de acero: desde el detalle hasta el preensamblaje
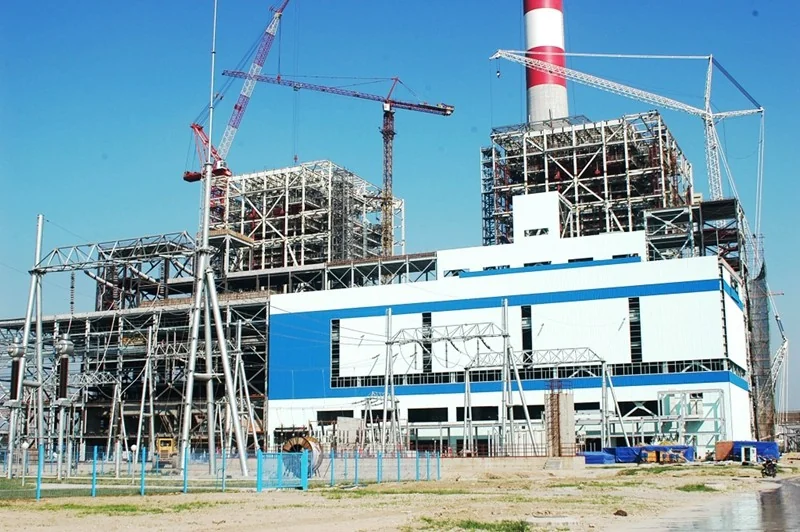
Entre un diseño estructural aprobado y un acero que se encuentra en el aire se encuentra el proceso de fabricación una cadena de talleres, máquinas e inspectores que convierte la intención del diseño en geometría con tolerancia milímetrica. Un proyecto de 20.000 toneladas, que en el sector de la rejilla espacial y el tronco de tuberías es un gran cobertizo de carbón, techo del aeropuerto o centro de exposiciones, se mueve a través de esta cadena aproximadamente como 800-1,200 miembros individuales, 40.000-60.000 soldas de taller y 200.000+ hoyos de perforación. Cada uno de esos soldas e hoyos se rige por un nivel de aceptación, y cada miembro principal lleva una marca de trazabilidad de vuelta a una placa específica.
La calidad de fabricación no es un complemento; es todo el producto. Un cordón de celosía que llega a 8 mm fuera de la camber no se puede forzar a la posición sin volver a introducir el estrés bloqueado, y una unión de esfera con hilos dañados detiene toda una bahía de un horario de erección. Este artículo recorre las siete etapas de fabricación para grandes estructuras de acero detalle, adquisición de materiales, corte, montaje y soldadura, enderezamiento y explosión, revestimiento y preensambla con los parámetros reales que nuestra tienda controla en cada etapa, y cierra con un horario típico para un programa de 20.000 toneladas.
1. Diseño detallado y dibujos de taller (Tekla/SDS2)
La fabricación comienza desde el diseño detallado la traducción del diseño del ingeniero en dibujos de taller de época más miembros. Modelado la estructura completa en Tekla Structures (y SDS2 para proyectos estándar de EE.UU.), que genera tres salidas simultáneamente: dibujos de erección para el sitio, dibujos de pieza única y montaje para la tienda, y archivos de datos CNC (formato DSTV) que impulsan las máquinas de corte directamente desde el modelo.
En esta etapa la disciplina es geométrica, no creativa:
- Marcado de los miembros: Cada miembro recibe una marca única referenciada en la secuencia de erección; la marca se transfiere al acero durante la fabricación y aparece en cada lista de dibujos y embalajes.
- Alcación de símbolos de soldadura: La clasificación de las articulaciones (botón, filete, penetración parcial), el tamaño de soldadura, la longitud y la posición según la norma ISO 2553 están fijados en el modelo, por lo que la tienda nunca decide el tamaño de soldadura por costumbre.
- Revisar el choque y la tolerancia: el modelo se verifica con respecto a las clarezas de los pernos, a las adaptaciones de las placas finales y al acceso al revestimiento; en los cartuchos de larga distancia añadimos valores de ensayo a la geometría para que el miembro terminado se deforme hasta el perfil teórico.
- Optimización de materiales: Los grupos de software de anidación de piezas idénticas para aumentar la utilización de placas de un típico 75-80% a 85-90%, que en 20.000 toneladas es de 1.000-2.000 toneladas de placas ahorradas la mayor palanca de coste en el proceso.
2. Adquisición de materiales y inspección de recepción
El acero de placa y sección llega con certificados de molino que indican el número de calor, la composición química y las propiedades mecánicas de cada GB/T 17505 o EN 10204 3.1. La inspección que se realiza verifica cuatro cosas: grado y dimensiones en relación con la orden de compra; límites de composición química (para Q355, carbono ≤ 0,24%, fósforo y azufre ≤ 0,030% típicamente); propiedades mecánicas (rendimiento, tracción, alargamiento, impacto de Charpy); y para las placas de 40 mm y más gruesas, pruebas ultrasónicas de la superficie completa de la placa hasta GB/T 2970 para detectar las laminadas internas antes de cortar.
Dos parámetros son importantes para la soldurabilidad y se verifican calor por calor: el equivalente de carbono y el parámetro de grieta de soldura.de la misma = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 en o por debajo de 0,44, lo que mantiene manejables los requisitos de precalentamiento y el riesgo de grietas en frío. Los números de calor aceptados están estenclados en el stock de la placa, y a partir de ese momento cada pieza cortada lleva su marca de trazabilidad esta es la misma disciplina que requieren las clases de ejecución de la norma EN 1090-2, y es la póliza de seguro más barata de todo el programa.
3. Cortar y preparar el borde
La tecnología de corte se selecciona según el requisito de calidad del espesor y del borde:
- Cortar con oxígeno por CNC para placas de más de 30 mm de espesor, incluidas las placas de las flanges de 40 a 80 mm de columnas pesadas y cordas de celosía; calidad de borde hasta el rango 2 de la norma ISO 9013, con compensación de la corteza aplicada a partir de los datos de DSTV.
- Cortar plasma CNC para el rango de 6 a 30 mm a alta velocidad el caballo de trabajo para las placas de la red, los gussets y las placas de los nodos.
- Cortes con láser para piezas de hasta 20-25 mm en las que la cuadratura del borde y la calidad del agujero son críticas (placas finales, placas de base, claves), eliminando la perforación secundaria para la mayoría de los agujeros inferiores a 30 mm.
- Biselado y preparación de juntas: Las articulaciones de fondo de penetración completa se forman (generalmente un solo V de 45° en un ángulo incluido de 60-90° para t ≤ 40 mm, doble V para secciones más gruesas) para lograr el hueco de raíz y el volumen de soldadura del metal para el que se califica el WPS.
La distorsión térmica se controla en la fuente: el corte se secuencia para que los equilibrios de entrada de calor a través de la parte, y las placas grandes se cortan con pestañas de retención de esqueleto para que la parte permanezca en la placa hasta la separación final. Para más de 100 metros de cuerdas de celosía, las secciones se cortan largas por la contracción de soldadura prevista y el abastecimiento de camber, luego se recortan en el montaje.
4. Ensamblaje y soldadura
El ensamblaje reúne las piezas cortadas en subensamblas (nodos, grupos conjuntos, segmentos de acordes) y luego en miembros completos. Las tolerancias de adaptación se controlan a GB 50205 / EN 1090-2 Clase 2: las lagunas de raíz dentro de ± 2 mm, se compensan dentro del 10% de la placa más delgada, y se verifica la alineación de las piezas antes de que se deposite cualquier soldadura.
La selección del proceso de soldadura sigue la articulación y la posición:
- Soldadura de arco sumergida (SAW) Para las soldas de traseros largas y de filete en posición plana columnas de caja, soldas de banda H a red, trenzas de acordes. Parámetros típicos para las placas de 20-40 mm: 550-700 A, 30-36 V, velocidad de desplazamiento 25-45 cm/min, cable único o doble con flujo ligado (por ejemplo, tipo S101 / F4A2-EM12K), entradas de calor controladas para mantener la resistencia de la zona de escape por WPS.
- Soldadura de arco de metal gas (GMAW/CO)2) y FCAW para soldas posicionales nodos, diafragmas, rígidos con alambre sólido o corado de 1,2 mm a 250-320 A, 28-32 V.
- Control de precalentamiento y de interposición: en GB 50661, un precalentamiento de 60-80 °C es típico de Q355 en espesores superiores a 30 mm; la interposición nunca baja por debajo del precalentamiento y nunca supera los 250 °C. La temperatura se verifica a 75 mm desde la línea central conjunta con pirómetro de contacto o lápices de temperatura.
- - El retraso: Las articulaciones de penetración completa se forman con arco de aire-carbono, que se excavan hasta el metal sonoro en el lado de la raíz, se muelven hasta el metal brillante, se examinan y luego se sella con una segunda secuencia de paso.
La secuencia de soldadura se diseña, no se improvisa: en columnas largas de caja alternamos pases alrededor del eje neutral y usamos soldadura unilateral equilibrada en bajas alternadas para mantener la contracción longitudinal y la camber dentro de la tolerancia.
5. Enraizamiento, disparos y preparación de la superficie
La contracción de soldadura inevitablemente produce geometría. Los miembros se comprueban en los camas de nivelamiento con los desplazamientos de milímetros en los dibujos, y se corren por el enderezamiento de llama (calentamiento local a 600-800 °C en patrones controlados nunca más de 900 °C, lo que daña la microstructura de Q355) y la corrección mecánica de prensa para el desalinamiento angular. Es obligatorio enderezar a la tolerancia antes de pintar: un revestimiento no puede ocultar un miembro que está fuera de plomo en 12 mm.
La preparación de la superficie se realiza en un solo paso:
- El disparo de Sa2.5 (ISO 8501-1): la superficie se limpia de la escala de la fábrica, la oxidación y la contaminación hasta un acabado de metal casi blanco la especificación predeterminada para el acero estructural antes de la pintura.
- Profil de rugosidad de la superficie se mantiene en la banda G media de ISO 8503-1 (40-70 μm) lo suficientemente profunda como para clavar el primer, lo suficientemente superficial como para evitar picos que carecen de cobertura de pintura.
- Control de limpieza: calificación de polvo a la norma ISO 8502-3 (valoración de 2 o superior en superficies pintadas en entornos agresivos) y controles de contaminación salina cuando el proyecto los especifique, especialmente para las especificaciones de recubrimiento costero.
6. Aplicación de los revestimientos
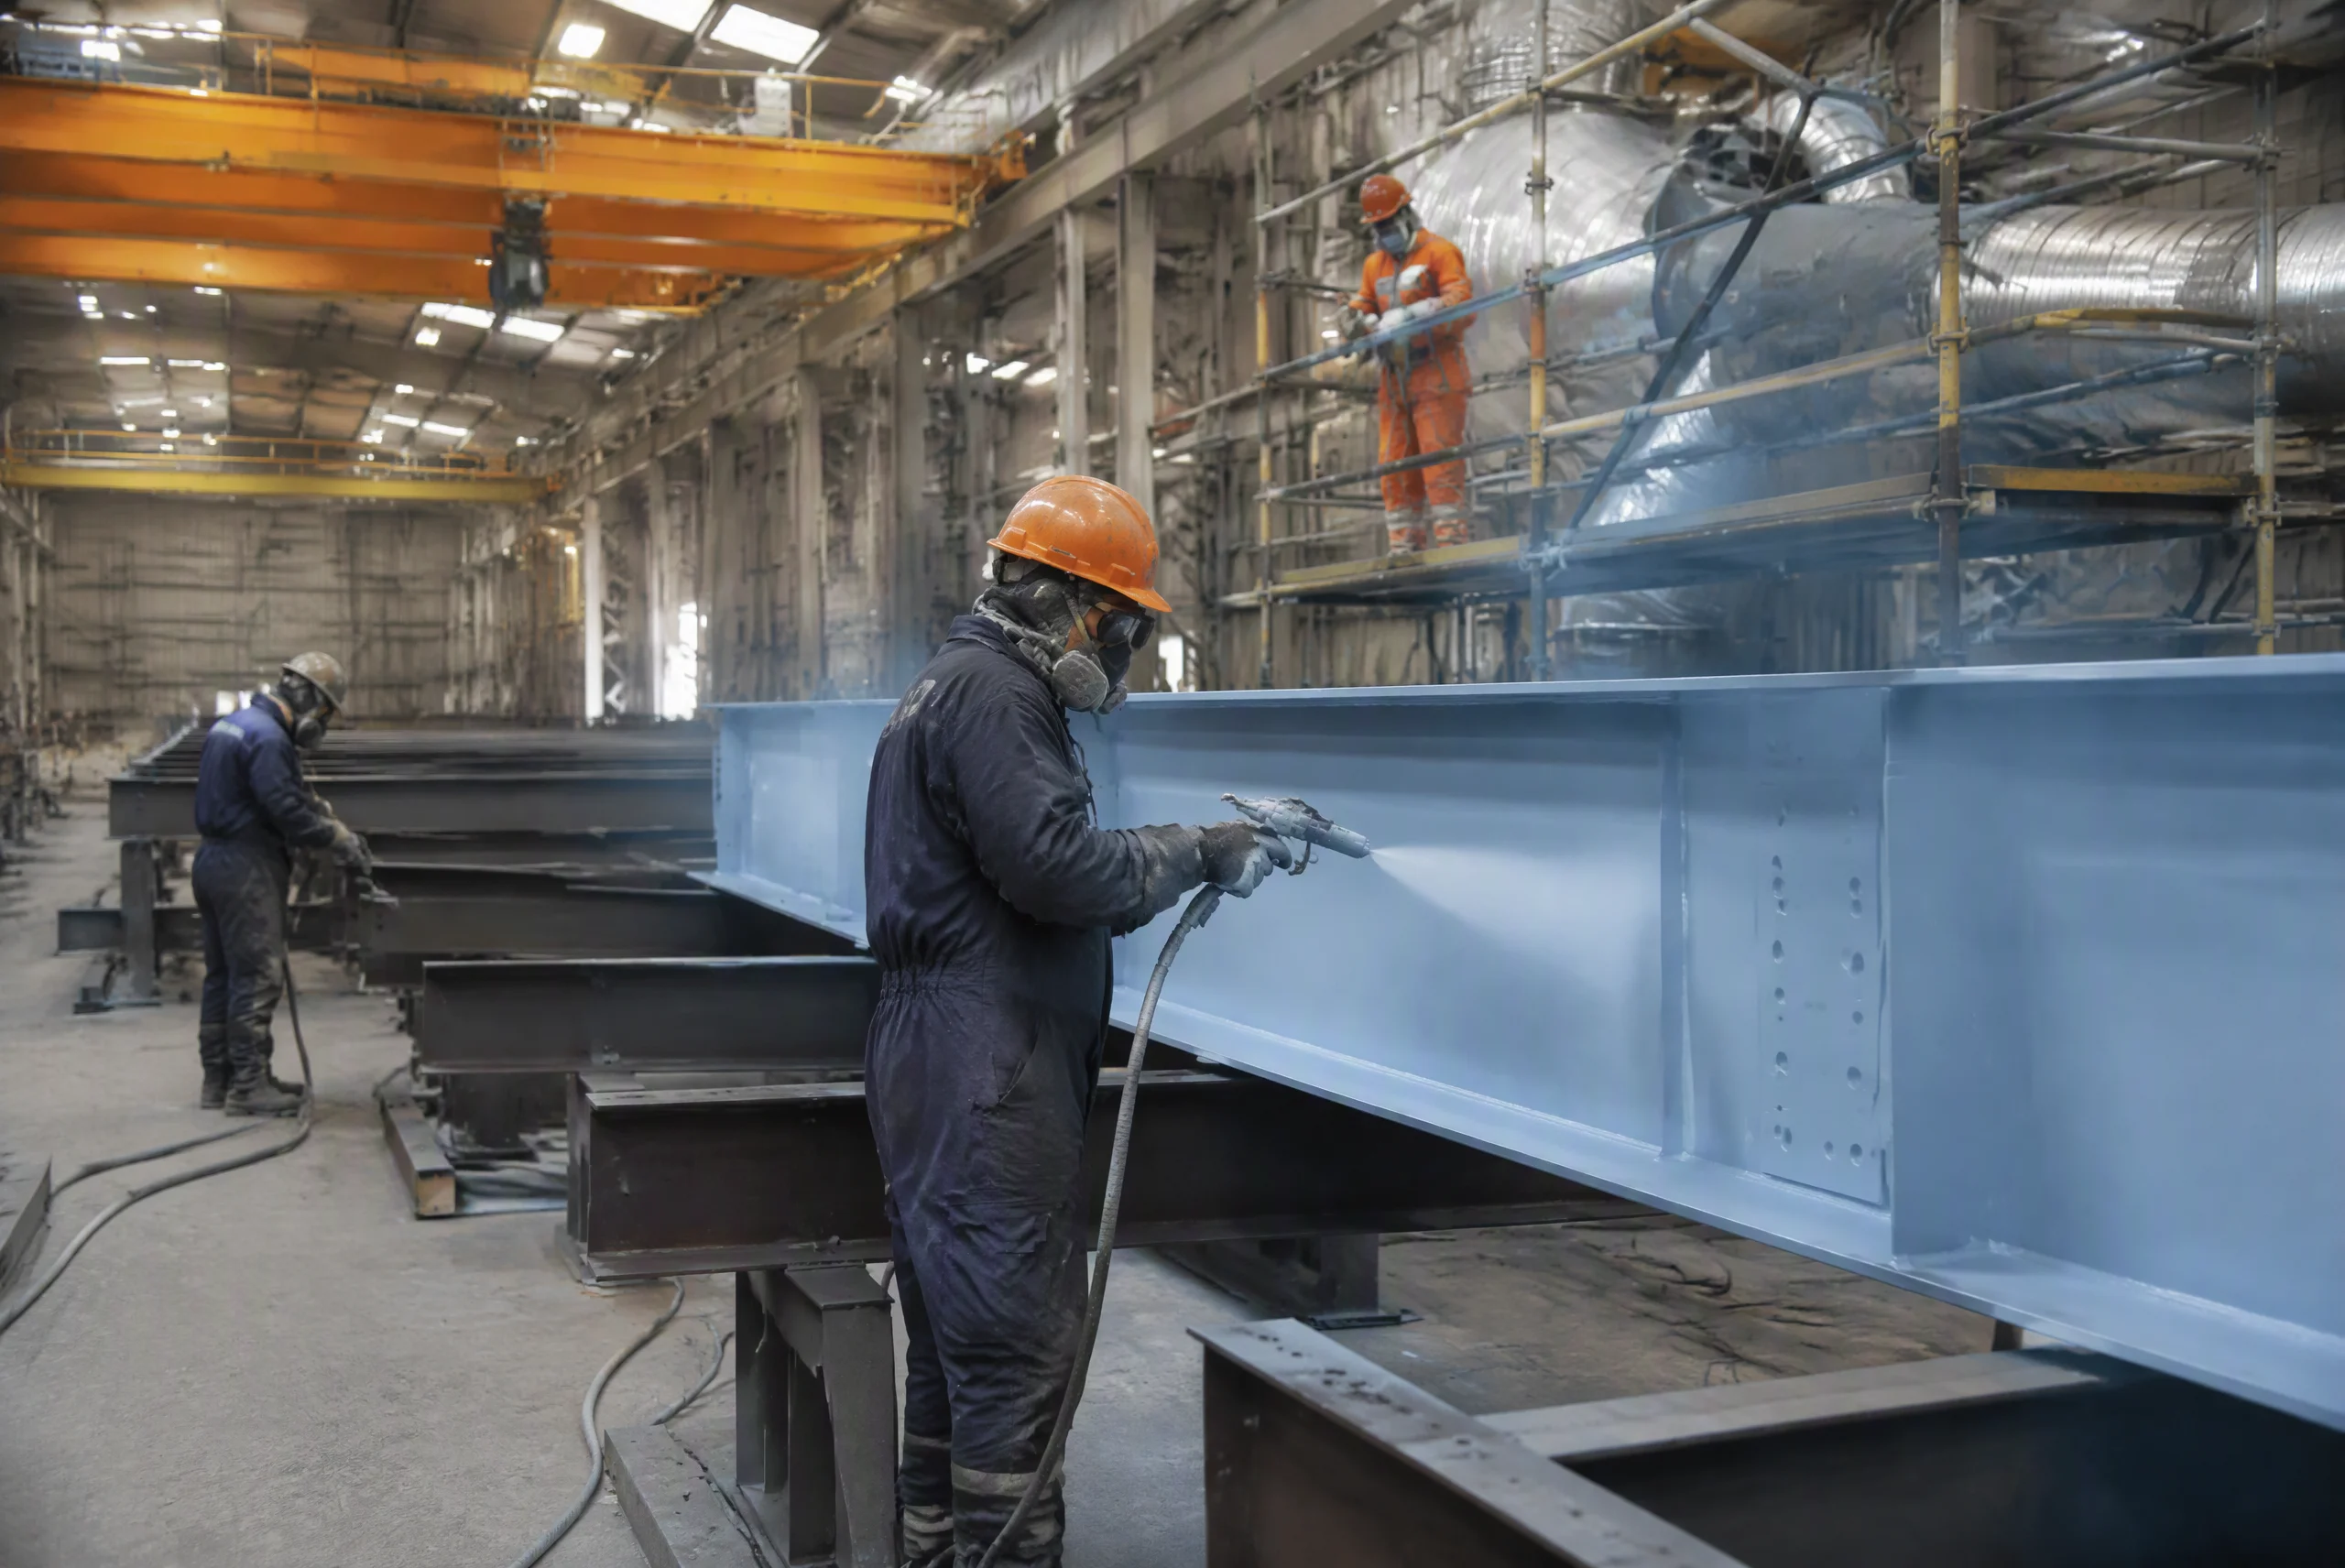
Los sistemas de revestimiento de acero estructural siguen las categorías ISO 12944: una especificación típica C4 (industrial/costale, alta corrosividad) utilizada en grandes proyectos de redes y troncos es un sistema de tres revestimientos:
- Primero: Protección de ánodo sacrificial en el sustrato, rico en zinc inorgánico, de 70-80 μm de espesor de película seca (DFT).
- Intermedio: óxido de hierro micaceo epoxi (OMI), 120-160 μm DFT la capa de barrera que bloquea el agua y el cloruro.
- El abrigo superior: poliuretano alifático, de 50-60 μm DFT estabilidad UV y retención de color.
- Total del sistema: 260-300 μm DFT, medido por ISO 19840 en los puntos especificados (normalmente entre el 80-90% de los puntos dentro de la banda de tolerancia, ninguno por debajo del mínimo).
Las condiciones de aplicación se aplican, no se sugiere: humedad relativa ambiente inferior al 85%, temperatura de acero al menos 3 °C por encima del punto de rocío, y la película húmeda revisa cada turno. El rociado sin aire a 200-250 bar logra una eficiencia de transferencia superior al 65%, y las áreas de soldadura, bordes y cortes reciben una capa de franja antes de la película completa. Para los miembros que se abren en el sitio, las superficies de fricción se enmascaran antes de la explosión y la pintura para preservar el factor de deslizamiento especificado nuestro Servicios de revestimiento y acabado cubrir en detalle la decisión sobre galvanizado contra pintura, los objetivos del sistema DFT y la máscaría de la superficie por fricción.
7. Asamblea de ensayo, CQ final y liberación
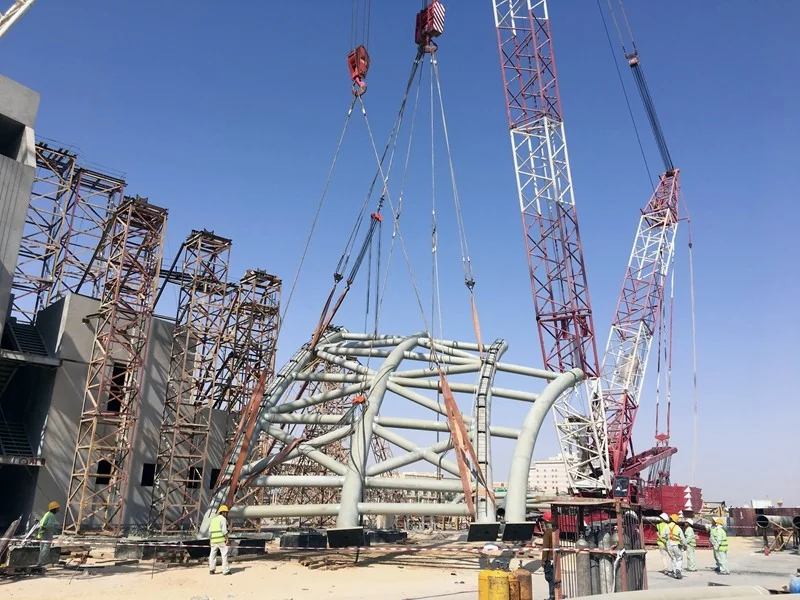
Para estructuras espaciales y de larga distancia, el ensayo (pre-) ensamblaje es donde se retira el riesgo geométrico. Ensamblamos las bahías representativas típicamente el primer módulo de la cuadrícula, un panel de celosía completo o los racimos conjuntos alrededor de los nodos más cargados en el piso de la taller para verificar:
- Alineación y ajuste de agujeros de perforación (100% de los agujeros aceptan los perforaciones libremente en la zona de ensayo);
- dimensiones globales en relación con el modelo teórico, incluidos los valores de camber y preestablecidos;
- marcas de miembro, orientación y lógica de secuencia de erección antes de que se envíe cualquier cosa;
- acceso para equipos de erección y puntos de elevación para el plan de grúa del sitio.
El QC final agrupa los documentos que el contratista realmente necesita: informes de NDT (ultra-sonido, partículas magnéticas, radiográficos por el ITP), registros de revestimiento DFT, informes de rectitud y dimensiones, certificados de materiales con números de calor, procedimientos de soldadura y registros de soldadores, y la lista de embalaje con marcas y pesos individuales.
Programa típico para un programa de 20.000 toneladas
El siguiente cuadro refleja una planta de fabricación dedicada que opera tres líneas de montaje, con etapas superpuestas donde lo permita el camino crítico.
| Estadio | Duración típica (semanas) | Actividades y hitos clave |
|---|---|---|
| Diseño detallado y planos de taller | 8-10 | Modelo Tekla, marcado de miembros, liberación de datos CNC; dibujos de primera bay para el pedido de materiales |
| Adquisición y recepción de materiales | 6-8 (cubriendo los detalles) | Pedidos de molino, certificados 3.1, UT en placa gruesa, etiquetado de número de calor |
| Producción de piezas de corte | 6-8 | Partes de oxígeno/plasma/laser CNC, conedida, anidación para su utilización ≥ 85% |
| Ensamblaje y soldadura | 26-32 | Los grupos de nodos, los segmentos de acordes, las columnas de caja; SAW/GMAW; control de precalentamiento; a ~600-750 t/mes por línea |
| NDT y reparación | 4-6 (paralelo a la soldadura) | UT/MT por PTI, reparaciones, ensayos de nuevo; emisión de registros de soldadura |
| Direccionamiento, refrigeración y revestimiento | 8-10 | Altreamiento de la llama/prensa, descarga Sa2.5, revestimiento controlado por DFT, curado |
| Ensamblaje de ensayo y CQ final | 4-6 | Conjunto de la bahía, informes de dimensiones, testigo de terceros, paquete de documentos |
| Embalaje, envío y documentación | 3-4 | Lista de embalaje, marca, peso por miembro; coordinación de transporte marítimo/de carga por carretera |
Con una superposición realista, un programa bien administrado de 20.000 toneladas se adapta en aproximadamente 44-52 semanas desde el lanzamiento del dibujo hasta el envío final.
Puntos clave
- Detalles es donde la geometría se gana o se pierde. El modelo Tekla/SDS2 alimenta directamente el corte CNC y fija las marcas de los miembros, los tamaños de soldadura y el camber de ensayo antes de que se ordene cualquier acero.
- La trazabilidad comienza en la recepción. Etiquetado de número de calor, comprobación de la composición y Cde la misma el control (objetivo ≤ 0,44 para Q355) es la base de la soldurabilidad y de cualquier auditoría EN 1090-2 o específica de proyecto.
- Los parámetros de soldadura se fabrican de forma ingeniosa y no improvisadas: Vea a 550-700 A / 30-36 V, precalentarse a 60- 80°C por encima de 30 mm, el límite de interposición a 250°C, y pasarse secuenciados para controlar la distorsión.
- El revestimiento es un sistema, no un trabajo de pintura: Preparación Sa2,5, perfil de rugosidad de 40-70 μm, rico en zinc + MIO epoxi + poliuretano a 260-300 μm DFT para entornos C4, con condiciones ambientales aplicadas.
- El ensayo de ensayo elimina el riesgo de erección. Una bay representativa verificada para el ajuste de perforación y la geometría global vale más que cualquier paquete de documentos y el paquete de documentos (NDT, DFT, certificados, listas de embalaje) es lo que libera el lote.
Cada etapa anterior se realiza bajo sistemas de calidad documentados en nuestras plantas de Xuzhou, con inspección de terceros en cada punto de espera. contacte con nuestro equipo de ingeniería con sus dibujos y fechas del programa confirmaremos la viabilidad, la capacidad y un calendario paso a paso en 24 horas.
¿Está planeando un programa de fabricación de acero a gran escala?
Compartir su tonelaje, tipos de miembros y horario. nuestro equipo coincidirá la capacidad, confirmará el plan de etapa por etapa y devolverá un presupuesto de fabricación con compromisos de hitos dentro de las 24 horas.
Solicitar una cita de fabricación