Conexiones de celosía de tubo de acero: diseño conjunto, soldadura y verificación
En las celosía tubulares los techos de las estaciones, estadios y salas de exposiciones los miembros son segundos a las articulaciones. Un miembro de celosía circular (CHS) alcanza su capacidad teórica sólo si la articulación en la que aterriza puede entregar esa capacidad; y el diseño conjunto, no el diseño del miembro, decide el espesor de la pared del acorde, los costos de soldadura, el presupuesto de NDT y la mitad de las horas de fabricación.
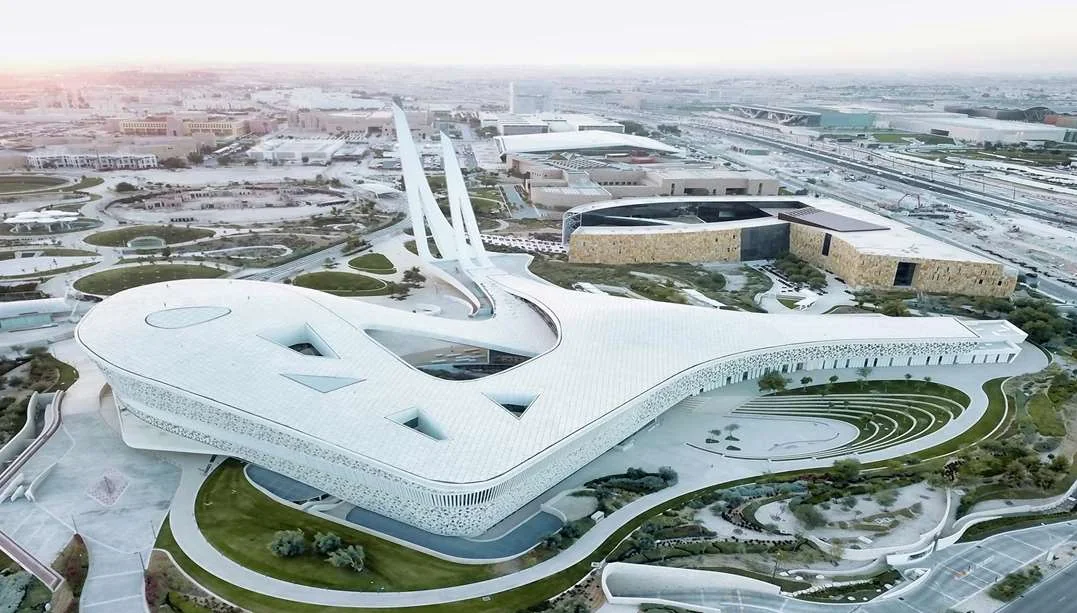
Esta guía explica cómo se diseñan, soldan y verifican en la práctica las conexiones de celosía CHS. EN 1993-1-8 (Diseño de las articulaciones) y las guías de diseño de CIDECT para secciones huecas circulares, GB 50017-2017 Capítulo sobre articulaciones tubulares para la práctica china, y AWS D1.1 (Código de soldadura estructural Acero) Las recomendaciones reflejan las celosías que hemos fabricado para proyectos como los techos de la estación de tren de alta velocidad de Xuzhou y la expansión de la fase III del aeropuerto internacional de Guangzhou Baiyun (450.000 m2, 42.000 t de acero), donde las juntas multi-branca eran rutinarias y cada unión se verificó en función de la capacidad de código antes de la fabricación.
Cubrimos la tipología conjunta, los límites geométricos que definen la validez, la capacidad y los modos de falla, el diseño y la ejecución de soldadura, y los puntos de verificación de elementos finitos que desarriccan los nodos más cargados.
1. Tipología conjunta: articulaciones K, T, Y, N, KT y X
Las juntas CHS se clasifican por el número y la disposición de las ramas y por si las ramas se superponen.
- Las articulaciones T y: Una rama única enmarcada en el acorde, en un ángulo θ entre aproximadamente 30° y 90°. Se encuentra en los extremos de la celosía y en los nodos cargados de puntos; el control de gobierno es la talla de la pared de acorde y la plastificación de la cara del acorde.
- Las articulaciones X: dos ramas en línea, una a cada lado del acorde, que transfieren una fuerza de paso.
- articulaciones K y N: Las dos fuerzas de las ramas se equilibran mediante el corte en el panel de la cuerda entre ellas; las articulaciones de hueco son la norma en los celosía.
- Las articulaciones de KT: tres ramas en un lado, típicamente en la unión de dos diagonales y una vertical en un punto del panel de celosía; la capacidad se comprueba como una combinación de comportamiento de la articulación K con la interacción de tensión de la cuerda.
- Diferencias entre superposición: Las uniones de espacio (una distancia clara g entre los dedos de las ramas de la parte superior del cordón, por lo general 1050 mm) son preferidas en la fabricación porque las soldas son accesibles; las uniones de superposición (soldadas entre ramas) llevan más carga, pero requieren una instalación precisa y se especifican sólo cuando se requiere espacio o capacidad.
| Tipo conjunto | Configuración típica | Cheque de gobierno | Preferencia de soldadura |
|---|---|---|---|
| T / Y | Una rama, 30° 90° | Las medidas de protección de las personas afectadas | Fillet o PJP alrededor del perímetro |
| X | Dos ramas opuestas | Aplastamiento de paredes de acorde | Penetración total o parcial |
| K / N | Dos ramas, del mismo lado | Cortar las cuerdas, geometría de las brechas | Filleto, de tamaño de garganta hasta la rama |
| KT | Tres ramas, del mismo lado | Comportamiento K combinado + tensión de acorde | Enlace de hueco, NDT en cada rama |
2. límites de geometría: ratio de diámetro y espesor de pared
Las fórmulas de código de capacidad para las juntas CHS son válidas sólo dentro de un envase geométrico declarado; fuera de él, la unión debe verificarse mediante pruebas o análisis de elementos finitos. EN 1993-1-8 En el cuadro 7.1 se establecen los límites de las secciones circulares:
- Proporción de diámetro β = d1- el0 entre 0,2 y 1,0 (el diseño práctico mantiene β ≤ 0,8 para controlar el perforación de la pared de cuerda y la accesibilidad de soldadura).
- El índice de espesor de la pared τ = t1- ¿Qué es eso?0 entre 0,2 y 1,0 la pared de la rama es normalmente más delgada que o igual a la pared del acorde.
- El acorde es delgado d0- ¿Qué es eso?0 entre 10 y 50, con la banda práctica 2035 para los acordes de celosía para resistir el abroche y la ovalización locales.
- Ángulo de rama θ ≥ 30° para las juntas K y 30° 90° en general; los perfiles de desviación y soldadura por debajo de 30° se vuelven inmanejables.
- Condiciones de brecha: En el caso de las articulaciones de espacio K, la distancia g debe situarse dentro del rango de código; una distancia demasiado pequeña se comporta como una articulación superpuesta y una demasiado grande cambia la ruta de carga.
GB 50017-2017 aplica la misma familia de límites para las articulaciones CHS cargadas axialmente (su capítulo articulado tubular refleja el envoltorio CIDECT con factores chinos), por lo que una articulación diseñada dentro de estos límites es transferible entre los dos sistemas aparte de factores parciales. Una articulación típica de techo de estación acorde φ351×16 con ramas φ180×8 a 45° tiene β = 0.51, τ = 0.5 y d0- ¿Qué es eso?0 = 22, con una validez interna cómoda, y su capacidad no se rige por la rama sino por la pared de cordón hacia el corte de punzón.
3. Control de la capacidad y modalidades de fallas
Cuatro modos de falla cubren casi todos los diseños conjuntos de CHS, y cada uno de ellos presenta una fórmula de código:
- Plastificación de la cara de acorde (articulaciones K y T/Y de hueco): las fuerzas de las ramas deforman la pared del acorde localmente.1,Rd se aplican a la pared del acorde, no a la sección de rama.
- Pared de acorde de corte de golpes: el perímetro de las ramas intenta perforar la pared del acorde; la capacidad se excita con el espesor de la pared del acorde t0 y el acorde da fuerza0, y este es generalmente el cheque que fuerza una pared de cuerdas más pesada en celosías con ramas de cuerda.
- Interacción con el estrés de los acordesEn la norma EN 1993-1-8 se aplica un factor de reducción a la resistencia de la articulación dependiendo de la utilización de la cordura n. Por ello, la misma articulación puede ser adecuada en la mitad del tramo y inadecuada en los soportes la fuerza de la cordura es diferente, la geometría idéntica.
- Pandeo local: en alto d0- ¿Qué es eso?0 o bajo compresión de acordes, la pared o rama del acordes pueden doblarse localmente antes de que se alcance la fuerza de unión; este es el control que limita el tamaño del ángulo de un cordón grande.
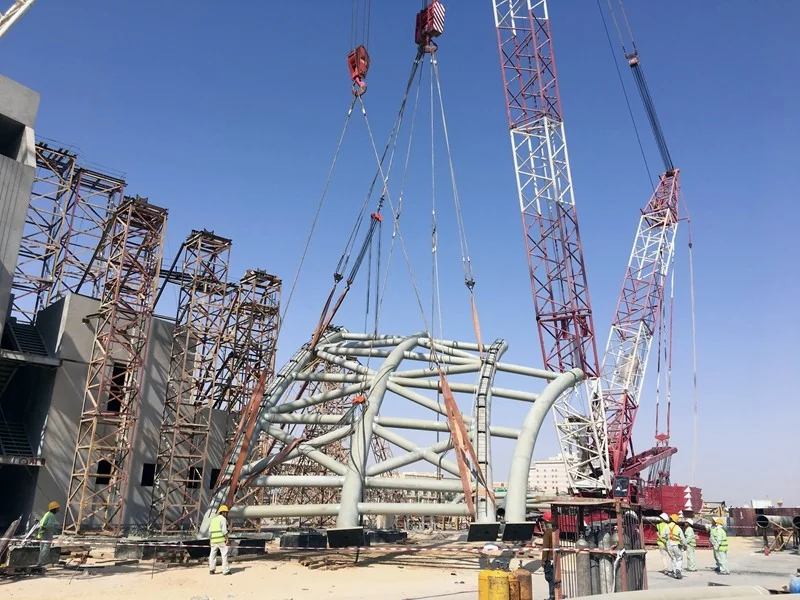
En el diseño, medimos la pared de acordes desde la peor articulación en el celosía, no desde el control axial miembro en la mayoría de las celosías tubulares las articulaciones, no los sofits, establecen el espesor de la pared de acordes. Una heurística útil de nuestros registros del taller: una pared de acordes de 1216 mm normalmente sirve a las extensiones de hasta 40 m; más allá de eso, la demanda conjunta empuja los acordes a 20 mm y más o obliga al diseñador a reforzar los nodos localmente (placas de cuello o rígidos de anillos internos).
4. Diseño y ejecución de soldadura: AWS D1.1 y GB 50661
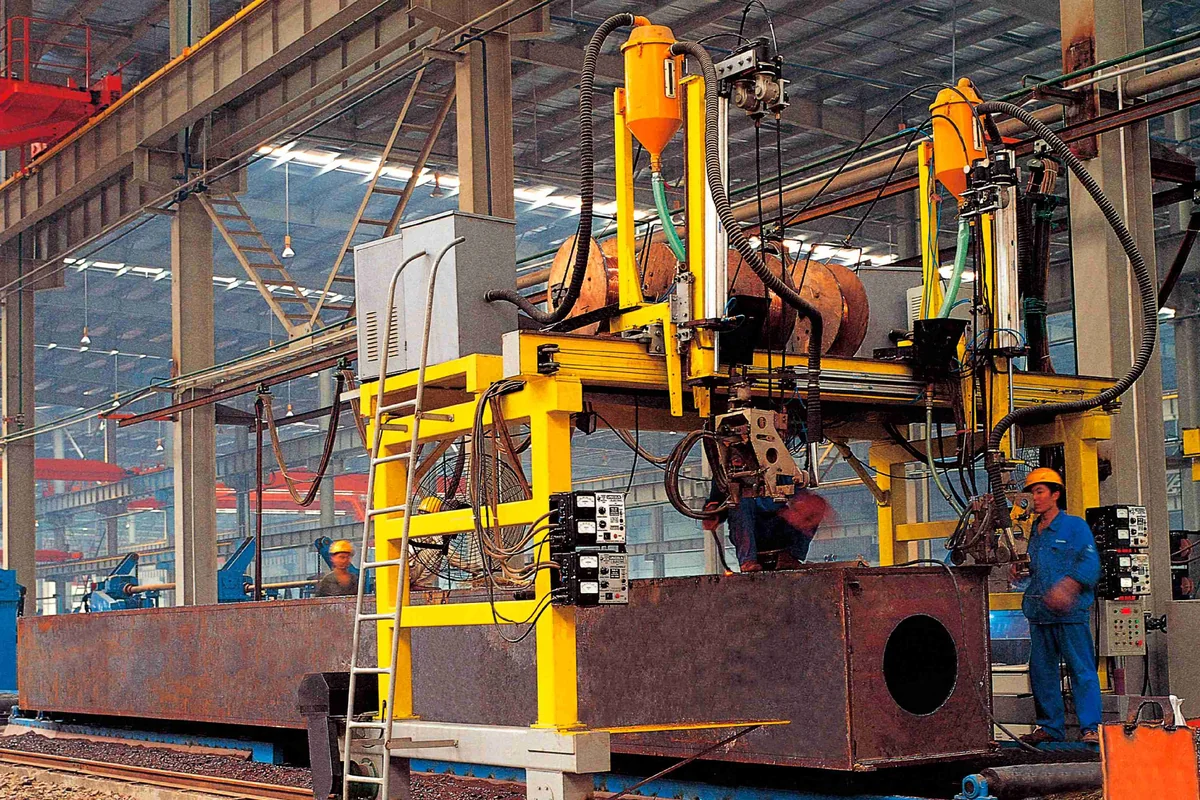
La soldadura alrededor de una rama es una curva en el espacio, y su diseño sigue tres reglas. la soldadura debe desarrollar la capacidad de la ramaPara las ramas delgadas (β bajas, delgadas), una soldadura de filete con un grosor de garganta de aproximadamente 0,70,8× la pared de la rama alcanza la fuerza total; para las ramas de cuentas, se requieren soldadas de fondo de penetración parcial o de penetración completa, con la profundidad de penetración verificada en la calificación del procedimiento. El perfil de soldadura debe seguir la geometría de la intersección.En el talón de la rama, la soldadura es larga pero profunda, en el dedo del pie es corta; el perfil se rodea (radiado) en transiciones de talón y dedo del pie para reducir la concentración de estrés que es importante para la fatiga. la ejecución de la soldadura está calificada y inspeccionada por procedimiento Detalles precalificados de PJP/CJP de AWS D1.1 y WPS calificados de GB 50661, certificación de soldador y NDT: pruebas ultrasónicas en todas las soldas de penetración completa en las juntas primarias por GB/T 11345, y pruebas de partículas magnéticas en las soldas de filete en nodos altamente tensados.
La soldadura superior en la parte inferior de la rama es inevitable en la fabricación del taller, pero debe reducirse al mínimo: la perfilación CNC del extremo de la rama (el corte de mitro tridimensional) debe coincidir con el radio de la cuerda dentro de 12 mm, y la articulación se gira en el posicionador para que se haga la mayor cantidad de soldadura posible en la posición plana o horizontal. La condición de la raíz de soldadura en el talón donde el acceso es más apretado es el punto de rechazo NDT más común, y una revisión de los registros NDT para cualquier propuesta de celosía tubular debe buscar exactamente ese patrón.
Verificación de garganta soldada en una línea
Para las soldas de filete que unen los miembros de los sujetadores a la cuerda en la brecha entre los sujetadores de K-articulaciones, la comprobación de diseño reduce a una ecuación de área de garganta que cualquier ingeniero de taller puede aplicar antes de abrir el modelo de elemento finito:
a ≥ N / (l)y · fy) con una = garganta (pierna × 0,7), ly = longitud efectiva de soldadura a lo largo del perímetro del brazo, fy = resistencia de corte de diseño de la soldadura (por ejemplo, 160 N/mm2 para el relleno E50 en la clase madre S355 por las formulaciones GB 50017)
Debido a que la soldadura sigue la línea de intersección envuelta, la longitud efectivay En la práctica, el 6080% del perímetro de la intersección total es el único las regiones de superposición y los ángulos agudos en el talón y el dedo no pueden llevar carga uniformemente.
5. Puntos de verificación de elementos finitos
Las fórmulas de código cubren el envoltorio estándar, pero tres situaciones merecen la verificación de la capa o FE sólida antes de la fabricación, y en nuestro flujo de trabajo son obligatorias: nodos complejos (KT y múltiples ramas en los soportes), articulaciones fuera del envoltorio geométrico y articulaciones en la trayectoria de carga crítica de la estructura.
- Modela la verdadera geometría: La línea de unión de la cuerda y las ramas con las curvas de intersección reales, la dimensión de la brecha y el perfil de soldadura; los elementos sólidos lineales en el dedo del soldadura son la línea de base para una tensión local significativa.
- Verificación de la capacidad localmente: El pico de FE von Mises en la pared de acordes bajo cargas ULS se compara con la capacidad de código de gobierno el objetivo es el acuerdo con la verificación de código dentro de 1015%; las diferencias más grandes marcan un error de modelado FE o un conjunto que las fórmulas de código no están destinadas a cubrir.
- Compruebe el acoplamiento local: para alta d0- ¿Qué es eso?0 los acordes, ejecutar un análisis de valor propio de la correa en el submodelo conjunto con la fuerza axial de la correa a nivel de diseño; el modo local de correa debe permanecer claramente por encima de la carga de diseño.
- Verificación de la fatiga: cuando el cartucho sea sensible a la fatiga (puentes, grúas de apoyo, techos de estaciones ferroviarias sobre vías), utilizar el método de tensión en punto caliente con factores de concentración de tensión extraídos del modelo FE de la norma EN 1993-19, en función de la categoría de detalles y del número de ciclos correspondientes.
- Documente el modelo: Se registrarán la fuente de geometría, la densidad de malla en el dedo del soldador, las condiciones de límite y los puntos de extracción para la tensión en el punto caliente; una verificación de FE que no pueda reproducirse es una responsabilidad, no una garantía.
Lo que el modelo FE debe reproducir
La verificación de elementos finitos de una articulación tubular gana su lugar cuando reproduce cuatro comportamientos que la verificación manual del código no puede: la ovalización de la sección transversal del acorde bajo compresión de la correa (la deformación definida de una articulación no endurecida), el gradiente de tensión alrededor de la línea de intersección (tensión máxima en el talón, baja en los lados), la tensión de espesor de paso en la pared del acorde en la región de la brecha, y la redistribución plástica elástica en la resistencia de diseño. El modelo utiliza elementos sólidos o de cáscara gruesa a través del espesor de la pared, fija los extremos del acorde a longitudes de 610 diámetros de acorde para evitar efectos límite, y se valida contra la capacidad del código antes de ser utilizado para extenderlo el modelo que no coincide con la primera mano-ciudad no se verifica, simplemente se verifica.
6. Práctica de fabricación: desde los planos de taller hasta la preensamblaje
Un tronco tubular se fabrica por perfil de cada extremo de rama en tres ejes, seco-ajuste de la articulación para comprobar los huecos, soldadura en el posicionador, y la verificación de la geometría del tronco después de soldadura cuando la distorsión está presente. Los dos controles de taller que deciden el éxito del campo son las tolerancias y la secuencia. Las longitudes de la cuerda se mantienen hasta ±2 mm en los puntos de unión; geometría de la intersección de rama a ±2 mm; y el tronco está acampado y pre-ensamblado para que los cierre de campo coincidan en las secciones de unión.
La secuencia de soldadura controla la distorsión en los acordes largos: soldadura equilibrada alrededor de cada articulación, acordes soldados desde la mitad de la extensión hacia los soportes, y el celosía mantenido en su celosía acampado hasta que se enfríe. Para los nodos multicanchosos, las ramas se soldan en un orden que permite que cada soldadura se enfríe antes de que el siguiente aplique su contracción, y el nodo se verifica por medidor en cada etapa. Esta disciplina es la razón por la cual en proyectos como los techos de la estación de ferrocarril de alta velocidad de Xuzhou, la erección en el campo de celosías tubulares soldados se realizó sin volver a trabajar en las articulaciones.
Acceptación de la CA previa a la asamblea
Antes de que las tramas tubulares salgan del taller, la aceptación de preensamblaje bloquea la geometría que el sitio nunca volverá a comprobar: la camber de acorde medida en cada punto del panel contra la tolerancia de plano de taller (±35 mm típico para largos períodos de tiempo), la alineación del agujero del perno por inserción de pines de derivación, los perfiles de línea de intersección de las articulaciones K verificados por la plantilla que golpea contra la superficie del acorde, y los registros de NDT de soldadura iguales a la mapa de soldadura miembro por miembro. El registro de aceptación es el puente entre la verificación de elementos finitos y el sitio: la articulación que el análisis asumió debe ser la hoja de unión que se construyó, y la QA es la única prueba de continuidad.
Puntos clave
- Clasifique la articulación correctamente primero. Las juntas T/Y, X, K/N y KT tienen cada una su propia fórmula de capacidad; la clasificación errónea es el error de revisión y modelado más frecuente.
- Quédate dentro del sobre de geometría. EN 1993-1-8 y límites GB 50017-2017: β = 0,21.0, τ = 0,21.0, d0- ¿Qué es eso?0 = 1050, ángulo de rama ≥ 30° fuera de ella, sólo el ensayo o FE puede justificar la articulación.
- La pared de acorde establece la capacidad de la articulación. La interacción entre el corte de golpes y el estrés de la cuerda suele gobernar; mide el acorde desde la peor articulación, no desde el control de miembros.
- Soldado para desarrollar la rama, no de tamaño nominal. Garganta de filete 0,70,8×t1 para ramas delgadas, soldas de penetración para las de pieles, perfiles laminados en los talones y los dedos de los pies, y NDT por AWS D1.1 / GB 50661.
- Verificar los nodos complejos y fatiguables en FE con geometría real, perfil de soldadura, envueltura local y tensión en punto caliente, documentados para su reproducción.
- La disciplina de fabricación es la línea de meta: El perfil CNC, la secuencia de soldadura, los jigs de camber y el preensamblaje completo convierten el diseño de las juntas en juntas que se ajustan al lugar.
Si su proyecto utiliza celosías tubulares techos de estaciones, baloncesto de estadios, terminales de aeropuertos nuestro equipo de ingeniería puede revisar o producir el diseño conjunto, especificaciones de soldadura y planos de taller, y nuestros talleres pueden fabricarlos y ensamblarlos previamente con los registros NDT adjuntos. Contacte con nuestro equipo de ingeniería para una revisión conjunta de diseño o una investigación de fabricación.
¿Necesitan las articulaciones de los troncos tubulares diseñadas, verificadas y fabricadas correctamente?
Con diseño conjunto calificado según la EN 1993-1-8, GB 50017 y AWS D1.1, perfiles CNC y preensamblaje completo en nuestros talleres, entregamos celosías de tuberías que se ajustan al lugar y llevan sus cargas de diseño con los registros NDT para probarlo. Envíanos su geometría de celosía y cargas para una revisión de diseño conjunto.
Solicitar una consulta