Camisas de caja curvas — Donde la geometría se encuentra con la fabricación
Las celosía de caja curvas son el tipo de celosía más exigente en fabricación en la construcción de acero. Requieren flexión simultánea de múltiples ejes de secciones de caja rectangulares manteniendo la rigidez torsional, controlando la distorsión de soldadura en superficies curvas y logrando una precisión geométrica que el preensamblaje digital puede verificar. Esta es una de nuestras 10 tecnologías de fabricación centrales.
Por qué las cajas curvas ponen a prueba los límites de un fabricante
Una celosía de tubería recta es lo suficientemente exigente: corte preciso de tubos, preparación de curvas de intersección (contour), soldadura de varios pasos y pruebas no destructivas en cada articulación. caja curva celosía añade una dimensión de dificultad completamente nueva.
La sección de caja una sección hueca rectangular o cuadrada (RHS/SHS) debe doblarse a una curvatura específica mientras se mantiene su sección transversal rectangular. A diferencia de las tuberías redondas, que pueden doblarse por máquinas de dibujo rotativas con deformación simétrica, una caja rectangular se dobla de manera asimétrica: la flange exterior se extiende mientras que la flange interna se comprime, y la red debe acomodar ambas. La distorsión de la sección transversal durante la curvatura aplanamiento, abrochamiento, torsión es el principal riesgo de calidad.
Luego, las secciones de la caja curvas deben unirse en un trus con las conexiones soldadas que mantienen la geometría curva. La deformación de soldadura en una superficie curva es acumulada la contracción de cada soldadura atrae al miembro en una dirección que puede ser en conflicto con la curvatura de diseño.
Por eso la fabricación de cajas curvas es clasificada como una de nuestras 10 tecnologías de fabricación centrales requiere equipos, procedimientos y experiencia que no pueden ser improvisados.La mayoría de los fabricantes de acero pueden hacer una trasa recta.
¿Qué es un cartucho curvo?
Una caja de celosía (también llamada una celosía de sección hueca rectangular) utiliza tubos de acero rectangulares o cuadrados como su cuerda y miembros de la red, soldados juntos en las articulaciones de curvas que se cruzan para formar un marco triangular rígido.
Las secciones de caja ofrecen ventajas estructurales específicas en relación con las tuberías redondas en determinadas aplicaciones:
- Más rigidez torsional las secciones rectangulares resisten mejor a la torsión que las secciones redondas de área equivalente, lo cual es crítico para los miembros con largas columnas
- Superficies de conexión planas los miembros de la red pueden conectarse a las caras de acorde sin la preparación compleja de corte de silla requerida para la tubería redonda
- Compatibilidad arquitectónica las superficies planas aceptan revestimientos, acabados y elementos visuales más fácilmente que las tuberías redondas
A curvas El celosía de caja es uno en el que los miembros de la cuerda siguen una curvatura diseñada típicamente un arco circular, curva parabólica o esfín de forma libre definido por el diseño arquitectónico. La curvatura se encuentra en el plano vertical para techos arqueados, en el plano horizontal para dosellas curvas o en tres dimensiones para formas espaciales curvas.
El comportamiento estructural de una celosía curva difiere de una celosía recta en aspectos importantes. Fuerzas fuera del plano En cada nodo fuerzas que un celosía recto no experimenta. El diseño de conexión debe tener en cuenta estas fuerzas, y la geometría de los miembros de la red debe seguir los ángulos de cambio entre el acorde curvo y los miembros de la red recta (o también curva) en cada nodo.
Tipos de secciones transversales
- Sección hueca cuadrada (SHS): Ancho y altura iguales, típicamente de 100 × 100 a 400 × 400 mm
- Sección hueca rectangular (RHS): Ancho ≠ altura, típicamente 200×100 a 500×300 mm
- Sección de caja soldada: Fabricados con placas de acero para tamaños superiores a las secciones laminadas estándar
- espesor de la pared: 420 mm, determinado por las fuerzas de los miembros y el control de la hebilla
Tipos comunes
- T-junto: Membro de la red perpendicular a la cara de la cuerda
- Y-junto: Membro de la web en ángulo a la cara de acorde
- - Junta de K: Dos miembros de la red que forman un K en la cara del acorde
- Junta de KK: Los conjuntos de K para las tramas espaciales
Cambio de la información y la información sobre el uso de los sistemas de control de desviación
La fabricación de las bandejas curvas es un proceso de precisión de tres etapas: flexión controlada, soldadura compensada y verificación digital.
Etapa 1: Doblación de varios ejes
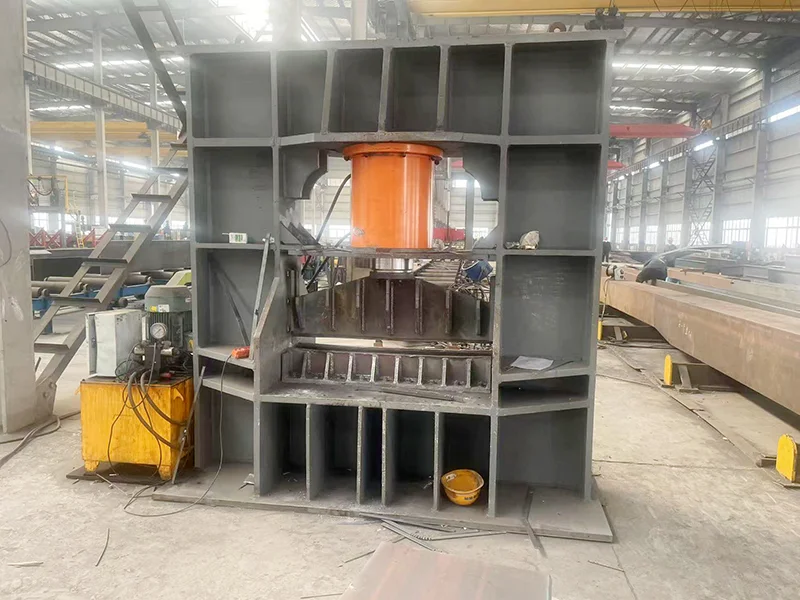
La sección de la caja se dobla a la curvatura del diseño utilizando nuestro máquina de flexión hidráulica desarrollada por sí mismaEsta máquina fue diseñada y construida en casa específicamente para los retos de doblar secciones de acero rectangulares sin distorsiones transversales.
La máquina aplica la fuerza de flexión a través de una serie de ramas hidráulicas que apoyan la sección en las flanges internas y externas simultáneamente, controlando la deformación de la sección transversal durante la flexión.
- Radius de curva (determinado por el diseño estructural típicamente 310× altura de sección)
- Compensación por retroceso (el acero se dobla hacia atrás después de la eliminación de la fuerza se requiere una sobre-dobla)
- Mantenimiento de la distorsión en las secciones transversales (planitud de la flanja, cuadratura de la red)
- Ángulo de curva incremental por golpe (controlado para generación de curvas suaves)
Para curvas tridimensionales, el miembro se dobla en un plano, luego se gira y se dobla en el plano ortogonal un proceso secuencial multiaxis que requiere un cálculo preciso de geometrías intermedias.
Fase 2: Compensación por distorsión de soldadura
Cada soldadura se contrae a medida que se enfría típicamente 12mm por soldadura en acero estructural. En un celosía curvo con docenas de juntas, este encogimiento se acumula y puede desviar la geometría del celosía en centímetros del diseño.
- Previsión de contracción de soldadura: Análisis FEM de la contracción de cada articulación basado en el tamaño de soldadura, el proceso y la retención
- Compensas por previo doblaje: Los miembros se doblan a una curvatura modificada que explica la contracción prevista, por lo que la geometría final después de soldar coincide con el diseño
- Optimización de la secuencia de soldadura: Las articulaciones se soldan en un orden calculado que equilibra las fuerzas de contracción y minimiza la desviación acumulada
- Los dispositivos de retención: Los jigs de soldadura mantienen los miembros en posición durante la soldadura para resistir la distorsión en tiempo real
Etapa 3: Preasamblea digital
Antes de cualquier montaje físico, toda la celosía es de un tamaño de un par de Cada miembro, cada articulación, cada preparación de soldadura se modela para verificar que los componentes fabricados se ajustan entre sí dentro de la tolerancia geométrica. Las discrepancias se identifican y corregen digitalmente antes de cortar el acero eliminando el costoso trabajo que ocurre cuando los miembros no se ajustan durante el montaje físico.
Después de la fabricación física, las dimensiones clave se encuentran utilizando la estación total o el rastreador láser y se comparan con el modelo digital. Las tolerancias de aceptación son típicamente ±3 mm en la longitud del miembro y ±1/500 en la curvatura general del tronco.
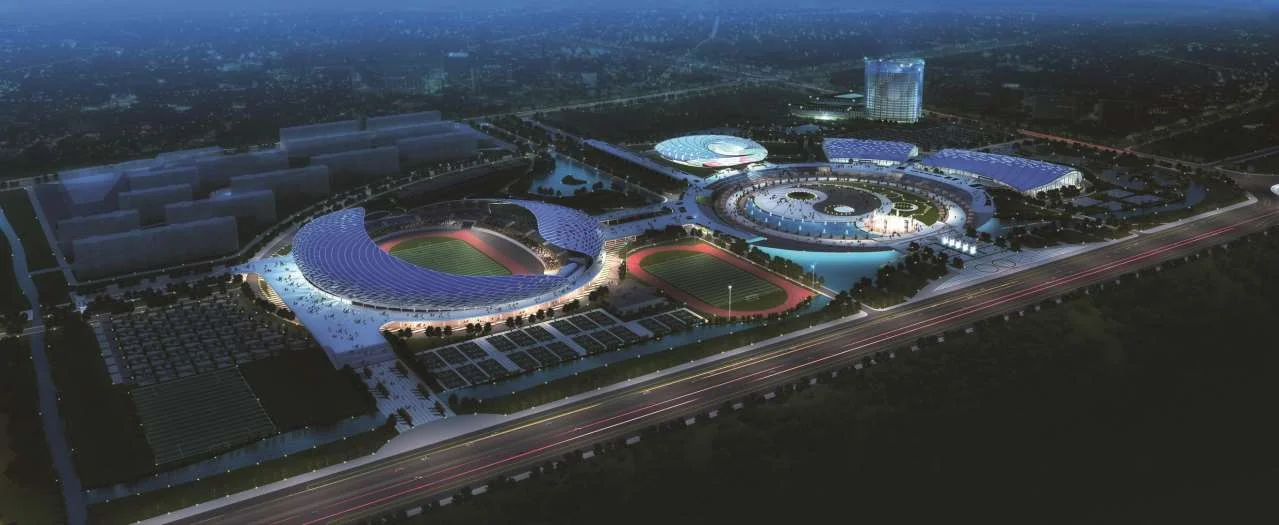
Centro de intercambio de cultura de Tai Chi Jiaozuo
Un arco de 423 metros con un cantilever de 40 metros una de las estructuras de acero más complejas arquitectónicamente en el centro de China.
Resumen del proyecto
El Centro de intercambio cultural de Tai Chi Jiaozuo es un edificio cultural histórico en Jiaozuo, provincia de Henan, el lugar de nacimiento de Tai Chi. El concepto arquitectónico requirió una estructura de techo que seguía un arco de 423 metros, con un cantilever máximo de 40 metros, creando la impresión visual de un gesto de Tai Chi que fluye congelado en acero.
Desafío estructural
Un cantilever de 40 metros en un tronco de caja curva está en el extremo de la viabilidad estructural. El cantilever debe resistir la gravedad, la elevación del viento y la carga dinámica sin el apoyo de un respaldo que normalmente equilibraría el momento. La geometría curva significa que el cantilever no es un simple haz.
El arco de 423 metros significa que la expansión térmica es una preocupación significativa. los rodamientos deslizantes que permitan el movimiento longitudinal manteniendo el soporte vertical y lateral, con el arco subdividido en segmentos separados por juntas de expansión.
Nuestra solución de fabricación
- Secciones de caja curvas dobladas utilizando nuestra máquina de flexión hidráulica desarrollada por nosotros mismos, con la distorsión de la sección transversal controlada a < 1% de la dimensión nominal
- Recortamiento de soldadura precompensado mediante análisis FEM el arco de 423 m alcanzó una tolerancia geométrica de ±5 mm en la encuesta final
- El ensamblaje digital verificó cada una de las 300+ juntas antes de la fabricación física
- El cantilever de 40 m utilizaba secciones de caja soldadas con pared espesa (1620mm) en la raíz, reducida a 8mm en la punta
Cachorro de caja curva vs Cachorro de tubo recto
| Parámetro | Trus de tubería recta | Cuadro curvo |
|---|---|---|
| Sección transversal | Sección hueca circular (CHS) | Sección hueca rectangular/cuadrada (RHS/SHS) |
| Rigididad torsional | Moderado (sección simétrica) | Altos (sección asimétrica, caras planas) |
| Preparación conjunta | Las partes del cuadro 1 incluyen las partes del cuadro 1 y el cuadro 2 del cuadro 2. | La geometría más simple, pero curva, añade complejidad |
| Capacidad de flexión | Disponibles máquinas de sorteo rotativas estándar | Requiere equipos especializados de flexión de múltiples ejes |
| Finalización arquitectónica | Estética de las tuberías redondas | Superficies planas para revestimientos/finishes |
| Aplicación típica | Techos industriales, edificios convencionales | Centros culturales, estadios, lugares de interés arquitectónico |
Dónde se especifican las cajas curvas
Centros culturales
Edificios culturales y civiles
Los centros culturales, museos y monumentos cívicos a menudo requieren formas de techo que expresen conceptos arquitectónicos curvas fluidas, arcos barridos, cantilevers dramáticos. Las carcasas de caja curvas proporcionan la forma estructural que hace que estos conceptos puedan ser construidos manteniendo las superficies planas necesarias para los acabados arquitectónicos.
 Estadios
 y arenas
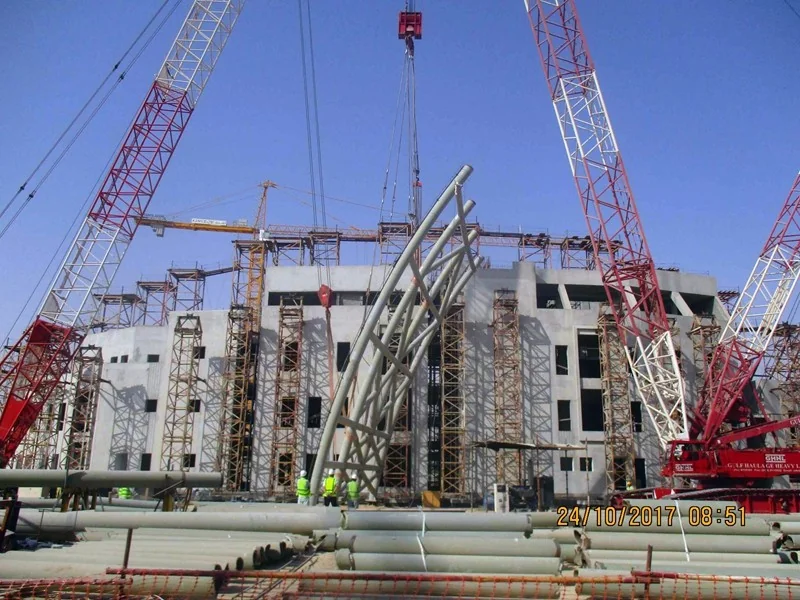
Los estadios modernos utilizan formas de techo curvas para la identidad arquitectónica y el rendimiento funcional. La curva proporciona drenaje natural de agua de lluvia, gestión del flujo de viento y líneas de vista desobstruidas.
 Canopios
 y centros de transporte
Las estaciones de ferrocarril de alta velocidad, las terminales aeroportuarias y los centros de transporte utilizan dos techos curvos para albergar a los pasajeros mientras crean identidades arquitectónicas distintivas.
Las especificaciones del sistema de caja curva
| Parámetro | Canopy arquitectónico | Edificio cultural | Techo del Estadio |
|---|---|---|---|
| Tipo de sección | RHS 200×100×6 | RHS 300×200×10 | Caja soldada 500×300×16 |
| Radios de curva | 10 25 m | 25 100m | 50200m |
| Duración típica | 15 30 m | 30 a 60 m | 60 a 120 m |
| Max cantilever | 815m | 1540 m | 20 50 m |
| Grado de acero | Q355B | Q355B/Q390B | Q390B/Q420B |
| Tolerancia de curva | ±3 mm en radio | ±3 mm en radio | ±2 mm en radio |
| Tolerancia de montaje | ±5 mm en general | ±5 mm en general | ±3 mm en general |
| Nivel de NDT | UT 20% (GB/T 11345 Gr.II) | UT 100% Gr.II | UT 100% Gr.I + RT 20% |
Precisión de flexión, calidad de soldadura y verificación digital
Control de calidad de la inclinación
La calidad de una caja curva comienza con la calidad de la curva. Nuestra máquina de curvatura hidráulica desarrollada por sí misma controla y monitorea los siguientes parámetros durante cada operación de curvatura:
- Distorsión de sección transversal: La planitud de la flange se mantiene a < 1% del ancho nominal (por ejemplo, < 2 mm en una flange de 200 mm); la cuadratura de la red se mantiene a < 0,5°
- El desvanecimiento de la pared: El revestimiento de pared exterior de la flanza en curva < 10% del espesor nominal (por ejemplo, < 0,8 mm en una pared de 8 mm)
- Compensas por el retorno de la primavera: Supercurvación calculada a partir de la resistencia de rendimiento del material, el módulo de sección y el radio de curva; radio final verificado dentro de ±3 mm del diseño
- Listo de curva: No hay pinzones o manchas planas visibles; curvatura verificada por el indicador de modelo a intervalos de 500 mm
- Condición de la superficie: No hay marcas de grietas, arrugas o galera en superficies dobladas; revestimiento galvanizado (si pregalvanizado) inspeccionado para la destilación
Aseguramiento de la calidad del soldado
Las juntas de las cuentas de las cuentas curvas se soldan utilizando GMAW (soldadura de arcos de metal gas) o FCAW (soldadura de arcos de flujo) con los siguientes controles de calidad:
- Especificadores del procedimiento de soldadura (WPS): Cada tipo de unión tiene un WPS calificado con requisitos de precalentamiento, interposición y post-saldación
- Inspección visual: 100% de las soldas inspeccionadas visualmente por GB/T 50661 en busca de defectos superficiales (rascunas, corte inferior, porosidad, perfil)
- Pruebas por ultrasonido (UT): 100% de las soldas de total penetración UT probadas por GB/T 11345; grado de aceptación II para estructuras estándar, grado I para las estructuras sísmicas críticas
- Verificación digital previa al ensamblaje: Modelo 3D de cada miembro y articulación comprobado para su ajuste antes de la fabricación; la encuesta de seguimiento láser posterior a la fabricación confirma la geometría tal como se construye dentro de ±3 mm
- Registro de secuencias de soldadura: Secuencia de soldadura de cada unión, ID del soldador y resultado de inspección archivados en registros de calidad del proyecto
Resumen de la tolerancia geométrica
- Duración del miembro: ±3 mm
- Curvatura (local): ±2 mm por arco de 500 mm
- Geometría general de las celosía: ±1/1000 de extensión, máximo ±10 mm
- La diferencia de ajuste en las articulaciones: ≤ 3 mm (abertura de raíz para soldadura de penetración completa)
Normas de diseño y códigos de fabricación
Las carcasas curvas se diseñan y fabrican de acuerdo con las siguientes normas:
- GB 50017 Norma para el diseño de estructuras de acero (diseño de miembros, estabilidad, diseño de conexión)
- GB 50018 Código técnico para estructuras de acero en frío (en su caso, RHS/SHS)
- JGJ 7 Especificación técnica de las estructuras del marco espacial (geometría de la celosía curva)
- GB 50205 Norma de aceptación de la calidad de construcción de estructuras de acero (tolerancia a la fabricación, aceptación de TN)
- GB 50661 Código de soldadura de estructuras de acero (clasificación WPS, certificación del soldador, inspección)
- GB/T 11345 Pruebas no destructivas de juntas soldadas Pruebas por ultrasonido (criterios de aceptación)
- GB 50011 Código de diseño sísmico de edificios (detalles sísmicos para conexiones de celosía curvas)
- GB/T 1591 Aceros estructurales de baja aleación de alta resistencia (especificidad de material Q355B/Q390B)
Capacidad de fabricación
Nuestra fabricación de cajas de celosía curvas es apoyada por la siguiente capacidad de producción en nuestra base de fabricación de 300+ mu en Xuzhou:
- Máquina de flexión hidráulica desarrollada por sí misma capaz de doblar secciones de RHS/SHS de 100×100 a 500×300 mm, con un espesor de pared de hasta 20 mm
- Cortar plasma CNC para la preparación de curvas de intersección en los extremos de la sección de caja
- Estaciones de soldadura de SAW para la fabricación de secciones de cajas soldadas de placa gruesa
- Soldadura de GMAW/FCAW para soldadura de juntas de celosía con capacidad de precalentamiento
- Preensamblaje digital en 3D El software BIM verifica cada ajuste de articulación antes de la fabricación
- Encuesta de los rastreadores láser Verificación de las dimensiones de la geometría curva después de la fabricación
- Área de taller de 100.000 m2 espacio suficiente para el montaje de gran escala de las tramas curvas
- Capacidad anual de 200.000 toneladas capacidad de volumen para una gran demanda de proyectos
Por qué el Permanent Steel Structure para las cartuchas curvas
La fabricación de cajas curvas es clasificada como una de nuestras 10 tecnologías de fabricación centrales La máquina de flexión hidráulica que se desarrolló en el corazón de esta capacidad fue diseñada, construida y patentada en casa porque ninguna máquina comercialmente disponible cumplió con nuestros requisitos para flexión de secciones de acero rectangulares sin distorsión transversal.
El Centro de intercambio cultural de Jiaozuo Tai Chi con su arco de 423 metros y su cantilever de 40 metros es nuestro proyecto emblemático de caja curva. Demostró que nuestros procesos de flexión, compensación de la distorsión de soldadura y preensamblaje digital pueden ofrecer una precisión geométrica a una escala y complejidad que la mayoría de los fabricantes no pueden intentar. El arco de 423 m fue encuestado a una tolerancia general de ± 5 mm un nivel de precisión que habría sido imposible sin nuestro flujo de trabajo de diseño a fabricación integrado.
Lo que nos diferencia
- Equipos de flexión desarrollados por sí mismos diseñados para secciones RHS/SHS, no adaptados a partir de máquinas de tuberías redondas
- Previsión de la distorsión de soldadura basada en FEM Precompensados por contracción antes de que comience la fabricación
- Preensamblaje digital todas las juntas verificadas en 3D antes de cortar el acero
- Verificación del rastreador láser Geometría confirmada después de la fabricación a ±3 mm
- 50+ ingenieros de I+D para el diseño y análisis de geometría curva compleja
- Taller de 100.000m2 con espacio para el montaje de gran escala de los cartuchos curvos
- 6 cualificaciones de alto nivel que cubre la supervisión del diseño, la fabricación y la construcción de estructuras de acero
- Más de 100 patentes incluidas las innovaciones en los flujos de trabajo de flexión, soldadura y fabricación digital
- Entrega internacional de proyectos con paquetes de documentación que cumplan con las normas internacionales de ingeniería
- ISO 9001 QMS con trazabilidad completa del material desde el certificado de molino hasta el informe final de verificación geométrica
Para los arquitectos e ingenieros que diseñan edificios con formas de techo curvas, dos baldosas barreras o cantilevers dramáticos, la pregunta no es solo si el diseño se puede calcular es si se puede fabricar. La tecnología de celosía de caja curva de Permanent Steel responde a esa pregunta. Póngase en contacto con nuestro equipo de ingeniería hoy mismo para discutir sus requisitos de fabricación de acero arquitectónico y recibir una propuesta técnica completa.
¿Tiene un proyecto complejo de techo curvo?
Si su diseño arquitectónico incluye formas de acero curvas, cantilevers largos o geometría de forma libre, nuestra tecnología de fabricación de troncos de caja curva respaldada por el arco de 423 m y el cantilever de 40 m del Centro Jiaozuo Tai Chi puede hacerla construible. Envíenos su concepto arquitectónico o dibujos estructurales para una evaluación de viabilidad de fabricación.
Correo electrónico: market@permanentsteelstructure.com