Columna de acero de caja — Una de nuestras 10 tecnologías principales de fabricación
Los edificios de gran altura no toleran columnas que fallan en el papel. La fabricación de columnas cruzada a la caja una de las diez tecnologías de fabricación centrales de Permanent Steel cierra una sección construida en forma cruzada en una caja a través de soldadura secuencial, gestionando el estrés residual de soldadura mucho mejor que un soldador de caja de un solo paso. Es la tecnología detrás de las torres de 180 metros con más de 40 mm de columnas de placa.
Por qué la secuencia "Cross-to-Box" es más importante que la caja misma
Uniones a tope, chapa gruesaUna columna de caja es, en apariencia, el miembro estructural más simple que existe: cuatro placas soldadas en un rectángulo cerrado. La apariencia es engañosa. Cuando cuatro placas gruesas filen las soldan en una sección cerrada, cada soldadura tira de las placas que la rodean, y debido a que la sección ya está cerrada, el miembro no puede aliviar la tensión el estrés residual se acumula, las esquinas se distorsionan, y en la placa pesada la columna fabricada como silenciosamente ya no coincide con la sección de análisis. Cuanto peor la secuencia de soldadura, más estrés oculto hereda el erector, y más difícil es mantener la columna recta y cuadrada a través de la altura de una torre.
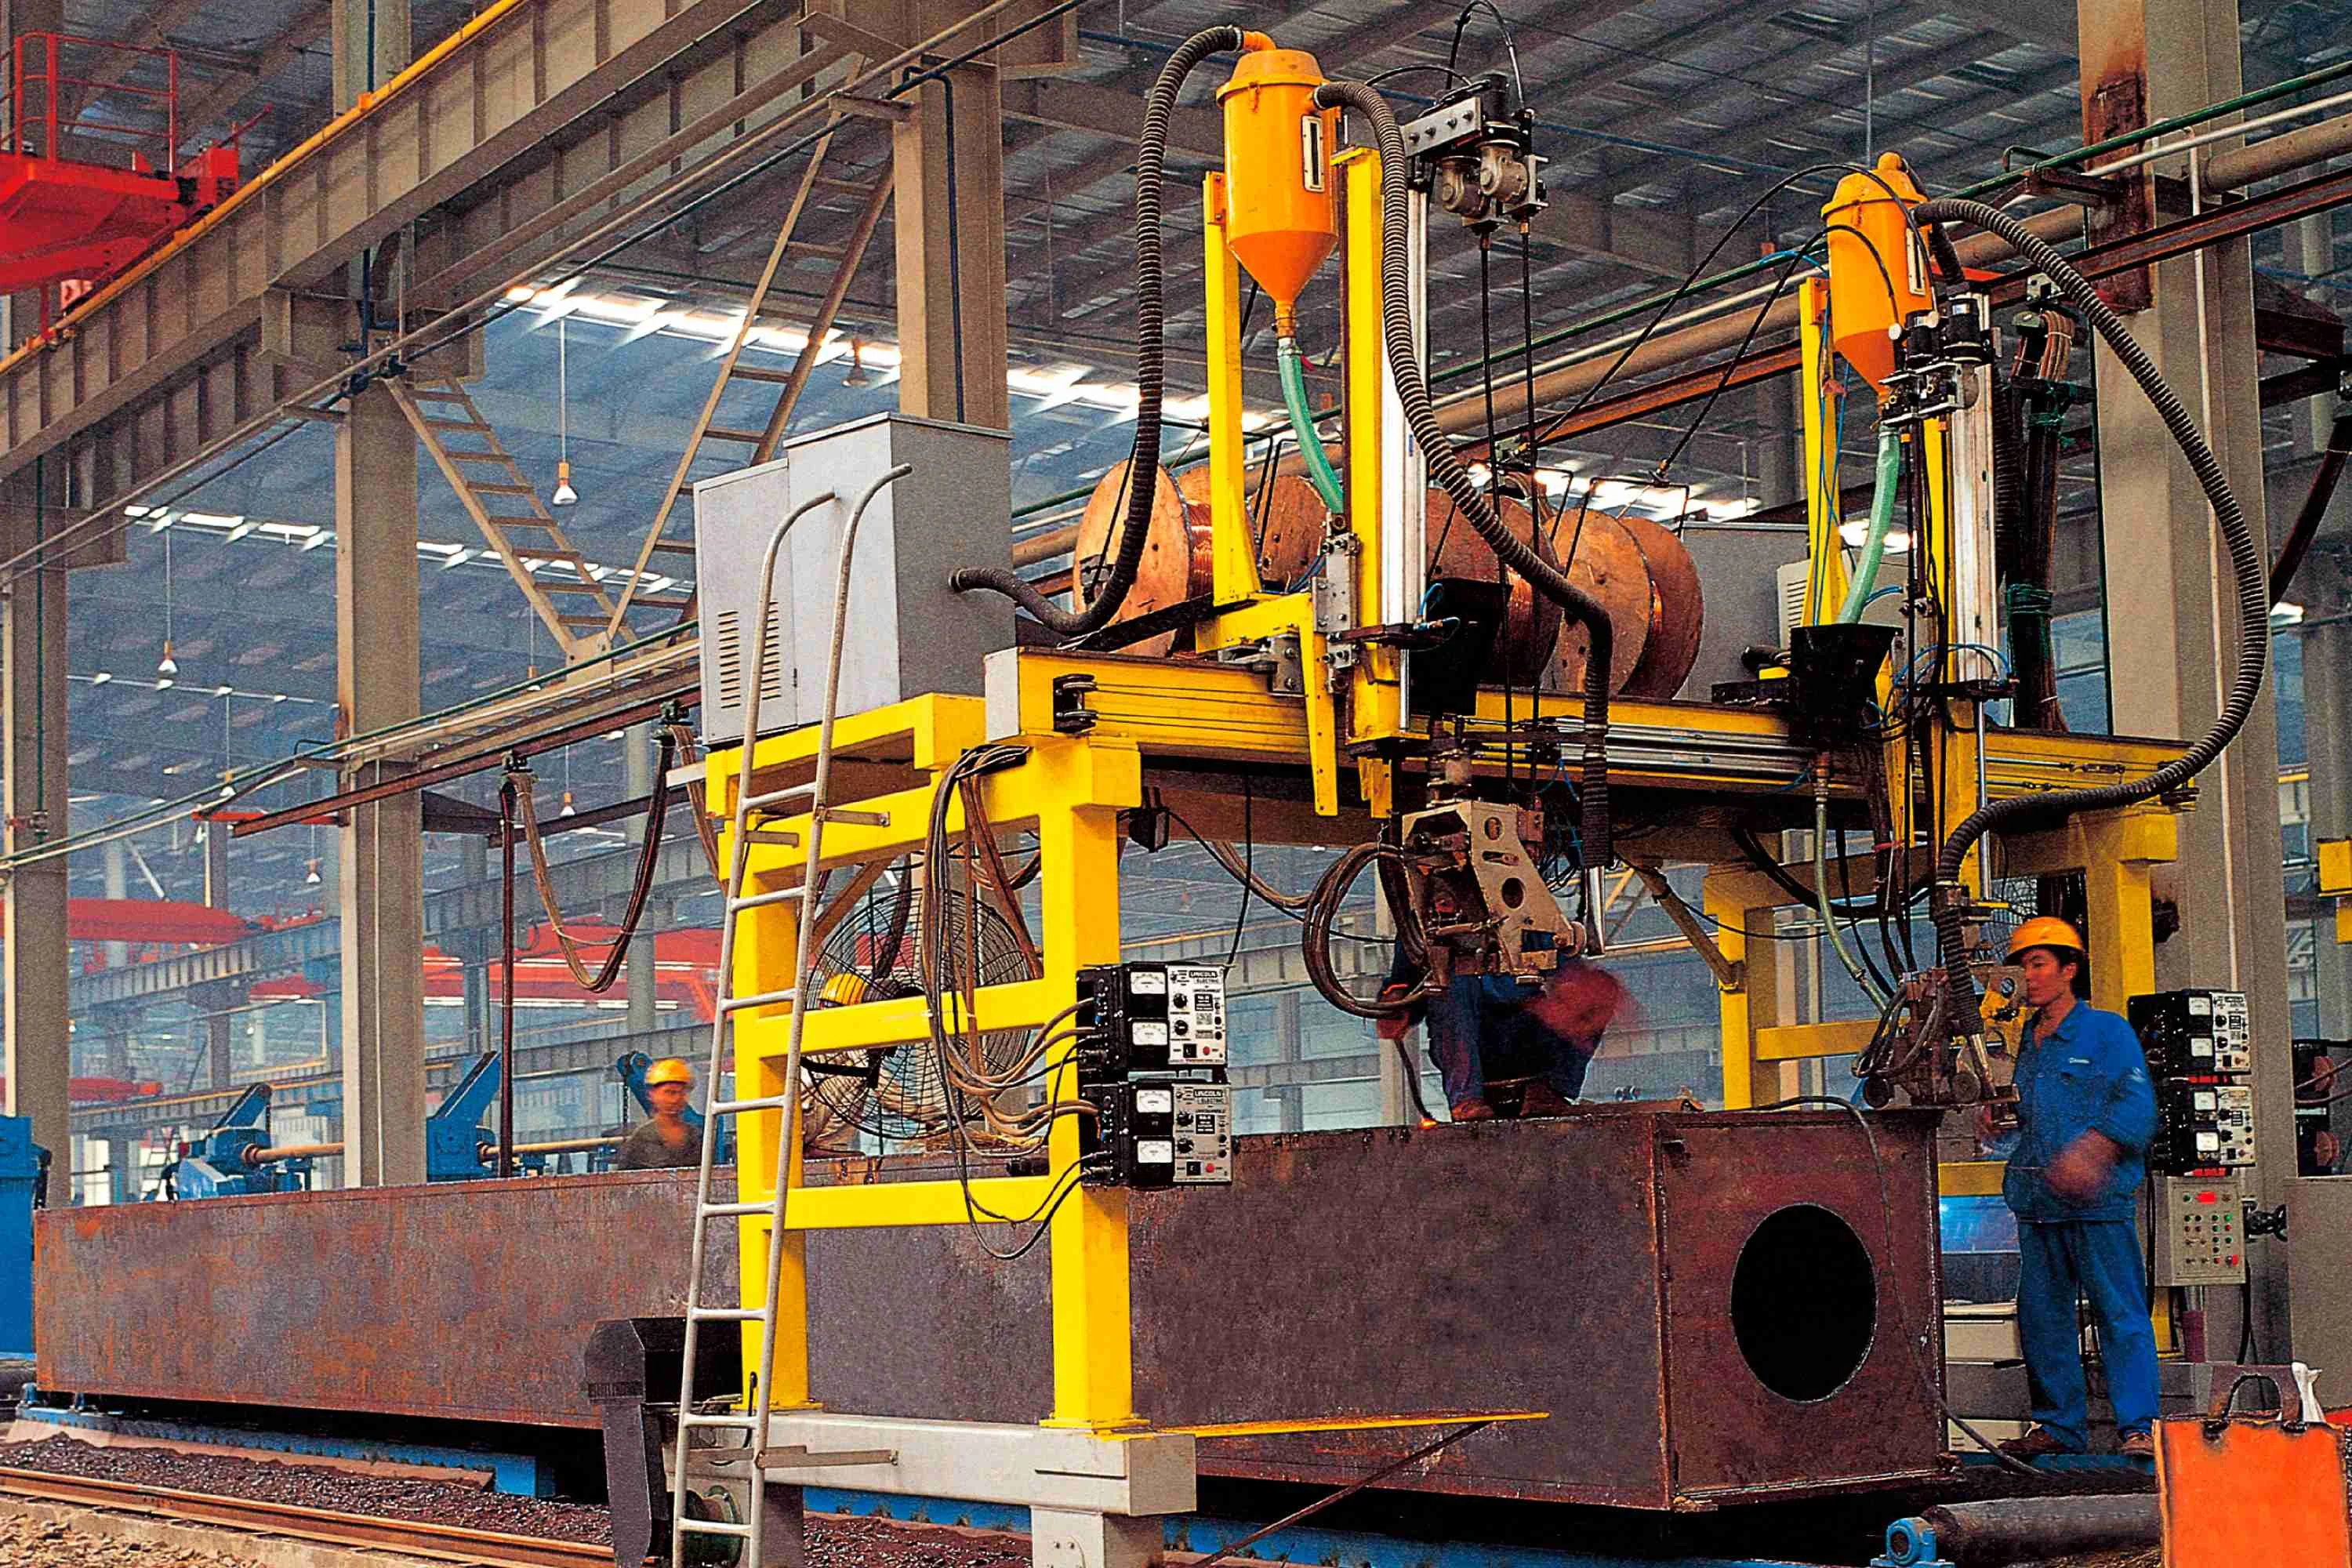
El proceso de cruce a caja invierte el problema. sección de forma transversal dos placas o sub-ensamblajes cruzando en ángulos rectos, soldados mientras la sección todavía está abierta y libre de moverse. El precalentamiento, el tamaño de la soldadura y la secuencia se controlan en una geometría abierta donde se puede medir y corregir la distorsión. Sólo entonces se cierran las dos esquinas restantes con las soldas finales, convirtiendo la cruz en una caja. Debido a que la mitad de la soldadura se hizo en la sección abierta, el estrés residual encerrado en la caja cerrada es una fracción de lo que dejaría atrás una construcción de caja de paso único.
Este no es un proceso exótico para edificios exóticos. Es la ruta de fabricación disciplinada que hace que las columnas de caja pesada del tipo utilizado en torres y edificios altos rectas, cuadradas y predecibles, y es una de las razones por las que Permanent Steel enumera la fabricación cruzada entre sus diez tecnologías de fabricación centrales, respaldadas por más de 100 patentes y el personal de ingeniería para ejecutarla a escala de producción.
Secciones cruzadas, secciones de caja y la transición entre ellas
Cada columna de gran altura comienza con una pregunta estructural: ¿qué forma de sección soporta las cargas del piso, resiste al momento del viento y se conecta a las vigas a una altura determinada?
Columna de forma cruzada
Una columna construida en forma de cruz o más formada por dos placas que se cruzan en ángulos rectos. Alta rigidez en ambos ejes, simple conexión de haz en cuatro caras, y la respuesta estándar para el enmarcado de altura media donde la carga es moderada y las conexiones son frecuentes.
Capa (tubular rectangular) Columna
Cuatro placas soldadas en un rectángulo cerrado. La resistencia máxima y rigidez por unidad de acero, la rigidez torsional que las secciones abiertas no pueden igualar, y la superficie limpia y a prueba de fuego que requieren las torres. La columna de elección cuando las cargas y el control de la oscilación gobiernan el diseño.
Transición entre las cajas
Una columna única que tiene forma de cruz en sus pisos inferiores y en forma de caja por encima de o viceversa con un segmento de transición fabricado que redistribuye la ruta de carga en el cambio.
Soldadura de 40 mm + Placa: donde todo está en el procedimiento
El acero de las placas de más de 40 mm es el punto en el que la soldadura deja de ser un arte artesanal y se convierte en un proceso científico.
La soldadura de placas gruesas comprime cuatro disciplinas interactúan en una sola articulación:
1. Preparación conjunta y soldadura en agujero estrecho
En el caso de las placas de 40 mm en adelante, los preparados V o V dobles abren residuos de relleno metálico y derraman calor en la articulación. Nuestras estaciones de fabricación pesadas utilizan preparaciones de espacios estrechos una ranura apretada y profunda llena de menos pasajes más grandes que reduce la entrada de calor, acorta el tiempo de soldadura y reduce a la mitad el presupuesto de distorsión en comparación con una ranura abierta convencional. La brecha estrecha es la razón por la que una unión de 50 mm puede ser soldada con un volumen de soldadura aproximadamente un tercio de una preparación estándar.
2. Control de precalentamiento y de interposición
La placa gruesa actúa como un disipador de calor: sin precalentamiento el metal de soldadura se congela contra el acero y las grietas de origen frío. La temperatura de precalentamiento (regulada por el grosor de la placa, el grado y el equivalente de carbono), la temperatura de interfase y la velocidad de enfriamiento se especifican, miden y registran una placa caliente se verifica con pirómetros de contacto antes y entre los pasos, ya que una unión soldada a 100 °C diferente al procedimiento también puede haber sido soldada por un soldador diferente.
3. Control de consumos y WPS estrictos
Cada conjunto vertical utiliza una especificación escrita de procedimiento de soldadura (WPS) calificada por registros de calificación de procedimiento (PQR) para el rango de grado y espesor. Los consumibles se hornean y almacenan a la especificación, y los lotes de alambre se pueden rastrear hasta la articulación. En las juntas de 40 mm + no hay improvisación; solo hay el procedimiento, realizado y documentado.
4. Pruebas no destructivas sin excepciones
Las soldas de espesor de penetración completa se examinan, no se muestran con los ojos: pruebas ultrasónicas (UT) según los criterios de aceptación del código sobre la soldadura, con los porcentajes requeridos que aumentan con la categoría y el espesor conjuntos. Los defectos encontrados se reparan bajo un procedimiento de re-soldadura documentado y se vuelven a probar. El informe de UT es parte del archivo de la columna el mismo archivo que viaja con el miembro al sitio y en el manual de operaciones del edificio.
La secuencia de fabricación de caja tras caja
La secuencia es la tecnología, es la diferencia entre una caja que se monta y una caja que se construye.
Etapa 1 Asamblea de la Cruz Abierta
Las cuatro placas se colocan como una cruz: una placa de telaraña con su socio axial, las flanges colocadas en ángulos rectos, todas sostenidas en accesorios de alineación CNC. La sección está abierta cada cara de la placa es accesible, cada línea de soldadura se puede alcanzar, y cada dimensión se puede comprobar y corregir mientras la estructura sigue siendo compatible. El montaje en la cruz abierta es donde nace la cuadratura: la herramienta, no la paciencia del soldador, establece la geometría.
Etapa 2 Soldadura controlada en la sección abierta
Las primeras cuatro soldas de filete las que unen las placas en una cruz se depositan con soldadura de arco sumergida de doble alambre. Debido a que la sección está abierta, el calor de soldadura puede escapar y la distorsión se puede medir; las soldas se ejecutan en una secuencia equilibrada alrededor de la cruz para mantener el miembro recto. El precalentamiento de la placa más pesada se ejecuta y se registra aquí, en el punto en que todavía es posible corregir la deriva en lugar de aceptarla.
Etapa 3 Soldas de cierre en la caja
Sólo después de que la cruz es verdadera, las dos esquinas restantes se cierran. Las soldas de cierre viajan por la sección ya estable, y la geometría de la caja final se verifica en función del plano de taller: dimensiones externas, cuadratura de la esquina, giro de la sección y rectitud a lo largo de la longitud de la columna. El estrés residual que se habría acumulado en una construcción de la caja desde cero es en su lugar un pequeño, documentado residuo que es precisamente la propiedad que mantiene una columna de 40 mm+ recta durante la erección y estable en servicio.
Etapa 4 Maquinamiento y inspección finales
El fresado final o el facado prepara los extremos de la columna para la erección en trenzas; las placas de diafragma dentro de la caja se colocan a niveles de haz y sus soldas se inspectan desde las aberturas de acceso antes de cerrar; y el miembro completado pasa la auditoría dimensional y la TN antes de la explosión y el revestimiento.
Cerrar la caja: soldadura por electroslag para las costuras verticales
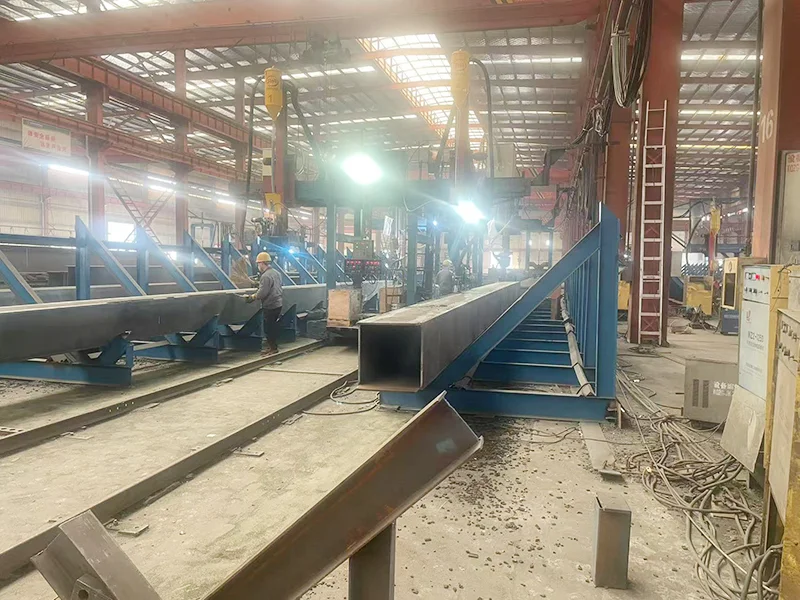
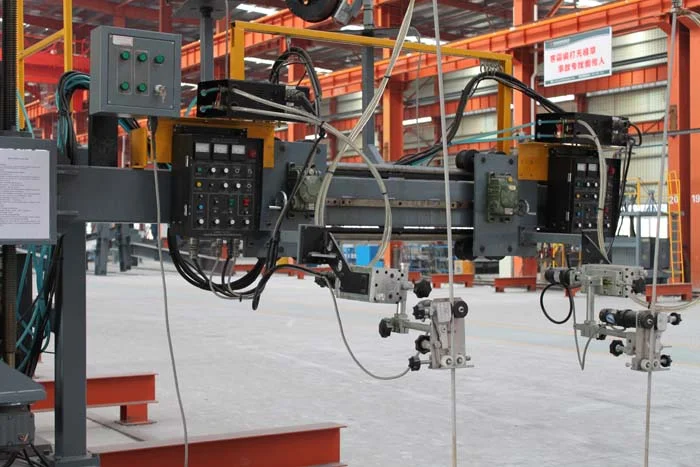
El cierre de una sección de caja deja una clase de articulaciones que la soldadura estándar no puede alcanzar económicamente desde el exterior: la costura vertical oculta dentro de una caja cerrada y las juntas verticales largas entre placas pesadas. con un valor de más de 0,5% de las emisiones de gases de efecto invernadero para exactamente estas costuras.
La soldadura por electroslag es un proceso vertical: la articulación está encerrada por zapatos enfriados por agua, el alambre se alimenta continuamente en una piscina de escoria fundida, y la resistencia de la escoria mantiene la piscina lo suficientemente caliente como para fundir todo el espesor de la placa en un solo paso. Un pequeño paquete de equipos ejecuta toda la costura vertical típicamente un tercio a una quinta parte del tiempo de soldadura manual multi-pasada en la misma articulación con una penetración completa asegurada por la física del proceso en lugar de por acceso. La máquina con cantilever coloca el equipo sin ocupar el interior de la caja, lo que la convierte en la herramienta estándar para cerrar columnas pesadas de la caja en la producción.
Las juntas de electroslag reciben la misma documentación que todas las demás categorías: procedimiento calificado en el espesor real de la placa, UT examinado después de la soldadura, y cualquier reparación realizada bajo un procedimiento de re-soldadura y reprobada.
Comparación de tecnología de soldadura de la caja columna
| Tipo conjunto | Nuestro proceso | Alternativa típica |
|---|---|---|
| Files de montaje cruzado | SAW de doble alambre, secuencia equilibrada | Soldadura manual de un solo cable |
| Las esquinas de cierre de la caja | Cierre controlado por secuencia en cruz verdadera | Ensamblaje directo de caja, sin control de la tensión |
| Las costuras verticales ocultas | Soldadura de electroslag con cantilevería | Soldadura manual o cubierta de perforación |
| Uniones a tope, chapa gruesa | Visión de espacio estrecho, precalentamiento registrado | Soldadura de múltiples pasos en surcos abiertos |
| Examen de la calidad | UT por código en articulaciones de penetración completa | Solo visual en muchas tiendas |
La soldadura se realiza con documentación calificada WPS/PQR; los ámbitos de NDT se definen en el plan de calidad del proyecto.
180 metros de columnas de caja: la torre de Guangdong de Tianjin R&F
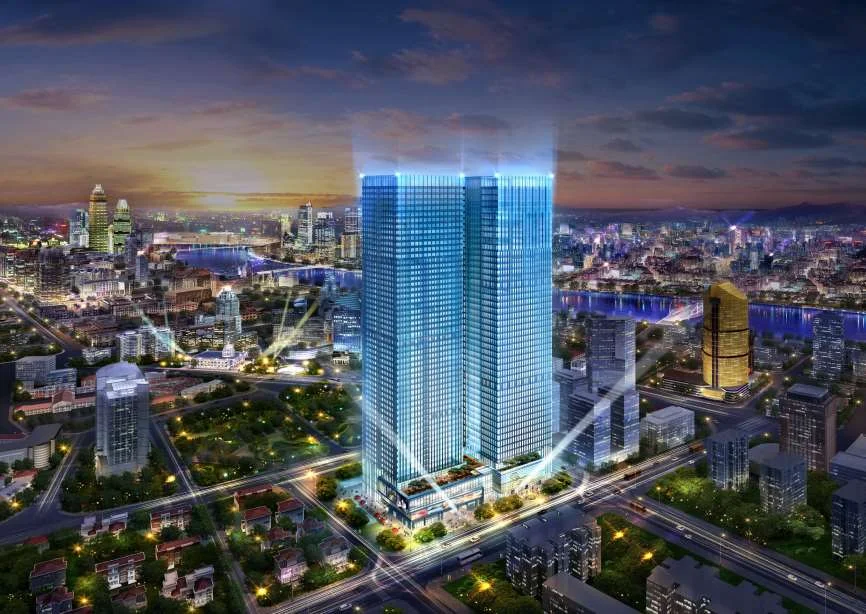
La Torre de Guangdong de Tianjin R&F es un edificio de gran altura cuyo núcleo de acero depende de columnas de caja pesadas que transportan las cargas verticales y laterales de aproximadamente un Estructura de 180 metros de altura. El grosor de la placa en los niveles de columna excede 40 mm exactamente el régimen en el que la fabricación de las cajas de columna deja de ser rutina y comienza a ser una especialidad.
Para una columna tan pesada y tan alta, cada etapa de la disciplina de cruce a caja gana su mantenimiento. El montaje abierto de cruce dio a los fabricantes una comprobación de geometría antes de que la caja se sellaba. Los procesos de corte estrecho y electroeslag mantuvieron los volúmenes de soldadura y la distorsión dentro de un presupuesto que un enfoque convencional de fondo abierto no podía sostener en una placa de 40 mm. Los registros de precalentamiento y la documentación UT dieron al equipo de diseño la confianza de que la columna construida como la columna analizada la propiedad que más importa en una estructura alta y delgada donde un error de rectitud en los compuestos de base se balancea en la parte superior.
Los edificios como este son la razón por la que el proceso de cruce a caja se clasifica como una tecnología principal en lugar de una operación de la bahía de rutina. Si su proyecto implica columnas de caja profundas, placas gruesas o una transición entre secciones cruce y caja, este es el pedigrí de fabricación que está comprando en no una promesa, sino un proceso documentado con torres que se erigan sobre él.
Vea Cartera de proyectos de gran alturaDonde las columnas cruzadas conducen la estructura
Edificios de gran altura
Columnas del núcleo y del perímetro en torres de 20 60+ pisos, donde las secciones de caja proporcionan la rigidez resistente a la balanza y las conexiones de haz que demanda la altura.
Super-altas y torres de uso mixto
Columnas en el régimen de carga extrema placas de 40 mm+, grados de alta resistencia y segmentos de transición donde las secciones cambian con el sistema estructural.
Transferencia y mega-columnas
Secciones de columnas enormes a nivel de podio que llevan las cargas de la torre arriba y las distribuyen a las fundaciones los miembros individuales más pesados en el marco.
Las pesadas industrias
Columnas de caja para edificios industriales pesados con altas cargas de reacción y marcos de momento, utilizando la misma tecnología de soldadura de placa gruesa y cerradura a escala de columnas.
Documentación sobre la que puedes construir una torre
Una columna de caja de placa gruesa es tan buena como su archivo el registro que le dice al ingeniero de diseño, el erector, el inspector y un futuro propietario del edificio exactamente lo que se hizo y contra lo que se verificó.
- Certificados de materiales con números de calor de cada placa, rastreables de molino a miembro;
- Documentación calificada WPS/PQR para cada categoría conjunta y rango de espesor utilizado;
- registros de precalentamiento y de temperatura de interposición en las juntas de placa gruesa, los datos que demuestren que se ha seguido el procedimiento;
- Registros dimensionados en el montaje, después de soldar y después de enderezar los tres estados que corren el comportamiento del miembro;
- los informes de UT y otros NDT sobre las soldas de penetración completa con registros de reparación, cuando proceda;
- Marcas construidas y identificación de miembros que vinculen la columna a su posición de erección.
Este estándar de documentación no es una formalidad solicitada por los consultores; es la base operativa de nuestro sistema de fabricación, aplicada a cada columna, ya sea en una oficina de 30 pisos o en una torre de uso mixto de 60 pisos.
La misma disciplina se extiende a las interfaces que rodean la columna. Los detalles de conexión, las espillas, las placas de base y la interacción con el marco del suelo están documentados a la misma norma, por lo que el erector recibe una columna que se conecta exactamente donde dice que lo hace el modelo. En la práctica esto es lo que hace que los programas de erección de altura sean predecibles: las columnas llegan con sus espillas preverificadas, la consideración de la fijación temporal señalada en la documentación de erección y la secuencia de grúa coordinada con los lotes de entrega.
Preguntas de ingenieros estructurales en columnas cruzadas
¿Por qué ensamblar una columna de caja como una cruz primero?
El paso adicional adquiere el control de la tensión residual. Soldar la cruz abierta permite primero aliviar la distorsión de la sección mientras todavía es flexible; cerrar las esquinas se bloquea por última vez en un pequeño estado de tensión medido. Una caja construida desde cero acumula tensión con cada paso en una sección que no puede moverse, y las placas gruesas magnifican el problema. En las columnas de 40 mm + la secuencia no es trabajo extra es el trabajo.
¿Qué espesor de placa puede manejar para las columnas de caja?
Nuestras estaciones de cajas de columna fabrican de forma rutinaria placas desde 40 mm hasta el rango pesado, con control de precalentamiento, soldadura a espacio estrecho y cierre de electroslag a escala de producción.
¿Fabricas la transición entre las secciones cruzadas y las cajas en una columna?
Sí. Los segmentos de transición se detallan con la redistribución de carga verificada, fabricada con el endurecimiento que el cambio requiere y documentada como cualquier otro miembro.
¿Qué grados de acero utilizas para columnas de pisos altos?
Q355B, Q390B y Q420B son nuestros grados estructurales estándar, con variantes de mayor rendimiento y resistencia mejorada (subgrados C/D/E con pruebas de Charpy) especificados para proyectos sísmicos y climáticos fríos.
¿Puedes entregar un paquete completo de acero de gran altura, no sólo columnas?
Sí columnas, vigas de piso, sujetos, conexiones y erección. Combinamos la tecnología de columna con nuestra línea de vigas H, detalle de conexión y seis cualificaciones de alto nivel en un solo contrato, por lo que el acero de la torre es un producto diseñado, fabricado y documentado.
Ingeniería de sus columnas de alto nivel con un socio de tecnología central
Envíe su horario de columnas, espesores de placas y base de diseño.Nuestros ingenieros confirmarán la ruta de fabricación, la calificación del procedimiento y el programa de entrega con los estándares de documentación que puede basarse.
Proposición de fabricación de la caja de petición de columna