Équipements de fabrication et lignes de production
Notre atelier de 100 000 mètres carrés abrite huit lignes de production dédiées, chacune conçue pour une classe spécifique de composants de structures en acier — de la découpe plasma CNC de plaques de 120 mm à la découpe robotisée de selles de tuyaux de 400 mm. Cette page documente les équipements, leurs spécifications techniques et la logique de production qui permet à 200 000 tonnes d'acier fabriqué de quitter nos portes chaque année.
Huit lignes de production, chacune conçue pour un problème d'ingénierie spécifique
Une usine de structures en acier n'est pas une seule ligne de production — c'est une séquence de postes de travail spécialisés, chacun calibré pour un matériau, une géométrie et une tolérance spécifiques. Lorsqu'un projet entre dans notre atelier, il ne suit pas un parcours générique. Les nœuds de treillis à sphères boulonnées vont au perçage de sphères CNC. Les éléments de fermes tubulaires vont à la découpe de tubes CNC et au soudage robotisé des selles. Les poutres en H vont à la ligne d'assemblage automatisée et de soudage à l'arc submergé. Les colonnes en caisson vont à la station SAW à fils multiples avec soudage par électro-slag pour les diaphragmes internes.
Cette spécialisation est importante car chaque type de composant a une dimension critique différente. Pour un nœud de grille à sphère boulonnée, la dimension critique est l'angle du trou de boulon sur la surface de la sphère — une fraction de degré d'erreur signifie que l'élément de liaison ne s'alignera pas. Pour une ferme tubulaire, la dimension critique est le profil de découpe en selle à l'intersection branche-à-âme — une coupe imprécise crée un écart à la racine que aucun soudage ne peut compenser structurellement. Pour une poutre en H, la dimension critique est la perpendicularité entre l'âme et l'aile après soudage — la distorsion angulaire se propage dans le désalignement de la structure lors de l'assemblage.
Chacune des huit lignes de production ci-dessous est configurée pour contrôler sa dimension critique selon la tolérance d'ingénierie, et non selon une approximation d'atelier.
Ligne de découpe CNC plasma & oxy-gaz
Découpe multi-torches avec imbrication automatique, préparation des chanfreins et capacité d'épaisseur de plaque allant de 6 mm à 120 mm.
Chaque composant de structure en acier commence comme une plaque ou une section d'acier provenant de l'aciérie. La ligne de découpe CNC est l'endroit où le matériau de l'aciérie devient des composants conçus — et où la précision dimensionnelle est soit établie, soit perdue avant tout soudage. Notre ligne de découpe intègre des machines de découpe CNC plasma et oxy-gaz avec un logiciel d'imbrication automatique qui lit les données de conception directement du flux CAD/CAM.
Configuration multi-torches. Chaque machine de découpe peut accueillir jusqu'à quatre torches de découpe fonctionnant simultanément, chacune suivant un trajet CNC indépendant. Cela signifie que quatre composants de plaque identiques peuvent être découpés à partir du même plan de nidification en un seul passage, ou que quatre composants différents peuvent être découpés en parallèle à partir de la même plaque. Le logiciel de nidification optimise l'utilisation des plaques en disposant les géométries des composants de manière à minimiser les déchets de squelette, atteignant généralement une utilisation des matériaux de 82 à 92 % selon la complexité de la géométrie des composants.
Capacité d'épaisseur de la plaque : de 6 mm à 120 mm. La gamme plus fine (6–12 mm) est coupée au plasma pour la rapidité et une zone affectée par la chaleur minimale. La gamme plus épaisse (25–120 mm) est coupée au chalumeau oxy-combustible pour une qualité de bord droit sur les plaques épaisses. Pour les plaques de plus de 40 mm, la ligne de découpe permet la coupe en biseau multi-passes, où le chalumeau est incliné pour couper des biseaux en V, X ou K en une seule configuration — préparant la gorge de soudure directement sur la machine de découpe, éliminant une opération de biseautage distincte et l’erreur dimensionnelle qu’elle introduit.
Tolérance de découpe. Le contrôleur CNC maintient la précision du chemin de découpe à ±0,5 mm sur les découpes droites et ±1,0 mm sur les courbes complexes, y compris les découpes circulaires et elliptiques. Cette tolérance est vérifiée par une numérisation dimensionnelle après découpe avant que la plaque n’entre dans la ligne de soudage.
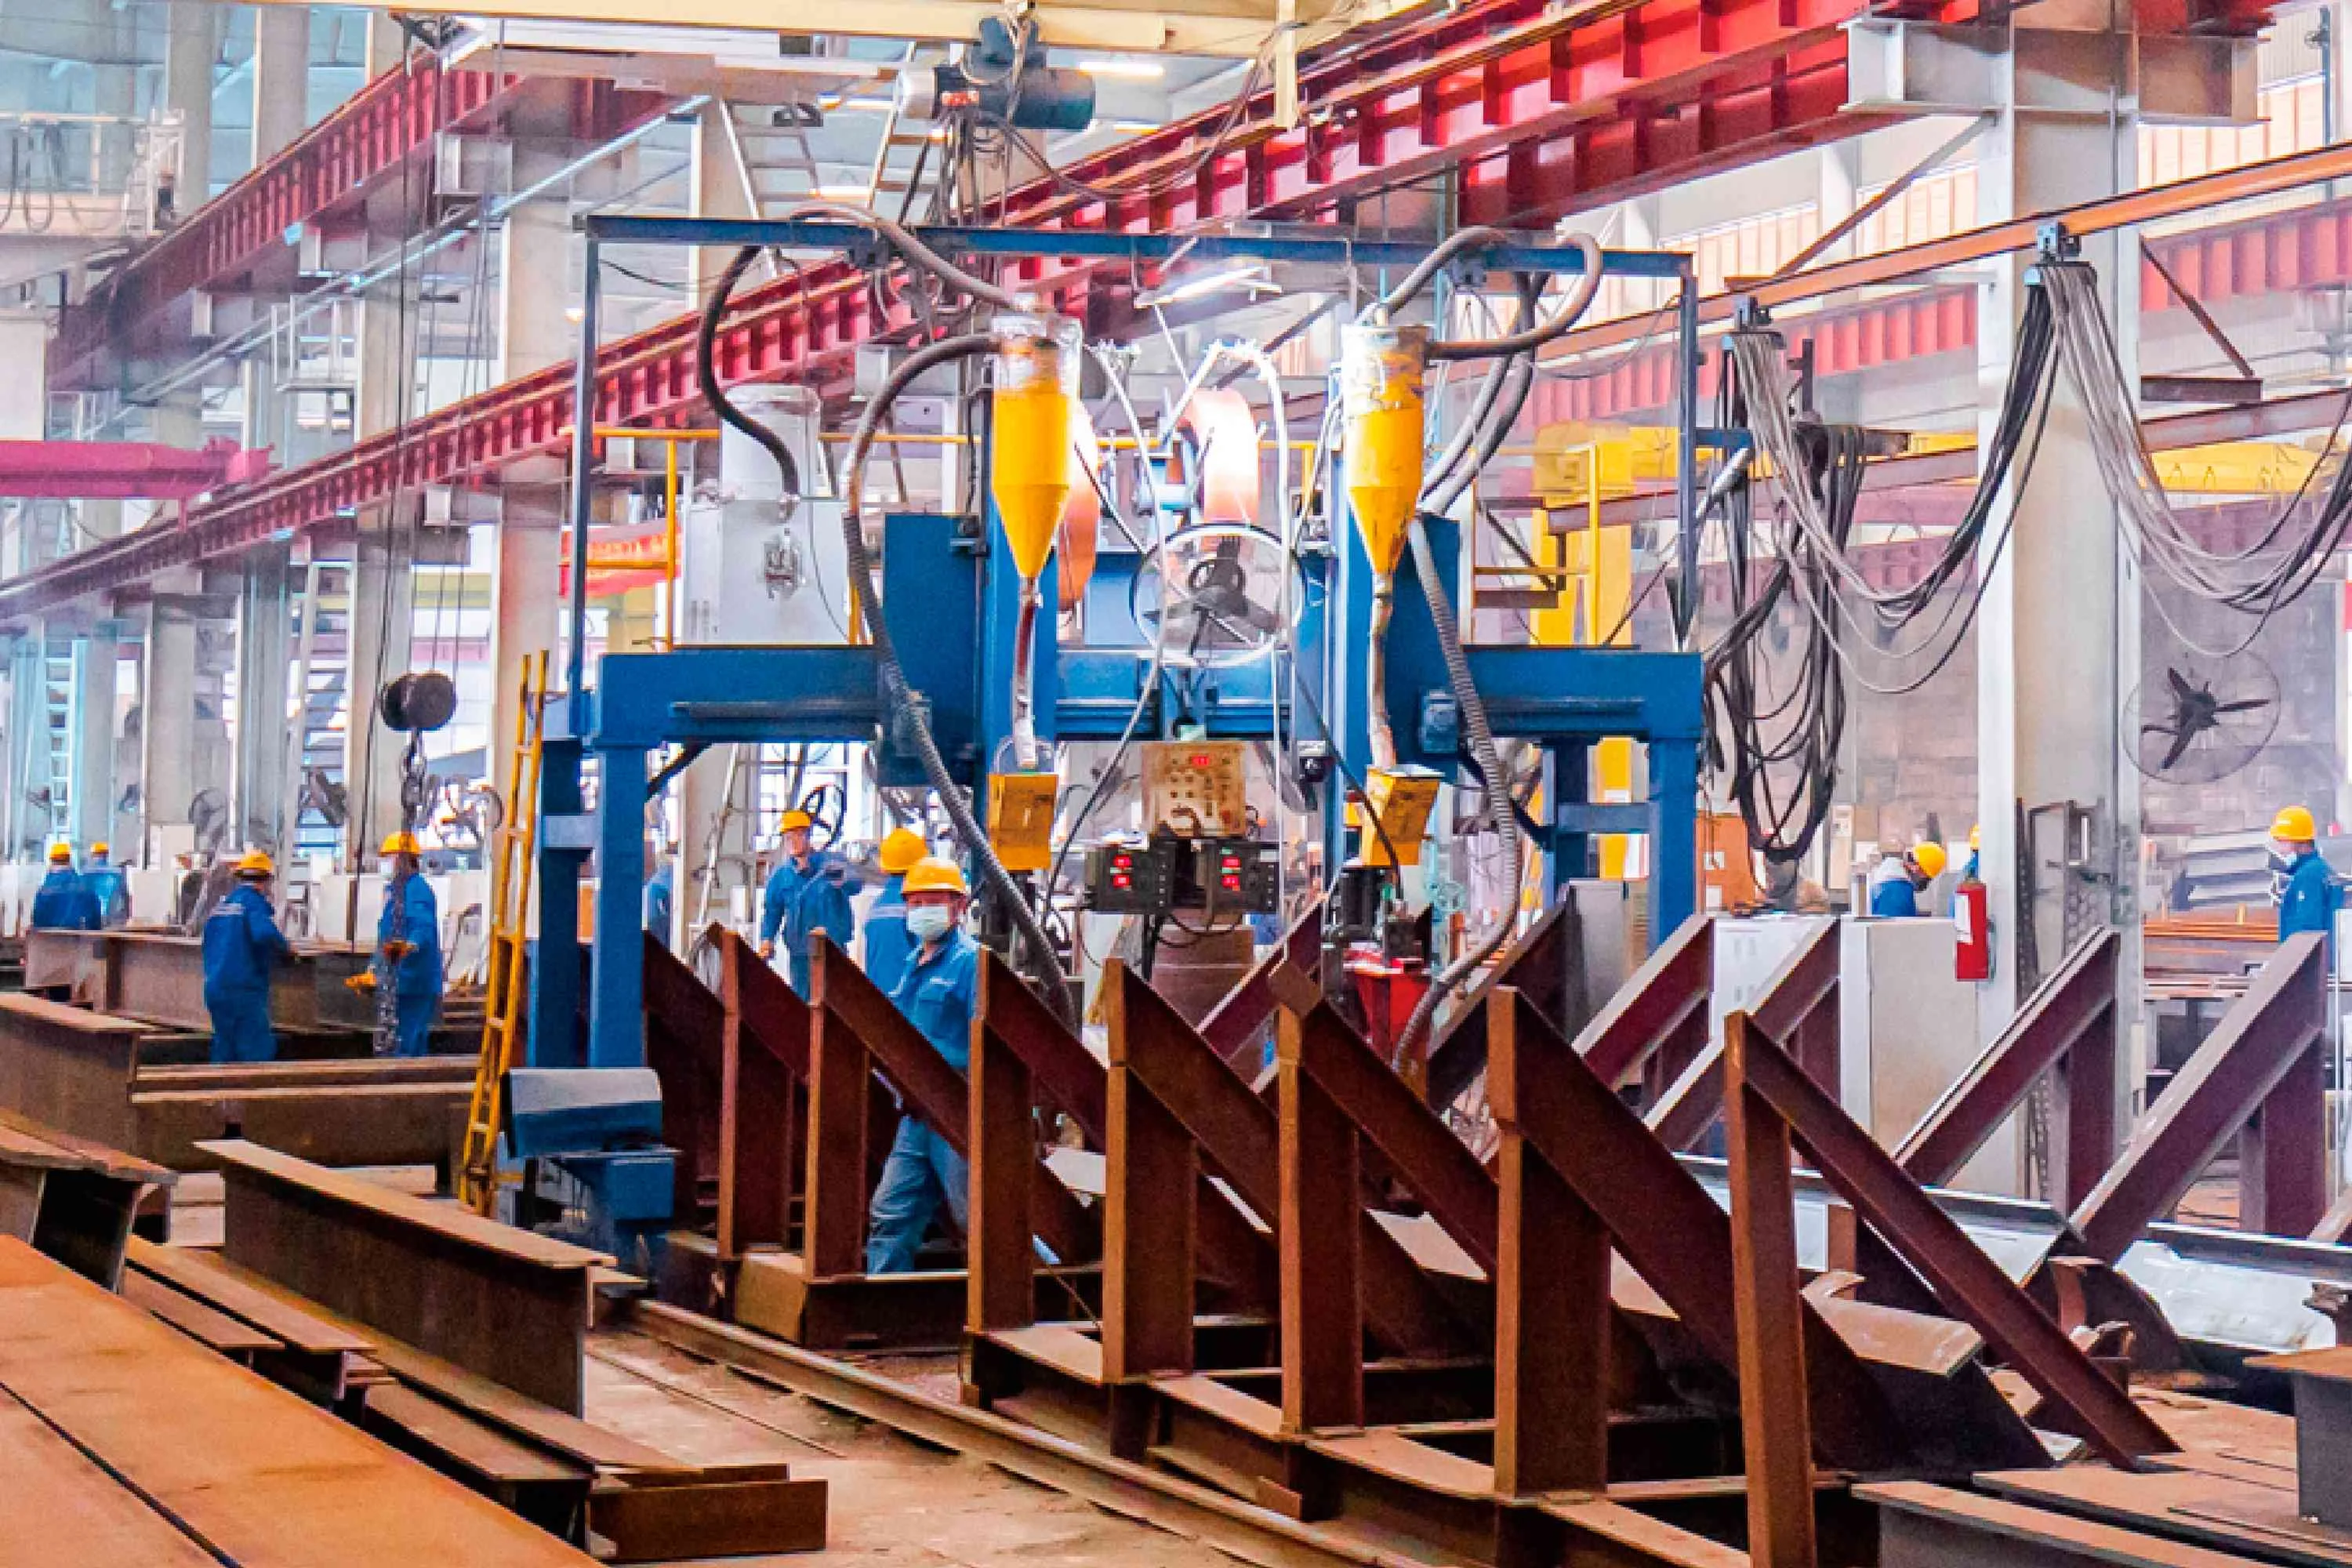
Ligne de soudage automatisée à poutre en H
Assemblage sur portique, soudage SAW simultané à double torche et redressage hydraulique sur une seule ligne continue.
Les poutres en H sont l'épine dorsale des structures d'atelier industriel, des portiques et des plateformes. Notre ligne de soudage de poutres en H est une ligne de production continue à trois postes : assemblage, soudage et redressage, chaque poste étant alimenté par des convoyeurs à rouleaux qui maintiennent l'alignement des éléments entre les opérations.
Poste 1 — Assemblage sur portique. Les plaques d'âme et d'aile sont positionnées par une machine d'assemblage sur portique qui maintient l'âme entre deux ailes et soude par points les joints en T à intervalles programmés. Le positionnement âme-aile est contrôlé par un centrage hydraulique à ±1,0 mm, évitant le décalage qui se propagerait sous forme de déformation angulaire lors du soudage. La machine d'assemblage peut traiter des profondeurs de poutre de 200 mm à 1 500 mm et des largeurs d'aile jusqu'à 600 mm.
Poste 2 — Soudage à l'arc submergé (SAW). La poutre en H assemblée entre dans une station SAW à double torche montée sur portique qui soude simultanément les deux jonctions âme-aileron. La soudure à double torche équilibre l'apport de chaleur des deux côtés de l’âme, annulant la déformation angulaire que produirait une soudure d’un seul côté. Les paramètres de soudage — courant (300–600 A), tension (28–38 V) et vitesse de déplacement (25–50 cm/min) — sont pré-réglés selon la qualité de l’acier et l’épaisseur des plaques, l’alimentation et la récupération du flux étant gérées automatiquement. Le résultat est un cordon de soudure pleine pénétration uniforme avec un apport calorique contrôlé, maintenant la déformation en dessous de L/1000 (où L est la longueur de la poutre).
Station 3 — Redressage hydraulique. Toute déformation angulaire résiduelle due au soudage est corrigée par une machine de redressage hydraulique qui applique une pression contrôlée sur les extrémités des ailes, ramenant la poutre dans les tolérances de planéité. La rectitude est vérifiée à l’aide d’un bord droit laser avant que la poutre n’avance vers la ligne de traitement de surface.
Poste de soudage de colonnes caisson
Soudage multi-fil pour les joints principaux et soudage par électro-soudage pour les plaques de diaphragme internes. Section maximale : 1200 × 1200 mm.
Les colonnes caisson supportent les charges axiales des bâtiments très hauts, des piliers de ponts à grande portée et des structures industrielles lourdes. Contrairement aux poutres en H, les colonnes caisson sont des sections fermées avec des plaques de diaphragme internes — raidisseurs transversaux soudés à l'intérieur de la colonne à chaque niveau de plancher ou point de transfert de charge. Le défi : les soudures des diaphragmes internes sont physiquement inaccessibles aux équipements de soudage conventionnels car les parois de la colonne les entourent.
Soudage multi-fil pour les joints longitudinaux. Les quatre joints longitudinaux des coins de la colonne en boîte sont soudés par soudage sous flux à l’arc avec plusieurs fils, où deux ou trois fils de soudage alimentent simultanément un seul bain de soudure. Le soudage sous flux multi-fils augmente le taux de dépôt de 50 à 80 % par rapport au fil unique, réduisant la largeur de la zone affectée par la chaleur et la quantité totale de chaleur par unité de longueur. La section maximale de la boîte est de 1200 × 1200 mm, avec des épaisseurs de paroi allant de 8 mm à 60 mm. La longueur maximale de la colonne est de 15 mètres par section, avec un assemblage sur site pour les colonnes plus hautes.
Soudage à bain de flux pour les diaphragmes internes. Les plaques de diaphragme internes sont soudées aux parois de la colonne à l'aide du soudage par électroslag à travers l'épaisseur (ESW). L'ESW dépose le métal d'apport à travers l'espace entre le bord du diaphragme et la paroi de la colonne, remplissant le joint de bas en haut en un seul passage. Le processus nécessite une fente d'accès découpée dans la paroi de la colonne (typiquement de 25 à 35 mm de large), qui est ensuite bouchée par soudure après le passage de l'ESW. Cette technique permet d'obtenir des soudures à pénétration complète sur des joints inaccessibles à tout soudeur manuel ou à tout bras de soudage conventionnel — exigence d'ingénierie pour des colonnes en caisson supportant une charge axiale de 5 000 tonnes.
Préchauffage et contrôle de la température inter-passes. Pour les aciers à haute résistance (Q355, Q390, Q420, Q460), la température de préchauffage (80 à 150 °C selon la nuance et l'épaisseur) et la température inter-passe (200 à 230 °C) sont contrôlées par des pyromètres de contact à chaque passe de soudure, et les données de température sont enregistrées par rapport au code QR de la colonne pour la traçabilité.
Fabrication de nœud de treillis spatial
Perçage de sphère CNC pour nœuds de treillis à sphères boulonnées. Précision angulaire du trou de boulon : ±0,05 degrés.
Les structures de treillis à sphères boulonnées sont assemblées à partir de trois types de composants : tuyaux en acier (éléments), sphères boulonnées (nœuds) et boulons haute résistance. La sphère est le point d'intersection de jusqu'à neuf éléments, chacun approchant sous un angle tridimensionnel différent. Si l'angle du trou de boulon sur la sphère est dévié ne serait-ce que d'une fraction de degré, le tuyau de connexion ne s'alignera pas — et dans une treillis spatial, un nœud mal aligné propage une redistribution de contraintes dans toute la structure.
Perçage de sphère CNC. Notre centre de perçage de sphères CNC fixe la sphère forgée brute (plage de diamètre : 100–300 mm) sur une table rotative multi-axes qui positionne la sphère à n'importe quel angle composé requis par la géométrie de conception. La broche de perçage usinera chaque trou de boulon selon l'angle spécifié, avec une précision angulaire de ±0,05 degrés et une précision de positionnement de ±0,15 mm. Le contrôleur CNC lit directement les coordonnées des nœuds depuis le modèle de conception du treillis spatial, où le motif de trous de chaque sphère est unique à sa position dans la grille.
Précision des trous de boulon et qualité du taraudage. Des trous de boulon sont percés et taraudés en une seule mise en place. La qualité du filetage est vérifiée à l'aide de calibres passe/non passe, et la profondeur du filetage est contrôlée pour assurer un engagement complet du boulon sous la charge de traction de conception. La surface de la sphère est marquée avec son numéro d'identification de nœud, correspondant au modèle BIM, de sorte que chaque sphère arrive à l'intersection de grille correcte lors de l'assemblage sur site.
Fabrication de fermes tubulaires
Découpe CNC des tubes avec profilage en selle. Plage de diamètres de tuyaux : 60–400 mm. Soudage des branches assisté par robot.
Les fermes tubulaires sont utilisés dans les toits à grande portée, les auvents de stades, les terminaux d’aéroports et les structures de ponts où la qualité visuelle des éléments tubulaires apparents compte autant que leurs performances structurelles. L’intersection branche-à-chord dans un fermes tubulaires — le joint en "selle" — est la coupe géométriquement la plus complexe dans la fabrication de structures en acier. Une coupe en selle imprécise crée un écart à la base entre la branche et la corde, et souder sur un écart à la base produit un joint visuellement évident et structurellement inférieur.
Découpe CNC des tubes. Notre machine de découpe de tubes CNC fait tourner le tuyau sur son axe longitudinal tandis qu'une torche plasma ou oxy-combustible trace le profil d'entaillage en selle dans la paroi du tuyau. Le contrôleur CNC lit la géométrie de l'intersection — diamètre de la branche, diamètre de la corde, angle d'intersection et angle de chanfrein — directement depuis le modèle de conception et calcule le chemin de coupe. La gamme de diamètres des tuyaux est de 60 à 400 mm, avec des épaisseurs de paroi de 4 mm à 25 mm. Le profil d'entaillage en selle inclut le chanfrein de soudure, de sorte que le tuyau découpé arrive à la station de soudage prêt à être assemblé sans chanfreinage ou meulage secondaire.
Soudage en selle assisté par robot. Après que la conduite dérivée est positionnée sur la corde, un robot de soudage à six axes suit le profil du joint en selle, exécutant une soudure multi-passes avec contrôle des paramètres pour les passes de racine, de remplissage et de finition. L'avantage du robot par rapport au soudage manuel est la constance : le joint en selle est une courbe tridimensionnelle, et le soudage manuel produit une longueur de jambe, une pénétration et un profil de surface variables le long de la courbe. Le robot soude l'ensemble du joint en utilisant le même ensemble de paramètres, produisant une soudure d'angle uniforme qui répond aux exigences structurelles et esthétiques pour les treillis de conduites exposés.
Sablage et traitement de surface
Propreté au soufflage Sa 2,5 de type métal presque blanc. Profil de surface Rz 50–85 µm pour une adhérence optimale du revêtement.
Avant l'application de tout apprêt ou peinture, chaque surface en acier doit être nettoyée par grenaillage pour éliminer le laitier de laminage, la rouille et les contaminations de surface. La qualité de la préparation de la surface détermine la durée de vie du système anti-corrosion — un système de peinture appliqué sur de l'acier préparé de manière inadéquate se délaminera en quelques années, quelle que soit la qualité de la peinture.
Sablage automatisé. Les éléments passent à travers une machine de sablage par convoyeur à rouleaux où des billes d'acier (grade S330, diamètre 0,8–1,2 mm) sont propulsées à haute vitesse sur toutes les surfaces de l'élément. Les paramètres de sablage — débit de billes, vitesse du convoyeur et puissance de la roue de projection — sont réglés pour atteindre un état de propreté Sa 2,5 (ISO 8501-1, métal presque blanc), la norme requise pour les systèmes anticorrosion haute performance. Ce niveau de propreté élimine plus de 95 % des contaminants visibles, laissant un substrat métallique propre.
Profil de surface (rugosité). Le processus de sablage crée un profil de surface (motif d'ancrage) qui assure l'adhérence mécanique du revêtement. Nous contrôlons le profil de surface à Rz 50–85 µm (mesuré par bande réplicante ou jauge de profil de surface), plage spécifiée par SSPC-PA 15 et la plupart des fiches techniques des fabricants de revêtements pour les systèmes époxy et polyuréthane. Trop lisse (en dessous de Rz 50 µm) et l'adhérence est insuffisante ; trop rugueux (au-dessus de Rz 85 µm) et les pics peuvent dépasser à travers l'apprêt à l'épaisseur de film sec spécifiée, créant de la rouille localisée.
Contrôle environnemental. La cabine de sablage est climatisée pour maintenir une humidité relative inférieure à 50 % et une température du substrat supérieure au point de rosée d’au moins 3 °C, évitant ainsi la formation de rouille éclair entre le sablage et l’application de l’apprêt. Le temps entre le sablage et l’application de l’apprêt est maintenu à moins de 4 heures pour prévenir la réoxydation de la surface fraîchement sablée.
Ligne de peinture par pulvérisation
Système à trois couches : primaire riche en zinc, intermédiaire époxy et couche de finition en polyuréthane. Cabines de peinture climatisées.
La ligne de peinture applique le système de revêtement anticorrosion sur les éléments sablés. Le système standard pour les structures en acier exposées à l'atmosphère est un système de peinture à trois couches, mais les produits spécifiques et les épaisseurs de film sec sont configurés selon les spécifications du projet, la classe d'environnement (C1 à C5-M selon ISO 12944) et les exigences du client.
Couche 1 — Primaire riche en zinc. Un apprêt époxy riche en zinc est appliqué comme première couche, fournissant à la fois une protection barrière et une protection cathodique (sacrifice galvanique) à tout endroit où le revêtement est endommagé. La teneur en zinc est généralement de 70 à 80 % en poids dans le film sec, et l'épaisseur du film sec est de 50 à 75 µm. L'apprêt riche en zinc est la couche critique pour la résistance à la corrosion à long terme — c'est ce qui empêche la progression de la rouille à partir des sites endommagés du revêtement.
Couche 2 — Couche intermédiaire époxy. Une couche intermédiaire époxy à fort épaisseur est appliquée sur l'apprêt, ajoutant l'épaisseur de la barrière et créant une surface lisse pour la couche de finition. L'épaisseur du film sec est de 80 à 125 μm. L'époxy intermédiaire fournit la majeure partie de l'épaisseur totale de la barrière du système et est résistante à l'eau, au sel et à l'exposition aux produits chimiques.
Couche 3 — Revêtement supérieur en polyuréthane. La couche de finition est une finition en polyuréthane qui offre une résistance aux UV (prévenant le blanchiment de l’époxy en dessous), la conservation de la couleur et la finition esthétique finale. L’épaisseur du film sec est de 40–60 µm. Pour les projets en environnements C5-M (marins, offshore, industriels extrêmes), la couche de finition est améliorée avec du fluorocarbone (FEVE) pour une résistance prolongée aux UV et aux produits chimiques, comme cela avait été spécifié pour la station de mer Ross en Antarctique.
Vérification de l’épaisseur du film sec (DFT). Après chaque couche et après le système complet, la DFT est mesurée par jauge électronique à plusieurs points par élément (généralement 5 lectures par mètre carré). Les lectures sont enregistrées par rapport au code QR de l’élément, créant un dossier de revêtement par élément qui peut être soumis au client ou à l’inspecteur. L’épaisseur totale du système pour une exposition atmosphérique standard est de 170–260 µm ; pour les environnements marins C5-M, elle est de 240–320 µm.
Inspection & test
Contrôle par ultrasons, contrôle par particules magnétiques et vérification dimensionnelle CMM sur chaque élément structurel.
La ligne d'inspection et de test n'est pas un poste de travail unique mais un ensemble de processus de contrôle qualité intégrés dans l'ensemble du flux de production. L'inspection se déroule à chaque étape : vérification des matériaux entrants, vérifications dimensionnelles après découpe, surveillance des soudures en cours de process, CND après soudure et vérification dimensionnelle et visuelle avant expédition.
Contrôle par ultrasons (UT). Les soudures à pénétration totale sur les éléments structurels principaux sont testées par ultrasons, ce qui permet de détecter les défauts internes (inclusions de laitier, manque de fusion, porosité, fissures) en réfléchissant des ondes sonores à haute fréquence sur les discontinuités de la section transversale de la soudure. Les contrôles par ultrasons sont réalisés par des techniciens certifiés Niveau II et Niveau III conformément à la norme ISO 9712 ou ASNT SNT-TC-1A. Les critères d'acceptation suivent la norme de conception applicable (GB 50621, AWS D1.1 ou EN 12062). Le taux de réussite des tests par ultrasons sur notre production est de 99,5 % lors de la première inspection ; les soudures rejetées sont décapées, refondues et retestées.
Contrôle par particules magnétiques (MT). Les fissures en surface et près de la surface sont détectées par le contrôle par particules magnétiques, où un champ magnétique est appliqué à l'acier ferromagnétique et de fines particules de fer révèlent les fissures aux points de fuite de flux. Le MT est appliqué aux talons de soudure, aux connexions de branche et aux zones de haute contrainte où les fissures de surface sont les plus susceptibles d'apparaître sous chargement cyclique.
Vérification dimensionnelle par MMT. Géométries complexes — nœuds du treillis spatial, selles de fermes tubulaires, éléments courbes — sont vérifiées par machine à mesurer les coordonnées (MMC) ou scan laser 3D. Le scan produit un nuage de points de l'élément fabriqué, qui est superposé sur le modèle de conception BIM pour vérifier la conformité dimensionnelle. Les écarts de tolérance sont signalés, et les éléments hors tolérance sont retravaillés avant de passer à la ligne de revêtement ou à l'expédition. C'est la vérification finale que ce qui a été conçu est ce qui a été construit — au millimètre près, et non à l'approximation.
Capacités de la ligne de production en un coup d'œil
| Ligne de production | Capacité clé | Capacité / Gamme | Tolérance |
|---|---|---|---|
| Découpe CNC | Plasma & oxy-combustible, multi-torches, découpe biseautée | Plaque : 6–120 mm | ±0,5 mm droit |
| Soudage des poutres en H | SAW à double torche, redressage hydraulique | Profondeur : 200–1500 mm | Distorsion < L/1000 |
| Soudage des colonnes boîte | SAW multi-fils, soudage par diaphragme électroslag | Section : jusqu'à 1200×1200 mm | Pénétration complète selon le code |
| Perçage de nœud de treillis | Perçage sphérique CNC multi-axes | Sphère : Ø100–300 mm | ±0,05° angulaire |
| Découpe de fermes tubulaires | Découpe de selle CNC, soudage robotisé | Tube : Ø60–400 mm | ±0,5 mm profil |
| Sablage | Sablage automatisé à roue | Sa 2.5, Rz 50–85 µm | ISO 8501-1 Sa 2.5 |
| Peinture par pulvérisation | Système à 3 couches, journalisation DFT | DFT : 170–320 µm | Selon ISO 12944 |
| Inspection & CND | UT, MT, MMT / Scan laser 3D | 100 % des soudures principales | Taux de réussite UT de 99,5 % |
Besoin d’une structure en acier construite selon la tolérance d’ingénierie ?
Envoyez-nous vos dessins ou exigences du projet. Notre équipe d’ingénierie examine les grades de matériaux, la portée et les conditions de charge, puis confirme si nos lignes de production peuvent respecter vos spécifications — sous 24 heures.
Contactez notre équipe d'ingénierie