Galvanisation à chaud vs revêtement de peinture : Protection contre la corrosion comparée
Parmi toutes les décisions dans un projet de structure en acier, la spécification de protection contre la corrosion a la plus longue répercussion financière. Le coût initial du revêtement représente généralement 3 à 6 % du budget de l’acier structurel, mais le coût de maintenance sur une durée de conception de 50 ans peut dépasser plusieurs fois l’investissement initial dans le revêtement — et il est payé dans la devise la moins pratique : échafaudages d’accès, arrêts de production et locataires déplacés à cause du sablage. Le choix entre la galvanisation à chaud et un système de peinture n’est donc pas une décision de peinture ; c’est une décision d’ingénierie sur le cycle de vie, guidée par l’environnement, la géométrie des éléments, la conception des connexions et la réalité des accès.
Cet article compare les deux principales familles de protection — la galvanisation à chaud selon la norme ISO 1461 et les systèmes de peinture selon la norme ISO 12944 — en termes d'épaisseur de zinc et de taux de corrosion, de durée de vie du système dans chaque catégorie de corrosivité, des combinaisons duplex (galvanisé plus peinture), des réparations sur site, des courbes de coût et des cas spécifiques où la peinture est la seule solution techniquement valide. Il est rédigé pour les maîtres d'ouvrage et les ingénieurs qui doivent rédiger le cahier des charges plutôt que d'en débattre plus tard.
1. Comment fonctionne la galvanisation à chaud
La galvanisation à chaud consiste à immerger l'acier préparé dans du zinc en fusion à environ 450°C. La réaction forme une couche d'alliage zinc-fer liée métallurgiquement, ainsi qu'une couche extérieure de zinc pur — un revêtement qui fait physiquement partie de l'acier, et non qui y est adhéré. C'est la différence fondamentale avec la peinture : un revêtement galvanisé est lié, continu et auto-réparateur en cas de rayures grâce à la protection cathodique, car le zinc se corrode préférentiellement là où l'acier est exposé.
La norme ISO 1461 fixe l'épaisseur minimale du revêtement selon l'épaisseur de la section en acier. Pour l'acier de construction de plus de 6 mm, l'exigence est une moyenne de 85 µm sans valeur locale inférieure à 70 µm (éléments de 3 à 6 mm : moyenne 70 µm ; 1,5 à 3 mm : moyenne 55 µm). En pratique, les usines de galvanisation chinoises atteignent régulièrement 85-120 µm sur les sections structurelles, et spécifier « moyenne minimale 85 µm selon ISO 1461 » est le niveau de référence standard pour les structures permanentes. Des revêtements plus épais (140 µm et plus) sont réalisables pour des environnements agressifs, sous réserve des contraintes du bain et de la manutention.
La taille du bain est la contrainte géométrique stricte : les baignoires à bain chaud typiques en Chine mesurent 12,5-13,5 m de long sur 1,5-2,2 m de large sur 2,5-3,0 m de profondeur. Les éléments jusqu'à ces longueurs sont plongés directement ; les éléments plus longs doivent être plongés deux fois (ce qui laisse une jointure visible) ou envoyés dans des bains de capacité spéciale. Les sections creuses nécessitent des trous de ventilation et de drainage à des emplacements définis — conformément aux bonnes pratiques de l'ISO 14713-2 — afin que l'air et l'eau emprisonnés s'échappent pendant l'immersion ; ces trous doivent être prévus à l'étape de la conception détaillée, car les percer après la galvanisation détruit le revêtement au pire endroit possible.
2. Épaisseur de zinc, taux de corrosion et durée de service
Le zinc se corrode à un rythme déterminé par la catégorie de corrosivité atmosphérique (ISO 9223). Les taux de corrosion pour la première année pour le zinc sont approximativement : C2 (rural, faible) 0,1-0,7 µm/an ; C3 (urbain, modéré) 0,4-2,0 ; C4 (industriel/côtier, élevé) 1,5-6,0 ; C5 (industriel/maritime très élevé) 3,0-12,0. Les taux à long terme publiés dans l’ISO 9224 sont typiquement de 60-90 % des valeurs de la première année à mesure que la couche de produit de corrosion se stabilise. En appliquant ces taux à un revêtement courant de 85 µm :
- C2 (rural) : 50 ans — le galvanisé nu dépasse la durée de vie de la structure pour la plupart des usages.
- C3 (urbain) : environ 25-50 ans selon le taux réel dans la fourchette.
- C4 (industriel ou côtier) : environ 15-30 ans — utilisable, mais les "30-40 ans" souvent cités pour les zones côtières et industrielles ne sont atteints de manière fiable qu’avec des revêtements plus épais (140 µm) ou un système duplex.
- C5 (industriel/maritime intensif) : Le zinc nu de 85 µm est marginal (10 à 20 ans) ; un système duplex ou un système zinc/aluminium appliqué par projection thermique est le choix défendable pour une durée de conception de 30 ans.
Le message technique est simple : la relation durée/épaisseur de la galvanisation est le chiffre de corrosion le plus prévisible de l'industrie — pas de perte d'adhérence aux défauts du revêtement, pas de suintement sous film, pas de peinture de surface craquelée à repeindre. Ce qu'elle ne peut pas faire, c'est modifier le taux de consommation du zinc, et les prescripteurs qui indiquent une durée fixe de 30-40 ans dans une atmosphère C5 sans se référer aux taux de l'ISO 9224 créent une attente que le revêtement ne pourra pas satisfaire.
Vérification de l'épaisseur et de la solidité du revêtement
La mesure de l'épaisseur suit la norme ISO 1461 : l'épaisseur est relevée à l'aide d'un jauge magnétique calibrée sur des surfaces nettoyées, réparties sur l'élément aux positions d'échantillonnage définies (typiquement une zone de mesure par unité de produit, répartie sur les faces planes, les arêtes et les surfaces affectées par le drainage), et à la fois les valeurs moyennes et les valeurs locales minimales sont évaluées par rapport aux limites de 85/70 μm. L'inspection visuelle vérifie la couverture complète — pas de zones non revêtues, pas de résidus importants de cendre ou de flux, pas de bords tranchants pouvant blesser les équipes de manutention — et sur les sections creuses, les trous de ventilation et de drainage prévus lors de la conception sont contrôlés pour assurer un drainage non obstrué : l'acide ou l'eau piégés à l'intérieur d'un élément fermé le corrodent de l'intérieur, indépendamment du revêtement extérieur, un mode de défaillance invisible lors de l'inspection finale et qui ne se manifeste que des années plus tard.
L'adhérence est vérifiée en atelier par le test standard marteau-et-couteau — un revêtement de zinc sain résiste à la pointe du couteau et ne s'écaille pas de la couche d'alliage zinc-fer — et, lorsque le projet le spécifie, par un test de traction quantitative selon la norme ISO 4624. Les éléments fraîchement galvanisés bénéficient également d'une période de durcissement avant manipulation sur site : les couches intermatalliques zinc-fer atteignent leur dureté finale sur 2 à 7 jours, et une manipulation précoce et brusque peut décoller la couche de zinc extérieure plus tendre aux arêtes et aux coins.
3. Systèmes de peinture : Flexibilité et l'horloge de maintenance
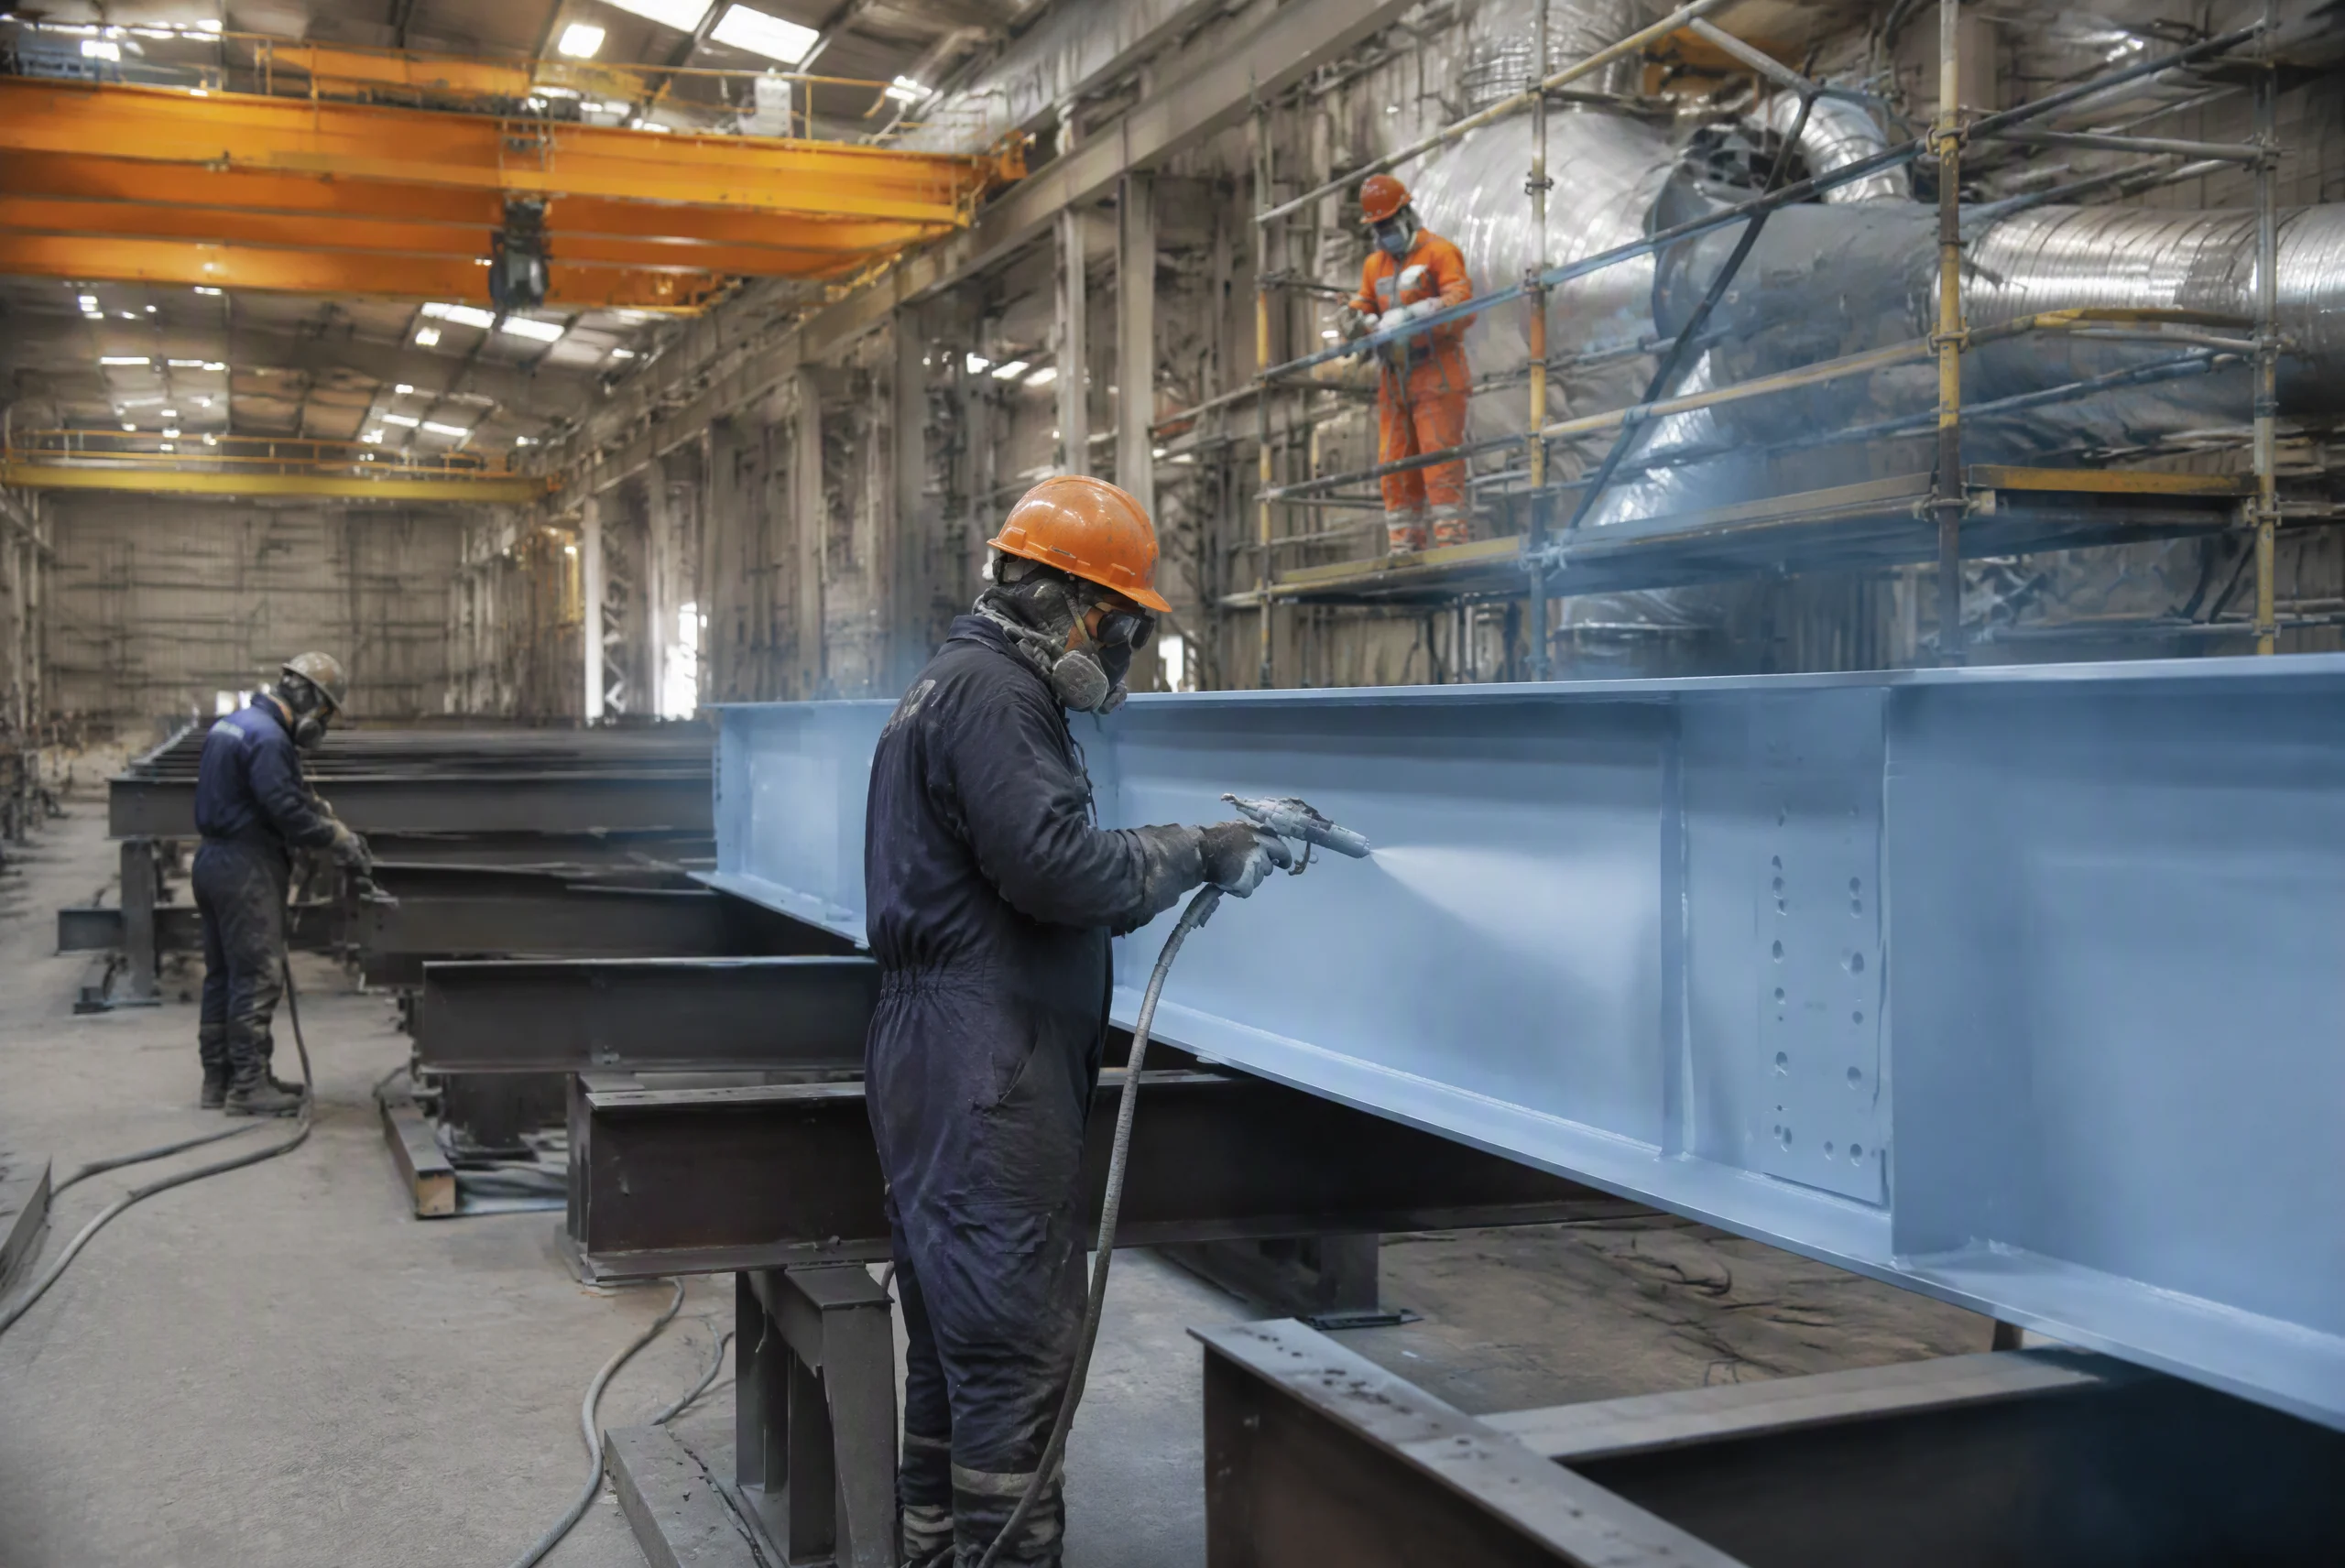
Les systèmes de peinture selon la norme ISO 12944 offrent un espace de conception presque illimité — couleur, brillance, interface de performance au feu et épaisseur du revêtement adaptées exactement à l'environnement. Un système robuste C4 (industriel/côtier) comprend généralement trois couches : primaire riche en zinc inorganique de 70-80 μm, intermédiaire époxy de 120-160 μm, et couche de finition polyuréthane de 50-60 μm, pour une épaisseur totale à sec (DFT) de 260-300 μm, appliquées sur des surfaces nettoyées par sablage Sa2,5 avec un profil de rugosité de 40-70 μm.
Les faiblesses de la peinture sont connues et quantifiables. Chaque système de peinture a un intervalle d'entretien : dans les environnements C3-C4, un système ISO 12944 bien appliqué nécessite généralement la première maintenance entre 8 et 15 ans (réparation ponctuelle et couche de finition complète), et un cycle complet de repeinture entre 15 et 25 ans, selon l'épaisseur du film et la couleur. Chaque cycle coûte entre 25 et 60 % de l'application initiale (l'accès, le masquage, la préparation de la surface et l'élimination des déchets étant les principales sources de coût), et chaque cycle expose à nouveau la structure à la corrosion sur les bords et les soudures que le peintre n'a pas pu atteindre correctement la première fois. Les bords, les soudures et les têtes de fixations sont les endroits où les systèmes peints échouent en premier — c'est pourquoi les couches d'accentuation sur les soudures et les bords sont obligatoires, et non optionnelles, dans toute spécification compétente.
4. Systèmes duplex : galvanisation plus peinture
Le système duplex — couche primaire de galvanisation à chaud avec une couche de peinture par-dessus — combine les deux mécanismes : le zinc fournit une protection cathodique et une défense par barrière ; la peinture offre l'esthétique, la protection contre les UV et une barrière supplémentaire. La norme ISO 12944-5 documente la synergie : la durée de vie en duplex est généralement de 1,5 à 2,3 fois la somme arithmétique des durées de vie individuelles. Une couche galvanisée de 85 μm plus un système de peinture de 80-120 μm en environnement C4/C5 peut offrir 30 à 50 ans avec seulement un entretien cosmétique — c'est la base technique des structures côtières et industrielles à longue durée de vie en service aujourd'hui.
La discipline se situe dans l'interface : la peinture est appliquée sur la surface galvanisée après que le zinc se soit stabilisé (au moins 24 à 48 heures après le trempage, ou après un sablage à balayage du zinc frais avec un abrasif fin pour obtenir un profil de 40 à 70 μm), en utilisant des chimies compatibles — généralement des systèmes époxy, polyuréthane et à base d'eau sur le zinc, avec une préparation de surface conforme à la fiche technique du fabricant de peinture. Les peintures alkydes standard sur galvanisation fraîche constituent l'erreur classique ; les acides gras saponifient le zinc et le film se décolle en moins d'un an.
5. Comparaison des coûts : le point de croisement sur 25 à 30 ans
| Système | Épaisseur typique | Cycle de maintenance (C4) | Vue sur le cycle de vie de 30 ans |
|---|---|---|---|
| Galvanisation à chaud (naturelle) | Zinc 85-120 μm (ISO 1461) | Aucun entretien prévu jusqu'à 25-30 ans ; retouche cosmétique uniquement en cas de dommage | Coût initial plus élevé que la peinture ; entretien quasi nul ; coût cumulatif le plus bas sur 30 ans |
| Duplex (galvanisé + peinture) | Zinc 85 μm + peinture 80-120 μm | Retouche cosmétique du revêtement supérieur à 15-20 ans ; durée de vie du système 40-50 ans | Coût initial le plus élevé ; coût de cycle de vie le plus bas pour les environnements agressifs et les longues durées de vie prévues |
| Peinture, ISO 12944 C4 | 260-300 µm DFT zinc riche époxy PU | Première maintenance à 8-15 ans ; remise en peinture complète à 15-25 ans | Coût initial le plus bas ; 2-3 cycles de maintenance d'ici 30 ans font dépasser le coût cumulatif de la galvanisation |
Le point de croisement est un nombre réel, pas un slogan. À titre indicatif pour l'acier de construction, la galvanisation à chaud coûte environ 1,5 à 2,5 fois le coût appliqué d'un système de peinture standard de 240-300 µm en usine (dépend du prix du zinc), mais l'acier peint en C4 nécessite deux à trois interventions de maintenance sur 25-30 ans contre zéro à une réparation pour la galvanisation. Au-delà d'une durée de service requise d'environ 25-30 ans, ou dans des environnements C4 avec des problèmes d'accès (toits, colonnes hautes, espaces clos), les systèmes galvanisés et duplex gagnent de façon décisive la comparaison du cycle de vie. En dessous de cet horizon, ou lorsque le client exige couleur et flexibilité, la peinture reste le choix rationnel.
6. Réparation et retouche sur site
Aucun revêtement ne résiste intact au manutention sur site, au boulonnage et au soudage, et la spécification doit définir la réparation avant que les dommages ne se produisent. Pour l'acier galvanisé, les zones endommagées sont nettoyées à St3 (nettoyage à l'outil électrique, ISO 8501-1) ou Sa2,5, puis réparées avec une peinture bicomposant riche en zinc contenant au moins 90 % de poudre de zinc dans le film sec (selon ISO 3549), appliquée à 80-120 µm DFT. Les zones soudées sur les éléments galvanisés — la soudure sur site brûle le zinc — reçoivent la même réparation riche en zinc plus la couche de finition du système. Pour les systèmes peints, la réparation consiste en une séquence définie de sablage local, primaire, couche intermédiaire et couche de finition, estompée jusqu'au film d'origine.
Deux notes pratiques. Premièrement, les peintures de réparation riches en zinc ne remplacent pas le zinc galvanisé à chaud en termes d'épaisseur ou d'adhérence — la réparation est un compromis contrôlé, et la zone est consignée dans le dossier de maintenance. Deuxièmement, lorsque des éléments galvanisés sont soudés sur site, le feu ou le gougeage près du zinc génère des fumées d'oxyde de zinc ; la spécification doit exiger une extraction locale et une protection respiratoire en travail en espace clos, correspondant au fait que la plupart des « échecs de galvanisation » en service sont en réalité des dommages sur site non réparés.
7. Lorsque la peinture est la seule option valide
Il existe des cas où la galvanisation est techniquement incorrecte, et la peinture n'est pas une solution de rechange mais le choix d'ingénierie :
- Surfaces de friction boulonnées critiques au glissement. Une surface galvanisée modifie le facteur de glissement des assemblages de boulons haute résistance. Les surfaces de friction sont masquées avant le trempage ou nettoyées par projection après, de sorte que la classe de performance au glissement (par exemple, les classes A/B de l'annexe G de la norme EN 1090-2 avec des facteurs de glissement nominaux de 0,30 à 0,50) soit respectée et démontrée par des essais au glissement — les systèmes de peinture sur acier sablé sont la voie standard pour ces connexions.
- Géométrie des membres au-delà de la capacité du bain. Les éléments plus longs ou plus volumineux que le bain de galvanisation (et l'enveloppe de transport) ne peuvent pas être trempés à chaud ; une poutre-caisson en plaque lourde de 25 m dans un bain de 13,5 m est un élément peint, ou duplex en atelier.
- Surfaces usinées et de précision. Les goujons filetés, les plaques de base usinées et les surfaces coulissantes doivent être masqués lors du bain de zinc ; sur les fabrications complexes, le coût du masquage annule l'avantage de coût de la galvanisation et la peinture avec des zones masquées est plus simple.
- Exigences esthétiques et architecturales. La galvanisation est gris monochrome et sa rugosité de surface ainsi que son effet d'éclat ne correspondent pas aux finitions architecturales ; les systèmes peints RAL sont la seule solution pour l'architecture exposée. (Le duplex avec une couche de peinture complète fonctionne également lorsque le zinc en dessous prolonge la durée de vie.)
- Éléments de précision à paroi mince. L'immersion à 450°C déforme les plaques fines et les sections fermées ; les éléments avec des tolérances dimensionnelles strictes (connexions usinées, joints coulissants) sont plutôt peints.
- Interface de protection contre l'incendie. Les revêtements intumescents pour l'acier coupe-feu nécessitent un système de primaire/surrevêtement spécifié ; la surface galvanisée doit confirmer sa compatibilité avec le primaire intumescent, ce qui conduit souvent à choisir la peinture.
Points clés à retenir
- ISO 1461 fixe une moyenne de zinc de 85 μm comme référence pour l'acier structural de plus de 6 mm ; la durée de vie contre la corrosion suit les taux de zinc ISO 9223/9224 — environ 25-50 ans en C3, 15-30 en C4, et marginale en C5 pour 85 µm nu.
- La prétention « 30-40 ans dans les zones côtières/industrielles » ne tient que avec des chiffres : Un zinc plus épais (140 μm) ou un système duplex est ce qui le fournit réellement dans les atmosphères C4/C5.
- Le duplex (peinture au zinc) multiplie la durée de vie par 1,5 à 2,3 fois la somme arithmétique selon ISO 12944-5 — la solution défendable pour les environnements agressifs et des durées de vie de conception de 40 à 50 ans.
- La galvanisation permet de gagner sur le coût du cycle de vie au-delà de 25-30 ans parce que la peinture attire 2 à 3 cycles de maintenance dans cette période ; la peinture l'emporte là où la couleur, la flexibilité, la géométrie au-delà de la taille de la baignoire ou des surfaces de précision dominent.
- Les surfaces de friction, les zones usinées, les éléments surdimensionnés et les interfaces de protection contre l'incendie sont des zones réservées à la peinture ou masquées — reconnaître ceux-ci avant que la spécification du revêtement ne soit figée.
Nous spécifions et appliquons les deux familles — galvanisation ISO 1461 sous-traitée à des bains audités, systèmes de peinture ISO 12944 dans nos propres halls de revêtement, et systèmes duplex sur les structures destinées à l'exportation — avec contrôle de l'épaisseur de film sec (DFT), masquage des surfaces de friction et kits de retouche sur site comme standard. Pour une référence dans un environnement exigeant, voir notre Gare de Daqing Ouest cas de projet. Si vous rédigez une spécification sur la corrosion ou comparez des options pour un site spécifique, contactez notre équipe d'ingénierie avec la catégorie d'environnement, la durée de vie de conception et les dimensions des éléments — nous fournirons une recommandation de revêtement avec l'épaisseur, la durée de vie et les coûts dans les 24 heures.
Vous ne savez pas quel système de corrosion convient à votre projet ?
Indiquez-nous l'emplacement, la durée de vie prévue et la géométrie des éléments. Nos ingénieurs en revêtement compareront le galvanisation, la peinture et les options duplex avec des projections d'épaisseur et de coût sur le cycle de vie — dans les 24 heures.
Demander une étude de revêtement