Processus de fabrication de structures en acier : du détaillage à la pré-assemblage
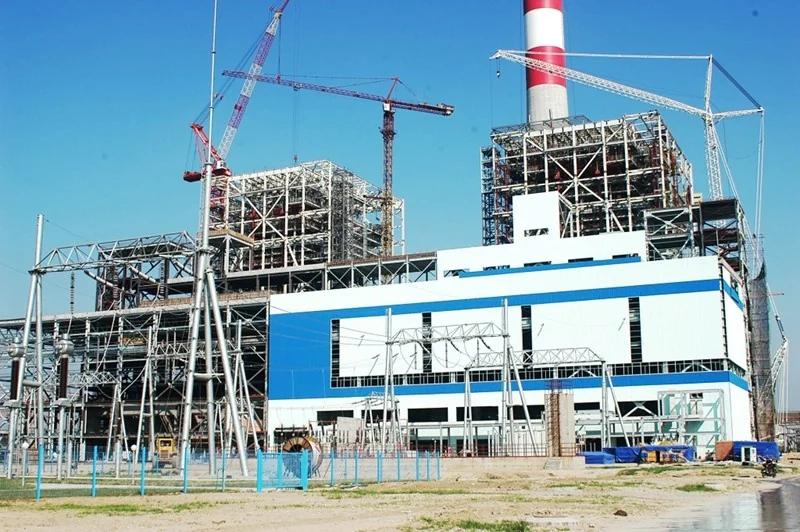
Entre un design structurel approuvé et l'acier en place dans l'air se trouve le processus de fabrication — une chaîne d'ateliers, de machines et d'inspecteurs qui convertit l'intention de conception en géométrie avec une tolérance de millimètre. Un projet de 20 000 tonnes, qui dans le secteur des treillis spatial et des fermes tubulaires est une grande remise de charbon, un toit d'aéroport ou un centre d'exposition, passe à travers cette chaîne approximativement sous forme de 800 à 1 200 éléments individuels, 40 000 à 60 000 soudures en atelier et 200 000 trous de boulons. Chacune de ces soudures et trous est régie par un niveau d'acceptation, et chaque élément principal porte une marque de traçabilité renvoyant à une plaque spécifique.
La qualité de fabrication n'est pas un supplément ; elle constitue l'ensemble du produit. Un cordon de treillis arrivant avec 8 mm de cambrure ne peut pas être forcé en position sans réintroduire des contraintes internes, et un joint sphérique boulonné avec des filetages endommagés paralyse toute une bay d'un planning de montage. Cet article parcourt les sept étapes de fabrication des grandes structures en acier — la conception détaillée, l'approvisionnement en matériaux, la découpe, l'assemblage et le soudage, le redressage et le sablage, le revêtement et le pré-assemblage — en détaillant les paramètres réels que notre atelier contrôle à chaque étape, et se termine par un planning typique pour un programme de 20 000 tonnes.
1. Conception détaillée et dessins d'atelier (tekla / SDS2)
La fabrication commence à partir de la conception détaillée — la traduction du plan de l'ingénieur en plans d'atelier pour les éléments et les périodes. Nous modélisons la structure complète dans Tekla Structures (et SDS2 pour les projets selon les normes américaines), ce qui génère simultanément trois résultats : les plans de montage pour le chantier, les plans des pièces et des assemblages pour l'atelier, et les fichiers de données CNC (format DSTV) qui pilotent les machines de découpe directement depuis le modèle.
À ce stade, la discipline est géométrique, non créative :
- Marquage des éléments : chaque élément reçoit un marquage unique référencé dans la séquence de montage ; le marquage est transféré à l’acier lors de la fabrication et apparaît sur tous les plans et listes de colisage.
- Attribution des symboles de soudure : la classification des joints (bout à bout, angle, pénétration partielle), la taille, la longueur et la position des soudures selon la norme ISO 2553 sont fixées dans le modèle, de sorte que l’atelier ne décide jamais de la taille des soudures par habitude.
- Revue des collisions et des tolérances : le modèle est vérifié par rapport aux jeux des boulons, aux ajustements des plaques d'extrémité et à l'accès au revêtement ; sur les treillis à grande portée, nous ajoutons des valeurs de cambrure d'essai à la géométrie afin que l'élément fini se déforme jusqu'au profil théorique.
- Optimisation des matériaux : les logiciels de nidification regroupent les pièces identiques pour augmenter l'utilisation des plaques d'un typique 75-80 % à 85-90 %, ce qui, sur 20 000 tonnes, représente 1 000-2 000 tonnes de plaques économisées — le levier de coût unique le plus important dans le processus.
2. Approvisionnement en matériaux et inspection à la réception
Les tôles et sections d'acier arrivent avec des certificats d'usine indiquant le numéro de chauffe, la composition chimique et les propriétés mécaniques selon GB/T 17505 ou EN 10204 3.1. L'inspection à la réception vérifie quatre choses : la nuance et les dimensions par rapport au bon de commande ; les limites de composition chimique (pour le Q355, carbone ≤ 0,24 %, phosphore et soufre ≤ 0,030 % typiquement) ; les propriétés mécaniques (limite d'élasticité, résistance à la traction, allongement, résilience au choc Charpy) ; et pour les plaques de 40 mm et plus, le contrôle ultrasonore de toute la surface de la plaque selon GB/T 2970 pour détecter les laminations internes avant la découpe.
Deux paramètres sont importants pour la soudabilité et sont vérifiés pour chaque chauffe : l'équivalent carbone et le paramètre de fissuration à la soudure. Pour les plaques Q355, nous respectons Céq = C Mn/6 (Cr Mo V)/5 (Ni Cu)/15 à ou en dessous de 0,44, ce qui permet de garder les exigences de préchauffage et le risque de fissuration à froid sous contrôle. Les numéros de brûlage acceptés sont pochoirés sur la tôle, et à partir de ce moment chaque pièce découpée porte son marquage de traçabilité — c'est la même rigueur que requièrent les classes d'exécution EN 1090-2, et c'est la police d'assurance la moins chère dans tout le programme.
3. Découpe et préparation des bords
La technologie de découpe est choisie en fonction de l'épaisseur et de l'exigence de qualité des bords :
- Découpe oxy-combustible CNC pour les plaques d'une épaisseur supérieure à 30 mm, y compris les plaques de bride de 40-80 mm des colonnes lourdes et des membrures de treillis ; qualité des bords jusqu'à la plage ISO 9013 niveau 2, avec compensation de largeur de coupe appliquée à partir des données DSTV.
- Découpe plasma CNC pour la plage de 6 à 30 mm à grande vitesse — l'outil principal pour les plaques d'âme, les écoinçons et les plaques de nœud.
- Découpe laser pour des pièces jusqu'à 20-25 mm où la perpendicularité des arêtes et la qualité des trous sont critiques (plaques d'extrémité, plaques de base, cornières), éliminant le perçage secondaire pour la plupart des trous inférieurs à 30 mm.
- Chanfreinage et préparation des joints : les joints bout à bout à pénétration complète sont chanfreinés (typiquement un seul V à 45° avec un angle compris de 60-90° pour t ≤ 40 mm, double V pour les sections plus épaisses) pour obtenir l'espace racine et le volume de métal d'apport pour lesquels la WPS est qualifiée.
La distorsion thermique est contrôlée à la source : la coupe est séquencée de manière à équilibrer l'apport calorique sur la pièce, et les grandes plaques sont découpées avec des languettes de maintien afin que la pièce reste dans la plaque jusqu'à la séparation finale. Pour les longrines de treillis de 100 mètres, les sections sont découpées plus longues selon le retrait de soudure prévu et la tolérance de cambrure, puis ajustées lors de l'assemblage.
4. Assemblage et soudage
L'assemblage rassemble les pièces découpées en sous-ensembles (nœuds, groupes de jonctions, segments de cordon) puis en éléments complets. Les tolérances de montage sont contrôlées selon GB 50205 / EN 1090-2 Classe 2 : jeux à la racine ±2 mm, décalage dans 10 % de la tôle la plus fine, et alignement des pièces vérifié avant tout dépôt de soudure.
La sélection du procédé de soudage suit le type de joint et la position :
- Soudage à l'arc submergé (SAW) pour les soudures bout à bout longues et droites et les soudures d'angle en position plate — colonnes en boîte, soudures entre l'aile et l'âme des poutres en H, épissures de cordes. Paramètres typiques pour une plaque de 20-40 mm : 550-700 A, 30-36 V, vitesse de déplacement 25-45 cm/min, fil simple ou double avec flux lié (par ex. type S101 / F4A2-EM12K), apport calorifique contrôlé pour maintenir la ténacité de la ZAT selon la WPS.
- Soudage à l'arc sous gaz métallique (GMAW/CO)2) et FCAW pour les soudures de position — nœuds, diaphragmes, raidisseurs — avec un fil plein ou fourré de 1,2 mm à 250-320 A, 28-32 V.
- Préchauffage et contrôle intermédiaire : Selon la norme GB 50661, un préchauffage de 60-80°C est typique pour le Q355 d'une épaisseur supérieure à 30 mm ; la température entre passes ne descend jamais en dessous du préchauffage et ne dépasse jamais 250°C. La température est vérifiée à 75 mm de la ligne médiane du joint avec un pyromètre à contact ou des crayons de température.
- Arrière-grattage : Les joints à pénétration totale sont gougés à l'arc carbones-air jusqu'au métal sain du côté racine, meulés jusqu'au métal brillant, examinés, puis scellés avec une deuxième passe.
La séquence de soudage est conçue, non improvisée : sur les colonnes tubulaires longues, nous alternons les passes autour de l'axe neutre et utilisons un soudage unilatéral équilibré dans les travées alternées pour maintenir le retrait longitudinal et le flambage dans les tolérances. Sur les treillis spatial, les soudures à chaque nœud sont déposées dans un ordre spécifié et le nœud est laissé refroidir entre les passes pour limiter la déformation cumulative.
5. Redressage, sablage et préparation de surface
Le retrait de soudure entraîne inévitablement une déformation de la géométrie. Les éléments sont vérifiés sur des bancs de nivellement par rapport aux décalages au millimètre indiqués sur les plans, et corrigés par redressage à la flamme (chauffage localisé à 600-800°C selon des motifs contrôlés — jamais au-delà de 900°C, ce qui endommagerait la microstructure du Q355) et par correction mécanique à la presse pour les désalignements angulaires. Le redressage dans les tolérances avant peinture est obligatoire : un revêtement ne peut pas masquer un élément qui est hors plumb de 12 mm.
La préparation de la surface se poursuit ensuite en un seul passage :
- Sablage jusqu'à Sa2.5 (ISO 8501-1) : la surface est nettoyée de l'échelle de laminage, de la rouille et des contaminants pour obtenir une finition de « métal presque blanc » — la spécification par défaut pour l'acier structurel avant peinture. L'abrasif est un mélange de bille/écrouissage en acier, recyclé à travers un séparateur magnétique pour contrôler la charge de poussière.
- Profil de rugosité de surface est conservé dans la bande G moyenne de l'ISO 8503-1 (40-70 µm) — suffisamment profonde pour ancrer l'apprêt, suffisamment peu profonde pour éviter les pics privés de couverture de peinture.
- Vérifications de propreté : évaluation de la poussière selon ISO 8502-3 (classe 2 ou meilleure sur les surfaces peintes dans des environnements agressifs) et vérifications de contamination par le sel lorsque le projet les spécifie, en particulier pour les spécifications de revêtement côtier.
6. Application du revêtement
Les systèmes de revêtement pour l'acier structurel suivent les catégories ISO 12944. Une spécification typique C4 (industriel/côtier, haute corrosivité) utilisée sur de grands projets de grilles et de poutres est un système à trois couches :
- Apprêt : zinc inorganique riche, épaisseur de film sec (DFT) de 70-80 µm — protection par anode sacrificielle au niveau du substrat.
- Intermédiaire : oxyde de fer micacé époxy (MIO), 120-160 μm DFT — la couche barrière qui bloque l'eau et le chlorure.
- Couche de finition : polyuréthane aliphatique, 50-60 µm DFT — stabilité aux UV et conservation de la couleur.
- Totaux du système : 260-300 μm DFT, mesuré selon ISO 19840 aux points spécifiés (typiquement 80-90 % des points dans la bande de tolérance, aucun en dessous du minimum).
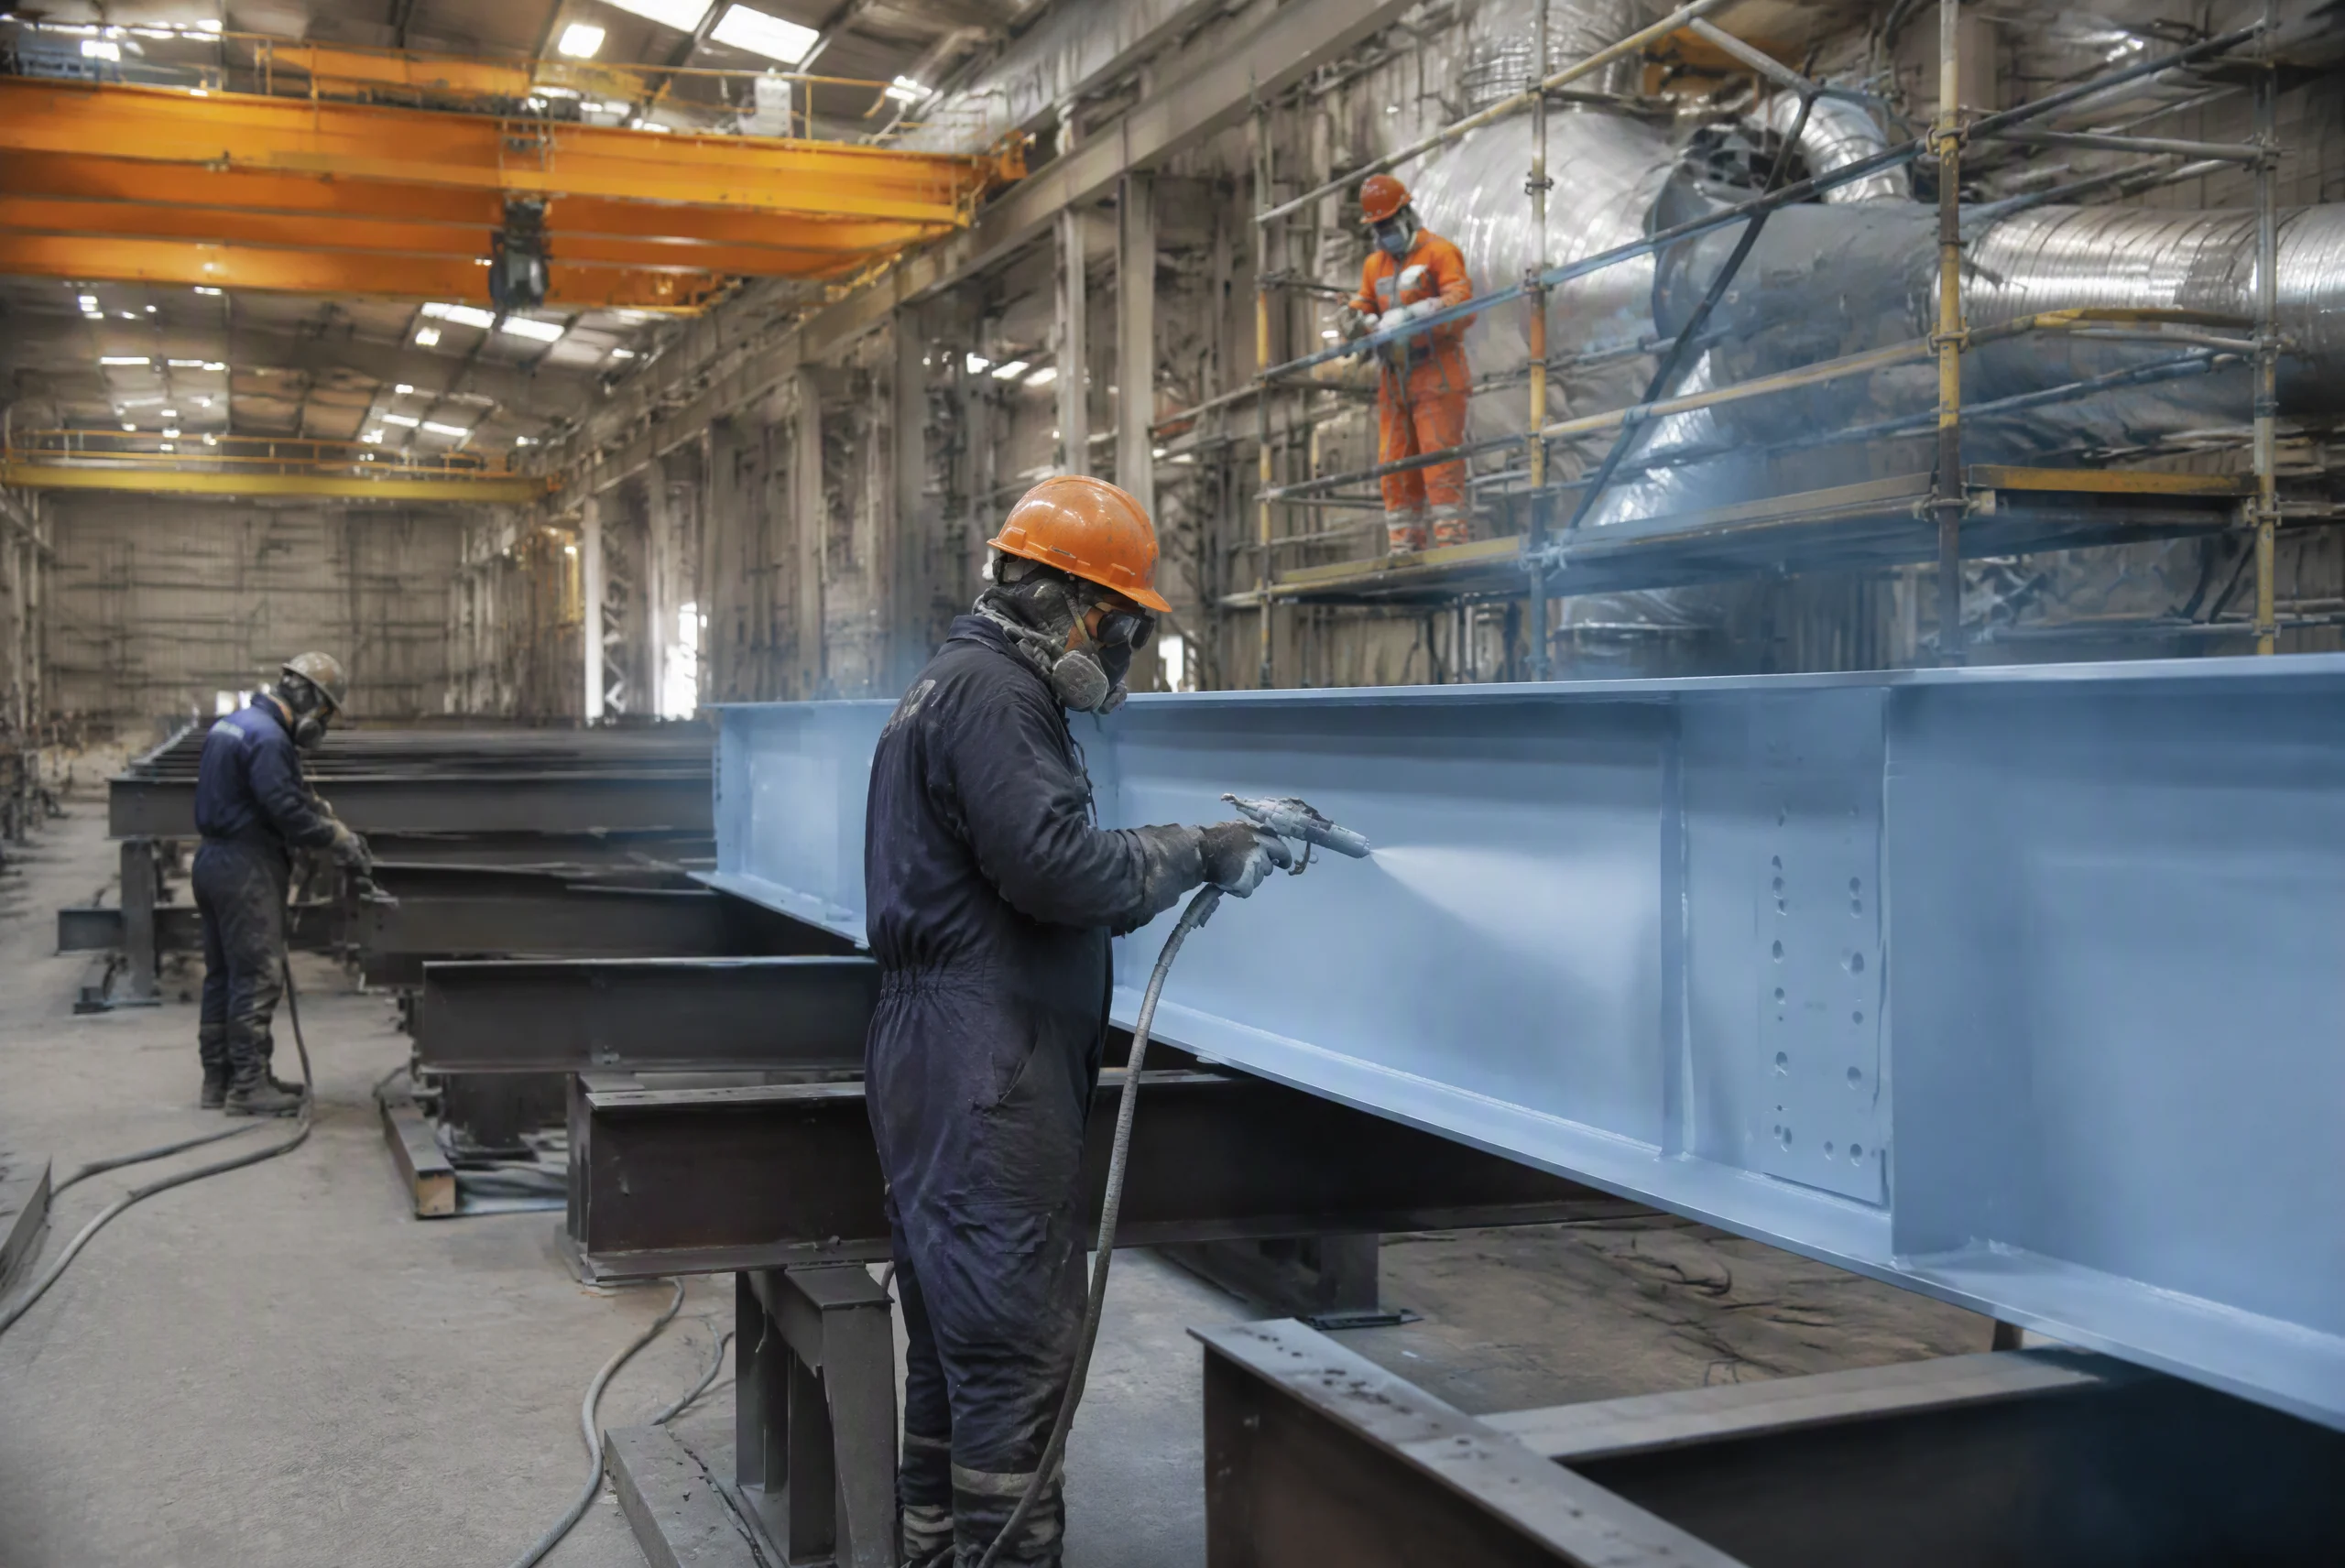
Les conditions d'application sont appliquées, pas suggérées : humidité relative ambiante inférieure à 85 %, température de l'acier au moins 3°C au-dessus du point de rosée, et vérifications du film humide à chaque poste. La pulvérisation airless à 200-250 bars permet d'atteindre une efficacité de transfert supérieure à 65 %, et les zones de soudure, les arêtes et les découpes reçoivent une couche de démarcation avant le film complet. Pour les éléments qui seront boulonnés sur site, les surfaces de frottement sont masquées avant le sablage et la peinture afin de conserver le coefficient de glissement spécifié — notre services de revêtement et de finition couvrir la décision galvanisation contre peinture, les cibles du système DFT et le masquage de la surface de friction en détail.
7. Assemblage d'essai, contrôle qualité final et libération
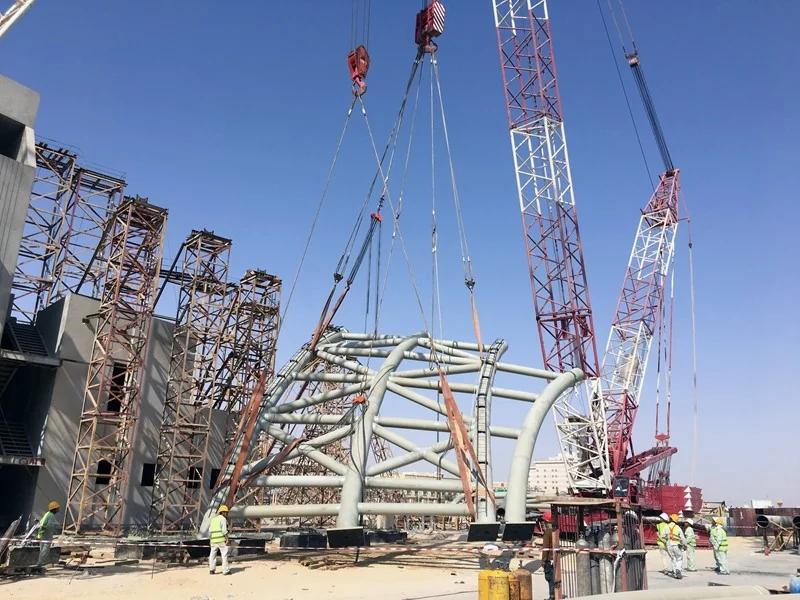
Pour les structures à grande portée et spatiales, l'assemblage d'essai (pré-)est l'endroit où le risque lié à la géométrie est éliminé. Nous assemblons des travées représentatives — généralement le premier module de la grille, un panneau de treillis complet ou les ensembles de joints autour des nœuds les plus sollicités — dans l'atelier afin de vérifier :
- alignement des trous de boulons et ajustement des groupes (100 % des trous acceptent librement les boulons dans la travée d'essai) ;
- dimensions globales par rapport au modèle théorique, y compris la contreflèche et les valeurs de préréglage ;
- marquage des éléments, orientation et logique de séquence de montage avant toute expédition ;
- accès pour les équipes de montage et points de levage pour le plan de la grue du site.
Le contrôle qualité final regroupe les documents dont un entrepreneur a réellement besoin : rapports END (ultrason, particules magnétiques, radiographique conformément au PAI), relevés d'épaisseur de revêtement, rapports de rectitude et de dimensions, certificats de matériaux avec numéros de lot, procédures de soudage et registres de soudeurs, et la liste de colisage avec les marques et poids de chaque élément. Ce n'est qu'ensuite que le lot est libéré pour l'emballage et l'expédition.
Programme typique pour un projet de 20 000 tonnes
Le calendrier ci-dessous reflète une usine de fabrication dédiée fonctionnant avec trois lignes d'assemblage, avec des étapes qui se chevauchent lorsque le chemin critique le permet. Il est typique pour un programme de grande toiture en grille ou de bâtiment de stockage:
| Étape | Durée typique (semaines) | Activités et jalons clés |
|---|---|---|
| Conception détaillée & plans d'atelier | 8-10 | Modèle Tekla, marquage des éléments, publication des données CNC ; dessins du premier travée pour la commande de matériaux |
| Approvisionnement en matériaux & réception | 6-8 (se chevauche avec la conception détaillée) | Commandes d'aciéries, certificats 3.1, UT sur les plaques épaisses, étiquetage des numéros de chauffe |
| Découpe & production de pièces | 6-8 | Pièces CNC oxy-combustible / plasma / laser, chanfreinage, nesting pour une utilisation ≥ 85 % |
| Assemblage & soudage | 26-32 | Groupes de nœuds, segments de cordes, colonnes en caisson ; SAW/GMAW ; contrôle du préchauffage ; à ~600-750 t/mois par ligne |
| CND & réparation | 4-6 (parallèle avec le soudage) | UT/MT selon l'ITP, réparations, retests ; émission des rapports de soudure |
| Redressement, sablage & revêtement | 8-10 | Redressement à la flamme/presse, sablage Sa2.5, revêtement contrôlé selon DFT, cuisson |
| Assemblage d'essai et contrôle qualité final | 4-6 | Assemblage de baie, rapports de dimensions, témoin tiers, dossier de documents |
| Emballage, expédition et documentation | 3-4 | Listes de colis par membre, marques, poids ; coordination du fret maritime/routier |
Avec un chevauchement réaliste, un programme bien géré de 20 000 tonnes s'inscrit en gros dans une durée de 44 à 52 semaines entre la libération des dessins et l'expédition finale. L'étape limitante est presque toujours la capacité de soudage — c'est pourquoi les programmes engagés réservent la capacité des machines, pas seulement les plaques, avant le début de la fabrication.
Points clés à retenir
- Le détaillage est l'endroit où la géométrie se gagne ou se perd. La modélisation Tekla/SDS2 alimente directement la découpe CNC et fixe les repères des éléments, les dimensions des soudures et la flèche d'essai avant toute commande d'acier.
- La traçabilité commence à la réception. Étiquetage par numéro de chaleur, contrôles de composition et Céq Le contrôle (cible ≤ 0,44 pour Q355) constitue la base de la soudabilité et de tout audit EN 1090-2 ou spécifique au projet.
- Les paramètres de soudage sont conçus, non improvisés : SAW à 550-700 A / 30-36 V, préchauffage 60-80°C au-dessus de 30 mm, température interpass 250°C, et passes séquencées pour contrôler la distorsion.
- Le revêtement est un système, pas une couche de peinture : Préparation Sa2,5, profil de rugosité de 40-70 μm, époxy riche en zinc MIO polyuréthane à 260-300 μm DFT pour environnements C4, avec conditions environnementales appliquées.
- L'assemblage d'essai retire le risque d'érection. Un poste représentatif vérifié pour l'ajustement des boulons et la géométrie globale vaut plus que tout ensemble de documents — et c'est l'ensemble de documents (END, DFT, certificats, bordereaux d'expédition) qui libère le lot.
Chaque étape ci-dessus est réalisée sous des systèmes de qualité documentés dans nos usines de Xuzhou, avec une inspection par des tiers prévue à chaque point de contrôle. Si vous planifiez un grand programme de structures en acier et avez besoin d'un partenaire de fabrication, contactez notre équipe d'ingénierie avec vos dessins et les dates du programme — nous confirmerons la faisabilité, la capacité et un calendrier étape par étape dans les 24 heures.
Vous planifiez un programme de fabrication d'acier à grande échelle ?
Partagez votre tonnage, les types de membres et le calendrier. Notre équipe ajustera la capacité, confirmera le plan étape par étape et renverra un devis de fabrication avec des engagements de jalons sous 24 heures.
Demander un devis de fabrication