Connexions de fermes en tube d'acier : conception des joints, soudage et vérification
Dans les fermes tubulaires — les toits des gares, des stades et des halles d'exposition — les éléments sont secondaires par rapport aux joints. Un élément de treillis en section circulaire creuse (CHS) atteint sa capacité théorique uniquement si le joint sur lequel il repose peut fournir cette capacité ; et la conception du joint, et non celle de l'élément, détermine l'épaisseur de paroi de la corde, le coût des soudures, le budget NDT et la moitié des heures de fabrication. C'est pourquoi presque tous les problèmes coûteux dans les projets de fermes tubulaires sont des problèmes de joint : une paroi de corde trop fine pour la rupture par cisaillement, une géométrie branche-corde en dehors des limites du code, ou un détail de soudure qui échoue au contrôle de fatigue après le chargement du toit.
Ce guide explique comment les connexions de treillis CHS sont conçues, soudées et vérifiées en pratique. Il suit EN 1993-1-8 (Conception des joints) et les guides de conception CIDECT pour les sections circulaires creuses, GB 50017-2017 Chapitre sur les joints tubulaires pour la pratique chinoise, et AWS D1.1 (Code de soudage structurel — Acier) pour la procédure de soudage et l'inspection. Les recommandations reflètent les fermes que nous avons fabriquées pour des projets incluant les toits de la gare ferroviaire à grande vitesse de Xuzhou et l'expansion de la Phase III de l'aéroport international de Guangzhou Baiyun (450 000 m², 42 000 t d'acier), où les jonctions à branches multiples étaient courantes et chaque jonction était vérifiée par rapport à la capacité selon le code avant fabrication.
Nous couvrons la typologie des assemblages, les limites géométriques qui définissent la validité, la capacité et les modes de défaillance, la conception et l'exécution des soudures, ainsi que les points de vérification par éléments finis qui réduisent les risques des nœuds les plus sollicités.
1. Typologie des joints : Joints K, T, Y, N, KT et X
Les raccords CHS sont classés selon le nombre et l'agencement des branches et selon que les branches se chevauchent ou non. Le type détermine quelle formule de capacité s'applique, et la mauvaise classification d'un raccord est l'erreur de révision la plus courante.
- Bras et joints en T : une seule branche cadre dans la corde, à un angle θ compris entre environ 30° et 90°. On la trouve aux extrémités des fermes et aux nœuds soumis à une charge ponctuelle ; le contrôle principal est la cisaillement par poinçonnement de la paroi de la corde et la plastification de la face de la corde.
- Nœuds en X : deux branches alignées, une de chaque côté de la corde, transférant une force transversale. Régi par l'écrasement de la paroi de la corde et le flambement local sous une forte contrainte axiale de la corde.
- Nœuds K et N : deux branches du même côté de la corde (K : toutes deux en compression ou en tension ; N : une de chaque). Les deux forces des branches sont équilibrées par le cisaillement dans le panneau de la corde entre elles ; les nœuds avec écart sont la norme dans les fermes.
- Nœuds KT : trois branches d'un côté, typiques à la jonction de deux diagonales et d’un vertical à un point de panneau de ferme ; la capacité est vérifiée comme une combinaison du comportement du nœud K avec l’interaction des contraintes de la corde.
- Écart versus chevauchement : les joints à écartement (un écart clair g entre les doigts de branche sur la face de la corde, généralement de 10 à 50 mm) sont préférés dans la fabrication car les soudures sont accessibles ; les joints chevauchants (soudés branche-à-branche) supportent plus de charge mais nécessitent un ajustement précis et ne sont spécifiés que lorsque l'espace ou la capacité l'exigent.
| Type de joint | Configuration typique | Vérification principale | Préférence de soudure |
|---|---|---|---|
| T / Y | Single branch, 30–90° | Cisaillement par poinçonnage, plastification de la face | Soudure d'angle ou PJP autour du périmètre |
| X | Deux branches opposées | Écrasement de la paroi de la corde | Pénétration totale ou partielle |
| K / N | Deux branches, même côté | Cisaillement de la corde, géométrie de l'écart | Soudures d'angle, gorge dimensionnée à la branche |
| KT | Trois branches, même côté | Comportement combiné K contrainte sur la corde | Joints à écartement, END sur chaque branche |
2. Limites géométriques : rapports de diamètre et d'épaisseur de paroi
Les formules de capacité du code pour les joints CHS ne sont valables que dans un enveloppe géométrique spécifiée ; en dehors de celle-ci, le joint doit être vérifié par essais ou analyse par éléments finis. Le tableau 7.1 de l'EN 1993-1-8 fixe les limites pour les sections circulaires :
- Rapport de diamètre β = d1/d0 compris entre 0,2 et 1,0 (la conception pratique maintient β ≤ 0,8 pour contrôler le poinçonnage du mur de la corde et l'accessibilité à la soudure).
- Rapport d'épaisseur de paroi τ = t1/t0 entre 0,2 et 1,0 — la paroi de la branche est normalement plus mince ou égale à celle de la corde.
- Slenderness de la corde d0/t0 entre 10 et 50,avec la plage pratique 20–35 pour les cordes de treillis afin de résister au flambement local et à l'ovalisation.
- Branch angle θ ≥ 30° pour les joints K et généralement 30–90° ; en dessous de 30° la déflexion et les profils de soudure deviennent ingérables.
- Conditions d'écart : pour les joints K à écarts, l'écart g doit se situer dans la plage du code ; un écart trop petit se comporte comme un joint chevauchant, et un écart trop grand modifie le chemin de charge.
GB 50017-2017 applique la même famille de limites pour les assemblages CHS chargés axialement (son chapitre sur les assemblages tubulaires reflète l'enveloppe CIDECT avec les facteurs chinois), donc un assemblage conçu à l'intérieur de ces limites est transférable entre les deux systèmes à part les coefficients partiels. Un assemblage typique de toit de station — âme φ351×16 avec des branches φ180×8 à 45° — a β = 0,51, τ = 0,5 et d0/t0 = 22, confortablement à l'intérieur de la validité, et sa capacité est régie non pas par la branche mais par la paroi de la corde vis-à-vis du cisaillement de poinçonnement.
3. Vérifications de capacité et modes de défaillance
Quatre modes de défaillance couvrent presque tous les conceptions de joints CHS, et chacun correspond à une formule du code :
- Plastification de la face de l'accord (écart K et joints T/Y) : les forces de la branche déforment localement la paroi de l’âme. Régi par la limite d’élasticité du cordon, l’épaisseur de la paroi et l’empreinte de la branche ; les équations factorisées pour N selon l’EN 1993-1-81,ère appliquer au mur de la corde, pas à la section de la branche.
- Cisaillement par poinçonnement du mur de raidissement: le périmètre de la branche tente de transpercer la paroi de la nervure ; la capacité augmente avec l'épaisseur t de la paroi de la nervure0 et la résistance à la traction de la corde fy0, et c'est généralement le contrôle qui oblige à avoir une paroi de membrure plus épaisse dans les fermes avec des branches trapues.
- Interaction de contrainte de corde: une âme déjà sollicitée en compression ou en traction a une capacité de jonction réduite ; l'EN 1993-1-8 applique un facteur de réduction à la résistance de la jonction en fonction de l'utilisation de l'âme n. C'est pourquoi la même jonction peut être adéquate au milieu de la portée d'une ferme et inadéquate aux appuis — la force dans l'âme est différente, la géométrie identique.
- Flambage local: à haute d0/t0 ou sous compression de la corde, le mur ou la branche de la corde peut se plier localement avant que la force de l'assemblage ne soit atteinte ; c'est le contrôle qui limite l'amincissement possible d'une grande corde.
Dans la conception, nous dimensionnons la paroi de l’âme à partir de la plus mauvaise jonction dans le treillis, et non à partir de la vérification axiale des éléments — dans la plupart des fermes tubulaires, ce sont les jonctions, et non les âmes, qui déterminent l’épaisseur de la paroi de l’âme. Une règle empirique utile tirée de nos archives d’atelier : une paroi de l’âme de 12–16 mm sert généralement pour des portées jusqu’à 40 m ; au-delà, la demande au niveau des jonctions pousse les âmes à 20 mm et plus ou oblige le concepteur à renforcer localement les nœuds (plaques de collet ou raidisseurs internes en anneau).
4. Conception et exécution des soudures : AWS D1.1 et GB 50661
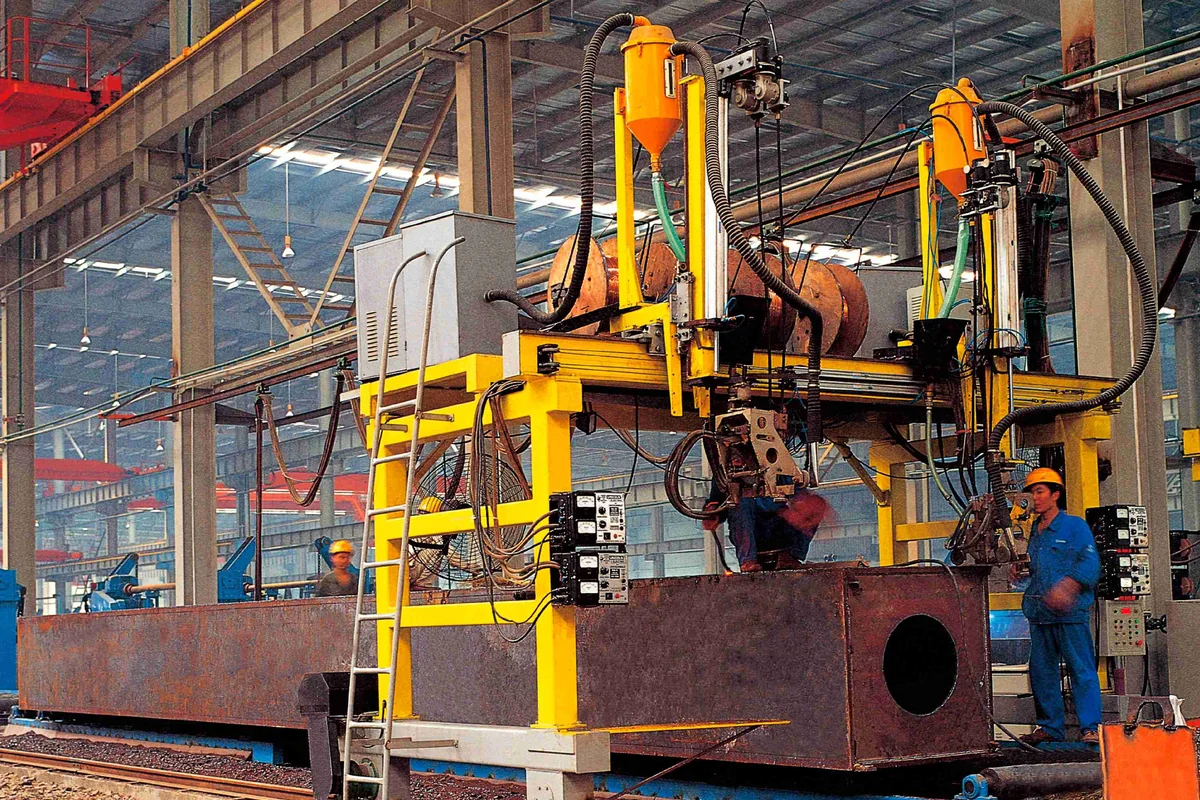
La soudure autour d'une branche est une courbe dans l'espace, et sa conception suit trois règles. Premièrement, la soudure doit développer la capacité de la dérivation: pour les branches fines (β faible, branche mince), une soudure en angle avec une épaisseur de gorge d'environ 0,7 à 0,8 fois l'épaisseur de la paroi de la branche permet d'atteindre la résistance maximale ; pour les branches trapues, des soudures bout à bout à pénétration partielle ou complète sont requises, la profondeur de pénétration étant vérifiée lors de la qualification de la procédure. Deuxièmement, Le profil de soudure doit suivre la géométrie de l'intersection: au talon de la branche, la soudure est longue mais profonde, au bout elle est courte ; le profil est roulé (rayonné) aux transitions talon et bout pour réduire la concentration de contraintes qui est importante pour la fatigue. Troisièmement, L'exécution du soudage est qualifiée par procédure et inspectée — Détails PJP/CJP préqualifiés AWS D1.1 et WPS qualifiés GB 50661, certification des soudeurs et END : essais ultrasonores sur toutes les soudures pleine pénétration aux joints principaux selon GB/T 11345, et contrôle par particules magnétiques sur les soudures d'angle aux nœuds fortement sollicités.
Le soudage en position par-dessus sous l’embranchement est inévitable dans la fabrication en atelier mais doit être minimisé : le profilage CNC de l’extrémité de l’embranchement (la coupe biaise tridimensionnelle) doit correspondre au rayon de la corde dans une tolérance de 1 à 2 mm, et l’assemblage est tourné dans le positionneur de manière à ce que le maximum de soudure possible soit réalisé en position à plat ou horizontale. L’état de la racine de soudure au talon, là où l’accès est le plus restreint, est le point de rejet par END le plus fréquent, et un examen des dossiers d’END pour toute proposition de fermes tubulaires devrait rechercher exactement ce schéma.
Vérification de la gorge de soudure en une ligne
Pour les soudures d'angle qui joignent les éléments d'entretoise au cordon au niveau de l'espace entre les entretoises de joint en K, le contrôle de conception se réduit à une équation de surface de gorge que tout ingénieur d'atelier peut appliquer avant d'ouvrir le modèle par éléments finis :
a ≥ N / (lw · fw) avec a = gorge (jambe × 0,7), lw = longueur de soudure efficace le long du périmètre de l'entretoise, fw = résistance au cisaillement de calcul de la soudure (par exemple, 160 N/mm² pour l’électrode E50 sur un métal de base de classe S355 selon les formulations GB 50017)
Parce que la soudure suit la ligne d'intersection enroulée, la longueur effective lw n'est en pratique que de 60 à 80 % du périmètre complet de l'intersection — les zones de chevauchement et les angles aigus au talon et à l'orteil ne peuvent pas supporter la charge de manière uniforme. L'application de cette correction fait la différence entre une soudure qui réussit de 10 % et une soudure qui est sous-utilisée de 30 % lors du premier contrôle de soudure.
5. Points de vérification des éléments finis
Les formules du code couvrent l'enveloppe standard, mais trois situations méritent une vérification par éléments finis de type coque ou solide avant fabrication, et dans notre flux de travail elles sont obligatoires : les nœuds complexes (KT et multi-branche aux appuis), les assemblages en dehors de l'enveloppe géométrique, et les assemblages sur le chemin de charge critique en fatigue de la structure.
- Modélisez la géométrie réelle : mailler la corde et les branches avec les courbes d'intersection réelles, la dimension de l'écart et le profil de soudure ; les éléments solides linéaires au niveau de la racine de la soudure sont la référence pour des contraintes locales significatives.
- Vérifier la capacité localement : Le pic FE de von Mises dans la paroi de l'âme sous les charges ULS est comparé à la capacité réglementaire applicable — l'objectif est une concordance avec le contrôle réglementaire dans une marge de 10 à 15 % ; des écarts plus importants signalent soit une erreur de modélisation FE, soit un assemblage que les formules du code ne sont pas destinées à couvrir.
- Vérifier le flambement local : pour haute d0/t0 cordes, effectuer une analyse des valeurs propres de flambement sur le sous-modèle de l'assemblage avec la force axiale de la corde au niveau de conception ; le mode local de flambement doit rester clairement au-dessus de la charge de conception.
- Vérification de la fatigue : là où la ferme est sensible à la fatigue (ponts, supports de grues, toits de gares au-dessus des voies), utilisez la méthode de contrainte de point chaud avec des facteurs de concentration de contraintes extraits du modèle EF conformément à l'EN 1993-1-9, par rapport à la catégorie de détail appropriée et au nombre de cycles.
- Documenter le modèle : La source de la géométrie, la densité du maillage à l’extrémité de la soudure, les conditions aux limites et les points d’extraction pour la contrainte de point chaud doivent être enregistrés ; une vérification EF qui ne peut pas être reproduite est une responsabilité, pas une assurance.
Ce que le modèle EF doit reproduire
La vérification par éléments finis d’un joint tubulaire trouve sa place lorsqu’elle reproduit quatre comportements que le contrôle manuel du code ne peut pas : l’ovalisation de la section du cordon sous compression de l’entretoise (la déformation caractéristique d’un joint non raidie), le gradient de contraintes autour de la ligne d’intersection (contrainte maximale au talon, faible sur les côtés), la contrainte à travers l’épaisseur de la paroi du cordon dans la région du jeu, et la redistribution élasto-plastique à la résistance de conception. Le modèle utilise des éléments solides ou à coque épaisse à travers l’épaisseur de la paroi, fixe les extrémités du cordon sur des longueurs de 6 à 10 diamètres de cordon pour éviter les effets de frontière, et est validé par rapport à la capacité du code avant d’être utilisé pour l’étendre — le modèle qui ne correspond pas d’abord à la capacité manuelle n’est pas vérifié, il est simplement calculé.
6. Pratique de fabrication : des dessins d'atelier au pré-assemblage
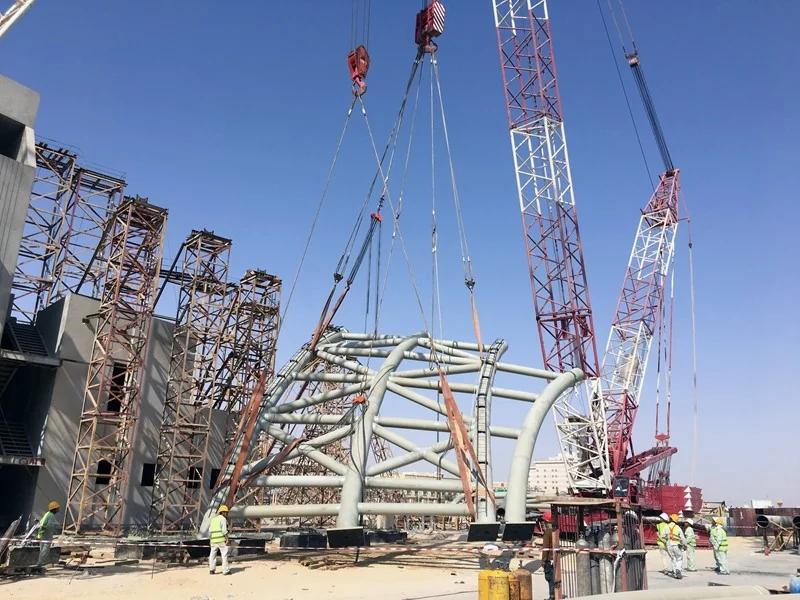
Une ferme tubulaire est fabriquée en profilant chaque extrémité de branche selon trois axes, en ajustant à sec l'assemblage pour vérifier les jeux, en soudant dans le positionneur et en vérifiant la géométrie de la ferme après soudage lorsque des déformations sont présentes. Les deux contrôles en atelier qui déterminent le succès sur le chantier sont les tolérances et la séquence. Les longueurs des cordes sont maintenues à ±2 mm aux points de raccordement ; la géométrie des intersections de branches à ±2 mm ; et la ferme est cintrée et pré-assemblée de manière à ce que les fermetures sur le chantier aux sections de raccordement correspondent — chaque ferme tubulaire que nous expédions est assemblée à sec en atelier avec les boulons de raccordement de chantier installés avant la peinture.
La séquence de soudage contrôle la déformation sur les longues poutres : soudage équilibré autour de chaque joint, poutres soudées du milieu vers les supports, et la ferme maintenue dans son gabarit cambré jusqu'au refroidissement. Pour les nœuds à branches multiples, les branches sont soudées dans un ordre qui permet à chaque soudure de refroidir avant que la suivante n'applique sa contraction, et le nœud est vérifié à chaque étape à l'aide d'un gabarit. Cette discipline explique pourquoi, sur des projets comme les toits de la gare à grande vitesse de Xuzhou, le montage sur site des fermes tubulaires soudées s'est effectué sans retouche aux joints — les joints étaient réalisés en atelier, et le montage sur site n'était qu'une opération de fermeture.
Acceptation du QA de pré-assemblage
Avant que les fermes tubulaires ne quittent l'atelier, l'acceptation de pré-assemblage verrouille la géométrie que le chantier ne vérifiera jamais à nouveau : le flambement des cordes mesuré à chaque point de panneau par rapport à la tolérance des plans d'atelier (±3–5 mm typique pour de grandes portées), l'alignement des trous de boulons par l'insertion d'une goupille de centrage, les profils des lignes d'intersection des assemblages en K vérifiés à l'aide d'un gabarit contre la surface de la corde, et les enregistrements CND des soudures correspondant à la carte de soudure membre par membre. Le registre d'acceptation est le pont entre la vérification par éléments finis et le chantier : l'assemblage que l'analyse a supposé doit être l'assemblage qui a été construit, et la feuille de Q/A est la seule preuve de continuité.
Points clés à retenir
- Classifiez correctement l'assemblage en premier. Les assemblages T/Y, X, K/N et KT ont chacun leur propre formule de capacité ; une mauvaise classification est l'erreur de vérification et de modélisation la plus fréquente.
- Restez à l'intérieur de l'enveloppe géométrique. Limites selon EN 1993-1-8 et GB 50017-2017 : β = 0,2–1,0, τ = 0,2–1,0, d0/t0 = 10–50, angle de branche ≥ 30° — en dehors de cela, seul un test ou une FE peut justifier le joint.
- Le mur de l’âme détermine la capacité du joint. L’interaction flambement par poinçonnement et contrainte dans l’âme gouverne généralement ; dimensionner l’âme à partir du joint le plus défavorable, pas à partir de la vérification de l’élément.
- Souder pour développer la branche, pas pour une taille nominale. Gorge du filet 0,7–0,8×t1 pour les branches fines, soudures par pénétration pour les branches robustes, profils laminés au talon et à la pointe, et END selon AWS D1.1 / GB 50661.
- Vérifier les nœuds complexes et soumis à fatigue dans la FE avec géométrie réelle, profil de soudure, flambement local et contraintes ponctuelles, documentés pour la reproduction.
- La discipline de fabrication est la ligne d’arrivée : profilage CNC, séquence de soudage, gabarits de cambrure et pré-assemblage complet transforment la conception du joint en joints qui s’ajustent sur site.
Si votre projet utilise des fermes tubulaires — toits de gares, auvents de stades, terminaux d’aéroports — notre équipe d’ingénierie peut examiner ou produire la conception des joints, les spécifications de soudure et les plans d’atelier, et nos ateliers peuvent les fabriquer et les pré-assembler avec les enregistrements CND attachés. Contactez notre équipe d'ingénierie pour une revue de conception conjointe ou une demande de fabrication.
Besoin que des joints de fermes tubulaires soient conçus, vérifiés et fabriqués correctement ?
Avec des assemblages qualifiés selon EN 1993-1-8, GB 50017 et AWS D1.1, un profilage CNC et un pré-assemblage complet dans nos ateliers, nous livrons des fermes tubulaires qui s’ajustent sur site et supportent leurs charges de conception avec les rapports de CND pour le prouver. Envoyez-nous la géométrie de votre treillis et les charges pour une révision de l’assemblage.
Demandez une consultation