Treillis à caissons courbés — Là où la géométrie rencontre la fabrication
Les treillis en boîte courbés sont le type de treillis le plus exigeant sur le plan de la fabrication dans la construction en acier. Ils nécessitent un pliage simultané multi-axes des sections de boîte rectangulaires tout en maintenant la rigidité en torsion, en contrôlant la déformation des soudures sur les surfaces courbes et en obtenant une précision géométrique que l'assemblage pré-digital peut vérifier. Il s'agit de l'une de nos 10 technologies de fabrication essentielles.
Pourquoi les treillis en boîte courbés testent les limites d'un fabricant
Un fermes tubulaires droit est déjà assez exigeant : découpe précise des tubes, préparation des courbes intersectantes (contours), soudage multi-passes et contrôle non destructif à chaque joint. Un treillis en boîte courbé ajoute une dimension complètement nouvelle de difficulté.
La section en boîte — une section creuse rectangulaire ou carrée (RHS/SHS) — doit être courbée à une courbure spécifique tout en maintenant sa section transversale rectangulaire. Contrairement au tube rond, qui peut être plié par des machines à cintrer rotatives avec une déformation symétrique, une boîte rectangulaire se plie de manière asymétrique : la semelle extérieure s’étire tandis que la semelle intérieure se comprime, et l’âme doit accommoder les deux. La déformation de la section transversale pendant le pliage — aplatissement, flambement, torsion — constitue le principal risque de qualité.
Ensuite, les sections de boîte courbées doivent être assemblées en une poutre treillis avec connexions soudées qui maintiennent la géométrie courbée. La déformation due au soudage sur une surface courbe est cumulative — le retrait de chaque soudure tire l’élément dans une direction qui peut être en conflit avec la courbure prévue. Sans prédiction précise et compensation du retrait de soudure, une poutre en treillis courbe assemblée à partir de membres individuellement corrects ne correspondra pas à sa géométrie conçue.
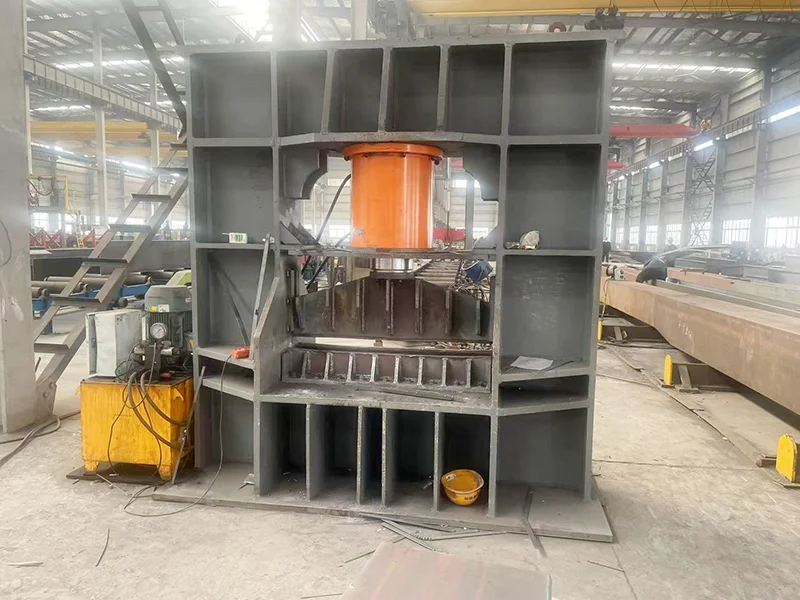
C'est pourquoi la fabrication de treillis en cadre courbé est classée comme l'une de nos 10 technologies de fabrication principales — elle nécessite des équipements, des procédures et une expertise qui ne peuvent être improvisés. La plupart des fabricants d'acier peuvent fabriquer un treillis droit. Beaucoup moins peuvent fabriquer un treillis en cadre courbé qui respecte la tolérance géométrique lors du pré-assemblage numérique. Machine de pliage hydraulique développée en interne pour la fabrication de sections de treillis en cadre courbé chez Permanent Steel Structure
Qu'est-ce qu'un treillis en cadre courbé ?
Un treillis en cadre (également appelé treillis en section creuse rectangulaire) utilise des tubes en acier rectangulaires ou carrés comme éléments de corde et de diagonale, soudés ensemble aux jonctions courbes intersectées pour former une structure triangulée rigide.
- Les sections en boîte offrent des avantages structurels spécifiques par rapport aux tubes ronds dans certaines applications : Rigidité à la torsion plus élevée — les sections rectangulaires résistent mieux à la torsion que les sections rondes de surface équivalente, ce qui est critique pour les éléments en porte-à-faux longs
- Surfaces de connexion plates — les membres de l’âme peuvent se connecter aux faces des batées sans la préparation complexe de découpe de selle requise pour les tuyaux ronds
- Compatibilité architecturale — les surfaces planes acceptent plus facilement les revêtements, les finitions et les éléments visuels que les tuyaux ronds
A courbé Une ferme en caisson est celle où les éléments d'âme suivent une courbure conçue — typiquement un arc de cercle, une courbe parabolique ou une courbe libre définie par le design architectural. La courbure se situe dans le plan vertical pour les toits voûtés, dans le plan horizontal pour les auvents courbes, ou en trois dimensions pour les formes courbes spatiales.
Le comportement structurel d'une ferme courbe diffère de celui d'une ferme droite de manière significative. La courbure introduit forces hors plan à chaque nœud — des forces qu’une treillis droit ne subit pas. La conception de la connexion doit tenir compte de ces forces, et la géométrie des entretoises doit suivre les angles changeants entre l’âme courbée et les entretoises droites (ou également courbées) à chaque nœud.
Types de sections transversales
- Section creuse carrée (SHS) : Largeur et hauteur égales, généralement de 100×100 à 400×400 mm
- Section creuse rectangulaire (SCR) : Largeur ≠ hauteur, généralement de 200×100 à 500×300 mm
- Section de boîte soudée : Fabriqué à partir de tôle d'acier pour des tailles supérieures aux sections laminées standard
- Épaisseur de la paroi : 4–20 mm, déterminé par les forces des éléments et le contrôle du flambage
Types d'articulations
- Joint en T : Âme perpendiculaire à la face de la corde
- Joint en Y : Âme inclinée par rapport à la face de la corde
- Joint K : Deux nervures formant un K sur la surface de la corde
- Articulation KK : Joints K appariés pour treillis spatial
Pliage multi-axes, contrôle de la distorsion et pré-assemblage numérique
La fabrication de treillis de boîte courbée est un processus de précision en trois étapes : pliage contrôlé, soudage compensé et vérification numérique.
Étape 1 : Flexion multi-axes
La section de la boîte est pliée selon la courbure de conception en utilisant notre machine de pliage hydraulique auto-développée. Cette machine a été conçue et fabriquée en interne spécifiquement pour les défis liés au pliage des sections en acier rectangulaires sans déformation de la section transversale.
La machine applique une force de pliage à travers une série de vérins hydrauliques qui supportent la section à la fois sur les ailes intérieure et extérieure simultanément, contrôlant la déformation de la section transversale pendant le pliage. Les principaux paramètres contrôlés pendant le pliage incluent :
- Rayon de courbure (déterminé par la conception structurelle — généralement 3–10× la hauteur de la section)
- Compensation du retour élastique (l'acier se redresse après le retrait de la force — sur-courbure nécessaire)
- Surveillance de la déformation de la section transversale (planéité de la bride, perpendicularité de l’âme)
- Angle de courbure incrémental par coup (contrôlé pour une génération de courbe lisse)
Pour les courbes tridimensionnelles, l’élément est plié dans un plan, puis tourné et plié dans le plan orthogonal — un processus multi-axes séquentiel qui nécessite un calcul précis des géométries intermédiaires.
Étape 2 : Compensation de la déformation de soudure
Chaque soudure se rétracte en refroidissant — généralement de 1 à 2 mm par soudure dans l'acier de construction. Dans une ferme courbe avec des dizaines de joints, cette rétraction s'accumule et peut déformer la géométrie de la ferme de plusieurs centimètres par rapport au design. Notre processus de fabrication compense cela par :
- Prédiction du retrait de soudure : Analyse FEM du retrait de chaque joint en fonction de la taille de la soudure, du procédé et de la contrainte
- Compensation de pré-flexion : Les éléments sont courbés selon une courbure modifiée qui tient compte du retrait prévu, de sorte que la géométrie finale après le soudage corresponde à la conception.
- Optimisation de la séquence de soudage : Les joints sont soudés dans un ordre calculé qui équilibre les forces de retrait et minimise la déflexion cumulative
- Dispositifs de contention : Les gabarits de soudage maintiennent les pièces en position pendant le soudage pour résister à la déformation en temps réel
Étape 3 : Pré-assemblage numérique
Avant tout assemblage physique, la ferme entière est préassemblé numériquement dans un logiciel de modélisation 3D. Chaque élément, chaque joint, chaque préparation de soudure est modélisé pour vérifier que les composants fabriqués s'emboîtent dans la tolérance géométrique. Les écarts sont identifiés et corrigés numériquement avant que l'acier ne soit découpé, ce qui élimine les reprises coûteuses qui surviennent lorsque les éléments ne s'ajustent pas lors de l'assemblage physique.
Après la fabrication physique, les dimensions clés sont relevées à l'aide d'une station totale ou d'un traceur laser et comparées au modèle numérique. Les tolérances d'acceptation sont généralement ±3 mm sur la longueur des éléments et ±1/500 sur la courbure globale des fermes.
Centre d'échange culturel de tai chi de jiaozuo
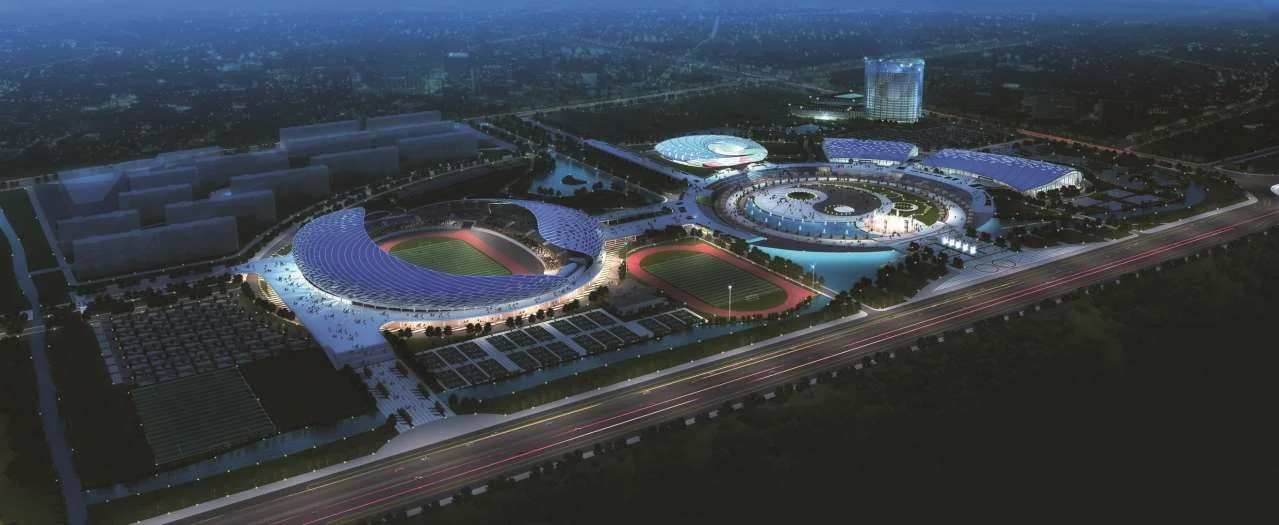
Un arc de 423 mètres avec un porte-à-faux de 40 mètres — l'une des structures en acier les plus complexes sur le plan architectural du centre de la Chine.
Aperçu du projet
Le Centre d'Échange Culturel de Tai Chi de Jiaozuo est un bâtiment culturel emblématique à Jiaozuo, dans la province du Henan — le berceau du Tai Chi. Le concept architectural nécessitait une structure de toit suivant un arc de 423 mètres, avec un porte-à-faux maximum de 40 mètres, créant l'impression visuelle d'un geste de Tai Chi en mouvement figé dans l'acier.
Défi structurel
Un cantilever de 40 mètres dans une fermes tubulaires courbé est à l'extrême limite de la faisabilité structurelle. Le cantilever doit résister à la gravité, à la soulèvement dû au vent et aux charges dynamiques sans le soutien d'une portée arrière qui équilibrerait normalement le moment. La géométrie courbée signifie que le cantilever n'est pas une poutre simple — c'est un cantilever courbé avec des interactions complexes de torsion et de flexion.
L'arc de 423 mètres signifie que l'expansion thermique est une préoccupation importante. La structure a été conçue avec paliers lisses qui permettent un mouvement longitudinal tout en maintenant un support vertical et latéral, avec l'arc subdivisé en segments séparés par des joints de dilatation.
Notre solution de fabrication
- Sections en boîte courbées pliées à l'aide de notre machine de cintrage hydraulique développée en interne, avec distortion de la section transversale contrôlée à < 1 % de la dimension nominale
- Rétraction de soudure pré-compensée par analyse FEM — l'arc de 423 m a atteint une tolérance géométrique de ±5 mm lors de l'arpentage final
- Pré-assemblage numérique vérifié pour chacun des 300 joints avant fabrication physique
- Le porte-à-faux de 40 m utilisait des sections en boîte soudées avec parois épaissies (16–20 mm) à la base, s'amincissant à 8 mm à l'extrémité
Treillis en boîte courbée vs treillis en tube droit
| Paramètre | Treillis en tube droit | Treillis en boîte courbée |
|---|---|---|
| Section transversale | Section creuse circulaire (CHS) | Section creuse rectangulaire/carrée (RHS/SHS) |
| Rigidité torsionnelle | Modérée (section symétrique) | Élevée (section asymétrique, faces planes) |
| Préparation des joints | Découpe de selle complexe (découpe de contour) | Découpe de face plus simple, mais la géométrie courbée ajoute de la complexité |
| Capacité de pliage | Machines à dessiner rotatives standard disponibles | Nécessite un équipement de pliage multi-axes spécialisé |
| Finition architecturale | Esthétique de tube rond | Surfaces plates pour revêtements/finitions |
| Application typique | Toitures industrielles, bâtiments conventionnels | Centres culturels, stades, monuments architecturaux |
Où les treillis en boîte courbés sont spécifiés
Centres culturels
Bâtiments culturels et civiques
Les centres culturels, musées et monuments civiques nécessitent souvent des formes de toit qui expriment des concepts architecturaux — courbes fluides, arcs sweep, porte-à-faux dramatiques. Les treillis en boîte courbés fournissent la forme structurelle qui rend ces concepts constructibles tout en maintenant les surfaces plates nécessaires aux finitions architecturales.
 Stades
 et arènes
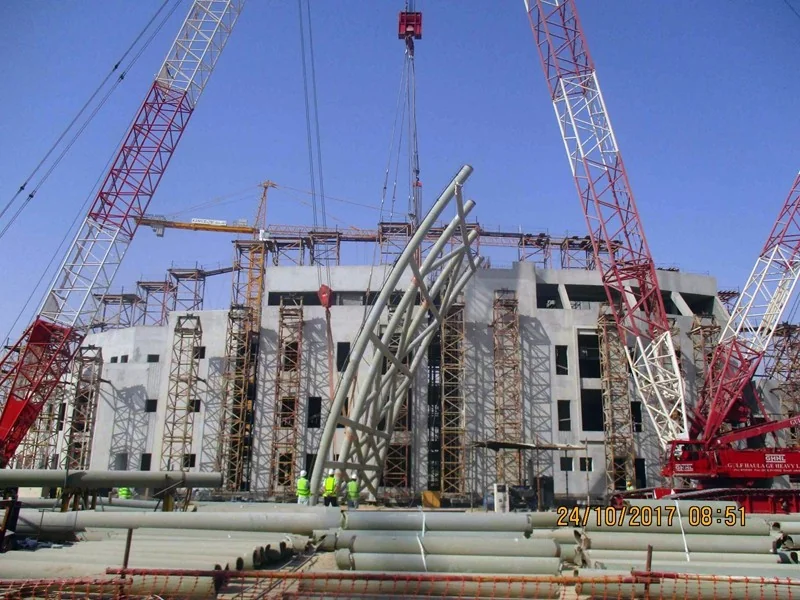
Les stades modernes utilisent des formes de toits courbes pour l'identité architecturale et la performance fonctionnelle — la courbe permet un drainage naturel de l'eau de pluie, la gestion du flux d'air et des lignes de vue dégagées. Les fermes en caisson courbées réalisent ces formes avec la rigidité en torsion nécessaire pour les toits en porte-à-faux de grande portée au-dessus des gradins.
 Auvents
 & hubs de transport
Les gares à grande vitesse, terminaux d'aéroport et hubs de transport utilisent des auvents courbes pour abriter les passagers tout en créant des identités architecturales distinctives. Les fermes en caisson courbées fournissent la profondeur structurelle pour de longs auvents en porte-à-faux avec la planéité architecturale nécessaire pour l'intégration des systèmes d'éclairage et de plafond.
Spécifications du système de ferme en caisson courbée
| Paramètre | Auvent architectural | Bâtiment culturel | Toit de stade |
|---|---|---|---|
| Type de section | RHS 200×100×6 | RHS 300×200×10 | Caisson soudé 500×300×16 |
| Rayon de courbure | 10–25m | 25–100m | 50–200m |
| Portée typique | 15–30m | 30–60m | 60–120m |
| Portée maximale en porte-à-faux | 8–15m | 15–40m | 20–50m |
| Classe d’acier | Q355B | Q355B/Q390B | Q390B/Q420B |
| Tolérance de flexion | ±3mm sur le rayon | ±3mm sur le rayon | ±2mm sur le rayon |
| Tolérance d'assemblage | ±5mm au total | ±5mm au total | ±3mm au total |
| Niveau END | UT 20% (GB/T 11345 Gr.II) | UT 100% Gr.II | UT 100% Gr.I RT 20% |
Précision de pliage, qualité de soudure & vérification numérique
Contrôle de qualité du pliage
La qualité d'une poutre en treillis incurvée commence par la qualité du pliage. Notre machine de pliage hydraulique développée en interne contrôle et surveille les paramètres suivants lors de chaque opération de pliage :
- Distorsion de la section transversale : planéité de la semelle maintenue à < 1 % de la largeur nominale (par ex. < 2 mm sur une semelle de 200 mm) ; équerrage de l'âme maintenu à < 0,5°
- Amincissement des parois : Amincissement de la paroi de l'âme extérieure au niveau de la flexion < 10% de l'épaisseur nominale (par exemple, < 0,8 mm sur une paroi de 8 mm)
- Compensation du ressort-arrière : Sur-pli calculé à partir de la limite d'élasticité du matériau, du module de section et du rayon de courbure ; le rayon final est vérifié dans ±3 mm du design
- Lissage de la courbe : Aucune ondulation ou zone plate visible ; courbure vérifiée à l'aide d'un gabarit toutes les 500 mm
- État de surface : Aucune fissure, ride ou marque de galling sur les surfaces courbées ; revêtement galvanisé (si pré-galvanisé) inspecté pour tout écaillage
Assurance qualité des soudures
Les joints des treillis en boîte courbés sont soudés en utilisant le GMAW (soudage à l'arc sous gaz) ou le FCAW (soudage à l'arc avec fil fourré) avec les contrôles qualité suivants :
- Spécification de procédure de soudage (WPS) : Chaque type de joint possède un WPS qualifié avec des exigences de préchauffage, d'entre-passe et de post-soudure
- Inspection visuelle : 100% des soudures inspectées visuellement selon GB/T 50661 pour les défauts de surface (fissures, sous-coup, porosité, profil)
- Contrôle par ultrasons (UT) : 100% des soudures pleine pénétration testées par UT selon GB/T 11345 ; acceptation Grade II pour les structures standard, Grade I pour les structures critiques sismiques
- Vérification numérique avant assemblage : Le modèle 3D de chaque élément et joint est contrôlé pour l’ajustement avant fabrication ; la vérification post-fabrication avec traceur laser confirme la géométrie construite avec une tolérance de ±3mm
- Enregistrement de la séquence de soudage : La séquence de soudage de chaque joint, l'identifiant du soudeur et le résultat de l'inspection sont archivés dans les dossiers de qualité du projet.
Résumé des tolérances géométriques
- Longueur des éléments : ±3 mm
- Courbure (locale) : ±2 mm par arc de 500 mm
- Géométrie générale de la ferme : ±1/1000 de la portée, maximum ±10 mm
- Jeu de montage des joints : ≤ 3 mm (ouverture de racine pour soudure à pleine pénétration)
Normes de conception et codes de fabrication
Les structures en fermes tubulaires courbe sont conçues et fabriquées selon les normes suivantes :
- GB 50017 — Norme pour la conception des structures en acier (conception des éléments, stabilité, conception des assemblages)
- GB 50018 — Code technique pour les structures en acier formé à froid (lorsque applicable aux profils creux rectangulaires/carrés)
- JGJ 7 — Spécification technique pour les structures à treillis spatial (géométrie des treillis courbes)
- GB 50205 — Norme pour l'acceptation de la qualité de construction des structures en acier (tolérances de fabrication, acceptation END)
- GB 50661 — Code pour le soudage des structures en acier (qualification WPS, certification des soudeurs, inspection)
- GB/T 11345 — Contrôle non destructif des joints soudés — Essai par ultrasons (critères d'acceptation)
- GB 50011 — Code de conception parasismique des bâtiments (détails sismiques pour les connexions de treillis courbés)
- GB/T 1591 — Aciers structurels faiblement alliés à haute résistance (spécification des matériaux Q355B/Q390B)
Capacité de fabrication
Notre fabrication de treillis à caisson courbé est soutenue par les capacités de production suivantes dans notre base de fabrication de 300 mu à Xuzhou :
- Machine de cintrage hydraulique développée en interne — capable de cintrer des sections RHS/SHS de 100×100 à 500×300 mm, avec une épaisseur de paroi allant jusqu'à 20 mm
- Découpe plasma CNC — pour la préparation de courbes intersectantes sur les extrémités des sections en caisson
- Stations de soudage SAW — pour la fabrication de sections en caisson par soudage de plaques épaisses
- Soudage GMAW/FCAW — pour le soudage des joints de treillis avec capacité de préchauffage
- Pré-assemblage numérique 3D — Le logiciel BIM vérifie l'ajustement de chaque joint avant la fabrication
- Enquête au tracker laser — vérification dimensionnelle post-fabrication de géométries courbes
- 100 000 m² d'atelier — espace suffisant pour l'assemblage de grandes fermes courbes
- 200 000 tonnes de capacité annuelle — capacité volumique pour répondre à la demande de grands projets
Pourquoi Permanent Steel pour les fermes en boîte courbes
La fabrication de fermes en boîte courbes est classée comme l'une de nos dix technologies de fabrication clés — des capacités qui distinguent Permanent Steel des fabricants de métal général. La machine de pliage hydraulique développée en interne, au cœur de cette capacité, a été conçue, construite et brevetée en interne car aucune machine disponible sur le marché ne répondait à nos exigences pour plier des sections d'acier rectangulaires sans déformation de la section transversale.
Le Centre d'Échange Culturel Tai Chi de Jiaozuo — avec son arc de 423 mètres et son porte-à-faux de 40 mètres — est notre projet phare de treillis en boîte courbé. Il a démontré que nos procédés de cintrage, de compensation de distorsion de soudage et de pré-assemblage numérique peuvent garantir une précision géométrique à une échelle et une complexité que la plupart des fabricants ne peuvent pas envisager. L'arc de 423 m a été mesuré avec une tolérance globale de ±5 mm — un niveau de précision qui aurait été impossible sans notre flux de travail intégré de la conception à la fabrication.
Ce qui nous distingue
- Équipement de pliage développé en interne — conçu pour les sections RHS/SHS, non adapté des machines à tube rond
- Prédiction de la distorsion de soudure basée sur la FEM — précompense le rétrécissement avant le début de la fabrication
- Pré-assemblage numérique — chaque joint vérifié en 3D avant que l'acier ne soit découpé
- Vérification du traceur laser — géométrie post-fabrication confirmée à ±3 mm
- 50 ingénieurs en R&D pour la conception et l'analyse de géométries courbes complexes
- atelier de 100 000 m² avec espace pour l'assemblage d'une grande charpente courbée
- 6 qualifications de haut niveau couvrant la conception, la fabrication et la supervision de la construction de structures en acier
- 100 brevets y compris les innovations dans le pliage, le soudage et les flux de travail de fabrication numérique
- Livraison de projet international avec des packages de documentation conformes aux normes d'ingénierie internationales
- SMQ ISO 9001 avec une traçabilité complète des matériaux depuis le certificat d'usine jusqu'au rapport de vérification de la géométrie finale
Pour les architectes et les ingénieurs concevant des bâtiments avec des toitures courbes, des auvents imposants ou des porte-à-faux spectaculaires, la question n'est pas seulement de savoir si la conception peut être calculée, mais si elle peut être fabriquée. La technologie de treillis en boîte courbé de Permanent Steel répond à cette question. Contactez notre équipe d'ingénierie dès aujourd'hui pour discuter de vos exigences en matière de fabrication d'acier architectural et recevoir une proposition technique complète.
Avez-vous un projet de toit courbé complexe ?
Si votre conception architecturale inclut des formes en acier courbées, de longs porte-à-faux ou une géométrie libre, notre technologie de fabrication de treillis en caisson courbé — soutenue par l'arc de 423 m et le porte-à-faux de 40 m du Centre Tai Chi de Jiaozuo — peut la rendre constructible. Envoyez-nous votre concept architectural ou vos plans structurels pour une évaluation de faisabilité de fabrication.
Email : market@permanentsteelstructure.com