Fermes en H avec joints complexes — Là où deux systèmes structurels se rencontrent
Lorsqu'une ferme en tuyau doit se connecter à un cadre en acier structurel lourd — à la jonction de deux systèmes structurels différents — le joint de connexion devient le composant le plus critique, le plus chargé et le plus complexe à fabriquer de l'ensemble de la structure. Cette fabrication de joint complexe est l'une de nos 10 technologies de fabrication de base.
Pourquoi les joints de treillis en forme de H sont le défi de fabrication le plus difficile
Dans un bâtiment qui utilise à la fois des fermes tubulaires (pour les toits à grande portée) et une charpente en acier massif (pour le support des grues, le montage des équipements ou la résistance sismique), les deux systèmes doivent être reliés. Cette connexion — où les éléments de fermes tubulaires ronds rencontrent les éléments de charpente en acier rectangulaires — est le Assemblage de panne en treillis en forme de H.
Cette jonction est appelée « en H » parce qu'en coupe transversale, elle ressemble à la lettre H : deux fermes tubulaires parallèles (les jambes verticales) reliés par une poutre en acier structurel horizontale (la barre transversale), avec la plaque d'assemblage ou la paroi de corde épaissie formant le corps de la jonction. Les forces convergeant à cette jonction sont les plus importantes dans la structure : charges verticales provenant du treillis, charges horizontales provenant du cadre et forces sismiques provenant des deux directions simultanément.
Le défi de fabrication comporte trois dimensions :
- Géométrie : Un tuyau rond rencontre une plaque rectangulaire à des angles composés, nécessitant une coupe en courbe d'intersection (contour) qui est unique pour chaque joint
- Soudage : Les assemblages de plaques épaisses (20–50 mm) nécessitent un soudage à passes multiples avec préchauffage, contrôle de la température entre les passes et traitement thermique après soudage pour les applications critiques
- Inspection : Test ultrasonique et radiographique à 100 % des soudures à paroi épaisse, avec des critères d'acceptation dépassant les exigences standard de soudage structurel
C'est pourquoi la fabrication de joints complexes est l'une de nos dix technologies de fabrication clés — c'est la capacité qui détermine si un projet combiné de poutre en tuyau et d'acier structurel peut être construit du tout.
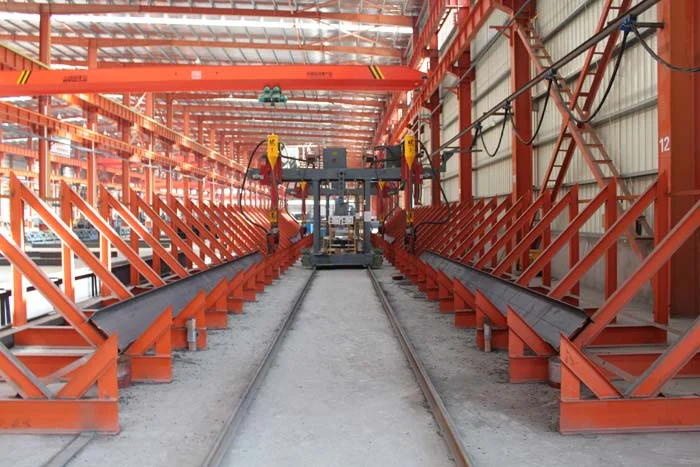
Types de joints complexes : K, TT et croisés
Chaque type de joint est défini par la géométrie des bras de la membrure rencontrant le cordon en un seul nœud. La géométrie détermine les trajectoires des forces, la préparation du soudage et les exigences en matière d'inspection.
Joint en K
Le Joint en K est le joint le plus courant dans les treillis en tuyaux. Deux éléments de treillis s'approchent de la corde du même côté, formant une forme de "K". L'espace (ou le chevauchement) entre les empreintes des deux éléments de treillis sur la surface de la corde est un paramètre de conception critique — un joint espacé distribue la force à travers la paroi de la corde, tandis qu'un joint chevauchant transfère la force directement entre les éléments de treillis par le biais de la soudure de chevauchement.
Pour les joints K à charge lourde dans les treillis en H, le mur de la corde au niveau du joint est souvent épaissi par le soudage d'une platine de renfort sur la face de la nervure avant que les éléments de l'âme ne soient fixés. Cela répartit la force concentrée des deux éléments de l'âme sur une plus grande surface de la nervure, empêchant le fluage local de la paroi de la nervure.
Joint TT
Le Joint TT (également appelé joint DT) possède deux membrures s'approchant de la corde depuis des côtés opposés, formant un « T » de chaque côté. Cette configuration est utilisée lorsque la ferme nécessite des membrures de chaque côté de la corde — typiquement dans les treillis spatial ou les grilles à double couche où la corde supporte à la fois des forces de traction et de compression des membrures.
Le défi de l'assemblage TT est que les deux membrures de l'âme tirent ou poussent la corde depuis des côtés opposés simultanément. La paroi de la corde doit résister cisaillement de poinçonnement des deux côtés, et les soudures des deux côtés doivent être à pénétration complète pour transférer les forces équilibrées sans défaillance de la paroi de la corde.
Articulation croisée
Le cross-joint a quatre éléments de treillis rencontrant la corde : deux d'un côté et deux de l'autre, formant un motif en croix. Il s'agit de la géométrie de jointure la plus complexe, utilisée dans les treillis spatial avec des éléments convergeant de plusieurs directions, et dans les treillis en H où la poutre structurelle horizontale se connecte à la corde du fermes tubulaires au même nœud que les éléments verticaux du treillis.
Les joints croisés nécessitent la découpe de courbes intersectantes les plus étendues — jusqu'à quatre connexions tuyau-plaque à des angles différents sur une seule surface de corde. La préparation du soudage doit prendre en compte les quatre connexions sans interférence, et la séquence de soudage doit être soigneusement planifiée pour gérer la déformation et les contraintes résiduelles.
Renforcement par plaque d'étrier
Pour les joints où la force concentrée dépasse la capacité de la paroi de la corde, nous concevons et fabriquons renfort de plaque d'étrier — plaques d'acier épaisses soudées à la surface de la corde à l'emplacement de l'articulation, s'étendant au-delà des empreintes des éléments de l'âme pour répartir la force. La plaque de foulard est soudée en pénétration totale à la corde, et les éléments de l'âme sont soudés à la plaque de foulard plutôt que directement à la corde.
Pour les assemblages les plus lourds (structures de centrales électriques, centrales hydroélectriques), les plaques d'assemblage peuvent avoir une épaisseur de 30 à 50 mm, nécessitant soudage à l'arc submergé (SAW) avec des températures de préchauffage de 100–150 °C et des températures interpasses contrôlées. Un traitement thermique après soudage (TTAS) peut être spécifié pour les joints dans les applications critiques sismiques afin de soulager les contraintes résiduelles.
Découpe CNC de courbes intersectantes et soudage de plaques épaisses
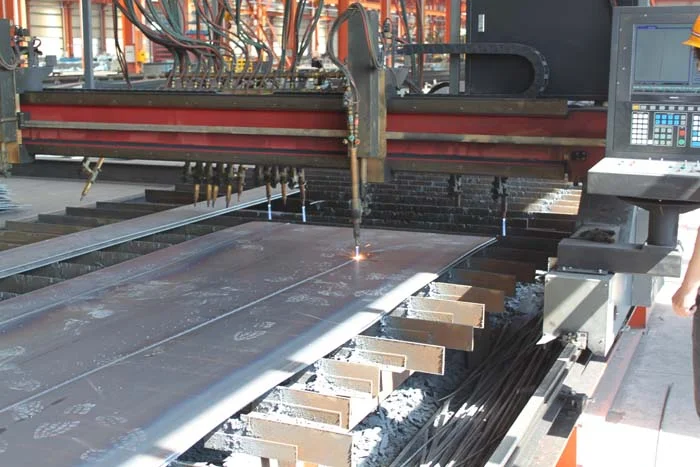
Découpe CNC de courbes intersectantes
Lorsqu'un tuyau rond rencontre une plaque plate (ou un autre tuyau rond) avec un angle, la ligne d'intersection est une courbe 3D complexe — la « courbe d'intersection » ou le « contour » qui doit être découpé à l'extrémité du tuyau pour qu'il s'ajuste parfaitement à la surface de la plaque ou du tuyau. Cette courbe est différente pour chaque angle, chaque diamètre de tuyau et chaque épaisseur de paroi.
Nous découpons des courbes d'intersection sur machines de découpe plasma/CNC de tuyaux qui font tourner le tuyau tout en déplaçant la torche de découpe selon un chemin calculé défini par la géométrie de l'assemblage. Le logiciel de la machine prend l'angle de l'assemblage, le diamètre du tuyau et l'épaisseur de la paroi comme entrées et génère automatiquement le trajet de découpe. Les paramètres clés incluent :
- Préparation de l'angle de chanfrein (V simple, V double ou chanfrein composé pour pénétration totale)
- Dimension de la face d'appui (contrôle du jeu d'ajustement pour le soudage)
- Tolérance de découpe (±0,5 mm sur le profil du contour)
- Mouvement simultané multi-axes (rotation du tuyau + déplacement de la torche X-Y-Z)
Pour les joints croisés avec quatre connexions, le tuyau doit être coupé selon quatre courbes différentes le long de sa circonférence — chaque courbe étant définie par l'angle d'un élément de treillis différent. Cela nécessite une machine CNC capable de couper dans n'importe quelle position de rotation, avec un logiciel qui gère les quatre courbes en une seule configuration.
Soudage de plaques épaisses
Les plats de renfort d'assemblage dans les treillis en H à charge lourde ont généralement une épaisseur de 20 à 50 mm. Le soudage de l'acier d'une telle épaisseur nécessite :
- Préchauffer : 100–150 °C pour les plaques ≥ 25 mm afin de prévenir la fissuration due à l'hydrogène
- Soudage à passes multiples : SAW ou FCAW-G avec 5 à 20 passes selon l'épaisseur
- Contrôle de la température entre passes : Maintenu à une température de préchauffage – 50°C pendant tout le soudage
- Séquence de soudage : Dépôt équilibré pour contrôler la déformation — alterner les côtés et les couches
- Traitement thermique après soudage : Détente de contraintes à 580–620 °C pour les joints sismiques critiques (selon les spécifications du projet)
100 % CND : Contrôle ultrasonore et radiographique de chaque soudure
Dans les joints de treillis en H soumis à de lourdes charges, un seul défaut de soudure peut compromettre l'intégrité structurelle de l'ensemble de la connexion. Nous ne faisons pas de tests par échantillonnage de ces joints — nous testons 100 % d'entre eux.
Contrôle par ultrasons (UT)
Chaque soudure à pénétration totale dans les joints de fermes en H est Testé à 100 % par ultrasons selon GB/T 11345 (ou AWS D1.1 sur demande). L'UT utilise des ondes sonores à haute fréquence pour détecter les défauts internes — porosité, inclusions de laitier, manque de fusion et pénétration incomplète — sans détruire le joint soudé.
Pour les assemblages de plaques épaisses (25 mm), nous utilisons essai ultrasonore à réseau phasé (PAUT) — une technique avancée d'UT qui utilise plusieurs faisceaux inclinés pour créer une image en coupe transversale du soudage, offrant une meilleure caractérisation et dimensionnement des défauts que l'UT conventionnelle. La PAUT est spécifiée pour les joints critiques sismiques où les critères d'acceptation des défauts sont les plus stricts.
Critères d'acceptation : Grade II selon GB/T 11345 pour les joints structurels standard ; Grade I (plus strict) pour les connexions critiques en cas de séisme dans les zones avec une intensité sismique ≥ 8.
Contrôle radiographique (CR)
Pour les joints les plus critiques — typiquement ceux des structures des centrales électriques, des centrales hydroélectriques et des connexions critiques en cas de séisme — nous complétons l'UT par essai radiographique (RT) Selon GB/T 3323, la RT utilise des rayons X ou des rayons gamma pour créer une image permanente de l'état interne du soudage, fournissant un enregistrement documenté que l'UT ne peut pas fournir.
RT est spécifié pour :
- Joints dans les structures avec une intensité de conception sismique ≥ 8
- Soudures bout à bout dans les éléments principaux du cordon
- Soudures plaque d'étrier-à-nervure dans les connexions à charge lourde
- Tout joint où l'UT indique un défaut nécessitant une évaluation supplémentaire
Chaque rapport END est archivé avec les dossiers de qualité du projet. Les soudures qui échouent aux END sont meulées jusqu'au métal sain, ressoudées avec une WPS qualifiée et retestées jusqu'à acceptation. Aucun joint n'entre en service sans autorisation END documentée.
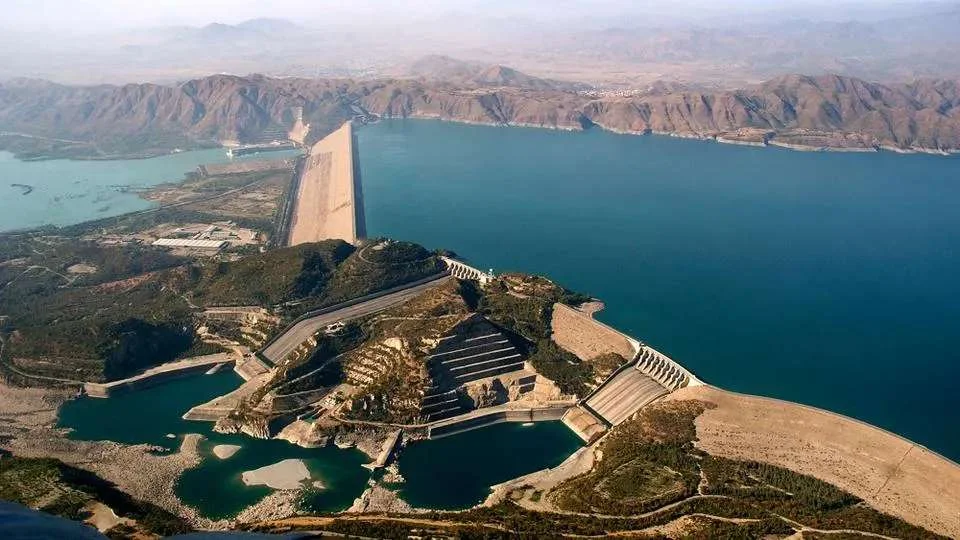
Centrale hydroélectrique de tarbela, Pakistan
Infrastructure hydroélectrique internationale — démontrant notre capacité de fabrication de joints complexes sur la scène mondiale.
Aperçu du projet
Le barrage de Tarbela sur le fleuve Indus au Pakistan est l'un des plus grands barrages en remblai du monde, et sa centrale hydroélectrique est un élément crucial du réseau électrique national du Pakistan. Notre participation à la fourniture de structures en acier pour la centrale hydroélectrique de Tarbela démontre que notre technologie de fabrication de joints complexes respecte les normes internationales d'ingénierie — et pas seulement les normes nationales chinoises.
Exigences structurelles
Les structures en acier des centrales hydrauliques doivent résister à :
- Charge dynamique due au fonctionnement de la turbine et à la pulsation de l'écoulement de l'eau
- Chargement sismique (le barrage se trouve dans une région sismiquement active)
- Environnement corrosif (forte humidité, exposition à l'eau)
- Normes internationales strictes de qualité et d'inspection
Notre fabrication
Les joints de treillis en forme de H pour ce projet ont nécessité un renfort de plaque épaisse, un soudage SAW à pénétration complète avec préchauffage et contrôle entre passes, ainsi qu'une inspection UT et RT à 100 % selon les normes internationales. Chaque joint a été documenté avec des dossiers de procédure de soudage (WPR), des rapports CND et des certificats de matériaux — répondant aux exigences de documentation des projets d'infrastructure internationaux.
Là où des fermes en H avec des joints complexes sont nécessaires
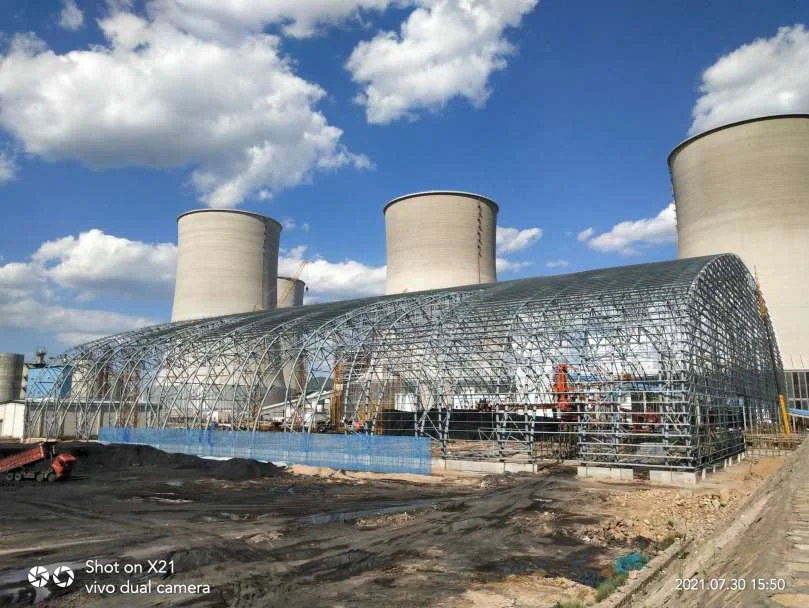 Centrales électriques
Structures des centrales électriques
Les centrales thermiques nécessitent des structures en acier qui supportent des équipements lourds (chaudières, turbines, précipitateurs) tout en offrant une couverture de toit à grande portée. La jonction entre la charpente de support des équipements et les fermes de toit est l'application classique de joint de ferme en forme de H — charges lourdes, forces dynamiques et tolérance zéro pour une défaillance du joint.
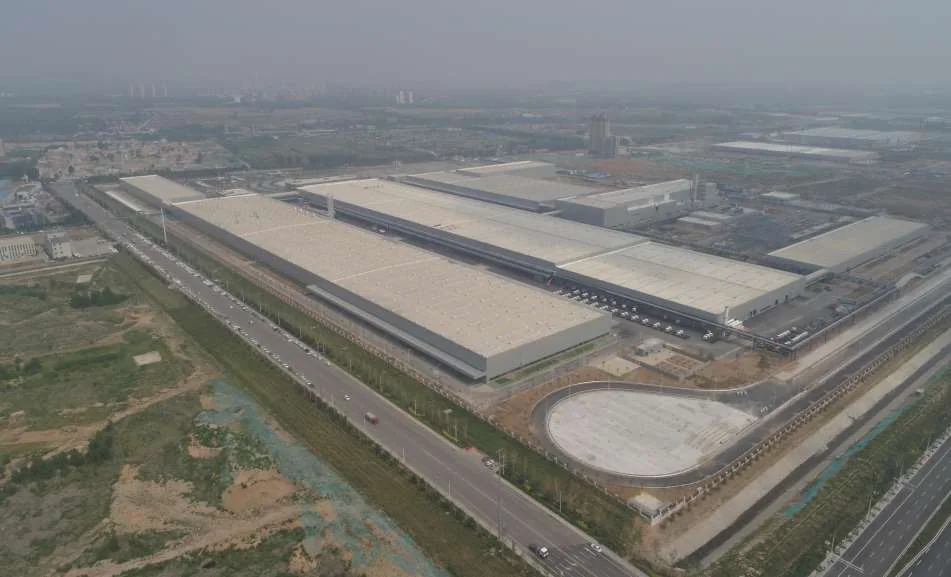 Industrie lourde
Bâtiments industriels lourds
Les aciéries, les cimenteries et les ateliers d'assemblage de machines lourdes utilisent des ponts roulants qui imposent des charges concentrées et mobiles sur la structure du bâtiment. La connexion entre la poutre de parcours du pont roulant et la ferme de toit est un joint en forme de H — conçu pour la fatigue sous charge cyclique du pont roulant, pas seulement pour la résistance statique.
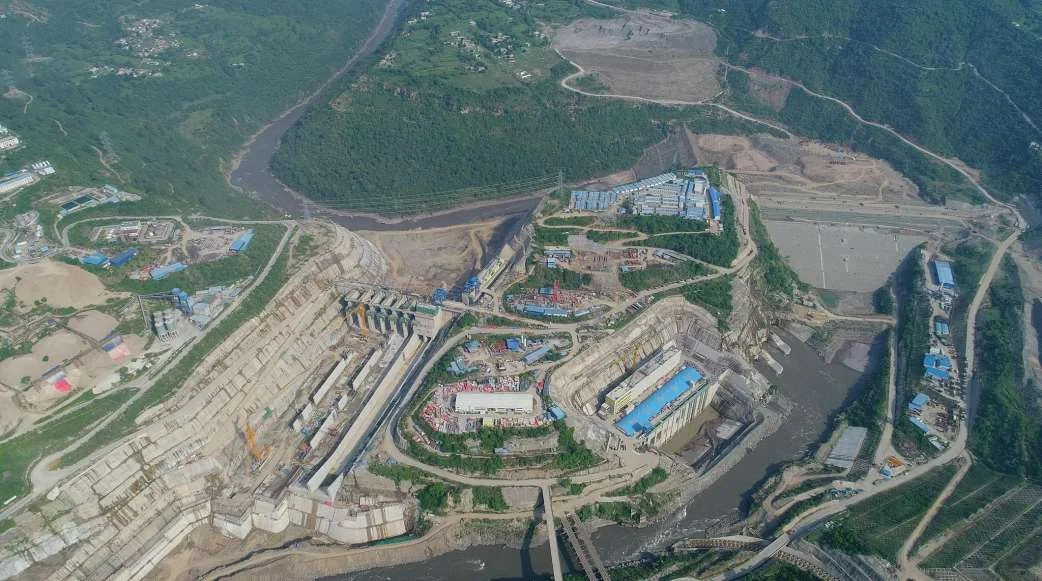 Hydroélectricité
 & infrastructure
Les centrales hydroélectriques, les stations de pompage et les usines de traitement de l'eau nécessitent des structures en acier capables de résister aux charges dynamiques dues à l'écoulement de l'eau et aux vibrations des équipements, dans des environnements corrosifs, selon les normes de qualité internationales. Notre projet Tarbela démontre notre capacité à fournir des fabrications de joints complexes pour des clients internationaux dans le domaine des infrastructures.
Spécifications du système de treillis en forme de H
| Paramètre | Industrie légère | Centrale électrique | Hydroélectricité |
|---|---|---|---|
| Tuyau d'accord | Φ114–180 mm | Φ180–325 mm | Φ219–402 mm |
| Épaisseur de la paroi | 4–8 mm | 8–16 mm | 12–25 mm |
| Plaque de renfort | 12–20 mm | 20–35 mm | 30–50 mm |
| Classe d’acier | Q235B/Q355B | Q355B | Q355B/Q390B |
| Type de joint | K, T | K, TT, Croix | K, TT, gousset croisé |
| Processus de soudage | GMAW | GMAW/SAW | SCIE PAUT |
| Préchauffer | Aucun (<25 mm) | 100–120 °C | 120–150 °C |
| NDT | UT 100% Gr.II | UT 100% Gr.II RT 10% | UT 100% Gr.I RT 20% |
Normes de conception, codes et contrôle de la qualité
Normes de conception
Les poutres en treillis en forme de H avec des joints complexes sont conçues selon les normes nationales chinoises et les codes industriels suivants :
- GB 50017 — Norme pour la conception des structures en acier (conception des éléments, stabilité, conception des assemblages)
- GB 50205 — Norme pour l'acceptation de la qualité de construction des structures en acier (tolérances de fabrication, acceptation END)
- GB 50661 — Code pour le soudage des structures en acier (qualification des WPS, certification des soudeurs, exigences de préchauffage)
- GB/T 11345 — Essais non destructifs des assemblages soudés — Contrôle par ultrasons (critères d'acceptation et procédures)
- GB/T 3323 — Essais non destructifs — Radiographie des assemblages soudés (pour les assemblages critiques)
- GB 50011 — Code pour la conception parasismique des bâtiments (détails parasismiques pour les assemblages complexes)
- GB/T 1591 — Aciers structurels faiblement alliés à haute résistance (spécification des matériaux Q355B/Q390B)
- GB/T 8162 — Tubes en acier sans soudure à usage structurel (matériau des éléments de membrure et d’âme)
- GB 50661 Annexe A — Exigences de qualification des procédures de soudage (WPQR) pour les assemblages de plaques épaisses
Pour les projets internationaux (comme la centrale hydroélectrique de Tarbela au Pakistan), nous respectons également ANSI/AWS D1.1 (Code de soudage des structures — Acier) et EN 1090 (Exécution des structures en acier) comme spécifié par le code de conception du client.
Système de contrôle de la qualité
Chaque treillis en H avec des joints complexes est fabriqué selon notre système de gestion de la qualité ISO 9001, avec les points de contrôle suivants :
- Certificat de matériau : Chaque tuyau et plaque en acier arrive avec des certificats d'essai d'usine (limite d'élasticité, traction, allongement, composition chimique) ; les certificats sont recoupés avec les numéros de bain du matériau.
- Vérification de la géométrie des joints : Le profil de coupe des courbes intersectantes est vérifié par rapport au modèle de conception à l'aide d'un gabarit ; précision des angles dans ±0,5° ; l’écart à la racine de 3 à 5 mm est vérifié en quatre positions autour du joint.
- Conformité au WPS : Chaque joint est soudé selon sa spécification de procédure de soudage qualifiée ; la température de préchauffage est vérifiée avec un pyromètre de contact avant la première passe ; la température inter-passe est maintenue selon le WPS.
- Qualification du soudeur : Chaque soudeur possède la certification GB 50661 pour la position, le procédé et la gamme d'épaisseurs soudées ; les dossiers de certification sont archivés par projet.
- Exécution des END : UT réalisé par des techniciens de niveau II selon GB/T 11345 ; RT (lorsqu’indiqué) réalisé par des inspecteurs radiographiques certifiés ; les rapports CND archivés avec les plans de soudure
- Gestion des défauts : Les soudures échouant aux CND sont marquées, meulées jusqu’au métal sain, ressoudées selon le WPS, et retestées ; aucune jonction ne peut entrer en service sans une autorisation CND documentée
- Inspection finale : La géométrie globale de la ferme est vérifiée par rapport au plan (longueur, flèche, équerrage) ; préparation de surface et revêtement inspectés ; points de levage vérifiés
- Traçabilité : Chaque jonction est marquée avec un identifiant unique reliant son WPS, soudeur, rapport CND et certificat de matériau — dossier qualité complet récupérable via code QR
Pourquoi Permanent Steel pour la fabrication de jonctions complexes
La fabrication de jonctions complexes est l’une de nos dix technologies de fabrication clés. Le projet de la centrale hydroélectrique de Tarbela au Pakistan a démontré que notre capacité conjointe complexe répond aux normes d'ingénierie internationales — et pas seulement aux normes nationales chinoises. Chaque jonction a été documentée avec des dossiers de procédures de soudage, des rapports END et des certificats de matériaux répondant aux exigences de documentation des clients d'infrastructures internationales.
Nos 50 ingénieurs en R&D effectuent la conception conjointe selon GB 50017 et GB 50661, y compris l'analyse FEM de la concentration de contraintes aux intersections complexes, le dimensionnement des soudures pour des charges combinées axiales, de cisaillement et de moment, et l'évaluation de la fatigue des assemblages soumis à des charges dynamiques (structures de grues, cadres de support de turbines).
Capacité END intégrée
- 100% UT sur chaque soudure d'assemblage à pénétration complète selon GB/T 11345
- PAUT (ultrasonique à réseau phasé) pour les joints de plaques épaisses dans les structures critiques sismiques
- RT (radiographique) pour centrale électrique, hydroélectrique et connexions critiques sismiques
- Équipe CND interne — Techniciens certifiés de niveau II, non sous-traités
- Traçabilité complète — chaque joint possède un code QR reliant au WPS, au soudeur, au rapport END, et au certificat de matériau
- 6 qualifications de haut niveau couvrant la conception, la fabrication et la supervision de la construction de structures en acier
- 100 brevets dans la conception de joints complexes, les procédés de soudage et la technologie de fabrication avancée
- 200 000 tonnes de capacité annuelle avec des postes de soudage de plaques épaisses dédiés et une capacité de levage lourde
- Livraison internationale avec documentation complète : WPS, PQR, WPQR, rapports END, et certificats de laminage par projet
Avec 6 qualifications de haut niveau, une capacité annuelle de 200 000 tonnes et une expérience avérée de réalisation de projets internationaux, Permanent Steel est le fabricant qui rend réalisables les projets combinant tuyaux, treillis et acier de construction. Contactez notre équipe d'ingénierie dès aujourd'hui pour discuter des spécifications de votre projet et des besoins en fabrication de joints complexes.
Vous avez un projet avec des joints structurels complexes ?
Si votre projet implique l'intersection de fermes tubulaires et de structures en acier — centrales électriques, centrales hydroélectriques, bâtiments industriels lourds — notre technologie de fabrication de joints complexes est la capacité qui le rend constructible. Envoyez-nous vos plans structurels pour une évaluation de faisabilité de fabrication et un devis.
Email : market@permanentsteelstructure.com