Centrale hydroélectrique de karot — Acier courbé à haute précision
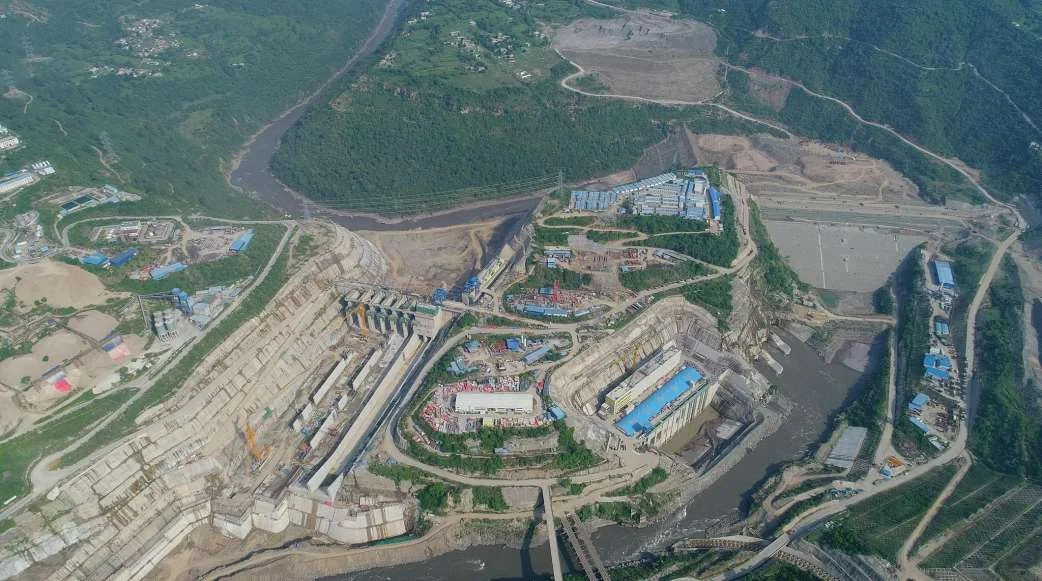
Une structure en acier courbée en forme de H pour le projet hydroélectrique de Karot sur la rivière Jhelum au Pakistan — fabrication complexe, précision exigée et protection anti-corrosion spécifiée bien au-delà des normes nationales chinoises. Jiangsu Permanent Steel Structure Co., Ltd. a fabriqué la structure en acier pour l’un des projets phares d’énergie renouvelable du corridor économique Pakistan-Chine.
Résumé du projet
Le projet en un coup d'œil Karot, Pendjab, Pakistan — sur la rivière Jhelum | Installation : projet hydroélectrique de Karot, centrale au fil de l'eau de 720 MW développée dans le cadre du corridor économique Chine-Pakistan (CPEC) | Structure livrée par Permanent Steel : structure en acier cintrée à section en H ; fabrication complexe avec exigences de haute précision | Protection contre la corrosion : normes anticorrosion largement supérieures aux niveaux domestiques chinois.
Les infrastructures hydroélectriques se situent là où se rencontrent les rivières et les montagnes — ce qui signifie que leurs structures en acier doivent se courber, se tordre et s’adapter à des espaces dictés par le béton, la roche et l’eau, tout en faisant face à un environnement conçu pour la destruction : humidité, éclaboussures, condensation et variations de température. La structure en acier en forme de H courbé du projet Karot a concentré chacun de ces défis en un seul périmètre de fabrication : une géométrie qui devait être pliée avec précision, assemblée selon des tolérances strictes et protégée contre la corrosion selon une norme que les structures en acier domestiques ordinaires n’atteignent jamais.
Cette étude de cas examine chacun de ces trois domaines d'ingénierie : la fabrication courbée, le contrôle de précision et la protection anticorrosion de qualité internationale, et ce qu'ils révèlent sur la réalisation selon les normes d'une centrale hydroélectrique construite pour le réseau national.
Fabrication d’acier en H courbé
L’acier en H courbé constitue le pivot de la difficulté de l’ensemble du projet. Les poutres droites en H sont des produits d’usine avec une géométrie prévisible ; les courbées représentent un défi de fabrication dont la géométrie doit être créée, vérifiée et préservée.
Production de la courbe
Les éléments courbés sont produits par cintrage contrôlé — soit par cintrage à froid progressif, soit par formage assisté par la chaleur — de manière à ce que les propriétés du matériau, la perpendicularité des semelles et la planéité de l’âme soient conservées après le processus. Le rayon, la longueur de l’arc et l’emplacement des points tangents doivent correspondre au modèle de conception, car un élément droit là où il devrait être courbé, ou courbé avec un mauvais rayon, ne s’ajustera pas à ses connexions à chaque extrémité. Dans ce projet, les données de cintrage ont été générées directement à partir du modèle de détail et vérifiées élément par élément avant que toute découpe des connexions ne commence.
Pourquoi des éléments courbés dans une centrale électrique
L'acier courbé dans les bâtiments hydroélectriques est rarement une décoration architecturale — il suit une géométrie dictée par la fonction : les toits qui s'étendent au-dessus des halls des turbines et des enveloppes des portiques de manutention, les éléments qui suivent les profils courbes des structures en béton, les membrures des treillis qui retracent les formes en arc offrant le chemin de charge le plus efficace au-dessus des ouvertures irrégulières. La courbe n'est pas un ornement ; c'est la structure qui s'adapte à l'espace laissé par les machines et la rivière.
Contrôle de la déformation pendant l'assemblage
Souder un élément courbe est plus exigeant que de souder un élément droit. Le retrait de soudure agit sur une géométrie déjà directionnelle, et une membrure courbe peut sauter, se tordre ou sortir du plan si le séquençage et les contraintes ne sont pas maîtrisés. L'assemblage a été effectué dans des gabarits qui verrouillaient la géométrie de conception, avec des séquences de soudage équilibrées et des vérifications dimensionnelles intermédiaires à chaque étape, de sorte que l'élément fini conservait sa courbure — et non la mémoire de ses tolérances de fabrication.
Haute précision sur un projet international
Les exigences de précision sur un projet hydraulique international ne sont pas un choix stylistique — elles sont une exigence de compatibilité. La charpente métallique doit s'ajuster aux structures en béton armé construites selon leurs propres tolérances, aux installations mécaniques conformes aux tolérances du fabricant, et dans un chantier situé loin de l'usine qui a fabriqué les éléments.
Accumulation des tolérances
Chaque tolérance de fabrication s'accumule. Une colonne inclinée selon sa tolérance, une poutre raccourcie selon sa tolérance, un motif de trous de connexion percé selon sa tolérance — individuellement invisible, mais ensemble fatal. La fabrication de précision gère cette accumulation : les dimensions critiques sont maintenues à l'extrémité la plus stricte de la plage de tolérance du code, les trous de connexion sont percés à partir du modèle une fois que la géométrie a été vérifiée, et les joints d'assemblage sont montés à l'essai dans l'atelier afin que l'ajustement que connaîtra le site soit d'abord vérifié à Xuzhou.
Assemblage boulonné à distance
Les connexions sur le terrain pour les travaux d'exportation sont majoritairement boulonnées — elles s'installent plus rapidement, tolèrent le léger désalignement que produisent les sites réels, et évitent le soudage sur site qui dépend de la disponibilité de compétence locale. Mais le boulonnage transfère la charge de précision aux trous : un motif de trous percé avec 5 mm de décalage est une connexion qui bloque la grue de montage. Notre régime de perçage et d'inspection des trous considérait chaque connexion sur le terrain comme un test d'ajustement en attente de réalisation, avec des gabarits de contrôle et la vérification du motif de trous avant validation.
Mesure et vérification
Une haute précision nécessite une discipline de mesure. Les pièces ont été vérifiées dimensionnellement par étapes — après la coupe, après l’assemblage, après le soudage, après le traitement par projection et la peinture — la vérification finale faisant correspondre la géométrie expédiée au modèle 3D. Sur un projet d’exportation, les enregistrements de vérification accompagnent l’acier, de sorte que les inspecteurs du client puissent confirmer à leurs propres points de contrôle que ce qui est arrivé correspond bien à ce qui avait été conçu.
Une protection bien au-delà des normes nationales
Peut-être que l'exigence d'ingénierie déterminante pour le télescope Karot était la protection contre la corrosion — spécifiée à un niveau bien supérieur à la pratique domestique chinoise, et pour une bonne raison. La structure se trouve dans et autour d'une vallée fluviale : humidité relative qui dépasse souvent 80 %, humidité en suspension provenant du réservoir, cycles de condensation quotidiens, ainsi qu'exposition à l'éclaboussure et au contact de l'eau près des installations liées à l'eau. Dans ces conditions, une peinture d'atelier ordinaire échoue en quelques années et l'acier structurel perd tranquillement de sa section.
Un système de revêtement conçu pour cette exposition
Le système de protection a été conçu en fonction de la catégorie d'exposition du projet — un régime de spécification aligné sur les classifications de durabilité des revêtements reconnues au niveau international, qui pour les environnements industriels humides et mouillés exige bien plus qu'une spécification domestique standard. Le système combinait une couche de fond riche en zinc pour la protection cathodique à la surface de l'acier, des couches intermédiaires de barrière et une finition durable, appliquées sur des surfaces sablées avec une propreté et un profil vérifiés, chaque épaisseur de film sec étant enregistrée pour respecter la spécification plutôt que de faire confiance au hasard.
Protection des bords, des soudures et des dommages
La corrosion commence aux bords, aux soudures, aux trous percés et aux dommages causés lors de la manipulation — les endroits que la spécification générale de surface ne couvre jamais. Chaque bord découpé au chalumeau a été meulé selon le profil requis par le système de revêtement ; les soudures ont été dressées si nécessaire ; et après la fabrication, des procédures définies ont permis de restaurer l'intégralité de la protection sur chaque point endommagé. La dernière couche de protection est la discipline qui considère la retouche finale comme faisant partie de la spécification et non comme un simple ajout.
Protection pendant le transport
Entre l'atelier de Xuzhou et le site de Karot se trouvent un voyage océanique, la manutention portuaire et le transport routier intérieur à travers un climat poussiéreux et humide. La protection pendant le transport — revêtements de manutention sacrificiels, emballage à barrière contre la vapeur pour les surfaces critiques, et procédures documentées d'inspection des dommages à chaque transfert — a assuré que le revêtement arrive sur le site prêt à remplir sa fonction, plutôt que d'arriver sous forme de légende de réparation.
Le projet karot dans le cadre de la CPEC
Karot est un projet hydroélectrique au fil de l'eau sur la rivière Jhelum, développé dans le cadre du Corridor économique Chine-Pakistan — un programme de projets d'infrastructure, d'énergie et de transport reliant la Chine et le Pakistan. Avec sa capacité de production alimentant le réseau national pakistanais, Karot fait partie de la solution à un défi persistant : fournir de l'électricité fiable et à faible émission de carbone à un pays dont la demande a dépassé l'offre pendant des décennies.
Pour un fabricant d'acier, un projet CPEC est un double examen. Sur le plan technique, il exige l'application de normes internationales avec la précision manufacturière chinoise — la géométrie courbée, le contrôle de précision et les spécifications anti-corrosion décrites dans cette étude de cas. Sur le plan commercial et logistique, il exige une discipline de livraison à travers les frontières : une documentation qui satisfait les régimes douaniers et d'inspection de deux pays, un emballage conçu pour un transport long, et une planification qui respecte un programme de chantier dicté par des travaux fluviaux et du béton, et non par la commodité d'une usine.
Des projets comme Karot montrent pourquoi l'expérience à l'exportation est importante. Ils prouvent qu'un fabricant peut maintenir des normes dimensionnelles, de revêtement et de documentation au niveau que les clients les plus exigeants spécifient — et ils développent la capacité de livraison qu'un travail international répété seul peut créer.
Contrôle de qualité à l'export, étape par étape
Le système de contrôle qualité derrière l'approvisionnement en Karot fonctionnait par étapes définies, chacune avec un point de passage qui devait être validé par des documents, et non par la mémoire :
- Contrôle des matériaux : matériaux numérotés par lot avec chimie et propriétés mécaniques certifiées, traçables pour chaque élément expédié.
- Qualification des procédures : procédures de soudage et qualifications des soudeurs qualifiées avant la production et disponibles pour audit client.
- Vérification de la géométrie : Coordonnées des éléments courbes et géométrie des connexions vérifiées par rapport au modèle à des étapes de fabrication définies.
- Points de contrôle d'inspection : les soudures examinées par des tests non destructifs ; surfaces et revêtements vérifiés par des inspecteurs indépendants avant expédition.
- Documentation complète : certificats d'usine, plans de soudure, rapports END, journaux de revêtement, rapports de dimensions et listes de colisage assemblés dans le dossier de livraison.
C'est le système qui permet à un client de faire confiance à de l'acier fabriqué à 5 000 km du chantier — et qui permet à l'acier d'arriver, de s'ajuster, d'être érigé et protégé comme prévu.
Acier complexe, norme mondiale
Karot n'était pas un travail de volume. C'était un travail de complexité : des éléments courbés, une précision serrée, une protection contre la corrosion au-delà du familier — les trois domaines où les fabricants ordinaires déclinent et où les compétents sont évalués. C'est exactement pour cette raison que nous acceptons de tels chantiers.
La fabrication courbée exerce notre ingénierie de pliage et d'assemblage en atelier lourd. Le contrôle précis exerce nos systèmes de mesure et d'assurance qualité. La lutte internationale contre la corrosion exerce notre discipline de revêtement selon la norme des environnements où la protection n'est pas un choix mais une exigence de survie. Et toute la livraison — du dessin au dossier — est la preuve que lorsqu'un client n'importe où dans le monde spécifie la version la plus difficile d'un problème de structure en acier, il y a un fabricant à Xuzhou qui a déjà construit la solution.
Courbure sans compromis : Formation et contrôle dimensionnel
Les éléments courbés commencent comme des éléments droits ; la question est de savoir ce qui se passe entre la section droite et la courbure livrée, et quel est le coût de la courbe en termes de précision.
Formage à froid et thermique, jugé par membre
L’itinéraire de formage a été sélectionné pour chaque élément en fonction de son rayon, de sa section et de sa qualité d’acier. Les courbes douces étaient formées à froid, le cintrage contrôlé préservant les propriétés du matériau et étant de loin l’option la plus économique — mais le formage à froid n’était autorisé que dans les limites qui maintiennent la ductilité de l’acier, avec une compensation du rappel élastique intégrée dans les calculs de cintrage afin que la courbe libérée corresponde à la ligne de conception plutôt qu’à la ligne chargée. Des rayons plus serrés et des sections plus lourdes nécessitaient un formage thermique, où un chauffage contrôlé et localisé façonne l’acier — un procédé plus lent et plus habile, exécuté selon des procédures qui protègent le matériau de la surchauffe. Le plan de production ne devinait pas quel itinéraire chaque élément devait suivre ; chaque pièce courbée était programmée selon sa méthode de formage, avec la géométrie, les jauges et les étapes de contrôle pour cette méthode définies à l’avance.
Mesurer les courbes, ne pas les supposer.
Un élément droit est vérifié par quelques dimensions ; un élément courbe est vérifié par sa forme entière. Les pièces formées ont été contrôlées par rapport au modèle 3D à l'aide de calibres de profil et de mesures de coordonnées, en comparant la surface livrée à la surface de conception aux stations définies — une courbe qui est exacte à ses extrémités mais incorrecte au milieu échoue au même test et provoquerait un mauvais alignement de tout ce qui y est fixé. Le régime de tolérance considérait la courbure comme une dimension à part entière, et les gabarits et patrons de l'atelier étaient construits à partir des mêmes données de modèle utilisées par les dessinateurs détaillants, refermant ainsi la boucle entre l'intention de conception et la géométrie livrée.
Joints sur la géométrie courbe
Les connexions sur un élément incurvé sont disposées à un angle par rapport à tout le reste : les supports sont orientés hors du plan de l'âme, les joints se posent sur une géométrie inclinée, et les groupes de boulons doivent encore s'aligner lorsque les deux côtés d'un joint courbent dans des directions différentes. Chaque connexion sur la charpente en acier incurvée a été modélisée et détaillée en trois dimensions et assemblée à l'essai avant expédition, car la tolérance qui est invisible sur une structure droite devient un désalignement que l'on ne peut pas rattraper par calage sur une structure courbée.
Le système anti-corrosion : au-delà des pratiques standards nationales
Les exigences anti-corrosion de la charpente en acier Karot ont été spécifiées bien au-delà des pratiques standards domestiques chinoises typiques — une réponse consciente à un projet situé dans une région et dans un environnement contractuel où les deux parties attendent que le revêtement soit le système nerveux du bâtiment, et non sa peinture.
La spécification de revêtement a augmenté les exigences pour chaque maillon de la chaîne : préparation de la surface par sablage jusqu'à une rugosité plus élevée ; systèmes riches en zinc ou à gros volume appliqués avec une épaisseur de film supérieure à la pratique habituelle ; chaque couche inspectée à l'aide de jauges d'épaisseur de film sec avec une densité conçue pour détecter toute dérive, pas seulement pour échantillonner ; et un contrôle de retouche si strict que le film final sur les soudures, les bords et les faces de contact des boulons correspondait à la spécification des surfaces principales. Les balayages de test de trous de poinçonnement ont vérifié la continuité — la surface sans pinholes que la spécification exige, mais qu'une vérification complète seule confirme.
Les arêtes ont reçu un pré-traitement avant le revêtement — l'arête vive est l'endroit où les films s'amincissent et où la corrosion commence, donc les arêtes ont été arrondies et scellées selon les spécifications plutôt que laissées à se détériorer en dix ans. Le résultat est un système de corrosion dont l'économie est réfléchie : dépenser le coût marginal à la fabrication, économiser le coût de remplacement de la génération suivante. Lorsque la spécification dépasse la pratique nationale, le rôle de l'atelier n'est pas de discuter la spécification — il est de l'exécuter comme un système, de la vérifier comme preuve et de la remettre comme garantie que le client peut conserver.
La précision en tant que discipline d'inspection
La haute précision n'est pas un objectif que l'atelier vise d'emblée ; c'est une discipline appliquée à chaque étape, car sur une géométrie courbée, l'erreur de tolérance d'une étape devient l'impossibilité de l'étape suivante.
Précision assemblée
La preuve finale de précision était l'assemblage d'essai : les éléments encadrés étaient assemblés sur le sol de l'atelier dans leurs positions fabriquées, avec les distances de connexion, les ajustements angulaires et l'enveloppe générale mesurés par rapport au modèle avant que tout élément ne quitte l'usine. L'assemblage d'essai sur des projets d'exportation complexes n'est pas une répétition pour le site — c'est là que la géométrie est réellement vérifiée, et là où les quelques millimètres de différence entre le dessin et la réalité sont résolus alors qu'une grue, un navire et une équipe de chantier ne sont pas encore présents.
Certifié de manière probante
Chaque contrôle produisait un dossier — rapports dimensionnels, certificats d'inspection, registres de revêtement, examens de soudure — qui accompagnait l'expédition et satisfaisait la supervision tierce que les projets d'exportation comportent habituellement. La haute précision n'était pas revendiquée dans la brochure ; elle est enregistrée dans les documents.
De la commande à l'expédition : exécution sous contrôle international
La structure en acier de Karot a été réalisée en tant que projet international dès son premier jour : les exigences ont été convenues par écrit, le contrôle de qualité documenté conformément aux spécifications, l'avancement rapporté selon un programme, et chaque déviation — fabriquée, non cachée — a été approuvée par les ingénieurs du client avant d'affecter les travaux.
L'emballage et le marquage méritaient autant d'ingénierie que l'acier : les éléments sont marqués selon le plan de montage, disposés de façon à ce que le site reçoive ce dont la séquence de levage a besoin, protégés contre l'humidité du voyage en mer, et documentés de sorte que les douanes, le transport et le montage lisent tous la même information. Sur des projets où la précision se mesure en millimètres, la logistique fait partie de la précision — un élément qui arrive non marqué ou endommagé est un élément qui a dépassé sa tolérance, peu importe sa qualité de fabrication.
La régularité que le projet exigeait — de fabrication, de revêtement, d'inspection, de paperasserie — est ce que les clients internationaux en ingénierie peuvent réellement contrôler. Cette régularité constitue la capacité d'exportation elle-même.
Produits et technologies connexes
Composants en acier
Membres fabriqués avec une géométrie courbée, des connexions de précision et une traçabilité des matériaux vérifiée.
Structures en fermes tubulaires
Systèmes de treillis courbés et spatiaux fabriqués selon la même discipline de précision.
Ponts à structure en acier
Charpente métallique de pont de qualité export — un autre domaine où la précision et la protection contre la corrosion sont incontournables.
Projets connexes
Hydroélectricité tarbela, Pakistan
Structure de treillis en acier en forme de H pour le complexe de Tarbela — l'autre face du développement hydroélectrique du Pakistan.
Nouvelle énergie jinrui Indonésie
250 000 m² de charpente industrielle pour climat tropical répartie sur 90 structures.
Tianjin R&F guangdong tower
Fabrication de précision en métal lourd à domicile — la même discipline, à une échelle plus grande.
Travaux d'acier de qualité internationale ?
Fabrication courbée, contrôle de précision et protection contre la corrosion au-delà des normes nationales — demandez-nous comment nous livrons de l’acier complexe selon les standards mondiaux.
Contactez notre équipe export Nos capacités