Structures en grille de sphères soudées — Conçues pour une rigidité permanente
Lorsqu'une structure doit tenir pendant 50 ans sous des charges industrielles lourdes, des cycles thermiques et une activité sismique, les connexions boulonnées introduisent une variable que les connexions soudées éliminent : le risque de desserrage des boulons. Les grilles sphériques soudées fusionnent chaque nœud en un système structurel monolithique — pas de boulons à inspecter, pas de précontrainte à perdre, pas de joints à resserrer.
Soudé pour la vie : Pourquoi le monolithique l'emporte sur le boulonné dans les applications lourdes
Les structures de grilles sphériques boulonnées excellent là où la rapidité, la transportabilité et le futur démontage sont importants. Mais lorsque l'exigence est un toit permanent et robuste qui doit supporter des charges concentrées, survivre à des décennies de cycles thermiques et résister aux forces sismiques sans aucun entretien des connexions — les grilles sphériques soudées sont le choix d'ingénierie.
La différence fondamentale réside au niveau du nœud. Un nœud sphérique boulonné repose sur des boulons à haute résistance vissés dans des sphères en acier forgé. Après plus de 30 ans d'expansion et de contraction thermiques, de vibrations dues aux machines et de fatigue induite par le vent, la précharge des boulons se détend. Chaque connexion boulonnée nécessite un entretien — elle doit être inspectée et, si la précharge a diminué, retightened. Dans une grille avec 2 000 nœuds, cela représente 2 000 points de défaillance potentiels.
A nœud sphérique soudé élimine entièrement cette variable. Le tube en acier est relié à la sphère par un joint bout à bout à pénétration totale. Une fois soudée, la connexion devient partie intégrante de la sphère elle-même — un chemin continu en acier sans interface mécanique pouvant se desserrer, sans précontrainte à perdre, sans joint à détériorer. Le nœud est aussi permanent que l'acier dont il est fait.
C'est pourquoi des réseaux sphériques soudés sont spécifiés pour les hangars à charbon des centrales électriques, les ateliers industriels lourds et les structures dans les zones sismiques où l'intégrité des connexions sous chargement cyclique n'est pas une question d'entretien mais une question de survie.
Qu'est-ce qu'une structure en grille sphérique soudée ?
Une grille sphérique soudée est un système de structure spatiale où des tubes en acier se connectent aux nœuds formés par des sphères en acier creuses, chaque joint tube-sphère étant réalisé par une soudure complète par pénétration.
La grille sphérique soudée partage la même topologie spatiale que son homologue boulonné — un réseau de tubes en acier disposés en modules triangulés (typiquement carré sur carré, carré sur diagonal ou pyramides triangulaires) qui distribuent les charges par des forces axiales des éléments plutôt que par flexion. Ce qui change, c'est le nœud.
Dans un système de sphères soudées, chaque nœud est composé d'une sphère en acier creuse fabriqué à partir de deux hémisphères en plaques d'acier pressées soudés ensemble à l'équateur. Les tubes en acier rencontrent la surface de la sphère à des angles conçus, et chaque extrémité de tube est préparée avec une gorge en biseau pour permettre une soudure bout à bout à pénétration complète directement sur la coque de la sphère.
Parce qu'il n'y a pas de trous pour boulons, pas de plaques d'étanchéité et pas de connexions filetées, le nœud est un assemblage monolithique en acier. La coque sphérique, le métal de soudure et la paroi du tube forment un chemin de charge continu. Cela offre plusieurs avantages structurels :
- Rigidité accrue du nœud — les joints soudés approchent une fixité totale, augmentant la résistance de la grille au flambage et aux vibrations
- Capacité de charge plus élevée par nœud — la section transversale de la soudure peut être plus grande qu’un arbre de boulon, transférant plus de force par connexion
- Pas de relâchement des boulons — le cycle thermique et les vibrations ne peuvent pas réduire la rigidité des connexions au fil du temps
- Maintenance à long terme simplifiée — aucun programme d'inspection du couple de serrage des boulons requis ; uniquement inspection visuelle des soudures selon le planning de maintenance
Construction de la sphère
- Corps de la sphère : Deux hémisphères en acier, pressés à chaud à partir de plaques Q355B / Q345B, épaisseur généralement de 4 à 24 mm
- Soudure équatoriale : Soudure bout à bout complète reliant les deux hémisphères, testée par ultrasons
- Connexion des tubes : Soudure à gorge biseautée complète directement sur la surface de la coque de la sphère
- Norme de soudage : GB 50661 / AWS D1.1, soudeurs qualifiés, WPS contrôlé
- CDN : Contrôle par ultrasons (UT) de 100 % des soudures structurelles conformément à GB/T 11345
Réseau sphérique soudé vs boulonné : choisir le bon système
Le choix entre un réseau sphérique soudé et boulonné n’est pas une question de ce qui est meilleur — c’est une question de quelles exigences structurelles régissent le projet.
| Paramètre | Réseau sphérique soudé | Grille sphérique boulonnée |
|---|---|---|
| Type de nœud | Sphère creuse en acier, deux hémisphères soudés | Sphère en acier forgé, trous filetés percés par CNC |
| Méthode de connexion | Soudure bout à bout pénétrante complète | Boulon haute résistance 10.9S traversant le cône d'étanchéité |
| Rigidité des nœuds | Approche la fixité complète (monolithique) | Semi-rigide (glissement de boulon possible sous charge extrême) |
| Plage de portée typique | 40–120 m (charge lourde) | 30–150 m (charge plus légère) |
| Consommation d'acier | 25–40 kg/m² | 15–30 kg/m² |
| Vitesse de montage | Plus lent (soudage sur site requis) | Rapide (boulonné, sans soudure sur le chantier) |
| Démontage | Peu pratique (les joints soudés sont permanents) | Entièrement démontable et déplaçable |
| Entretien à long terme | Inspection visuelle des soudures uniquement | Programme de vérification du couple de boulon requis |
| Application idéale | Toits permanents et robustes, centrales électriques, zones sismiques | Structures transportables, toits temporaires, déploiement rapide |
En pratique, de nombreuses structures à grande portée utilisent un approche hybride: grilles sphériques boulonnées pour la zone principale du toit (pour la rapidité et l'efficacité du poids) avec des connexions soudées aux nœuds critiques de transfert de charge (là où la rigidité maximale est requise). Notre équipe d'ingénierie détermine le mélange optimal en se basant sur l'analyse des chemins de charge, et non sur une préférence pour un système plutôt qu'un autre. Découvrir nos capacités en treillis sphériques boulonnés →
Processus de fabrication : De la plaque d'acier au Nœud testé par ultrasons
Chaque grille sphérique soudée que nous fabriquons suit un processus contrôlé en six étapes avec des tests non destructifs à chaque étape de soudure.
-
1
Modélisation Structurelle 3D et Conception de Nœuds
La grille est modélisée dans un logiciel structurel spatial avec tous les cas de charge. Les forces de connexion de chaque nœud déterminent l'épaisseur de la paroi de la sphère, la géométrie du chanfrein de soudure et la préparation des extrémités de tube. Les forces des éléments sont extraites pour la conception des connexions conformément à la norme GB 50017. -
2
Pressage d’Hémisphères de Sphère
La plaque d’acier (Q355B / Q345B, 4–24 mm) est thermopressée en hémisphères à l’aide de matrices de formage hydrauliques. La précision dimensionnelle de l’hémisphère pressé affecte directement la qualité de l’ajustement des soudures. Les sphères ont généralement un diamètre de 180 à 500 mm pour les applications de grille. -
3
Soudure Équatoriale et Finition de la Sphère
Les deux hémisphères sont reliés par un soudure bout à bout à pénétration complète à l'équateur en utilisant le soudage à l'arc submergé (SAW) ou le soudage à l'arc avec fil fourré sous gaz protecteur (FCAW-G). La soudure équatoriale est testée par ultrasons selon la norme GB/T 11345 avant que la sphère n'entre dans le soudage des tubes. -
4
Découpe de tubes CNC et préparation des chanfreins
Les tubes en acier Q355B sont coupés à la longueur de conception sur des lignes de scies à ruban CNC automatisées. Les extrémités des tubes sont chanfreinées à l'angle spécifique requis par la géométrie de chaque nœud — aucun des angles de chanfrein dans une grille courbe n'est nécessairement identique. -
5
Soudage tube-à-sphère
Des tubes sont fixés à la sphère à l'angle conçu et soudés avec des soudures en gorge biseautée à pénétration complète en utilisant des WPS qualifiés. La qualification du soudeur, la température de préchauffage et la température entre passes sont contrôlées conformément à la spécification de la procédure de soudage. -
6
Contrôle Ultrasonique à 100 % et Anti-Corrosion
Chaque soudure structurelle est contrôlée par ultrasons selon la norme GB/T 11345. Les soudures défectueuses sont meulées puis ressoudées avec un nouveau contrôle. Après l'autorisation des END, la grille reçoit un traitement anticorrosion : nettoyage par projection abrasive jusqu'à Sa2,5, suivi d'une couche primaire époxy riche en zinc et d'un revêtement de finition polyuréthane adapté à l'environnement de service (C3–C5).
Là où les grilles sphériques soudées sont la réponse en ingénierie
Chaque application ci-dessous représente un défi structurel où des raccords soudés sont spécifiés non pas par préférence mais par nécessité — des raccords boulonnés introduiraient des risques de maintenance ou de fiabilité inacceptables.
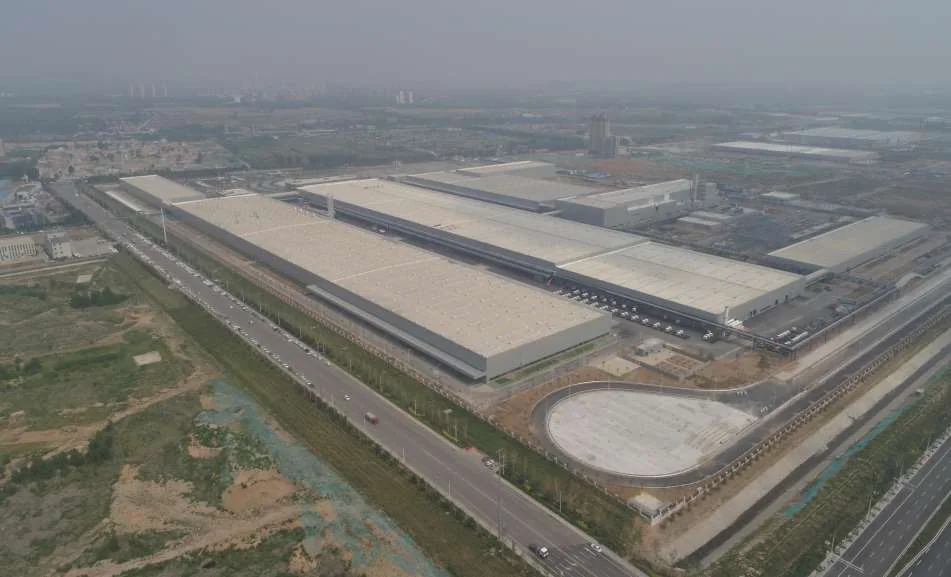 Centrales électriques
Dépôts de charbon des centrales électriques
Défi : Les hangars de stockage de charbon dans les centrales thermiques doivent avoir une portée de 90 à 120 m pour accueillir les empileurs-récupérateurs. L'environnement est fortement corrosif : la poussière de charbon, les composés soufrés et l'humidité attaquent continuellement les surfaces en acier. Les vibrations des machines et des systèmes de convoyeurs se transmettent à la structure du toit.
Pourquoi soudé : Les connexions boulonnées dans un environnement corrosif et à forte vibration nécessitent une vérification périodique du couple de serrage — un programme de maintenance difficile à exécuter sur un toit situé à 30 m au-dessus de la manipulation active de charbon. Les nœuds soudés éliminent totalement ce fardeau de maintenance. La soudure monolithique offre également une meilleure résistance à la corrosion qu’un joint boulonné avec des cavités où l’humidité et les chlorures peuvent s’accumuler.
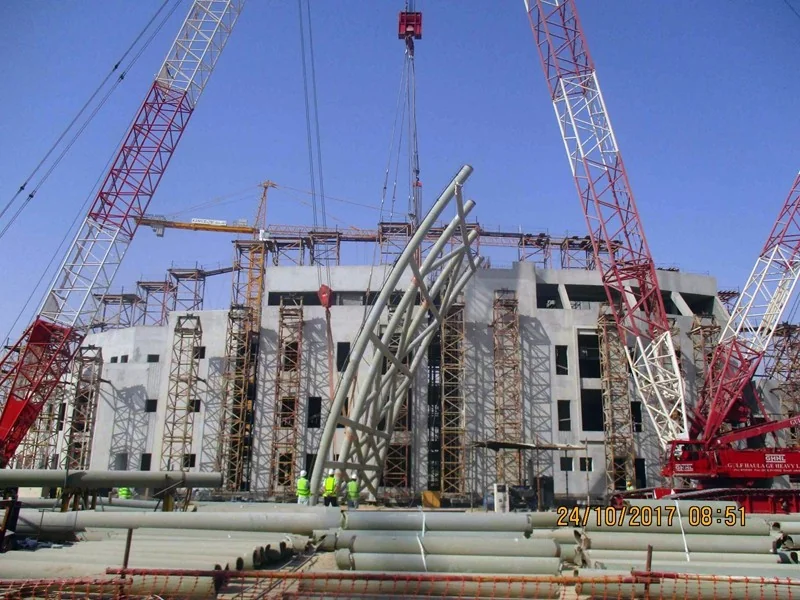 Industrie lourde
Ateliers industriels lourds
Défi : Les ateliers pour aciéries, cimenteries et assemblages de lourdes machines supportent des charges concentrées provenant de grues aériennes (capacité de 50 à 200 t), d’équipements de process suspendus au toit, et de charges d’impact potentielles provenant de la manutention de matériaux.
Pourquoi soudé : Les charges concentrées et dynamiques exigent une rigidité maximale des nœuds. Une connexion boulonnée soumise à des charges lourdes répétées risque la fatigue des boulons et la relaxation du pré-serrage. Les nœuds soudés approchent la fixité complète, répartissant les charges concentrées plus efficacement dans la topologie de la grille et offrant une absorption inhérente contre les charges dynamiques des grues.
 Zones sismiques
Structures des zones sismiques
Défi : Dans les régions avec des intensités de conception sismique de 7 à 9 degrés (GB 18306), les structures de toit en grille doivent résister à des charges cycliques qui inversent la tension et la compression dans les éléments plusieurs fois par événement. Les connexions boulonnées soumises à des charges cycliques inversées peuvent subir un allongement des trous de boulons et une perte progressive de pré-serrage.
Pourquoi soudé : Une soudure à pénétration complète n'a pas d'interface mécanique pouvant se desserrer sous une charge inversée. La connexion se comporte de manière élastique à travers le matériau en acier lui-même, la durée de vie en fatigue étant régie par les propriétés du métal de base plutôt que par la rétention du pré-serrage des boulons. Les réseaux soudés sont le système préféré lorsque la performance sismique selon la norme GB 50011 régit la conception de la connexion.
Spécifications techniques de la grille sphérique soudée
| Matériau de tube en acier | Q355B / Q345B (limite d'élasticité ≥ 355 MPa) |
| Matériau de sphère | Plaque d'acier Q355B / Q345B, hémisphères pressés à chaud |
| Diamètre de la sphère | 180–500 mm (plage standard) ; tailles personnalisées disponibles |
| Épaisseur de paroi de la sphère | 4–24 mm (déterminé par les forces des nœuds) |
| Plage de diamètre de tube | φ60–φ219 mm (standard) ; tailles plus grandes pour les nœuds à charge lourde |
| Processus de soudage | SAW (équatorial), FCAW-G ou GMAW (tube à sphère), rainure en biseau à pénétration totale |
| Norme de soudage | GB 50661 / AWS D1.1, WPS et PQR qualifiés |
| Contrôle non destructif | Contrôle par ultrasons (UT) 100 % selon GB/T 11345, acceptation Classe II |
| Plage de portée typique | 40–120 m (grille soudée sous charge lourde) |
| Consommation d'acier | 25–40 kg/m² (dépendant de la portée et de la charge) |
| Système anti-corrosion | Nettoyage par sablage Sa2,5 primaire époxy riche en zinc couche de finition polyuréthane (C3–C5) |
| Codes de conception | GB 50017, JGJ 7, GB 50009, AISC 360 (sur demande) |
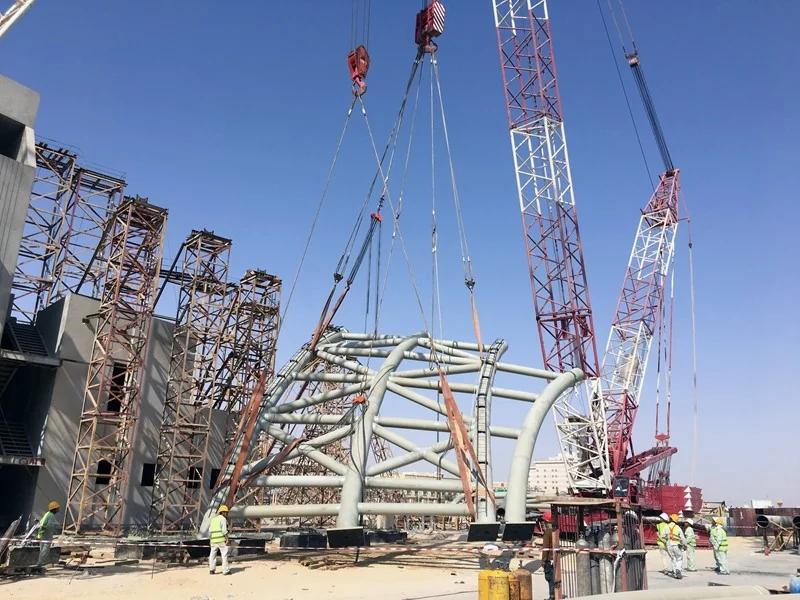
Fabrication de treillis soudés à chaîne complète depuis 1999
La fabrication de grilles sphériques soudées est l'une de nos dix technologies de fabrication clés. Nous ne sous-traitons pas le pressage de sphères, le soudage ou le CND. Chaque étape, de l'approvisionnement en plaques d'acier à l'application du revêtement anticorrosion final, se déroule au sein de notre site de production de 100 000 m² à Xuzhou.
Notre capacité annuelle de structures en acier de 200 000 tonnes et nos 6 qualifications nationales de haut niveau signifient que nous pouvons réaliser des projets de réseaux soudés de toute envergure. Nos 50 ingénieurs en R&D et nos 100 brevets incluent des innovations dans la technologie de soudage de sphères, le contrôle de la distorsion des soudures et les systèmes automatisés de balayage ultrasonique.
Lorsque vous spécifiez une grille sphérique soudée de Permanent Steel, vous n'achetez pas de l'acier à la tonne. Vous achetez un système structurel conçu par un fabricant qui construit des structures en acier depuis plus de 25 ans — avec une structure poutre-corde de portée record de 229 m dans notre portefeuille de projets.
Spécifications du système de grille sphérique soudée
| Paramètre | Grille de lumière | Grille Moyenne | Grille Lourd |
|---|---|---|---|
| Diamètre de la sphère | Φ200–300 mm | Φ300–500 mm | Φ500–800 mm |
| Diamètre du tube | Φ60–114mm | Φ114–180 mm | Φ180–325 mm |
| Paroi du tube | 3,0–5,0 mm | 5,0–10,0 mm | 10,0–20,0 mm |
| Classe d’acier | Q235B/Q355B | Q355B | Q355B/Q390B |
| Portée typique | 20–40 m | 40–80 m | 60–120m |
| Profondeur de la grille | 1,5–3,0 m | 3,0–5,0 m | 4,0–8,0 m |
| Capacité de charge | 1.0–2.5 kN/m² | 2.5–4.5 kN/m² | 4.0–8.0 kN/m² |
| Niveau END | UT 20% Gr.II | UT 100% Gr.II | UT 100% Gr.I RT 10% |
Qualité de soudure de sphère et contrôle ultrasonique
Dans une grille sphérique soudée, la soudure entre la sphère et le tube est la connexion la plus critique de toute la structure. Chaque soudure est testée — pas échantillonnée.
Qualité de fabrication des sphères
Chaque sphère soudée est fabriquée à partir de deux hémisphères en acier pressés à partir d'une tôle d'acier et assemblés par un soudage circulaire à pénétration totale. Les points de contrôle de qualité comprennent :
- Vérification du matériau de la tôle : Certificat d'essai de laminage examiné pour la limite d'élasticité, la résistance à la traction et l'allongement selon GB/T 1591
- Formage de l'hémisphère : Formé par pressage à partir de la tôle ; amincissement de la paroi à l'équateur < 10 % de l'épaisseur nominale
- Soudure équatoriale : Soudure SAW ou GMAW à pénétration totale reliant les deux hémisphères ; test UT à 100 % selon GB/T 11345 Grade II
- Contrôle dimensionnel : Diamètre de la sphère ±1,5 mm ; sphéricité (hors rondeur) < 1,5 mm
- Préparation des soudures : Angle de chanfrein 60±5° ; épaisseur de racine 1–2 mm ; espace de racine 3–4 mm pour une pénétration totale
Soudure sphère-tube
La connexion entre le tube en acier et la sphère est le cœur structurel de la grille. L'extrémité du tube est chanfreinée et soudée à pénétration totale directement sur la surface de la sphère. Les contrôles de qualité comprennent :
- Préparation de l'extrémité du tube : Découpe biseautée CNC avec un angle de biseau de 30–35° pour soudure en rainure à pénétration totale
- Inspection de l'ajustement : jeu à la racine de 3–5 mm ; axe du tube aligné sur le centre de la sphère à ±1° près
- Soudage : Soudage GMAW multi-passes avec préchauffage (100°C pour paroi de tube ≥ 8 mm)
- Inspection UT : 100 % des soudures sphère-tube testées par ultrasons selon GB/T 11345 Grade II (Grade I pour structures critiques sismiques)
- Inspection visuelle : Profil de soudure, entaille, porosité de surface selon les critères d’acceptation GB 50661
Essai de charge sur structure complète
Pour les applications critiques (hangars à charbon de centrales électriques, ateliers industriels lourds en zones sismiques), nous effectuons tests de charge à grande échelle des panneaux prototypes de grille :
- Configuration de l’essai : Un panneau de grille représentatif (typiquement 3×3 travées) est assemblé sur un cadre d’essai avec des vérins hydrauliques de charge
- Séquence de chargement : Chargement progressif à 0,5×, 0,75×, 1,0× de la charge de conception, avec mesure de la flèche à chaque étape
- Critères d’acceptation : Aucune déflexion permanente dépassant L/500 à 1,0× la charge de conception ; aucune fissure de soudure ni flambage des éléments à 1,5× la charge de conception (vérification du facteur de sécurité)
- Rapport : Rapport complet d'essai avec courbes charge-déflexion, données de jauges de contrainte et registres d'inspection visuelle
Normes de conception
- JGJ 7 — Spécification technique pour les structures en treillis spatial
- GB 50017 — Norme pour la conception des structures en acier
- GB 50205 — Acceptation de la qualité de construction des structures en acier
- GB 50661 — Code de soudage des structures en acier
- GB/T 11345 — Contrôle par ultrasons des joints soudés
- GB 50011 — Code de conception parasismique des bâtiments
- GB/T 1591 — Aciers à haute résistance faiblement alliés pour structures
- GB/T 709 — Dimensions et tolérances des tôles d'acier
Pourquoi Permanent Steel Structure pour grilles sphériques soudées
Permanent Steel fabrique des structures en treillis sphériques soudées depuis notre création en 1999. Notre base de fabrication de 300 mu à Xuzhou comprend des stations dédiées au pressage de sphères, à la découpe CNC de tubes et à l'assemblage, spécialement configurées pour la production de treillis lourds. Avec une capacité annuelle de fabrication de 200 000 tonnes et 3 000 000 m² de construction annuelle, nous avons la capacité de volume pour les grands hangars à charbon et les projets industriels lourds.
Nos 50 ingénieurs en R&D réalisent la conception structurelle complète conformément à la norme JGJ 7, y compris l'analyse par éléments finis de la grille sous charges de gravité, de vent, sismiques et thermiques. Chaque soudure sphère-tube est testée à 100 % par ultrasons conformément à la norme GB/T 11345, avec une traçabilité complète depuis le certificat de matériau jusqu'au rapport CND. Nous détenons 6 qualifications de haut niveau et 100 brevets dans la technologie des structures en acier, y compris des innovations dans le formage par soudage de sphères et la conception des connexions.
Livraison chaîne complète
- Conception : Conception structurelle, conception des connexions et dessins de fabrication en interne
- Fabrication : Pressage de sphères, découpe de tubes, soudage et END sous un même toit
- Installation : Équipes expérimentées pour le montage de treillis en hauteur
- Qualité : SMQ ISO 9001 avec traçabilité complète des matériaux et des END
- Certifications : 6 qualifications de haut niveau, y compris la conception et fabrication de structures spatiales en treillis de classe spéciale
- Historique : Hangars à charbon, ateliers industriels lourds et structures en zone sismique réalisés depuis 1999
Pour les hangars à charbon des centrales électriques, les ateliers industriels lourds et les structures situées en zones sismiques où la rigidité maximale et les connexions permanentes sont non négociables, un treillis sphérique soudé de Permanent Steel est conçu pour fonctionner pendant des décennies sans desserrement des connexions ni fatigue des boulons. Notre équipe d’ingénierie est prête à examiner vos besoins et à fournir une proposition technique détaillée.
Vous avez un projet de treillis lourd ? Laissez-nous l’ingénier.
Envoyez-nous vos conditions de charge, exigences de portée ou concept architectural. Notre équipe d'ingénierie répondra sous 24 heures avec une évaluation de faisabilité, une mise en page préliminaire de la grille et un devis budgétaire — soutenus par 25 ans d'expérience dans la fabrication de grilles soudées.
Email : market@permanentsteelstructure.com