Colonne en acier de forme croix à boîte — L'une de nos 10 principales technologies de fabrication
Les immeubles de grande hauteur ne tolèrent pas les colonnes qui échouent sur le papier. La fabrication de colonnes de type croix en boîte — l'une des dix technologies de fabrication clés de Permanent Steel — transforme une section en croix en une boîte par soudage séquentiel, gérant le stress résiduel de la soudure bien mieux qu'un soudeur de boîte en une seule passe ne pourrait jamais le faire. C'est la technologie derrière des tours de 180 mètres avec des colonnes en plaques de 40 mm.
Pourquoi la séquence "croix-en-boîte" est plus importante que la boîte elle-même
Une colonne en boîte est, en apparence, l'élément structurel le plus simple qui soit : quatre plaques soudées pour former un rectangle fermé. L'apparence est trompeuse. Lorsque quatre plaques épaisses sont soudées par cordon d'angle pour former une section fermée, chaque soudure tire sur les plaques autour d'elle, et comme la section est déjà fermée, l'élément ne peut pas libérer la contrainte : des contraintes résiduelles s'accumulent, les coins se déforment, et sur une plaque épaisse, la colonne fabriquée ne correspond plus silencieusement à la section analysée. Plus la séquence de soudage est mauvaise, plus la contrainte cachée héritée par le monteur est importante, et plus il devient difficile de maintenir la colonne droite et carrée sur toute la hauteur d'une tour.
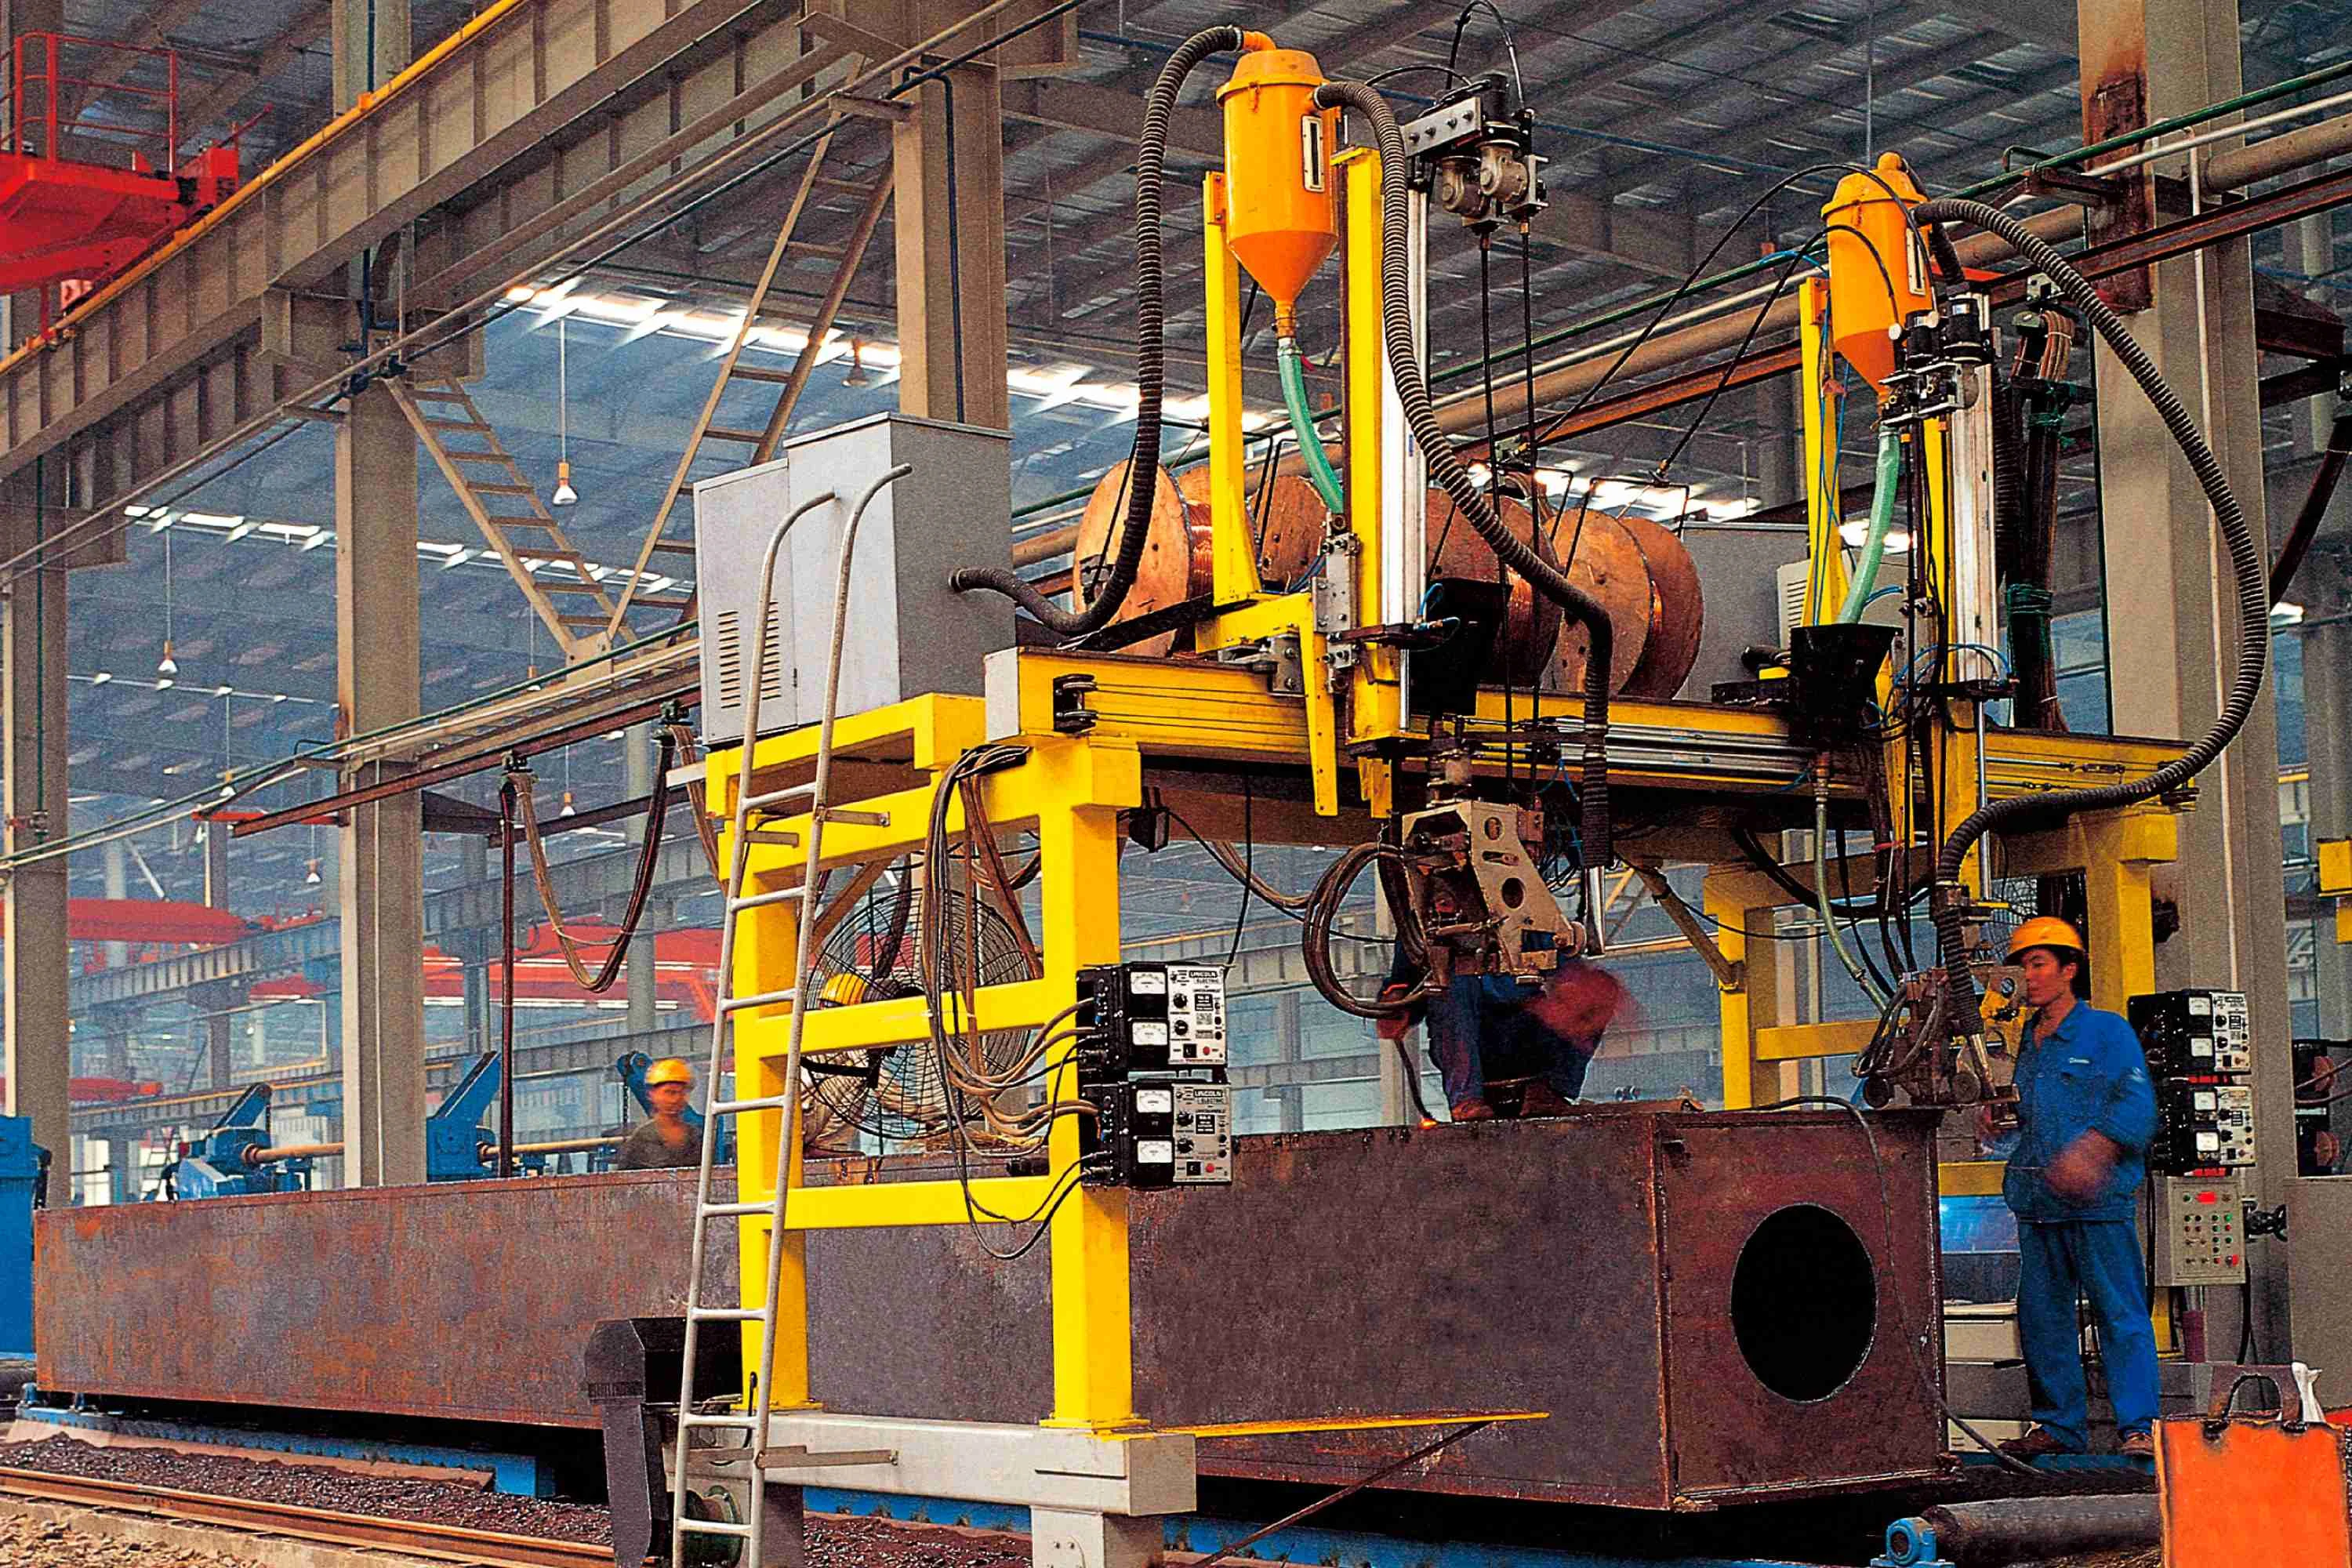
Le processus croix-à-boîte inverse le problème. Les quatre plaques sont d'abord assemblées en tant que section en forme de croix — deux plaques ou sous-ensembles se croisant à angle droit, soudés tandis que la section est encore ouverte et libre de se déplacer. Le préchauffage, la taille de la soudure et la séquence sont contrôlés sur une géométrie ouverte où la distorsion peut être mesurée et corrigée. Ce n’est qu’ensuite que les deux coins restants sont fermés avec les soudures finales, transformant la croix en boîte. Comme la moitié de la soudure a été réalisée sur la section ouverte, la contrainte résiduelle enfermée dans la boîte fermée est une fraction de celle qu’aurait laissée un assemblage de boîte en une seule passe.
Ce n'est pas un processus exotique pour des bâtiments exotiques. C'est la voie de fabrication disciplinée qui rend les colonnes à caisson lourdes — celles utilisées dans les tours et les gratte-ciel — droites, carrées et prévisibles, et c'est l'une des raisons pour lesquelles Permanent Steel liste la fabrication de caisson croisé parmi ses dix technologies de fabrication fondamentales, soutenue par plus de 100 brevets et le personnel d'ingénierie pour l'exécuter à l'échelle de production.
Sections transversales, sections en boîte et la transition entre elles
Chaque colonne de bâtiment de grande hauteur commence par une question structurelle : quelle forme de section supporte les charges de plancher, résiste au moment du vent et se connecte aux poutres à une hauteur donnée ?
Colonne en forme de croix (cruciforme)
Une colonne composée en forme de croix ou de plus formée par deux plaques se croisant à angle droit. Haute rigidité autour des deux axes, connexions de poutres simples sur quatre faces, et la réponse standard pour les structures de hauteur moyenne où la charge est modérée et les connexions fréquentes.
Colonne en boîte (rectangulaire tubulaire)
Quatre plaques soudées pour former un rectangle fermé. Force et rigidité maximales par unité d'acier, rigidité torsionnelle que les sections ouvertes ne peuvent égaler, et surface propre adaptée au traitement ignifuge exigé par les tours. La colonne de choix lorsque les charges et le contrôle du balancement dictent la conception.
Transition de croix à boîte
Une seule colonne qui est en forme de croix dans ses étages inférieurs et en forme de boîte au-dessus — ou inversement — avec un segment de transition fabriqué redistribuant le chemin de charge au niveau du changement. Les architectes obtiennent la colonne qu'ils veulent au niveau de la place ; la structure obtient la forme dont elle a besoin plus haut.
Soudage de plaque de 40 mm : où la procédure est tout
Une épaisseur de plaque supérieure à 40 mm est le moment où le soudage cesse d'être un savoir-faire artisanal et devient un processus scientifique. Chaque millimètre compte, et la procédure est le produit.
Le soudage de plaques épaisses combine quatre disciplines interactives en un seul joint :
1. Préparation du joint et soudage à joint étroit
Pour les plaques à partir de 40 mm, les préparations en V ouvert ou en double V gaspillent le métal d'apport et transmettent de la chaleur dans le joint. Nos postes de fabrication lourde utilisent des préparations à faible écart — une rainure étroite et profonde remplie avec moins de passes, mais plus larges — ce qui réduit l'apport de chaleur, raccourcit le temps de soudage et divise par deux le budget de déformation par rapport à une rainure ouverte conventionnelle. L'écart étroit est la raison pour laquelle un joint de 50 mm peut être soudé avec un volume de soudure approximativement d'un tiers de celui d'une préparation standard.
2. Préchauffage et contrôle de l'intercouche
La plaque épaisse agit comme un puits de chaleur : sans préchauffage, le métal de soudure se solidifie contre l'acier parent froid et se fissure. La température de préchauffage (dictée par l'épaisseur de la plaque, le grade et l'équivalent carbone), la température entre passes et le taux de refroidissement sont spécifiés, mesurés et enregistrés — une plaque chauffée est contrôlée avec des pyromètres de contact avant et entre les passes, car un joint soudé à 100 °C de différence par rapport à la procédure pourrait tout aussi bien avoir été soudé par un autre soudeur.
3. Contrôle strict des consommables et du WPS
Chaque assemblage vertical utilise une spécification de procédure de soudage (WPS) écrite, qualifiée par des dossiers de qualification de procédure (PQR) pour la qualité et la gamme d'épaisseur. Les consommables sont cuits et stockés selon la spécification, et les lots de fil sont traçables jusqu'à la jointure. Pour les assemblages de 40 mm, il n'y a pas d'improvisation ; il n'y a que la procédure, exécutée et documentée.
4. Essais non destructifs sans exemption
Les soudures épaisses en pleine pénétration sont examinées, pas simplement évaluées visuellement : contrôle ultrasonore (UT) selon les critères d'acceptation du code pour le soudage, avec les pourcentages requis augmentant selon la catégorie de joint et l'épaisseur. Les défauts détectés sont réparés selon une procédure de ressoudage documentée et retestés. Le rapport UT fait partie du dossier de la colonne — le même dossier qui accompagne l'élément sur le site et dans le manuel d'exploitation du bâtiment.
La séquence de fabrication de cross-to-box
La séquence est la technologie. C'est la différence entre une boîte qui est assemblée et une boîte qui est construite.
Étape 1 — assemblage croisé ouvert
Les quatre plaques sont positionnées en forme de croix : une plaque de toile avec son partenaire axial, les brides placées à angle droit, toutes maintenues dans des dispositifs d'alignement CNC. La section est ouverte — chaque face de plaque est accessible, chaque ligne de soudure peut être atteinte, et chaque dimension peut être vérifiée et corrigée tant que la structure est encore conforme. L'assemblage sur la croix ouverte est là où la perpendicularité prend naissance : c'est l'outillage, et non la patience du soudeur, qui définit la géométrie.
Étape 2 — soudage contrôlé sur la section ouverte
Les quatre premiers soudures d’angle — celles qui assemblent les plaques en croix — sont réalisées par soudage sous flux avec fil double. Comme la section est ouverte, la chaleur du soudage peut s’échapper et la déformation peut être mesurée ; les soudures sont effectuées dans une séquence équilibrée autour de la croix pour maintenir l’élément droit. Le préchauffage de la plaque la plus épaisse est exécuté et enregistré ici, au moment où il est encore possible de corriger le décalage plutôt que de l’accepter.
Étape 3 — soudures de fermeture dans la caisse
Ce n'est qu'après que la croix est exacte que les deux coins restants sont fermés. Les soudures de fermeture progressent le long de la section déjà stable, et la géométrie finale de la boîte est vérifiée par rapport au dessin d'atelier : dimensions extérieures, équerrage des coins, torsion de la section et rectitude le long de la longueur de la colonne. La contrainte résiduelle qui se serait accumulée dans la construction d'une boîte à partir de zéro est plutôt un petit reste documenté — ce qui est précisément la propriété qui permet de garder une colonne de 40 mm droite pendant le montage et stable en service.
Étape 4 — usinage final et inspection
La fraiseuse ou le rabotage préparent les extrémités de la colonne pour le montage par épissure ; les plaques de diaphragme à l'intérieur de la boîte au niveau des poutres sont positionnées et leurs soudures inspectées à partir des ouvertures d'accès avant la fermeture ; et l'élément terminé passe l'audit dimensionnel et le CND avant le sablage et le revêtement.
Fermeture de la boîte : soudage à électroslag pour les joints verticaux
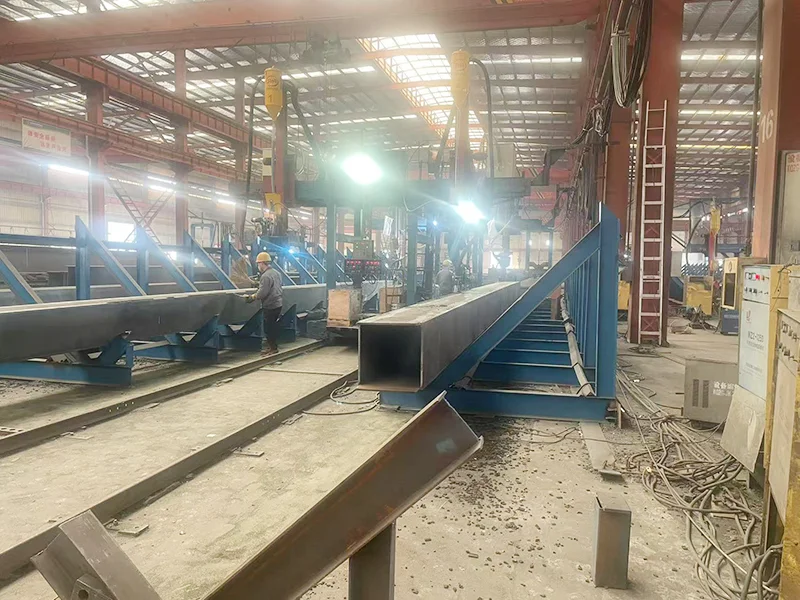
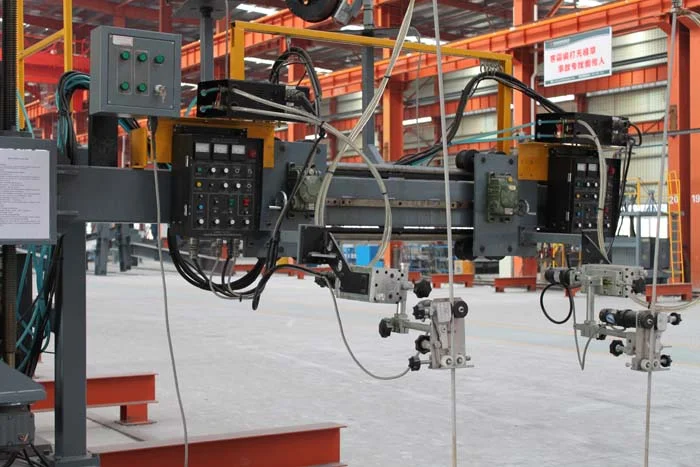
La fermeture d'une section en boîte laisse une classe de joint que le soudage standard ne peut pas atteindre économiquement de l'extérieur : le joint vertical caché à l'intérieur d'une boîte fermée, et les longs joints bout à bout verticaux entre les plaques lourdes. Les stations de colonnes en boîte de Permanent Steel utilisent le soudage à électroslag en porte-à-faux exactement pour ces joints.
Le soudage par électroslag est un procédé vertical : le joint est enfermé par des chaussures refroidies à l'eau, le fil est alimenté en continu dans un bain de laitier en fusion, et la résistance du laitier maintient le bain suffisamment chaud pour fusionner toute l'épaisseur de la plaque en un seul passage. Un petit ensemble d'équipements réalise toute la couture verticale — en général en un tiers à un cinquième du temps que nécessite le soudage manuel à plusieurs passes sur le même joint — avec une pénétration totale assurée par la physique du procédé plutôt que par l'accès. La machine en porte-à-faux positionne l'équipement sans occuper l'intérieur de la caisse, ce qui en fait l'outil standard pour fermer les colonnes de grandes caisses en production.
Les joints électrosoudés reçoivent la même documentation que toutes les autres catégories : procédure qualifiée sur l'épaisseur réelle de la plaque, contrôle UT après soudage, et toutes réparations exécutées selon une procédure de ressoudage et retestées. La rapidité du processus est un avantage de production uniquement parce que sa qualité est maintenue au même niveau que le reste de la colonne.
Comparaison des technologies de soudage des colonnes en boîte
| Type de joint | Notre procédé | Alternative typique |
|---|---|---|
| Raccords d'assemblage transversal | Soudage SAW à double fil, séquence équilibrée | Soudage manuel à fil simple |
| Coins de fermeture de la boîte | Fermeture contrôlée par séquence sur véritable traverse | Assemblage direct de la boîte, contraintes non gérées |
| Soudures verticales cachées | Soudage électroslag en porte-à-faux | Soudage manuel d'accès ou couverture boulonnée |
| Joints bout à bout, plaques épaisses | SAW à intervalle étroit, préchauffage enregistré | Soudage multipasse en gorge ouverte |
| Examen | UT selon le code sur les joints pleine pénétration | Visuel uniquement sur de nombreux joints d'atelier |
Le soudage est réalisé conformément à la documentation WPS/PQR qualifiée ; les étendues d'END sont définies dans le plan qualité du projet.
180 Mètres de colonnes en boîte : la tour tianjin R&F guangdong
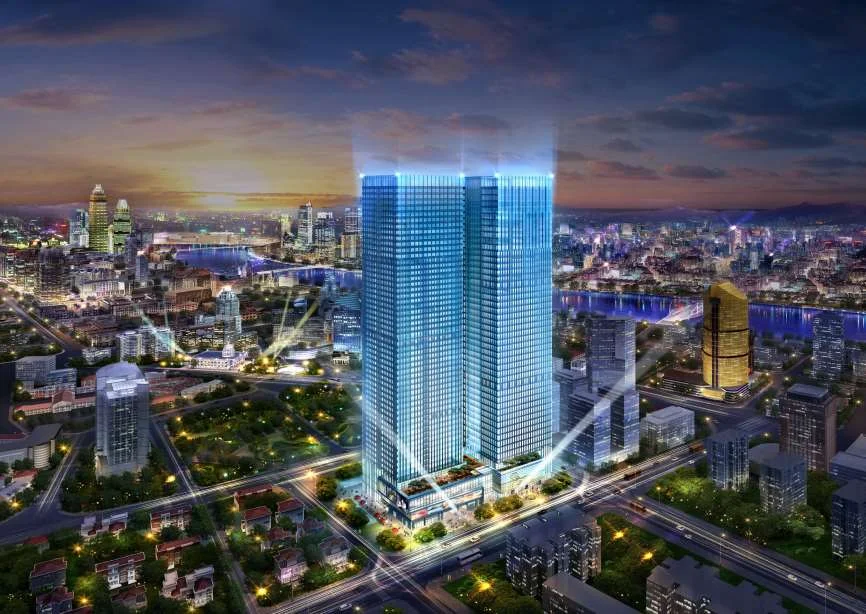
La tour Tianjin R&F Guangdong est un immeuble de grande hauteur dont le noyau en acier repose sur de lourdes colonnes en caisson supportant les charges verticales et latérales d'environ structure de 180 mètres de hautL'épaisseur de la plaque dans les niveaux de la colonne dépasse 40 mm — exactement le régime où la fabrication de colonnes-boîtes cesse d'être une routine et devient une spécialité.
Pour une colonne aussi lourde et aussi haute, chaque étape de la discipline du croisement-à-la-boîte mérite son pesant d'or. L'assemblage en croix ouverte a permis aux fabricateurs de vérifier la géométrie avant que la boîte ne soit scellée. Les procédés à écart étroit et à électro-slag ont maintenu les volumes de soudure et la distorsion dans un budget que l'approche traditionnelle à rainure ouverte ne pouvait pas respecter sur une plaque de 40 mm. Les registres de préchauffage et la documentation UT ont donné à l'équipe de conception la confiance que la colonne telle que construite était la colonne analysée — la propriété la plus importante dans une structure haute et élancée où une erreur de rectitude à la base se traduit par des oscillations au sommet.
Des bâtiments comme celui-ci expliquent pourquoi le processus de croix-à-boîte est classé comme une technologie de base plutôt qu'une opération de baie de routine. Si votre projet implique des colonnes à boîte profonde, des plaques épaisses ou une transition entre les sections croisées et les sections en boîte, c'est ce pedigree de fabrication dans lequel vous vous engagez — pas une promesse, mais un processus documenté sur lequel des tours se tiennent.
Voir le portefeuille de projets de gratte-cielOù les colonnes en croisillon mènent la structure
Gratte-ciel
Colonnes de noyau et de périmètre dans des tours de 20 à 60 étages, où les sections en boîte assurent la rigidité contre le balancement et les connexions des poutres répondent aux exigences de hauteur.
Tours super-hautes et à usage mixte
Colonnes dans le régime de charges extrêmes — plaques de 40 mm, aciers à haute résistance et segments de transition où les sections changent avec le système structurel.
Colonnes de transfert et méga-colonnes
Immenses sections de colonnes aux niveaux des podiums qui supportent les charges de la tour au-dessus et les répartissent sur les fondations — les éléments uniques les plus lourds dans le cadre.
Équipements industriels lourds
Colonnes en boîte pour bâtiments industriels lourds avec charges de réaction importantes et cadres de moment, utilisant la même technologie de plaques épaisses et de soudures de fermeture à l’échelle des colonnes.
Documentation sur laquelle vous pouvez construire une tour
Une colonne en boîte à plaque épaisse n'est bonne que par son dossier — le document qui indique à l'ingénieur concepteur, au monteur, à l'inspecteur et à un futur propriétaire ce qui a été fait et sur quoi cela a été vérifié. Pour chaque colonne que nous produisons, ce dossier contient :
- Certificats matière avec numéros de coulée pour chaque tôle, traçables de la laminoir à l'élément ;
- Documentation WPS/PQR qualifiée pour chaque catégorie d'assemblage et chaque gamme d'épaisseur utilisée ;
- Relevés de préchauffage et de température inter-passes sur les assemblages de forte épaisseur, les données qui prouvent le respect du mode opératoire ;
- Relevés dimensionnels à l'assemblage, après soudage et après redressage — les trois états qui encadrent le comportement de l'élément ;
- Rapports UT et autres END sur les soudures à pénétration totale, avec les enregistrements de réparation le cas échéant ;
- Les marques telles que fabriquées et l'identification des éléments reliant la colonne à sa position de montage.
Cette norme de documentation n'est pas une formalité demandée par les consultants ; c'est la base opérationnelle de notre système de fabrication, appliquée à chaque colonne, qu'elle se trouve dans un immeuble de bureaux de 30 étages ou dans une tour mixte de 60 étages. Lorsque qu'un consultant demande "comment savons-nous que cette colonne est conforme au plan ?", la réponse n'est pas une assurance — c'est un dossier.
La même discipline s'applique aux interfaces qui entourent la colonne. Les détails de connexion, les épissures, les platines et l'interaction avec la structure du plancher sont tous documentés selon le même standard, de sorte que le monteur reçoit une colonne qui se connecte exactement là où le modèle l'indique. En pratique, c'est ce qui rend les programmes de montage de gratte-ciel prévisibles : les colonnes arrivent avec leurs épissures préalablement vérifiées, la prise en compte des contreventements temporaires notée dans la documentation de montage et la séquence de la grue coordonnée avec les lots de livraison. Le calendrier d'une tour n'est fiable que dans la mesure où chaque élément et chaque document qu'il contient le sont, c'est pourquoi nous appliquons le standard de fichier au dernier boulon autant qu'à la première platine.
Questions de colonne de type cross-to-box des ingénieurs en structure
Pourquoi assembler une colonne en boîte en forme de croix d'abord ? Cela semble être des étapes supplémentaires.
Parce que l'étape supplémentaire permet de contrôler les contraintes résiduelles. En soudant d'abord la traverse ouverte, la section peut se détendre et réduire la distorsion tandis qu'elle est encore flexible ; fermer les coins en dernier verrouille un état de contrainte petit et mesuré. Une boîte construite à partir de zéro accumule des contraintes à chaque passage sur une section qui ne peut pas bouger, et les plaques épaisses amplifient le problème. Sur des colonnes de 40 mm, la séquence n'est pas un travail supplémentaire — c'est le travail.
Quelle épaisseur de plaque pouvez-vous gérer pour les colonnes en boîte ?
Nos stations de colonnes en boîte fabriquent couramment des plaques de 40 mm jusqu'à la gamme lourde, avec contrôle du préchauffage, soudage à joint étroit et fermeture par électrosoudage à l'échelle de la production. Confirmez votre épaisseur maximale avec nous et nous spécifierons la procédure et la capacité pour votre planning de colonnes.
Fabriquez-vous la transition entre les sections de traverses et de boîtes dans une seule colonne ?
Oui. Les segments de transition sont détaillés avec la redistribution des charges vérifiée, fabriqués avec le raidissement nécessaire au changement, et documentés comme tout autre élément. Les colonnes de comportement inférieur et supérieur sont ensuite assemblées et connectées selon le plan de montage.
Quels aciers utilisez-vous pour les colonnes de grande hauteur ?
Q355B, Q390B et Q420B sont nos aciers structurels standard, avec des variantes à performance accrue et à ténacité améliorée (sous-grades C/D/E avec essais Charpy) spécifiées pour les projets sismiques et en climat froid. Les grades sont sélectionnés avec l'équipe de conception et documentés pour chaque élément.
Pouvez-vous fournir un package complet d'acier pour gratte-ciel, pas seulement des colonnes ?
Oui — colonnes, poutres de plancher, contreventements, connexions et montage. Nous combinons la technologie des colonnes avec notre ligne de poutres en H, le détail des connexions et six qualifications de haut niveau dans un seul contrat, de sorte que l'acier de la tour constitue un produit unique, conçu, fabriqué et documenté.
Concevez vos colonnes de grande hauteur avec un partenaire technologique central
Envoyez votre planning de colonnes, les épaisseurs de plaques et la base de conception. Nos ingénieurs confirmeront la méthode de fabrication, la qualification des procédures et le programme de livraison — avec des standards de documentation sur lesquels vous pouvez vous appuyer.
Demandez une proposition de fabrication de colonnes en boîte