Spécifications de galvanisation & revêtement — Décidez du budget de corrosion, pas de la surprise de corrosion
La différence entre une structure en acier qui rouille après huit ans et une autre qui dure quarante ans se décide sur la ligne de préparation de surface et dans la spécification du revêtement — avant que le premier élément ne soit érigé. Nous spécifions la protection contre la corrosion comme un système conçu : la classe de corrosivité du site, la durée de vie prévue, l'épaisseur de zinc ou de revêtement, le traitement des arêtes et des soudures, ainsi que le régime de retouche et d'entretien. Cette page expose les systèmes ISO 1461 et ISO 12944 que nous fournissons, avec les chiffres dont un spécificateur a besoin.
La protection contre la corrosion est une décision de conception, pas une réflexion après coup en atelier
Étape 1 — classer le site. La classe de corrosivité ISO 12944 (C2 faible → C5 très élevée) est définie à partir de l'environnement réel : rural ou urbain propre (C2-C3), industriel sans polluants agressifs (C3), littoral salin ou industrie lourde (C4), et littoral marin ou industrie fortement polluée (C5). Une usine au Xinjiang et un port dans le sud du Brésil font face à des niveaux de corrosion différents ; notre spécification commence par le site réel, et non par une valeur par défaut.
Étape 2 — définir la durée de vie de conception. Le système de protection est sélectionné pour une durée de vie cible d'un service de 15, 25 ou 40 ans avant la première maintenance majeure — la même épaisseur de revêtement ne sert pas de la même manière sur un entrepôt de 15 ans que sur un pont de 40 ans. La durée de vie prévue détermine la classe d'épaisseur de zinc, l'épaisseur du film sec du système de revêtement et le plan de maintenance.
Étape 3 — choisissez le système. Trois itinéraires principaux : galvanisation à chaud (ISO 1461) pour son économie et sa durabilité, en particulier sur les éléments à géométrie complexe et à surfaces internes ; systèmes de peinture (ISO 12944) là où la couleur architecturale, la protection contre l’incendie intumescente ou les retouches en service sont importantes ; et le système duplex — peindre sur la galvanisation — lorsque les deux protections se combinent et multiplient la durée de vie sur les sites côtiers ou industriels.
Étape 4 — détail pour la protection. Le revêtement échoue en premier aux bords, aux soudures, aux poches de drainage et aux surfaces de contact. Nous arrondissons ou microbillons les bords, traitons les soudures avec soin avant le revêtement, scellons les cavités internes contre l'accès de l'humidité, et détaillons les joints pour que l'eau s'écoule — les détails sensibles à la corrosion sont conçus avant l'application de la spécification du revêtement.
Galvanisation à chaud — paramètres ISO 1461
| Paramètre | Plage typique | Norme / Remarque |
|---|---|---|
| Préparation de surface | Dégraissage → décapage acide → flux ; microbillage préalable lorsque l'échelle de laminage est importante | Propreté selon ISO 12944-4 / ISO 8501-1 Sa 2.5 si microbillé |
| Épaisseur de zinc (acier ≥ 6 mm) | 85 µm en moyenne, 70 µm minimum local | ISO 1461 Tableau 2 ; spécification côtière jusqu'à 120-140 µm |
| Épaisseur de zinc (acier < 6 mm) | 55-70 µm en moyenne | Les sections minces limitent la croissance de l'alliage de zinc |
| Filets et ajustements étroits | Masqués ou refaits après galvanisation | Boulons : taraudage excessif pour restaurer l'ajustement ; boulons HDG de grade correspondant |
| Trous de ventilation/drainage | Trous Φ≥10 mm sur les éléments creux | Empêche la formation de laitier de zinc interne et les résidus de bain piégés |
| Manipulation et stockage | Soulever avec des élingues, pas de chaînes ; empiler sur des cales, dans un endroit sec | Prévient la rouille blanche et les dommages mécaniques avant l'érection |
| Vérification | Contrôles ponctuels à l'aide d'un jauge magnétique selon ISO 1461 §7 | Certificat de lot avec profil d'épaisseur délivré |
La galvanisation convient aux structures qui ne seront pas repeintes en service (hangars industriels, toits en treillis, ponts en hauteur) et offre une protection sacrificielle même lorsque le revêtement est mécaniquement endommagé.
Systèmes de peinture — paramètres ISO 12944 selon la classe d'exposition
| Classe | Environnement | Système typique | DFT (durée de vie prévue 15-25 ans) |
|---|---|---|---|
| C2 | Faible pollution rurale / intérieur sec | Alkyde ou polyuréthane monocomposant | 120-160 µm |
| C3 | Urbain / industrie légère | Apprêt riche en zinc époxy MIO polyuréthane | 160-200 µm |
| C4 | Côtier / industrie | Époxy riche en zinc époxy polyuréthane | 200-280 µm |
| C5 | Côtier marin / industrie lourde | Duplex : HDG époxy riche en zinc époxy PU, ou système marin complet | 280-360 µm (ou duplex) |
| Immersion | Zone d'éclaboussures / immersion permanente | Époxy haute résistance polyuréthane, protection cathodique si nécessaire | Conception spécialisée selon le projet |
Préparation de surface avant revêtement : sablage selon ISO 8501-1 Sa 2,5 (métal quasi-blanc), profil 40-75 µm selon ISO 8503, sans poussière selon ISO 8502-3, sels solubles vérifiés selon ISO 8502-6/9 si l'environnement l'exige.
Comment nous prouvons la protection
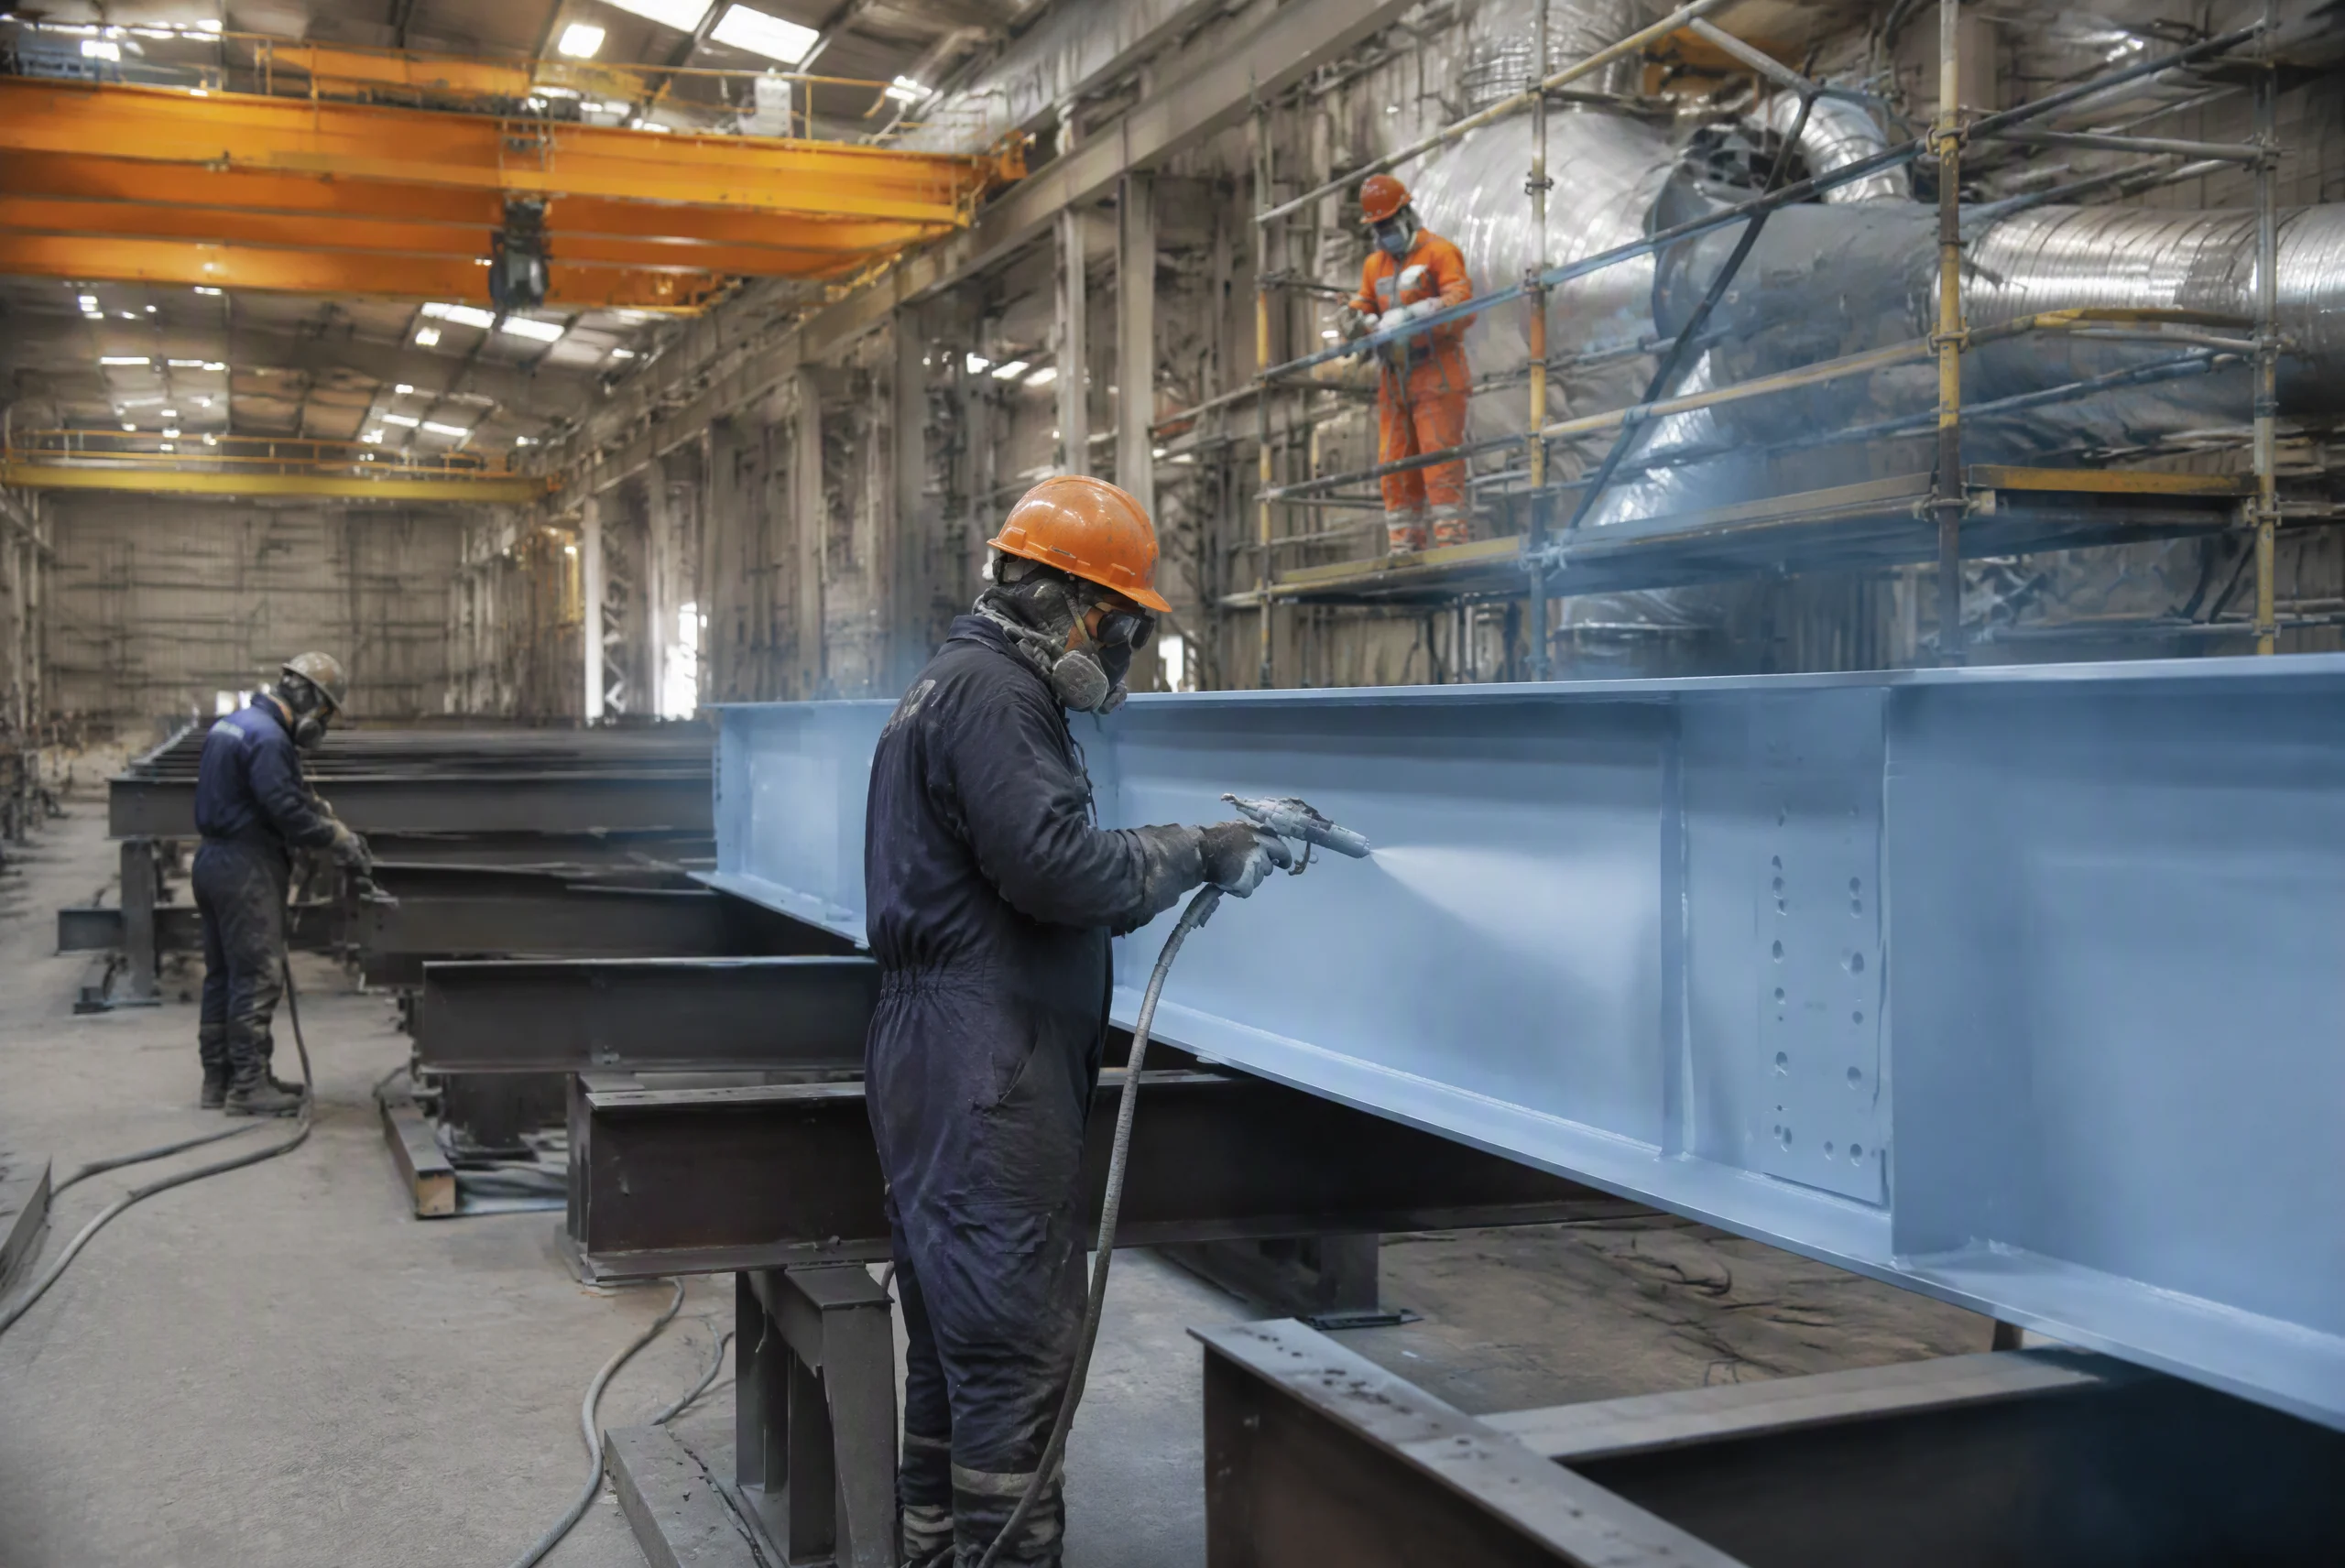
- Environnements contrôlés : sablage et revêtement effectués dans des ateliers fermés avec enregistrement de la température et de l'humidité — le revêtement appliqué uniquement dans la plage de conditions du produit (typiquement >5°C et <85 % HR, point de rosée vérifié).
- Vérification instrumentée : Épaisseur de revêtement sec mesurée selon ISO 19840 (règle 90/10 ou 80/20 selon la spécification), tests d'adhérence par traction selon ISO 4624 sur des panneaux représentatifs, et inspection avant chaque couche.
- Traitement des bords et des soudures : bords sablés (rayon ≥ 2 mm si possible) et recouverts de bande avant le film complet — les deux points chauds de défaillance de tout système de revêtement.
- Profil d'épaisseur de zinc : Lectures d'épaisseur par membre émises sous forme de certificat de lot avec le rapport d'essai du fournisseur de galvanisation.
- Kit de retouche et de réparation de site : Chaque envoi comprend la peinture de retouche spécifiée et la procédure correspondante, de sorte que les dommages sur site sont réparés selon les spécifications du système, et non par conjecture.
- Calendrier de maintenance : Le document livré inclut l'intervalle d'inspection recommandé et le déclencheur de remise en peinture pour la durée de vie de conception du système.
Spécifiez le système de corrosion avec les données
Indiquez-nous l'emplacement du site, la classe d'exposition et la durée de vie de conception requise — nous vous fournissons le système ISO 1461 / ISO 12944, le calendrier DFT, le plan de vérification et le régime de maintenance pour votre structure.
Email : market@permanentsteelstructure.com