Dez Tecnologias Centrais de Fabricação: A Ciência da Fabricação por Trás de Nossas Estruturas
Além das três tecnologias centrais essenciais — design inteligente, fabricação inteligente, e construção inteligente — A Permanent Steel desenvolveu dez processos de fabricação especializados, cada um abordando um desafio específico de manufatura que surge em projetos complexos de estruturas de aço. Estes não são recursos genéricos; são processos patenteados ou proprietários refinados por meio de engenharia específica de projeto e validados em estruturas emblemáticas, incluindo a treliça de grade recorde mundial de 229 metros e a nova estação Ross Sea na Antártica.
Por Que Essas Tecnologias São Importantes
A fabricação de estruturas de aço não é um único processo — é um conjunto de processos especializados, cada um com seus próprios desafios técnicos, requisitos de qualidade e modos de falha. Uma empresa que pode cortar e soldar perfis H padrão não é a mesma que pode fabricar uma treliça tubular curva com geometria duplo-curvada, soldar chapa de 60 mm de espessura sem fissuras por hidrogênio, ou dobrar tubos de aço a um raio preciso mantendo a circularidade da seção transversal. As dez tecnologias abaixo representam as competências específicas de manufatura que diferenciam a Permanent Steel de fabricantes de aço genérico — as capacidades que nos permitem executar projetos que outros fabricantes não podem.
Cada tecnologia foi desenvolvida por meio de um requisito específico de projeto, refinada por aplicação em projetos subsequentes e documentada em nosso Portfólio de patentes e publicações técnicas. Para cada tecnologia, a explicação abaixo cobre: qual é a tecnologia, por que ela importa (o desafio de engenharia que resolve) e quais projetos marcantes a validaram na prática.
Fabricação de treliças de aço de vão ultralongo
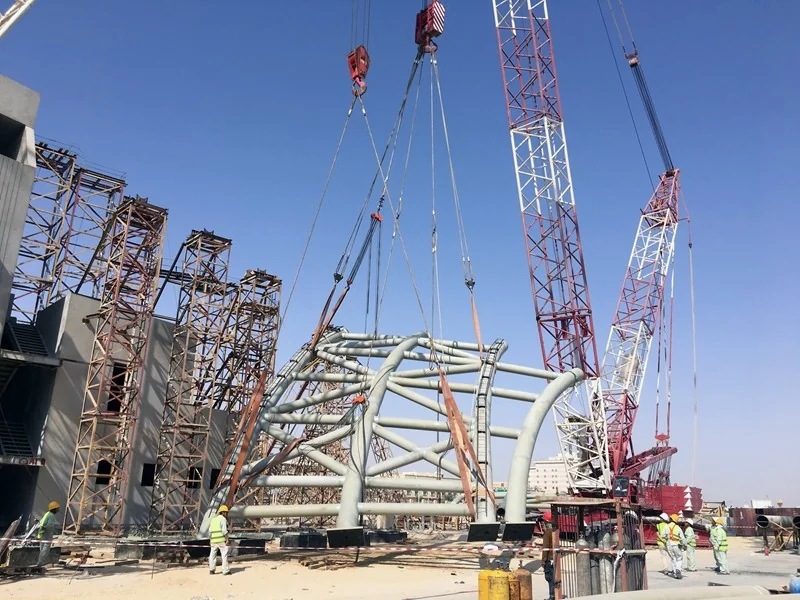
O que é: A fabricação de treliças de aço com vãos claros superiores a 200 metros — especificamente, os processos de fabricação necessários para produzir elementos e conjuntos de treliça de tal comprimento que não possam ser transportados como peças únicas e devam ser fabricados em segmentos, transportados separadamente e montados no local com conexões de resistência total que mantenham a integridade estrutural da treliça contínua.
Por que isso importa: Uma treliça de 229 metros não pode ser fabricada como uma única peça — nenhuma fábrica, veículo de transporte ou rede rodoviária pode acomodar um conjunto de aço de 229 metros de comprimento. A treliça deve ser dividida em segmentos, cada um fabricado com a precisão necessária, transportada até o local e conectada a emendas soldadas de penetração total ou de alta resistência parafusadas que desenvolvem toda a capacidade estrutural do elemento contínuo. O desafio de engenharia não é apenas fabricar os segmentos — é garantir que, quando os segmentos são conectados no local, a treliça contínua resultante se comporte conforme projetado, com cambre, alinhamento e capacidade de conexão precisos.
Considerações técnicas chave incluem: controle de cambre (a treliça deve ser fabricada com uma curva pré-definida para cima para que, sob carga morta, ela se desvie para o perfil de projeto), gerenciamento de distorção térmica (retração da soldagem causa mudanças dimensionais que devem ser previstas e compensadas durante a fabricação), ajuste segmento a segmento (a geometria da conexão deve corresponder exatamente, exigindo fabricação precisa ou Pré-montagem digital verificação), e engenharia de transporte (cada segmento deve ser projetado para cargas de transporte, que podem diferir das cargas em serviço).
Validação do projeto: A instalação de armazenamento de carvão em grade esferada parafusada de 229 metros — recorde mundial para esse tipo de grade — validou essa tecnologia. As treliças da estrutura foram fabricadas em segmentos, transportadas para o local remoto do projeto e montadas em uma estrutura contínua com 229 metros de extensão sem colunas internas. A precisão de fabricação e a metodologia de conexão de segmentos desenvolvidas para este projeto são agora aplicadas como prática padrão para todos os projetos de treliças de vão ultralongo.
Fabricação de Treliça em Forma de H com Juntas Complexas
O que é: A fabricação de treliças de aço em seção H com juntas onde múltiplos elementos se cruzam em ângulos diferentes — exigindo corte de curvas intersectadas (perfilamento) nas extremidades das seções H, soldagem com placas espessas em interseções de juntas e montagem precisa de geometrias complexas de conexão tridimensional.
Por que isso importa: Em uma treliça típica, os elementos se cruzam em ângulos padrão (45°, 60°, 90°) e a geometria da conexão é simples. Em estruturas complexas — onde os elementos convergem em ângulos não padrão, onde o carregamento requer placas de junta reforçadas, ou onde a geometria arquitetônica dita layouts irregulares dos membros — a fabricação da junta torna-se o aspecto mais desafiador da fabricação. A extremidade da seção H deve ser cortada em um perfil que corresponda à superfície que se cruza do elemento de conexão — não um corte simples reto ou em ângulo, mas uma curva complexa definida pela interseção de duas seções não paralelas e não coplanares.
Permanent Steel Structure Capacidade de corte CNC Gera o perfil da curva que se cruza diretamente a partir do modelo de projeto e o executa com plasma ou corte a laser com a precisão requerida. As placas de junta (placas de reforço, reforços, placas de conexão) são cortadas e perfuradas por equipamentos CNC, e a montagem é soldada usando procedimentos qualificados para juntas de placas espessas — frequentemente exigindo pré-aquecimento, controle de temperatura entre interpasses e tratamento térmico pós-solda para gerenciar tensões residuais e evitar trincas.
Validação do projeto: Juntas complexas em treliça em H são uma característica de muitas das nossas Projetos marcantes, particularmente estruturas com geometria arquitetônica que requerem layouts de membros não padronizados. A metodologia de fabricação foi desenvolvida por meio de múltiplas aplicações de projetos e está documentada em nossas publicações técnicas sobre projeto e fabricação de juntas de estruturas de aço.
Fabricação de treliças de caixa curva
O que é: A fabricação de treliças de seção em caixa com curvatura espacial complexa — treliças onde a corda superior, a corda inferior ou ambas seguem perfis curvos em um ou mais planos, exigindo que a seção da caixa seja montada a partir de elementos curvos em vez de placas retas.
Por que isso importa: Uma seção reta de caixa é fabricada a partir de quatro placas planas (superior, inferior, duas faixas) soldadas ao longo de suas bordas. Uma seção curva de caixa exige que cada placa seja moldada com a curvatura necessária antes da montagem — e a curvatura pode ser diferente para cada placa (por exemplo, a placa superior de uma treliça de teto curva tem um raio mais apertado que a placa inferior). O processo de conformação (freio por pressão, curvatura por roletes ou flexão por indução) deve produzir uma curva suave sem pontos planos locais, flambagem ou afinamento excessivo. A montagem de quatro placas curvas em uma seção fechada requer posicionamento e fixação precisos para manter as dimensões da seção transversal e a retidão ao longo do eixo curvo do elemento.
O desafio é agravado quando a curvatura não é constante ao longo do elemento — uma curva de transição onde o raio muda, ou uma curva composta onde o elemento curva em dois planos simultaneamente. Cada placa deve ser moldada ao seu perfil específico de curvatura, e o conjunto deve manter a geometria espacial projetada. Nosso Modelo de Design Paramétrico gera as instruções de conformação para cada placa, e o processo de fabricação utiliza equipamentos de conformação controlados por CNC para alcançar a curvatura necessária.
Validação do projeto: Treliças curvas de caixa são usadas em projetos arquitetonicamente significativos onde a geometria estrutural segue formas arquitetônicas curvas — telhados de estádios, estruturas de dossel e vigas curvas de pontes. A metodologia de fabricação foi aprimorada por meio de múltiplos projetos de caixas curvas e representa uma capacidade que poucos fabricantes de estruturas de aço possuem na precisão e escala que alcançamos.
Fabricação de Tubos de Aço e Perfis para Curvação Superior
O que é: A flexão a frio de tubos de aço e perfis estruturais para criar elementos curvos — arcos, curvas e geometrias não lineares — usando equipamentos de flexão controlados por CNC que produzem curvatura precisa enquanto mantêm a forma da seção transversal do membro.
Por que isso importa: Dobrar um tubo de aço é conceitualmente simples, mas praticamente complexo. O processo de flexão deve produzir o raio necessário sem: oval da seção transversal (o tubo se torna elíptico em vez de circular), enrugar o raio interno (flambagem por compressão no lado côncavo da curva), afinar o raio externo (estiramento por tração no lado convexo) ou produzir pontos planos locais onde os rolos de flexão entram em contato com o tubo. Para aplicações estruturais, esses defeitos são inaceitáveis — um tubo com 5% de ovalidade pode ter capacidade de flambagem significativamente reduzida em comparação a um tubo perfeitamente redondo.
Nossa máquina hidráulica de dobra autodesenvolvida (mostrada em nossos equipamentos de produção) utiliza um processo de dobra suportado por mandram para tubos menores e um processo de dobra por rolos para perfis maiores. A máquina é controlada por CNC, com o raio de flexão, o ângulo de flexão e a posição de avanço derivados diretamente do modelo de projeto. A máquina pode dobrar tubos de aço de 60mm a 600mm de diâmetro e perfis estruturais (seções H, canais, ângulos) através de vários raios. Para raios muito grandes ou curvas compostas, é empregada a flexão por indução — que utiliza aquecimento localizado para reduzir o limite de escoamento e permitir a flexão com estresse residual mínimo — é empregada.
Validação do projeto: Tubos e perfis de aço curvados são usados em estruturas de arco, elementos de telhado curvados, estruturas de cúpula e vigas de ponte curvas em todo o nosso portfólio de projetos. A tecnologia de curvamento foi desenvolvida para estruturas de grid de cúpula e arco, onde são necessários elementos perimetrais curvos, e tem sido aplicada em inúmeros projetos de estádios esportivos e pavilhões de exposições.
Nova Fabricação de Estrutura Composta Aço-Concreto Parcialmente Encaixada
O que é: A fabricação de elementos compostos de Concreto Parcialmente Encaixado (PEC) — seções estruturais de aço (seções em H, seções em caixa ou seções montadas) com concreto lançado em partes do perfil de aço, criando elementos compostos que combinam a resistência à tração do aço com a resistência à compressão e ao fogo do concreto.
Por que isso importa: Os elementos PEC são estruturalmente eficientes: a seção de aço suporta a tração e fornece fôrma para o concreto, enquanto o concreto proporciona resistência à compressão, proteção contra incêndio e desempenho sísmico melhorado. Comparados às seções puramente de aço, os elementos PEC alcançam a mesma capacidade estrutural com menor quantidade de aço — reduzindo o custo do material. Comparados ao concreto armado, os elementos PEC são mais esbeltos, leves e pré-fabricados em fábrica — reduzindo o tempo de construção no local.
O desafio da fabricação está no processo de manufatura: a seção de aço deve ser fabricada com elementos internos (conectores de pino, barras de amarração, diafragmas) que garantam a ação composta entre aço e concreto, a metodologia de lançamento do concreto deve garantir o preenchimento completo sem vazios, e as condições de cura no ambiente da fábrica devem ser controladas para atingir a resistência especificada do concreto. O projeto da seção de aço deve considerar o estágio de construção (antes do concreto ser lançado, a seção de aço sozinha deve suportar seu próprio peso e cargas de construção) e o estágio composto (após o endurecimento do concreto, a seção combinada suporta as cargas de projeto). Nosso modelo de projeto analisa ambos os estágios, e o processo de fabricação é projetado para produzir o elemento composto com a interface planejada entre aço e concreto.
Validação do projeto: As estruturas compostas PEC são a base de nosso Sistema 03 (Sistema Residencial Integrado PEC de Baixo Carbono) e são usados em edifícios residenciais e comerciais de baixa altura onde resistência ao fogo, desempenho sísmico e eficiência na construção são requisitos fundamentais. A metodologia de fabricação foi desenvolvida por meio de pesquisas em nosso Centro de Pesquisa em Tecnologia de Engenharia de Estruturas de Aço da Província de Jiangsu e validado através do programa de pesquisa conjunto com a Universidade Jiao Tong de Xangai.
Fabricação de Coluna de Aço em Forma de Cruz para Forma de Caixa
O que é: A fabricação de seções complexas de colunas de aço construídas a partir de chapas de aço espessas (40 mm ou mais) — incluindo colunas em forma de cruz (dois ou mais elementos de chapa montados em uma configuração de cruz ou estrela) e colunas em caixa (quatro chapas montadas em uma seção retangular ou quadrada fechada, frequentemente com diafragmas internos).
Por que isso importa: Em edifícios de aço de vários andares e arranha-céus, as colunas suportam as cargas axiais mais altas e devem ter as maiores seções transversais. Essas colunas não são perfis laminados (nenhum fabricante lamina uma seção de caixa de 500mm×500mm×60mm) — elas são construídas a partir de chapas espessas soldadas entre si. Os desafios de fabricação são significativos: a soldagem de chapas grossas requer pré-aquecimento e controle de temperatura entre passes para evitar trincas por hidrogênio; a sequência de soldagem deve ser cuidadosamente planejada para minimizar a distorção (a soldagem assimétrica de uma seção de caixa fará com que ela se curve); diafragmas internos (rigidizadores transversais dentro da caixa) devem ser soldados através de furos de acesso nas paredes da caixa, criando geometrias de solda complexas; e a coluna acabada deve estar reta, quadrada e dimensionalmente precisa para garantir que se ajuste às vigas de ligação e aos sistemas de piso.
Para colunas em forma de cruz, o desafio é soldar as chapas componentes juntas na interseção — uma junta em T ou junta cruciforme onde a solda deve desenvolver a resistência total das chapas conectadas. Para chapas espessas (40mm), soldas de penetração total requerem múltiplas passagens, com controle cuidadoso da entrada de calor para prevenir distorção e fissuras. Nosso tecnologia de soldagem de placas grossas com junta estreita (Tecnologia 08) é especificamente usada para essas aplicações.
Validação do projeto: Caixas de placa grossa e colunas em formato de cruz são utilizadas nas estruturas principais de edifícios de aço de vários andares (Sistema 04) e em estruturas industriais com cargas pesadas de equipamentos. A metodologia de fabricação tem sido aplicada em inúmeros projetos de construção e representa uma capacidade central para o mercado de edifícios de aço de grande altura.
Fabricação de Vigas de Dupla Curvatura & Escadas em Espiral
O que é: A fabricação de elementos estruturais de aço arquitetonicamente complexos que possuem dupla curvatura (curvando-se em dois planos simultaneamente) ou geometria helicoidal (configurações em espiral) — incluindo vigas de telhado curvas, escadas em espiral e aço arquitetônico de forma livre.
Por que isso importa: Elementos de dupla curvatura e helicoidais não podem ser fabricados por processos de dobra padrão, que produzem curvas em um único plano. Uma viga de dupla curvatura requer que o elemento seja formado em duas direções simultaneamente, ou montado a partir de múltiplos componentes curvos que são soldados juntos. Um corrimão de escada em espiral segue um caminho helicoidal — o elemento curva no plano enquanto simultaneamente se eleva em altura — exigindo que cada segmento seja fabricado com o ângulo composto e torção precisos que correspondem à geometria helicoidal. Esses elementos são tipicamente fabricados de forma única, projetados para designs arquitetônicos específicos, exigindo uma combinação de corte CNC, conformação multi-eixo e soldagem manual qualificada para alcançar a geometria projetada.
O processo de fabricação começa com o modelo de design, que define a geometria de dupla curvatura ou helicoidal matematicamente. O modelo é decomposto em segmentos fabricáveis — cada segmento é uma parte da curva que pode ser produzida pelo equipamento de conformação disponível ou montada a partir de elementos de chapa cortados. O corte CNC produz os elementos de chapa com os perfis de borda necessários; o equipamento de conformação produz a curvatura inicial; e soldadores qualificados montam os elementos na geometria final do membro, usando gabaritos e suportes para verificar a precisão dimensional durante todo o processo de montagem.
Validação do projeto: Vigas de duplo curvamento e escadas em espiral são fabricadas para projetos arquitetonicamente significativos, onde o aço estrutural também é um elemento de design visual — grandes escadas em edifícios públicos, vigas de telhado curvas em estruturas icônicas e elementos escultóricos de aço. Essas fabricações demonstram que a capacidade da Permanent Steel se estende além do aço estrutural funcional, alcançando a interseção da engenharia estrutural e da arte arquitetônica.
Tecnologia de Soldagem em Gap Estreito para Chapas Espessas

O que é: Um processo de soldagem especializado para chapas de aço de 40 mm e mais espessas, utilizando geometria de cordão de solda de fenda estreita (um sulco em V ou U estreito e profundo em vez do V largo usado para chapas mais finas) para reduzir o volume de solda, a entrada de calor e a distorção, mantendo a qualidade da solda com penetração total.
Por que isso importa: A soldagem de chapas de aço espessas é fundamentalmente diferente da soldagem de chapas finas. À medida que a espessura da chapa aumenta, o sulco de soldagem deve ser mais largo para permitir que o eletrodo de solda alcance a raiz da junta — mas um sulco mais largo significa mais metal de solda, maior aporte de calor, tempo de soldagem mais longo e maior distorção. Para uma chapa de 60 mm com um sulco em V padrão, o volume de solda pode ser enorme — exigindo muitas horas de soldagem e a deposição de muitos quilos de metal de solda, com cada cordão adicionando calor que distorce o componente e cria tensões residuais.
A soldagem de garganta estreita resolve isso usando um sulco especialmente projetado — tipicamente um sulco em U estreito com paredes paralelas ou quase paralelas — que reduz a seção transversal da solda em 50-70% em comparação a um sulco em V padrão. A garganta estreita exige equipamentos de soldagem especializados: um maçarico que possa alcançar o sulco profundo e estreito, com controle preciso da alimentação do arame, da voltagem e da velocidade de avanço. O processo normalmente utiliza soldagem por arco submerso (SAW) ou soldagem por arco metálico com gás (GMAW) com oscilação para garantir a fusão das paredes laterais.
Os benefícios da soldagem de vão estreito para chapas grossas são: volume de solda reduzido (menos consumível, menos tempo), menor aporte de calor (menos distorção, menos tensão residual, zona afetada pelo calor menor) e melhor qualidade de solda (HAZ mais estreita significa melhor tenacidade na região da solda). O processo requer qualificação cuidadosa do procedimento para garantir fusão completa nas paredes laterais — o sulco estreito torna a inspeção visual da raiz difícil, portanto, ensaios ultrassônicos são usados para verificar a integridade da solda.
Validação do projeto: A soldagem de vão estreito é utilizada para todas as colunas de chapas grossas em forma de caixa e cruzadas (Tecnologia 06), para juntas de treliças de vão ultra-longo (Tecnologia 01) e para qualquer aplicação com espessura de chapa de 40 mm ou mais. O procedimento de soldagem é qualificado de acordo com a norma chinesa GB 50661 e normas internacionais (AWS D1.1, EN 1090), com ensaios mecânicos dos registros de qualificação do procedimento, incluindo ensaios de tração, flexão e impacto Charpy com entalhe em V.
Soldagem de Aço Estrutural para Serviço em Temperatura Ultra-Baixa
O que é: Procedimentos e processos de soldagem desenvolvidos especificamente para aços estruturais que devem manter tenacidade adequada em temperaturas de serviço tão baixas quanto -40°C a -60°C — condições em que aços estruturais convencionais e procedimentos de soldagem produziriam fratura frágil.
Por que isso importa: A tenacidade do aço diminui com a temperatura. À temperatura ambiente, o aço estrutural é dúctil — ele se deforma plasticamente antes de fraturar, fornecendo aviso de sobrecarga. Em temperaturas muito baixas, o mesmo aço pode se tornar frágil — fraturando repentinamente com pouca ou nenhuma deformação plástica, sob tensões muito abaixo do limite de escoamento do material. Essa transição de comportamento dúctil para frágil é o desafio fundamental do projeto de aço estrutural para baixas temperaturas.
O próprio processo de soldagem é o fator crítico. A soldagem introduz uma zona afetada pelo calor (ZAC) onde a microestrutura do metal base é alterada pelo ciclo térmico. Na ZAC, o crescimento dos grãos e as transformações de fase podem reduzir a tenacidade — tornando a ZAC o local mais provável para a iniciação de fraturas frágeis em serviço a baixas temperaturas. Os procedimentos de soldagem para aço de serviço em ultra-baixas temperaturas devem ser especificamente projetados para: minimizar o crescimento de grãos na ZAC (por meio de controle do aporte de calor), prevenir a introdução de hidrogênio (por meio de consumíveis de baixo teor de hidrogênio e controle de umidade), produzir um metal de solda com tenacidade igual ou superior à do metal base na temperatura de serviço, e evitar defeitos (trincas, porosidade, falta de fusão) que atuem como iniciadores de fraturas frágeis.
Os procedimentos de soldagem em temperaturas ultra-baixas da Permanent Steel são qualificados por meio de testes rigorosos: teste de impacto Charpy V-notch na temperatura de serviço (e em temperaturas abaixo dela, para margem), teste CTOD (deslocamento da ponta de trinca) para tenacidade à fratura, e teste de dureza para verificar se a ZAC não ultrapassa os limites de dureza. Os procedimentos especificam pré-aquecimento controlado, temperatura entre passagens, limites de aporte de calor, seleção de consumíveis (eletrodos de baixo hidrogênio com classificações específicas de tenacidade) e requisitos de inspeção pós-soldagem (100% de teste por ultrassom, além de teste de partículas magnéticas da superfície da solda).
Validação do projeto: Esta tecnologia foi desenvolvida especificamente para o projeto da Nova Estação do Mar de Ross na Antártica — uma estação de pesquisa científica no continente antártico onde o aço estrutural deve suportar temperaturas de serviço tão baixas quanto -60°C (e até menores, com o efeito do vento), cargas extremas de vento e ciclos de congelamento e descongelamento. O projeto exigiu não apenas soldagem de aço em baixa temperatura, mas um sistema estrutural completo projetado para condições polares — incluindo seleção de materiais, projeto de conexões, sistemas de revestimento e métodos de construção adequados à logística da Antártica. A fabricação e a instalação bem-sucedidas da estrutura de aço deste projeto validaram nossa capacidade de soldagem em ultra-baixa temperatura sob as condições de serviço mais exigentes que qualquer estrutura de aço pode enfrentar.
Tecnologia Digital de Pré-montagem para Estruturas de Aço
O que é: Um processo virtual de montagem digital 3D baseado em gêmeos digitais que verifica a montagem dos elementos de aço fabricados antes da montagem física — eliminando a necessidade de montagem física de teste, ao mesmo tempo em que oferece a mesma ou melhor verificação de ajuste.
Por que isso importa: A montagem de teste físico — a prática de montar uma parte da estrutura na fábrica para verificar se os elementos se encaixam antes do envio — tem sido prática padrão para estruturas de aço complexas há décadas. Ela detecta erros de fabricação, desvios dimensionais e problemas de interferência antes que cheguem ao local do projeto, onde as correções são caras e demoradas. Mas a montagem de teste físico tem custos significativos: exige espaço no chão da fábrica, tempo de guindaste e mão de obra; atrasa o cronograma de envio; e para estruturas grandes, é simplesmente impraticável — você não pode montar uma grade de 229 metros em uma fábrica.
A pré-montagem digital substitui a montagem física de teste por um processo de gêmeo digital 3D. Cada membro fabricado é escaneado em 3D (usando scanners a laser ou fotogrametria) após a fabricação, produzindo um modelo de nuvem de pontos ou malha da geometria do elemento conforme construído. Os modelos como construídos são então montados virtualmente no ambiente 3D, correspondendo às posições e orientações de conexão especificadas no modelo de projeto. O sistema de montagem virtual verifica: ajuste dimensional (os elementos se conectam nas posições projetadas?), interferência (algum membro ou conexão se cruza fisicamente?), alinhamento dos furos do parafuso (os furos nos elementos de conexão se alinham dentro da tolerância?) e geometria do espaço de solda (o espaço de solda entre os elementos está dentro da faixa especificada?).
Se a pré-montagem digital identificar um problema de montagem, o membro responsável pode ser retrabalhado na fábrica antes do envio — onde as correções são baratas e rápidas. Se nenhum problema for identificado, os membros são enviados com verificação digital de pré-montagem, dando confiança de que eles encaixarão no local sem o custo e atraso da montagem física de testes.
A tecnologia é particularmente valiosa para estruturas complexas com muitos elementos únicos — estruturas em grade com milhares de nós, estruturas com geometria curva onde o encaixe entre os elementos não é direto, e projetos com cronogramas de construção apertados, onde o tempo de montagem física de teste é uma restrição crítica no caminho crítico. Para a grade de 229 metros, a pré-montagem digital foi essencial: a montagem física de teste de uma estrutura desse tamanho era impossível, e a verificação digital forneceu a confiança de que a montagem no local ocorreria sem problemas de encaixe.
Validação do projeto: A pré-montagem digital foi aplicada em todo o nosso portfólio de projetos para estruturas espaciais complexas, elementos curvos e projetos com geometria de conexão não padrão. A tecnologia foi desenvolvida através da nossa programa de P&D e representa a convergência de design inteligente (que produz o modelo de design), fabricação inteligente (que fabrica os membros), e tecnologia de escaneamento 3D (que captura a geometria conforme construída). Foi reconhecido em nosso Prêmio de Excelente Inovação da Indústria da Construção da Província de Jiangsu.
Como Essas Tecnologias Funcionam Juntas
Nenhuma tecnologia de fabricação isolada torna um projeto de estrutura de aço bem-sucedido — é a integração de múltiplas tecnologias, aplicadas onde cada uma é necessária, que produz o resultado final. Um projeto típico de grade de longo vão pode usar: fabricação de treliça de ultra-longo vão (Tecnologia 01) para as treliças principais, conformação superior de tubos de aço (Tecnologia 04) para os elementos perimetrais curvos, soldagem de junta estreita em chapas grossas (Tecnologia 08) para as conexões das colunas, e pré-montagem digital (Tecnologia 10) para verificação de encaixe — tudo dentro de um único projeto, tudo executado sob o fabricação inteligente estrutura, e tudo projetado durante o design inteligente fase.
O que distingue a Permanent Steel não é que temos uma ou duas capacidades de fabricação especializadas, mas que temos dez — desenvolvidas a partir de requisitos reais de projetos, validadas em estruturas icônicas e integradas em um fluxo de trabalho de manufatura digital coerente. Esta é a profundidade de fabricação por trás das estruturas que conquistaram o Prêmio Luban e o Prêmio Ouro de Estrutura de Aço. É a ciência da fabricação que nos permite construir o que outros não conseguem.
Precisa de uma Capacidade de Fabricação Especializada?
Se o seu projeto requer processos de fabricação além da estrutura de aço padrão — vãos ultra-largos, soldagem de placas grossas, geometria curva ou serviço em baixa temperatura — nossos engenheiros de manufatura podem avaliar os requisitos e propor uma abordagem de fabricação qualificada.