Изготовление стальных конструкций на заказ в Китае — с точностью до миллиметра
Большинство заводов стальных конструкций в Китае конкурируют ценой за тонну. Мы конкурируем инженерной точностью за миллиметр. Эта страница описывает наши производственные возможности: десять собственных технологий, производственную систему CAD-CAM и процессы контроля качества, стоящие за 200 000 тонн стальных конструкций, поставляемых ежегодно.
200 000 тонн в год с инженерными допусками
Большинство китайских заводов стальных конструкций работают по модели «цена за тонну». Чертежи приходят в цех на бумаге. Мастер их толкует, распределяет работу на ручные посты резки и бригады ручной сварки, и точность размеров зависит от индивидуального мастерства. Когда элементы попадают на стройплощадку, несовпадения устраняются болгарками, подкладками и доработкой на месте — всё это списывается на проект как «монтажный допуск».
Permanent Steel Structure работает иначе. Наша производственная база площадью 300 му оснащена интеллектуальными линиями CAD-CAM, где данные проекта напрямую передаются от инженерных моделей к оборудованию с ЧПУ. Каждый элемент изготовляется с инженерным допуском, а не по толкованию мастера. Десять собственных технологий — от резки на ЧПУ до 3D-предварительной сборки пространственных решёток — обеспечивают соответствие того, что приходит на площадку, тому, что было запроектировано.
Десять технологий, каждая рождена реальной проблемой
Большинство заводов перечисляют модели оборудования. Мы перечисляем инженерные задачи, для решения которых внедрена каждая технология, — и проект, где она себя доказала.
Резка и сверление
Резка на ЧПУ. Проблема: ручная газокислородная резка даёт отклонение размеров 3–5 мм, из-за чего при монтаже не совпадают соединения листов. Как это работает: наши станки плазменной и газокислородной резки с ЧПУ получают данные проекта напрямую из CAD-моделей через конвейер CAM. Траектории резки рассчитываются с допуском ±0,5 мм, а программа автоматической раскладки сокращает отход листа на 12–18%. Проверено на: угольном складе с безопорным пролётом 229 м — самой длинной однопролётной угольной конструкции в мире, где 4 200 уникальных листовых элементов были вырезаны с допуском и собраны без доработки на площадке.
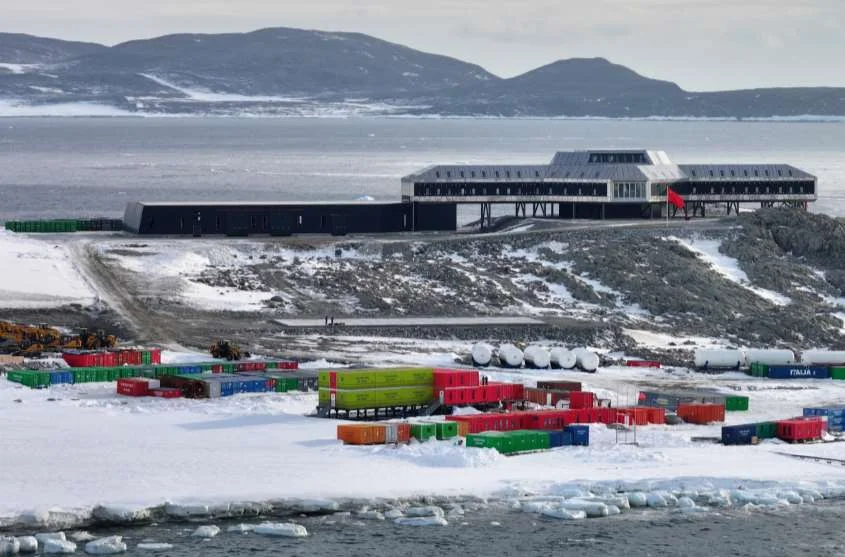
Точное сверление. Проблема: болтовые отверстии, размечаемые вручную, смещаются на 2–3 мм, вызывая заклинивание болтов и разрушение соединения при сейсмической нагрузке. Как это работает: сверлильные центры с ЧПУ позиционируют отверстия с точностью ±0,3 мм, а программы сверления, сформированные CAM, привязывают каждое отверстие к его паре в сопрягаемом элементе. Проверено на: новой антарктической станции в море Росса, где каждое болтовое соединение должно было идеально совпасть при −40°C без малейшей возможности доработки на площадке.
Сварка
Роботизированная сварка. Проблема: ручные сварщики дают непостоянный провар, подрезы и шлаковые включения — дефекты, которые могут проявиться лишь после многих лет циклического нагружения. Как это работает: шестиосевые роботизированные сварочные манипуляторы выполняют запрограммированные траектории шва с полным управлением параметрами: ток, напряжение, скорость сварки и скорость подачи проволоки. Каждый шов регистрируется и прослеживается до программы робота и оператора. Проверено на: колоннах высотных зданий для коммерческих башен в городах первого уровня Китая, где доля прохождения ультразвукового контроля превышает 99,5%.
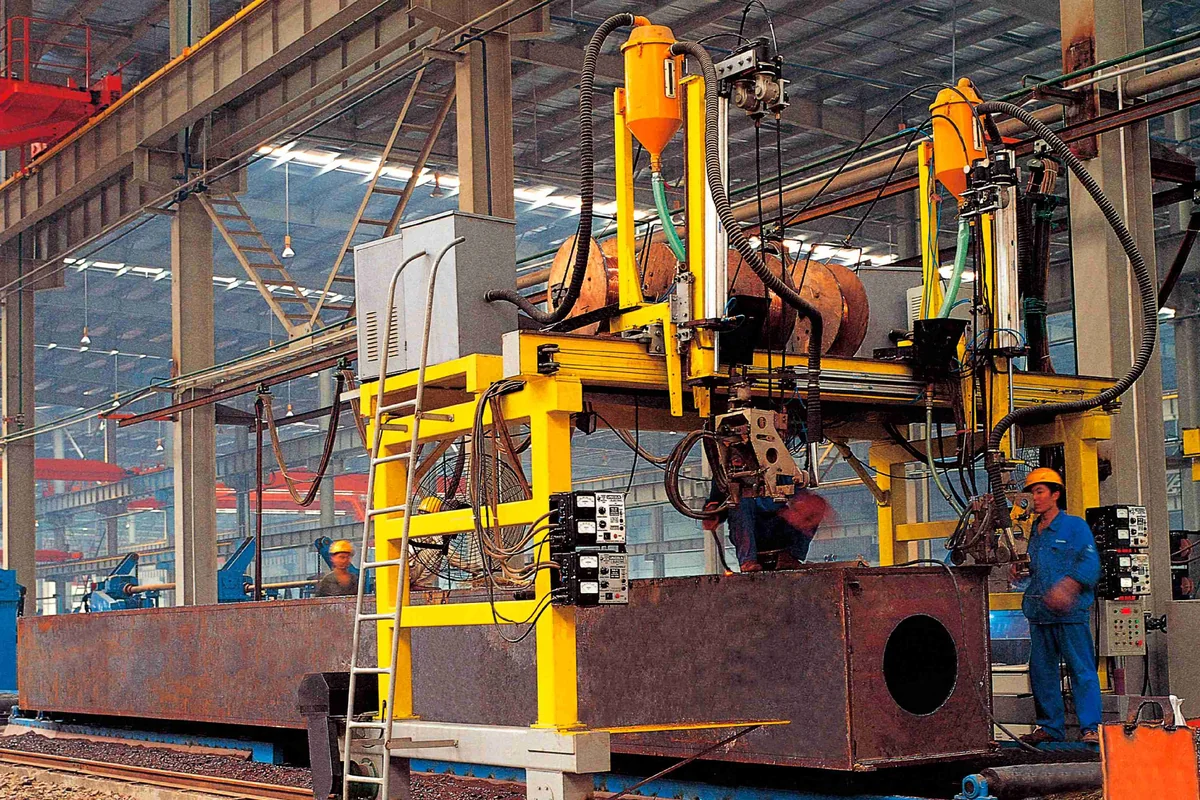
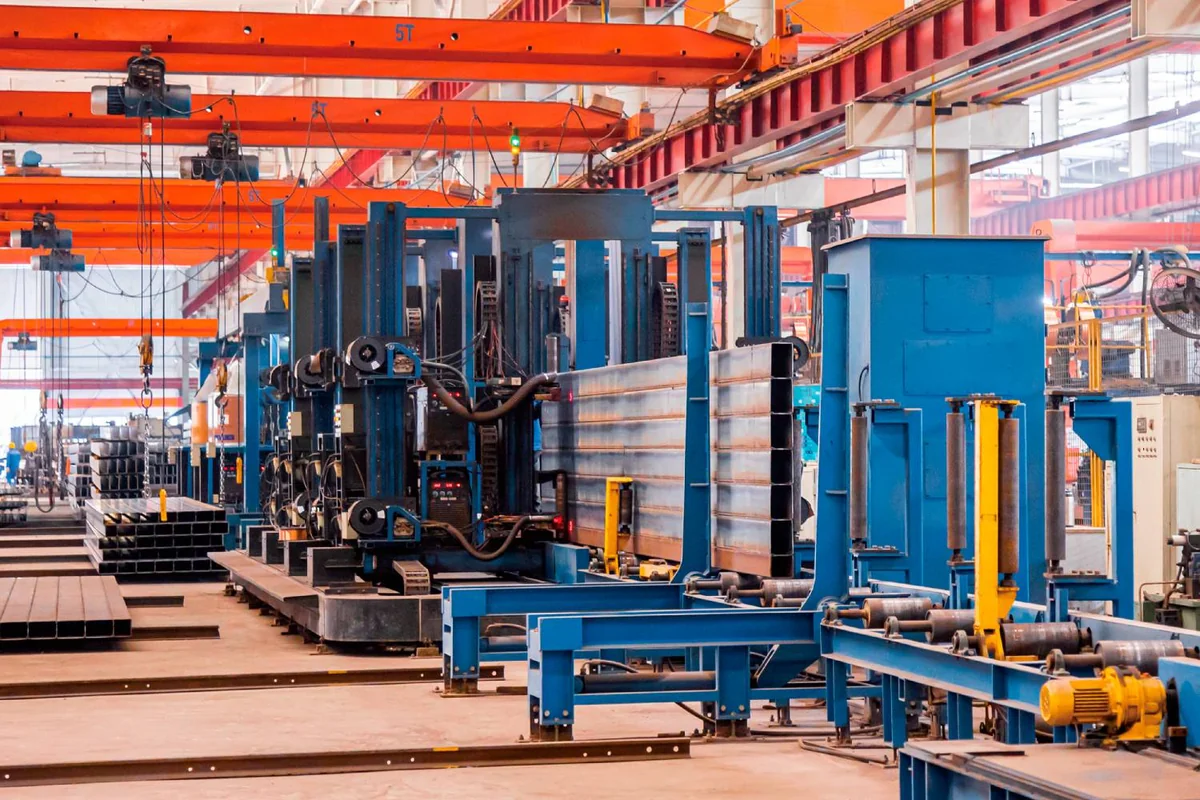
Автоматическая сварка двутавров. Проблема: ручная сварка двутавров под флюсом вызывает угловые деформации из-за неравномерного ввода тепла и требует дорогостоящей механической правки. Как это работает: портальные автоматические системы сварки под флюсом одновременно сваривают оба стыка «полка — стенка», балансируя ввод тепла и удерживая деформации ниже L/1000. Проверено на: рамах промышленных цехов в объёме наших 3 000 000 м² ежегодного строительства, где стабильность размеров напрямую сокращает сроки монтажа на площадке.
Сварка коробчатых колонн. Проблема: в коробчатых колоннах сверхвысотных зданий есть внутренние диафрагмы, швы которых физически недоступны для ручных сварщиков. Как это работает: наш процесс сочетает электрогазовую сварку на всю толщину и многопроходную роботизированную сварку с контролируемым предварительным подогревом и температурой между проходами, обеспечивая швы с полным проваром на внутренних диафрагмах без технологических проёмов. Проверено на: проектах сверхвысотных зданий, где коробчатые колонны несут осевые нагрузки свыше 8 000 тонн на колонну.
Формообразование
Производство балок с гофрированной стенкой. Проблема: обычные двутавры высотой более 1 000 мм тратят значительную часть стали на стенку, которая воспринимает только сдвиг. Как это работает: мы холодным формованием изготовляем гофрированные стенки из тонкого листа (3–6 мм) и привариваем их к толстым полкам, получая эквивалентную несущую способность при меньшей массе стенки на 30–50%. Гофрированный профиль также повышает сопротивление потере устойчивости без дополнительных рёбер. Проверено на: длиннопролётных кровельных конструкциях спортивных арен и транспортных узлов, где снижение собственного веса позволяет увеличить свободные пролёты.
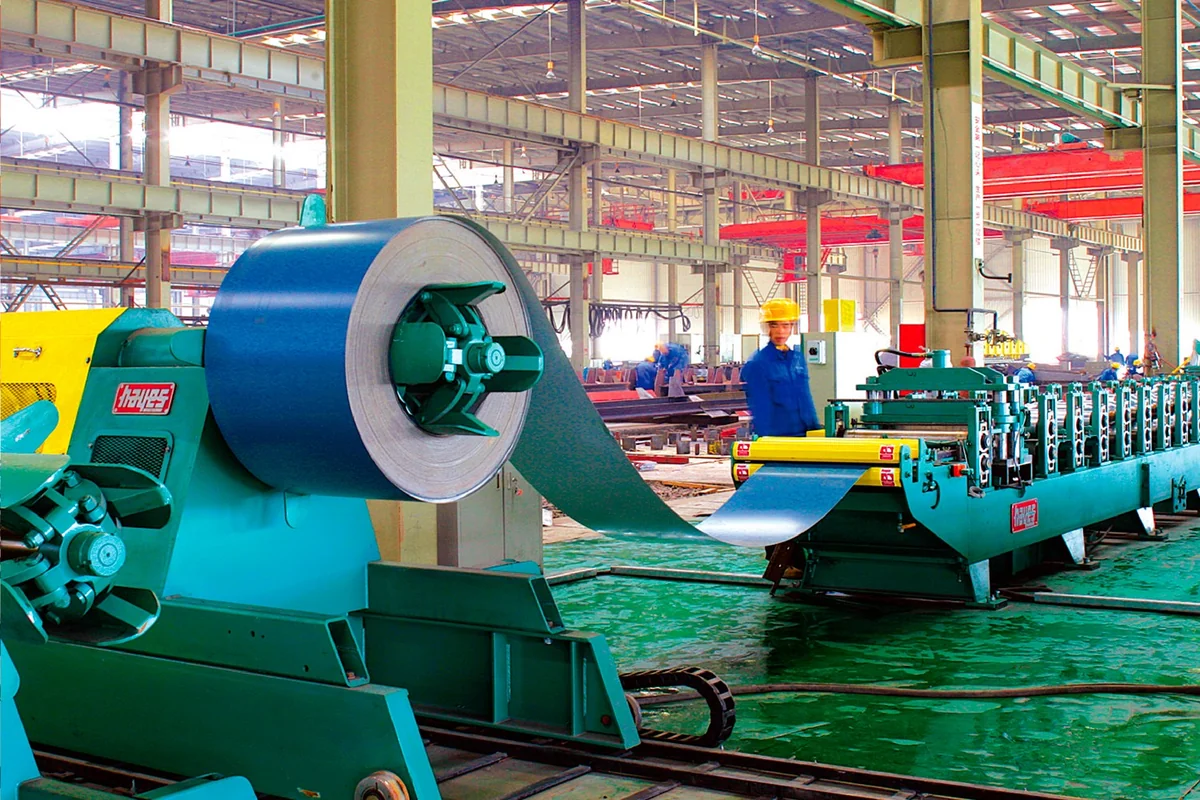
Непрерывное производство сэндвич-панелей. Проблема: сэндвич-панели партийного производства имеют непостоянную плотность сердечника, расслоение на границе «облицовка — сердечник» и разброс толщины по панели. Как это работает: наша непрерывная линия за один проход подаёт и отверждает сердечник из полиуретана или минеральной ваты между предварительно окрашенными стальными облицовками, контролируя плотность, толщину и прочность сцепления по стандартам ISO. Проверено на: системах стенового и кровельного ограждения промышленных объектов, включая экспортные поставки в Пакистан и Индонезию.
Обработка поверхности
Дробеструйная очистка и окраска. Проблема: стальные конструкции в прибрежной, промышленной или экстремальной среде корродируют при недостаточной подготовке поверхности — отказ, невидимый при сдаче, но катастрофический через несколько лет. Как это работает: автоматическая дробеструйная очистка до степени Sa 2.5 (металл почти белый) удаляет прокатную окалину и оксиды, затем в климатических окрасочных камерах наносится многослойная окраска (эпоксидный грунт, промежуточный слой и фторполимерное покрытие). Толщина сухого слоя измеряется в нескольких точках каждого элемента и записывается в привязке к его QR-коду. Проверено на: новой антарктической станции в море Росса, рассчитанной на морскую атмосферную коррозию C5-M, и гидроэлектростанциях Пакистана, где антикоррозионные требования превышают национальные нормы.
Сборка
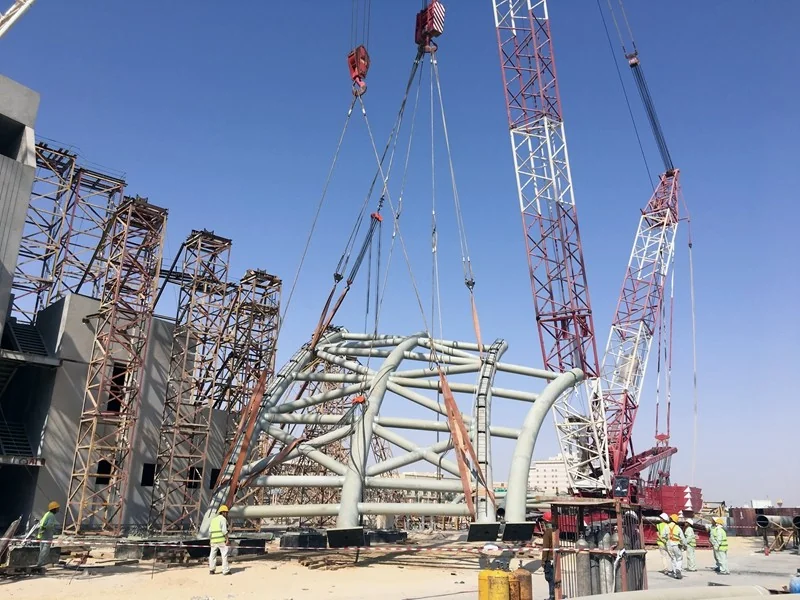
3D-предварительная сборка пространственных решёток. Проблема: трёхмерные решётчатые конструкции состоят из сотен пересекающихся элементов под сложными углами. Сборка на площадке элементов, изготовленных с ошибками, выявляет их тогда, когда время крана самое дорогое. Как это работает: посты предварительной сборки с 3D-лазерным сканированием проверяют координаты узлов против BIM-модели до отгрузки. Каждый модуль решётки пробно собирается, сканируется и корректируется в цехе, а не на площадке. Проверено на: решётках на болтовых сферах для терминала аэропорта Гуанчжоу Байюнь и угольного склада пролётом 229 м.
Интеллектуальные линии CAD-CAM: данные проекта идут прямо в ЧПУ
На большинстве китайских заводов стальных конструкций разрыв между проектным бюро и цехом преодолевает мастер с рулеткой. Инженерные чертежи печатаются, толкуются и переводятся в инструкции для ручной резки и сварки. Каждый перевод вносит ошибку. К моменту прихода элемента на площадку отклонения размеров накапливаются на каждой передаче — и стоимость их устранения списывается на ваш проект.
Наша интеллектуальная производственная система CAD-CAM устраняет этот разрыв. Данные проекта — из Tekla, AutoCAD или нашего собственного ПО для проектирования пространственных решёток — поступают напрямую в оборудование с ЧПУ без человеческого перетолкования. Геометрия CAD-модели становится траекторией инструмента станка с ЧПУ. Координата болтового отверстия в проектном файле становится положением сверла на элементе. Никаких бумажных чертежей, никакого толкования, никаких отклонений.
Именно поэтому мы говорим, что конкурируем инженерной точностью за миллиметр, а не ценой за тонну. Когда китайский OEM-завод стальных конструкций гарантирует, что каждый элемент приходит на площадку в пределах инженерного допуска, вся строительная последовательность ускоряется: монтаж быстрее, доработки минимальны, а целостность конструкции соответствует проектной идее. В этом разница между изготовлением стали и инженерией стали.
Три уровня проверки до выхода чего-либо из цеха
Контроль качества в Permanent Steel Structure — не галочка в финальной приёмке. Он встроен во весь производственный процесс: прослеживаемость материала от плавки до элемента, поэтапная проверка размеров и неразрушающий контроль каждого конструкционного шва.
Прослеживаемость материалов
Каждый стальной лист и профиль приходит с сертификатом заводских испытаний и номером плавки. Этот номер прослеживается через резку, сверление, сварку и окраску и записывается в привязке к QR-коду элемента. Когда клиент запрашивает документацию на конкретную колонну или балку, мы прослеживаем её сталь от плавки до готового элемента — не по партии, а по каждому элементу.
Неразрушающий контроль (NDT)
Ультразвуковой контроль
Внутренние дефекты швов выявляются отражением высокочастотных звуковых волн. Применяется ко всем швам с полным проваром на основных несущих элементах.
Магнитопорошковый контроль
Поверхностные и подповерхностные трещины выявляются по рассеянию магнитного потока. Применяется к переходам швов и зонам высоких напряжений.
Радиографический контроль
Внутреннее качество шва проверяется рентгеновским изображением. Применяется к критическим швам узлов, требующим постоянной радиографической записи.
Проверка размеров
Размеры проверяются на трёх стадиях: после резки (размеры листов и положение отверстий), после сварки (прямолинейность элемента, сечение и длина) и перед отгрузкой (полное 3D-сканирование элемента для сложной геометрии). Соблюдение допусков фиксируется по каждому элементу, а не по партии.
50+ инженеров, 100+ патентов, совместная лаборатория с Шанхайским университетом Цзяо Тун
Инженеры НИОКР
Запатентованные технологии
Публикации и стандарты
Изготовление стальных конструкций — не статичная дисциплина. Нормы развиваются, материалы совершенствуются, а формы зданий усложняются. Наши инвестиции в НИОКР — 50+ инженеров, 100+ патентов и совместный исследовательский центр со Школой морской архитектуры, океанической и гражданской инженерии Шанхайского университета Цзяо Тун — гарантируют, что наша инженерия не отстаёт от конструкций, которые клиенты просят нас построить. Мы внесли вклад в 30+ отраслевых публикаций и участвовали в разработке национальных и отраслевых стандартов на пространственные решётки, трубчатые фермы и изготовление стальных конструкций.
Среди признаний — Премия «Лу Бань» (высшая награда Китая за качество строительства), Золотая премия за стальные конструкции, статус Национального высокотехнологичного предприятия и статус национального предприятия специализированного профиля «маленький гигант» — обозначения, подтверждающие наши инженерные возможности на государственном уровне.
Обсудите ваш проект стальных конструкций с нашей инженерной командой
Нужно ли вам изготовление стальных конструкций на заказ в Китае или полный проект под ключ, наша инженерная команда отвечает в течение 24 часов. Пришлите чертежи, спецификации или требования проекта.
Связаться с командой