Производственное оборудование и линии
В нашем цехе площадью 100 000 квадратных метров размещены восемь специализированных производственных линий, каждая рассчитана на конкретный класс элементов стальных конструкций: от плазменной резки листа 120 мм на ЧПУ до роботизированной седловой резки трубы 400 мм. Эта страница описывает оборудование, его технические характеристики и производственную логику, благодаря которой ежегодно из наших ворот выходит 200 000 тонн изготовленной стали.
Восемь линий, каждая под конкретную инженерную задачу
Завод стальных конструкций — не одна производственная линия, а последовательность специализированных постов, каждый настроен на конкретный материал, геометрию и допуск. Когда проект попадает в наш цех, он не идёт по универсальному маршруту. Узлы решёток на болтовых сферах идут на сверление сфер на ЧПУ. Элементы трубчатых ферм — на резку труб на ЧПУ и роботизированную седловую сварку. Двутавры — на автоматическую линию сборки и сварки под флюсом. Коробчатые колонны — на многопроволочный пост SAW с электрошлаковой сваркой внутренних диафрагм.
Эта специализация важна, потому что у каждого типа элементов свой критический размер. Для узла решётки на болтовой сфере критический размер — угол болтового отверстия на поверхности сферы: отклонение на доли градуса означает, что соединяемый элемент не совпадёт. Для трубчатой фермы критический размер — профиль седловой резки в пересечении «ветвь — пояс»: неточная резка создаёт корневой зазор, который никакая сварка конструктивно не компенсирует. Для двутавра критический размер — прямоугольность «полка — стенка» после сварки: угловые деформации переходят в несовпадение рамы при монтаже.
Каждая из восьми линий ниже настроена удерживать свой критический размер в пределах инженерного допуска, а не цехового приближения.
Линия плазменной и газокислородной резки на ЧПУ
Многорезаковая резка с автоматической раскладкой, подготовка кромок под сварку и толщина листа от 6 до 120 мм.
Любой элемент стальной конструкции начинается как стальной лист или профиль, пришедший с завода. Линия резки на ЧПУ — то место, где заводской материал становится инженерным элементом, и где точность размеров либо утверждается, либо теряется ещё до начала сварки. Наша линия объединяет станки плазменной и газокислородной резки с ЧПУ с программой автоматической раскладки, читающей данные проекта напрямую из конвейера CAD/CAM.
Многорезаковая конфигурация. Каждый станок несёт до четырёх резаков, работающих одновременно, каждый по собственной траектории ЧПУ. Это значит, что четыре одинаковых листовых элемента могут быть вырезаны из одной раскладки за один проход, или четыре разных элемента — параллельно из одного листа. Программа раскладки оптимизирует использование листа, размещая геометрию элементов так, чтобы минимизировать отход «скелета», достигая обычно 82–92% использования материала в зависимости от сложности геометрии.
Толщина листа: от 6 до 120 мм. Тонкий диапазон (6–12 мм) режется плазмой ради скорости и минимальной зоны термического влияния. Толстый диапазон (25–120 мм) режется газокислородным способом ради качества прямых кромок на толстом листе. Для листа свыше 40 мм линия поддерживает многопроходную резку кромок, где резак наклоняется для V-, X- или K-образной разделки за одну установку — подготовка канала шва выполняется прямо на станке резки, что исключает отдельную операцию разделки кромок и вносимую ею размерную ошибку.
Допуск резки. Контроллер ЧПУ удерживает точность траектории резки ±0,5 мм на прямых резах и ±1,0 мм на сложных кривых, включая круглые и эллиптические вырезы. Этот допуск проверяется после резки размерным сканированием, прежде чем лист поступает на сварочную линию.
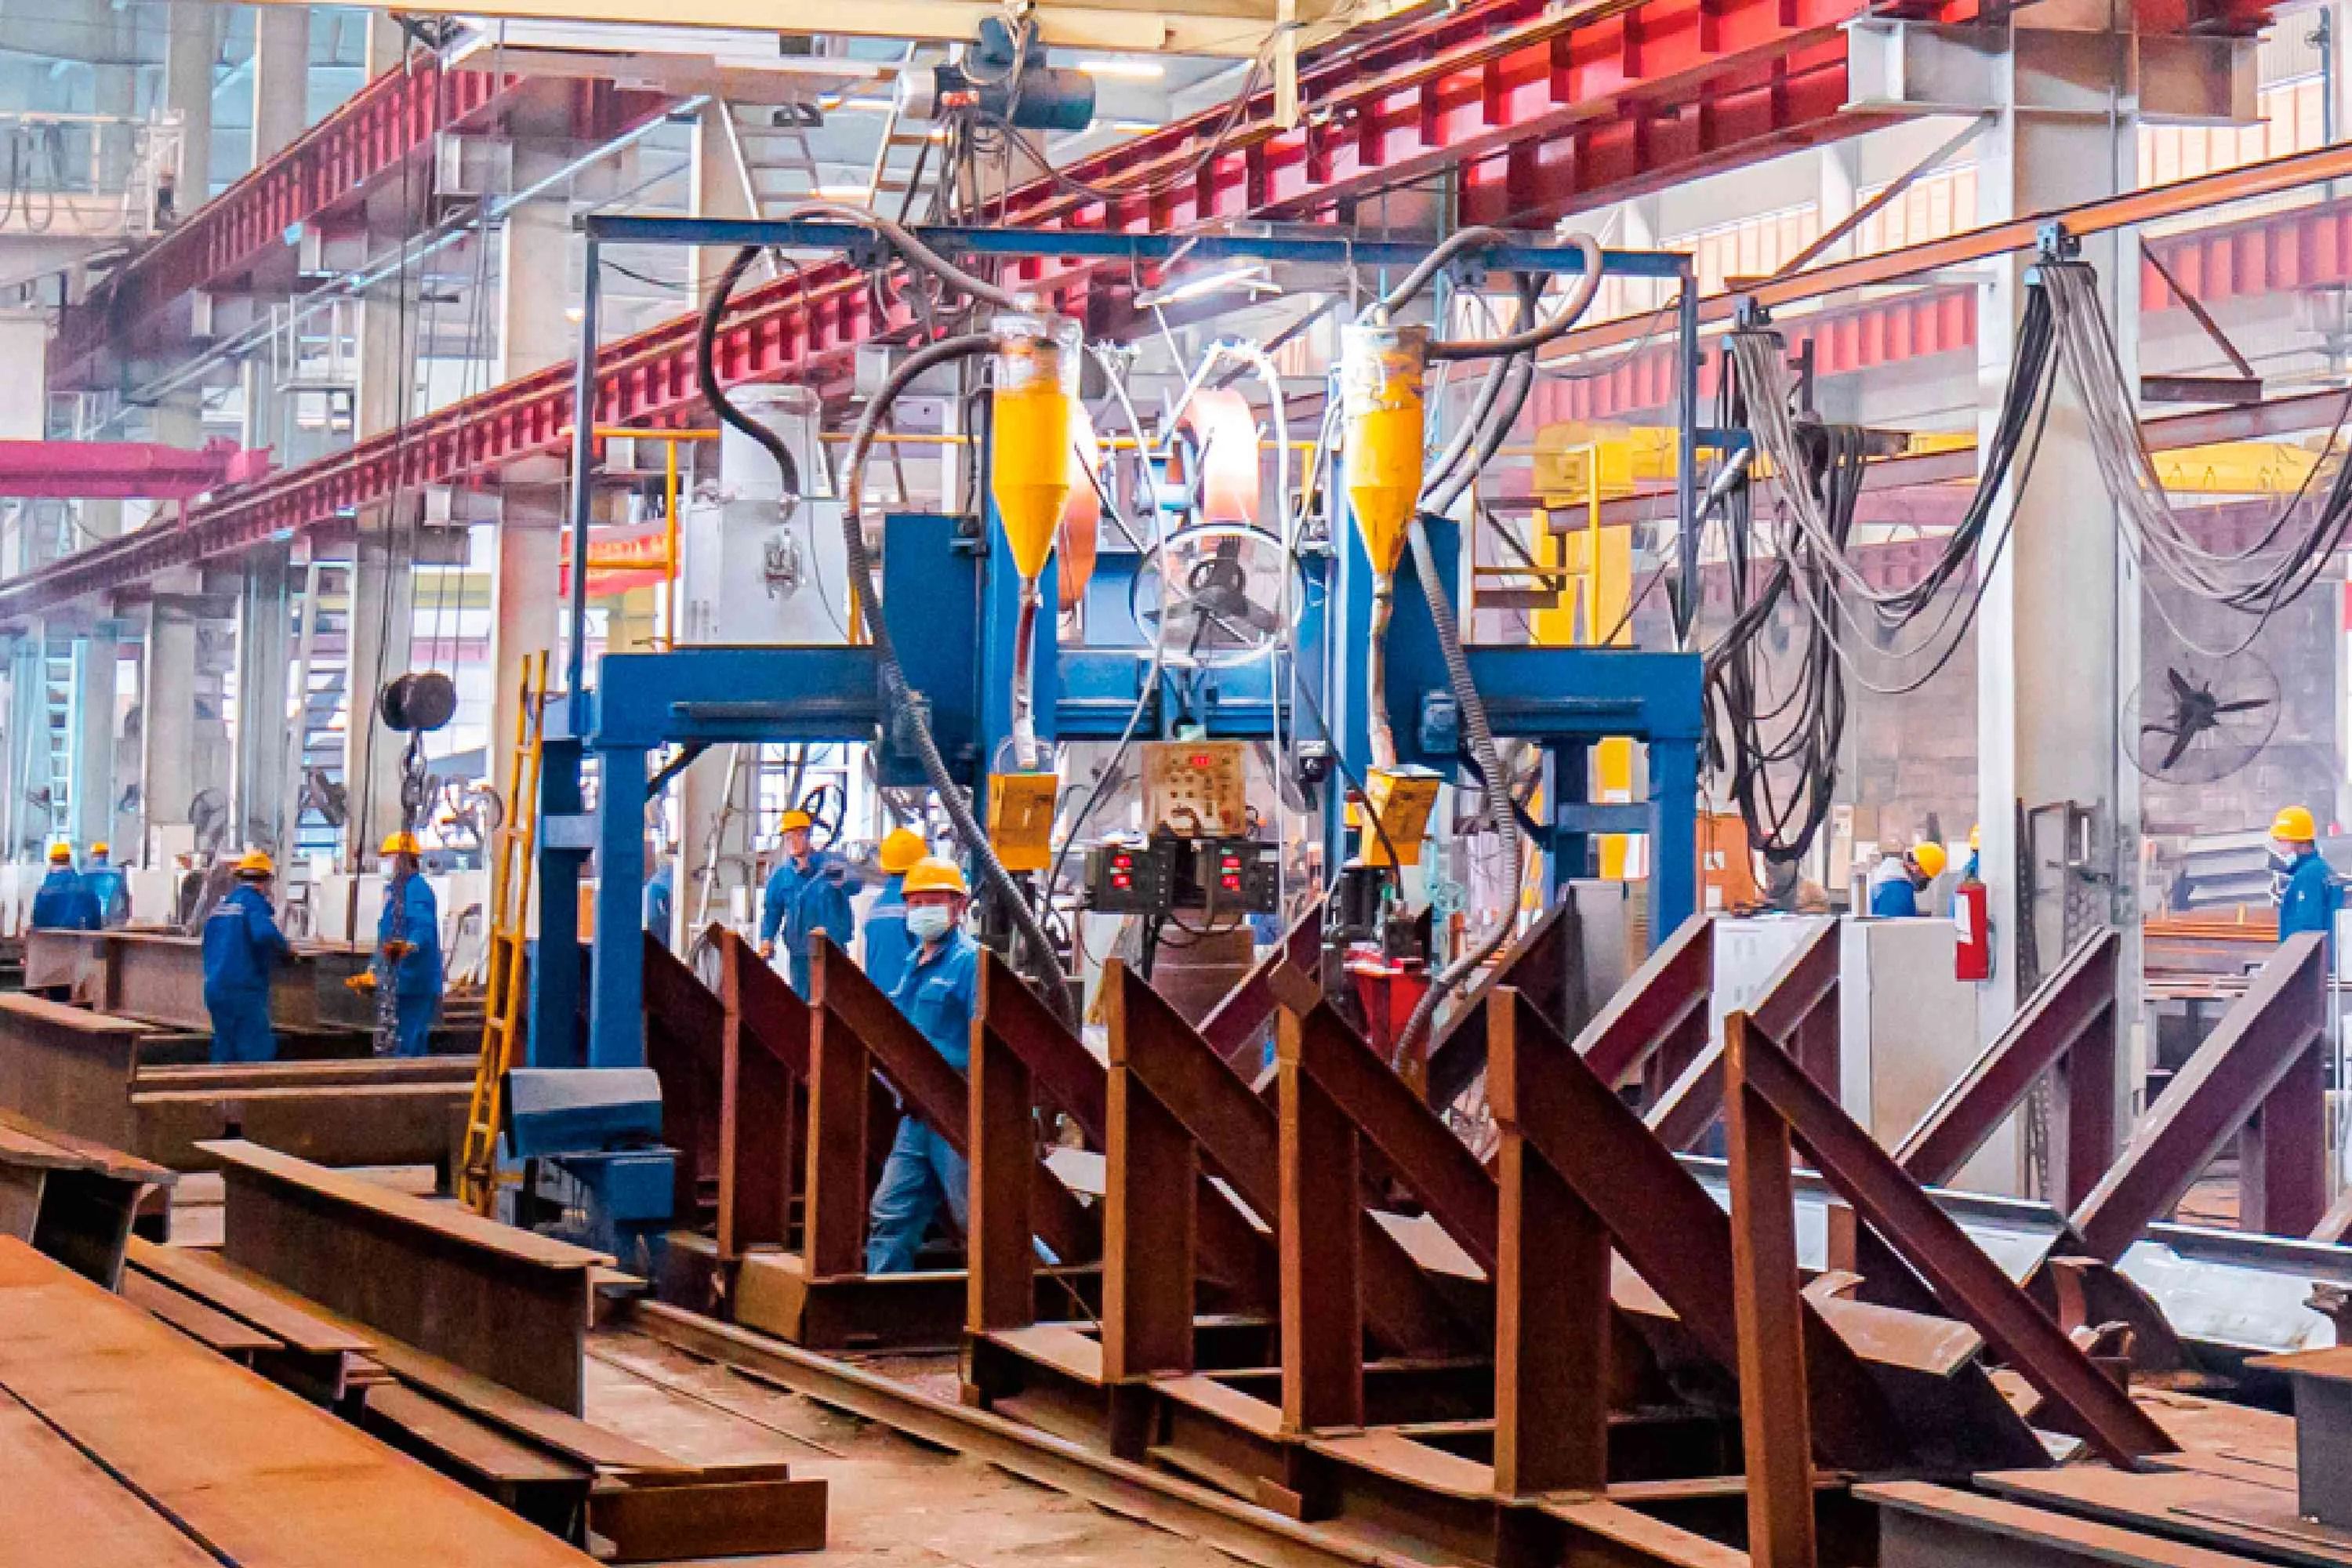
Автоматическая линия сварки двутавров
Портальная сборка, одновременная двухрезаковая сварка под флюсом и гидравлическая правка в одной непрерывной линии.
Двутавры — основа рам промышленных цехов, рамных схем и площадочных конструкций. Наша линия сварки двутавров — непрерывная линия из трёх постов: сборка, сварка и правка, каждый с подачей роликовыми конвейерами, сохраняющими совпадение элемента между операциями.
Пост 1 — портальная сборка. Листы полок и стенки позиционируются портальным сборочным станком, который зажимает стенку между двумя полками и прихватывает T-образные стыки через заданные интервалы. Положение «стенка — полка» контролируется гидравлическим центрированием с точностью ±1,0 мм, что предотвращает смещение, переходящее в угловые деформации при сварке. Станок работает с высотой балки от 200 до 1 500 мм и шириной полки до 600 мм.
Пост 2 — сварка под флюсом (SAW). Собранный двутавр поступает на портальный двухрезаковый пост SAW, который одновременно сваривает оба стыка «полка — стенка». Двухрезаковая сварка балансирует ввод тепла с обеих сторон стенки, компенсируя угловые деформации, которые дала бы односторонняя сварка. Параметры сварки — ток (300–600 А), напряжение (28–38 В) и скорость сварки (25–50 см/мин) — задаются заранее по марке стали и толщине листа, а подача и рекуперация флюса выполняются автоматически. Результат — равномерный шов с полным проваром при контролируемом вводе тепла, удерживающем деформации ниже L/1000 (где L — длина балки).
Пост 3 — гидравлическая правка. Остаточные угловые деформации от сварки исправляет гидравлический правильный станок, прикладывающий контролируемое усилие к торцам полок и возвращающий балку в допуск по плоскостности. Прямолинейность проверяется лазерной линейкой, прежде чем балка переходит на линию обработки поверхности.
Сварочный пост коробчатых колонн
Многопроволочная SAW для основных швов и электрошлаковая сварка для внутренних диафрагм. Максимальное сечение: 1200 × 1200 мм.
Коробчатые колонны несут осевые нагрузки сверхвысотных зданий, опор длиннопролётных мостов и тяжёлых промышленных конструкций. В отличие от двутавров, коробчатые колонны — замкнутые сечения с внутренними диафрагмами: поперечными рёбрами, приваренными внутри колонны на уровне каждого этажа или точки передачи нагрузки. Сложность: швы внутренних диафрагм физически недоступны для обычного сварочного оборудования, поскольку стенки колонны их закрывают.
Многопроволочная SAW для продольных швов. Четыре продольных угловых шва коробчатой колонны свариваются многопроволочной сваркой под флюсом, где две или три проволоки одновременно подаются в один сварочный бассейн. Многопроволочная SAW повышает скорость наплавки на 50–80% по сравнению с однопроволочной, сокращая ширину зоны термического влияния и общий ввод тепла на единицу длины. Максимальное коробчатое сечение — 1200 × 1200 мм при толщине стенки от 8 до 60 мм. Максимальная длина колонны — 15 метров на секцию, с монтажным стыком для более высоких колонн.
Электрошлаковая сварка внутренних диафрагм. Внутренние диафрагмы привариваются к стенкам колонны электрошлаковой сваркой на всю толщину (ESW). ESW наплавляет металл через зазор между кромкой диафрагмы и стенкой колонны, заполняя соединение снизу вверх за один проход. Процесс требует технологический проём, прорезанный в стенке колонны (обычно шириной 25–35 мм), который после прохода ESW заваривается пробковым швом. Эта технология даёт швы с полным проваром на соединениях, до которых не достанет ни ручной сварщик, ни обычный сварочный манипулятор, — инженерное требование для коробчатых колонн, несущих 5 000+ тонн осевой нагрузки.
Контроль предварительного подогрева и температуры между проходами. Для высокопрочной стали (Q355, Q390, Q420, Q460) температура предварительного подогрева (80–150 °C в зависимости от марки и толщины) и температура между проходами (200–230 °C) контролируются контактными пирометрами на каждом проходе, а данные о температуре записываются в привязке к QR-коду колонны для прослеживаемости.
Производство узлов пространственных решёток
Сверление сфер на ЧПУ для узлов решёток на болтовых сферах. Угловая точность болтовых отверстий: ±0,05 градуса.
Решётки на болтовых сферах собираются из трёх типов компонентов: стальные трубы (элементы), болтовые сферы (узлы) и высокопрочные болты. Сфера — точка пересечения до девяти элементов, каждый подходит под своим трёхмерным углом. Если угол болтового отверстия на сфере отклоняется хотя бы на долю градуса, соединительная труба не совпадёт, а в пространственной решётке один несовпавший узел перераспределяет напряжения по всей конструкции.
Сверление сфер на ЧПУ. Наш сверлильный центр для сфер зажимает кованую заготовку сферы (диаметр 100–300 мм) на многоосевом поворотном столе, который позиционирует сферу под любым сложным углом, требуемым геометрией проекта. Сверлильный шпиндель обрабатывает каждое болтовое отверстие под заданный угол с угловой точностью ±0,05 градуса и позиционной точностью ±0,15 мм. Контроллер ЧПУ читает координаты узлов напрямую из модели пространственной решётки, где схема отверстий каждой сферы уникальна для её положения в решётке.
Точность болтовых отверстий и качество резьбы. Болтовые отверстия сверлятся и нарезаются за одну установку. Качество резьбы проверяется калибрами «проход/непроход», а глубина резьбы контролируется, чтобы обеспечить полное завинчивание болта при расчётной растягивающей нагрузке. На поверхность сферы наносится её идентификационный номер узла, совпадающий с BIM-моделью, чтобы каждая сфера попадала в нужное пересечение решётки при сборке на площадке.
Производство трубчатых ферм
Резка труб на ЧПУ с профилированием седлового реза. Диаметр труб: 60–400 мм. Роботизированная сварка ветвей.
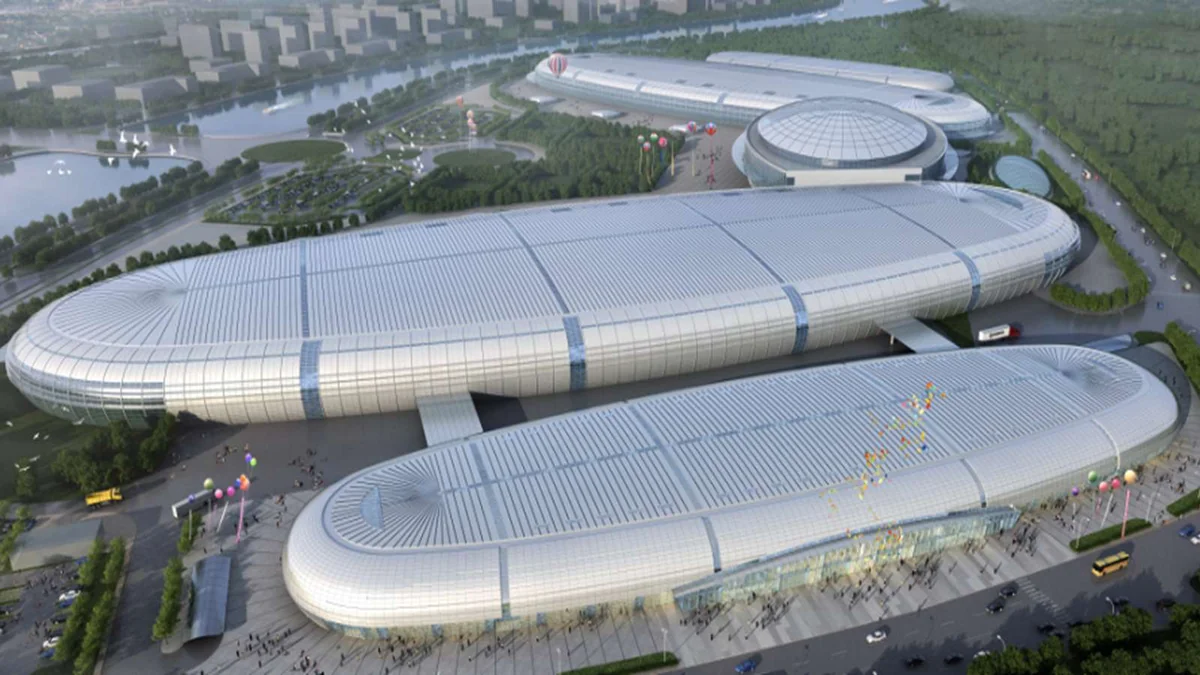
Трубчатые фермы применяются в длиннопролётных кровлях, навесах стадионов, аэровокзалах и мостовых конструкциях, где визуальное качество открытых трубчатых элементов так же важно, как и их конструктивная работа. Пересечение «ветвь — пояс» в трубчатой ферме — «седловой» узел — самый геометрически сложный рез в изготовлении стальных конструкций. Неточный седловой рез создаёт корневой зазор между ветвью и поясом, а сварка по корневому зазору даёт узел, визуально очевидно дефектный и конструктивно худший.
Резка труб на ЧПУ. Наш трубогибочный станок с ЧПУ вращает трубу вокруг продольной оси, пока плазменный или газокислородный резак обводит профиль седлового реза по стенке трубы. Контроллер ЧПУ читает геометрию пересечения — диаметр ветви, диаметр пояса, угол пересечения и угол разделки кромок — напрямую из модели проекта и вычисляет траекторию резки. Диаметр труб 60–400 мм при толщине стенки от 4 до 25 мм. Профиль седлового реза включает разделку кромок под сварку, поэтому труба приходит на сварочный пост готовой к сборке без дополнительной разделки или шлифовки.
Роботизированная седловая сварка. После позиционирования трубы-ветви на поясе шестиосевой сварочный робот обводит профиль седлового соединения, выполняющего многопроходный шов с управлением параметрами для корневого, заполняющих и облицовочного проходов. Преимущество робота перед ручной сваркой — постоянство: седловое соединение представляет трёхмерную кривую, и ручная сварка даёт переменный катет, провар и профиль поверхности вдоль кривой. Робот сваривает всё соединение одним набором параметров, давая равномерный угловой шов, отвечающий и конструктивным, и визуальным требованиям открытых трубчатых ферм.
Дробеструйная очистка и обработка поверхности
Степень очистки Sa 2.5 (металл почти белый). Профиль поверхности Rz 50–85 µм для оптимального сцепления покрытия.
До нанесения грунта или краски каждая стальная поверхность должна быть очищена дробью от прокатной окалины, ржавчины и загрязнений. Качество подготовки поверхности определяет срок службы антикоррозионной системы: лакокрасочная система, нанесённая на неподготовленную сталь, отслоится через несколько лет независимо от качества краски.
Автоматическая дробеструйная очистка. Элементы проходят через дробеструйную машину роликового конвейера, где стальная дробь (класс S330, диаметр 0,8–1,2 мм) разгоняется и подаётся на все поверхности элемента. Параметры очистки — расход дроби, скорость конвейера и мощность дробемётных колёс — задаются для достижения степени Sa 2.5 (ISO 8501-1, металл почти белый), требуемой для высокоэффективных антикоррозионных систем. Этот уровень очистки удаляет 95%+ видимых загрязнений, оставляя чистую металлическую основу.
Профиль поверхности (шероховатость). Дробеструйная обработка создаёт профиль поверхности (якорный рельеф), дающий покрытию механическое сцепление. Мы контролируем шероховатость в диапазоне Rz 50–85 µм (измеряется репликой или профилометром) — диапазон, заданный SSPC-PA 15 и большинством техпаспортов производителей покрытий для эпоксидных и полиуретановых систем. Слишком гладко (ниже Rz 50 µм) — сцепление недостаточно; слишком шершаво (выше Rz 85 µм) — выступы могут пробить грунт при заданной толщине сухого слоя и дать точечную ржавчину.
Контроль среды. Дробеструйная камера климатически контролируется: относительная влажность ниже 50%, температура основания выше точки росы не менее чем на 3 °C, что предотвращает мгновенное ржавление между очисткой и грунтованием. Время между очисткой и нанесением грунта держится менее 4 часов, чтобы предотвратить повторное окисление свежеочищенной поверхности.
Окрасочная линия
Трёхслойная система: цинконаполненный грунт, эпоксидный промежуточный слой и полиуретановое покрытие. Окрасочные камеры с контролем климата.
Окрасочная линия наносит антикоррозионную систему на очищенные элементы. Стандартная система для конструкций, эксплуатируемых на атмосфере, — трёхслойная лакокрасочная система, но конкретные продукты и толщины сухого слоя задаются спецификацией проекта, классом среды (от C1 до C5-M по ISO 12944) и требованиями клиента.
Слой 1 — цинконаполненный грунт. Цинконаполненный эпоксидный грунт наносится первым слоем, обеспечивая и барьерную защиту, и катодную защиту (гальваническое протекторное действие) в любой точке повреждения покрытия. Содержание цинка обычно 70–80% по массе в сухой плёнке, толщина сухого слоя 50–75 µм. Цинконаполненный грунт — критический слой долговременной коррозионной стойкости: именно он предотвращает распространение ржавчины от мест повреждения покрытия.
Слой 2 — эпоксидный промежуточный слой. Поверх грунта наносится толстослойный эпоксидный промежуточный слой, добавляющий барьерную толщину и создающий гладкую поверхность под финишное покрытие. Толщина сухого слоя 80–125 µм. Эпоксидный промежуточный слой даёт большую часть общей барьерной толщины системы и стоек к воздействию воды, соли и химических веществ.
Слой 3 — полиуретановое покрытие. Финишное покрытие — полиуретановая отделка, обеспечивающая стойкость к УФ (предотвращает мелование эпоксида под ним), сохранение цвета и окончательный эстетический вид. Толщина сухого слоя 40–60 µм. Для проектов в средах C5-M (морских, шельфовых, экстремально промышленных) финишное покрытие заменяется фторполимерным (FEVE) для повышенной стойкости к УФ и химии, как было задано для антарктической станции в море Росса.
Проверка толщины сухого слоя (DFT). После каждого слоя и после всей системы толщина сухого слоя измеряется электронным толщиномером в нескольких точках каждого элемента (обычно 5 замеров на квадратный метр). Замеры записываются в привязке к QR-коду элемента, создавая поштучную запись покрытия, которую можно передать клиенту или инспектору. Общая DFT системы для стандартной атмосферной экспозиции — 170–260 µм; для морских сред C5-M — 240–320 µм.
Контроль и испытания
Ультразвуковой контроль, магнитопорошковый контроль и размерная проверка на КИМ каждого конструкционного элемента.
Линия контроля и испытаний — не один пост, а набор процессов управления качеством, встроенных во весь производственный поток. Контроль происходит на каждом этапе: проверка входного материала, размерные проверки после резки, контроль сварки в процессе, NDT после сварки и размерная и визуальная проверка перед отгрузкой.
Ультразвуковой контроль (UT). Швы с полным проваром на основных несущих элементах проверяются ультразвуковым контролем, который выявляет внутренние дефекты (шлаковые включения, непровар, поры, трещины) отражением высокочастотных звуковых волн от неоднородностей в сечении шва. UT выполняют аттестованные специалисты II и III уровня по ISO 9712 или ASNT SNT-TC-1A. Критерии приёмки следуют применимому стандарту проекта (GB 50621, AWS D1.1 или EN 12062). Доля прохождения UT на нашем производстве — 99,5%+ при первой проверке; отбракованные швы вырубаются, завариваются и проверяются повторно.
Магнитопорошковый контроль (MT). Поверхностные и подповерхностные трещины выявляются магнитопорошковым контролем: на ферромагнитную сталь накладывается магнитное поле, а мелкие частицы железа проявляют трещины в точках рассеяния потока. MT применяется к переходам швов, соединениям ветвей и зонам высоких напряжений, где поверхностные трещины наиболее вероятны при циклическом нагружении.
Размерная проверка на КИМ. Сложная геометрия — узлы пространственных решёток, седловые соединения трубчатых ферм, криволинейные элементы — проверяется координатно-измерительной машиной (КИМ) или 3D-лазерным сканированием. Скан даёт облако точек изготовленного элемента, которое накладывается на проектную BIM-модель для проверки соответствия размерам. Отклонения от допусков отмечаются, а элементы вне допуска дорабатываются прежде чем попасть на линию покрытия или отгрузку. Это финальная проверка того, что построено то, что запроектировано: до миллиметра, а не приблизительно.
Возможности производственных линий кратко
| Производственная линия | Ключевая возможность | Мощность / диапазон | Допуск |
|---|---|---|---|
| Резка на ЧПУ | Плазма и газокислородная резка, многорезаковая, резка кромок | Лист: 6–120 мм | ±0,5 мм по прямой |
| Сварка двутавров | Двухрезаковая SAW, гидравлическая правка | Высота: 200–1500 мм | Деформации < L/1000 |
| Сварка коробчатых колонн | Многопроволочная SAW, электрошлаковая сварка диафрагм | Сечение: до 1200×1200 мм | Полный провар по нормам |
| Сверление узлов решёток | Многоосевое сверление сфер на ЧПУ | Сфера: Ø100–300 мм | ±0,05° угловая |
| Резка трубчатых ферм | Седловая резка на ЧПУ, роботизированная сварка | Труба: Ø60–400 мм | ±0,5 мм по профилю |
| Дробеструйная очистка | Автоматическая дробемётная очистка | Sa 2.5, Rz 50–85 µм | ISO 8501-1 Sa 2.5 |
| Окраска | Трёхслойная система, регистрация DFT | DFT: 170–320 µм | По ISO 12944 |
| Контроль и NDT | UT, MT, КИМ / 3D-лазерное сканирование | 100% основных швов | Прохождение UT 99,5%+ |
Нужна стальная конструкция с инженерными допусками?
Пришлите чертежи или требования проекта. Наша инженерная команда проверит марки материалов, пролёт и нагрузки, затем подтвердит, могут ли наши линии обеспечить ваши спецификации — в течение 24 часов.
Связаться с инженерной командой