Фермы H-формы со сложными узлами — Где встречаются две конструктивные системы
Когда трубчатая ферма должна соединяться с тяжёлым каркасом из конструкционной стали — на стыке двух разных конструктивных систем — узел соединения становится самым критичным, самым нагруженным и самым сложным в изготовлении компонентом всей конструкции. Это изготовление сложных узлов — одна из наших 10 ключевых производственных технологий.
Почему узлы ферм H-формы — самая сложная производственная задача
В здании, где используются и трубчатые фермы (для длиннопролётных кровель), и тяжёлый каркас из конструкционной стали (для опирания крана, монтажа оборудования или сейсмостойкости), две системы должны соединяться. Это соединение — где круглые трубчатые элементы встречаются с прямоугольными элементами стального каркаса, — и есть узел фермы H-формы.
Этот узел называется «H-образным», потому что в сечении напоминает букву H: две параллельные трубчатые фермы (вертикальные ножки), соединённые горизонтальной балкой из конструкционной стали (перекладиной), а тело узла образует соединительная фасонка или утолщённая стенка пояса. Усилия, сходящиеся в этом узле, — тяжелейшие в конструкции: вертикальные нагрузки от фермы, горизонтальные от каркаса и сейсмические силы одновременно с двух направлений.
Производственная задача имеет три измерения:
- Геометрия: круглая труба встречается с прямоугольной пластиной под сложными углами, что требует резки кривой пересечения (контура), уникальной для каждого узла
- Сварка: соединения толстого листа (20–50 мм) требуют многопроходной сварки с подогревом, контролем температуры между проходами и послесварочной термообработкой для критических применений
- Контроль: 100% ультразвуковой и радиографический контроль швов толстостенных элементов с критериями приёмки, превышающими требования обычной сварки конструкций
Поэтому изготовление сложных узлов — одна из наших 10 ключевых производственных технологий — это способность, определяющая, можно ли вообще построить совмещённый проект «трубчатая ферма плюс конструкционная сталь».
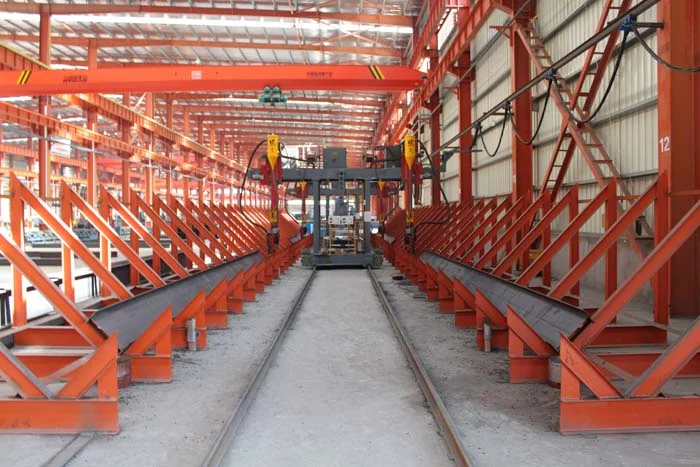
Сложные типы узлов: K, TT и крестовые
Каждый тип узла определяется геометрией элементов решётки, подходящих к поясу в одном узле. Геометрия определяет пути усилий, подготовку шва и требования к контролю.
K-узел
Этот K-узел — самый распространённый узел в трубчатых фермах. Два элемента решётки подходят к поясу с одной стороны, образуя форму «K». Зазор (или перекрытие) между отпечатками двух элементов решётки на поверхности пояса — критический проектный параметр: узел с зазором распределяет усилие через стенку пояса, а узел с перекрытием передаёт усилие напрямую между элементами решётки через шов перекрытия.
Для тяжелонагруженных K-узлов в фермах H-формы стенка пояса в узле часто утолщается приваркой усиливающей фасонки к поверхности пояса до крепления элементов решётки. Это распределяет сосредоточенное усилие от двух элементов решётки по большей площади пояса, предотвращая местную текучесть стенки пояса.
TT-узел
Этот TT-узел (также называемый DT-узлом) имеет два элемента решётки, подходящих к поясу с противоположных сторон, образуя «T» с каждой стороны. Эта конфигурация применяется, когда ферме нужны элементы решётки с обеих сторон пояса — обычно в пространственных фермах или двухслойных решётках, где пояс несёт и растягивающие, и сжимающие усилия решётки.
Сложность TT-узла в том, что два элемента решётки тянут или толкают пояс с противоположных сторон одновременно. Стенка пояса должна сопротивляться срезу при продавливании с обеих сторон, и швы с обеих сторон должны быть с полным проваром, чтобы передавать уравновешенные усилия без отказа стенки пояса.
Крестовый узел
Этот крестовый узел имеет четыре элемента решётки, подходящих к поясу: два с одной стороны и два с другой, образуя крестообразный рисунок. Это самая сложная геометрия узла, применяемая в пространственных фермах с элементами, сходящимися с нескольких направлений, и в фермах H-формы, где горизонтальная балка из конструкционной стали соединяется с поясом трубчатой фермы в том же узле, что и вертикальные элементы решётки.
Крестовые узлы требуют наиболее обширной резки кривых пересечения: до четырёх соединений «труба — пластина» под разными углами на одной поверхности пояса. Подготовка шва должна вмещать все четыре соединения без взаимных помех, а последовательность сварки должна быть тщательно продумана для управления деформациями и остаточными напряжениями.
Усиление фасонками
Для узлов, где сосредоточенное усилие превышает несущую способность стенки пояса, мы проектируем и изготовляем усиление фасонками — толстые стальные пластины, приваренные к поверхности пояса в месте узла и выходящие за отпечатки элементов решётки для распределения усилия. Фасонка приваривается к поясу с полным проваром, а элементы решётки привариваются к фасонке, а не напрямую к поясу.
Для самых тяжёлых узлов (конструкции электростанций, ГЭС) фасонки могут быть толщиной 30–50 мм, что требует сварки под флюсом (SAW) с температурой подогрева 100–150°C и контролируемой температурой между проходами. Для узлов в сейсмически критичных применениях может задаваться послесварочная термообработка (PWHT) для снятия остаточных напряжений.
ЧПУ-резка кривых пересечения & сварка толстого листа
ЧПУ-резка кривых пересечения
Когда круглая труба встречается с плоской пластиной (или другой круглой трубой) под углом, линия пересечения — сложная трёхмерная кривая, «кривая пересечения» или «контур», которую надо врезать в торец трубы, чтобы она плотно прилегала к поверхности пластины или трубы. Эта кривая различна для каждого угла, каждого диаметра трубы и каждой толщины стенки.
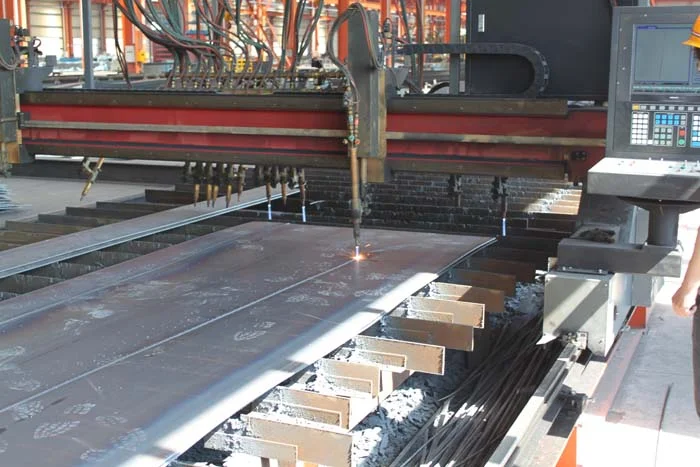
Мы режем кривые пересечения на станках плазменной/трубной резки с ЧПУ , которые вращают трубу, перемещая резак по расчётной траектории, определяемой геометрией узла. Программное обеспечение станка принимает угол узла, диаметр трубы и толщину стенки как входные данные и автоматически формирует траекторию резки. Ключевые параметры включают:
- Подготовка угла разделки (одно-V, двойное-V или комбинированная разделка для полного провара)
- Размер притупления (управляет зазором подгонки под шов)
- Допуск резки (±0,5 мм по контуру)
- Одновременное многоосевое движение (вращение трубы + перемещение резака по X-Y-Z)
Для крестовых узлов с четырьмя соединениями трубу надо резать по четырём разным кривым по её окружности, каждая кривая определяется углом своего элемента решётки. Это требует станка с ЧПУ, способного резать в любом угловом положении, с программным обеспечением, управляющим всеми четырьмя кривыми за одну наладку.
Сварка толстого листа
Фасонки узлов в тяжелонагруженных фермах H-формы обычно толщиной 20–50 мм. Сварка стали такой толщины требует:
- Подогрев: 100–150°C для листов ≥ 25 мм для предотвращения водородного растрескивания
- Многопроходная сварка: SAW или FCAW-G с 5–20 проходами в зависимости от толщины
- Контроль температуры между проходами: поддерживается на уровне температуры подогрева – 50°C на протяжении всей сварки
- Последовательность сварки: сбалансированная наплавка для контроля деформаций — чередование сторон и слоёв
- Послесварочная термообработка: снятие напряжений при 580–620°C для критических сейсмических узлов (по спецификации проекта)
100% NDT: ультразвуковой & радиографический контроль каждого узла
В тяжелонагруженных узлах ферм H-формы один дефект шва может подорвать целостность всего соединения. Мы не выборочно проверяем эти узлы — мы проверяем 100%.
Ультразвуковой контроль (UT)
Каждый шов с полным проваром в узлах ферм H-формы 100% проверяется ультразвуком по GB/T 11345 (или AWS D1.1 по требованию). UT использует высокочастотные звуковые волны для обнаружения внутренних дефектов — пористости, шлаковых включений, непроваров и неполного проплавления — не разрушая шов.
Для соединений толстого листа (25 мм+) мы используем ультразвуковой контроль фазированными решётками (PAUT) — передовую технику UT, использующую несколько наклонных лучей для создания поперечного изображения шва, что даёт лучшую характеристику и оценку размера дефектов, чем обычный UT. PAUT задаётся для сейсмически критичных узлов, где критерии приёмки дефектов наиболее строги.
Критерии приёмки: класс II по GB/T 11345 для стандартных конструктивных узлов; класс I (строже) для сейсмически критичных соединений в зонах сейсмичности ≥ 8 баллов.
Радиографический контроль (RT)
Для наиболее критичных узлов — обычно в конструкциях электростанций, ГЭС и сейсмически критичных соединениях — мы дополняем UT радиографическим контролем (RT) по GB/T 3323. RT использует рентгеновские или гамма-лучи для создания постоянного изображения внутреннего состояния шва, давая документированную запись, которой UT дать не может.
RT задаётся для:
- Узлов в конструкциях с расчётной сейсмичностью ≥ 8 баллов
- Стыковых швов основных элементов пояса
- Швов «фасонка — пояс» в тяжелонагруженных соединениях
- Любого узла, где UT указывает на дефект, требующий дальнейшей оценки
Каждый отчёт NDT архивируется с записями качества проекта. Швы, не прошедшие NDT, вышлифовываются до здорового металла, свариваются заново по аттестованному WPS и повторно проверяются до приёмки. Ни один узел не входит в эксплуатацию без документированного допуска NDT.
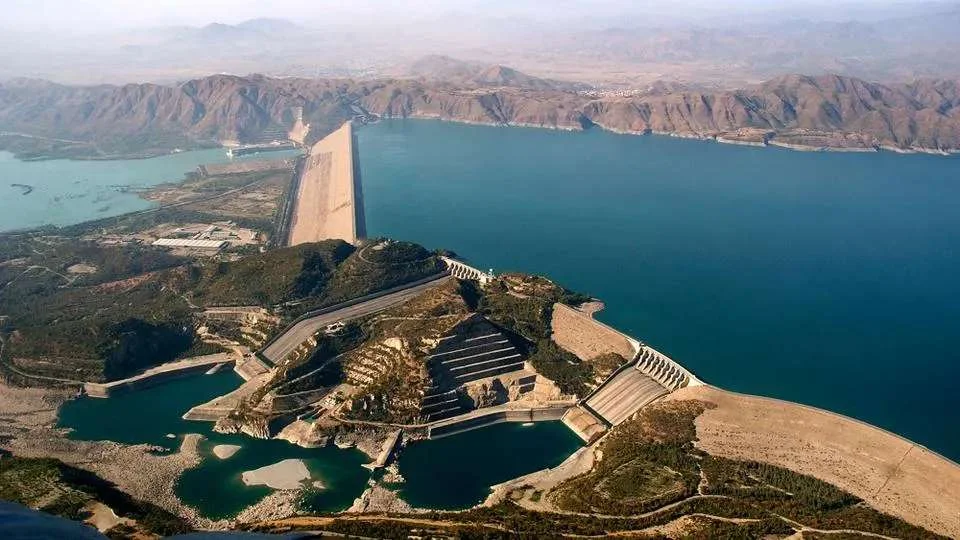
ГЭС Tarbela, Пакистан
Международная гидроэнергетическая инфраструктура — демонстрация нашей способности изготовления сложных узлов на мировой арене.
Обзор проекта
Плотина Тарбела на реке Инд в Пакистане — одна из крупнейших земляных плотин мира, и её ГЭС — критический компонент национальной энергосистемы Пакистана. Наше участие в поставке стальных конструкций для ГЭС Tarbela показывает, что наша технология изготовления сложных узлов соответствует международным инженерным стандартам, а не только китайским национальным нормам.
Конструктивные требования
Стальные конструкции ГЭС должны выдерживать:
- динамические нагрузки от работы турбин и пульсации водного потока
- сейсмические нагрузки (плотина находится в сейсмически активном районе)
- коррозионную среду (высокая влажность, воздействие воды)
- строгие международные стандарты качества и инспекции
Наше изготовление
Узлы ферм H-формы для этого проекта требовали усиления фасонками из толстого листа, сварки SAW с полным проваром с контролем подогрева и температуры между проходами и 100% контроля UT + RT по международным стандартам. Каждый узел документировался записями технологии сварки (WPR), отчётами NDT и сертификатами материалов, удовлетворяя требования к документации международных инфраструктурных проектов.
Где требуются фермы H-формы со сложными узлами
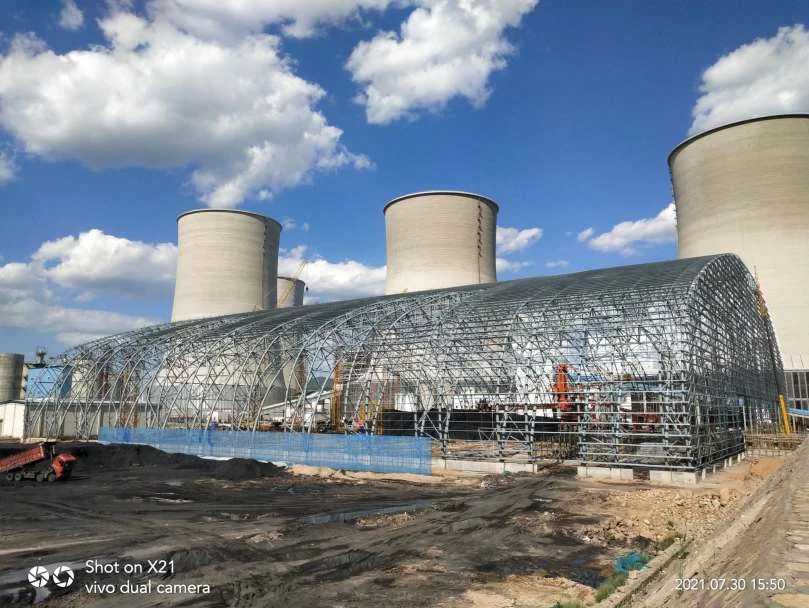 Электростанции
Конструкции электростанций
Тепловые электростанции требуют стальных конструкций, поддерживающих тяжёлое оборудование (котлы, турбины, электрофильтры) и одновременно обеспечивающих длиннопролётное покрытие кровли. Стык между каркасом опирания оборудования и кровельными фермами — классическое применение фермы H-формы: тяжёлые нагрузки, динамические силы и нулевая терпимость к отказу узла.
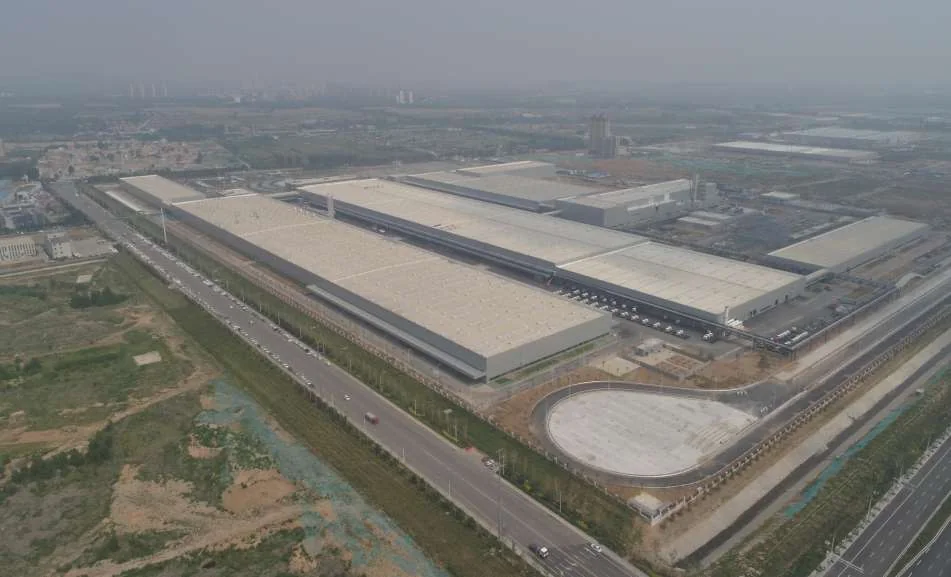 Тяжёлая промышленность
Здания тяжёлой промышленности
Сталеплавильные и цементные заводы, цехи сборки тяжёлого машиностроения используют мостовые краны, создающие сосредоточенные подвижные нагрузки на каркас здания. Соединение между подкрановой балкой и кровельной фермой — узел H-формы, рассчитываемый на усталость под циклической крановой нагрузкой, а не только на статическую прочность.
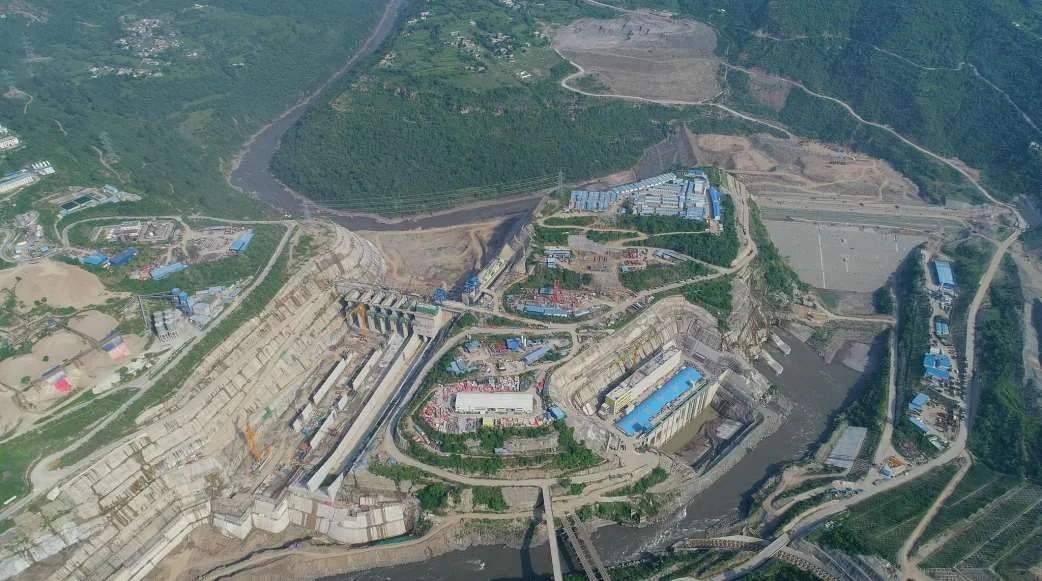 Гидроэнергетика
 & инфраструктура
ГЭС, насосные станции и сооружения водоподготовки требуют стальных конструкций, сопротивляющихся динамическим нагрузкам от водного потока и вибрации оборудования в коррозионных средах по международным стандартам качества. Наш проект Tarbela демонстрирует способность поставлять изготовление сложных узлов для международных инфраструктурных клиентов.
Спецификации системы ферм H-формы
| Параметр | Лёгкая промышленность | Электростанция | Гидроэнергетика |
|---|---|---|---|
| Труба пояса | Φ114–180 мм | Φ180–325 мм | Φ219–402 мм |
| Толщина стенки | 4–8 мм | 8–16 мм | 12–25 мм |
| Фасонка | 12–20 мм | 20–35 мм | 30–50 мм |
| Марка стали | Q235B/Q355B | Q355B | Q355B/Q390B |
| Тип узла | K, T | K, TT, крестовый | K, TT, крестовый + фасонка |
| Процесс сварки | GMAW | GMAW/SAW | SAW + PAUT |
| Подогрев | Нет (<25 мм) | 100–120°C | 120–150°C |
| NDT | UT 100% кл.II | UT 100% кл.II + RT 10% | UT 100% кл.I + RT 20% |
Проектные стандарты, нормы & контроль качества
Проектные стандарты
Фермы H-формы со сложными узлами проектируются по следующим китайским национальным стандартам и отраслевым нормам:
- GB 50017 — Нормы проектирования стальных конструкций (проектирование элементов, устойчивость, проектирование узлов)
- GB 50205 — Нормы приёмки качества строительства стальных конструкций (допуски изготовления, приёмка NDT)
- GB 50661 — Нормы сварки стальных конструкций (аттестация WPS, сертификация сварщиков, требования к подогреву)
- GB/T 11345 — Неразрушающий контроль сварных соединений: ультразвуковой контроль (критерии приёмки и процедуры)
- GB/T 3323 — Неразрушающий контроль: радиографический контроль сварных соединений (для критических узлов)
- GB 50011 — Нормы сейсмостойкого проектирования зданий (сейсмическая деталировка сложных узлов)
- GB/T 1591 — Низколегированные высокопрочные конструкционные стали (спецификация материала Q355B/Q390B)
- GB/T 8162 — Бесшовные стальные трубы для строительных целей (материал пояса и элементов решётки)
- GB 50661 Приложение A — Требования к аттестации технологии сварки (WPQR) для соединений толстого листа
Для международных проектов (например, ГЭС Tarbela в Пакистане) мы также соблюдаем ANSI/AWS D1.1 (Нормы сварки конструкций: сталь) и EN 1090 (Исполнение стальных конструкций) в соответствии с проектными нормами заказчика.
Система контроля качества
Каждая ферма H-формы со сложными узлами изготовляется в рамках нашей системы менеджмента качества ISO 9001 с следующими точками контроля:
- Сертификация материалов: каждая стальная труба и лист приходят с заводскими сертификатами испытаний (предел текучести, прочность при растяжении, удлинение, химический состав); сертификаты сопоставляются с номерами плавок материала
- Проверка геометрии узла: профиль резки кривой пересечения проверяется по проектной модели шаблоном; точность угла в пределах ±0,5°; зазор корня 3–5 мм проверяется в четырёх точках вокруг узла
- Соответствие WPS: каждый узел сваривается по своей аттестованной технологии сварки; температура подогрева проверяется контактным пирометром до первого прохода; температура между проходами поддерживается по WPS
- Аттестация сварщиков: каждый сварщик имеет сертификат GB 50661 на положение, процесс и диапазон толщин, которые он сваривает; записи сертификации архивируются по проекту
- Выполнение NDT: UT выполняется техниками уровня II+ по GB/T 11345; RT (где задан) — сертифицированными радиографическими инспекторами; отчёты NDT архивируются с картами швов
- Управление дефектами: швы, не прошедшие NDT, маркируются, вышлифовываются до здорового металла, свариваются заново по WPS и повторно проверяются; ни один узел не входит в эксплуатацию без документированного допуска NDT
- Финальная инспекция: общая геометрия фермы проверяется по проекту (длина, строительный подъём, прямоугольность); подготовка поверхности и покрытие инспектируются; точки подъёма проверяются
- Прослеживаемость: каждый узел маркируется уникальным ID, связывающим его WPS, сварщика, отчёт NDT и сертификат материала; полную запись качества можно получить по QR-коду
Почему Permanent Steel для изготовления сложных узлов
Изготовление сложных узлов — одно из наших 10 ключевых производственных технологий. Проект ГЭС Tarbela в Пакистане показал, что наши возможности по сложным узлам соответствуют международным инженерным стандартам, а не только китайским национальным нормам. Каждый узел документирован записями технологии сварки, отчётами NDT и сертификатами материалов, удовлетворяющими требования к документации международных инфраструктурных клиентов.
Наши 50+ инженеров-исследователей выполняют проектирование узлов по GB 50017 и GB 50661, включая МКЭ-анализ концентрации напряжений в сложных пересечениях, подбор размеров швов при совместном действии осевых, сдвигающих и моментовых нагрузок и оценку усталости для динамически нагруженных узлов (крановые конструкции, каркасы опирания турбин).
Интегрированные возможности NDT
- 100% UT на каждом шве узла с полным проваром по GB/T 11345
- PAUT (ультразвук фазированными решётками) для соединений толстого листа в сейсмически критичных конструкциях
- RT (радиография) для соединений электростанций, ГЭС и сейсмически критичных соединений
- Собственная команда NDT — техники с сертификацией уровня II+, а не субподряд
- Полная прослеживаемость — у каждого узла есть QR-код, связывающий WPS, сварщика, отчёт NDT и сертификат материала
- 6 квалификаций высшего уровня по проектированию, изготовлению и надзору за строительством стальных конструкций
- 100+ патентов в проектировании сложных узлов, процессах сварки и передовой технологии изготовления
- 200 000 тонн годовой мощности со специальными постами сварки толстого листа и возможностью тяжёлого подъёма
- Международная поставка с полной документацией: WPS, PQR, WPQR, отчёты NDT и заводские сертификаты по каждому проекту
С 6 квалификациями высшего уровня, 200 000 тонн годовой мощности и проверенной международной поставкой проектов Permanent Steel — тот изготовитель, который делает совмещённые проекты «трубчатая ферма плюс конструкционная сталь» строящимися. Свяжитесь с нашей инженерной командой сегодня, чтобы обсудить спецификации вашего проекта и требования к изготовлению сложных узлов.
У вас проект со сложными конструктивными узлами?
Если ваш проект включает пересечение трубчатых ферм и каркаса из конструкционной стали — электростанции, ГЭС, здания тяжёлой промышленности — наша технология изготовления сложных узлов и есть та способность, что делает его строящимся. Пришлите конструктивные чертежи для оценки технологической выполнимости и предложения цены.
Эл. почта: market@permanentsteelstructure.com