Спецификации соединений трубчатых ферм — Шов и есть проект
Трубчатая ферма — набор труб, весь путь нагрузки которых живёт в соединениях. K-узел на каждом пересечении пояса и раскоса должен передавать усилия, которые рассчитал расчёт, иначе ферма — скульптура с заявленной нагрузкой. Мы проектируем, изготовляем и инспектируем трубчатые соединения по EN 1993-1-8 и GB 50017 — с цеховым режимом качества, относящимся к каждому шву как к самостоятельному конструктивному элементу. На этой странице изложены типы узлов, геометрические правила, спецификации швов и план контроля, лежащие за нашими плоскими и пространственными трубчатыми фермами.
K, T, Y и KT: какой узел где применяется
Узлы T и Y соединяют элемент решётки перпендикулярно или под углом к поверхности пояса. Они встречаются на концах ферм, у опор и в локальных точках нагрузки, и их определяющие предельные состояния — срез (продавливание) поверхности пояса, местная текучесть стенки пояса и (для широких зазоров) местная потеря устойчивости.
Узлы K и N — рабочая лошадка плоских ферм: два элемента решётки подходят к поясу с противоположных сторон, с зазором (K-gap) или с перекрытием (K-overlap). Геометрия зазора управляет механизмом передачи усилия: малый зазор (< gmin) даёт высокие местные напряжения в стенке пояса; большой зазор переводит узел в срез поверхности пояса. Мы задаём углы элементов решётки между 30° и 60° как проектное правило и фиксируем зазор в диапазоне EN 1993-1-8 0,5(1-β)d0 ≤ g ≤ 1,5(1-β)d0 — пределы, удерживающие узел в рассчитываемом режиме.
Узлы KT приводят три элемента решётки к одной поверхности пояса, что типично для узлов пространственных ферм и распределительных уровней Виренделя. Геометрия KT умножает сложность пересечения, и мы деталируем их с ясной политикой зазоров, чтобы три элемента не скапливались в зоне, которую расчёт считал свободной от взаимодействия.
Для пространственных (неплоских) ферм соединения моделируются и деталируются в истинном 3D: элементы решётки подходят к поясу под сложными углами, а профиль шва задаётся по фактическим двугранным углам, а не по плоской проекции. Наши многосочленённые сварные узлы на вокзале Xuzhou East High-Speed Rail Station и в программе криволинейных коробчатых ферм построены по этим пространственным деталям соединений.
Сварное трубчатое соединение — стандартные параметры
| Параметр | Типичный диапазон | Стандарт / примечание |
|---|---|---|
| Элемент пояса | Φ219 – Φ900 мм × 8-30 мм стенка | Q355B/Q390B/Q420B; D/t ≤ 50 для контроля свариваемости |
| Элемент решётки | Φ76 – Φ480 мм × 4-16 мм стенка | β = d1/d0 проверяется по классу узла |
| Угол узла | 30° – 60° решётка к поясу | Правило θ ≥ 30° по EN 1993-1-8 §7.1 |
| Зазор (узлы K/N) | 0,5(1-β)d0 ≤ g ≤ 1,5(1-β)d0 | Зазор > 0 исключает вложение швов; K с перекрытием деталируется отдельно |
| Тип шва | Полный провар или угловой шов по передаче усилия | Полный провар для растянутых узлов; угловой шов по срезу трубы |
| Профиль шва | Профиль по линии пересечения (седловой / косой) | ЧПУ-профилирование труб; угол разделки 35–60°, притупление 1–3 мм |
| NDT | 100% визуальный; UT по ISO 17640 уровень B на растянутых швах; MT по требованию | Записи по идентификатору элемента в карте швов |
| Антикоррозионная защита | HDG 85–120 µм или система покрытия по ISO 12944 | Внутренние полости герметизируются после цинкования, где задано |
Расчёт по EN 1993-1-8 глава 7 (узлы из полых сечений) с главой GB 50017 для внутренних проектов; несущая способность включает текучесть поверхности пояса, срез при продавливании и проверку местной устойчивости элемента решётки.
Как качество соединений обеспечивается в цехе
- ЧПУ-профилирование труб: концы элементов режутся и разделываются профилирующими станками с ЧПУ по линии пересечения, построенной в CAD: зазор подгонки на поверхности узла — обработанный размер, а не достижение слесарей.
- Необязательная предварительная сборка: критические узлы собираются «насухо» и проверяются на зазор и посадку до окончательной сварки; крупные фермы пробно монтируются на площадке, чтобы проверить геометрию всей фермы.
- Аттестованная сварка: WPS по ISO 15614 для используемых диапазонов толщины стенки трубы, сварщики аттестованы по ISO 9606, с контролем процесса для многопроходного заполнения.
- Прослеживаемость карт швов: каждое соединение несёт маркировку карты швов; номера швов, клейма сварщиков, результаты NDT и записи покрытия привязываются к рабочему чертежу.
- Проверка геометрии: строительный подъём фермы и положения элементов проверяются по производственному чертежу после сварки, деформации исправляются до покрытия — ферма отгружается как запроектировано.
Соединения, проверенные в деле
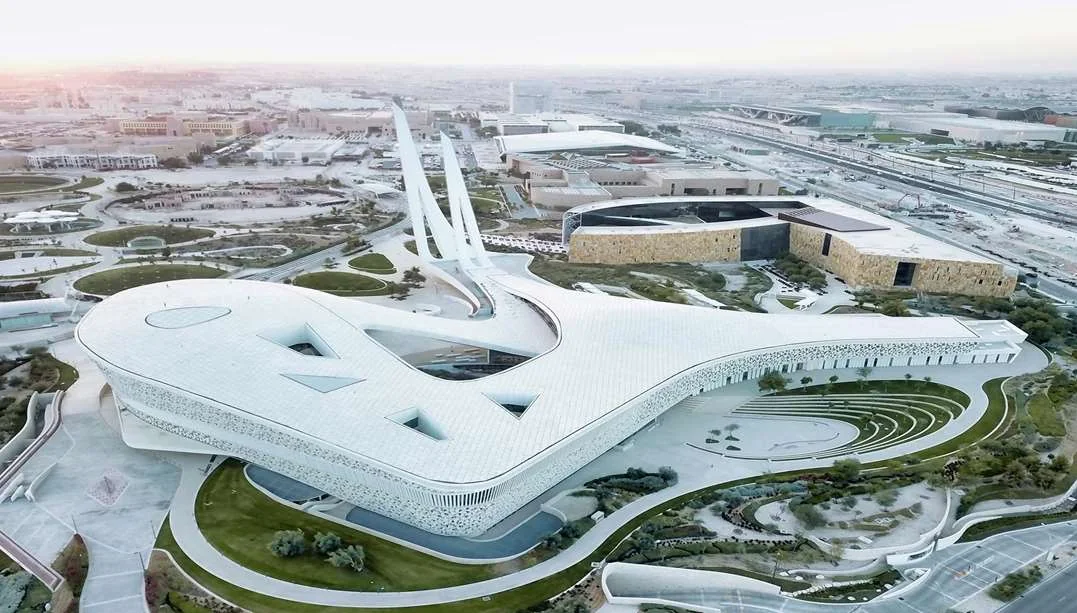
Дисциплина соединений на этой странице не теоретическая — это тот набор деталей, что стоит за конструкциями, которые наши клиенты видят и используют:
- Вокзал Xuzhou East High-Speed Rail Station: криволинейные многосочленённые сварные трубчатые фермы для навеса платформ — точногнутые трубы большого диаметра со сложными пространственными узлами K/KT в каждом узле.
- Вокзал Daqing West Railway Station: длиннопролётные кровли из трубчатых ферм, где зимняя усталость и хладостойкость определяли выбор стали соединений и наплавляемого металла.
- Frankfurt Air-Rail Center (проект в Европе): исполнение по EN 1090-2 с обработкой швов с учётом усталости — категории деталей железнодорожной нагрузки обеспечены цеховым контролем профилей узлов.
- Комплекс Indonesia Jinrui: каркасы из H-стали и трубчатых ферм по 90+ конструкциям в программе 250 000 м² — стандартизация соединений в промышленном объёме без потери проверки каждого узла.
Закажите проект соединений для вашей фермы
Пришлите геометрию фермы, усилия в элементах и эталонные нормы. Мы вернёмся с классификацией узлов, спецификациями швов, объёмом NDT и рецензией производственных чертежей — шов, продуманный до резки стали.
Эл. почта: market@permanentsteelstructure.com