Расширение производственных мощностей GAC New Energy
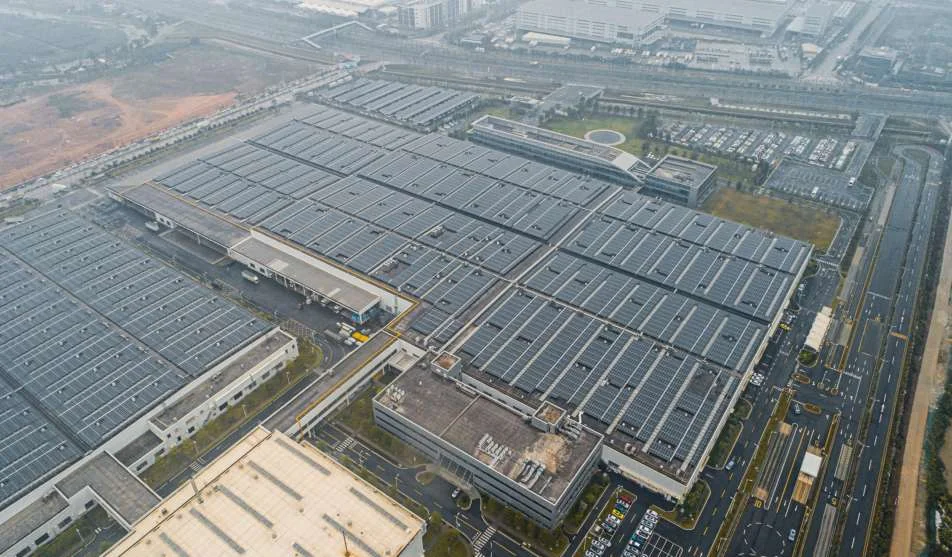
Сборочно-технологический цех электромобилей площадью 85 000 м², перекрытый плоской двухслойной ортогональной пирамидальной решёткой — проработан, изготовлен и смонтирован Jiangsu Permanent Steel Structure Co., Ltd. с гибридной системой болтовых и сварных сферических узлов.
Завод, рассчитанный на рост производства, а не на кровлю
Этот проект — расширение мощностей одного из ведущих китайских производителей новых энергетических транспортных средств (NEV). Когда бренд электромобилей масштабируется с десятков тысяч до сотен тысяч единиц в год, ограничением редко бывает сборочная линия — им становится здание, которое её вмещает. Весь объект 85 000 м² — цех сварки кузовов, участки интеграции батарейных блоков, линии финальной сборки и технологические этажерки — стоит под одной непрерывной кровельной конструкцией: плоской двухслойной ортогональной пирамидальной решёткой, перекрывающей всю ширину производственных пролётов без промежуточных колонн.
Объём Permanent Steel охватывал полную инженерную цепочку: расчёт конструкции и проектирование соединений, изготовление всех элементов и узлов решётки на нашей производственной базе в Сюйчжоу, обработку поверхности, контрольную сборку, транспортировку на площадку и монтаж всей конструктивной системы. Заказчик и консультанты получили одного ответственного контрагента по стальным конструкциям — а не цепочку субпоставщиков, каждый из которых перекладывает ответственность на следующего. Эта модель единой ответственности и есть причина, по которой проект удержал свой конструктивный график, пока окружающие пакеты гражданских работ и инженерных систем двигались параллельно.
Конструктивное задание было необычно требовательным именно потому, что здание обыкновенное. Завод электромобилей XXI века есть машина «точно в срок»: каждый квадратный метр пола должен быть используемым, каждое место колонны есть конфликт с робототехнической ячейкой, маршрутом AGV или надземной магистралью коммуникаций. Поэтому заказчик задал максимальный свободный пролёт, максимальную гибкость пола и максимальную скорость закрытия. Двухслойная решётка выполнила все три; этот разбор объясняет как, и почему стратегия узлов значила не меньше геометрии.
Почему завод электромобилей не терпит сетки колонн
Обычные заводские здания из стальных рамных схем опираются на сетку колонн с шагом 7,5–12 м. Эта геометрия вполне достаточна для складов и отдельных сборочных sheds. Она враждебна современному автомобильному производству по пяти причинам:
- Компоновки роботов и оснастки следуют линиям изделия, а не линиям колонн. Сварочные ячейки цеха кузовов размещаются под конкретную платформу автомобиля; когда платформа меняется, оснастка переезжает, а колонны нет. Каждое препятствие стоит инженерии перекомпоновки и потерянной производительности.
- Коридорам AGV и конвейеров нужны непрерывные полосы. Автоматизированные управляемые тележки, скиллеты и подвесные конвейеры занимают непрерывные полосы пола. Линия колонн через эти полосы создаёт обязательные объезды и конфликты движения.
- Надземные коммуникации плотны. Шинопроводы, магистрали сжатого воздуха, обратные линии охлаждающей жидкости, вентиляционные воздуховоды, противопожарные коллекторы и линии освещения — все хотят идти прямыми предсказуемыми полосами. Колонны вынуждают смещения и повторные подъёмы.
- Модернизация мощностей не должна требовать хирургии конструкции. Кровельная конструкция завода электромобилей должна пережить три или четыре поколения автомобилей. Шаг колонн рамной схемы фиксирован при строительстве; полезный свободный пролёт решётки резервируется с первого дня.
- Характеристики контроля среды. Зоны окраски кузовов и сборки батарей требуют стабильной температуры, контролируемой влажности и фильтрации чистого воздуха. Большие непрерывные кровельные плоскости проще утеплять, герметизировать и обслуживать, чем кровли, прерываемые конструктивными элементами и кровельными проёмами.
Это производственно-инженерные аргументы, и они определили конструктивную систему до заказа любой стали. Для ширины пролёта в классе 30–60 м с полной высотой просвета под ней плоская двухслойная решётка есть самое экономичное стальное решение, доступное при китайских производственных нормах: более материалосберегающая, чем фермы, при таком числе узлов; быстрее монтируемая, чем свариваемые на площадке фермы; и по природе резервированная, потому что нагрузка может перераспределяться по двум ортогональным направлениям элементов.
Плоская двухслойная решётка: рабочая лошадка большепролётных промышленных кровель
Плоская двухслойная решётка есть трёхмерная ферма, в которой все элементы лежат в одной из двух параллельных плоскостей — плоскости верхнего пояса и плоскости нижнего пояса — соединённых между собой диагоналями. Результат ведёт себя как очень глубокая плита: изгиб воспринимается в основном плоскостями поясов, работающими на растяжение и сжатие, а диагонали передают между ними сдвиг. Поскольку плоскости поясов разделены глубиной решётки (обычно от 1/12 до 1/18 пролёта в этом классе зданий), конструкция во много раз жёстче односторонней плоской рамы того же веса.
Почему она победила в сравнении для этой площадки
- Против рамной схемы: моментные соединения рамы трудоёмки в изготовлении, а её практический свободный пролёт ограничен глубиной элементов и просветом крана. При пролётах 30 м+ трёхмерное действие решётки требует примерно на 15–25% меньше стали для той же эксплуатационной огибающей.
- Против плоской фермы: решётчатая ферма несёт нагрузку только в одном направлении. Решётка несёт нагрузку в двух направлениях, поэтому критические элементы меньше, местное повреждение или перегрузка перераспределяются, а двунаправленный рисунок допускает уравновешенные схемы опирания, которых ферма использовать не может.
- Против пространственной решётки со сложной геометрией: ортогональная решётка держит координаты узлов на регулярной математической сетке. Эта регулярность и есть разница между конструкцией, которую можно численно оптимизировать за часы, и той, что съедает недели классификации геометрии, — и она решающа для повторяемости изготовления.
Ортогональная квадратно-пирамидальная (четырёхпирамидальная) конфигурация была назначена потому, что это самая однородная и самая повторяемая двунаправленная форма решётки: стандартный модуль можно повторять в обоих плановых направлениях идентичными или почти идентичными элементами, что сжимает инженерное время, настройку оснастки в цеху и номенклатуру уникальных деталей.
Ортогональная квадратно-пирамидальная конфигурация в объяснении
Представьте решётку как шахматную доску. На каждом квадрате доски образуется пирамида: её основание — квадрат нижнего пояса, её вершина поднимается к плоскости верхнего пояса, где соединяется элементами верхнего пояса с четырьмя соседними вершинами. Диагонали от вершины к четырём углам основания завершают каждую пирамидальную ячейку. Настил этого модуля по всему плану даёт двухслойную сборку, которую инженеры называют двунаправленной ортогональной квадратно-пирамидальной решёткой (в китайской практике чжэнфан сычжуйцзяо, «положительная четырёху́гольная пирамида»).
Три конструктивных свойства делают этот рисунок идеальным для производственного пола 85 000 м²:
- Двунаправленное распределение нагрузки. Нагрузка, приложенная в любом узле, течёт к опорам через оба ортогональных семейства линий решётки. Краевые и угловые условия чище, чем в треугольных или шестиугольных геометриях, а реакции опор хорошо распределяются на периметральные колонны.
- Однородная иерархия элементов. В оптимизированной ортогональной решётке размеры элементов поясов следуют плавному градиенту от середины пролёта к опоре, а размеры диагоналей меняются в узкой полосе. Меньше уникальных профилей означает более быстрое изготовление и более простую идентификацию на площадке — реальная статья затрат на проекте с десятками тысяч элементов.
- Природное резервирование. Двунаправленный рисунок даёт альтернативные пути нагрузки. Если отдельный элемент помят погрузчиком или при инспекции найден дефект шва, решётка перераспределяет вокруг повреждения без прогрессирующего обрушения — свойство живучести, которое однонаправленные системы не могут дать на том же уровне.
Расчёт выполнялся по китайскому стандарту проектирования стальных конструкций GB 50017 с сейсмическими и ветровыми воздействиями по GB 50011 и GB 50009, с полным трёхмерным анализом, а не идеализированными рамными моделями. Эксцентриситеты узлов, гибкость элементов при сжатии и эффекты второго порядка учитывались напрямую; поддерживающие колонны моделировались вместе с решёткой как связанная система, так что реальная жёсткость кровельной диафрагмы влияла на рамное поведение колонн, а не наоборот.
Почему гибридные болтовые и сварные сферические узлы — и почему это честный ответ
Многие решётчатые кровли продаются как «болтовые» или «сварные», будто это идеологии. На практике лучшие большие промышленные решётки гибридны, и этот проект есть ясный разбор того, где каждая технология зарабатывает своё место.
Болтовой сферический узел
Болтовой сферический узел — механически обработанная стальная сфера с просверленными и нарезанными отверстиями на её гранях. Элементы, заканчивающиеся в узле, оканчиваются коническим коннектором (срезным шпоночным фитингом), который привинчивается к сфере высокопрочными болтами (класса 8.8 или 10.9). Соединение собирается минутами динамометрическим ключом, не требует огневых работ с разрешением на площадке и может полностью контролироваться по измеримому моменту болтов, а не по мастерству сварщика. На этом проекте болтовые узлы применялись для большинства соединений — средненагруженных внутренних элементов, которые доминируют в счёте элементов решётки.
Экономика болтового соединения убедительна в объёме: сварка сферического узла на площадке требует позиционирования элемента, прихватки, множества проходов квалифицированного сварщика, инспекции NDT и риска переделки. Болтовой узел на том же элементе устанавливается менее чем за пятую часть трудозатрат и с нулевыми сварочными расходниками. На решётке 85 000 м² с десятками тысяч узлов эта разница измеряется месяцами монтажного графика, а ветро- и дожденезащищённая болтовая операция много менее чувствительна к погоде, чем сварка на площадке.
Сварной сферический узел
Сварная сфера — классический китайский узел пространственных конструкций, впервые разработанный в 1960-х именно для решёток такого рода: трубчатые элементы вырезаются по профилю и привариваются встык к оболочке полой сферы. Её преимущество — несущая способность соединения: сварной узел может воспринять существенно большие усилия элементов во всех направлениях, чем практический болтовой узел, потому что способность болтового узла ограничена геометрией группы болтов, ввинчиванием резьбы в сферу и точностью ковки коннекторов.
На этом проекте сварные узлы назначались всюду, где усилия элементов лежали выше эффективной области болтового узла:
- в зонах высоких напряжений рядом с опорными колоннами, где усилия поясов достигают пика;
- вокруг точек сосредоточенных нагрузок — кровельных площадок оборудования, точек подвеса тяжёлого оборудования и линий интеграции подкрановых путей;
- в деталях соединения колонны с решёткой, где сварной узел даёт более чистую передачу усилия на оголовок колонны;
- в краевых и угловых зонах, где несимметричные усилия элементов перегрузили бы самую удобную болтовую схему.
Оптимизация стоимости без потери резервирования
Гибридная стратегия есть прямая оптимизация «стоимость против надёжности», и она работает потому, что два типа узлов отказывают по-разному. Болтовое соединение показывает измеримый сдвиг до предельной нагрузки и ведёт себя полужестко; сварное соединение жёстко до разрушения. Размещая сварные узлы на самых горячих путях нагрузки, а болтовые — на распределительной решётке, мы получаем общую жёсткость конструкции, определяемую там, где это важно (силовой каркас), тогда как огромная популяция обычных узлов остаётся быстрой, экономичной и заменяемой на месте. Если болтовой узел когда-либо повредят, его можно отвинтить и заменить без резки. Эта ремонтопригодность действительно ценна в производственном здании, которое не может остановиться на хирургию кровли.
Правило проекта, которое мы применяли, было простым и защитимым: болт там, где крепёж может нести огибающую усилий с запасом; сварка там, где не может. Где годилось и то и другое, болтовое решение побеждало по графику и полной стоимости. Результат — гибридная система, чьё резервирование строго больше любой из однородных систем, потому что отказ в болтовой популяции пластичен и локален, а сварной скелет держит общую решётку связной.
От цеха в Сюйчжоу до безопорной конструкции: как это строилось
Каждый элемент, сфера и коннектор для этой решётки производились на собственной производственной базе Permanent Steel в Сюйчжоу — площадке в 300 му, оснащённой под масштаб, которого требовал проект. Поток линии организовывался так, чтобы элементы поясов, диагонали, сферы, коннекторы и торцевые листы проходили резку на ЧПУ, сверление отверстий, дробеструйную очистку и грунтовку без возвратов назад.
Контроль изготовления
- Сталь: конструктивные полые профили и лист марки Q355B закупались с сертификатами завода (эквивалент EN 10204 3.1) и клеймом норм по каждой детали, так что каждый элемент прослеживается до своей плавки и результатов механических испытаний.
- Сферы: болтовые сферы ковались и обрабатывались по допуску; плоскостность граней и положение резьбы проверялись на 100%. Сварные сферы изготовлялись из прессованных полусфер с кольцевыми швами полного проплавления, подвергнутыми 100% ультразвуковому контролю.
- Подготовка торцов элементов: торцевые фитинги диагоналей и сварные торцы элементов резались на ЧПУ с числовым управлением фаской, устраняя разброс ручной огневой резки, который подрывает полевую подгонку.
- Дробеструйная очистка и грунт: все поверхности очищались дробеструйно до Sa 2.5 и грунтовались до отправки, со спецификацией покрытия, проверенной толщиномером DFT на статистической выборке по партии.
Контрольная сборка
До массового изготовления представительные ячейки — включая угловые модули, опорные модули и типовые внутренние модули — контрольно собирались в цеху на выверенном прочном полу. Координаты узлов проверялись против модели, а подгонка болтов проверялась фактическими коннекторами. Контрольная сборка служила качественными воротами, снизившими риск для каждого последующего модуля: проблемы классификации геометрии и подгонки болтов находили в Сюйчжоу, где они стоили дни, а не на площадке, где они стоили бы недели.
Последовательность монтажа
Где позволяли доступ к площадке, строительство фундаментов и уровень крана, решётка монтировалась цеховыми блоками: кластеры модулей собирались на земле с постоянно затянутыми болтами, затем поднимались как жёсткие единицы на опорные колонны и соединялись на высоте. Блоки размерно сверялись по съёмочному контролю до подъёма; временные стабилизирующие оттяжки снимались только после выполнения соединений соседнего блока. Двунаправленная регулярность ортогональной пирамидальной конфигурации делала границы блоков предсказуемыми, так что каждая геометрия подъёма и каждая реакция временной опоры вычислялись заранее, а не импровизировались.
Затяжка высокопрочных болтов выполнялась в заданном порядке от центра каждого блока наружу, с контролем момента тарированными ключами и полевой нормой выборки выше нормативного минимума. Площадочные швы в зонах сварных узлов выполнялись аттестованными сварщиками, инспектировались MPI или UT по спецификации и сверялись с записями швов изготовленных элементов в едином реестре NDT — одном деле, покрывающем каждый шов, на площадке и вне её, в конструкции.
Соответствие нормам, эксплуатационная пригодность и нагрузки, которые реально важны
Заводскую кровлю судят по прогибу и долговечности больше, чем по прочности: решётка, которая прочна, но заметно проседает, растрескает свою обшивку, заклинит роликовые ворота и встревожит технологов. Поэтому критерии эксплуатационной пригодности для этой конструкции задавались жёстче минимальных нормативных положений:
- Прогиб: решётка рассчитывалась так, чтобы прогиб от постоянной плюс временной нагрузки оставался в нормативном пределе для этого класса пролёта, с дополнительным строительным подъёмом, встроенным в плоскость нижнего пояса, чтобы готовый подшив казался ровным под постоянной нагрузкой — эстетическое ожидание технологического зала, где подвесные коммуникации идут по ровному базису.
- Ветер: отрыв и отсос на большой плоской кровельной плоскости оценивались по GB 50009 с региональными ветровыми параметрами; критичные по отрыву болтовые соединения проверялись на способность нести растяжение так же, как сдвиг, а деталировка анкеров и оголовков колонн рассчитывалась на суммарный отрыв по периметру.
- Сейсмика: резервирование двунаправленной решётки прямо переводилось в благоприятное сейсмическое поведение: множество равных элементов и пластичные соединения позволяют рассеивать энергию по всей конструкции, а не концентрировать её в нескольких пластичных шарнирах.
- Температурное перемещение: температурные компенсации размещались у периметральных опор со скользящими опорами и направляющими деталями, так что кровельный простор 200 м+ «дышит» температурно без защемления внутренних напряжений в решётке или облицовке.
- Пожар: элементы кровли получают огнезащитную обработку в критичных зонах по классификации назначения здания в нормах, со спецификацией покрытия, выбранной под адгезию на дробеструйно очищенной грунтованной стали.
Конструктивное завершение проверялось независимыми съёмками против проектной модели: координаты узлов в допуске, строительный подъём подтверждён после снятия подпор, а готовая решётка не показала измеримой разности осадок по опорным линиям через три месяца после завершения — конец истории каждой большепролётной кровли, поставленной командой, которая держит свои монтажные записи как доказательство, а не как запоздалую мысль.
Системы за этой конструкцией
Этот проект есть одно применение технологической линии пространственных решёток Permanent Steel. Если ваш план объекта поднимает те же вопросы — как далеко может перекрывать кровля, какая система узлов подходит моим нагрузкам, как быстро сталь может приехать на площадку, — страницы ниже документируют базовую технологию и смежные возможности:
- Решётчатые конструкции на болтовых сферах — система узлов, доминировавшая в этом проекте, с обоснованием способности, допусков и полевой сборки.
- Промышленные строительные системы — интеграция ограждения, кранов и технологических процессов для больших производственных объектов.
- Металлическая кровля и ограждение — слои облицовки и кровли, превращающие решётку в обслуживаемое здание.
- Сборочный цех тяжёлых грузовиков Sinotruk — сопоставимая двухслойная решётка 77 000 м², обслуживающая иной промышленный процесс.
- Услуги инженерии, изготовления и монтажа — полная цепочка поставки с единой ответственностью.
Проектируете свой безопорный производственный зал?
Пришлите план пола, ширину пролёта, требования по кранам или компоновку процесса. Наши инженеры ответят в течение 24 часов с рекомендациями по пролёту, каркасу и узлам — и конструктивной котировкой, а не ценой за квадратный метр.