Решётчатые конструкции на сварных сферах — Рассчитаны на постоянную жёсткость
Когда конструкция должна стоять 50 лет под тяжёлыми промышленными нагрузками, термоциклированием и сейсмическим воздействием, болтовые соединения вносят переменную, которую сварные соединения устраняют: риск ослабления болтов. Решётки на сварных сферах превращают каждый узел в монолитную конструктивную систему — болтов не надо инспектировать, предварительного натяжения некуда терять, соединений не надо подтягивать.
Сварка на весь срок службы: почему монолитное лучше болтового в тяжёлых применениях
Решётчатые конструкции на болтовых сферах превосходны там, где важны скорость, транспортабельность и будущая разборка. Но когда требуется постоянная тяжёлая кровля , которая должна нести сосредоточенные нагрузки, выдерживать десятилетия термоциклирования и сопротивляться сейсмическим силам без какого-либо обслуживания соединений, — инженерным выбором становятся решётки на сварных сферах.
Принципиальное различие лежит в узле. Болтовой сферический узел опирается на высокопрочные болты, ввинченные в кованые стальные сферы. За 30 лет теплового расширения и сжатия, вибрации от оборудования и ветровой усталости предварительное натяжение болтов релаксирует. Каждое болтовое соединение — единица обслуживания: его надо инспектировать и, если натяжение упало, подтягивать. В решётке с 2 000 узлов это 2 000 потенциальных точек отказа.
A сварной сферический узел полностью устраняет эту переменную. Стальная труба соединяется со сферой стыковым швом с полным проваром. После сварки соединение становится частью самой сферы: непрерывный стальной путь без механической границы, которой можно ослабнуть, без натяжения, которое можно потерять, без прокладки, которая может деградировать. Узел так же долговечен, как сталь, из которой он сделан.
Поэтому решётки на сварных сферах задают для угольных складов электростанций, цехов тяжёлой промышленности и конструкций в сейсмических зонах, где целостность соединения при циклическом нагружении — не вопрос обслуживания, а вопрос выживания.
Что такое решётчатая конструкция на сварных сферах?
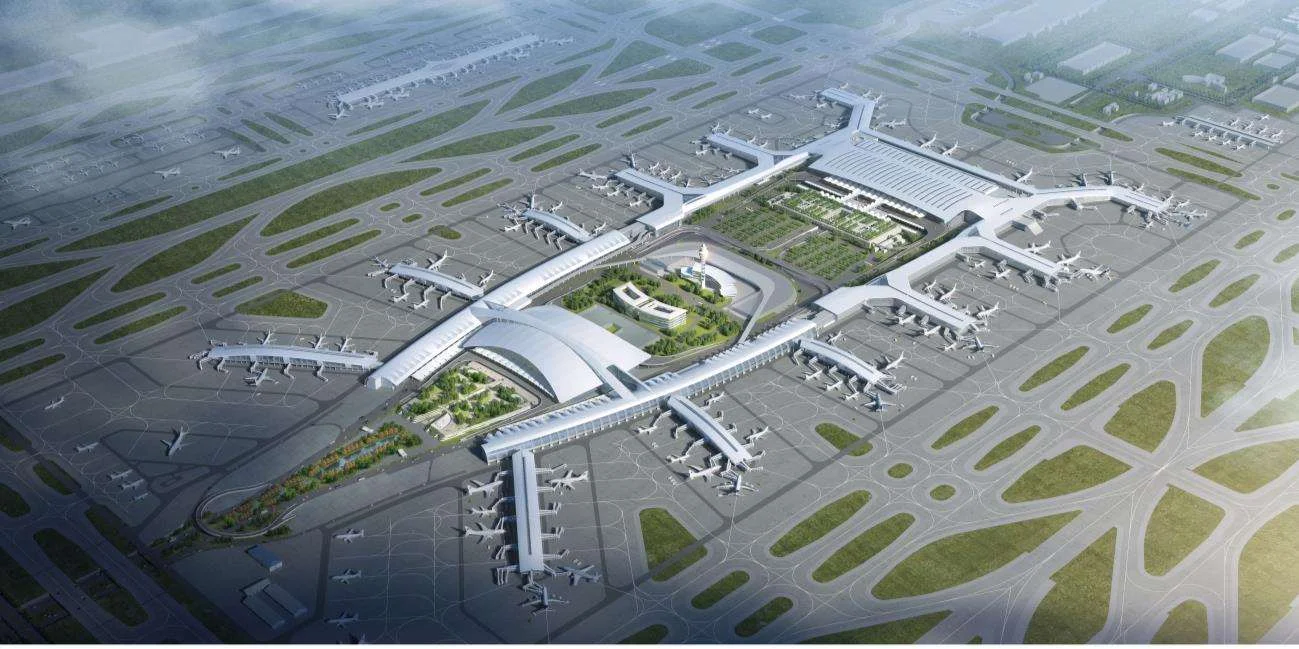
Решётка на сварных сферах — пространственная конструктивная система, где стальные трубы соединяются в узлах, образованных полыми стальными сферами, причём каждое соединение «труба — сфера» выполнено сваркой с полным проваром.
Решётка на сварных сферах имеет ту же пространственную топологию, что и болтовая: сеть стальных труб, организованных в триангулированные модули (обычно «квадрат на квадрат», «квадрат на диагональ» или треугольные пирамиды), распределяющая нагрузки через осевые усилия элементов, а не через изгиб. Меняется узел.
В системе сварных сфер каждый узел состоит из полой стальной сферы , изготовленной из двух штампованных полусфер стального листа, сваренных по экватору. Стальные трубы подходят к поверхности сферы под расчётными углами, и каждый торец трубы подготовлен с разделкой кромок, чтобы обеспечить стыковой шов с полным проваром прямо к оболочке сферы.
Поскольку нет болтовых отверстий, уплотнительных пластин и резьбовых соединений, узел представляет собой монолитную стальную сборку. Оболочка сферы, металл шва и стенка трубы образуют непрерывный путь передачи нагрузки. Это даёт ряд конструктивных преимуществ:
- Более высокая жёсткость узла — сварные соединения приближаются к полному защемлению, повышая сопротивление решётки потере устойчивости и вибрации
- Большая несущая способность на узел — сечение шва может быть больше стержня болта, передавая больше усилия на одно соединение
- Отсутствие релаксации болтов — термоциклирование и вибрация не могут снизить жёсткость соединения со временем
- Упрощённое долгосрочное обслуживание — программа проверки момента затяжки болтов не требуется, только визуальная инспекция швов по графику обслуживания
Конструкция сферы
- Тело сферы: две полусферы из стального листа, горячештампованные из листа Q355B / Q345B, обычно толщиной 4–24 мм
- Экваториальный шов: стыковой шов с полным проваром, соединяющий две полусферы, проверенный ультразвуком
- Соединение трубы: шов с полным проваром с разделкой кромок прямо к поверхности оболочки сферы
- Стандарт сварки: GB 50661 / AWS D1.1, аттестованные сварщики, контроль по WPS
- NDT: ультразвуковой контроль (UT) 100% конструктивных швов по GB/T 11345
Сварная против болтовой сферы: выбор правильной системы
Выбор между сварной и болтовой решёткой — не вопрос, какая лучше, а вопрос, какие конструктивные требования определяют проект.
| Параметр | Решётка на сварных сферах | Решётка на болтовых сферах |
|---|---|---|
| Тип узла | полая стальная сфера, две сваренные полусферы | кованая стальная сфера с резьбовыми отверстиями, сверленными с ЧПУ |
| Способ соединения | стыковой шов с полным проваром | высокопрочный болт 10.9S через уплотнительный конус |
| Жёсткость узла | близка к полному защемлению (монолит) | полужёсткая (возможно проскальзывание болта при экстремальной нагрузке) |
| Типичный диапазон пролёта | 40–120 м (тяжёлое нагружение) | 30–150 м (более лёгкое нагружение) |
| Расход стали | 25–40 кг/м² | 15–30 кг/м² |
| Скорость сборки | медленнее (требуется сварка на месте) | быстрая (болтовая, без сварки на месте) |
| Разборка | непрактична (сварные соединения постоянны) | полностью разбираема и перемещаема |
| Долгосрочное обслуживание | только визуальная инспекция швов | требуется программа проверки момента затяжки болтов |
| Идеальное применение | постоянные тяжёлые кровли, электростанции, сейсмические зоны | транспортируемые конструкции, временные кровли, быстрое развёртывание |
На практике многие крупнопролётные конструкции используют гибридный подход: болтовые решётки для основной площади кровли (ради скорости и весовой эффективности) со сварными соединениями в критических узлах передачи нагрузки (где нужна максимальная жёсткость). Наша инженерная команда определяет оптимальное сочетание по анализу путей нагрузки, а не по предпочтению одной системы другой. Узнать о наших возможностях болтовых сферических решёток →
Производственный процесс: от стального листа до узла, проверенного ультразвуком
Каждая решётка на сварных сферах, которую мы изготовляем, проходит контролируемый шестиэтапный процесс с неразрушающим контролем на каждом этапе сварки.
-
1
3D-конструктивное моделирование & проектирование узлов
Решётка моделируется в программном обеспечении пространственных конструкций со всеми расчётными случаями. Усилия в соединении каждого узла определяют толщину стенки сферы, геометрию разделки шва и подготовку торца трубы. Усилия в элементах извлекаются для проектирования соединений по GB 50017. -
2
Штамповка полусфер
Стальной лист (Q355B / Q345B, 4–24 мм) горячештампуется в полусферы гидравлическими формовочными штампами. Размерная точность штампованной полусферы напрямую влияет на качество подгонки под сварку. Сферы для решёток обычно диаметром 180–500 мм. -
3
Экваториальный шов & отделка сферы
Две полусферы соединяются стыковым швом с полным проваром по экватору сваркой под флюсом (SAW) или дуговой сваркой порошковой проволокой в защитном газе (FCAW-G). Экваториальный шов проверяется ультразвуком по GB/T 11345 до того, как сфера поступает на сварку труб. -
4
Резка труб с ЧПУ & подготовка разделки
Стальные трубы Q355B режутся до проектной длины на автоматизированных ленточнопильных линиях с ЧПУ. Торцы труб получают разделку кромок под конкретный угол, требуемый геометрией каждого узла: в криволинейной решётке два угла разделки не обязательно одинаковы. -
5
Сварка «труба — сфера»
Трубы устанавливаются на сферу под расчётным углом и свариваются швами с полным проваром и разделкой кромок по аттестованной WPS. Квалификация сварщика, температура подогрева и температура между проходами контролируются по технологии сварки. -
6
100% ультразвуковой контроль & антикоррозионная защита
Каждый конструктивный шов проверяется ультразвуком по GB/T 11345. Дефектные швы вышлифовываются и свариваются заново с повторным контролем. После допуска NDT решётка получает антикоррозионную обработку: абразивоструйная очистка до Sa2.5, затем эпоксидный цинкнаполненный грунт + полиуретановое покрывное покрытие, рассчитанное на среду эксплуатации (C3–C5).
Где решётки на сварных сферах — инженерный ответ
Каждое применение ниже — конструктивная задача, где сварные соединения задаются не по предпочтению, а по требованию: болтовые соединения внесли бы неприемлемые риски обслуживания или надёжности.
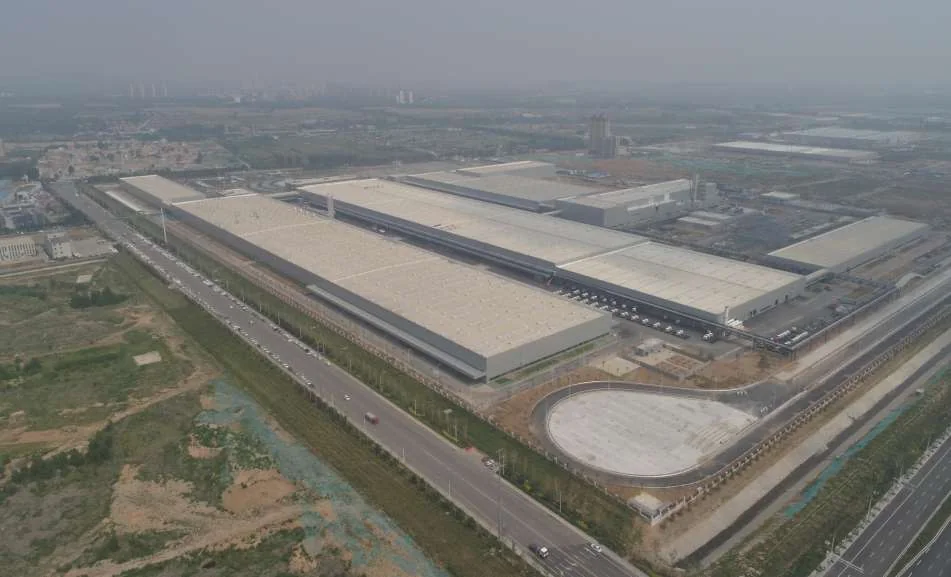 Электростанции
Угольные склады электростанций
Задача: угольные склады тепловых электростанций должны перекрывать 90–120 м, чтобы разместить штабелёры-заборщики. Среда агрессивно коррозионная: угольная пыль, сернистые соединения и влага непрерывно атакуют стальные поверхности. Вибрация от оборудования и конвейеров передаётся в кровельную конструкцию.
Почему сварные: болтовые соединения в коррозионной среде с высокой вибрацией требуют периодической проверки момента затяжки — программы обслуживания, которую трудно выполнить на кровле в 30 м над работающей угольной обработкой. Сварные узлы полностью устраняют эту нагрузку обслуживания. Монолитный шов также даёт лучшее сопротивление коррозии, чем болтовое соединение с зазорами, где могут накапливаться влага и хлориды.
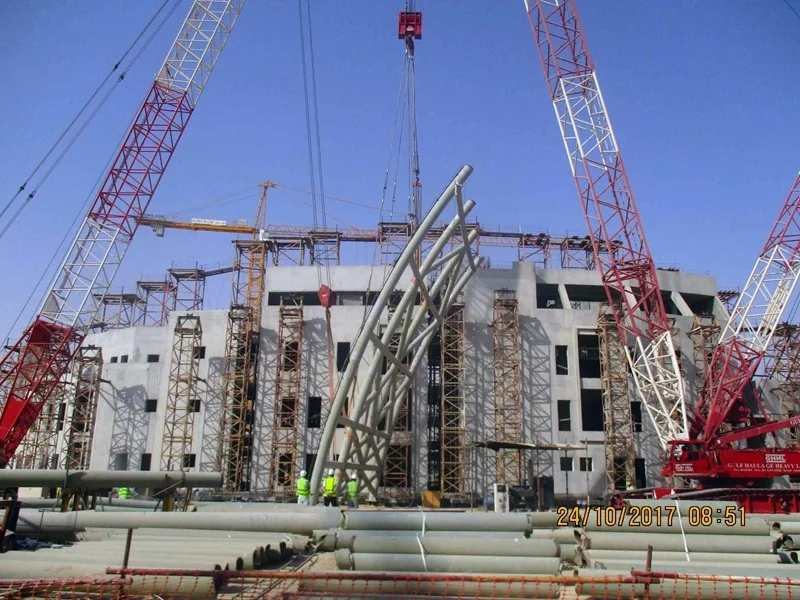 Тяжёлая промышленность
Цехи тяжёлой промышленности
Задача: Цехи сталеплавильных и цементных заводов, сборки тяжёлого машиностроения несут сосредоточенные нагрузки от мостовых кранов (грузоподъёмность 50–200 т), технологического оборудования, подвешенного к кровле, и возможные ударные нагрузки от обработки материалов.
Почему сварные: Сосредоточенные и динамические нагрузки требуют максимальной жёсткости узлов. Болтовое соединение при повторном тяжёлом нагружении рискует усталостью болтов и релаксацией натяжения. Сварные узлы приближаются к полному защемлению, эффективнее распределяя сосредоточенные нагрузки в топологию решётки и обеспечивая собственное демпфирование против динамических крановых нагрузок.
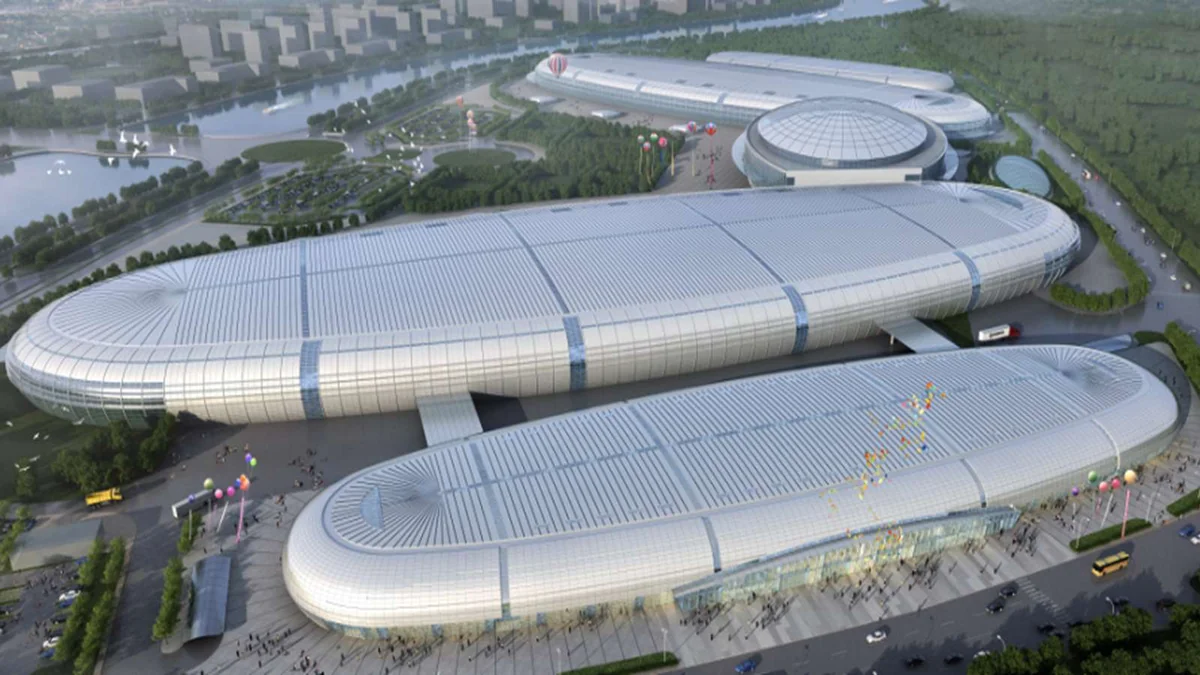 Сейсмические зоны
Конструкции в сейсмических зонах
Задача: В регионах с расчётной сейсмичностью 7–9 баллов (GB 18306) решётчатые кровельные конструкции должны выдерживать циклическое нагружение, многократно за событие меняющее растяжение и сжатие в элементах. Болтовые соединения при знакопеременном циклическом нагружении могут испытывать вытягивание болтовых отверстий и прогрессирующую потерю натяжения.
Почему сварные: Шов с полным проваром не имеет механической границы, которая ослабнет при знакопеременном нагружении. Соединение работает упруго через сам стальной материал, а долговечность при усталости определяется свойствами основного металла, а не сохранением натяжения болтов. Сварные решётки — предпочтительная система, когда сейсмические требования по GB 50011 определяют проект соединений.
Технические спецификации решёток на сварных сферах
| Материал стальных труб | Q355B / Q345B (предел текучести ≥ 355 МПа) |
| Материал сферы | стальной лист Q355B / Q345B, горячештампованные полусферы |
| Диаметр сферы | 180–500 мм (стандартный диапазон); возможны нестандартные размеры |
| Толщина стенки сферы | 4–24 мм (определяется усилиями в узле) |
| Диапазон диаметров труб | φ60–φ219 мм (стандарт); большие размеры для тяжелонагруженных узлов |
| Процесс сварки | SAW (экваториальный), FCAW-G или GMAW (труба — сфера), разделка с полным проваром |
| Стандарт сварки | GB 50661 / AWS D1.1, аттестованные WPS и PQR |
| Неразрушающий контроль | ультразвуковой контроль (UT) 100% по GB/T 11345, приёмка класса II |
| Типичный диапазон пролёта | 40–120 м (сварная решётка при тяжёлом нагружении) |
| Расход стали | 25–40 кг/м² (зависит от пролёта и нагружения) |
| Антикоррозионная система | струйная очистка Sa2.5 + эпоксидный цинкнаполненный грунт + полиуретановое покрывное покрытие (C3–C5) |
| Проектные нормы | GB 50017, JGJ 7, GB 50009, AISC 360 (по запросу) |
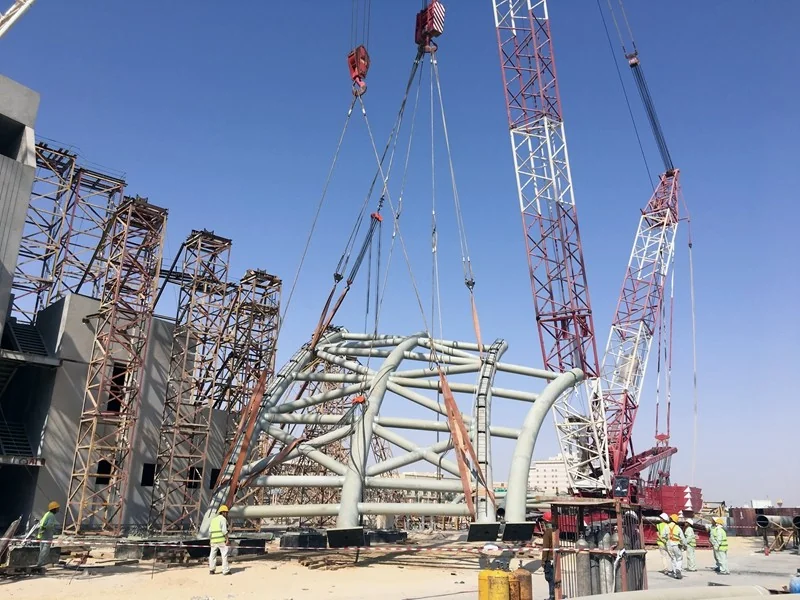
Изготовление сварных решёток полного отраслевого цикла с 1999 года
Изготовление решёток на сварных сферах — одна из наших 10 ключевых производственных технологий. Мы не передаём на субподряд штамповку сфер, сварку или NDT. Каждый этап от закупки стального листа до финального антикоррозионного покрытия происходит на нашей производственной базе 100 000 м² в Сюйчжоу.
Наша годовая мощность 200 000 тонн стальных конструкций и 6 национальных квалификаций высшего уровня означают, что мы можем выполнить сварные решётчатые проекты любого масштаба. Наши 50+ инженеров-исследователей и 100+ патентов включают инновации в технологии сварки сфер, контроле сварочных деформаций и автоматизированных системах ультразвукового сканирования.
Когда вы задаёте решётку на сварных сферах от Permanent Steel, вы покупаете не сталь на тонны. Вы покупаете спроектированную конструктивную систему у изготовителя, который строит стальные конструкции более 25 лет, — с мировым рекордом балочно-вантовой конструкции пролётом 229 м в портфеле проектов.
Спецификации системы решёток на сварных сферах
| Параметр | Лёгкая решётка | Средняя решётка | Тяжёлая решётка |
|---|---|---|---|
| Диаметр сферы | Φ200–300 мм | Φ300–500 мм | Φ500–800 мм |
| Диаметр труб | Φ60–114 мм | Φ114–180 мм | Φ180–325 мм |
| Стенка трубы | 3,0–5,0 мм | 5,0–10,0 мм | 10,0–20,0 мм |
| Марка стали | Q235B/Q355B | Q355B | Q355B/Q390B |
| Типичный пролёт | 20–40 м | 40–80 м | 60–120 м |
| Глубина решётки | 1,5–3,0 м | 3,0–5,0 м | 4,0–8,0 м |
| Несущая способность | 1,0–2,5 кН/м² | 2,5–4,5 кН/м² | 4,0–8,0 кН/м² |
| Уровень NDT | UT 20% кл.II | UT 100% кл.II | UT 100% кл.I + RT 10% |
Качество сварки сфер & ультразвуковой контроль
В решётке на сварных сферах шов «сфера — труба» — самое критичное соединение всей конструкции. Каждый шов проверяется, а не выборочно.
Качество изготовления сфер
Каждая сварная сфера изготовляется из двух стальных полусфер, штампованных из листа и соединённых кольцевым швом с полным проваром. Точки контроля качества включают:
- Проверка материала листа: заводской сертификат проверяется на предел текучести, прочность при растяжении и удлинение по GB/T 1591
- Формовка полусферы: штампуется из листа; утонение стенки по экватору < 10% номинальной толщины
- Экваториальный шов: шов SAW или GMAW с полным проваром, соединяющий две полусферы; 100% контроль UT по GB/T 11345 класса II
- Размерная проверка: диаметр сферы в пределах ±1,5 мм; сферичность (некруглость) < 1,5 мм
- Подготовка шва: угол разделки 60±5°; притупление 1–2 мм; зазор корня 3–4 мм для полного провара
Шов «сфера — труба»
Соединение стального трубчатого элемента со сферой — конструктивное сердце решётки. Торец трубы разделывается и сваривается с полным проваром прямо к поверхности сферы. Контроль качества включает:
- Подготовка торца трубы: резка с разделкой кромок на ЧПУ с углом 30–35° для шва с полным проваром
- Проверка подгонки: зазор корня 3–5 мм; ось трубы выровнена по центру сферы в пределах ±1°
- Сварка: многопроходная сварка GMAW с подогревом (100°C для стенки трубы ≥ 8 мм)
- Контроль UT: 100% швов «сфера — труба» проверяются ультразвуком по GB/T 11345 класса II (класс I для сейсмически критичных конструкций)
- Визуальный контроль: профиль шва, подрезы, поверхностная пористость по критериям приёмки GB 50661
Нагрузочные испытания полной конструкции
Для критических применений (угольные склады электростанций, цехи тяжёлой промышленности в сейсмических зонах) мы проводим полномасштабные нагрузочные испытания прототипных панелей решётки:
- Испытательная установка: представительная панель решётки (обычно 3×3 ячейки) собирается на испытательной раме с гидравлическими нагружающими приводами
- Последовательность нагружения: ступенчатое нагружение до 0,5×, 0,75×, 1,0× проектной нагрузки с измерением прогиба на каждой ступени
- Критерии приёмки: отсутствие остаточного прогиба свыше L/500 при 1,0× проектной нагрузки; отсутствие трещин швов или потери устойчивости элементов при 1,5× проектной нагрузки (проверка коэффициента запаса)
- Отчётность: полный отчёт испытаний с кривыми «нагрузка — прогиб», данными тензодатчиков и записями визуального контроля
Проектные стандарты
- JGJ 7 — Технические требования к пространственным стержневым конструкциям
- GB 50017 — Нормы проектирования стальных конструкций
- GB 50205 — Приёмка качества строительства стальных конструкций
- GB 50661 — Нормы сварки стальных конструкций
- GB/T 11345 — Ультразвуковой контроль сварных соединений
- GB 50011 — Нормы сейсмостойкого проектирования зданий
- GB/T 1591 — Низколегированные высокопрочные конструкционные стали
- GB/T 709 — Размеры и допуски для стального листа
Почему Permanent Steel для решёток на сварных сферах
Permanent Steel изготовляет решётчатые конструкции на сварных сферах с момента основания в 1999 году. Наша производственная база 300+ му в Сюйчжоу включает специальные посты штамповки сфер, резки труб с ЧПУ и сборки, настроенные под производство тяжёлых решёток. С годовой производственной мощностью 200 000 тонн и 3 000 000 м² строительства в год у нас есть объёмная способность для крупных угольных складов и проектов тяжёлой промышленности.
Наши 50+ инженеров-исследователей выполняют полное конструктивное проектирование по JGJ 7, включая конечно-элементный анализ решётки под гравитационными, ветровыми, сейсмическими и температурными нагрузками. Каждый шов «сфера — труба» проверяется ультразвуком на 100% по GB/T 11345 с полной прослеживаемостью от сертификата материала до отчёта NDT. Мы обладаем 6 квалификациями высшего уровня и 100+ патентами в технологии стальных конструкций, включая инновации в формовке сварных сфер и проектировании соединений.
Поставка полного цикла
- Проектирование: конструктивное проектирование, проектирование соединений и рабочие чертежи собственными силами
- Изготовление: штамповка сфер, резка труб, сварка и NDT под одной крышей
- Монтаж: опытные монтажные бригады для сборки решёток на высоте
- Качество: СМК ISO 9001 с полной прослеживаемостью материалов и NDT
- Сертификации: 6 квалификаций высшего уровня, включая проектирование и изготовление пространственных решётчатых конструкций «Особого класса»
- Опыт: угольные склады, цехи тяжёлой промышленности и конструкции в сейсмических зонах, поставленные с 1999 года
Для угольных складов электростанций, цехов тяжёлой промышленности и конструкций в сейсмических зонах, где максимальная жёсткость и постоянные соединения не подлежат обсуждению, решётка на сварных сферах от Permanent Steel рассчитана работать десятилетиями без ослабления соединений и усталости болтов. Наша инженерная команда готова рассмотреть требования вашего проекта и предоставить детальное техническое предложение.
У вас проект тяжёлой решётки? Давайте мы его спроектируем.
Пришлите условия нагружения, требование по пролёту или архитектурную концепцию. Наша инженерная команда ответит в течение 24 часов оценкой выполнимости, предварительной раскладкой решётки и бюджетным предложением — с опорой на 25 лет опыта изготовления сварных решёток.
Эл. почта: market@permanentsteelstructure.com