Колонна из крестообразного в коробчатое сечение — Одна из наших 10 ключевых производственных технологий
Высотные здания не терпят колонн, отказывающих «на бумаге». Изготовление колонн из крестообразного в коробчатое сечение — одна из десяти ключевых производственных технологий Permanent Steel — закрывает крестообразное составное сечение в коробку последовательной сваркой, управляя сварочными остаточными напряжениями гораздо лучше, чем однопроходный станок для коробчатых сечений. За этой технологией стоят башни высотой 180 метров с колоннами из листа 40 мм и более.
Почему последовательность «из креста в коробку» важнее самой коробки
Коробчатая колонна на вид — простейший конструктивный элемент: четыре листа, сваренные в замкнутый прямоугольник. Вид обманчив. Когда четыре толстых листа угловыми швами образуют замкнутое сечение, каждый шов тянет соседние листы, и, поскольку сечение уже замкнуто, элемент не может снять деформацию: остаточные напряжения накапливаются, углы искажаются, и на толстом листе изготовленная колонна тихо перестаёт соответствовать расчётному сечению. Чем хуже последовательность сварки, тем больше скрытых напряжений наследует монтажник и тем труднее удержать колонну прямой и прямоугольной по всей высоте башни.
Процесс «из креста в коробку» переворачивает задачу. Сначала четыре листа собираются как крестообразное сечение : два листа или подсборки, пересекающиеся под прямым углом и свариваемые, пока сечение ещё открыто и свободно перемещается. Предварительный подогрев, размер шва и последовательность контролируются на открытой геометрии, где деформацию можно измерить и исправить. Только затем два оставшихся угла закрываются финальными швами, превращая крест в коробку. Поскольку половина сварки выполнена на открытом сечении, остаточные напряжения, запертые в замкнутой коробке, — лишь доля того, что оставила бы сборка коробки за один проход.
Это не экзотический процесс для экзотических зданий. Это дисциплинированный производственный маршрут, который делает тяжёлые коробчатые колонны — те, что применяются в башнях и высотных зданиях, — прямыми, прямоугольными и предсказуемыми, и одна из причин, почему Permanent Steel включает изготовление «из креста в коробку» в десять ключевых производственных технологий, подкреплённых более чем 100 патентами и инженерным штатом, способным выполнять его в промышленном масштабе.
Крестообразные сечения, коробчатые сечения и переход между ними
Любая высотная колонна начинается с конструктивного вопроса: какая форма сечения несёт нагрузки перекрытий, сопротивляется ветровому моменту и соединяется с балками на данной высоте?
Крестообразная (плюсовая) колонна
Составная колонна крестообразной или плюсовой формы из двух листов, пересекающихся под прямым углом. Высокая жёсткость относительно обеих осей, простые соединения балок по четырём граням и стандартный ответ для каркасов средней этажности, где нагрузка умеренная, а соединений много.
Коробчатая (прямоугольная трубчатая) колонна
Четыре листа, сваренные в замкнутый прямоугольник. Максимальные прочность и жёсткость на единицу стали, жёсткость при кручении, которой не дают открытые сечения, и чистая поверхность, удобная для огнезащиты, — то, что требуют башни. Колонна выбора, когда проектом управляют нагрузки и контроль колебаний.
Переход из крестообразного в коробчатое
Одна колонна, крестообразная в нижних этажах и коробчатая выше — или наоборот — с изготовленным переходным участком, перераспределяющим путь нагрузки в месте изменения. Архитекторы получают колонну, которую хотят на уровне стилобата; конструкция получает форму, нужную выше.
Сварка листа 40 мм+: где технология решает всё
При толщине листа свыше 40 мм сварка перестаёт быть ремесленным навыком и становится научным процессом. Каждый миллиметр имеет значение, и технология — это и есть продукт.
Сварка толстого листа сжимает четыре взаимодействующие дисциплины в одно соединение:
1. Подготовка соединения и сварка узким зазором
Для листа от 40 мм и выше открытая V- или X-образная разделка тратит наплавляемый металл и вливает тепло в соединение. Наши тяжёлые производственные посты используют разделку узким зазором — узкую глубокую канавку, заполняемую меньшим числом более крупных проходов, — что снижает ввод тепла, сокращает время сварки и вдвое уменьшает бюджет деформаций по сравнению с обычной открытой канавкой. Узкий зазор — причина, по которой соединение 50 мм можно сварить объёмом шва примерно в треть стандартной разделки.
2. Контроль предварительного подогрева и температуры между проходами
Толстый лист работает как теплоотвод: без подогрева наплавленный металл застывает о холодную основную сталь и трескается. Температура предварительного подогрева (определяемая толщиной листа, маркой и эквивалентом углерода), температура между проходами и скорость охлаждения задаются, измеряются и записываются; нагретый лист проверяется контактными пирометрами до и между проходами, потому что соединение, сваренное при температуре на 100°C отличающейся от технологии, можно считать сваренным другим сварщиком.
3. Строгий контроль расходных материалов и WPS
Каждая вертикальная сварка использует письменную технологию сварки (WPS), аттестованную протоколами аттестации технологии (PQR) для диапазона марок и толщин. Расходные материалы прокаливаются и хранятся по спецификации, а партии проволоки прослеживаются до соединения. На соединениях 40 мм+ нет импровизации; есть только технология, выполненная и документированная.
4. Неразрушающий контроль без исключений
Толстые швы с полным проваром проверяются, а не осматриваются на глаз: ультразвуковой контроль (UT) по критериям приёмки норм, с требуемыми процентами, растущими по категории соединения и толщине. Обнаруженные дефекты исправляются по документированной технологии повторной сварки и повторно проверяются. Отчёт UT — часть файла колонны, того же файла, что идёт с элементом на площадку и в руководство по эксплуатации здания.
Производственная последовательность «из креста в коробку»
Последовательность и есть технология. Это разница между коробкой, которую собрали, и коробкой, которую построили.
Этап 1 — сборка открытого креста
Четыре листа позиционируются крестом: лист стенки с его осевым партнёром, полки под прямым углом, всё в выравнивающих приспособлениях ЧПУ. Сечение открыто: каждая грань листа доступна, каждая линия шва достижима, и каждый размер можно проверить и исправить, пока конструкция ещё податлива. При сборке на открытом кресте рождается прямоугольность: геометрию задаёт оснастка, а не терпение сварщика.
Этап 2 — контролируемая сварка на открытом сечении
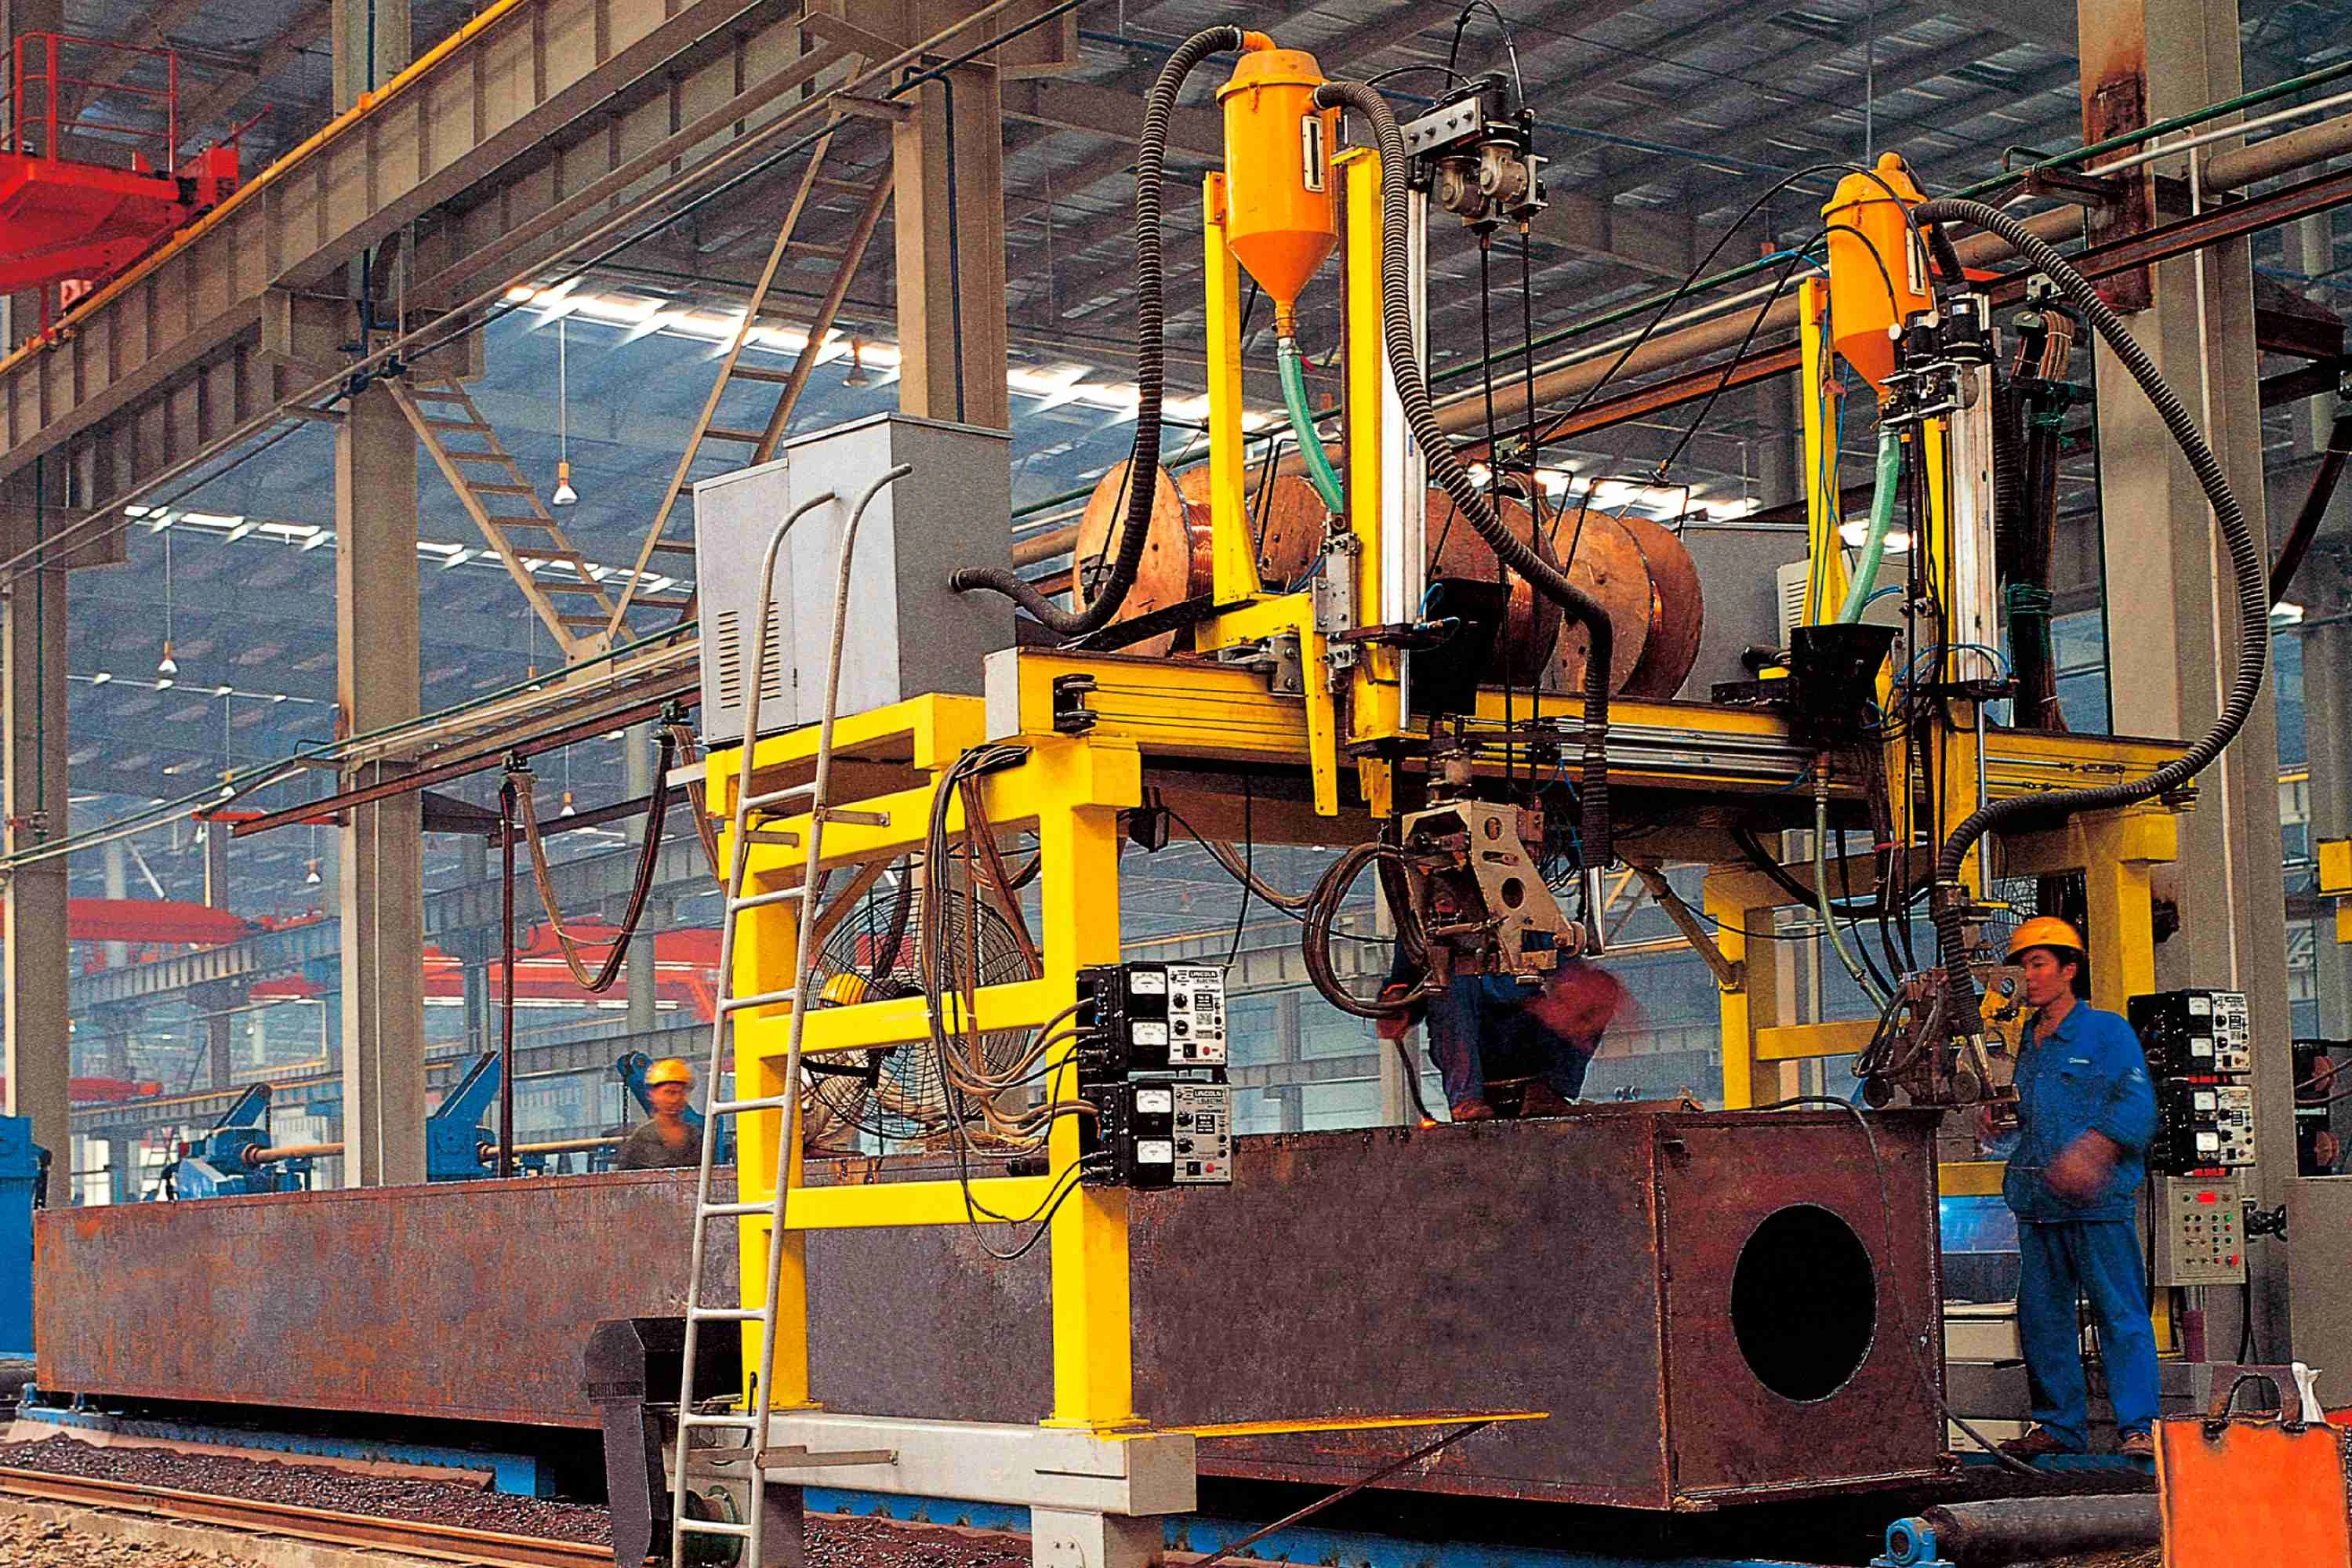
Первые четыре угловых шва — те, что соединяют листы в крест, — наплавляются двухпроволочной сваркой под флюсом. Поскольку сечение открыто, сварочное тепло может уходить, а деформацию можно измерять; швы ведутся в сбалансированной последовательности вокруг креста, чтобы элемент оставался прямым. Предварительный подогрев более толстого листа выполняется и записывается здесь, в точке, где ещё возможно исправить уход, а не принять его.
Этап 3 — замыкающие швы в коробку
Только после того как крест верен, закрываются два оставшихся угла. Замыкающие швы идут по уже стабильному сечению, и итоговая геометрия коробки проверяется по рабочему чертежу: наружные размеры, прямоугольность углов, скручивание сечения и прямолинейность по длине колонны. Остаточное напряжение, которое накопилось бы при сборке коробки с нуля, здесь лишь небольшая документированная величина — именно то свойство, что держит колонну из листа 40 мм+ прямой при монтаже и устойчивой в эксплуатации.
Этап 4 — финальная обработка и инспекция
Торцевое фрезерование или обработка торцов готовит концы колонны к монтажу со стыкованием; диафрагмы внутри коробки на уровнях перекрытий позиционируются, а их швы проверяются через монтажные проёмы до замыкания; готовый элемент проходит размерный аудит и NDT перед дробеструйной очисткой и покрытием.
Замыкание коробки: электрошлаковая сварка вертикальных швов
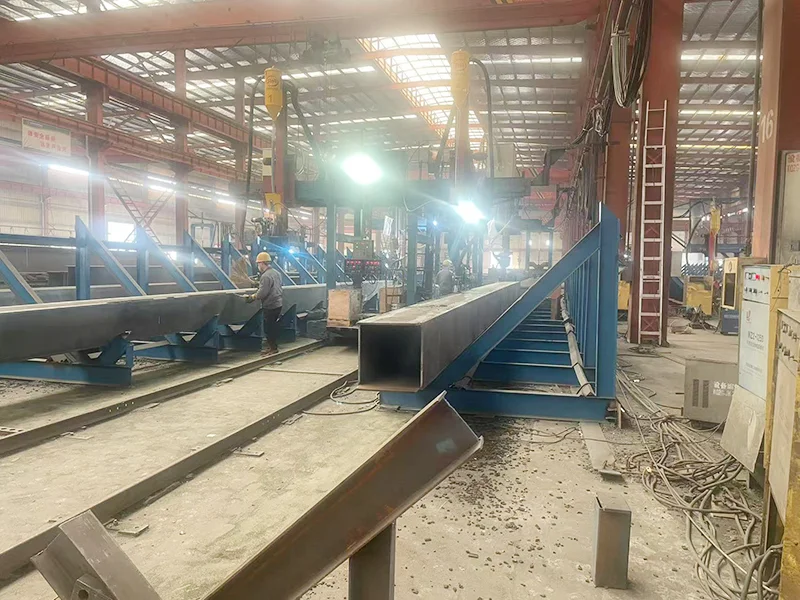
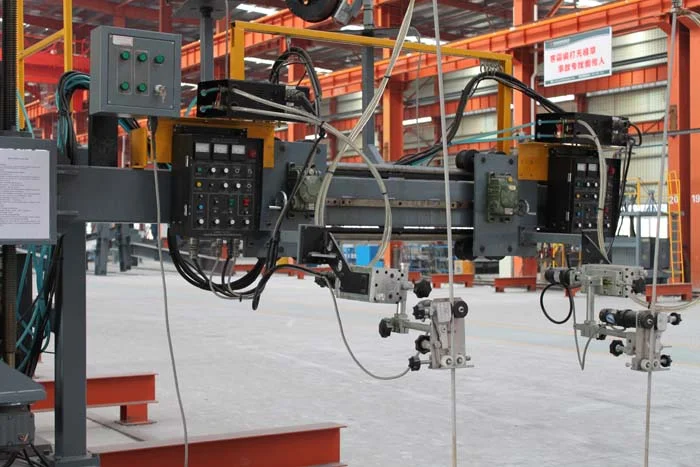
Замыкание коробчатого сечения оставляет один класс соединений, до которого обычная сварка снаружи экономично не достаёт: скрытый вертикальный шов внутри замкнутой коробки и длинные вертикальные стыковые соединения между тяжёлыми листами. Посты коробчатых колонн Permanent Steel используют консольную электрошлаковую сварку именно для таких швов.
Электрошлаковая сварка — вертикальный процесс: соединение охватывается водоохлаждаемыми ползунами, проволока непрерывно подаётся в расплавленную шлаковую ванну, а сопротивление шлака держит ванну достаточно горячей, чтобы проплавить всю толщину листа за один проход. Один небольшой комплект оборудования ведёт весь вертикальный шов — обычно в три–пять раз быстрее ручной многопроходной сварки того же соединения — с полным проваром, обеспеченным физикой процесса, а не доступом. Консольная машина позиционирует оборудование, не занимая внутренность коробки, и это делает её стандартным инструментом замыкания тяжёлых коробчатых колонн в производстве.
Электрошлаковые соединения получают ту же документацию, что и любая другая категория: технология, аттестованная на фактической толщине листа, UT после сварки и любые исправления по технологии повторной сварки с повторной проверкой. Скорость процесса — производственное преимущество только потому, что его качество держится на той же планке, что и остальная колонна.
Сравнение технологий сварки коробчатых колонн
| Тип соединения | Наш процесс | Типичная альтернатива |
|---|---|---|
| Угловые швы сборки креста | Двухпроволочная SAW, сбалансированная последовательность | Ручная однопроволочная сварка |
| Углы замыкания коробки | Замыкание с управляемой последовательностью на верном кресте | Прямая сборка коробки, неуправляемые напряжения |
| Скрытые вертикальные швы | Консольная электрошлаковая сварка | Ручная сварка по доступу или болтовая крышка |
| Стыковые соединения, толстый лист | SAW узким зазором, записанный подогрев | Многопроходная сварка с открытой канавкой |
| Контроль | UT по нормам на соединениях с полным проваром | Только визуальный на многих цеховых соединениях |
Сварка выполняется по аттестованной документации WPS/PQR; объёмы NDT определяются в плане качества проекта.
180 метров коробчатых колонн: Tianjin R&F Guangdong Tower
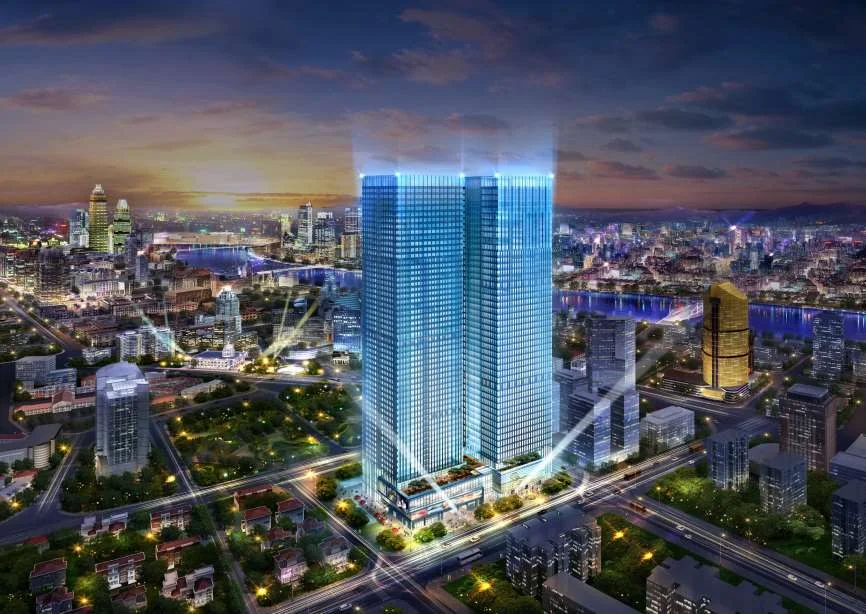
Tianjin R&F Guangdong Tower — высотное здание, стальное ядро которого опирается на тяжёлые коробчатые колонны, несущие вертикальные и горизонтальные нагрузки конструкции высотой примерно 180 метров. Толщина листа в ярусах колонн превышает 40 мм — именно тот режим, где изготовление коробчатых колонн перестаёт быть рутиной и становится специальностью.
Для такой тяжёлой и высокой колонны каждый этап дисциплины «из креста в коробку» оправдывает себя. Сборка открытого креста дала изготовителям проверку геометрии до запечатывания коробки. Процессы узкого зазора и электрошлаковой сварки удержали объёмы швов и деформации в бюджете, который обычный подход с открытой канавкой не выдержит на листе 40 мм+. Записи подогрева и документация UT дали проектной команде уверенность, что построенная колонна — это колонна из расчёта: свойство, важнейшее в высокой и стройной конструкции, где ошибка прямолинейности у основания накапливается как колебание наверху.
Такие здания — причина, по которой процесс «из креста в коробку» классифицируется как ключевая технология, а не как рядовая операция участка. Если ваш проект включает глубокие коробчатые колонны, толстый лист или переход между крестообразным и коробчатым сечением, это та производственная родословная, в которую вы входите, — не обещание, а документированный процесс, на котором стоят башни.
Смотреть портфель высотных проектовГде колонны из крестообразного в коробчатое ведут конструкцию
Высотные здания
Колонны ядра и периметра в башнях 20–60+ этажей, где коробчатые сечения дают жёсткость на колебания и соединения балок, которых требует высота.
Сверхвысотные и многофункциональные башни
Колонны в предельном режиме нагрузок — лист 40 мм+, высокопрочные марки и переходные участки, где сечения меняются вместе с конструктивной системой.
Распределительные и мега-колонны
Огромные сечения колонн на уровнях стилобата, несущие нагрузки башни выше и передающие их на фундаменты, — самые тяжёлые одиночные элементы каркаса.
Тяжёлая промышленность
Коробчатые колонны для тяжёлых промышленных зданий с высокими реакциями и моментными рамами, использующие ту же технологию толстого листа и замыкающих швов в масштабе колонны.
Документация, на которой можно построить башню
Коробчатая колонна из толстого листа хороша ровно настолько, насколько хорош её файл — запись, которая говорит проектировщику, монтажнику, инспектору и будущему собственнику здания точно, что было сделано и по чему проверено. Для каждой производимой нами колонны этот файл содержит:
- сертификаты материалов с номерами плавок по каждому листу, прослеживаемые от завода до элемента;
- аттестованную документацию WPS/PQR для каждой использованной категории соединения и диапазона толщин;
- записи температуры предварительного подогрева и между проходами на соединениях толстого листа — данные, доказывающие соблюдение технологии;
- размерные записи при сборке, после сварки и после правки — три состояния, охватывающие поведение элемента;
- отчёты UT и другого NDT по швам с полным проваром с записями об исправлениях, где применимо;
- исполнительные отметки и идентификация элемента, привязывающие колонну к её монтажной позиции.
Этот стандарт документации — не формальность, запрошенная консультантами; это операционная база нашей производственной системы, применяемая к каждой колонне, стоит ли она в 30-этажном офисе или в 60-этажной многофункциональной башне. Когда консультант спрашивает «откуда мы знаем, что эта колонна соответствует проекту?», ответ — не заверение, а файл.
Та же дисциплина распространяется на интерфейсы вокруг колонны. Детали соединений, стыки, опорные плиты и взаимодействие с каркасом перекрытий документируются по тому же стандарду, поэтому монтажник получает колонну, соединяющуюся точно там, где говорит модель. На практике именно это делает графики высотного монтажа предсказуемыми: колонны приходят с заранее проверенными стыками, соображения по временным связям отмечены в монтажной документации, а последовательность крана согласована с партиями поставки. График башни надёжен ровно настолько, насколько надёжен каждый элемент и каждый документ в нём, поэтому мы применяем стандарт файла и к последнему болту, и к первому листу.
Вопросы инженеров-конструкторов о колоннах из крестообразного в коробчатое сечение
Почему коробчатую колонну сначала собирают крестом? Кажется, это лишние шаги.
Потому что лишний шаг покупает контроль остаточных напряжений. Сварка открытого креста сначала позволяет сечению снять деформацию, пока оно ещё податливо; замыкание углов в конце запирает малое измеренное напряжённое состояние. Коробка, собранная с нуля, накапливает напряжение с каждым проходом на сечении, которое не может двигаться, а толстые листы усиливают проблему. На колоннах 40 мм+ последовательность — не лишняя работа; это и есть работа.
Какую толщину листа вы обрабатываете для коробчатых колонн?
Наши посты коробчатых колонн штатно изготовляют лист от 40 мм и в тяжёлом диапазоне с контролем подогрева, сваркой узким зазором и электрошлаковым замыканием в промышленном масштабе. Подтвердите с нами вашу максимальную толщину, и мы зададим технологию и мощность под вашу ведомость колонн.
Вы изготовляете переход между крестообразным и коробчатым сечением в одной колонне?
Да. Переходные участки деталируются с проверенным перераспределением нагрузки, изготовляются с требующимся усилением и документируются как любой другой элемент. Затем колонны нижнего и верхнего поведения стыкуются и соединяются по монтажной схеме.
Какие марки стали вы используете для высотных колонн?
Q355B, Q390B и Q420B — наши стандартные конструкционные марки; для сейсмических и холодноклиматических проектов задаются варианты повышенной работоспособности и улучшенной вязкости (подмарки C/D/E с испытаниями по Шарпи). Марки выбираются вместе с проектной командой и документируются по каждому элементу.
Вы можете поставить полный комплект стали для высотного здания, а не только колонны?
Да: колонны, балки перекрытий, связи, соединения и монтаж. Мы объединяем технологию колонн с нашей линией двутавров, деталировкой соединений и шестью квалификациями высшего уровня в одном договоре, поэтому сталь башни — один проектируемый, изготовленный и документированный продукт.
Проектируйте высотные колонны с партнёром по ключевым технологиям
Пришлите ведомость колонн, толщины листа и проектные основы. Наши инженеры подтвердят производственный маршрут, аттестацию технологии и график поставки — со стандартами документации, на которые можно опереться.
Запросить предложение на изготовление коробчатых колонн