Десять ключевых производственных технологий: наука изготовления за нашими конструкциями
Помимо трёх ключевых технологий — интеллектуального проектирования, интеллектуального производстваи интеллектуального строительства — Permanent Steel разработала десять специализированных производственных процессов, каждый решает конкретную производственную задачу, возникающую в сложных проектах стальных конструкций. Это не универсальные возможности, а запатентованные или собственные процессы, отточенные проектной инженерией и проверенные на знаковых конструкциях, включая решётку 229 метров мирового рекорда и новую антарктическую станцию в море Росса.
Почему эти технологии важны
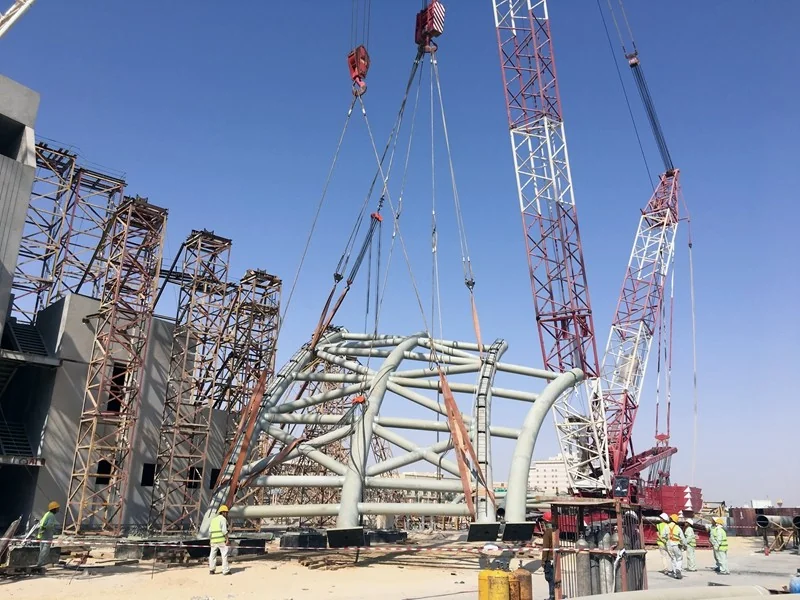
Изготовление стальных конструкций — не один процесс, а набор специализированных процессов, у каждого свои технические задачи, требования к качеству и виды отказов. Компания, которая умеет резать и сваривать типовые H-профили, не то же самое, что компания, способная изготовить гнутую коробчатую ферму с двукривизнной геометрией, сварить лист 60 мм без водородного растрескивания или согнуть стальную трубу до точного радиуса, сохранив округлость сечения. Десять технологий ниже представляют конкретные производственные компетенции, отличающие Permanent Steel от рядовых изготовителей стали, — возможности, позволяющие нам выполнять проекты, которые другие производители выполнить не могут.
Каждая технология разработана под конкретное требование проекта, отточена при применении в последующих проектах и документирована в нашем патентном портфеле и технических публикациях. Для каждой технологии описание ниже охватывает: что это за технология, почему она важна (какую инженерную задачу решает) и какие знаковые проекты подтвердили её на практике.
Изготовление сверхдлиннопролётных стальных ферм
Что это: Изготовление стальных ферм со свободными пролётами свыше 200 метров — конкретно производственные процессы, необходимые для выпуска ферменных элементов и узлов такой длины, что их нельзя перевезти цельным блоком и нужно изготовлять секциями, перевозить отдельно и собирать на площадке соединениями полной прочности, сохраняющими целостность неразрезной фермы.
Почему это важно: Ферму 229 метров нельзя изготовить цельной: ни один завод, транспортное средство или дорожная сеть не вместит стальную сборку длиной 229 метров. Ферму нужно делить на секции, каждую изготовлять с требуемой точностью, перевозить на площадку и соединять стыками на сварке с полным проваром или высокопрочными болтами, развивающими полную несущую способность неразрезного элемента. Инженерная задача не только в изготовлении секций, а в том, чтобы после соединения на площадке получилась неразрезная ферма, работающая как запроектировано, с точным строительным подъёмом, совпадением и несущей способностью соединений.
Ключевые технические аспекты: контроль строительного подъёма (ферму нужно изготовить с заранее заданной восходящей кривизной, чтобы под постоянной нагрузкой она прогнулась до проектного профиля), управление температурными деформациями (усадка от сварки вызывает размерные изменения, которые нужно предсказывать и компенсировать при изготовлении), совпадение секций (геометрия соединений должна точно совпадать, что требует точного изготовления или проверки цифровой предварительной сборки ), и транспортная инженерия (каждая секция должна быть рассчитана на транспортные нагрузки, которые могут отличаться от эксплуатационных).
Подтверждение проектом: Угольный склад с решёткой на болтовых сферах пролётом 229 метров — мировой рекорд для этого типа решёток — подтвердил эту технологию. Фермы конструкции изготовили секциями, перевезли на удалённую площадку и собрали в неразрезную конструкцию пролётом 229 метров без внутренних колонн. Точность изготовления и методика соединения секций, разработанные для этого проекта, теперь применяются как стандартная практика для всех сверхдлиннопролётных ферм.
Изготовление H-образных ферм со сложными узлами
Что это: Изготовление стальных ферм из H-профиля с узлами, где несколько элементов пересекаются под разными углами, — требует резки кривых пересечения (профилирования) на торцах H-профиля, сварки толстого листа в узлах пересечения и точной сборки сложной трёхмерной геометрии соединений.
Почему это важно: В типовой ферме элементы пересекаются под стандартными углами (45°, 60°, 90°), и геометрия соединений проста. В сложных конструкциях — где элементы сходятся под нестандартными углами, где нагрузка требует усиленных узловых пластин или где архитектурная геометрия задаёт нерегулярную раскладку элементов — изготовление узлов становится самой сложной частью производства. Торец H-профиля нужно обрезать по профилю, соответствующему пересекаемой поверхности соединительного элемента: не простой прямой или угловой рез, а сложная кривая, определяемая пересечением двух непараллельных несопряжённых сечений.
Наши возможности резки на ЧПУ генерируют профиль кривой пересечения прямо из проектной модели и выполняют его плазменной или лазерной резкой с требуемой точностью. Узловые пластины (косынки, рёбра, соединительные пластины) режутся и сверлятся на оборудовании ЧПУ, а сборка сваривается по аттестованным процедурам для толстолистовых узлов — часто с предварительным подогревом, контролем температуры между проходами и послесварочной термообработкой для управления остаточными напряжениями и предотвращения трещин.
Подтверждение проектом: Сложные узлы H-ферм характерны для многих наших знаковых проектов, особенно конструкций с архитектурной геометрией, требующей нестандартной раскладки элементов. Методика изготовления разработана на множестве проектов и документирована в наших технических публикациях по проектированию и изготовлению узлов стальных конструкций.
Изготовление гнутых коробчатых ферм
Что это: Изготовление ферм коробчатого сечения со сложной пространственной кривизной — ферм, где верхний пояс, нижний пояс или оба следуют криволинейным профилям в одной или нескольких плоскостях, что требует сборки коробчатого сечения из гнутых листовых элементов, а не из прямообрезных листов.
Почему это важно: Прямое коробчатое сечение изготовляется из четырёх плоских листов (верх, низ, две стенки), сваренных по кромкам. Гнутое коробчатое сечение требует формовки каждого листа до нужной кривизны перед сборкой — причём кривизна может быть разной для каждого листа (например, верхний лист гнутой кровельной фермы имеет меньший радиус, чем нижний). Процесс формовки (гибка на прессе, валковая гибка или индукционная гибка) должен дать плавную кривую без местных плоских участков, потери устойчивости или чрезмерного утонения. Сборка четырёх гнутых листов в замкнутое коробчатое сечение требует точного позиционирования и закрепления для сохранения размеров сечения и прямолинейности по криволинейной оси элемента.
Задача усложняется, когда кривизна непостоянна по длине элемента — переходная кривая с изменяющимся радиусом или составная кривая, где элемент изгибается в двух плоскостях одновременно. Каждый лист должен быть сформован под свой профиль кривизны, а сборка — сохранить проектную пространственную геометрию. Наша параметрическая проектная модель генерирует инструкции формовки для каждого листа, а процесс изготовления использует оборудование формовки с ЧПУ для достижения требуемой кривизны.
Подтверждение проектом: Гнутые коробчатые фермы применяются в архитектурно значимых проектах, где конструктивная геометрия следует криволинейным архитектурным формам: кровли стадионов, навесы и гнутые мостовые балки. Методика изготовления отточена на множестве проектов с гнутыми коробчатыми элементами и представляет возможность, которой обладают немногие изготовители стальных конструкций с той точностью и в том масштабе, что у нас.
Гибка стальных труб и профилей по верхней образующей
Что это: Холодная гибка стальных труб и конструкционных профилей для получения гнутых элементов — арок, кривых и нелинейных геометрий — на оборудовании гибки с ЧПУ, дающем точную кривизну при сохранении формы сечения элемента.
Почему это важно: Согнуть стальную трубу концептуально просто, но практически сложно. Процесс гибки должен дать нужный радиус без: овализации сечения (труба становится эллиптической вместо круглой), складок на внутреннем радиусе (потеря устойчивости сжатия на вогнутой стороне изгиба), утонения внешнего радиуса (растяжение на выпуклой стороне) и местных плоских участков в местах контакта валков с трубой. Для конструктивных применений эти дефекты неприемлемы: труба с овальностью 5% может иметь существенно меньшую несущую способность при потере устойчивости, чем идеально круглая.
Наш собственный гидравлический гибочный станок (показан в составе нашего производственного оборудования) использует гибку с оправкой для труб меньшего диаметра и валковую гибку для крупных профилей. Станок управляется ЧПУ, радиус гибки, угол гибки и положение подачи берутся прямо из проектной модели. Станок может гнуть стальные трубы диаметром от 60 до 600 мм и конструкционные профили (H-профили, швеллеры, уголки) по различным радиусам. Для очень больших радиусов или составных кривых применяется индукционная гибка — с местным нагревом для снижения предела текучести и гибки с минимальными остаточными напряжениями.
Подтверждение проектом: Гнутые стальные трубы и профили применяются в арочных конструкциях, гнутых кровельных элементах, куполах и гнутых мостовых балках по всему нашему портфелю проектов. Технология гибки разработана для купольных и арочных решёток, где требуются гнутые элементы периметра, и применялась во многих проектах спортивных объектов и выставочных залов.
Изготовление новых частично обетонированных сталебетонных композитных конструкций
Что это: Изготовление частично обетонированных композитных элементов (PEC): стальные конструкционные профили (H-профили, коробчатые или сварные сечения) с бетоном, залитым в части стального профиля, создающие композитные элементы, сочетающие прочность стали на растяжение с прочностью бетона на сжатие и огнестойкостью.
Почему это важно: Элементы PEC конструктивно эффективны: стальное сечение несёт растяжение и служит опалубкой для бетона, а бетон даёт сопротивление сжатию, огнезащиту и улучшенную сейсмостойкость. По сравнению с чисто стальными сечениями элементы PEC достигают той же несущей способности при меньшей металлоёмкости, снижая стоимость материала. По сравнению с железобетоном элементы PEC тоньше, легче и изготовляются на заводе, сокращая время строительства на площадке.
Производственная задача в процессе изготовления: стальное сечение должно быть изготовлено с внутренними элементами (анкерные упоры, связевые стержни, диафрагмы), обеспечивающими композитную работу стали и бетона; методика укладки бетона должна обеспечивать полное заполнение без пустот, а условия твердения в заводской среде должны контролироваться для достижения заданной прочности бетона. Проект стального сечения должен учитывать строительную стадию (до заливки бетона стальное сечение само несёт свой вес и строительные нагрузки) и композитную стадию (после твердения бетона объединённое сечение несёт проектные нагрузки). Наша проектная модель рассчитывает обе стадии, а производственный процесс рассчитан на выпуск композитного элемента с проектным интерфейсом между сталью и бетоном.
Подтверждение проектом: Композитные конструкции PEC — основа нашей Системы 03 (Низкоуглеродная интегрированная жилая система PEC) и применяются в жилых и малоэтажных коммерческих зданиях, где огнестойкость, сейсмостойкость и эффективность строительства являются определяющими требованиями. Методика изготовления разработана в исследованиях нашего Исследовательского центра технологии стальных конструкций провинции Цзянсу и подтверждена совместной исследовательской программой с Шанхайским университетом Цзяо Тун.
Изготовление стальных колонн из крестообразного сечения в коробчатое
Что это: Изготовление сложных сечений стальных колонн из толстого листа (40 мм и толще), включая крестообразные колонны (два или более листовых элемента, собранных в крест или звезду) и коробчатые колонны (четыре листа, собранных в замкнутое прямоугольное или квадратное сечение, часто с внутренними диафрагмами).
Почему это важно: В многоэтажных и высотных стальных зданиях колонны несут наибольшие осевые нагрузки и должны иметь наибольшие сечения. Это не катаные профили (никто не катает коробчатое сечение 500 мм×500 мм×60 мм) — их собирают из толстых листов, сваренных вместе. Производственные задачи значительны: сварка толстого листа требует предварительного подогрева и контроля температуры между проходами для предотвращения водородного растрескивания; последовательность сварки нужно тщательно планировать для минимизации деформаций (несимметричная сварка коробчатого сечения заставит его изогнуться); внутренние диафрагмы (поперечные рёбра внутри коробки) нужно приваривать через технологические отверстия в стенках, создавая сложные геометрии швов; а готовая колонна должна быть прямой, прямоугольной и размерно точной, чтобы совпасть с соединительными балками и системами перекрытий.
Для крестообразных колонн задача — сварить листовые элементы в месте их пересечения: T-образное или крестообразное соединение, где шов должен развить полную прочность соединяемых листов. Для толстых листов (40 мм+) швы с полным проваром требуют многих проходов с тщательным контролем ввода тепла для предотвращения деформаций и трещин. Наша технология сварки толстого листа с узким зазором (технология 08) применяется конкретно для этих задач.
Подтверждение проектом: Толстолистовые коробчатые и крестообразные колонны применяются в основных конструктивных каркасах многоэтажных стальных зданий (система 04) и в промышленных конструкциях с тяжёлыми нагрузками от оборудования. Методика изготовления применялась во многих строительных проектах и представляет ключевую возможность для рынка высотных стальных зданий.
Изготовление двукривизнных балок и винтовых лестниц
Что это: Изготовление архитектурно сложных конструкционных стальных элементов с двойной кривизной (изгиб в двух плоскостях одновременно) или винтовой геометрией (спиральные конфигурации), включая гнутые кровельные балки, винтовые лестницы и свободноформную архитектурную сталь.
Почему это важно: Двукривизнные и винтовые элементы нельзя изготовить стандартными процессами гибки, дающими одноплоскостные кривые. Двукривизнная балка требует формовки элемента в двух направлениях одновременно или сборки из нескольких гнутых компонентов, сваренных вместе. Косоур винтовой лестницы идёт по винтовой траектории: элемент изгибается в плане и одновременно поднимается по высоте, требуя изготовления каждого сегмента с точным составным углом и кручением, соответствующим винтовой геометрии. Такие элементы обычно единичные, рассчитанные под конкретный архитектурный замысел, и требуют сочетания резки на ЧПУ, многоосевой формовки и квалифицированной ручной сварки для достижения проектной геометрии.
Процесс изготовления начинается с проектной модели, математически задающей двукривизнную или винтовую геометрию. Модель разбивается на изготовляемые сегменты: каждый сегмент — часть кривой, которую можно получить имеющимся оборудованием формовки или собрать из вырезанных листовых элементов. Резка на ЧПУ даёт листовые элементы с нужными профилями кромок; оборудование формовки даёт начальную кривизну; квалифицированные сварщики собирают элементы в итоговую геометрию, используя шаблоны и приспособления для проверки точности размеров по всему процессу сборки.
Подтверждение проектом: Двукривизнные балки и винтовые лестницы изготовляются для архитектурно значимых проектов, где конструкционная сталь является и элементом визуального дизайна: парадные лестницы в общественных зданиях, гнутые кровельные балки в знаковых сооружениях и скульптурные стальные элементы. Такие изделия показывают, что возможности Permanent Steel выходят за функциональную конструкционную сталь к пересечению инженерного проектирования и архитектурного мастерства.
Сварка толстого листа с узким зазором
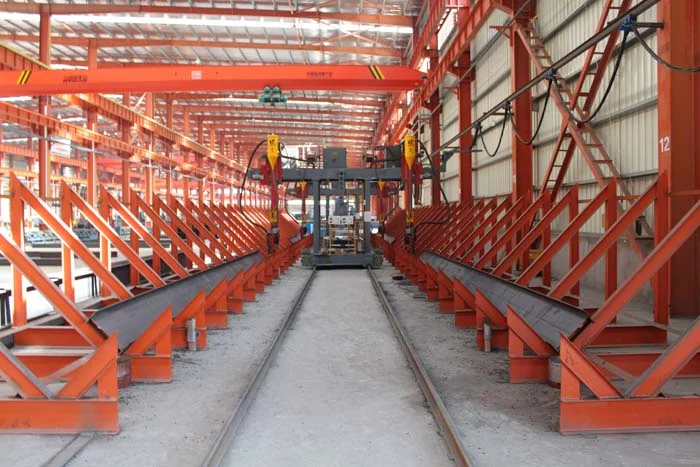
Что это: Специализированный процесс сварки стальных листов 40 мм и толще, использующий геометрию узкого зазора (узкая глубокая V- или U-образная разделка вместо широкой V-образной для более тонких листов) для снижения объёма шва, ввода тепла и деформаций при сохранении качества шва с полным проваром.
Почему это важно: Сварка толстых листов принципиально отличается от сварки тонких. С ростом толщины листа разделку нужно делать шире, чтобы электрод доставал до корня соединения, — но шире разделка означает больше металла шва, больше ввода тепла, дольше сварку и больше деформаций. Для листа 60 мм со стандартной V-образной разделкой объём шва может быть огромным: многие часы сварки и многие килограммы наплавленного металла, причём каждый проход добавляет тепло, деформирующее элемент и создающее остаточные напряжения.
Сварка с узким зазором решает это специально разработанной разделкой — обычно узкой U-образной с параллельными или почти параллельными стенками, — которая сокращает сечение шва на 50–70% по сравнению со стандартной V-образной. Узкий зазор требует специализированного оборудования: горелки, достающей в глубокую узкую разделку, с точным контролем подачи проволоки, напряжения и скорости. Процесс обычно использует сварку под флюсом (SAW) или сварку в защитных газах (GMAW) с колебаниями для обеспечения сплавления со стенками.
Преимущества сварки с узким зазором для толстых листов: меньший объём шва (меньше расходников, меньше времени), меньший ввод тепла (меньше деформаций и остаточных напряжений, меньше зона термического влияния) и лучшее качество шва (более узкая ЗТВ означает лучшую вязкость в зоне шва). Процесс требует тщательной квалификации технологии для полного сплавления по стенкам: узкая разделка затрудняет визуальный контроль корня, поэтому для проверки целостности шва применяется ультразвуковой контроль.
Подтверждение проектом: Сварка с узким зазором применяется для всех толстолистовых коробчатых и крестообразных колонн (технология 06), для узлов сверхдлиннопролётных ферм (технология 01) и для любых применений с толщиной листа 40 мм и более. Технология аттестуется по китайскому стандарту GB 50661 и международным (AWS D1.1, EN 1090) с механическими испытаниями протоколов квалификации, включая растяжение, изгиб и удар по Шарпи.
Сварка конструкционной стали для сверхнизких температур эксплуатации
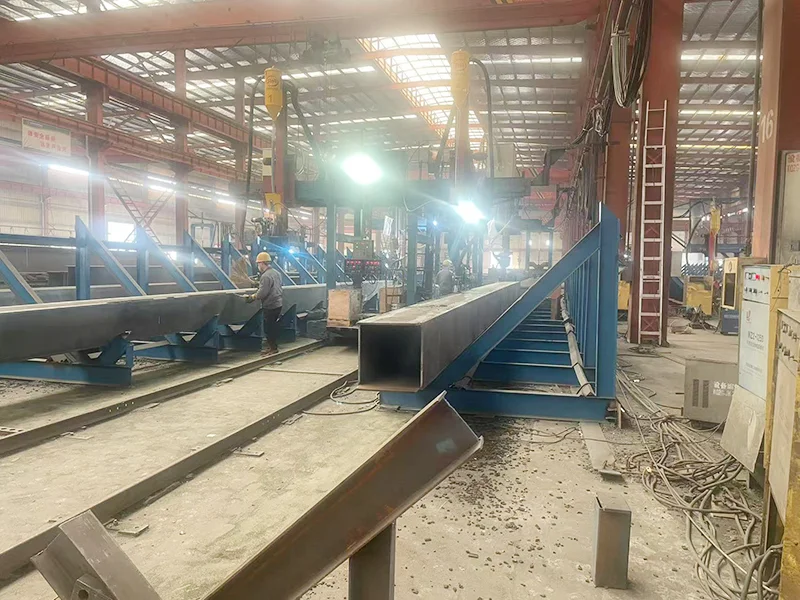
Что это: Технологии и процессы сварки, разработанные специально для конструкционных сталей, которые должны сохранять достаточную вязкость при температурах эксплуатации до -40°C…-60°C — условиях, где обычные конструкционные стали и процедуры сварки дали бы хрупкое разрушение.
Почему это важно: Вязкость стали падает с температурой. При комнатной температуре конструкционная сталь пластична: она деформируется пластически до разрушения, предупреждая о перегрузке. При очень низких температурах та же сталь может стать хрупкой: разрушается внезапно с малой пластической деформацией или без неё при напряжениях существенно ниже предела текучести. Этот переход от пластичного к хрупкому поведению — фундаментальная задача проектирования конструкционной стали для низких температур.
Сам процесс сварки — критический фактор. Сварка создаёт зону термического влияния (ЗТВ), где микроструктура основного металла изменяется термическим циклом. В ЗТВ рост зерна и фазовые превращения могут снизить вязкость, делая ЗТВ наиболее вероятным местом зарождения хрупкого разрушения при низкотемпературной эксплуатации. Процедуры сварки стали для сверхнизких температур должны специально обеспечивать: минимизацию укрупнения зерна в ЗТВ (контролируемым вводом тепла), предотвращение введения водорода (низководородными расходниками и контролем влажности), получение металла шва с вязкостью, равной или превышающей основной металл при температуре эксплуатации, и отсутствие дефектов (трещин, пор, непровара), служащих инициаторами хрупкого разрушения.
Процедуры сварки для сверхнизких температур Permanent Steel аттестуются строгими испытаниями: испытание на удар по Шарпи при температуре эксплуатации (и ниже неё, для запаса), испытание CTOD (раскрытие вершины трещины) на вязкость разрушения и испытание твёрдости для проверки, что ЗТВ не превышает пределов твёрдости. Процедуры задают контролируемый предварительный подогрев, температуру между проходами, пределы ввода тепла, выбор расходников (низководородные электроды с определёнными классами вязкости) и требования послесварочного контроля (100% ультразвуковой контроль плюс магнитопорошковый контроль поверхности шва).
Подтверждение проектом: Эта технология разработана специально для проекта новой антарктической станции в море Росса — научной станции на антарктическом континенте, где конструкционная сталь должна выдерживать температуры эксплуатации до -60°C (и ниже с учётом ветрового охлаждения), экстремальные ветровые нагрузки и циклическое замораживание-оттаивание. Проект требовал не только сварки стали для низких температур, но и целой конструктивной системы для полярных условий: выбора материалов, проектирования соединений, систем покрытия и методов строительства, пригодных для антарктической логистики. Успешное изготовление и монтаж стальных конструкций этого проекта подтвердили нашу возможность сварки для сверхнизких температур в самых требовательных условиях эксплуатации, какие только может встретить стальная конструкция.
Технология цифровой предварительной сборки стальных конструкций
Что это: Процесс виртуальной сборки на основе 3D-цифрового двойника, проверяющий совпадение изготовленных стальных элементов до физической сборки, — исключая необходимость физической пробной сборки при обеспечении той же или лучшей проверки совпадения.
Почему это важно: Физическая пробная сборка — практика сборки части конструкции на заводе для проверки совпадения элементов до отгрузки — десятилетиями была стандартом для сложных стальных конструкций. Она выявляет производственные ошибки, размерные отклонения и коллизии до попадания на площадку, где исправления дороги и долги. Но физическая пробная сборка имеет значительные издержки: она требует заводских площадей, времени крана и труда; задерживает график отгрузки; а для больших конструкций просто непрактична: решётку 229 метров на заводе не соберёшь.
Цифровая предварительная сборка заменяет физическую пробную сборку процессом 3D-цифрового двойника. Каждый изготовленный элемент после изготовления сканируется в 3D (лазерными сканерами или фотограмметрией), давая облако точек или сеточную модель исполнительной геометрии. Исполнительные модели затем собираются виртуально в 3D-среде с совмещением положений и ориентаций соединений, заданных в проектной модели. Система виртуальной сборки проверяет: размерное совпадение (соединяются ли элементы в проектных положениях?), коллизии (пересекаются ли физически какие-либо элементы или соединения?), совпадение болтовых отверстий (совпадают ли отверстия в соединяемых элементах в пределах допуска?) и геометрию зазора под шов (находится ли зазор между элементами в заданном диапазоне?).
Если цифровая предварительная сборка выявляет проблему совпадения, ответственный элемент можно доработать на заводе до отгрузки — где исправления дешевы и быстры. Если проблем не выявлено, элементы отгружаются с цифровой проверкой предварительной сборки, давая уверенность, что они совпадут на площадке без издержек и задержки физической пробной сборки.
Технология особенно ценна для сложных конструкций со множеством уникальных элементов: решёток с тысячами узлов, конструкций с криволинейной геометрией, где совпадение «элемент — элемент» неочевидно, и проектов с жёстким графиком, где время физической пробной сборки лежит на критическом пути. Для решётки 229 метров цифровая предварительная сборка была необходима: физическая пробная сборка конструкции такого размера была невозможна, а цифровая проверка дала уверенность, что сборка на площадке пройдёт без проблем совпадения.
Подтверждение проектом: Цифровая предварительная сборка применялась по всему нашему портфелю проектов для сложных пространственных конструкций, гнутых элементов и проектов с нестандартной геометрией соединений. Технология разработана в нашей программе НИОКР и представляет слияние интеллектуального проектирования (которое даёт проектную модель), интеллектуального производства (которое изготовляет элементы), и технологии 3D-сканирования (которая фиксирует исполнительную геометрию). Она отмечена нашей премией «Отличные инновации в строительной отрасли провинции Цзянсу».
Как эти технологии работают вместе
Ни одна производственная технология сама по себе не делает проект стальных конструкций успешным: результат даёт интеграция нескольких технологий, применённых там, где каждая нужна. Типовой длиннопролётный решётчатый проект может использовать: изготовление сверхдлиннопролётных ферм (технология 01) для главных ферм, гибку стальных труб по верхней образующей (технология 04) для гнутых элементов периметра, сварку толстого листа с узким зазором (технология 08) для соединений колонн и цифровую предварительную сборку (технология 10) для проверки совпадения — всё в одном проекте, всё выполнено в рамках интеллектуального производства и всё рассчитано на этапе интеллектуального проектирования .
Permanent Steel отличает не наличие одной-двух специализированных производственных возможностей, а наличие десяти — разработанных под реальные требования проектов, подтверждённых на знаковых конструкциях и интегрированных в целостный цифровой производственный процесс. Это производственная глубина за конструкциями, получившими премию «Лу Бань» и Золотую премию за стальные конструкции. Это наука изготовления, позволяющая нам строить то, что другие не могут.
Нужна специализированная производственная возможность?
Если вашему проекту требуются процессы изготовления сверх стандартного стального каркаса — сверхдлинные пролёты, сварка толстого листа, криволинейная геометрия или низкотемпературная эксплуатация — наши производственные инженеры оценят требования и предложат аттестованный подход к изготовлению.