Rayo de acero — Fabricado en una línea, no por mano y esperanza
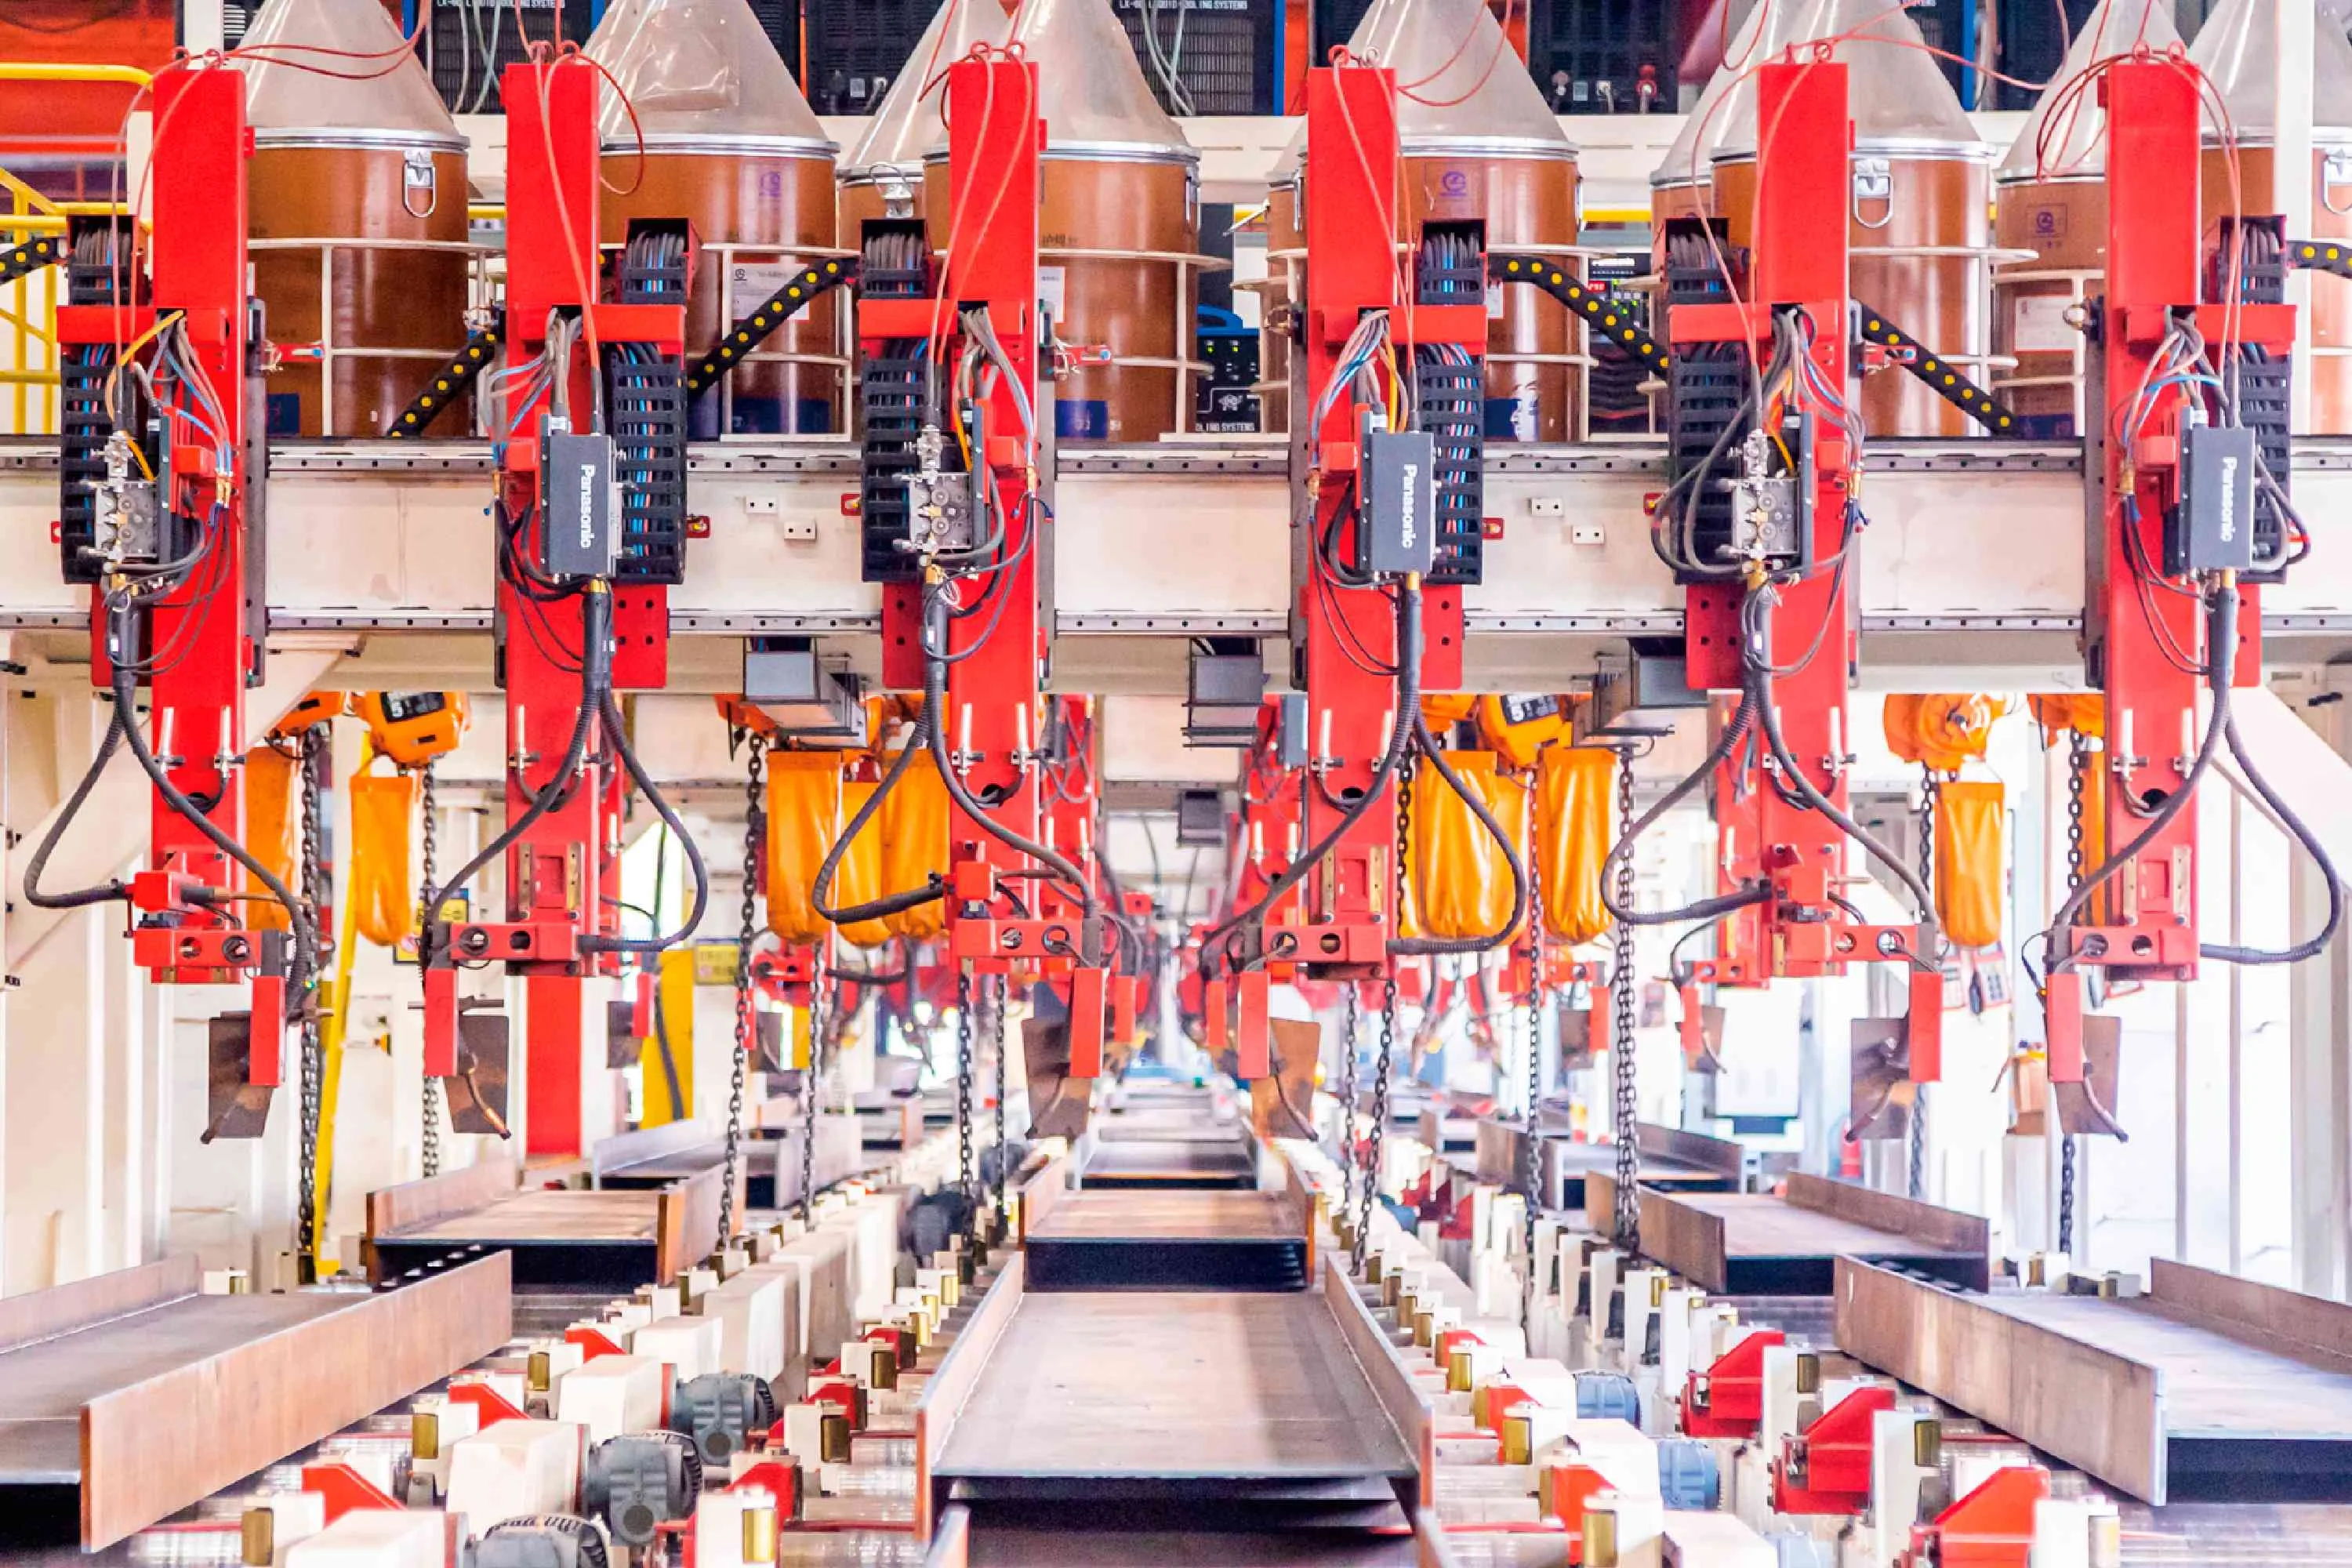
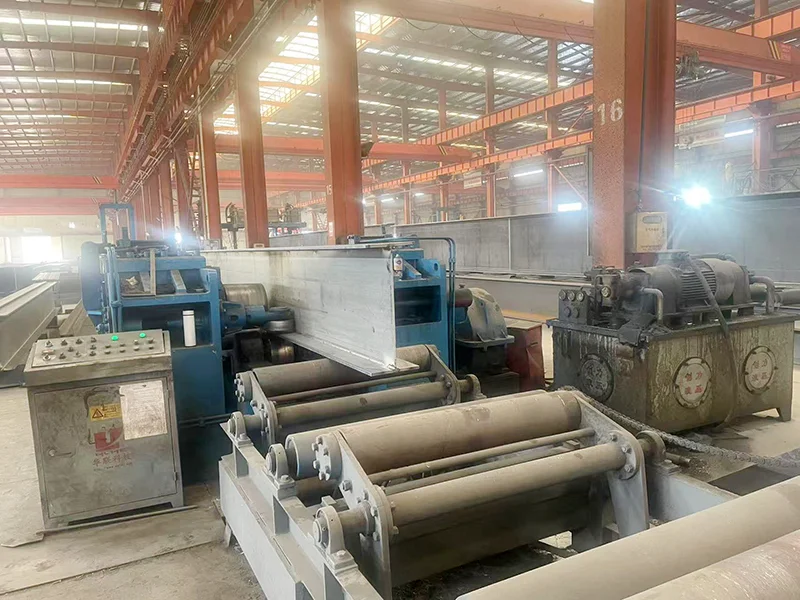
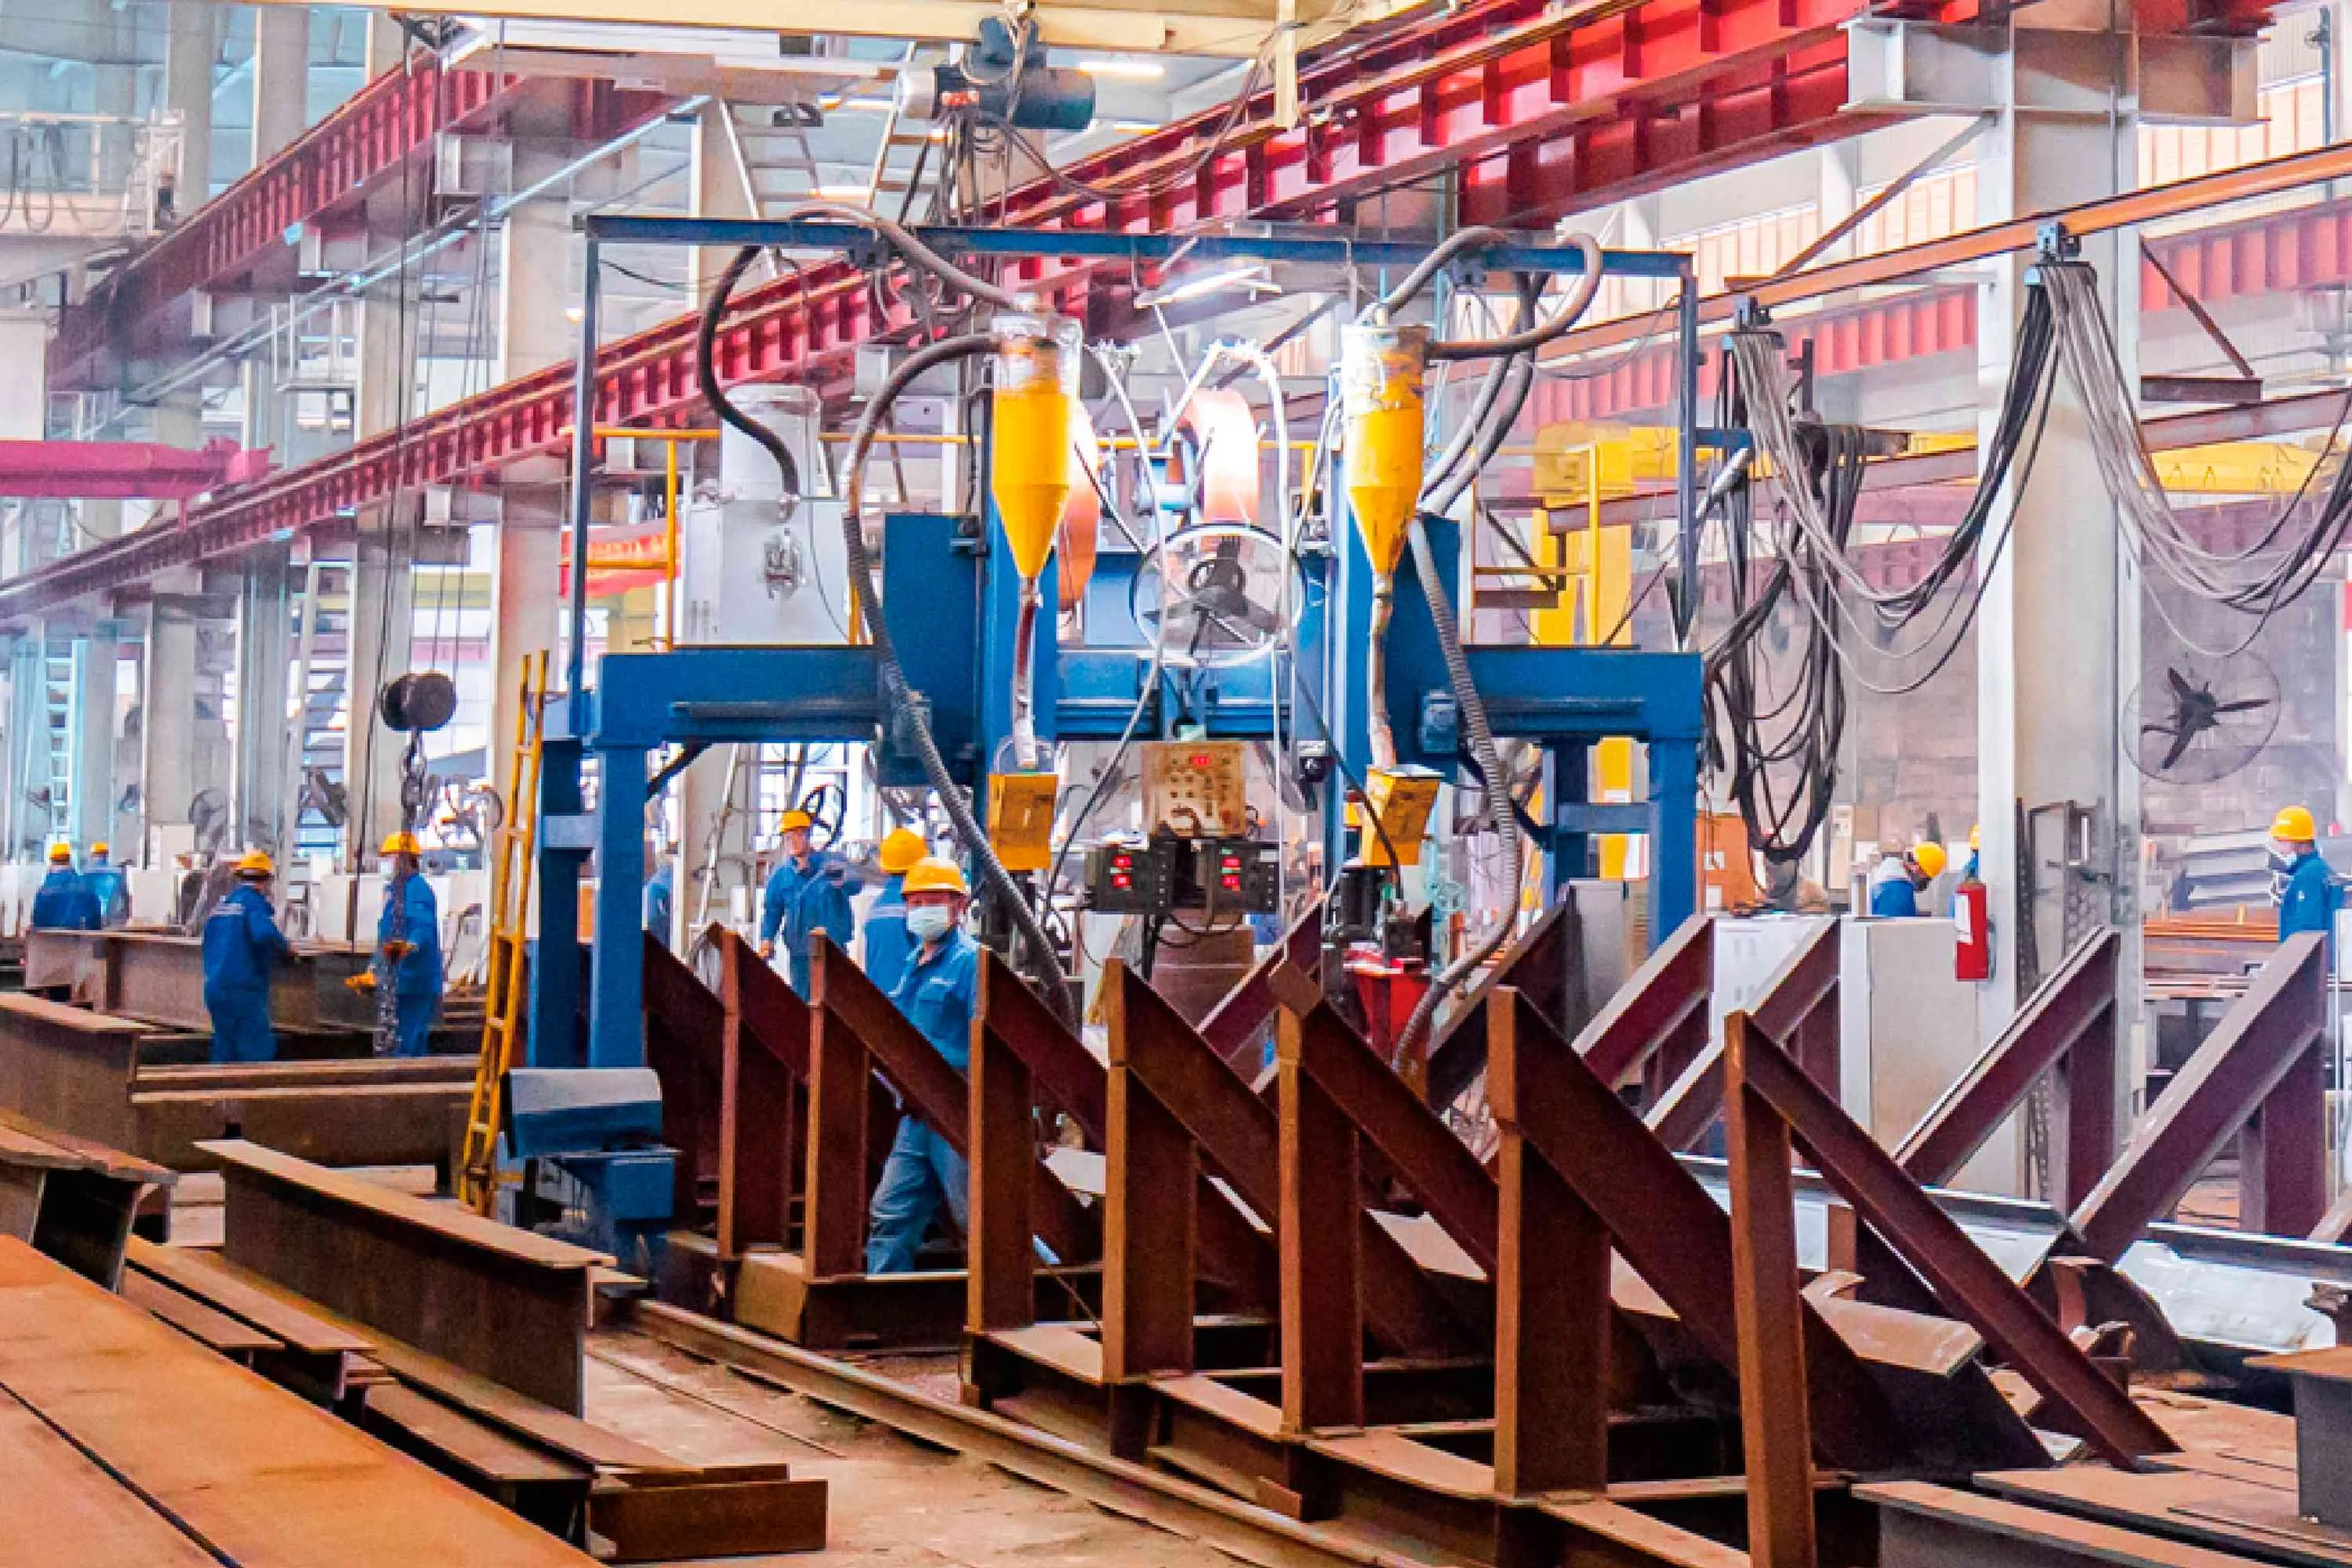
Cada fabricante de acero corta y solda haces H. Permanent Steel opera una línea de producción inteligente de haces H desarrollada por sí misma con ensamblaje CNC, soldadura de arco sumergido de doble alambre y enderezamiento automático de la flanza.
La diferencia entre soldar un haz H y producir uno
En una fábrica de fabricación convencional, un haz H es una tarea de montaje manual. Un montaje coloca dos placas de flange contra una placa de tela, las soldan a mano, y un soldador ejecuta soldas de filete de alambre único a lo largo de ambos lados dos veces, una vez por flange. La longitud del haz se corta a una medida de cinta de acero. La cuadratura de la flange es lo que sea que el ojo del montaje y las soldas de la palanca produzcan. La rectitud se verifica con una línea de cuerda, y solo si alguien piensa comprobar. Es lento, es inconsistente, y la calidad del proceso vive enteramente dentro de la habilidad de un soldador.
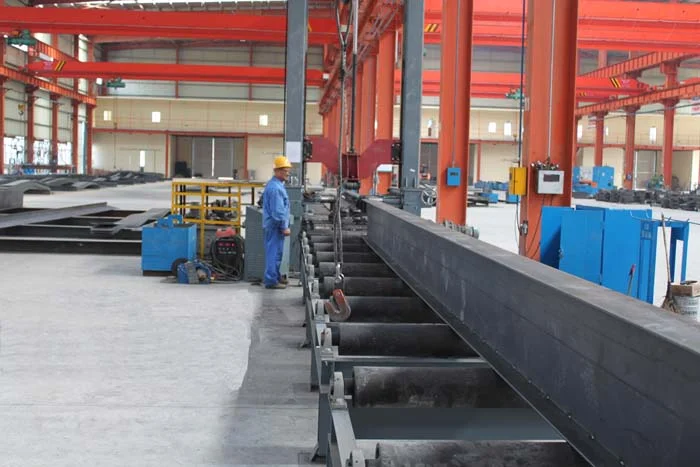
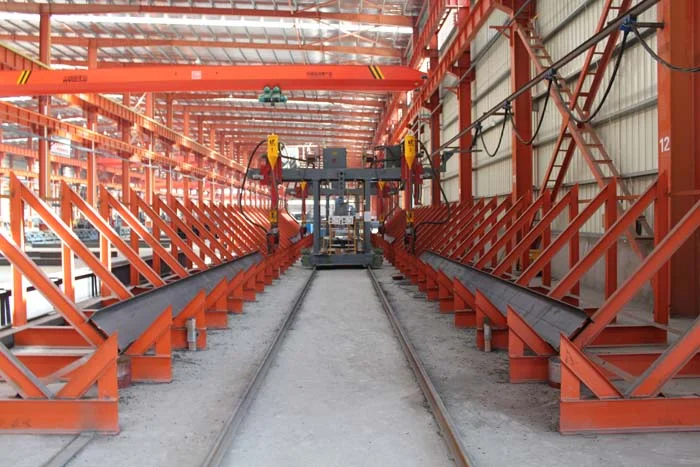
El sistema de Permanent Steel Structure opera con un sistema fundamentalmente diferente: línea de producción inteligente de haz H desarrollada en sí misma. El corte, ensamblaje, soldadura y enderezamiento se controlan por máquina contra el dibujo de la fábrica del haz. El ensamblador sostiene la red y las flanges en las sujeciones posicionadas por CNC antes de golpear una sola soldadura por lo que la geometría de la sección se establece por máquina, no por encogimiento de la soldadura de la tapa. La soldadura de arco sumergida por doble alambre deposita las soldadas de la flange continuamente y uniformemente. Una prensa hidráulica de enderezamiento corrige la distorsión residual y la explosión de tiro prepara la superficie para el revestimiento en el mismo paso.
El resultado es un haz fabricado a tolerancias dimensionadas que las tiendas manuales citan pero rara vez tienen: el cuadrado de la flange controlado, el camber y la barrida corregidos, la calidad de soldadura consistente desde el primer metro hasta el último. tres veces el rendimiento Por ello, podemos comprometernos a realizar programas de entrega medidos en semanas, no en temporadas.
Tipos de vigas H: secciones laminadas y vigas soldadas
Los haces H estructurales vienen en dos familias con diferentes metalúrgicas, tolerancias y economías de suministro. Los suministramos a ambos, y aconsejaremos cuál de ellos su marco realmente necesita.
Secciones H laminadas a caliente (HW / HM / HN)
Los haces H laminados a caliente se producen en la fábrica de acero rodando una sola billeta en el perfil de I / H. La sección es uniforme a lo largo de su longitud, las esquinas están radiadas y el material es homogéneo. Son la respuesta económica para los tamaños estándar de columnas y haces donde la sección del catálogo se adapta a la carga de diseño la mayoría de los marcos de edificios convencionales.
- Serie HW Flanza ancha, perfil cuadrado; carga de columna, alta capacidad axial
- Serie HM Flanza media; marco general, columnas y giras
- Serie HN Flanza estrecha, perfil alto; trabajo de haz, alta eficiencia de flexión
Las secciones laminadas de hasta 1.000 mm de profundidad y 64 mm de flanza se suministran a partir de fábricas certificadas o de nuestro propio stock para los grados y tamaños comunes.
Secciones H construidas en soldadura
Cuando el diseño requiere una sección que no produzca un molino de rodadura una profundidad más profunda que el paso de un molino, una flange más ancha que su máximo, un grado híbrido (por ejemplo, una red Q355B con flanges Q420B), o un miembro con un taponamiento el haz debe ser construido por placas de soldadura. Esta es la clase donde la calidad de fabricación decide el rendimiento estructural, y es la clase donde nuestra línea inteligente gana su mantenimiento.
- Rango de profundidad: 2002.000 mm
- Ancho de la flanja: 150 1.000 mm
- espesor de la placa: 640 mm y más
- Duración: hasta 20.000 mm en una sola pieza, enlazado según el diseño
Si su proyecto necesita secciones construidas, no está comprando un producto de catálogo está encargando un miembro estructural a medida, y el proceso de fabricación a continuación es exactamente cómo ofrecemos la tolerancia a la que diseña.
Dentro de la línea inteligente de haz H: Seis pasos controlados
Cada haz de la línea inteligente pasa a través de la misma secuencia controlada. Cada estación es una puerta de calidad, y el proceso está diseñado para que los fallos se atrapen en la tienda no en el levantamiento del erector.
Paso 1 Cortar placas CNC
Las placas de tela y de flanza se cortan en máquinas de corte en línea recta CNC con múltiples linfas, con dimensiones programadas directamente desde el plano de taller. La calidad del borde de corte, la cuadratura y la tolerancia de longitud se establecen en la máquina, no se miden con cinta. El grosor de la placa hasta 40 mm se maneja rutinariamente; se produce una placa más gruesa en las estaciones de corte pesadas.
Paso 2 Ensamblaje CNC
El montaje de haz H acalma la red y las dos flanges se alinean en posición CNC. Las superficies de contacto se limpian automáticamente antes del montaje, y las secciones se soldan con la tapa mientras se mantienen en una geometría verdadera. Aquí es donde nace el perfil correcto: el centreo de la red y el cuadrado de la flange se establecen por máquina, antes de que la contracción de la soldadura pueda distorsionarlos.
Paso 3 Soldadura de arco sumergido con doble alambre
Las soldas de flange a web se depositan con soldadura de arco sumergido de doble alambre (SAW) dos electrodos de alambre que alimentan una piscina fundida bajo un flujo granular. El proceso proporciona altas tasas de deposición, penetración profunda y una soldadura lisa y cubierta de escoria que está protegida de la contaminación atmosférica. Ambos lados de la red se soldan en secuencia para equilibrar la distorsión, con el tamaño de soldadura por diseño (generalmente 0,50.7 veces el grosor de la web para el filete, o la penetración completa cuando se especifique).
Paso 4 Direccionamiento hidráulico
La soldadura inevitablemente introduce la distorsión residual. La máquina de enderezamiento hidráulico de haz H presiona las flanges y la red de nuevo a la cuadrangularidad de la flange, el barrido del haz y el camber se corren mecánicamente y se verifican en relación con la tabla de tolerancia, en lugar de ser aceptadas como "distorsión normal de soldadura".
Paso 5 Perforación, enredado y mecanizado
Las conexiones (placas finales, rígidos, agujeros de perforación, coping) se mecanizan o se perforan con CNC después de enderezar, por lo que el haz llega al sitio como un miembro listo para conectarse con geometría precisa.
Paso 6 Explosión de disparos y revestimiento
Cada haz pasa a través de la máquina de inyección de disparos, que limpia la superficie a Sa2.5 y le da al sistema de recubrimiento el perfil que necesita para unir.
Grados de acero y trazabilidad de los materiales
El rendimiento del haz comienza con la placa. Compramos acero estructural certificado y lo verificamos dos veces: una vez contra el certificado del molino en la entrada, una vez contra el informe de ensayo que conservamos por proyecto.
| Grado (GB/T) | Producción ≥ MPa | MPa de tensión | Uso típico | Aproximación habitual. |
|---|---|---|---|---|
| Q235B | 235 | 370–500 | Los miembros secundarios, sujetadores, enmarcados de bajos pisos | S235JR, A36, SS400 |
| Q355B | 355 | 470–630 | Las vigas y columnas primarias el grado de caballo de trabajo | S355JR, A572 Gr.50, SM490 |
| Q390B | 390 | 490–650 | Enmarcamiento pesado, miembros de larga distancia, regiones pesadas en nieve | Clasificación S390, A572 Gr.60 |
| Q420B | 420 | 520–680 | Columnas de alta carga, secciones híbridas de alta carga | Las categorías S420, A572 Gr.65 |
El material es la única variable que una línea de fabricación no puede fijar más tarde; si la química es incorrecta, el procedimiento de soldadura es vacío y la capacidad del haz no existe. Cada bobina y placa se documenta con su número de certificado, número de calor y resultado de prueba, y esos registros acompañan al haz a través de la fabricación y en el archivo del proyecto rastreable desde la erección hasta el molino, en cualquier momento de la vida del edificio.
Para las regiones de terremoto y aplicaciones sensibles a la temperatura también suministramos a las variantes de subgrado (C, D, E) pruebas de impacto Charpy adicionales según el código de gobierno, y aconsejaremos el grado correcto con el requisito de impacto para el clima y la zona sísmica de su proyecto.
Tolerancia y pruebas: lo que realmente significa "fabricado para ser preciso"
Las cuestiones que separan a un fabricante competente de un superior son las tolerancias y pruebas no las apariencias de soldadura. GB/T 11263 (rolado a caliente) y las tolerancias de fabricación del código de diseño del proyecto (normalmente GB 50205), holding:
- Alturas de la sección: ±3 mm para profundidades de hasta 1.000 mm
- Ancho de la flanja: ±4 mm, centrándose en la mitad del espesor de la red
- Cuadrados de las flancas: generalmente dentro de 2 mm en el ancho de la flanza
- Duración total: ±2 mm en longitudes cortadas en taller, extremos en cuadrado
- Dirección: barrería y camber corregidos y comprobados después de enderezar
Las soldas se verifican mediante un plan de control documentado: inspección visual y comprobación dimensional de cada miembro, pruebas ultrasónicas (UT) en las soldas de penetración completa y en secciones pesadas donde el código lo requiera, y mapeo de soldas por haz marcado en el registro del taller. Los soldadores están calificados para el estándar aplicable, y se mantiene la documentación WPS/PQR para cada tipo de unión que producimos sin ella, la soldadura anterior es solo decoración.
Línea inteligente vs fabricación manual
| Parámetro | Línea inteligente | Tipo del taller de manuales |
|---|---|---|
| Posicionamiento de los ensambles | Clames CNC conjunto de geometría | El ojo y las colas de un ajuste |
| Soldadura de las flanges | Visión de cable doble, continua | Soldadura manual de un solo alambre |
| Control de la distorsión | Prensa hidráulica para rectificación | Corrección de martillo y llama |
| Capacidad por cala | ≈ 3x manual | Línea de base |
| Consistencia | Miembro a miembro, cambio a cambio | Dependiendo del soldador |
Control del proceso de soldadura: la ciencia detrás de la costura
Un haz de H soldado tiene éxito o falla en la soldadura y la soldadura tiene éxito o falla de acuerdo con tres variables controladas: entrada de calor, preparación conjunta y la secuencia en la que se colocan los pasos. En la línea inteligente, cada una de esas variables se establece, no se improvisa. Las soldadas de filete de la flanza a la red se colocan por cabezas de soldadura de arco sumergida de doble alambre (SAW) que funcionan a velocidades de viaje controladas, con la alimentación de alambre y el voltaje registrados por haz; una tienda manual depende del ojo y el estado de ánimo del soldador. El resultado es una soldadura de longitud uniforme de la pierna, penetración constante y distorsión predecible que es precisamente lo que la prensa de enderezamiento es capaz de controlar.
La preparación conjunta es tan importante como el depósito mismo. Los bordes de la flange se abalanzan en la línea de corte de la placa CNC hasta la geometría conjunta documentada, la brecha de montaje entre la red y la flange se sostiene por las compresas de ensamblaje CNC, y el ensamblaje se atañe en una secuencia que impide que las piezas se separan durante la soldadura de producción. Para secciones pesadas flanges más allá de 40 mm, o donde el diseño requiere soldas de plena penetración el procedimiento incluye requisitos de precalentamiento, control de temperatura de interposición y electrodos / flujos designados calificados por el WPS / PQR del proyecto. Estos no son valores abstractos: se escriben en el viajero de la viga, ejecutados por soldadores calificados y verificados por el plan de soldadura antes de que el miembro abandone la bahía.
La lógica de calidad detrás del control de procesos es simple de decir: la entrada de calor uniforme y documentada produce un esfuerzo residual uniforme; el esfuerzo residual uniforme produce haces que permanecen recta después del envío y se comportan de manera predecible bajo carga activa. Un haz soldado por un soldador experto en un buen día y por un aprendiz en un mal no es un "producto de calidad con variación" son dos productos diferentes. La línea inteligente existe para hacer que cada día sea un buen día, por lo que la estabilidad dimensional de nuestros haces es la propiedad que los erectores notan primero y los propietarios se benefician de para la vida útil del edificio.
Cuando el diseño lo requiere, también ejecutamos la secuencia de fabricación en la dirección del acabado: ensamblaje y soldadura de miembros completos, enderezamiento correctivo, y luego disparando hasta Sa 21⁄2 antes de ser enprimido en un espesor de película seca controlada. El revestimiento protector se aplica a una superficie limpia, calificada no sobre la escala del molino y las salpicaduras de soldadura así que el período de garantía del sistema de pintura se mide en relación con la superficie en la que se calificó.
Rastreos H a través del espectro estructural
Edificios industriales
Columnas de marco primario, giras de grúa y vigas de techo para talleres y plantas, incluidas las secciones construidas hasta los perfiles profundos y rígidos que requieren las cargas pesadas de grúa.
Estructuras de los marcos del portal
Las barras y columnas de los almacenes y edificios logísticos a menudo fabricadas a partir de secciones H construidas y luego reducidas en la red para seguir el momento de flexión (véase nuestro barril de acero con tendón).
Puentes y infraestructura
Las vigas de vigas para puentes de acero de carretera y peatones, con soldadura de penetración completa, aceros mejorados y requisitos estrictos de recta y planitud para la instalación de cubiertas.
Enmarcado de alta altura
Columnas y giras de transferencia en edificios de varios pisos, coordinadas con el Columna de caja a caja sistema en el que la sección de columna debe pasar de forma transversal a de caja a través de la altura del marco.
Un campus, toda la cadena de suministro
La línea inteligente de haz H opera dentro de un complejo de taller de 100,000 m2 en una base de más de 300 mu en Xuzhou, Jiangsu el mismo campus que nuestra instalación de placa gruesa de columna de caja, líneas de tubo-bundle y rebar-celosía, línea de producción de envoltura y cuestas de montaje pesadas. Las placas llegan certificadas, las vigas se envían como miembros completos con acabado, y la ingeniería de diseño, detalle, fabricación y (si se contrata) supervisión de erección se realizan en casa.
Esta integración vertical cambia el marco de una decisión de adquisición. Un propietario de un edificio que compra de nosotros haces H fabricados está comprando la ingeniería que los mide (nuestros más de 50 ingenieros de I+D y diseñadores estructurales), la línea que los construye a la tolerancia, la calificación que nos permite erigirlos (seis cualificaciones de alto nivel), y la responsabilidad de un solo contrato que hace que un fracaso sea el problema de alguien nuestro, no una cadena de subcontratistas que culpan a los demás.
Para los gerentes de proyectos que comparan fabricantes, la prueba práctica es simple: pregunte por la tolerancia dimensional de la sección que ha diseñado, pregunte por el WPS y las cualificaciones del soldador, pregunte por el informe de UT sobre juntas de penetración total y pregunte cuántos vigas produce realmente la tienda al mes.
El campus también lleva la cadena de acabado y logística que cumple las promesas del programa: explosiones de disparos y caladas de preparación, control de preparación superficial para la adhesión de la pintura, almacenamiento y zonas de marchaje para los miembros terminados, y coordinación de transporte para cada lote de entrega. Los haces salen de la planta limpiados, preparados al espesor especificado de la película seca, marcados con la identificación de miembro para la secuencia de erección y acompañados de la documentación de inspección para el lote. Para proyectos de exportación, la especificación de embalaje dunnaje, protección de humedad y envuelto para el envío en contenedores o en masa se diseña con la misma formalidad que la soldadura, porque un haz que llega es un haz que nunca fue realmente entregado, mojado o doblado. Cuando el erector descarga un lote y encuentra a cada miembro recto, marcado y seco, la cadena de suministro funciona según lo diseñado y es precisamente la fiabilidad sobre la que se construye un programa de construcción.
Preguntas de ingenieros y compradores sobre el haz de acero
¿Cuál es el espesor máximo de la placa que soldas en un haz H?
Nuestra línea estándar maneja placas de hasta 40 mm de espesor como rutina; las placas más pesadas se soldan en las estaciones de fabricación pesadas, y confirmamos la capacidad y el procedimiento de soldadura en función del tamaño de la sección antes de presupuestar.
¿Puedes fabricar haces H reducidos para los marcos del portal?
Sí Las telas y las flanges de corte se cortan por CNC y se ensamblan en la línea. barril de acero con tendón página.
¿Suprecientes secciones laminadas a caliente de stock?
Se almacenan los grados y tamaños comunes (serías Q235B y Q355B, HW/HM/HN); los grados y tamaños especiales se ordenan por fábrica con los certificados del proyecto.
¿Qué certificación tiene para la fabricación?
Tenemos cualificaciones nacionales de alto nivel, incluidas las cualificaciones de fabricación y construcción de estructuras de acero, además de certificaciones del sistema ISO, y nuestros soldadores y personal de NDT están calificados bajo los códigos aplicables. cualificaciones página.
¿Proporciona dibujos de fabricación y diseño de conexión?
Sí. La elaboración de detalles, el diseño de conexión y la producción de dibujos de taller son realizados internamente por nuestro equipo de ingeniería, incluyendo la integración de modelos 3D con el diseño del marco.
Haga que los haces H se fabriquen según su horario de sección
Envíe su lista de miembros, cualificaciones de acero y programa de entrega.Nuestros ingenieros confirmarán la ruta de fabricación rodado o construido y devolverán un presupuesto con tolerancias y alcance de NDT dentro de las 48 horas.
Solicitud de citación de rayo H