Diez tecnologías centrales de fabricación: la ciencia de la fabricación detrás de nuestras estructuras
Más allá de las tres tecnologías clave centrales diseño inteligente, fabricación inteligente, y construcción inteligente Permanent Steel ha desarrollado diez procesos de fabricación especializados, cada uno de los cuales aborda un desafío específico de fabricación que surge en proyectos de estructura de acero compleja. Estas no son capacidades genéricas; son procesos patentados o patentados refinados a través de ingeniería específica de proyecto y validados en estructuras emblemáticas, incluida la red de récord mundial de 229 metros y la Nueva Estación del Mar de Ross en la Antártida.
Por qué estas tecnologías son importantes
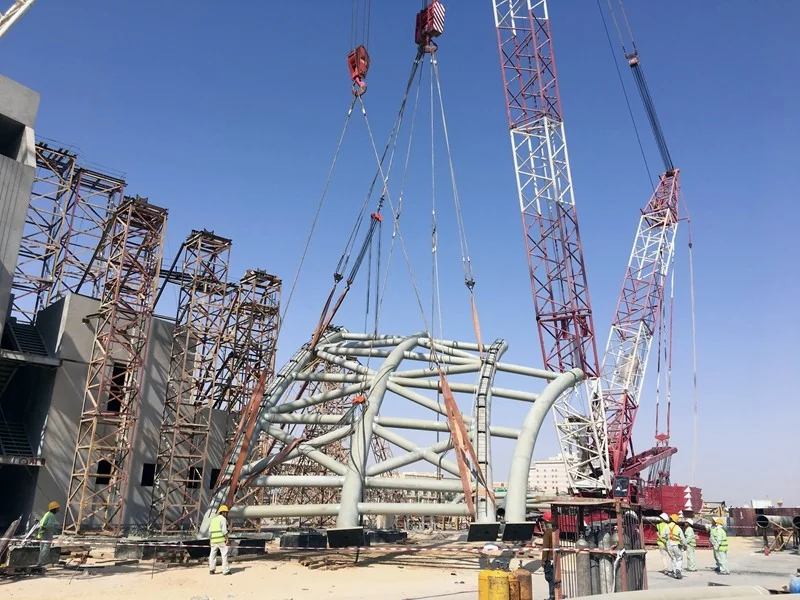
La fabricación de estructuras de acero no es un solo proceso. Es una colección de procesos especializados, cada uno con sus propios desafíos técnicos, requisitos de calidad y modos de falla. Una empresa que puede cortar y soldar secciones H estándar no es lo mismo que una empresa que puede fabricar un tronco de caja curva con geometría doble curva, soldar placas de 60 mm de espesor sin grieta de hidrógeno, o doblar tuberías de acero a un radio preciso manteniendo redondez transversal. Las diez tecnologías a continuación representan las competencias de fabricación específicas que diferencian al Permanent Steel Structure de fabricantes de acero de materias primas.
Cada tecnología fue desarrollada a través de un requisito específico de proyecto, refinada a través de la aplicación en proyectos posteriores, y documentada en nuestro cartera de patentes y publicaciones técnicas. Para cada tecnología, la siguiente explicación cubre: qué es la tecnología, por qué es importante (el desafío de ingeniería que resuelve) y qué proyectos históricos la han validado en la práctica.
Fabricación de cartuchos de acero de ultra-largo alcance
Qué es: La fabricación de celosías de acero con amplitudes transparentes superiores a 200 metros específicamente, los procesos de fabricación necesarios para producir miembros y ensambles de celosías de tal longitud que no puedan ser transportados como piezas individuales y deben fabricarse en segmentos, transportarse por separado y montarse en el lugar con conexiones de plena resistencia que mantengan la integridad estructural de la celosía continua.
Por qué es importante: Una celosía de 229 metros no puede fabricarse como una sola pieza. Ningún fabricante, vehículo de transporte o red de carreteras puede acomodar un conjunto de acero de 229 metros de largo. La celosía debe dividirse en segmentos, cada uno fabricado a la precisión requerida, transportado al sitio y conectado con juntas soldadas de total penetración o de alta resistencia que desarrollan la capacidad estructural completa del miembro continuo. El reto de la ingeniería no es sólo hacer los segmentos.
Las consideraciones técnicas clave incluyen: control de la camara (la celosía debe fabricarse con una curva ascendente preestablecida para que bajo carga muerta se desvía al perfil de diseño), gestión de la distorsión térmica (la contracción de la soldadura causa cambios dimensionalmente previsibles y compensados durante la fabricación), montaje segmento a segmento (la geometría de la conexión debe coincidir exactamente, requiriendo fabricación de precisión o Preensamblaje digital la verificación), y la ingeniería de transporte (cada segmento debe estar diseñado para cargas de transporte, que pueden diferir de las cargas en servicio).
Validación del proyecto: La instalación de almacenamiento de carbón en red de 229 metros de esfera de perforación el récord mundial para este tipo de red validó esta tecnología. Las celosías de la estructura se fabricaron en segmentos, transportadas al sitio del proyecto remoto y ensambladas en una estructura continua que abarca 229 metros sin columnas interiores. La precisión de fabricación y la metodología de conexión de segmento desarrollada para este proyecto ahora se aplican como práctica estándar para todos los proyectos de celosía de ultra-ampliación.
Cachorro en forma de H con fabricación compleja de articulaciones
Qué es: La fabricación de celosías de acero de sección H con articulaciones donde múltiples miembros se intersectan en diferentes ángulos que requieren corte de curvas intersectadas (profilamiento) en los extremos de la sección H, soldadura de placa gruesa en intersecciones conjuntas y ensamblaje preciso de compleja geometría de conexión tridimensional.
Por qué es importante: En un celosía típico, los miembros se intersectan en ángulos estándar (45°, 60°, 90°) y la geometría de conexión es sencilla. En estructuras complejas donde los miembros convergen en ángulos no estándar, donde la carga requiere placas artificiales reforzadas, o donde la geometría arquitectónica dicta diseños irregulares de miembros la fabricación conjunta se convierte en el aspecto más difícil de la fabricación. El extremo de la sección H debe cortarse a un perfil que coincida con la superficie de la intersección del miembro de conexión no un simple corte recta o ángulo, sino una curva compleja definida por la intersección de dos secciones no paralelas, no coplanares.
El Permanent Steel Structure Capacidad de corte CNC genera el perfil de curva de intersección directamente desde el modelo de diseño y lo ejecuta con corte de plasma o láser a la precisión requerida. Las placas artificiales (placas de guisante, rígidos, placas de conexión) se cortan y perforan con equipos CNC, y el ensamblaje se soldan utilizando procedimientos calificados para juntas de placas gruesas que a menudo requieren precalentamiento, control de temperatura de interposición y tratamiento térmico posterior a la soldadura para gestionar las tensiones residuales y prevenir las grietas.
Validación del proyecto: Las articulaciones complejas de H-celosía son una característica de muchos de nuestros proyectos históricosLa metodología de fabricación se ha desarrollado a través de múltiples aplicaciones de proyectos y se documenta en nuestras publicaciones técnicas sobre diseño y fabricación de conjuntos de estructuras de acero.
Fabricación de caja de cuentas curvas
Qué es: La fabricación de celosías de sección de caja con curvatura espacial compleja celosías donde la cuerda superior, la cuerda inferior o ambas siguen perfiles curvos en uno o más planos, lo que requiere que la sección de caja se ensamble a partir de elementos de placas curvas en lugar de placas recta cortadas.
Por qué es importante: Una sección de caja recta se fabrica de cuatro placas planas (top, bottom, two webs) soldadas a lo largo de sus bordes. Una sección de caja curva requiere que cada placa se forme a la curvatura requerida antes de la montaje y la curvatura puede ser diferente para cada placa (por ejemplo, la placa superior de una caja de techo curva tiene un radio más ajustado que la placa inferior). El proceso de formación (preso de frenado, curva de rodillo o curva de inducción) debe producir una curva lisa sin manchas planas locales, doblaje o adelgazamiento excesivo. El montaje de cuatro placas curvas en una sección de caja cerrada requiere posicionamiento preciso y acolchado para mantener dimensiones transversales y rectalidad a lo largo del eje curvo del miembro.
El reto se complica cuando la curvatura no es constante a lo largo del miembro una curva de transición donde el radio cambia, o una curva compuesta donde el miembro se curva en dos planos simultáneamente. modelo de diseño parámétrico generará las instrucciones de formación para cada placa, y el proceso de fabricación utiliza equipos de formación controlados por CNC para lograr la curvatura requerida.
Validación del proyecto: Los troncos de caja curva se utilizan en proyectos arquitectónicamente significativos donde la geometría estructural sigue formas arquitectónicas curvas techos de estadios, estructuras de dosel y giras de puentes curvas. La metodología de fabricación se perfeccionó a través de múltiples proyectos de caja curva y representa una capacidad que pocos fabricantes de estructuras de acero poseen a la precisión y escala que alcanzamos.
Fabricación de tuberías y perfiles de acero con flexión superior
Qué es: La curvatura en frío de las tuberías de acero y perfiles estructurales para crear miembros curvos arcos, curvas y geometrías no lineales utilizando equipos de curvatura controlados por CNC que producen curvatura precisa mientras se mantiene la forma transversal del miembro.
Por qué es importante: El proceso de flexión debe producir el radio requerido sin: ovalizar la sección transversal (la tubería se vuelve elíptica en lugar de circular), arrugando el radio interno (la compresión se acurruca en el lado cóncavo de la curva), adelgazando el radio exterior (la tensión se extiende en el lado convexo), o produciendo puntos planos locales donde los rodillos de flexión se ponen en contacto con la tubería. Para aplicaciones estructurales, estos defectos son inaceptables.
Nuestra máquina de flexión hidráulica desarrollada por nosotros mismos (que se muestra entre nuestros equipos de producción) utiliza un proceso de flexión con soporte de mandril para tuberías más pequeñas y un proceso de flexión de rodillos para perfiles más grandes. La máquina está controlada por CNC, con el radio de flexión, ángulo de flexión y posición de alimentación derivados directamente del modelo de diseño. La máquina puede flexionar tuberías de acero de 60 mm a 600 mm de diámetro y perfiles estructurales (secciones H, canales, ángulos) a través de varios radios. Para radios muy grandes o curvas compuestas, se emplea la flexión por inducción que utiliza calefacción localizada para reducir la resistencia del rendimiento y permitir la flexión con un mínimo de tensión residual .
Validación del proyecto: Las tuberías y perfiles de acero doblados se utilizan en estructuras de arco, miembros del techo curvos, estructuras de cúpula y giras de puente curvas en todo nuestro portafolio de proyectos. La tecnología de doblamiento se desarrolló para estructuras de red de cúpula y arco donde se requieren miembros del perímetro curvo, y se ha aplicado en numerosos proyectos de locales deportivos y salas de exposiciones.
Fabricación de nuevas estructuras compuestas de acero y hormigón parcialmente encastradas
Qué es: Fabricación de componentes compuestos de concreto parcialmente encasillado (PEC) secciones de acero estructural (secciones H, secciones de caja o secciones de construcción) con concreto fundido en partes del perfil de acero, creando componentes compuestos que combinan la resistencia a la tracción del acero con la resistencia a la compresión y la resistencia al fuego del concreto.
Por qué es importante: Los miembros de PEC son estructuralmente eficientes: la sección de acero lleva tensión y proporciona molduras para el hormigón, mientras que el hormigón proporciona resistencia a la compresión, protección contra incendios y un mejor rendimiento sísmico. En comparación con las secciones de acero puro, los miembros de PEC logran la misma capacidad estructural con menos tonelaje de acero reduciendo el costo material. En comparación con el hormigón armado, los miembros de PEC son más delgados, más ligeros y prefabricados en la fábrica reduciendo el tiempo de construcción en el lugar.
El desafío de fabricación se encuentra en el proceso de fabricación: la sección de acero debe fabricarse con elementos internos (conectores de estufas, barras de atadura, diafragmas) que garanticen la acción compuesta entre el acero y el hormigón, la metodología de colocación de hormigón debe garantizar un llenado completo sin vacíos y las condiciones de curado en el entorno de la fábrica deben controlarse para lograr la resistencia de hormigón especificada. modelo de diseño El proceso de fabricación se diseña para producir el componente compuesto con la interfaz diseñada entre acero y hormigón.
Validación del proyecto: Las estructuras compuestas de PEC son la base de nuestra Sistema 03 (Sistema integrado de edificios residenciales PEC de baja emisión de carbono) El método de fabricación fue desarrollado a través de la investigación en el Instituto de Ciencias de la Información y de la Información. Centro de Investigación de Tecnología de la Estructura de Acero de la provincia de Jiangsu y validado a través del programa de investigación conjunto con la Universidad de Shanghai Jiao Tong.
Fabricación de columnas de acero en forma de cruz a caja
Qué es: La fabricación de secciones complejas de columnas de acero construidas a partir de placas de acero gruesas (40 mm o más) incluyendo columnas de forma cruzada (dos o más elementos de placas ensambladas en una configuración de cruz o estrella) y columnas de caja (cuatro placas ensambladas en una sección rectangular o cuadrada cerrada, a menudo con diafragmas internos).
Por qué es importante: En edificios de acero de varios pisos y altos edificios, las columnas llevan las cargas axiales más altas y deben tener las secciones transversales más grandes. Estas columnas no son secciones rodadas (ningún fabricante rodea una sección de caja de 500 mm × 500 mm × 60 mm) se construyen a partir de placas gruesas soldadas juntas. Los desafíos de fabricación son significativos: la soldadura de placas gruesas requiere precalentamiento y control de temperatura de interposición para evitar la grieta de hidrógeno; la secuencia de soldadura debe planificarse cuidadosamente para minimizar la distorsión (la soldadura asimétrica de una sección de caja dentro de la caja hará que se curve); los diafragmas internos (rigoradores transversales de la caja) deben ser soldados a través de agujeros de acceso en las paredes de la caja, soldaduras geométricas complejas; y la columna terminada debe estar en forma cuadrada, recta y precisa para garantizar que se ajuste a los sistemas de conexión y dimensiones cuadradas.
Para las columnas de forma cruzada, el reto es soldar las placas de componentes juntas en su intersección un conjunto T o cruciforme donde la soldadura debe desarrollar la fuerza total de las placas conectadas. tecnología de soldadura de placas gruesas con espacios estrechos (Tecnología 08) se utiliza específicamente para estas aplicaciones.
Validación del proyecto: El sistema de construcción de los edificios de acero de varios pisos (Sistema 04) y las estructuras industriales con cargas de equipos pesados, se utilizan en los marcos estructurales primarios de los edificios de acero de varios pisos (Corrección 04) y en las columnas de forma transversal.
Fabricación de escaleras de vigas y espirales dobles
Qué es: La fabricación de elementos de acero estructural arquitectónicamente complejos que tengan doble curvatura (curva en dos planos simultáneamente) o geometría helicoidal (configuraciones espirales) incluyendo vigas de techo curvas, escaleras espirales y acero arquitectónico de forma libre.
Por qué es importante: Los miembros dobles curvos y helical no pueden fabricarse mediante procesos de curvatura estándar, que producen curvas de plano único. Un haz dobles curvos requiere que el miembro se forme en dos direcciones simultáneamente, o que se ensamble a partir de múltiples componentes curvos que se soldan juntos. Un cordón de escalera espiral sigue un camino helical las curvas de los miembros en el plano mientras que al mismo tiempo se elevan en la altura que requiere que cada segmento se fabrica con el ángulo compuesto preciso y torsión que coincide con la geometría helical. Estos miembros son típicamente fabricas únicas, diseñadas para diseños arquitectónicos específicos, que requieren una combinación de corte CNC, formación diseñada con múltiples ejes y soldadura manual hábil para lograr la geometría.
El proceso de fabricación comienza con el modelo de diseño, que define la geometría doble curva o hélica matemáticamente. El modelo se descomponen en segmentos fabricables cada segmento es una parte de la curva que puede ser producida por equipos de formación disponibles o ensamblada a partir de elementos de las placas de corte. El corte CNC produce los elementos de las placas con los perfiles de borde requeridos; el equipo de formación produce la curvatura inicial; y los soldadores expertos ensamblan los elementos en la geometría final de los miembros, utilizando plantillas y jigas para verificar la precisión dimensional durante todo el proceso de ensamblaje.
Validación del proyecto: Las vigas dobles curvas y las escaleras en espiral se fabrican para proyectos arquitectónicamente significativos donde el acero estructural también es un elemento de diseño visual grandes escaleras en edificios públicos, vigas de techo curvas en estructuras de firma y elementos de acero escultóricos. Estas fabricaciones demuestran que la capacidad de Permanent Steel Structure se extiende más allá del acero estructural funcional hasta la intersección de la ingeniería estructural y el arte arquitectónico.
Tecnología de soldadura de espacio estrecho
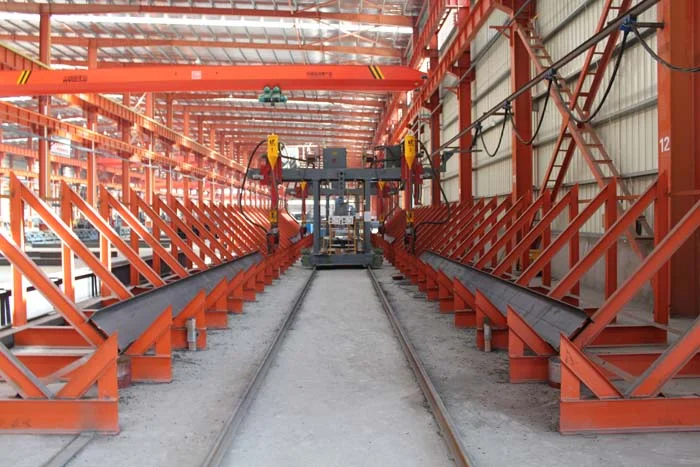
Qué es: Proceso de soldadura especializado para placas de acero de 40 mm o más de espesor, utilizando una geometría de ranura de espacio estrecho (un ranura de V o U estrecha y profunda en lugar del ranura de V ancha utilizada para placas más delgadas) para reducir el volumen de soldadura, la entrada de calor y la distorsión, manteniendo al mismo tiempo la calidad de soldadura de penetración completa.
Por qué es importante: La soldadura de placas de acero gruesas es fundamentalmente diferente a la soldadura de placas delgadas. A medida que aumenta el espesor de la placa, la ranura de soldadura debe ser más ancha para permitir que el electrodo de soldadura alcance la raíz de la articulación pero una ranura más amplia significa más metal de soldadura, más entrada de calor, tiempo de soldadura más largo y mayor distorsión. Para una placa de 60 mm con una ranura de V estándar, el volumen de soldadura puede ser enorme que requiere muchas horas de soldadura y depositar muchos kilogramos de metal de soldadura, con cada paso añadiendo calor que distorsionan el miembro y crea tensión residual.
La soldadura de estrecha distancia resuelve esto mediante el uso de un surco especialmente diseñado típicamente un surco U estrecho con paredes paralelas o casi paralelas que reduce la sección transversal de soldadura en un 50-70% en comparación con un surco V estándar. La estrecha distancia requiere equipos de soldadura especializados: una antorcha que puede llegar a la profundidad, surco estrecho, con un control preciso de la alimentación de alambre, voltaje y velocidad de viaje. El proceso típicamente utiliza soldadura de arco sumergida (SAW) o soldadura de arco de metal de gas (GMAW) con oscilación para garantizar la fusión de la pared lateral.
Los beneficios de la soldadura con espacio estrecho para placas gruesas son: reducción del volumen de soldadura (menos consumibles, menos tiempo), reducción de la entrada de calor (menos distorsión, menos tensión residual, zona afectada por el calor más pequeña) y mejor calidad de soldadura ( HAZ más estrecha significa una mejor resistencia en la región de soldadura). El proceso requiere una calificación cuidadosa del procedimiento para garantizar la fusión completa en las paredes laterales.
Validación del proyecto: El soldado a espacio estrecho se utiliza para todas las cajas de placa gruesa y columnas de forma cruzada (tecnología 06), para juntas de celosía de ultra-largo alcance (tecnología 01), y para cualquier aplicación con espesores de placa de 40 mm o más. El procedimiento de soldado está calificado según la norma china GB 50661 y las normas internacionales (AWS D1.1, EN 1090), con pruebas mecánicas de los registros de calificación del procedimiento, incluidas las pruebas de impacto de tirón, curva y Charpy V-notch.
Servicio de soldadura de acero estructural a temperaturas ultra bajas
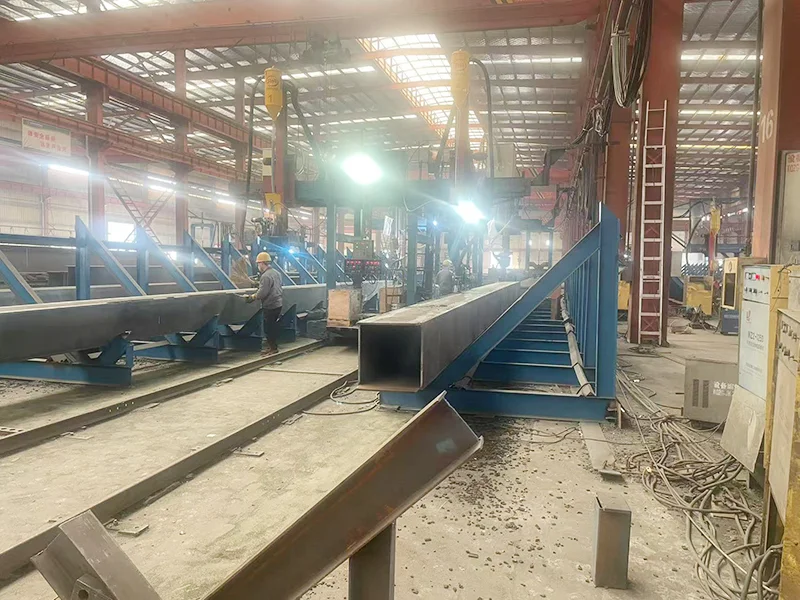
Qué es: Procedimientos y procesos de soldadura desarrollados específicamente para aceros estructurales que deben mantener una resistencia adecuada a temperaturas de servicio de -40°C a -60°C en condiciones en las que los aceros estructurales convencionales y los procedimientos de soldadura producirían fracturas frágiles.
Por qué es importante: La resistencia del acero disminuye con la temperatura. A temperatura ambiente, el acero estructural es ductile se deforma plásticamente antes de fracturarse, proporcionando una advertencia de sobrecarga. A temperaturas muy bajas, el mismo acero puede volverse frágil fracturarse repentinamente con poca o ninguna deformación plástica, a tensiones muy inferiores a la resistencia de rendimiento del material. Esta transición de comportamiento ductile a frágil es el desafío fundamental del diseño de acero estructural de baja temperatura.
El proceso de soldadura en sí mismo es el factor crítico. La soldadura introduce una zona afectada por el calor (HAZ) donde la microstructura del metal base se altera por el ciclo térmico. En la HAZ, el crecimiento de grano y las transformaciones de fase pueden reducir la dureza haciendo de la HAZ el lugar más probable para la iniciación de la fractura frágil en servicio a baja temperatura. Los procedimientos de soldadura para acero de servicio a temperatura ultra baja deben ser diseñados específicamente para: minimizar el grosoramiento de grano HAZ (a través de entrada de calor controlada), evitar la introducción de hidrógeno (a través de consumibles de bajo hidrógeno y control de humedad), producir un metal de soldadura con una dureza que coincide o exceda con el metal base a la temperatura de servicio, y evitar defectos (rasparaduras, porosidad, falta de fusión) que actúan como fracturas de fractura.
Los procedimientos de soldadura a temperatura ultra baja de Permanent Steel están calificados a través de pruebas rigurosas: pruebas de impacto de V-notch de Charpy a la temperatura de servicio (y a temperaturas inferiores a ella, para el margen), pruebas de CTOD (deslocación de apertura de la punta de grieta) para la resistencia a la fractura y pruebas de dureza para verificar que la zona de soldadura no exceda los límites de dureza. Los procedimientos especifican precalentamiento controlado, temperatura de interposición, límites de entrada de calor, selección de consumibles (electrodos de bajo hidrógeno con cualificaciones de resistencia específicas) y requisitos de inspección post-soldado (100% de pruebas ultrasonidas, más pruebas de partículas magnéticas de la superficie de soldadura).
Validación del proyecto: Esta tecnología fue desarrollada específicamente para el proyecto de la Nueva Estación del Mar de Ross en la Antártida, una estación de investigación científica en el continente antártico donde el acero estructural debe soportar temperaturas de servicio tan bajas como -60 °C (y más bajas, con frío del viento), cargas de viento extremas y congelación cíclica. El proyecto requirió no solo soldadura de acero a baja temperatura, sino un sistema estructural completo diseñado para las condiciones polares, incluyendo la selección de materiales, diseño de conexión, sistemas de revestimiento y métodos de construcción adecuados para la logística antártica. La fabricación e instalación exitosa de la estructura de acero de este proyecto validó nuestra capacidad de soldadura a temperatura ultra baja en las condiciones de servicio más exigentes que cualquier estructura de acero puede enfrentar.
Tecnología digital de preensamblaje para estructuras de acero
Qué es: Un proceso de montaje virtual basado en gemelos digitales 3D que verifica el ajuste de los miembros de acero fabricados antes del montaje físico eliminando la necesidad de ensayo físico de montaje al tiempo que proporciona la misma o mejor verificación de ajuste.
Por qué es importante: El ensamblaje físico de prueba la práctica de montar una parte de la estructura en la fábrica para verificar que los miembros se ajustan juntos antes de la expedición ha sido una práctica estándar para estructuras de acero complejas durante décadas. Capta errores de fabricación, desviaciones dimensionales y problemas de interferencia antes de que lleguen al sitio del proyecto, donde las correcciones son caras y demoradas. Pero el ensamblaje físico de prueba tiene costos significativos: requiere espacio en el suelo de la fábrica, tiempo de grúa y mano de obra; retrasa el horario de envío; y para estructuras grandes, es simplemente poco práctico no se puede ensamblar una red de 229 metros en una fábrica.
El ensamblaje digital sustituye el ensamblaje físico por un proceso de prueba digital gemelo 3D. Cada miembro fabricado es escaneado en 3D (utilizando escáneres láser o fotogrametría) después de la fabricación, produciendo un modelo de nube de punto o malla de la geometría del miembro construido. Los modelos construidos como se ensamblan virtualmente en el entorno 3D, coincidiendo con las posiciones de conexión y orientaciones especificadas en el modelo de diseño. El sistema de ensamblaje virtual verifica: ajuste dimensional (¿se conectan los miembros en las posiciones diseñadas?), interferencia (¿se intersectan físicamente algún miembro o conexión?), alineación de perforación (¿se alinean los orificios de perforación en los miembros de conexión dentro de la tolerancia especificada?), y geometría de hueco de soldadura (¿es el hueco entre los miembros dentro del rango de tolerancia especificado?).
Si el preensamblaje digital identifica un problema de ajuste, el miembro responsable puede ser reelaborado en la fábrica antes de enviar donde las correcciones son baratas y rápidas. Si no se identifican problemas, los miembros envían con verificación digital de preensamblaje, proporcionando confianza en que se ajustan en el sitio sin el costo y retraso de ensamblaje de prueba físico.
La tecnología es particularmente valiosa para estructuras complejas con muchos miembros únicos estructuras de red con miles de nodos, estructuras con geometría curva donde la instalación de miembro a miembro no es sencilla, y proyectos con horarios de construcción ajustados donde el tiempo de ensayo físico es una restricción de camino crítica. Para la red de 229 metros, el ensamblaje pre-digital era esencial: el ensamblaje físico de prueba de una estructura de ese tamaño era imposible, y la verificación digital proporcionó la confianza de que el ensamblaje en el lugar continuaría sin problemas de instalación.
Validación del proyecto: La tecnología ha sido desarrollada a través de nuestra tecnología de conexión de la tecnología de conexión de la tecnología de conexión digital. Programa de I+D y representa la convergencia de diseño inteligente (que produce el modelo de diseño), fabricación inteligente (que fabrica a los miembros) y la tecnología de escaneo 3D (que capta la geometría tal como se construye). Fue reconocido en nuestro Premio de Innovación Excelente de la Provincia Jiangsu para la Industria de la Construcción.
Cómo funcionan estas tecnologías
Ninguna sola tecnología de fabricación hace un proyecto de estructura de acero exitoso es la integración de múltiples tecnologías, aplicadas donde cada una es necesaria, que produce el resultado final. Un proyecto típico de red de largo alcance puede utilizar: fabricación de celosía de ultra largo alcance (tecnología 01) para las celosía principales, doblaje superior de tubería de acero (tecnología 04) para miembros del perímetro curvo, soldadura de placa gruesa con espacio estrecho (tecnología 08) para conexiones de columna, y pre-ensamblaje digital (tecnología 10) para la verificación de ajuste todo dentro de un solo proyecto, todo ejecutado bajo el marco del fabricación inteligente La estructura de los proyectos de investigación y de investigación, y todos diseñados durante el diseño inteligente fase.
Lo que distingue a Permanent Steel no es que tengamos una o dos capacidades de fabricación especializadas, sino que tenemos diez desarrollados a través de requisitos reales de proyectos, validados en estructuras históricas e integrados en un flujo de trabajo de fabricación digital coherente. Premio de Luban y Premio de Oro a la Estructura de AceroEs la ciencia de la fabricación la que nos permite construir lo que otros no pueden.
¿Necesitas una capacidad de fabricación especializada?
Si su proyecto requiere procesos de fabricación más allá del marco de acero estándar extensiones ultra largas, soldadura de placas gruesas, geometría curva o servicio a baja temperatura nuestros ingenieros de fabricación pueden evaluar los requisitos y proponer un enfoque de fabricación calificado.