Expansion de la capacité de production de GAC new energy
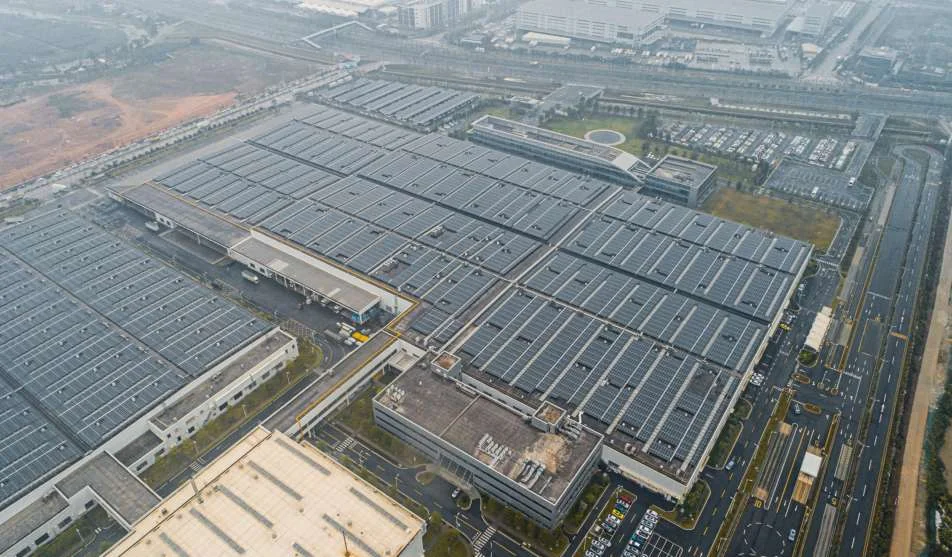
Un atelier d'assemblage et de processus de VE de 85 000 m² couvert par une grille plate en pyramide carrée orthogonale à double couche — conçu, fabriqué et érigé par Jiangsu Permanent Steel Structure Co., Ltd. avec un système de joint sphérique hybride boulonné et soudé.
Une usine dimensionnée pour une montée en production — pas pour un toit
Ce projet est une extension de la capacité de production pour l'un des principaux fabricants chinois de véhicules à nouvelles énergies (VNE). Lorsque la marque de véhicules électriques passe de plusieurs dizaines de milliers à plusieurs centaines de milliers d'unités par an, la contrainte n'est que rarement la ligne d'assemblage : c'est le bâtiment qui l'abrite. L'ensemble de l'installation de 85 000 m² — atelier de carrosserie, baies d'intégration de packs de batteries, lignes d'assemblage final et mezzanines de support aux processus — se trouve sous une seule structure de toit continue : une grille plate en pyramide carrée orthogonale à double couche couvrant toute la largeur des ateliers sans colonnes intermédiaires.
La portée de Permanent Steel couvrait l'ensemble de la chaîne d'ingénierie : analyse structurelle et conception des connexions, fabrication de tous les éléments et nœuds de la grille dans notre base de production de Xuzhou, traitement de surface, assemblage à blanc, transport sur site et montage complet du système structurel. Le client et les consultants disposaient d'un interlocuteur unique responsable de la charpente métallique — et non d'une chaîne de sous-traitants se renvoyant mutuellement la responsabilité. Ce modèle de responsabilité unique est la raison pour laquelle le projet a respecté son programme structurel, tandis que les travaux civils et les services parallèles avançaient en même temps.
Le cahier des charges structurel était exceptionnellement exigeant précisément parce que le bâtiment est ordinaire. Une usine de véhicules électriques du XXIe siècle est une machine juste-à-temps : chaque mètre carré de sol doit être utilisable, chaque emplacement de colonne est un conflit avec une cellule robotisée, un itinéraire de VGM ou une colonne vertébrale de services aériens. Le client a donc spécifié une portée libre maximale, une flexibilité maximale du sol et une rapidité maximale d’implantation de l’enveloppe. Une grille à double couche a satisfait aux trois critères ; cette étude de cas explique comment, et pourquoi la stratégie conjointe avait autant d’importance que la géométrie.
Pourquoi une usine de véhicules électriques ne peut pas tolérer une grille de colonnes
Les bâtiments industriels conventionnels en treillis d’acier reposent sur une grille de colonnes espacées de 7,5 à 12 m. Cette géométrie est parfaitement adéquate pour les entrepôts et les hangars d’assemblage distincts. Elle est hostile à la fabrication moderne de véhicules pour cinq raisons :
- Les implantations de robots et d’outillages suivent les lignes de produits, et non les lignes de colonnes. Les cellules de soudage d’un atelier de carrosserie sont positionnées pour une plateforme de voiture spécifique ; lorsque la plateforme change, les outillages se déplacent et les colonnes ne bougent pas. Chaque obstacle entraîne des coûts d’ingénierie pour la réorganisation et une perte de productivité.
- Les corridors pour AGV et convoyeurs nécessitent des bandes ininterrompues. Les véhicules guidés automatisés, les plateaux et les convoyeurs à chaîne et à transfert occupent des bandes de sol continues. Une ligne de colonnes traversant ces bandes crée des détours obligatoires et des conflits de circulation.
- Les services en hauteur sont denses. Les barres omnibus, les réseaux d’air comprimé, les retours de liquide de refroidissement, les conduits de ventilation, les tuyaux de suppression d’incendie et les installations d’éclairage veulent tous suivre des voies droites et prévisibles. Les colonnes forcent des décalages et des réhaussements.
- Les améliorations de capacité ne doivent pas nécessiter de chirurgie structurelle. La structure du toit d’une usine de VE est censée durer plus longtemps que trois ou quatre générations de véhicules. L’espacement des colonnes d’un portique est fixe dès la construction ; la portée libre utilisable d’une grille est réservée dès le premier jour.
- Performance du contrôle environnemental. Les zones de peinture de carrosserie et d’assemblage de batteries nécessitent une température stable, une humidité contrôlée et une filtration de l’air propre. Les toits avec de grandes surfaces continues sont plus simples à isoler, à étancher et à entretenir que les toits interrompus par des éléments structurels et des pénétrations de toiture.
Ce sont des arguments de génie de production, et ils ont décidé du système structurel avant même que de l’acier ne soit commandé. Pour une largeur de travée dans la classe de 30–60 m avec une clarté en pleine hauteur en dessous, la grille plate à double couche est la solution en acier la plus économique disponible selon les normes de fabrication chinoises — plus efficace en termes de matériau que les fermes pour ce nombre de nœuds, plus rapide à ériger que les fermes soudées sur site, et intrinsèquement redondante car la charge peut se redistribuer à travers deux directions orthogonales d’éléments.
La grille plate à double couche : le cheval de bataille des toits industriels à grande portée
Une grille plate à double couche est une treillis tridimensionnel dans lequel tous les éléments se trouvent sur l’un des deux plans parallèles — le plan des membrures supérieures et le plan des membrures inférieures — reliés en diagonale entre eux. Le résultat se comporte comme une plaque très profonde : la flexion est principalement supportée par les plans des membrures agissant en traction et en compression, tandis que les diagonales transmettent les cisaillements entre eux. Comme les deux plans de membrures sont séparés par la profondeur de la grille (généralement de 1/12 à 1/18 de la portée dans ce type de bâtiment), la structure est beaucoup plus rigide qu’un treillis monocouche de même poids.
Pourquoi il a remporté la comparaison pour ce site
- Par rapport au cadre à portique : les liaisons rigides du portique sont coûteuses à fabriquer, et sa portée libre pratique est limitée par la profondeur des éléments et le dégagement pour la grue. Pour des portées de 30 m, l’action tridimensionnelle de la grille utilise environ 15 à 25 % de moins d’acier pour le même niveau de service.
- Par rapport au treillis plan : Une ferme treillis supporte la charge dans une seule direction. La grille supporte la charge dans deux directions, donc les éléments critiques sont plus petits, les dommages locaux ou les surcharges sont redistribués, et le motif bidirectionnel permet des dispositions de support équilibrées qu'une ferme ne peut pas exploiter.
- Contre la structure spatiale à géométrie complexe : Une grille orthogonale maintient les coordonnées des nœuds sur un réseau mathématique régulier. Cette régularité fait la différence entre une structure qui peut être optimisée numériquement en quelques heures et une autre qui prend des semaines de classement géométrique — et elle est décisive pour la répétabilité de la fabrication.
La configuration en pyramide carrée orthogonale (pyramide à quatre côtés) a été spécifiée parce qu'elle est la forme de grille bidirectionnelle la plus uniforme et la plus répétitive : le module standard peut être répété dans les deux directions du plan avec des éléments identiques ou presque identiques, ce qui réduit le temps d'ingénierie, la mise en place des outils dans l'atelier et l'inventaire des pièces uniques.
La configuration de pyramide carrée orthogonale, expliquée
Envisagez la grille comme un échiquier. À chaque case du plateau se forme une pyramide : sa base est un carré de membrure inférieure, son sommet s'élève jusqu'au plan de la membrure supérieure où il est relié par des éléments de membrure supérieure aux quatre sommets voisins. Les diagonales reliant le sommet aux quatre coins de la base complètent chaque cellule pyramidale. Recouvrir ce module sur l'ensemble du plan produit l'assemblage à double couche que les ingénieurs appellent une grille pyramidale carrée orthogonale bidirectionnelle (dans la pratique chinoise, zhengfang sizhuijiao, le « pyramide à quatre angles positive »).
Trois propriétés structurelles rendent ce modèle idéal pour un atelier de fabrication de 85 000 m² :
- Répartition de charge bidirectionnelle. Une charge appliquée à n'importe quel nœud se propage vers les supports à travers les deux familles orthogonales de lignes de grille. Les conditions aux bords et aux coins sont plus nettes que dans les géométries triangulaires ou hexagonales, et les réactions des supports sont bien réparties sur les colonnes périphériques.
- Hiérarchie uniforme des éléments. Dans une grille orthogonale optimisée, les dimensions des éléments horizontaux suivent un gradient régulier de la mi-portée jusqu’au support, et les dimensions des éléments diagonaux varient dans une plage étroite. Moins de profils uniques signifie une fabrication plus rapide et une identification plus simple sur site — un véritable gain de coût sur un projet comportant des dizaines de milliers d’éléments.
- Redondance inhérente. Le motif à deux voies fournit des chemins de charge alternatifs. Si un seul élément est bosselé par un chariot élévateur ou si un défaut de soudure est détecté lors de l’inspection, la grille se réorganise autour du dommage sans effondrement progressif — une propriété de résilience que les systèmes mono-directionnels ne peuvent pas offrir au même niveau.
La conception a été réalisée selon la norme chinoise de conception des structures en acier GB 50017 avec les actions sismiques et de vent selon GB 50011 et GB 50009, en utilisant une analyse tridimensionnelle complète plutôt que des modèles de cadre idéalisés. Les excentricités des nœuds, l'élancement des éléments en compression et les effets du second ordre ont été pris en compte directement ; les colonnes de support ont été modélisées avec la grille comme un système couplé afin que la rigidité réelle du diaphragme de toit influence le comportement des portiques des colonnes, et non l'inverse.
Pourquoi des joints sphériques hybrides boulonnés et soudés — et pourquoi c'est la réponse honnête
De nombreux toits en treillis sont commercialisés comme « boulonnés » ou « soudés » comme si les deux étaient des idéologies. En pratique, les treillis industriels de grande taille les plus performants sont des hybrides, et ce projet constitue une étude de cas claire montrant où chaque technologie trouve sa place.
Le joint sphérique boulonné
Un nœud sphérique boulonné est une sphère en acier usinée avec des trous percés et taraudés sur ses faces. Les éléments se terminant au nœud se connectent à un connecteur conique (un raccord à clavette de cisaillement) qui est boulonné à la sphère avec des boulons haute résistance (classe 8.8 ou 10.9). La connexion se monte en quelques minutes avec une clé dynamométrique, ne nécessite aucun travail à chaud avec permis de feu sur site, et peut être entièrement contrôlée par la qualité grâce au couple des boulons mesurable plutôt qu’à la compétence du soudeur. Dans ce projet, des nœuds boulonnés ont été utilisés pour la grande majorité des connexions — les éléments intérieurs à charge moyenne qui dominent le nombre d’éléments d’une grille.
L'économie du boulonnage est impressionnante à grande échelle : souder un nœud sphérique sur site nécessite de positionner l'élément, de faire un assemblage provisoire, de réaliser plusieurs passes de soudeur qualifié, d'effectuer des contrôles NDT et de gérer le risque de reprises. Un nœud boulonné sur le même élément s'installe en moins d'un cinquième du temps de main-d'œuvre et sans consommables de soudage. Sur une grille de 85 000 m² avec des dizaines de milliers de jonctions, cette différence se mesure en mois de programme de montage — et une opération de boulonnage à l'abri du vent et de la pluie est beaucoup moins sensible aux conditions météorologiques que la soudure sur site.
Le joint sphérique soudé
La sphère soudée est le nœud de structure spatiale chinois classique, développé pour la première fois dans les années 1960 précisément pour des réseaux de ce type : les éléments tubulaires sont profilés et soudés à bout sur une coque sphérique creuse. Son avantage réside dans la capacité de connexion — un nœud soudé peut supporter des forces sur les éléments beaucoup plus importantes dans toutes les directions qu’un nœud boulonné pratique, car la capacité du nœud boulonné est limitée par la géométrie du groupe de boulons, l’engagement des filets de la sphère et la précision de forgeage des connecteurs.
Sur ce projet, des nœuds soudés ont été spécifiés chaque fois que les efforts des éléments dépassaient le domaine efficace du nœud boulonné :
- dans les zones fortement sollicitées au voisinage des poteaux de support, là où les efforts de corde atteignent leur maximum ;
- autour des points de charge concentrée — plateformes d’équipements en toiture, points de suspension d’équipements lourds et lignes d’intégration des rails de pont roulant ;
- au niveau des détails de liaison poteau-grille, où un nœud soudé assure une transmission d'efforts plus nette vers la tête de poteau ;
- dans les zones de bord et d'angle où des forces de membre asymétriques surchargeraient le motif de boulon le plus pratique.
Optimisation des coûts sans perdre la redondance
La stratégie hybride est une optimisation directe coût-vs-robustesse, et elle fonctionne parce que les deux types de joints échouent différemment. Une connexion boulonnée présente un glissement mesurable avant la charge ultime et se comporte de manière semi-rigide ; une connexion soudée est rigide jusqu'à la rupture. Placer les joints soudés sur les voies de charge les plus chaudes et les joints boulonnés sur le réseau de distribution signifie que la rigidité globale de la structure est gouvernée là où cela compte (le squelette à haute force), tandis que la grande majorité des joints ordinaires reste rapide, économique et remplaçable sur site. Si un nœud boulonné est endommagé, il peut être déboulonné et remplacé sans découpe. Cette maintenabilité est réellement précieuse dans un bâtiment de production qui ne peut pas s'arrêter pour une chirurgie de toiture.
La règle de conception que nous avons appliquée était simple et défendable : Boulonner là où les fixations peuvent supporter l'enveloppe des forces avec une marge ; souder là où elles ne le peuvent pas. Lorsque les deux étaient acceptables, la solution boulonnée l'a emporté sur le programme et le coût total. Le résultat est un système hybride dont la redondance est strictement supérieure à celle de chaque système uniforme, car une défaillance dans la population boulonnée est ductile et locale, tandis que l'ossature soudée maintient la cohérence de la grille globale.
De l'atelier de Xuzhou à la structure en portée libre : comment elle a été construite
Chaque élément, sphère et connecteur pour cette grille a été produit dans la propre base de fabrication de Permanent Steel à Xuzhou — un site de 300 mu équipé pour l'échelle que ce projet exigeait. Le flux de production a été organisé de sorte que les membrures de corde, les diagonales, les sphères, les connecteurs et les plaques terminales passent par la découpe CNC, le perçage de trous, le grenaillage et la mise en primaire sans retour en arrière.
Contrôle de fabrication
- Acier : Des sections creuses structurelles et des plaques en acier de grade Q355B ont été achetées avec des certificats d'usine (équivalents EN 10204 3.1) et estampillées selon la pièce, de sorte que chaque élément puisse être tracé jusqu'à son lot et ses résultats aux essais mécaniques.
- Sphères : Les sphères boulonnées ont été forgées et usinées selon les tolérances ; la planéité des faces et la position des filetages ont été contrôlées à 100 %. Les sphères soudées ont été fabriquées à partir d'hémisphères pressés avec des soudures complètes de joint circulaire, soumises à un contrôle ultrasonique à 100 %.
- Préparation des extrémités des éléments : Les raccords diagonaux et les extrémités d'éléments soudés ont été découpés par CNC avec des chanfreins commandés numériquement, éliminant la variabilité de découpe manuelle à la flamme qui compromet le montage sur site.
- Sablage et primaire : Toutes les surfaces ont été nettoyées par sablage à Sa 2.5 et apprêtées avant expédition, la spécification de revêtement ayant été vérifiée par jauge DFT sur un échantillon statistique par lot.
Assemblage à blanc
Avant la fabrication en série, des baies représentatives — y compris les modules d'angle, les modules de support et les modules intérieurs typiques — ont été assemblées à l'essai dans l'atelier sur un sol d'atelier nivelé et contrôlé. Les coordonnées des nœuds ont été vérifiées par rapport au modèle, et l'ajustement des boulons a été confirmé avec les connecteurs réels. L'assemblage à l'essai a servi de contrôle qualité qui a réduit les risques pour chaque module ultérieur : les problèmes de géométrie et d'ajustement des boulons ont été détectés à Xuzhou, où ils coûtaient des jours, plutôt que sur site, où ils auraient coûté des semaines.
Séquence de montage
Lorsque l'accès au site, la construction des fondations et le plancher de la grue le permettaient, la grille était érigée en blocs préfabriqués en atelier : des grappes de modules assemblés au sol avec des boulons précontraints de façon permanente, puis levés en unités rigides sur les colonnes de support et connectés en hauteur. Les blocs étaient vérifiés dimensionnellement par rapport au contrôle du levé avant le levage ; les haubans de stabilisation temporaires n’étaient libérés qu’après que les connexions du bloc adjacent avaient été réalisées. La régularité bidirectionnelle de la configuration pyramidale orthogonale rendait les limites des blocs prévisibles, de sorte que chaque géométrie de levage et réaction de support temporaire était calculée à l’avance plutôt que improvisée.
Le serrage des boulons haute résistance a été effectué dans un ordre défini depuis le centre de chaque bloc vers l'extérieur, avec un contrôle du couple vérifié par des clés calibrées et un taux d'échantillonnage sur le terrain supérieur au minimum requis par le code. Les soudures sur site dans les zones de nœuds soudés ont été réalisées par des soudeurs certifiés, inspectées par MPI ou UT selon les spécifications, et rapprochées des registres de soudure des éléments fabriqués dans un seul registre END — un fichier couvrant chaque soudure, sur site et hors site, dans la structure.
Conformité au code, maintenabilité et les charges qui importaient vraiment
Un toit d'usine est évalué davantage par sa flèche et sa durabilité que par sa résistance — une grille qui est solide mais qui s'affaisse de manière perceptible fissurera ses panneaux de couverture, bloquera ses portes roulantes et alarmera les ingénieurs de process. Les critères de serviceabilité pour cette structure ont donc été fixés plus stricts que les dispositions minimales du code :
- Déviation : La grille a été proportionnée de manière à ce que la flèche combinée charge morte-plus-charge vivante reste dans la limite du code pour cette classe de portée, avec un pré-cintrage supplémentaire intégré dans le plan de la membrure inférieure afin que le plafond fini apparaisse de niveau sous la charge morte — l'attente esthétique d'un hall de process où les services suspendus suivent un niveau de référence.
- Vent : la portance et la succion sur une grande surface de toit plat ont été évaluées selon la norme GB 50009 avec les paramètres régionaux de vent ; les connexions boulonnées critiques en portance ont été vérifiées pour la capacité de la connexion à supporter la tension ainsi que le cisaillement, et le détail de l'ancrage/du chapiteau de colonne a été proportionné pour la portance nette au périmètre.
- Sismique : la redondance de la grille bidirectionnelle s'est traduite directement par un comportement sismique favorable — nombreux éléments égaux et connexions ductiles permettant la dissipation d'énergie à travers l'ensemble de la structure plutôt que la concentration dans quelques articulations plastiques.
- Mouvement thermique : Des dispositions d'expansion ont été placées aux supports périphériques avec des roulements coulissants et des détails guidés, de sorte qu'une étendue de toit de 200 m puisse se dilater thermiquement sans emprisonner de contraintes internes dans la grille ou le revêtement.
- Feu : Les éléments de toiture reçoivent un traitement de résistance au feu dans les zones critiques conformément à la classification de l’occupation par le code du bâtiment, avec la spécification de revêtement choisie pour adhérer sur l’acier apprêté et nettoyé par explosion.
L'achèvement structurel a été vérifié par des enquêtes indépendantes par rapport au modèle de conception : coordonnées des nœuds dans les tolérances, flèche confirmée après le débardage, et la grille finie ne présentant aucune différence de tassement mesurable le long des lignes de support trois mois après l'achèvement — la fin de l'histoire de chaque toit à grande portée livré par une équipe qui tient ses propres registres de montage comme preuve, et non comme une réflexion après coup.
Les systèmes derrière cette structure
Ce projet est une application de la gamme de technologies de treillis spatial de Permanent Steel. Si votre plan d'installation soulève les mêmes questions — quelle portée peut atteindre le toit, quel système de joint convient à mes charges, à quelle vitesse l'acier peut-il être livré sur site — les pages suivantes documentent la technologie sous-jacente et les capacités adjacentes :
- Structures en treillis sphériques boulonnées — le système de joint qui a dominé ce projet, avec capacité, tolérance et justification pour le montage sur site.
- Systèmes de bâtiments industriels — enveloppe, intégration des ponts roulants et des procédés pour de grandes installations de fabrication.
- Toit et enveloppe métalliques — les couches de bardage et de couverture qui transforment le treillis en bâtiment exploitable.
- Atelier d'assemblage de camions lourds Sinotruk — un treillis double couche comparable de 77 000 m² servant un processus industriel différent.
- Services d'ingénierie, de fabrication et de montage — la chaîne de livraison complète à responsabilité unique.
Définissez votre propre hall de production sans colonnes
Envoyez-nous votre plan d'étage, la largeur des travées, les besoins en pont roulant ou la disposition des procédés. Nos ingénieurs répondront sous 24 heures avec des recommandations sur l'entraxe, la charpente et les joints — ainsi qu'un devis structurel, et non un prix au mètre carré.