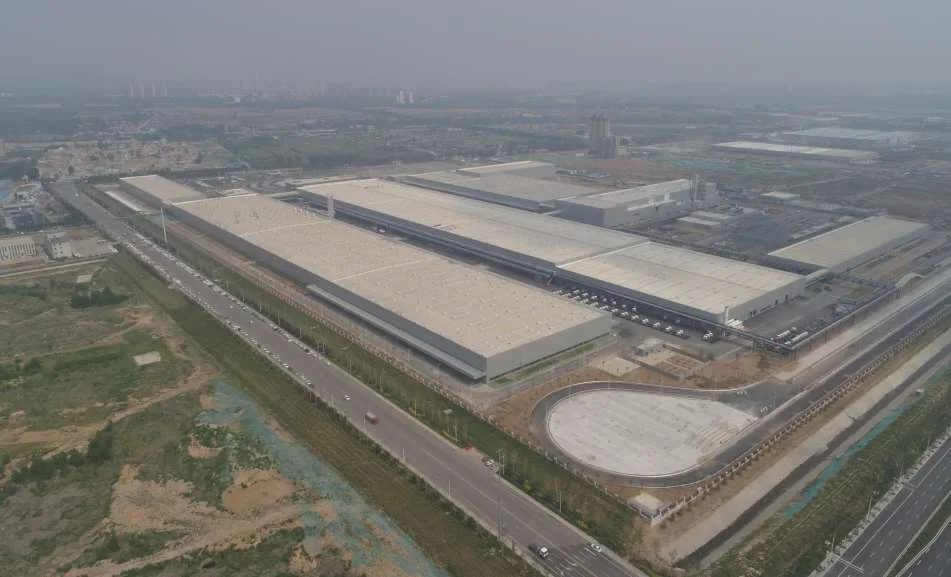
Atelier d'assemblage de camions lourds connectés intelligents Sinotruk
Une halle d'assemblage de camions de 77 000 m² portée par une grille planaire à double couche avec joints sphériques hybrides boulonnés et soudés — supportée par le cordon inférieur pour garder les colonnes courtes, les grues dégagées et les lignes de production de 200 mètres continues.
| Type de projet | Atelier d'assemblage intelligent de poids lourds |
|---|---|
| Emplacement | Chine |
| Système structurel | Toit en treillis plan à deux niveaux avec support par l'âme inférieure ; stratégie mixte de nœuds boulonnés/soudés |
| Dimensions clés | 77 000 m² de surface de bâtiment ; ateliers de production continus avec intégration de ponts roulants |
| Quantité d'acier | Disponible sur demande à partir des dossiers du projet |
| Portée de l'approvisionnement | Support de conception du toit en treillis, fabrication, coordination des réactions sur la voie du pont roulant et support pour le montage |
| Base de conception | Charges dynamiques du pont roulant, points de suspension de service, contrôle des tolérances des éléments et géométrie claire de la ligne de production |
| Installation / Logistique | Le support par l'âme inférieure réduit la longueur des colonnes ; plan de pont roulant et de levage disponible sur demande pour un atelier comparable |
| Client / Année d'achèvement | Disponible sur demande ; identité publique du projet affichée sans revendications client non étayées |
Besoin de la tonnage exacte, du calendrier d'installation, du plan de grue ou du nombre de conteneurs pour un projet comparable ? Demandez un devis technique et envoyez vos plans ou croquis.
Une ligne d'assemblage mesurée en centaines de mètres, couverte sans interruption
Sinotruk — China National Heavy Duty Truck Group — est le plus ancien et l'un des plus grands fabricants de camions lourds du pays, produisant des camions dont les châssis, les cabines et les transmissions sont assemblés sur des lignes de processus linéaires longues. Ce projet livre un atelier d'assemblage de camions lourds intelligemment connecté de 77 000 m² : la coque à l'intérieur de laquelle les châssis parcourent les stations de châssis, l'assemblage des cabines, l'installation de la transmission et les contrôles finaux d'ingénierie sans jamais être obligés de contourner une colonne.
Le système de toiture conçu, fabriqué et érigé par Permanent Steel est une grille plane à double couche — deux plans de cordes parallèles reliés par des diagonales — configurée sur un module orthogonal et soutenue au niveau de la corde inférieure. Le choix du support de la corde inférieure n'était pas un choix esthétique ni une idée après coup ; il était dicté par le processus à l'intérieur. Cette étude de cas examine la physique et l'économie de cette décision, l'intégration des charges de grues lourdes dans une grille tridimensionnelle, et la stratégie des joints (sphères boulonnées pour le réseau de distribution, sphères soudées pour le squelette de charge) qui a maintenu l'équilibre entre le programme et l'intégrité.
L'assemblage des camions se distingue de celui des véhicules de tourisme par l'échelle et le poids. Une ligne de châssis lourds traite des cadres jusqu'à 12 mètres et des classes de poids totaux de plusieurs dizaines de tonnes ; les outillages sont massifs ; des ponts roulants soulèvent les ensembles cabine et groupe motopropulseur complets ; et la même ligne doit accueillir plusieurs plates-formes de camions avec un minimum de reconfiguration. Rien de tout cela n'est possible derrière une forêt de colonnes intérieures. Le bâtiment devait être, en effet, un énorme volume sans obstruction et l'acier devait le fournir de manière suffisamment économique pour justifier une structure en treillis plutôt qu’un cadre conventionnel sur un budget de construction mesuré avec une discipline d'ingénierie.
Ce que 77 000 m² d'assemblage de camions exige réellement en acier
Le cahier des charges fonctionnel de cet atelier peut être résumé en trois exigences structurelles, chacune d'elles ayant façonné la conception à un niveau fondamental :
- Ouverture libre continue à travée longue. Les châssis et les lignes d'assemblage fonctionnent dans des baies rectilignes et parallèles qui s'étendent sur plusieurs centaines de mètres. Toute colonne à l'intérieur de l'enveloppe oblige la ligne à faire un angle — un compromis inacceptable pour un processus qui s'alimente par des convoyeurs et des skids. La portée libre utilisable de la grille sur toute la largeur de la baie a éliminé le problème plutôt que de le réduire.
- Capacité de la grue aérienne et du palan. La livraison des composants, la manutention des cabines et les déplacements de sous-ensembles lourds sont assurés par des grues suspendues sur des poutres de piste à grande hauteur. La structure du toit devait supporter les charges de piste, les réactions des grues, les charges en déplacement et les coefficients d'impact dynamique — non pas comme une pensée après coup boulonnée à un toit fini, mais comme un cas de charge primaire intégré au modèle de la grille dès le départ.
- Suspension du service et flexibilité future. L'éclairage, la ventilation, l'évacuation des procédés, l'air comprimé, la distribution d'énergie et les cadres de support caténaires de la ligne d'assemblage elle-même sont suspendus à la structure. L'envers de la grille constitue une treillis spatial déjà prête de points de suspension — tout nœud peut supporter une charge de service concentrée avec une vérification locale, ce qui est exactement la manière dont la flexibilité est obtenue dans un bâtiment qui sera rééquipé à plusieurs reprises au cours de sa vie.
Ces trois exigences ont poussé la conception vers la grille plane à double couche pour les mêmes raisons que pour toute grande salle de production, mais le cas du pont roulant lourd et les travées continues exceptionnellement longues ont donné au projet son propre caractère ingénierique — et ont placé la décision de support du cordon inférieur au centre de la narration.
Support de l'âme inférieure : pourquoi cet atelier repose sur le plan de l'âme inférieure
Une grille à double couche peut être livrée à ses supports de deux manières fondamentalement différentes. Dans support de la corde supérieure, les colonnes s'élèvent à travers la profondeur de la grille pour se connecter au plan de la corde supérieure ; dans support de l’âme inférieure, les chapiteaux des colonnes se terminent au niveau de l’âme inférieure et la grille repose directement sur eux. La différence peut sembler être un détail. Elle change toute la structure.
Économie de colonne
Le soutien au niveau de l'âme inférieure élimine la profondeur de la grille de la longueur de la colonne. Avec une profondeur de grille d'environ 3 à 4 m pour cette classe de portée, chaque colonne est 3 à 4 m plus courte — et dans un hall de 77 000 m² avec des lignes de colonnes périphériques et internes espacées de près, cela représente des milliers de tonnes-mètres de matériau de colonne retiré, une longueur de flambement réduite, des fondations plus petites et un moment dû au vent réduit. L'économie est réelle et elle est répartie sur chaque support du bâtiment.
Hauteur libre et intégration des services
La hauteur libre qui importe pour un ingénieur de production se mesure du sol fini jusqu'au moindre obstacle — ce qui, dans un bâtiment en treillis, est le plan de la membrure inférieure. Le support de la membrure inférieure maintient ce repère utilisable à son niveau conçu sans nécessiter de colonnes plus longues ; la profondeur de la grille se situe effectivement au-dessus le plan de support plutôt que de consommer le volume utilisable. Les services suspendus, les supports de chemin de grue et les structures de mezzanine se fixent tous aux lignes de colonnes sous le plan de la corde, où la géométrie est simple et l'acier est droit.
Coordination des membres et des nœuds
Dans le support de la corde supérieure, les colonnes traversent la bande de la grille et doivent être détaillées pour éviter les conflits avec les éléments diagonaux sur la montée — un problème de coordination pour chaque colonne, avec des conséquences structurelles et esthétiques. Le support de la corde inférieure élimine entièrement le conflit : le chapeau de colonne se boulonne au nœud de la corde inférieure, les diagonales au-dessus restent ininterrompues, et le chemin de charge vers la colonne est direct et concentrique. Le détail de la connexion au chapeau est simple, inspectable et standardisé — exactement les attributs qui garantissent l’honnêteté du programme d’érection.
Quand le soutien de la corde supérieure est-il encore approprié ?
L'honnêteté intellectuelle exige la mise en garde suivante : le support par le cordon supérieur n'est pas toujours une erreur. Il est généralement choisi lorsque la grille doit être maintenue haut au-dessus de sa base pour des raisons structurelles — par exemple lorsque le plan de toiture est suffisamment profond pour justifier une interaction de type Vierendeel, ou lorsque l'expression architecturale souhaite que la grille flotte au-dessus des murs vitrés. Pour un grand hall industriel lourd, aucun de ces motifs ne s'applique, et l'argument d'ingénierie en faveur du support par le cordon inférieur est sans équivoque. Le bâtiment est plus léger de 3 à 4 m de colonnes grâce à cela, et l'espace de processus est exactement aussi profond que nécessaire pour le processus.
Intégrer les réactions lourdes des grues dans une grille tridimensionnelle
Une grue aérienne est l’une des charges les plus pénalisantes qu’un bâtiment industriel puisse jamais recevoir. Ses réactions sont concentrées, son amplification dynamique est importante, et ses déplacements signifient que le point de réaction se déplace le long de la poutre de la voie de roulement heure après heure. La solution classique — un cadre portique rigide avec la voie de la grue sur des colonnes intégrales — n’était pas disponible ici, précisément parce que les colonnes intérieures étaient interdites dans l’espace de travail du processus. La grille elle-même devait absorber les grues.
Comment la grille supporte les charges de la grue
Les poutres de la voie de grue longent longitudinalement les lignes de colonnes juste en dessous du plan de l’âme inférieure, soutenues par des supports de voie de grue soudés sur les fûts de colonnes. Depuis le support, la réaction circule dans la colonne et remonte directement jusqu’au nœud de l’âme inférieure au niveau du chapeau de colonne. Depuis ce nœud, la grille à double couche diffuse la force dans deux directions : les forces des âmes répartissent la réaction le long du plan de l’âme inférieure, tandis que les diagonales la relèvent vers le plan de l’âme supérieure où le diaphragme du toit la distribue sur toute l’emprise de la grille. L’avantage de taille marine d’une grille bidirectionnelle par rapport à une ferme plane est qu’une réaction de grue de 50 t est partagée par des dizaines d’éléments grâce à une redistribution locale plutôt que d’être propulsée le long d’une seule voie de charge.
Ce que l’analyse devait saisir
- Facteurs d’impact dynamique appliqué aux charges de la grue selon le code applicable — l'impact vertical du déplacement chargé, la poussée latérale due à l'accélération du chariot et les forces de traction longitudinales, chacune avec son propre coefficient.
- Position de déplacement sur la voie : l'enveloppe de réaction critique se produit à des positions définies le long de la voie ; la grille a été modélisée avec la grue en mouvement à ses positions les plus défavorables, et non comme un équivalent statique.
- Conception locale des nœuds : les nœuds de l’âme inférieure supportant les réactions de la grue ont été conçus comme des nœuds soudés à haute capacité même lorsque la population environnante est boulonnée — la politique de joint hybride s'appliquait au squelette de charge, pas seulement au toit.
- Fatigue et charge répétée : les cycles de grue soumettent les détails de support à des plages de contraintes répétées ; les détails de soudure aux raccordements des voies de grue ont été conçus et détaillés en tenant compte de la fatigue, au-delà de la vérification statique du code.
Le résultat est une grille porte-grue dont le système de voie de course est entièrement intégré : les charges de service des grues font autant partie de l'identité structurelle que la charge de neige sur le toit, et la redondance de la grille transforme ce qui serait un risque de fiabilité dans une charpente-plan en un chemin de charge prévisible et distribué.
Sphères boulonnées pour le réseau, sphères soudées pour le squelette
La philosophie du joint hybride appliquée sur ce projet est la même que celle que Permanent Steel applique à ses grandes grilles industrielles, et elle mérite une défense explicite car elle est fréquemment mal comprise comme un compromis entre deux technologies concurrentes. Ce n'est pas un compromis ; c'est une optimisation avec deux variables — capacité de raccord et coût de raccord — et les deux technologies occupent des parties différentes des deux échelles.
La population boulonnée
Les joints sphériques boulonnés dominent l'intérieur de la grille : des sphères usinées avec des faces filetées, reliées aux raccords coniques aux extrémités des éléments par des boulons haute résistance serrés au couple sur site. Ce sont les connexions les plus rapides, les plus résistantes aux intempéries et les plus mesurables dans la construction métallique industrielle — une connexion boulonnée est vérifiée par le couple contrôlé, et non par l'habileté du soudeur. Dans une grille comportant des dizaines de milliers de joints, l'effet programmatique du boulonnage de la population ordinaire est la différence entre un toit de douze mois et un toit de vingt mois.
La population soudée
Les articulations sphériques soudées interviennent lorsque les efforts dans les éléments dépassent l’enveloppe efficace de tout nœud boulonné pratique — les zones de forte compression des barres près des appuis, les nœuds de réaction des grues, les régions d’angle et de bord avec des forces déséquilibrées, et chaque jonction entre la grille et ses colonnes de support. Un nœud soudé transmet la force à travers un matériau continu sans limite de groupe de boulons ; ses capacités suivent celles de l’élément au lieu de les plafonner. Chaque nœud soudé de ce projet a été réalisé dans notre atelier ou par des soudeurs certifiés sur site, avec une couverture CND à 100 % comme spécifié, car l’intégrité d’une soudure appartient au cordon de soudure — et le cordon de soudure n’est jamais laissé au hasard.
La règle d'optimisation
La règle d'ingénierie pratique que nous avons appliquée : classer chaque nœud selon son enveloppe de force dans le pire des cas ; boulonner là où les fixations la supportent avec réserve, souder là où elles ne le peuvent pas. Le résultat est une structure dont le squelette soudé garantit une rigidité globale exactement là où la rigidité est nécessaire, et dont la majorité boulonnée offre rapidité, possibilité de remplacement et ductilité partout ailleurs. C'est la réponse technique à la fausse question « boulonné ou soudé ? » — et le modèle de coûts de ce projet de 77 000 m² est la preuve que c'est la bonne réponse à l'échelle industrielle.
Construction du hall : contrôle de fabrication et séquence de montage
Tout l'acier en treillis pour cet atelier a été fabriqué à la base de Permanent Steel à Xuzhou. Les éléments sont arrivés sur le site sous forme de kit entièrement codé — chaque cordon, diagonale, sphère, connecteur et plaque d'extrémité pouvant être tracé jusqu'à son certificat d'usine et son lot de découpe — ce qui est le prérequis pour une opération sur site qui ne pouvait pas se permettre de s'arrêter et de discuter d'une seule pièce hors tolérance.
Contrôles pré-érection
- Assemblage d'essai des modules représentatifs — nœuds de support, baies d'intégration de la grue et baies intérieures typiques — sur un sol d’atelier contrôlé, bouclant la géométrie avant la production de masse.
- 100 % de contrôle des sphères : planéité des faces, position du filetage et diamètre des sphères vérifiés par rapport aux tolérances de modélisation, car la sphère est le seul composant dont l'erreur se répercute sur chaque élément auquel elle est connectée.
- Préparation CNC des extrémités avec chanfreins contrôlés numériquement pour toutes les extrémités des éléments soudés, éliminant les écarts de coupe au chalumeau à la jonction où l'ajustement est le plus important.
- Revêtement : Décapage à Sa 2,5 et application d'un apprêt avant expédition, avec vérification de l'épaisseur du film sec sur un échantillon statistique par lot.
Logique de montage
Le concept de montage exploitait la régularité de la grille : les modules étaient pré-assemblés au niveau du sol en blocs dimensionnés pour la configuration de la grue, puis soulevés et dockés sur les chapeaux de colonne dans une séquence définie allant d'un bout du hall vers l'autre. Les étayages temporaires étaient calculés et pré-installés afin que la structure émergente soit auto-stable à chaque étape intermédiaire — un squelette en acier ne repose jamais sur la bonne volonté. Après la connexion de chaque bloc, les boulons haute résistance étaient serrés selon la séquence prescrite, du centre du bloc vers l'extérieur, et les nœuds soudés sur site étaient complétés au fur et à mesure que les équipes de soudage suivaient le front de montage, les résultats des CDI étant consignés dans le même registre que celui contenant les dossiers de l'atelier.
Le contrôle des niveaux était le héros discret du programme : les chapeaux de colonnes étaient vérifiés avant chaque quai, les coordonnées des blocs étaient réconciliées avec le modèle après chaque levage, et le plan du cordon inférieur fini était vérifié dans la tolérance sur l'ensemble des 77 000 m². Une déviation détectée pendant l'érection coûte des heures ; une déviation qui survit jusqu'à l'étape du revêtement coûte la durée de vie utile du bâtiment.
Fonctionnement, comportement sismique et charges qui régissent
Les cas régissants d'une usine de poids lourds ne sont pas exotiques, mais ils sont impitoyables : la flèche ne doit pas perturber l'alignement des convoyeurs ni le niveau de la voie de grue ; la réponse sismique doit exploiter — et non combattre — la redondance de la grille ; et le mouvement thermique sur des travées continues de plusieurs centaines de mètres doit être absorbé sans bloquer de contraintes dans la structure.
- Flèche et cambrure : La grille a été analysée pour l'ensemble complet des charges mortes, vives et induites par la grue ; un pré-cambrage a été intégré dans la géométrie de fabrication afin que le dessous soit nivelé sous charge morte et que les flèches en service restent à l'intérieur des enveloppes du code qui protègent le bardage et les services suspendus.
- Sismique : La grille bidirectionnelle, avec sa grande redondance et sa population boulonnée ductile, offre un profil de dissipation d'énergie sismique favorable. La conception a suivi la norme GB 50011 avec la structure modélisée comme un système couplé tridimensionnel — grille, colonnes et chemin de grue — de sorte qu'aucun élément n'a été vérifié isolément du système auquel il appartient.
- Vent et thermique : Les grandes surfaces de toit attirent des effets de soulèvement et de succion prononcés ; les connexions critiques pour le soulèvement ont été vérifiées en tension, et les dispositions d'expansion au niveau du système de support permettent à la structure de respirer au cours des cycles de température sans accumuler de contraintes dans les plans de cordes.
- Durabilité liée aux grues : Les détails soumis à des cycles répétés de grue ont été dimensionnés au-delà des vérifications statiques, avec la géométrie des soudures et la rigidité des connexions choisies pour contrôler les amplitudes de contrainte aux endroits sensibles à la fatigue.
La vérification de l'achèvement suivait la même discipline : l'arpentage indépendant des coordonnées des nœuds par rapport au modèle de conception, le contre-courbement confirmé après le dé-poinçonnage, et un dossier de documentation qui relie chaque élément, soudure, lot de boulons et lot de revêtement à son registre d'inspection. Ce dossier n'est pas de la bureaucratie ; c'est la preuve sur laquelle un bâtiment critique pour la production est fiable pour les quatre prochaines décennies.
Les systèmes derrière cet atelier
Cet atelier s'inscrit dans la treillis spatial et les lignes de technologie de construction industrielle de Permanent Steel. Les pages ci-dessous documentent les systèmes sous-jacents et les projets adjacents qui partagent cet ADN technique :
- Structures en treillis sphériques boulonnées — technologie des nœuds, capacités et logique d'assemblage sur le terrain.
- Systèmes de bâtiments industriels — enveloppe, grue et intégration des processus pour la fabrication lourde.
- Toit et enveloppe métalliques — conversion de la grille en une enveloppe de bâtiment isolée et utilisable.
- Expansion de GAC New Energy — une grille à double couche comparable pour un processus de fabrication différent.
- Hangar à charbon de 229 m de Ningxia — où la même famille d'ingénierie de grille est poussée à une portée record mondiale.
Concevez votre hall de fabrication lourde
Envoyez-nous votre plan de processus, votre calendrier de grue et vos exigences pour les travées. Nos ingénieurs vous répondront sous 24 heures avec des recommandations sur les portées, les supports et les joints — ainsi qu'un devis structurel, et non un prix au mètre carré.