Poutre en H en acier — Fabriqué sur une ligne, et non à la main par simple espoir
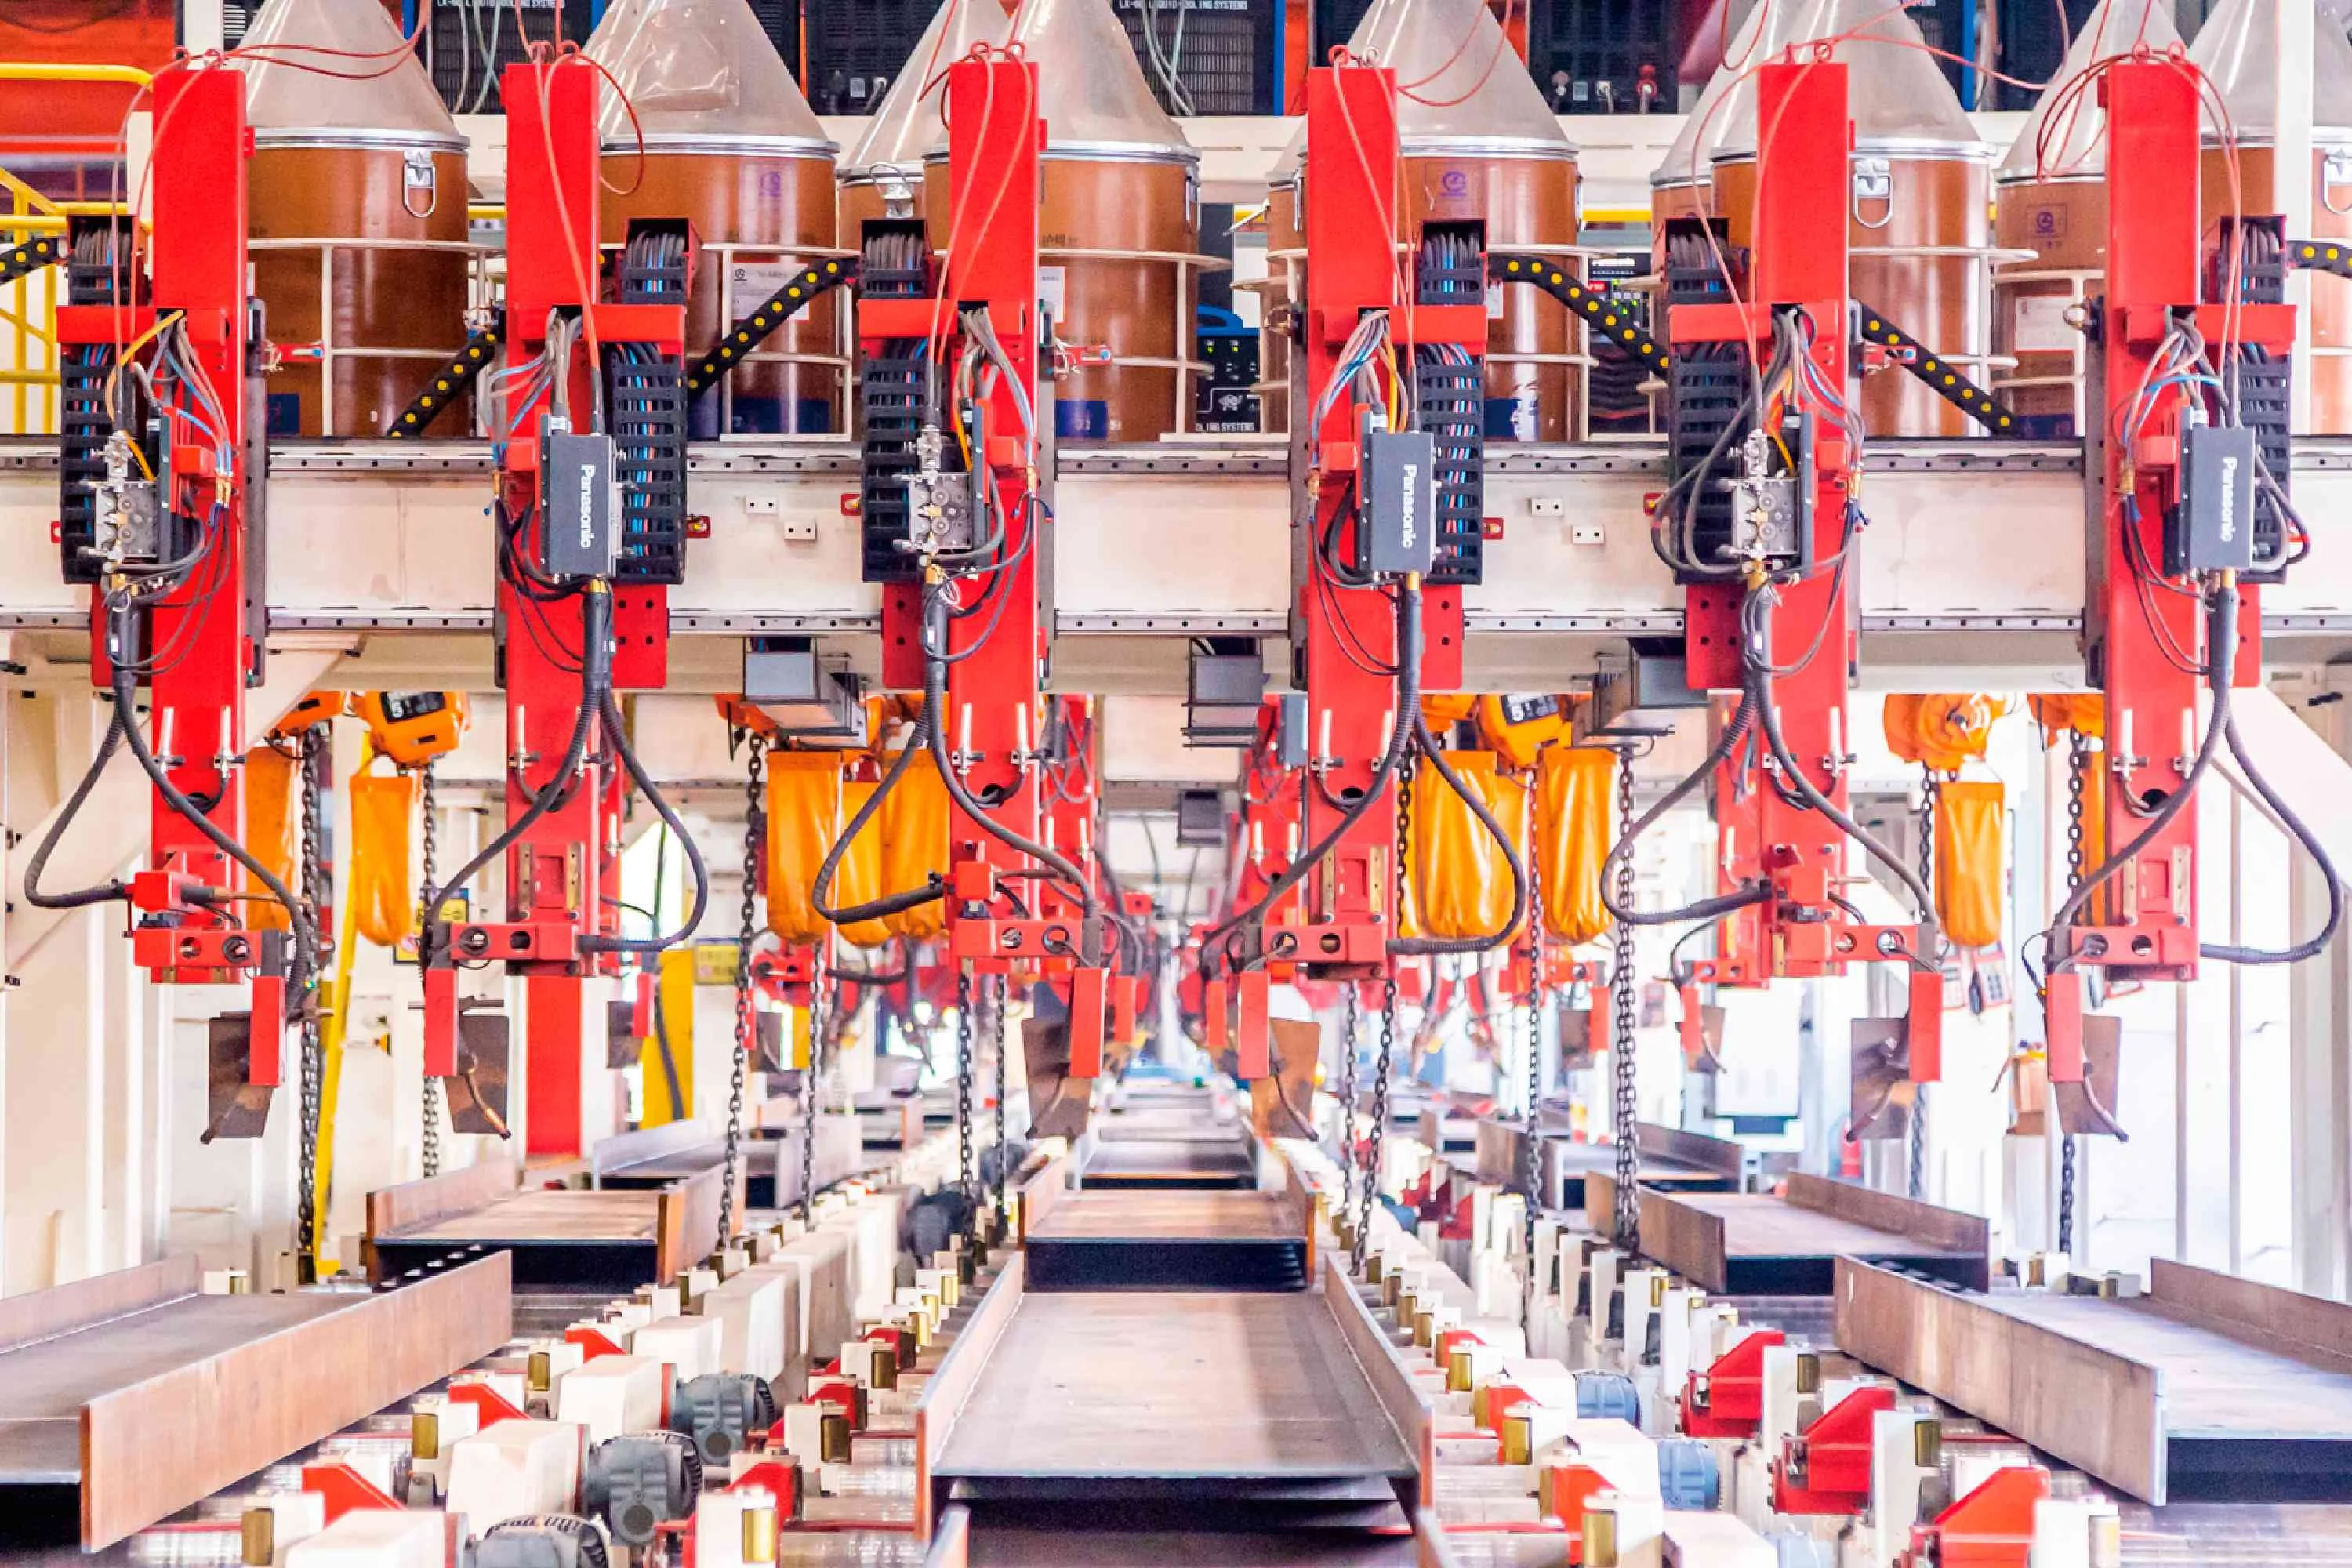
Chaque fabricant d'acier coupe et soude des poutres en H. Permanent Steel exploite une ligne de production de poutres en H intelligente développée en interne avec assemblage CNC, soudage à l'arc submergé à double fil et redressage automatique des ailes — produisant des poutres avec des tolérances plus strictes que la fabrication manuelle, avec un débit environ trois fois supérieur.
La différence entre souder une poutre en H et en produire une
Dans un atelier de fabrication traditionnel, un profilé en H est une tâche d'assemblage manuel. Un monteur positionne deux plaques d'âme contre une plaque d'âme, les fixe par des points de soudure à la main, et un soudeur réalise des cordons de soudure d'angle à un seul fil de chaque côté — deux fois, une fois par bride. La longueur de la poutre est découpée selon une mesure au mètre d'acier. La perpendicularité des brides dépend de l'œil du monteur et des points de soudure qu'il a réalisés. La rectitude est contrôlée avec une ficelle, et seulement si quelqu'un pense à vérifier. C'est lent, inconsistante, et la qualité du processus dépend entièrement de l'habileté d'un seul soudeur.
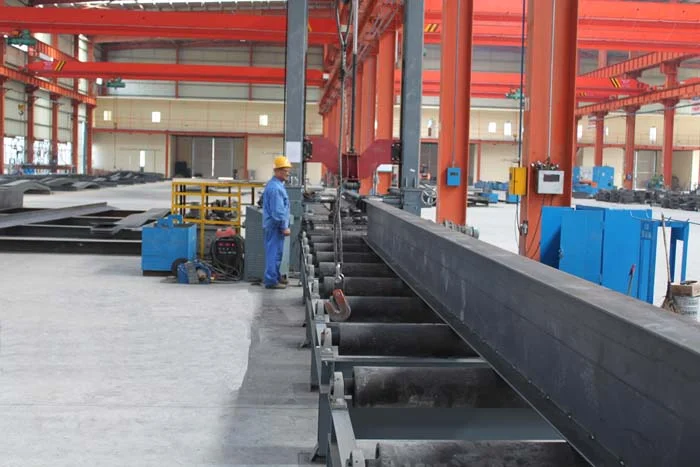
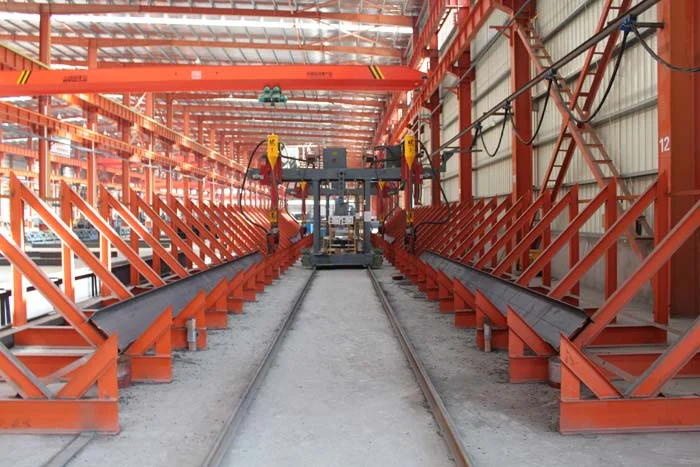
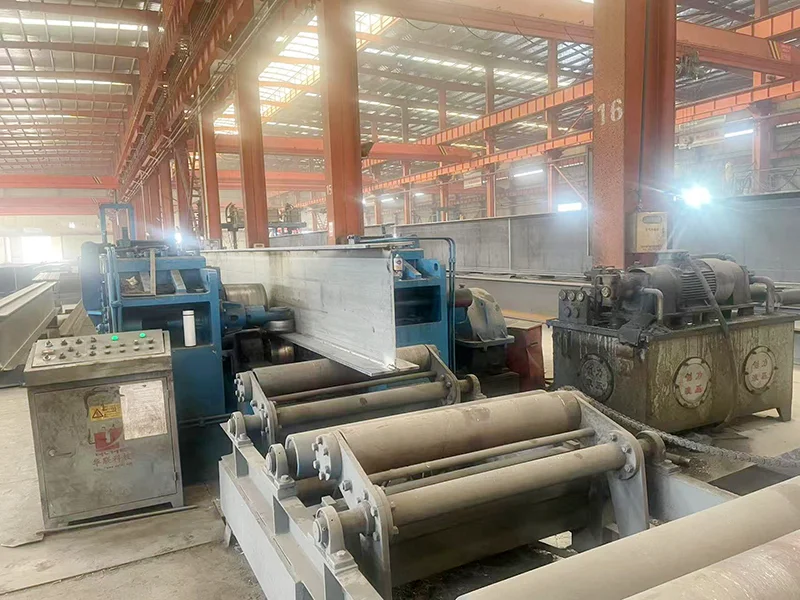
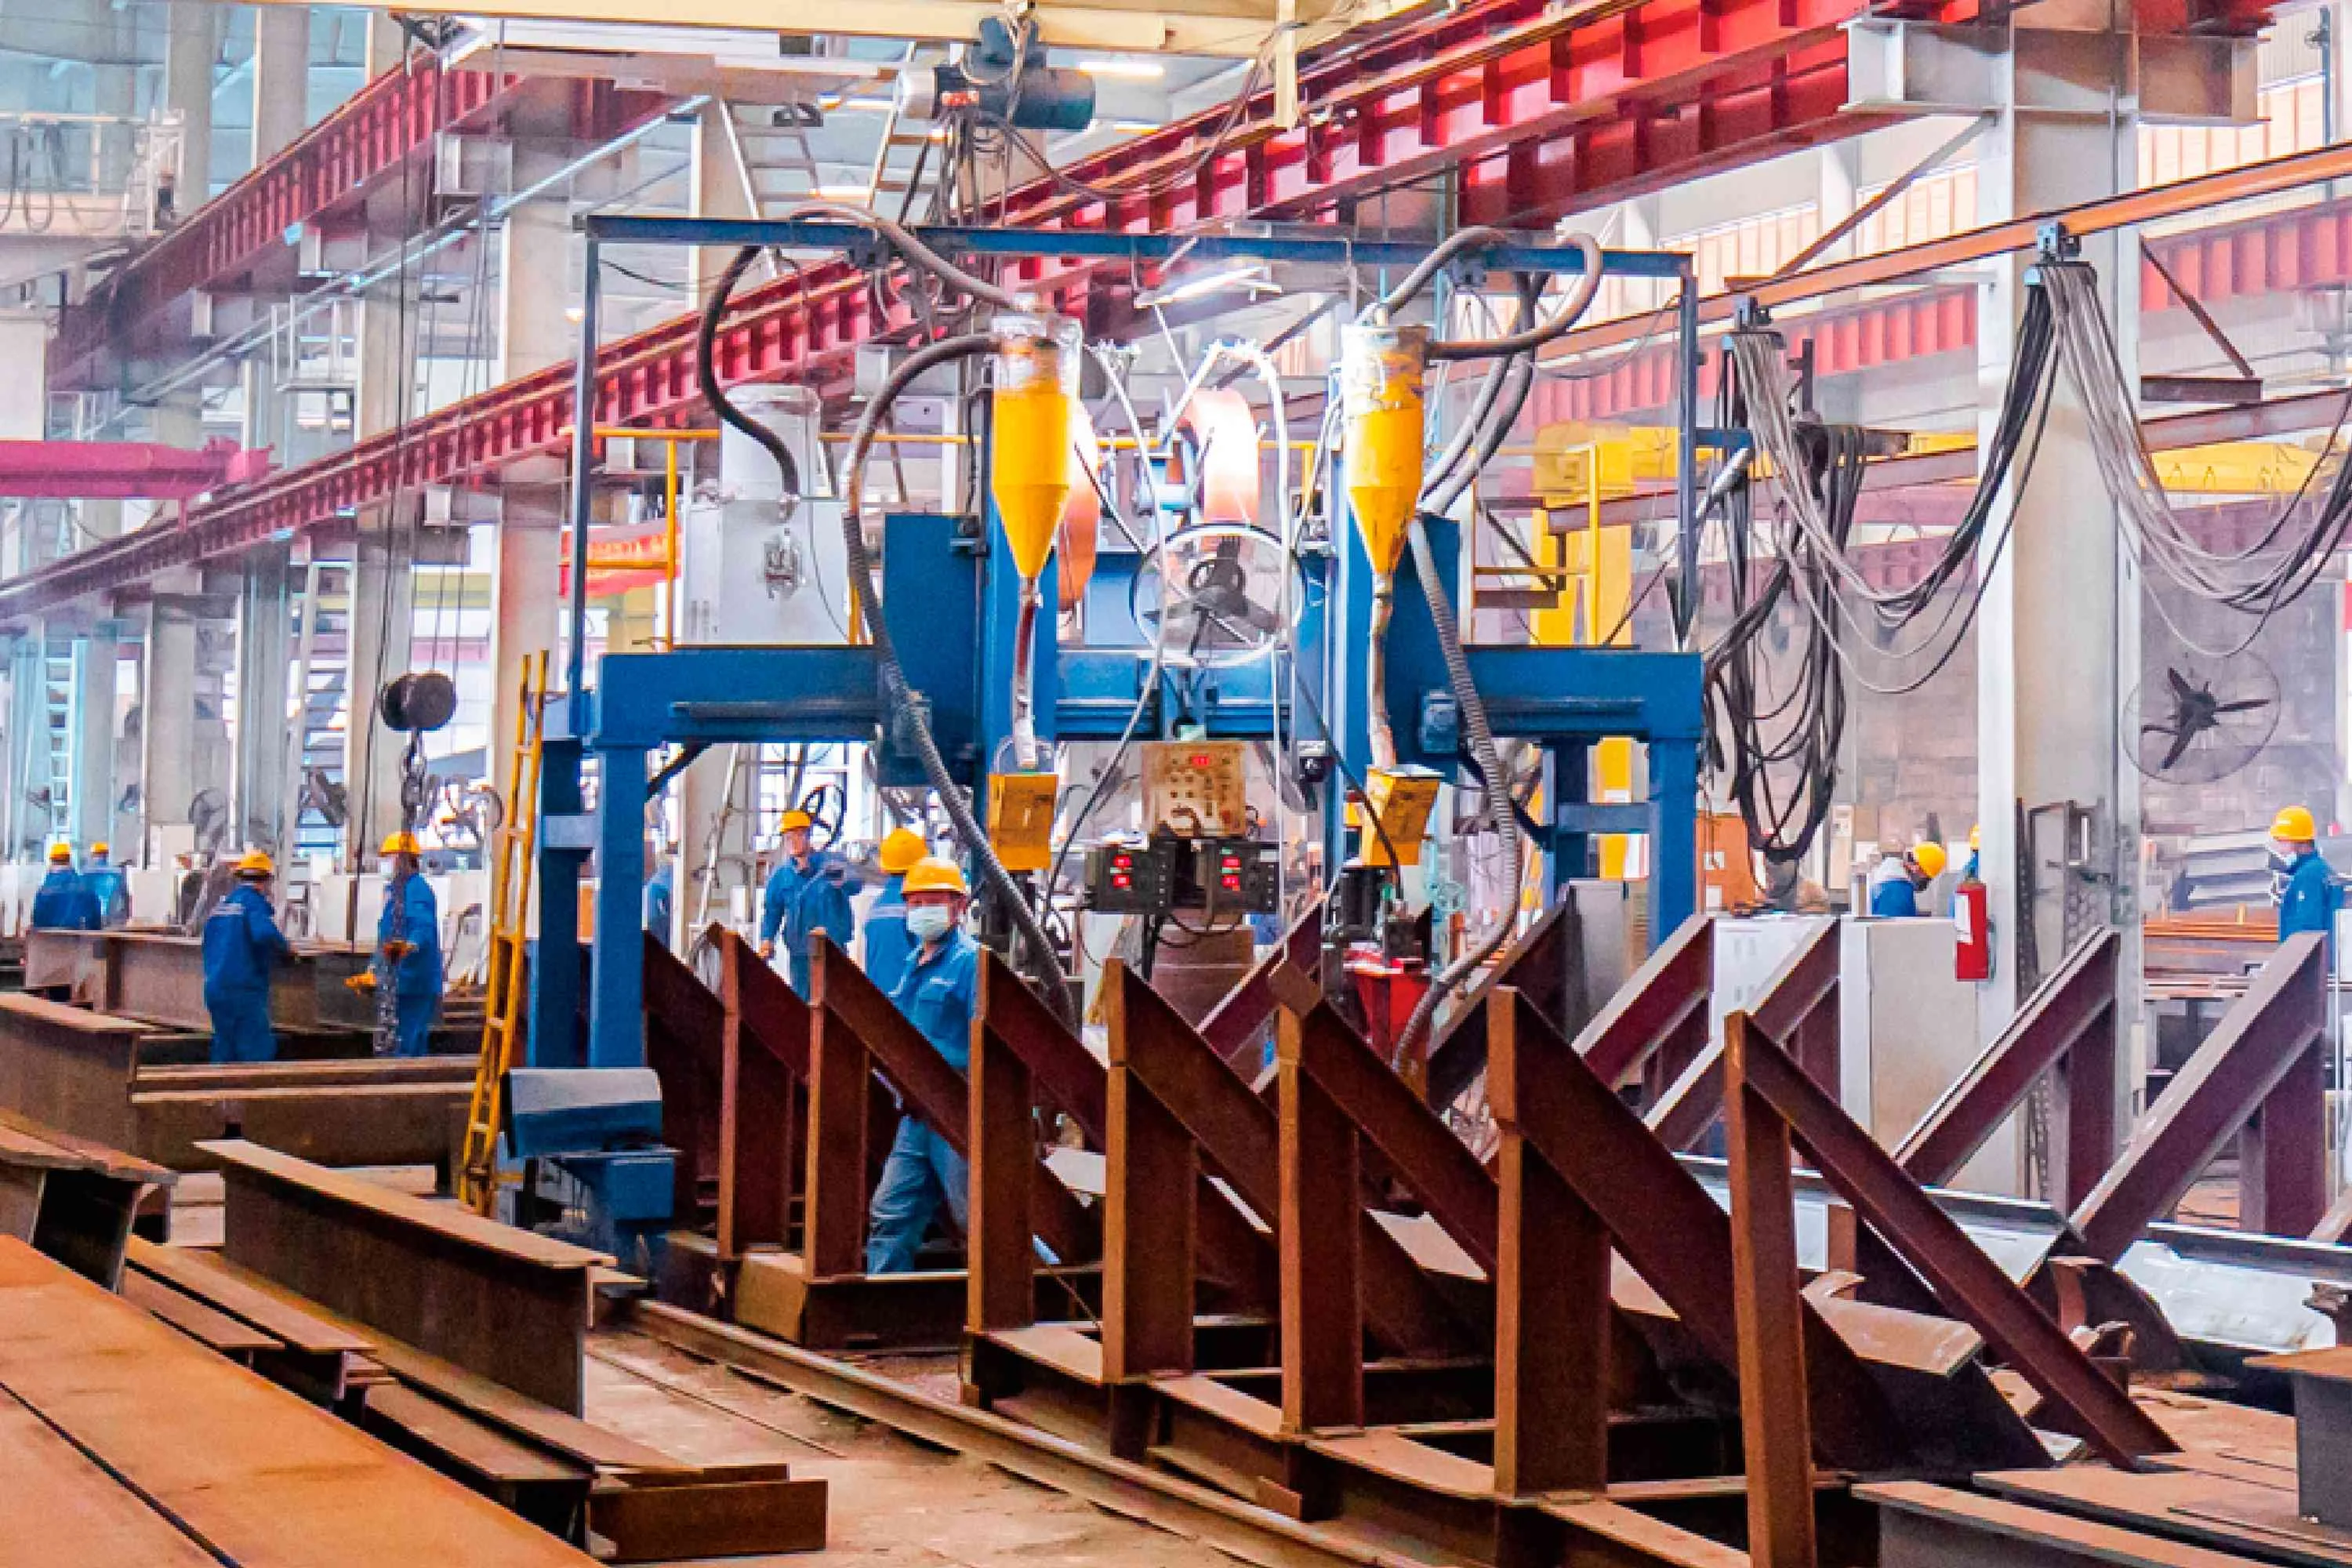
Permanent Steel exploite un système fondamentalement différent : un ligne de production de poutres en H intelligente développée en interne. La coupe, l'assemblage, le soudage et le redressage sont contrôlés par machine conformément au plan d'atelier de la poutre. L'assembleur maintient l'âme et les ailes dans des pinces positionnées par CNC avant qu'une seule soudure ne soit réalisée — de sorte que la géométrie de la section est définie par la machine, et non par le retrait des soudures provisoires. Le soudage à l'arc submergé à fil double dépose en continu et uniformément les deux soudures des ailes. Une presse hydraulique de redressage corrige ensuite la distorsion résiduelle, et le sablage prépare la surface pour le revêtement dans la même passe.
Le résultat est une poutre fabriquée selon des tolérances dimensionnelles que les ateliers manuels citent mais respectent rarement : équerrage des ailes contrôlé, cambrure et déversement corrigés, qualité de soudure constante du premier mètre au dernier. Et parce que la ligne fonctionne selon le temps machine plutôt que la fatigue du soudeur, elle produit à peu près trois fois le débit d'un quai manuel — c'est pourquoi nous pouvons nous engager à des programmes de livraison mesurés en semaines, et non en saisons.
Types de poutres en H : sections laminées et poutres composées soudées
Les poutres en H structurelles se déclinent en deux familles avec une métallurgie, des tolérances et des économies d'approvisionnement différentes. Nous fournissons les deux, et nous vous conseillerons celle dont votre structure a réellement besoin.
Sections en H laminées à chaud (HW / HM / HN)
Les poutres en H laminées à chaud sont produites à l'usine sidérurgique en laminant un seul lingot pour obtenir le profil I/H. La section est uniforme sur toute sa longueur, les coins sont arrondis et le matériau est homogène. Elles représentent la solution économique pour les tailles standards de colonnes et de poutres lorsque la section du catalogue correspond à la charge de conception — la majorité des structures de bâtiments conventionnels.
- Série HW — semelle large, profil carré ; usage colonne, grande capacité axiale
- Série HM — semelle moyenne ; charpentes générales, colonnes et poutres
- Série HN — semelle étroite, profil haut ; usage poutre, grande efficacité de flexion
Des sections laminées jusqu'à 1 000 mm de profondeur et 64 mm d'âme sont fournies par des aciéries certifiées, ou à partir de notre propre stock pour les nuances et dimensions courantes.
Sections H assemblées par soudage
Lorsque la conception exige une section qu'aucune laminoir ne produit — une profondeur supérieure à la passe du laminoir, une aile plus large que sa capacité maximale, un acier hybride (par exemple, âme en Q355B avec ailes en Q420B), ou un élément conique — la poutre doit être assemblée par soudage de plaques. C'est la catégorie où la qualité de la fabrication détermine la performance structurelle, et c'est dans cette catégorie que notre ligne intelligente justifie son utilité.
- Plage de profondeur : 200–2 000 mm
- Largeur de la bride : 150–1 000 mm
- Épaisseur de la plaque : 6–40 mm et au-delà
- Longueur : jusqu'à 20 000 mm en une seule pièce, assemblage par conception
Si votre projet nécessite des sections assemblées, vous n'achetez pas un produit catalogue — vous commandez un élément structural sur mesure, et le processus de fabrication ci-dessous est exactement la manière dont nous assurons la tolérance que vous concevez.
À l'intérieur de la ligne de poutres en H intelligentes : six étapes contrôlées
Chaque poutre sur la ligne intelligente passe par la même séquence contrôlée. Chaque poste est une porte de qualité, et le processus est conçu de sorte que les défauts soient détectés dans l'atelier — et non sur le palan de l'assembleur.
Étape 1 — découpe de plaques CNC
Les plaques de l'âme et des semelles sont découpées sur des machines de découpe linéaire multi-torches CNC, avec des dimensions programmées directement à partir du dessin d'atelier. La qualité des bords découpés, la perpendicularité et la tolérance de longueur sont définies par la machine, et non mesurées au ruban. L'épaisseur des plaques jusqu'à 40 mm est traitée couramment ; les plaques plus épaisses sont produites sur les postes de découpe lourds.
Étape 2 — assemblage CNC
L'assembleur de poutres en H maintient l'âme et les deux ailes en alignement positionné par CNC. Les surfaces de contact sont automatiquement nettoyées avant l'assemblage, et les sections sont assemblées par soudure provisoire tout en étant maintenues dans une géométrie exacte. C'est là que le profil naît correctement : le centrage de l'âme et l'équerrage des ailes sont fixés par la machine, avant que le retrait de soudure ne puisse les déformer.
Étape 3 — soudage à l'arc submergé à double fil
Les soudures bride-to-toile sont déposées par soudage à l'arc submergé à double fil (SAW) — deux électrodes fil alimentant un bain de fusion sous un flux granulaire. Le procédé permet des taux de dépôt élevés, une pénétration profonde et une soudure lisse recouverte de laitier, protégée contre la contamination atmosphérique. Les deux côtés de la toile sont soudés en séquence pour équilibrer la distorsion, avec une taille de soudure selon la conception (généralement 0,5 à 0,7 fois l'épaisseur de la toile pour les cordons d'angle, ou pleine pénétration lorsqu'indiqué).
Étape 4 — redressage hydraulique
Le soudage introduit inévitablement des distorsions résiduelles. La machine de redressage hydraulique pour poutres en H presse les ailes et l'âme pour les remettre aux spécifications — la perpendicularité des ailes, le flettement de la poutre et le cambrage sont corrigés mécaniquement et vérifiés par rapport au tableau des tolérances, plutôt que d'être acceptés comme une « distorsion de soudage normale ».
Étape 5 — perçage, encoches et usinage
Les connexions (plaques de bout, raidisseurs, trous de boulons, entaillage) sont usinées ou percées par CNC après redressement, de sorte que la poutre arrive sur le site en tant qu'élément prêt à être connecté avec une géométrie précise. Le reprofilage sur site — la source la plus courante de corrosion sur site — est éliminé par conception.
Étape 6 — sablage et revêtement
Chaque poutre passe par la machine de sablage, qui nettoie la surface jusqu'à Sa2,5 et donne au système de revêtement le profil nécessaire pour adhérer. L'apprêt est appliqué dans des conditions contrôlées, et les poutres finies sont marquées, regroupées et documentées pour l'expédition.
Grades d'acier et traçabilité des matériaux
La performance des poutres commence par la plaque. Nous achetons de l'acier structurel certifié et le vérifions deux fois : une fois par rapport au certificat de l'aciérie à la réception, une fois par rapport au rapport d'essai que nous conservons pour chaque projet.
| Grade (GB/T) | Limite d'élasticité ≥ MPa | Résistance à la traction MPa | Utilisation typique | Équivalents approximatifs habituels |
|---|---|---|---|---|
| Q235B | 235 | 370–500 | Éléments secondaires, contreventement, ossature de faible hauteur | S235JR, A36, SS400 |
| Q355B | 355 | 470–630 | Poutres et colonnes principales — le grade de base | S355JR, A572 Gr.50, SM490 |
| Q390B | 390 | 490–650 | Charpente lourde, éléments de grande portée, régions à forte charge de neige | S390, A572 Gr.60 classe |
| Q420B | 420 | 520–680 | Colonnes à forte charge, sections hybrides fortement chargées | S420, A572 Gr.65 classe |
Le matériau est la seule variable qu'une ligne de fabrication ne peut pas corriger ultérieurement ; si la chimie est incorrecte, la procédure de soudage est nulle et la capacité de la poutre n'existe pas. Chaque bobine et chaque plaque sont donc documentées avec leur numéro de certificat, leur numéro de chauffe et le résultat du test, et ces documents accompagnent la poutre durant la fabrication et dans le dossier du projet — traçables depuis le dessin de montage jusqu'à l'usine, à n'importe quel moment du cycle de vie du bâtiment.
Pour les régions sismiques et les applications sensibles à la température, nous fournissons également les variantes de sous-couche (C, D, E) avec des tests d'impact Charpy supplémentaires conformément au code en vigueur, et nous indiquerons le grade correct avec l'exigence d'impact pour le climat et la zone sismique de votre projet.
Tolérances et tests : ce que signifie réellement "fabriqué selon les spécifications"
Les questions qui distinguent un fabricant compétent d'un excellent sont les tolérances et les tests — pas l'apparence des soudures. Nous fabriquons des poutres soudées selon les tolérances dimensionnelles de GB/T 11263 (laminé à chaud) et les tolérances de fabrication du code de conception du projet (typiquement GB 50205), tenant :
- Hauteur de la section : ±3 mm pour des profondeurs allant jusqu'à 1 000 mm
- Largeur de la bride : ±4 mm, centrage de l'âme dans la moitié de l'épaisseur de l'âme
- Carré de bride : typiquement dans un rayon de 2 mm sur toute la largeur de la bride
- Longueur totale : ±2 mm sur les longueurs coupées en magasin, extrémités équarries
- Droiture : balayage et carrossage corrigés et vérifiés après redressage
Les soudures sont vérifiées selon un plan de contrôle documenté : inspection visuelle et contrôles dimensionnels sur chaque pièce, essais par ultrasons (UT) sur les soudures pleine pénétration et sur les sections lourdes lorsque le code l'exige, et cartographie des soudures pour chaque poutre marquée sur le registre d'atelier. Les soudeurs sont qualifiés selon la norme applicable, et la documentation WPS/PQR est maintenue pour chaque type de joint que nous produisons — sans elle, la soudure ci-dessus n'est qu'une décoration.
Ligne intelligente vs. Fabrication manuelle
| Paramètre | Ligne Intelligente | Atelier manuel typique |
|---|---|---|
| Positionnement de l'assemblage | Géométrie des pinces CNC réglée | Œil du monteur et points de soudure |
| Soudage des brides | Soudage en ligne à deux fils, continu | Soudage manuel à un fil |
| Contrôle de la distorsion | Presse de redressage hydraulique | Correction au marteau et à la flamme |
| Rendement par baie | ≈3× manuel | Référence |
| Cohérence | Entre les éléments, d'un poste à l'autre | Dépend du soudeur |
Contrôle du processus de soudage : La science derrière le joint
Un poutre en H soudée réussit ou échoue selon la soudure — et la soudure réussit ou échoue selon trois variables contrôlées : l'apport de chaleur, la préparation du joint et la séquence dans laquelle les passes sont réalisées. Sur la ligne intelligente, chacune de ces variables est définie, et non improvisée. Les soudures d'angle entre l'âme et les ailes sont réalisées par des têtes de soudage à l'arc submergé à double fil fonctionnant à des vitesses de déplacement contrôlées, avec l'alimentation en fil et la tension enregistrées pour chaque poutre ; un atelier manuel dépend de l'œil et de l'humeur du soudeur. Le résultat est une soudure de longueur de jambe uniforme, de pénétration constante et de déformation prévisible — ce que la presse de redressage peut alors précisément contrôler.
La préparation de l'assemblage est tout aussi importante que le dépôt lui-même. Les bords des brides sont chanfreinés sur la ligne de découpe de la plaque CNC selon la géométrie de joint documentée, le jeu de montage entre l'âme et la bride est maintenu par les pinces d'assemblage CNC, et l'assemblage est pointé dans une séquence qui empêche les pièces de se séparer pendant le soudage de production. Pour les sections lourdes — brides de plus de 40 mm, ou lorsque la conception exige des soudures à pénétration complète — la procédure inclut des exigences de préchauffage, le contrôle de la température entre passes et des combinaisons d'électrodes/flux désignées qualifiées par le WPS/PQR du projet. Ce ne sont pas des valeurs abstraites : elles sont inscrites dans le bon de fabrication de la poutre, exécutées par des soudeurs qualifiés, et vérifiées par le plan d'inspection avant que l'élément ne quitte l'atelier.
La logique de qualité derrière le contrôle des processus est simple à énoncer : un apport de chaleur uniforme et documenté produit une contrainte résiduelle uniforme ; une contrainte résiduelle uniforme produit des poutres qui restent droites après expédition et se comportent de manière prévisible sous charge réelle. Une poutre soudée par un soudeur expérimenté un bon jour et par un apprenti un mauvais jour n'est pas un « produit de qualité avec variations » — ce sont deux produits différents. La ligne intelligente existe pour faire de chaque jour un bon jour, c'est pourquoi la stabilité dimensionnelle de nos poutres est la propriété que les monteurs remarquent en premier et dont les propriétaires bénéficient pendant la durée de vie du bâtiment.
Lorsque le design l'exige, nous exécutons également la séquence de fabrication dans le sens de la finition : assemblage complet des éléments et soudage, redressage correctif, puis grenaillage à Sa 2½ avant la mise en apprêt à une épaisseur de film sec contrôlée. Le revêtement de protection est appliqué sur une surface propre et classée — pas sur des écailles de laminage ou des projections de soudure — de sorte que la période de garantie du système de peinture est évaluée par rapport à la surface sur laquelle il a été qualifié.
Poutres en H à travers le spectre structurel
Bâtiments industriels
Colonnes principales du cadre, poutres de grue et poutres de toit pour ateliers et usines, y compris des sections assemblées allant aux profils profonds et rigides que les charges lourdes des grues exigent.
Structures à ossature en portail
Poutres et colonnes effilées pour entrepôts et bâtiments logistiques — souvent fabriquées à partir de sections H composées puis effilées dans l’âme pour suivre l’enveloppe des moments de flexion (voir notre poutre en acier conique).
Ponts et infrastructures
Poutres à poutres pour ponts routiers et piétonniers en acier, avec soudures à pénétration complète, aciers améliorés et exigences strictes de rectitude et de planéité pour l'installation du tablier.
Un campus, toute la chaîne d'approvisionnement
La ligne de poutres en H intelligente fonctionne à l'intérieur d'un complexe d'atelier de 100 000 m² sur une base de 300 mu à Xuzhou, Jiangsu — le même campus que notre installation de plaques épaisses pour colonnes en boîte, les lignes de faisceaux de tubes et de treillis d'armatures, la ligne de production de l'enveloppe et les ateliers de montage lourds. Les plaques arrivent certifiées, les poutres sont expédiées en tant qu'éléments complets avec finition, et l'ingénierie de conception, le détaillage, la fabrication et (lorsque contractuel) la supervision du montage sont tous effectués en interne.
Cette intégration verticale change la manière dont une décision d'approvisionnement est cadrée. Un propriétaire de bâtiment achetant des poutres en H fabriquées par nos soins achète l'ingénierie qui en détermine les dimensions (nos 50 ingénieurs R&D et concepteurs structurels), la ligne qui les fabrique selon les tolérances, la qualification qui nous permet de les ériger (six qualifications de premier niveau), et la responsabilité d'un contrat unique qui fait d'un échec un problème de quelqu'un — le nôtre, et non d'une chaîne de sous-traitants se rejetant la faute.
Pour les chefs de projet comparant des fabricants, le test pratique est simple : demandez la tolérance dimensionnelle de la section que vous avez conçue, demandez le WPS et les qualifications des soudeurs, demandez le rapport UT sur les joints à pénétration totale — et demandez combien de poutres le chantier produit réellement par mois. Les réponses que vous obtiendrez indiqueront si vous achetez d'une ligne de production ou d'un atelier.
Le campus comprend également la chaîne de finition et de logistique qui garantit le respect des promesses du programme : des baies de sablage et d'apprêt, le contrôle de la préparation des surfaces pour l'adhérence de la peinture, des zones de stockage et de rassemblement pour les éléments finis, et la coordination du transport pour chaque lot de livraison. Les poutres quittent l'usine propres, apprêtées à l'épaisseur de film sec spécifiée, marquées avec l'identification des éléments pour la séquence de montage, et accompagnées de la documentation d'inspection pour le lot. Pour les projets d'exportation, la spécification de l'emballage — calage, protection contre l'humidité et regroupement pour l'expédition en conteneur ou en vrac — est conçue avec la même rigueur que le soudage, car une poutre qui arrive rayée, humide ou tordue est une poutre qui n'a jamais vraiment été livrée. Lorsque le monteur décharge un lot et constate que chaque élément est droit, marqué et sec, c'est la chaîne d'approvisionnement qui fonctionne comme prévu — et c'est précisément la fiabilité sur laquelle un programme de construction repose.
Questions sur les poutres en H en acier des ingénieurs et des acheteurs
Quelle est l'épaisseur maximale de plaque que vous soudez dans une poutre en H ?
Notre gamme standard gère des plaques jusqu'à 40 mm d'épaisseur comme routine ; les plaques plus épaisses sont soudées sur les stations de fabrication lourde, et nous confirmons la capacité et la procédure de soudage en fonction de la taille de votre section avant de fournir un devis. Une épaisseur supérieure à 40 mm implique le contrôle du préchauffage et des niveaux supplémentaires de CND, que nous spécifions conformément au code.
Pouvez-vous fabriquer des poutres H effilées pour des cadres de portail ?
Oui — les âmes et les ailes coniques sont découpées par CN et assemblées sur la ligne. Pour l'économie de conception et les tolérances des éléments coniques, voir le poutre en acier conique page.
Fournissez-vous des profils laminés à chaud en stock ?
Les grades et tailles courants (Q235B et Q355B, séries HW/HM/HN) sont en stock ; les grades et tailles spéciaux sont commandés à l'usine avec les certificats du projet. Dans tous les cas, tout le matériau est traçable jusqu'à son lot et son certificat.
Quelle certification possédez-vous pour la fabrication ?
Nous possédons des qualifications nationales de haut niveau, y compris des niveaux de fabrication et de montage de structures en acier, ainsi que des certifications de systèmes ISO, et nos soudeurs et techniciens ENO sont qualifiés selon les codes applicables. Les certificats spécifiques sont énumérés sur notre qualifications page.
Fournissez-vous des dessins de fabrication et la conception des connexions ?
Oui. La réalisation des détails, la conception des connections et la production des plans d'atelier sont effectuées en interne par notre équipe d'ingénierie, y compris l'intégration de la modélisation 3D avec la conception de la structure — les poutres sont fabriquées selon la géométrie exacte que l'assembleur connecte, et non selon un dessin qui existe dans un format différent de celui utilisé sur le chantier.
Faites fabriquer des poutres en H selon votre calendrier de sections
Envoyez votre liste de membres, vos nuances d'acier et votre programme de livraison. Nos ingénieurs confirmeront la méthode de fabrication — laminée ou assemblée — et renverront un devis avec les tolérances et le périmètre des END dans les 48 heures.
Demander un devis pour un H-poutre