Dix technologies de fabrication principales : La science de fabrication derrière nos structures
Beyond the three core key technologies — conception intelligente, fabrication intelligente, et construction intelligente — Permanent Steel a développé dix procédés de fabrication spécialisés, chacun répondant à un défi spécifique de fabrication qui survient dans des projets de structures en acier complexes. Ce ne sont pas des capacités génériques ; ce sont des procédés brevetés ou propriétaires, perfectionnés grâce à l'ingénierie spécifique au projet et validés sur des structures emblématiques, y compris la grille record mondiale de 229 mètres et la nouvelle station de la mer de Ross en Antarctique.
Pourquoi ces technologies sont importantes
La fabrication de structures en acier n'est pas un processus unique — c'est un ensemble de processus spécialisés, chacun avec ses propres défis techniques, exigences de qualité et modes de défaillance. Une entreprise capable de couper et de souder des profilés en H standard n'est pas la même qu'une entreprise capable de fabriquer une poutre en treillis courbée avec une géométrie doublement courbée, de souder une plaque de 60 mm d'épaisseur sans fissuration due à l'hydrogène, ou de plier un tuyau en acier à un rayon précis tout en maintenant la circularité de la section transversale. Les dix technologies ci-dessous représentent les capacités spécifiques en fabrication qui distinguent Permanent Steel des fabricants d'acier de base — les capacités qui nous permettent de réaliser des projets que d'autres fabricants ne peuvent pas.
Chaque technologie a été développée à travers une exigence spécifique de projet, affinée grâce à son application sur des projets ultérieurs, et documentée dans notre portefeuille de brevets et publications techniques. Pour chaque technologie, l'explication ci-dessous couvre : ce qu'est la technologie, pourquoi elle est importante (le défi d'ingénierie qu'elle résout) et quels projets emblématiques l'ont validée en pratique.
Fabrication de treillis en acier à portée ultra-longue
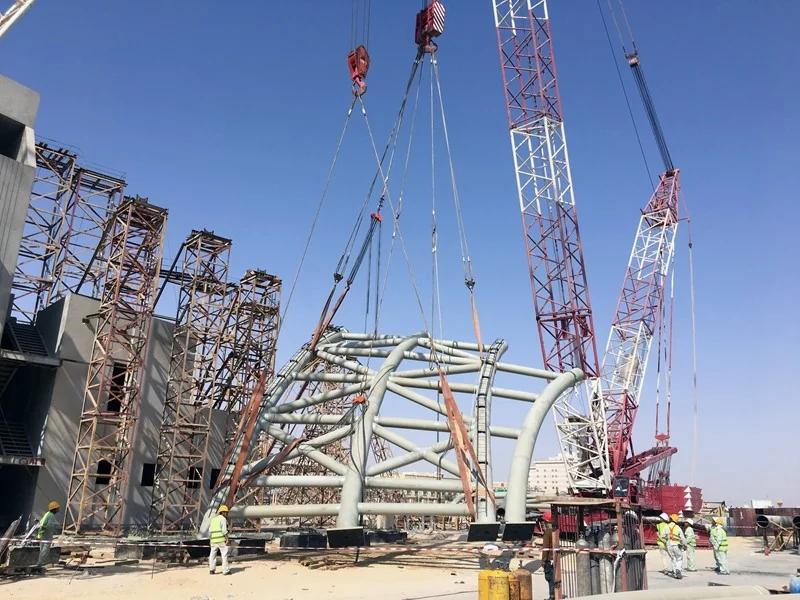
Ce que c'est : La fabrication de treillis en acier avec des portées libres dépassant 200 mètres — plus précisément, les procédés de fabrication nécessaires pour produire des éléments et des assemblages de treillis d'une telle longueur qu'ils ne peuvent pas être transportés en une seule pièce et doivent être fabriqués en segments, transportés séparément et assemblés sur site avec des connexions à pleine résistance qui maintiennent l'intégrité structurelle du treillis continu.
Pourquoi c'est important : Une ferme de 229 mètres ne peut pas être fabriquée en une seule pièce — aucune usine, véhicule de transport ou réseau routier ne peut accueillir un assemblage en acier de 229 mètres de long. La ferme doit être divisée en segments, chacun fabriqué avec la précision requise, transporté sur site, et connecté par des raccords soudés à pénétration totale ou boulonnés haute résistance qui développent la pleine capacité structurelle de l’élément continu. Le défi d’ingénierie ne consiste pas seulement à fabriquer les segments — il s’agit de garantir que, lorsque les segments sont connectés sur site, la ferme continue résultante se comporte comme prévu, avec le cambre, l’alignement et la capacité de connexion précis.
Les principales considérations techniques comprennent : le contrôle du cambre (la ferme doit être fabriquée avec une courbe ascendante préétablie afin que, sous charge morte, elle se déforme selon le profil prévu), la gestion de la déformation thermique (le retrait de soudure entraîne des changements dimensionnels qui doivent être prévus et compensés lors de la fabrication), l'ajustement segment par segment (la géométrie de la connexion doit correspondre exactement, nécessitant une fabrication de précision ou pré-assemblage numérique vérification), et le génie des transports (chaque segment doit être conçu pour des charges de transport, qui peuvent différer des charges en service).
Validation du projet : L'installation de stockage de charbon à grille sphérique boulonnée de 229 mètres — le record mondial pour ce type de grille — a validé cette technologie. Les treillis de la structure ont été fabriqués en segments, transportés sur le site du projet situé dans un endroit isolé, puis assemblés en une structure continue s'étendant sur 229 mètres sans colonnes intérieures. La précision de fabrication et la méthodologie de connexion des segments développées pour ce projet sont désormais appliquées comme pratique standard pour tous les projets de treillis à portée ultra-longue.
Fabrication de treillis en H avec des joints complexes
Ce que c'est : La fabrication de fermes en acier en H avec des joints où plusieurs éléments se croisent à différents angles — nécessitant la découpe courbe intersectante (profilage) des extrémités des sections en H, le soudage de plaques épaisses aux intersections des joints, et l’assemblage précis de géométries de connexion tridimensionnelles complexes.
Pourquoi cela importe : Dans une ferme typique, les éléments se croisent à des angles standard (45°, 60°, 90°) et la géométrie de la connexion est simple. Dans les structures complexes — où les éléments convergent à des angles non standard, où le chargement nécessite des plaques de joint renforcées, ou où la géométrie architecturale dicte des dispositions irrégulières des éléments — la fabrication des joints devient l'aspect le plus difficile de la production. L'extrémité en H doit être découpée selon un profil qui correspond à la surface intersectant l'élément de connexion — non pas une simple coupe droite ou en angle, mais une courbe complexe définie par l'intersection de deux sections non parallèles et non coplanaires.
Permanent Steel Structure Capacité de découpe CNC génère directement le profil de la courbe d'intersection à partir du modèle de conception et l'exécute avec un découpage plasma ou laser à la précision requise. Les plaques d'assemblage (plaques d'âme, raidisseurs, plaques de connexion) sont découpées et percées par des équipements CNC, et l'assemblage est soudé en utilisant des procédures qualifiées pour les joints de plaques épaisses — nécessitant souvent un préchauffage, le contrôle de la température entre passes et un traitement thermique après soudage pour gérer les contraintes résiduelles et prévenir les fissures.
Validation du projet : Les joints de treillis en H complexes sont une caractéristique de beaucoup de nos projets phares, en particulier les structures avec une géométrie architecturale nécessitant des dispositions de pièces non standard. La méthodologie de fabrication a été développée à travers plusieurs projets et est documentée dans nos publications techniques sur la conception et la fabrication des joints de structures en acier.
Fabrication de treillis de boîte courbé
Ce que c'est : La fabrication de fermes à section en caisson avec une courbure spatiale complexe — des fermes où l’âme supérieure, l’âme inférieure ou les deux suivent des profils courbes dans un ou plusieurs plans, nécessitant que la section en caisson soit assemblée à partir d’éléments de plaque courbés plutôt que de plaques découpées droites.
Pourquoi c’est important : Une section en caisson droite est fabriquée à partir de quatre plaques plates (supérieure, inférieure, deux âmes) soudées le long de leurs bords. Une section en caisson courbe nécessite que chaque plaque soit formée selon la courbure requise avant l’assemblage — et la courbure peut être différente pour chaque plaque (par exemple, la plaque supérieure d’une ferme de toit courbe a un rayon plus serré que la plaque inférieure). Le processus de formage (pliage sur presse, cintrage par rouleaux ou cintrage par induction) doit produire une courbe lisse sans zones plates locales, ni flambement, ni amincissement excessif. L’assemblage de quatre plaques courbes en une section en caisson fermée nécessite un positionnement et un serrage précis pour maintenir les dimensions de la section transversale et la rectitude le long de l’axe courbe de l’élément.
Le défi est aggravé lorsque la courbure n'est pas constante le long de l'élément — une courbe de transition où le rayon change, ou une courbe composée où l'élément se courbe dans deux plans simultanément. Chaque plaque doit être formée selon son profil de courbure spécifique, et l'assemblage doit maintenir la géométrie spatiale conçue. Notre modèle de conception paramétrique génère les instructions de formage pour chaque plaque, et le processus de fabrication utilise des équipements de formage contrôlés par CNC pour atteindre la courbure requise.
Validation du projet : Les fermes en boîte courbée sont utilisées dans des projets d'architecture significative où la géométrie structurelle suit des formes architecturales courbes — toits de stades, structures de tonnelles et poutres de ponts courbes. La méthodologie de fabrication a été perfectionnée au travers de plusieurs projets de boîtes courbées et représente une capacité que peu de fabricants de structures en acier possèdent à la précision et à l'échelle que nous atteignons.
Fabrication de courbure supérieure de tuyaux et profils en acier
Ce que c'est : Le pliage à froid des tuyaux en acier et des profils structurels pour créer des éléments courbes — arches, courbes et géométries non linéaires — en utilisant des équipements de pliage commandés par CNC qui produisent une courbure précise tout en maintenant la forme de la section transversale de l'élément.
Pourquoi c'est important : Plier un tuyau en acier est conceptuellement simple mais pratiquement complexe. Le processus de pliage doit produire le rayon requis sans : ovaliser la section transversale (le tuyau devient elliptique plutôt que circulaire), froisser le rayon intérieur (flambage par compression du côté concave du pli), amincir le rayon extérieur (étirement en traction sur le côté convexe), ou produire des zones locales plates là où les rouleaux de pliage entrent en contact avec le tuyau. Pour les applications structurelles, ces défauts sont inacceptables — un tuyau avec 5 % d'ovalité peut avoir une capacité au flambage significativement réduite par rapport à un tuyau parfaitement rond.
Notre machine de cintrage hydraulique développée en interne (présentée parmi nos équipements de production) utilise un processus de cintrage avec support de mandrin pour les tuyaux de plus petit diamètre et un processus de cintrage à rouleaux pour les profils plus larges. La machine est contrôlée par CNC, avec le rayon de cintrage, l'angle de cintrage et la position d'alimentation dérivés directement du modèle de conception. La machine peut cintrer des tuyaux en acier de 60 mm à 600 mm de diamètre et des profils structurels (sections H, canaux, équerres) à travers différents rayons. Pour des rayons très grands ou des courbes composites, le cintrage par induction — qui utilise un chauffage localisé pour réduire la limite d'élasticité et permettre le cintrage avec un minimum de contraintes résiduelles — est employé.
Validation du projet : Les tuyaux et profils en acier cintrés sont utilisés dans les structures en arc, les éléments de toit incurvés, les structures en dôme et les poutres de pont courbées dans notre portefeuille de projets. La technologie de cintrage a été développée pour les structures en dôme et en treillis d'arc où des éléments périphériques courbes sont nécessaires, et a été appliquée dans de nombreux projets de stades sportifs et de halls d'exposition.
Fabrication de nouvelles structures composites acier-béton partiellement coffrées
Ce que c'est : La fabrication d'éléments composites en béton partiellement coffré (PEC) — sections en acier de structure (sections en H, sections en boîte ou sections composées) avec du béton coulé dans certaines parties du profilé en acier, créant des éléments composites qui combinent la résistance à la traction de l'acier avec la résistance à la compression et la résistance au feu du béton.
Pourquoi c'est important : Les éléments PEC sont structurellement efficaces : la section en acier supporte la tension et sert de coffrage pour le béton, tandis que le béton fournit la résistance à la compression, la protection contre le feu et améliore la performance sismique. Comparés aux sections en acier pur, les éléments PEC atteignent la même capacité structurelle avec moins de tonnage d'acier — réduisant le coût des matériaux. Comparés au béton armé, les éléments PEC sont plus fins, plus légers et préfabriqués en usine — réduisant le temps de construction sur site.
Le défi de fabrication réside dans le processus de production : la section en acier doit être fabriquée avec des éléments internes (connecteurs à goujons, barres de liaison, diaphragmes) qui assurent l'action composite entre l'acier et le béton, la méthodologie de mise en place du béton doit garantir un remplissage complet sans vides, et les conditions de cure dans l'environnement de l'usine doivent être contrôlées pour atteindre la résistance en béton spécifiée. La conception de la section en acier doit prendre en compte l'étape de construction (avant que le béton ne soit coulé, la section en acier seule doit supporter son propre poids et les charges de construction) et l'étape composite (après durcissement du béton, la section combinée supporte les charges de conception). Notre modèle de conception analyse les deux étapes, et le processus de fabrication est conçu pour produire l'élément composite avec l'interface prévue entre l'acier et le béton.
Validation du projet : Les structures composites PEC sont à la base de notre Système 03 (Système résidentiel intégré PEC à faible émission de carbone) et sont utilisés dans les bâtiments résidentiels et commerciaux de faible hauteur où la résistance au feu, la performance sismique et l'efficacité de la construction sont des exigences déterminantes. La méthodologie de fabrication a été développée grâce à la recherche menée dans notre Centre de Recherche en Technologie de l'Ingénierie des structures en acier de la Province du Jiangsu et validé grâce au programme de recherche conjoint avec l'Université Jiao Tong de Shanghai.
Fabrication de colonnes en acier en forme de croix à en forme de boîte
Ce que c'est : La fabrication de sections de colonnes en acier complexes constituées de plaques d'acier épaisses (40 mm et plus) — y compris les colonnes en forme de croix (deux éléments de plaque ou plus assemblés en configuration croisée ou en étoile) et les colonnes en caisson (quatre plaques assemblées en une section rectangulaire ou carrée fermée, souvent avec des diaphragmes internes).
Pourquoi cela importe : Dans les bâtiments en acier à plusieurs étages et à grande hauteur, les colonnes supportent les charges axiales les plus élevées et doivent avoir les sections transversales les plus grandes. Ces colonnes ne sont pas des profils laminés (aucun fabricant ne laminate une section en boîte de 500 mm × 500 mm × 60 mm) — elles sont assemblées à partir de plaques épaisses soudées ensemble. Les défis de fabrication sont importants : la soudure de plaques épaisses nécessite un préchauffage et un contrôle de la température entre les passes pour prévenir les fissures à l'hydrogène ; la séquence de soudage doit être soigneusement planifiée pour minimiser la déformation (un soudage asymétrique d'une section en boîte la fera se courber) ; les diaphragmes internes (raidisseurs transversaux à l'intérieur de la boîte) doivent être soudés à travers des trous d'accès dans les parois de la boîte, créant des géométries de soudure complexes ; et la colonne finie doit être droite, carrée et dimensionnellement précise afin de s'assurer qu'elle s'ajuste aux poutres de liaison et aux systèmes de plancher.
Pour les colonnes en forme de croix, le défi consiste à souder ensemble les plaques composants à leur intersection — un joint en T ou un joint cruciforme où la soudure doit développer toute la résistance des plaques connectées. Pour les plaques épaisses (40 mm), les soudures en pleine pénétration nécessitent plusieurs passes, avec un contrôle minutieux de l'apport de chaleur pour éviter la déformation et la fissuration. Notre technologie de soudage à bain étroit pour plaques épaisses (Technology 08) est spécifiquement utilisé pour ces applications.
Validation du projet : Des boîtes à paroi épaisse et des colonnes en forme de croix sont utilisées dans les structures principales des bâtiments en acier à plusieurs étages (Système 04) et dans les structures industrielles avec des charges lourdes d'équipement. La méthodologie de fabrication a été appliquée dans de nombreux projets de construction et représente une capacité clé pour le marché des bâtiments en acier de grande hauteur.
Fabrication de poutre à double courbure et d'escalier en colimaçon
Ce que c'est : La fabrication d'éléments en acier structurel architecturaux complexes présentant une double courbure (courbure dans deux plans simultanément) ou une géométrie hélicoïdale (configurations en spirale) — y compris les poutres de toit courbes, les escaliers en spirale et l'acier architectural en forme libre.
Pourquoi c'est important : Les éléments à double courbure et hélicoïdaux ne peuvent pas être fabriqués par des procédés de pliage standard, qui produisent des courbes dans un seul plan. Une poutre à double courbure nécessite que l'élément soit formé dans deux directions simultanément, ou assemblé à partir de plusieurs composants courbes soudés ensemble. Un limon d'escalier en spirale suit un chemin hélicoïdal — l'élément se courbe en plan tout en s'élevant simultanément en hauteur — nécessitant que chaque segment soit fabriqué avec l'angle composé et la torsion précis correspondant à la géométrie hélicoïdale. Ces éléments sont généralement des fabrications uniques, conçues pour des projets architecturaux spécifiques, nécessitant une combinaison de découpe CNC, de formage multi-axes et de soudure manuelle qualifiée pour obtenir la géométrie prévue.
Le processus de fabrication commence par le modèle de conception, qui définit mathématiquement la géométrie à double courbure ou hélicoïdale. Le modèle est décomposé en segments fabricables — chaque segment est une portion de la courbe pouvant être produite par les équipements de formage disponibles ou assemblée à partir d’éléments de plaque découpés. La découpe CNC produit les éléments de plaque avec les profils de bord requis ; les équipements de formage produisent la courbure initiale ; et des soudeurs qualifiés assemblent les éléments pour former la géométrie finale de l’élément, en utilisant des gabarits et des dispositifs pour vérifier la précision dimensionnelle tout au long du processus d’assemblage.
Validation de projet : Les poutres à double courbure et les escaliers en spirale sont fabriqués pour des projets architecturaux importants où l'acier structurel constitue également un élément visuel de design — grands escaliers dans les bâtiments publics, poutres de toit courbes dans des structures emblématiques et éléments sculpturaux en acier. Ces fabrications démontrent que la capacité de Permanent Steel s'étend au-delà de l'acier structurel fonctionnel vers l'intersection de l'ingénierie structurelle et de l'art architectural.
Technologie de soudage à gorge étroite pour plaques épaisses
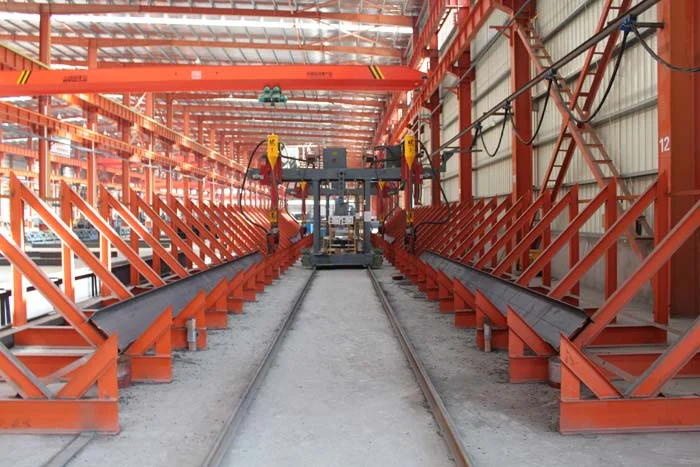
Ce que c'est : Un procédé de soudage spécialisé pour les plaques d'acier de 40 mm et plus, utilisant une géométrie de gorge étroite (une gorge en V ou en U étroite et profonde au lieu de la large gorge en V utilisée pour les plaques plus fines) afin de réduire le volume de soudure, l'apport thermique et la déformation tout en maintenant la qualité de soudure à pleine pénétration.
Pourquoi c'est important : Le soudage de plaques d'acier épaisses est fondamentalement différent du soudage de plaques fines. À mesure que l'épaisseur de la plaque augmente, la gorge de soudure doit être plus large pour permettre à l'électrode de soudage d'atteindre la racine du joint — mais une gorge plus large signifie plus de métal d'apport, plus d'apport de chaleur, un temps de soudage plus long et une plus grande distorsion. Pour une plaque de 60 mm avec une gorge en V standard, le volume de soudure peut être énorme — nécessitant de nombreuses heures de soudage et le dépôt de plusieurs kilogrammes de métal d'apport, chaque passe ajoutant de la chaleur qui déforme l'élément et crée des contraintes résiduelles.
Le soudage à gorge étroite résout ce problème en utilisant une gorge spécialement conçue — généralement une gorge en U étroite avec des parois parallèles ou presque parallèles — qui réduit la section de soudure de 50 à 70 % par rapport à une gorge en V standard. La gorge étroite nécessite un équipement de soudage spécialisé : une torche pouvant atteindre la gorge profonde et étroite, avec un contrôle précis de l'alimentation du fil, de la tension et de la vitesse de déplacement. Le procédé utilise généralement le soudage à l'arc submergé (SAW) ou le soudage à l'arc métallique sous gaz (GMAW) avec oscillation pour assurer la fusion des parois latérales.
Les avantages du soudage à étroite gorge pour les plaques épaisses sont : volume de soudure réduit (moins de consommables, moins de temps), apport de chaleur réduit (moins de déformations, moins de contraintes résiduelles, zone affectée par la chaleur plus petite) et qualité de soudure améliorée (une zone affectée par la chaleur plus étroite signifie une meilleure ténacité dans la zone de soudure). Le procédé nécessite une qualification minutieuse des procédures pour assurer une fusion complète des parois latérales — la gorge étroite rend l'inspection visuelle de la racine difficile, donc des contrôles par ultrasons sont utilisés pour vérifier l'intégrité de la soudure.
Validation du projet : Le soudage à étroite gorge est utilisé pour toutes les colonnes en boîte et en forme de croix en plaques épaisses (Technologie 06), pour les assemblages de treillis à portée ultra long (Technologie 01), et pour toute application avec des plaques d'une épaisseur de 40 mm ou plus. La procédure de soudage est qualifiée selon la norme chinoise GB 50661 et les normes internationales (AWS D1.1, EN 1090), avec des essais mécaniques des dossiers de qualification de procédure incluant des essais de traction, de pliage et d'impact Charpy à entaille en V.
Soudage de l'acier de construction pour service à ultra-basse température
Ce que c'est : Procédures et processus de soudage développés spécifiquement pour les aciers de construction qui doivent conserver une ténacité adéquate à des températures de service aussi basses que -40 °C à -60 °C — des conditions où les aciers de construction conventionnels et les procédures de soudage produiraient une fracture fragile.
Pourquoi c'est important : La ténacité de l'acier diminue avec la température. À température ambiante, l'acier de construction est ductile — il se déforme plastiquement avant de se rompre, fournissant un avertissement de surcharge. À des températures très basses, le même acier peut devenir fragile — se fracturant soudainement avec peu ou pas de déformation plastique, à des contraintes bien inférieures à la limite d'élasticité du matériau. Cette transition du comportement ductile au comportement fragile est le défi fondamental de la conception de l'acier de construction pour basses températures.
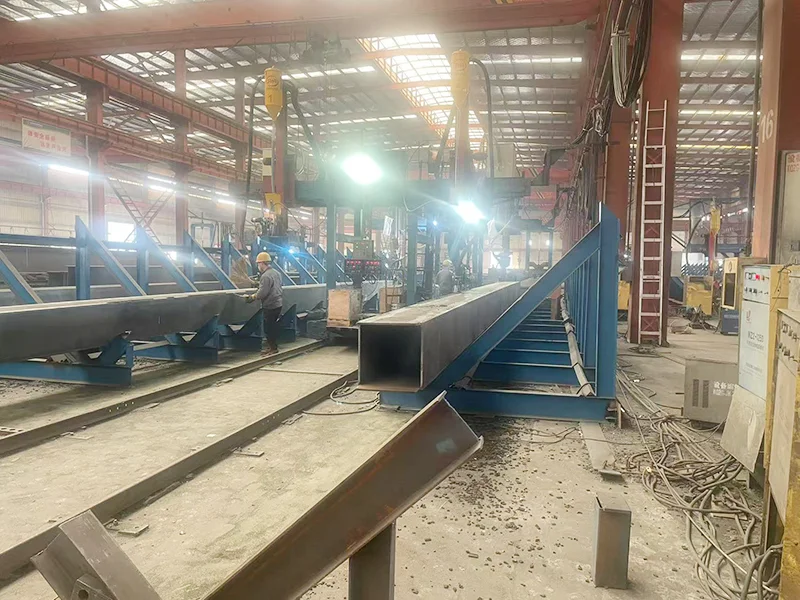
Le processus de soudage lui-même est le facteur critique. Le soudage crée une zone affectée par la chaleur (ZAC) où la microstructure du métal de base est modifiée par le cycle thermique. Dans la ZAC, la croissance des grains et les transformations de phase peuvent réduire la ténacité — faisant de la ZAC l'emplacement le plus probable pour le déclenchement d'une fracture fragile lors d'un service à basse température. Les procédures de soudage pour l'acier destiné à un service à ultra-basse température doivent être spécifiquement conçues pour : minimiser le grossissement des grains dans la ZAC (par un contrôle de l'apport thermique), empêcher l'introduction d'hydrogène (par des consommables à faible teneur en hydrogène et un contrôle de l'humidité), produire un métal d'apport avec une ténacité égale ou supérieure à celle du métal de base à la température de service, et éviter les défauts (fissures, porosité, manque de fusion) qui sont des initiateurs de fracture fragile.
Les procédures de soudage à très basse température de Permanent Steel sont qualifiées par des tests rigoureux : test de résilience Charpy à entaille en V à la température de service (et à des températures inférieures, pour la marge), test CTOD (ouverture de pointe de fissure) pour la ténacité, et tests de dureté pour vérifier que la zone affectée par la chaleur ne dépasse pas les limites de dureté. Les procédures spécifient un préchauffage contrôlé, la température entre passes, les limites d'apport de chaleur, le choix des consommables (électrodes à faible teneur en hydrogène avec des indices de ténacité spécifiques), et les exigences d'inspection après soudage (contrôle ultrasonique à 100 %, plus contrôle par particules magnétiques de la surface du soudage).
Validation du projet : Cette technologie a été développée spécifiquement pour le projet de la nouvelle station de la mer de Ross en Antarctique — une station de recherche scientifique sur le continent antarctique où l'acier de structure doit supporter des températures de service pouvant descendre jusqu'à -60°C (et plus bas avec le refroidissement éolien), des charges de vent extrêmes et des cycles de gel-dégel. Le projet nécessitait non seulement le soudage de l'acier à basse température, mais également un système structurel complet conçu pour les conditions polaires — incluant la sélection des matériaux, la conception des connexions, les systèmes de revêtement et les méthodes de construction adaptées à la logistique antarctique. La fabrication et l'installation réussies de la structure en acier de ce projet ont validé notre capacité de soudage à très basse température dans les conditions de service les plus exigeantes auxquelles une structure en acier peut être confrontée.
Technologie de pré-assemblage numérique pour structures en acier
Ce que c'est : Un processus d’assemblage virtuelle basé sur un jumeau numérique 3D qui vérifie l’ajustement des éléments en acier fabriqués avant l’assemblage physique — éliminant le besoin d’un assemblage d’essai physique tout en fournissant la même vérification d’ajustement ou une meilleure.
Pourquoi c’est important : L’assemblage d’essai physique — la pratique consistant à assembler une partie de la structure dans l’usine pour vérifier que les éléments s’emboîtent correctement avant l’expédition — est une pratique standard pour les structures en acier complexes depuis des décennies. Il permet de détecter les erreurs de fabrication, les écarts dimensionnels et les problèmes d’interférences avant qu’ils n’atteignent le chantier, où les corrections sont coûteuses et chronophages. Mais l’assemblage d’essai physique a des coûts importants : il nécessite de l’espace dans l’usine, du temps de grue et de la main-d’œuvre ; il retarde le calendrier d’expédition ; et pour les grandes structures, il est tout simplement impraticable — on ne peut pas assembler à l’essai une grille de 229 mètres dans une usine.
La pré-assemblage numérique remplace l'assemblage d'essai physique par un processus de jumeau numérique 3D. Chaque élément fabriqué est scanné en 3D (à l'aide de scanners laser ou de la photogrammétrie) après fabrication, produisant un nuage de points ou un modèle maillé de la géométrie de l'élément construit. Les modèles construits sont ensuite assemblés virtuellement dans l'environnement 3D, en faisant correspondre les positions et orientations des connexions spécifiées dans le modèle de conception. Le système d'assemblage virtuel vérifie : l'ajustement dimensionnel (les éléments se connectent-ils aux positions conçues ?), les interférences (certains éléments ou connexions se croisent-ils physiquement ?), l'alignement des trous de boulons (les trous de boulons des éléments connectés sont-ils alignés dans la tolérance ?), et la géométrie des écarts de soudure (l'écart de soudure entre les éléments est-il dans la plage spécifiée ?).
Si le pré-assemblage numérique identifie un problème d'ajustement, l'élément responsable peut être retravaillé en usine avant l'expédition — là où les corrections sont peu coûteuses et rapides. Si aucun problème n'est identifié, les éléments sont expédiés avec une vérification par pré-assemblage numérique, offrant la certitude qu'ils s'assembleront sur site sans le coût et le retard d'un assemblage d'essai physique.
La technologie est particulièrement précieuse pour les structures complexes comportant de nombreux éléments uniques — structures en treillis avec des milliers de nœuds, structures avec une géométrie courbe où l'ajustement entre éléments n'est pas simple, et projets avec des calendriers de construction serrés où le temps de l'assemblage d'essai physique constitue une contrainte critique du cheminement. Pour la grille de 229 mètres, le pré-assemblage numérique a été essentiel : l'assemblage d'essai physique d'une structure de cette taille était impossible, et la vérification numérique a fourni la certitude que l'assemblage sur site se déroulerait sans problème d'ajustement.
Validation du projet : La pré-assemblage numérique a été appliqué à l'ensemble de notre portefeuille de projets pour des structures spatiales complexes, des éléments courbes et des projets avec une géométrie de connexion non standard. La technologie a été développée grâce à notre programme de R&D et représente la convergence de création intelligente (qui produit le modèle de conception), fabrication intelligente (qui fabrique les pièces), et la technologie de numérisation 3D (qui capture la géométrie telle que construite). Elle a été reconnue dans notre Prix de l'Excellence en Innovation pour l'Industrie de la Construction de la province du Jiangsu.
Comment ces technologies fonctionnent ensemble
Aucune technologie de fabrication unique ne rend un projet de structure en acier réussi — c'est l'intégration de plusieurs technologies, appliquées là où chacune est nécessaire, qui produit le résultat final. Un projet typique de treillis à longue portée pourrait utiliser : la fabrication de treillis à ultra-longue portée (Technologie 01) pour les treillis principaux, le cintrage de tubes en acier (Technologie 04) pour les éléments périphériques incurvés, le soudage à joint étroit de plaques épaisses (Technologie 08) pour les connexions de colonnes, et le pré-assemblage numérique (Technologie 10) pour la vérification de l'ajustement — le tout dans un seul projet, et tout exécuté sous fabrication intelligente cadre, et tout conçu pendant le création intelligente phase.
Ce qui distingue Permanent Steel, ce n'est pas que nous ayons une ou deux capacités de fabrication spécialisées, mais que nous en avons dix — développées à partir de véritables besoins de projets, validées sur des structures emblématiques, et intégrées dans un flux de fabrication numérique cohérent. C'est la profondeur de fabrication derrière les structures qui ont mérité le Prix Luban et Prix d'Or de la Structure en Acier. C'est la science de la fabrication qui nous permet de construire ce que les autres ne peuvent pas.
Besoin d'une capacité de fabrication spécialisée ?
Si votre projet nécessite des procédés de fabrication dépassant le cadre de la structure en acier standard — portées ultra-longues, soudage de plaques épaisses, géométrie courbe ou utilisation à basse température — nos ingénieurs en fabrication peuvent évaluer les exigences et proposer une approche de fabrication qualifiée.