Pembuatan Struktur Baja Kustom di China — Dirancang dengan Akurasi Milimeter
Sebagian besar pabrik struktur baja di China bersaing berdasarkan harga per ton. Kami bersaing berdasarkan presisi rekayasa per milimeter. Halaman ini mendokumentasikan kemampuan manufaktur struktur baja kami — sepuluh teknologi eksklusif, sistem produksi CAD-CAM, dan proses kontrol kualitas di balik 200.000 ton struktur baja yang dikirim setiap tahun.
200.000 Ton Per Tahun, Dibangun Sesuai Toleransi Teknik
Sebagian besar pabrik struktur baja di China beroperasi dengan model harga per ton. Gambar teknis tiba di bengkel dalam bentuk kertas. Seorang mandor menafsirkannya, menugaskan pekerjaan ke stasiun pemotongan manual dan tim pengelasan tangan, dan ketepatan dimensi tergantung pada keterampilan individu. Saat komponen sampai di lokasi konstruksi, ketidaksesuaian diselesaikan dengan penggiling, shim, dan modifikasi lapangan — semuanya ditagihkan ke proyek sebagai 'toleransi pemasangan'.
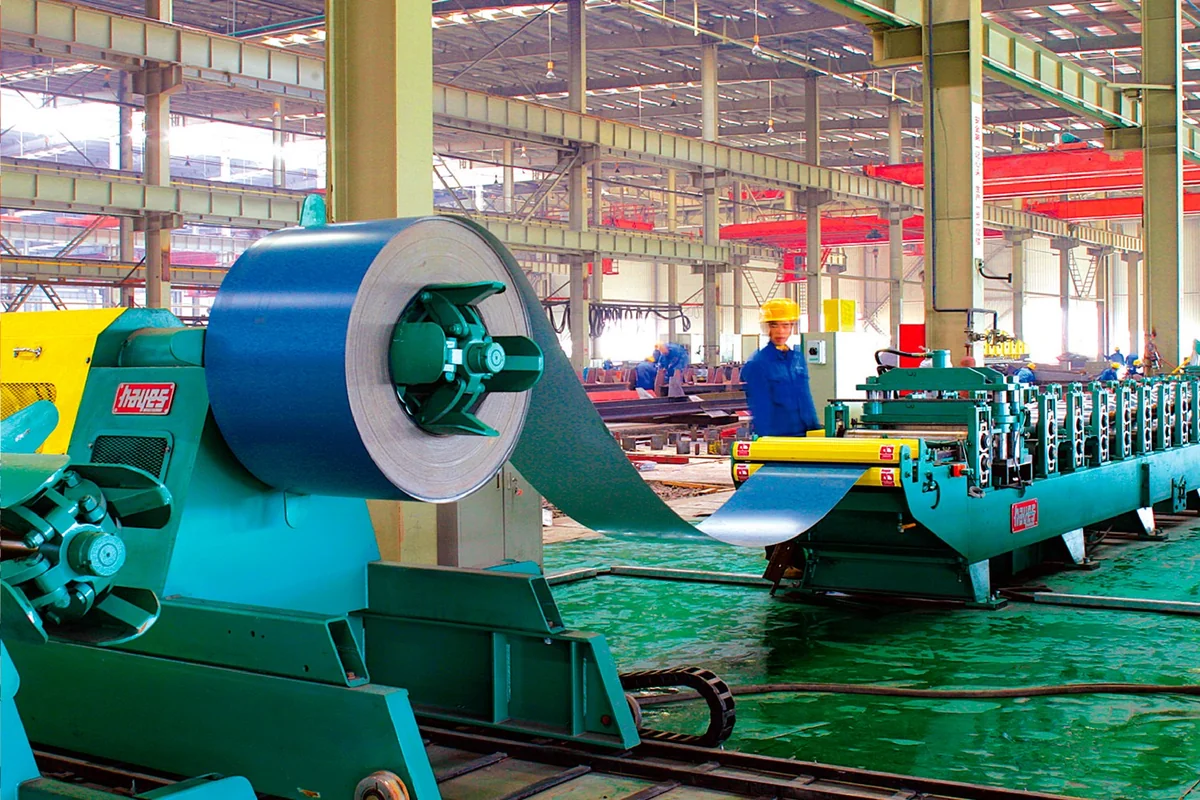
Permanent Steel Structure tidak bekerja seperti ini. Basis manufaktur kami seluas 300 mu beroperasi dengan lini produksi pintar CAD-CAM di mana data desain mengalir langsung dari model teknik ke peralatan CNC. Setiap komponen dibuat sesuai toleransi teknik, bukan interpretasi mandor. Sepuluh teknologi manufaktur kepemilikan — dari pemotongan CNC hingga perakitan awal grid spasial 3D — memastikan bahwa apa yang tiba di lokasi sesuai dengan yang dirancang.
Sepuluh Teknologi, Masing-Masing Lahir dari Masalah Nyata
Sebagian besar pabrik mencantumkan model peralatan. Kami mencantumkan masalah teknik yang diatasi oleh setiap teknologi — dan proyek di mana teknologi tersebut membuktikan dirinya.
Pemotongan & Pengeboran
Pemotongan CNC. Masalah: Pemotongan manual dengan api menghasilkan pergeseran dimensi sebesar 3–5mm, menyebabkan sambungan pelat yang tidak cocok saat perakitan di lapangan. Cara kerjanya: Mesin pemotong plasma CNC dan oksigasi-bahan bakar kami menerima data desain langsung dari model CAD melalui jalur CAM. Jalur pemotongan dihitung dengan toleransi ±0,5mm, dengan perangkat lunak penataan otomatis yang mengurangi limbah pelat sebesar 12–18%. Terbukti pada: Fasilitas penyimpanan batubara dengan bentang bebas 229 meter — struktur penyimpanan batubara dengan bentang tunggal terpanjang di dunia — di mana 4.200 komponen pelat unik dipotong sesuai toleransi dan dirakit tanpa pengerjaan ulang di lapangan.
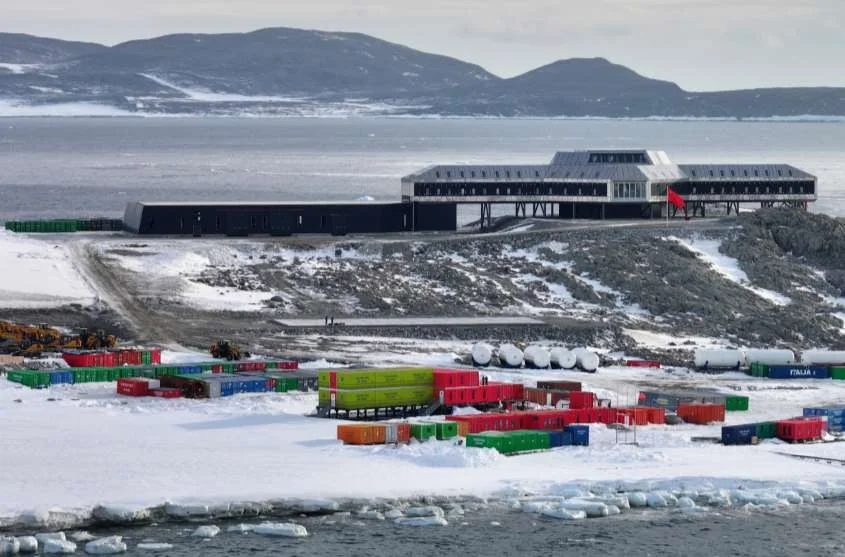
Pengeboran Presisi Masalah: Lubang baut yang diposisikan dengan penandaan manual bergeser sebesar 2–3mm, menyebabkan pengikatan baut dan kegagalan sambungan saat beban seismik. Cara kerjanya: Pusat pengeboran CNC memposisikan lubang baut dengan ketelitian ±0,3mm, dengan jadwal pengeboran yang dihasilkan CAM yang mencocokkan setiap lubang dengan pasangannya pada anggota yang bersambung. Terbukti pada: Stasiun Baru Laut Ross di Antarktika, di mana setiap sambungan baut harus sejajar sempurna dalam kondisi −40°C dengan kemungkinan nol untuk perbaikan di lapangan.
Pengelasan
Pengelasan Robotik. Masalah: Pengelasan manual menghasilkan penetrasi yang tidak konsisten, undercut, dan inklusi terak — cacat yang mungkin tidak muncul hingga bertahun-tahun beban siklis. Cara kerjanya: Lengan pengelasan robot enam sumbu melaksanakan jalur pengelasan yang diprogram dengan kontrol parameter penuh: arus, tegangan, kecepatan perjalanan, dan laju pemberian kawat. Setiap las dicatat dan dapat dilacak ke program robot dan operatornya. Terbukti pada: Kolom baja gedung tinggi untuk menara komersial di kota-kota kelas satu di China, di mana tingkat lulus uji ultrasonik melebihi 99,5%.
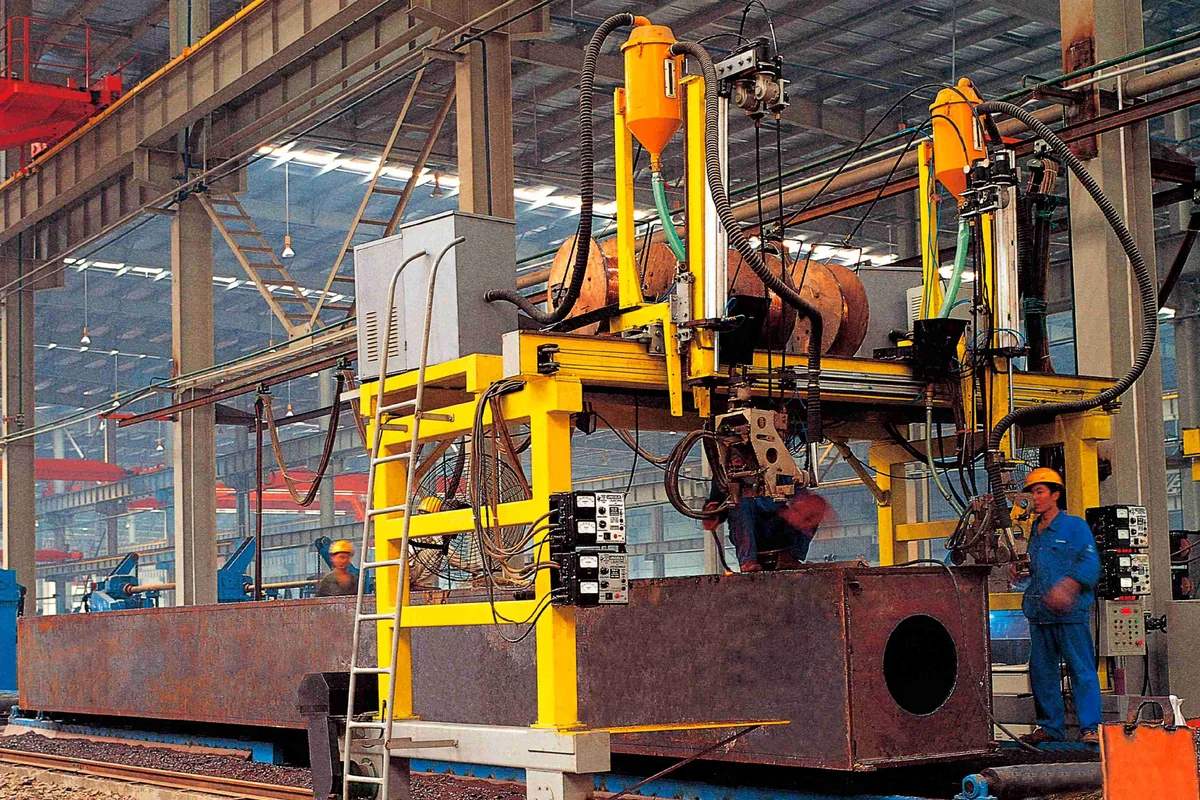
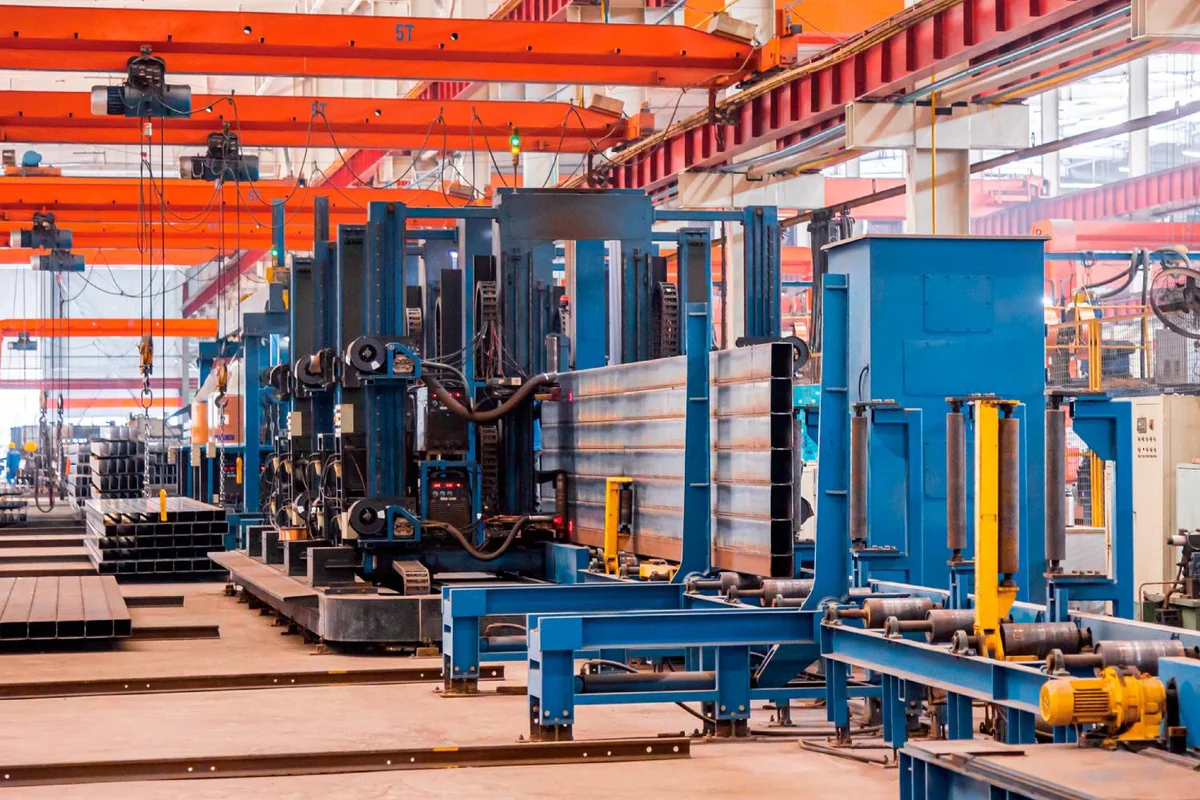
Las Otomatis Balok H. Masalah: Pengelasan busur terendam manual pada balok H menyebabkan distorsi sudut akibat input panas yang tidak merata, sehingga memerlukan pelurusan mekanis yang mahal. Cara kerjanya: Sistem pengelasan busur terendam otomatis yang dipasang pada gantry mengelas kedua sambungan flensa-ke-web secara bersamaan, menyeimbangkan input panas dan menjaga distorsi di bawah L/1000. Terbukti pada: Rangka bengkel industri di seluruh 3.000.000 m² konstruksi tahunan kami, di mana konsistensi dimensi secara langsung mengurangi waktu pemasangan di lokasi.
Pengelasan Kolom Kotak. Masalah: Kolom kotak untuk gedung sangat tinggi mengandung pelat diafragma internal yang lasnya secara fisik tidak dapat dijangkau oleh tukang las manual. Cara kerjanya: Proses kami menggabungkan pengelasan elektro-gas melalui ketebalan dan pengelasan robot multi-lapisan dengan kontrol pemanasan awal dan suhu antar lapisan, mencapai las penetrasi penuh pada diafragma internal tanpa lubang akses. Terbukti pada: Proyek gedung sangat tinggi di mana kolom kotak menahan beban aksial lebih dari 8.000 ton per kolom.
Pembentukan
Produksi Balok Web Bergelombang. Masalah: Balok H konvensional pada kedalaman lebih dari 1.000mm membuang baja secara signifikan pada badan balok, yang hanya menahan gaya geser. Cara kerjanya: Kami membentuk badan balok beralur dari plat tipis (3–6mm) secara dingin dan mengelasnya ke flensa tebal, memperoleh kapasitas geser yang setara dengan bobot badan balok 30–50% lebih ringan. Profil beralur juga meningkatkan ketahanan terhadap lempeng tanpa perlu penguat tambahan. Terbukti pada: Struktur atap bentang panjang untuk arena olahraga dan pusat transit, di mana pengurangan bobot sendiri memungkinkan bentang bersih yang lebih panjang.
Produksi Berkelanjutan Panel Sandwich. Masalah: Panel sandwich yang diproduksi secara batch mengalami kepadatan inti yang tidak konsisten, delaminasi pada antarmuka kulit-inti, dan variasi ketebalan di seluruh panel. Cara kerjanya: Lini produksi berkelanjutan kami menyuntikkan dan mengeringkan inti poliuretan atau wol mineral di antara lapisan baja yang sudah dilapisi sebelumnya dalam satu kali proses, mengontrol kepadatan, ketebalan, dan kekuatan ikatan sesuai standar ISO. Terbukti pada: Sistem penutup dinding dan atap untuk proyek industri, termasuk pengiriman ekspor ke Pakistan dan Indonesia.
Perlakuan Permukaan
Peleburan Tembakan & Pengecatan Semprot. Masalah: Struktur baja di lingkungan pesisir, industri, atau ekstrem akan mengalami korosi ketika persiapan permukaan tidak memadai — mode kegagalan yang tidak terlihat saat serah terima tetapi bisa menjadi bencana dalam beberapa tahun. Cara kerjanya: Peledakan otomatis hingga kebersihan Sa 2.5 (hampir logam putih) menghilangkan skala pabrik dan oksidasi, diikuti dengan pengecatan semprot multi-lapisan (epoxy primer, lapisan antara, dan pelapis atas fluorokarbon) yang diterapkan di bilik semprot yang dikontrol iklimnya. Ketebalan film kering diukur pada beberapa titik di setiap anggota dan dicatat dengan kode QR anggota tersebut. Terbukti pada: Stasiun Baru Ross Sea Antartika, yang dirancang untuk korosi atmosfer laut C5-M, dan stasiun pembangkit listrik tenaga air di Pakistan di mana standar anti-korosi melebihi norma domestik.
Perakitan
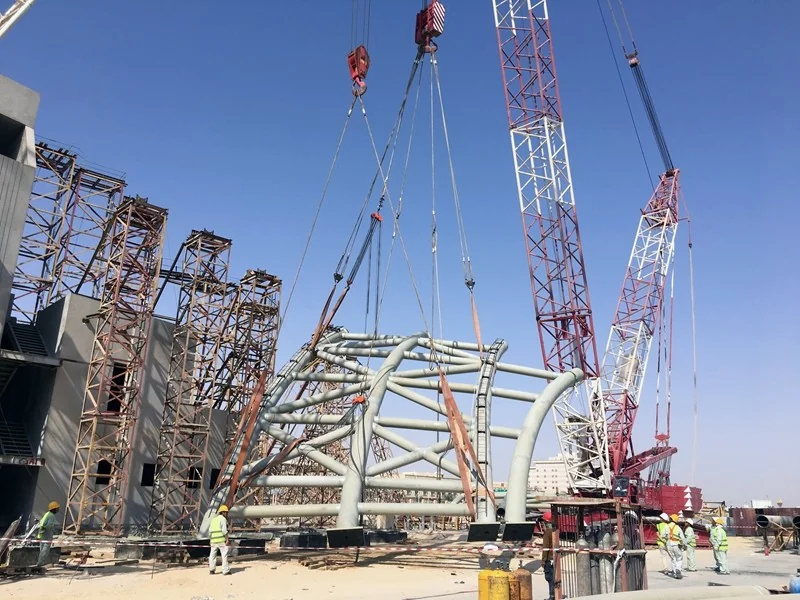
Perakitan Pra-Ruangan 3D. Masalah: Struktur kisi tiga dimensi terdiri dari ratusan anggota yang saling berpotongan pada sudut majemuk. Perakitan di lapangan dari komponen yang salah fabrikasi menunjukkan kesalahan ketika biaya penggunaan derek paling mahal. Cara kerjanya: Stasiun pra-perakitan dengan pemindaian laser 3D memverifikasi koordinat node terhadap model BIM sebelum pengiriman. Setiap modul kisi dirakit uji coba, dipindai, dan diperbaiki di workshop — tidak di lokasi. Terbukti pada: Struktur kisi bola-baut untuk Terminal Bandara Guangzhou Baiyun dan bentang penyimpanan batu bara sepanjang 229 meter.
Jalur Produksi Cerdas CAD-CAM: Aliran Data Desain Langsung ke CNC
Di sebagian besar pabrik struktur baja di China, kesenjangan antara kantor desain dan lantai bengkel dijembatani oleh seorang mandor dengan pita pengukur. Gambar teknik dicetak, ditafsirkan, dan diterjemahkan menjadi instruksi pemotongan dan pengelasan manual. Setiap terjemahan memperkenalkan kesalahan. Pada saat sebuah komponen sampai di lokasi, penyimpangan dimensi telah menumpuk di setiap tahap penyerahan — dan biaya untuk memperbaikinya dibebankan ke proyek Anda.
Sistem produksi cerdas CAD-CAM kami menghilangkan kesenjangan ini. Data desain — baik dari Tekla, AutoCAD, maupun perangkat lunak desain grid spasial asli kami — mengalir langsung ke peralatan CNC tanpa reinterpretasi manusia. Geometri model CAD menjadi jalur alat mesin CNC. Koordinat lubang baut dalam file desain menjadi posisi mata bor pada elemen. Tidak ada gambar kertas, tidak ada interpretasi, tidak ada penyimpangan.
Inilah sebabnya kami menyatakan bahwa kami bersaing pada presisi rekayasa per milimeter, bukan harga per ton. Ketika pabrik struktur baja OEM China menjamin bahwa setiap komponen tiba di lokasi sesuai toleransi rekayasa, seluruh urutan konstruksi dipercepat: pemasangan lebih cepat, pekerjaan ulang minimal, dan integritas struktur sesuai dengan maksud desain. Itulah perbedaan antara membuat baja dan merekayasa baja.
Tiga Lapisan Verifikasi Sebelum Apa Pun Keluar dari Bengkel
Kontrol kualitas di Permanent Steel Structure bukanlah sekadar kotak centang inspeksi akhir. Kontrol kualitas tertanam di seluruh proses produksi — penelusuran material dari pabrik ke anggota struktur, verifikasi dimensi selama proses, dan pengujian tidak merusak pada setiap pengelasan struktural.
Ketertelusuran Material
Setiap pelat dan bagian baja datang dengan sertifikat uji pabrik dan nomor panas. Nomor panas ini dilacak melalui proses pemotongan, pengeboran, pengelasan, dan pengecatan, serta dicatat terhadap kode QR anggota tersebut. Ketika seorang klien meminta dokumentasi untuk kolom atau balok tertentu, kami menelusuri baja tersebut dari pencairan di pabrik hingga komponen jadi — bukan berdasarkan batch, tetapi per anggota individu.
Pengujian Tidak Merusak (NDT)
Pengujian Ultrasonik
Cacat las internal terdeteksi melalui pantulan gelombang suara frekuensi tinggi. Diterapkan pada semua las penetrasi penuh pada anggota struktural utama.
Pengujian Partikel Magnetik
Retakan pada permukaan dan dekat permukaan terdeteksi oleh kebocoran fluks magnetik. Diterapkan pada jari-jari las dan zona dengan tegangan tinggi.
Pengujian Radiografi
Kualitas las internal diverifikasi menggunakan pencitraan sinar-X. Diterapkan pada las sambungan kritis yang memerlukan catatan radiografi permanen.
Inspeksi Dimensi
Dimensi diverifikasi pada tiga tahap: setelah pemotongan (dimensi pelat dan posisi lubang), setelah pengelasan (kelurusan anggota, penampang, dan panjang), dan sebelum pengiriman (pindai 3D seluruh anggota untuk geometri kompleks). Kepatuhan terhadap toleransi dicatat per anggota, bukan per batch.
50+ Insinyur, 100+ Paten, Laboratorium Bersama dengan Universitas Shanghai Jiao Tong
Insinyur R&D
Teknologi yang Dipatenkan
Publikasi & Standar
Pembuatan struktur baja bukanlah disiplin yang statis. Kode berkembang, material maju, dan bentuk bangunan menjadi lebih kompleks. Investasi R&D kami — 50+ insinyur, 100+ paten, dan pusat penelitian bersama dengan Sekolah Arsitektur Kapal, Teknik Kelautan, dan Sipil Universitas Jiao Tong Shanghai — memastikan rekayasa kami tidak tertinggal dari struktur yang diminta klien untuk kami bangun. Kami telah berkontribusi pada 30+ publikasi industri dan menjadi co-penulis standar nasional dan industri untuk struktur grid ruang, truss pipa, dan pembuatan struktur baja.
Pengakuan termasuk Penghargaan Luban (penghargaan kualitas konstruksi tertinggi di China), Penghargaan Emas Struktur Baja, sertifikasi Perusahaan High-Tech Nasional, dan status perusahaan Khusus Nasional "Little Giant" — penunjukan yang menegaskan kemampuan rekayasa kami di tingkat nasional.
Bahas Proyek Struktur Baja Anda dengan Tim Teknik Kami
Apakah Anda membutuhkan fabrikasi struktur baja khusus di China atau proyek turnkey lengkap, tim teknik kami merespons dalam 24 jam. Kirimkan gambar, spesifikasi, atau kebutuhan proyek Anda.
Hubungi Tim Kami