Peralatan & Jalur Produksi Manufaktur
Workshop kami seluas 100.000 meter persegi menampung delapan jalur produksi khusus, masing-masing dirancang untuk kelas komponen struktur baja tertentu — mulai dari pemotongan plasma CNC pelat 120mm hingga pemotongan saddle robotik pada pipa 400mm. Halaman ini mendokumentasikan peralatan, spesifikasi teknisnya, dan logika produksi yang memungkinkan 200.000 ton baja fabrikasi keluar dari pabrik kami setiap tahun.
Delapan Jalur Produksi, Masing-masing Dibangun untuk Masalah Rekayasa Tertentu
Pabrik struktur baja bukanlah satu jalur produksi tunggal — ini adalah rangkaian stasiun kerja khusus, masing-masing dikalibrasi untuk bahan, geometri, dan toleransi tertentu. Ketika suatu proyek masuk ke bengkel kami, ia tidak mengikuti jalur generik. Node grid bola yang dibaut pergi ke pengeboran bola CNC. Anggota truss pipa pergi ke pemotongan pipa CNC dan pengelasan sadel robotik. Balok H pergi ke jalur perakitan otomatis dan pengelasan busur terendam. Kolom kotak pergi ke stasiun SAW multi-kawat dengan pengelasan electroslag untuk diaphragm internal.
Spesialisasi ini penting karena setiap jenis komponen memiliki dimensi kritis yang berbeda. Untuk node kisi bola yang dibaut, dimensi kritis adalah sudut lubang baut pada permukaan bola — selisih beberapa derajat saja berarti anggota penghubung tidak akan sejajar. Untuk rangka pipa, dimensi kritis adalah profil potongan pelana di pertemuan cabang dengan batang utama — potongan yang tidak tepat menciptakan celah di akar sambungan yang tidak dapat dikompensasi secara struktural dengan pengelasan. Untuk balok H, dimensi kritis adalah ketelitian tegak lurus antara flensa dan web setelah pengelasan — distorsi sudut akan menyebar ke keselarasan rangka selama pemasangan.
Masing-masing dari delapan jalur produksi di bawah ini dikonfigurasi untuk mengontrol dimensi kritisnya sesuai toleransi teknik, bukan perkiraan bengkel.
Garis Pemotongan CNC Plasma & Oxy-Fuel
Pemotongan multi-obor dengan penempatan otomatis, persiapan bevel, dan kapasitas ketebalan pelat dari 6mm hingga 120mm.
Setiap komponen struktur baja dimulai sebagai pelat atau bagian baja yang datang dari pabrik. Garis pemotongan CNC adalah tempat material pabrik menjadi komponen yang dirancang — dan tempat akurasi dimensi ditentukan atau hilang sebelum pengelasan dimulai. Garis pemotongan kami mengintegrasikan mesin pemotong plasma dan oksiasetilena CNC dengan perangkat lunak penataan otomatis yang membaca data desain langsung dari jalur CAD/CAM.
Konfigurasi multi-obor. Setiap mesin pemotong membawa hingga empat obor pemotong yang beroperasi secara bersamaan, masing-masing mengikuti jalur CNC yang independen. Ini berarti empat komponen pelat identik dapat dipotong dari tata letak nesting yang sama dalam satu kali proses, atau empat komponen berbeda dapat dipotong secara paralel dari pelat yang sama. Perangkat lunak nesting mengoptimalkan pemanfaatan pelat dengan mengatur geometri komponen untuk meminimalkan limbah sisa, biasanya mencapai 82–92% pemanfaatan bahan tergantung pada kompleksitas geometri komponen.
Kapasitas ketebalan pelat: 6mm hingga 120mm. Rentang yang lebih tipis (6–12mm) dipotong dengan plasma untuk kecepatan dan zona terpengaruh panas yang minimal. Rentang yang lebih tebal (25–120mm) dipotong dengan oxy-fuel untuk kualitas tepi lurus pada pelat tebal. Untuk pelat di atas 40mm, garis pemotongan mendukung pemotongan bevel multi-lintasan, di mana obor dimiringkan untuk memotong bevel V, X, atau K dalam satu pengaturan — menyiapkan alur las langsung di mesin pemotong, sehingga menghilangkan operasi beveling terpisah dan kesalahan dimensi yang ditimbulkannya.
Toleransi pemotongan. Pengontrol CNC menjaga ketepatan jalur pemotongan hingga ±0,5mm pada pemotongan lurus dan ±1,0mm pada kurva kompleks, termasuk lubang potong melingkar dan elips. Toleransi ini diverifikasi melalui pemindaian dimensi setelah pemotongan sebelum pelat masuk ke jalur pengelasan.
Garis Las Otomatis Balok H
Perakitan gantri, pengelasan SAW dengan dua obor secara simultan, dan pelurusan hidrolik dalam satu jalur berkelanjutan.
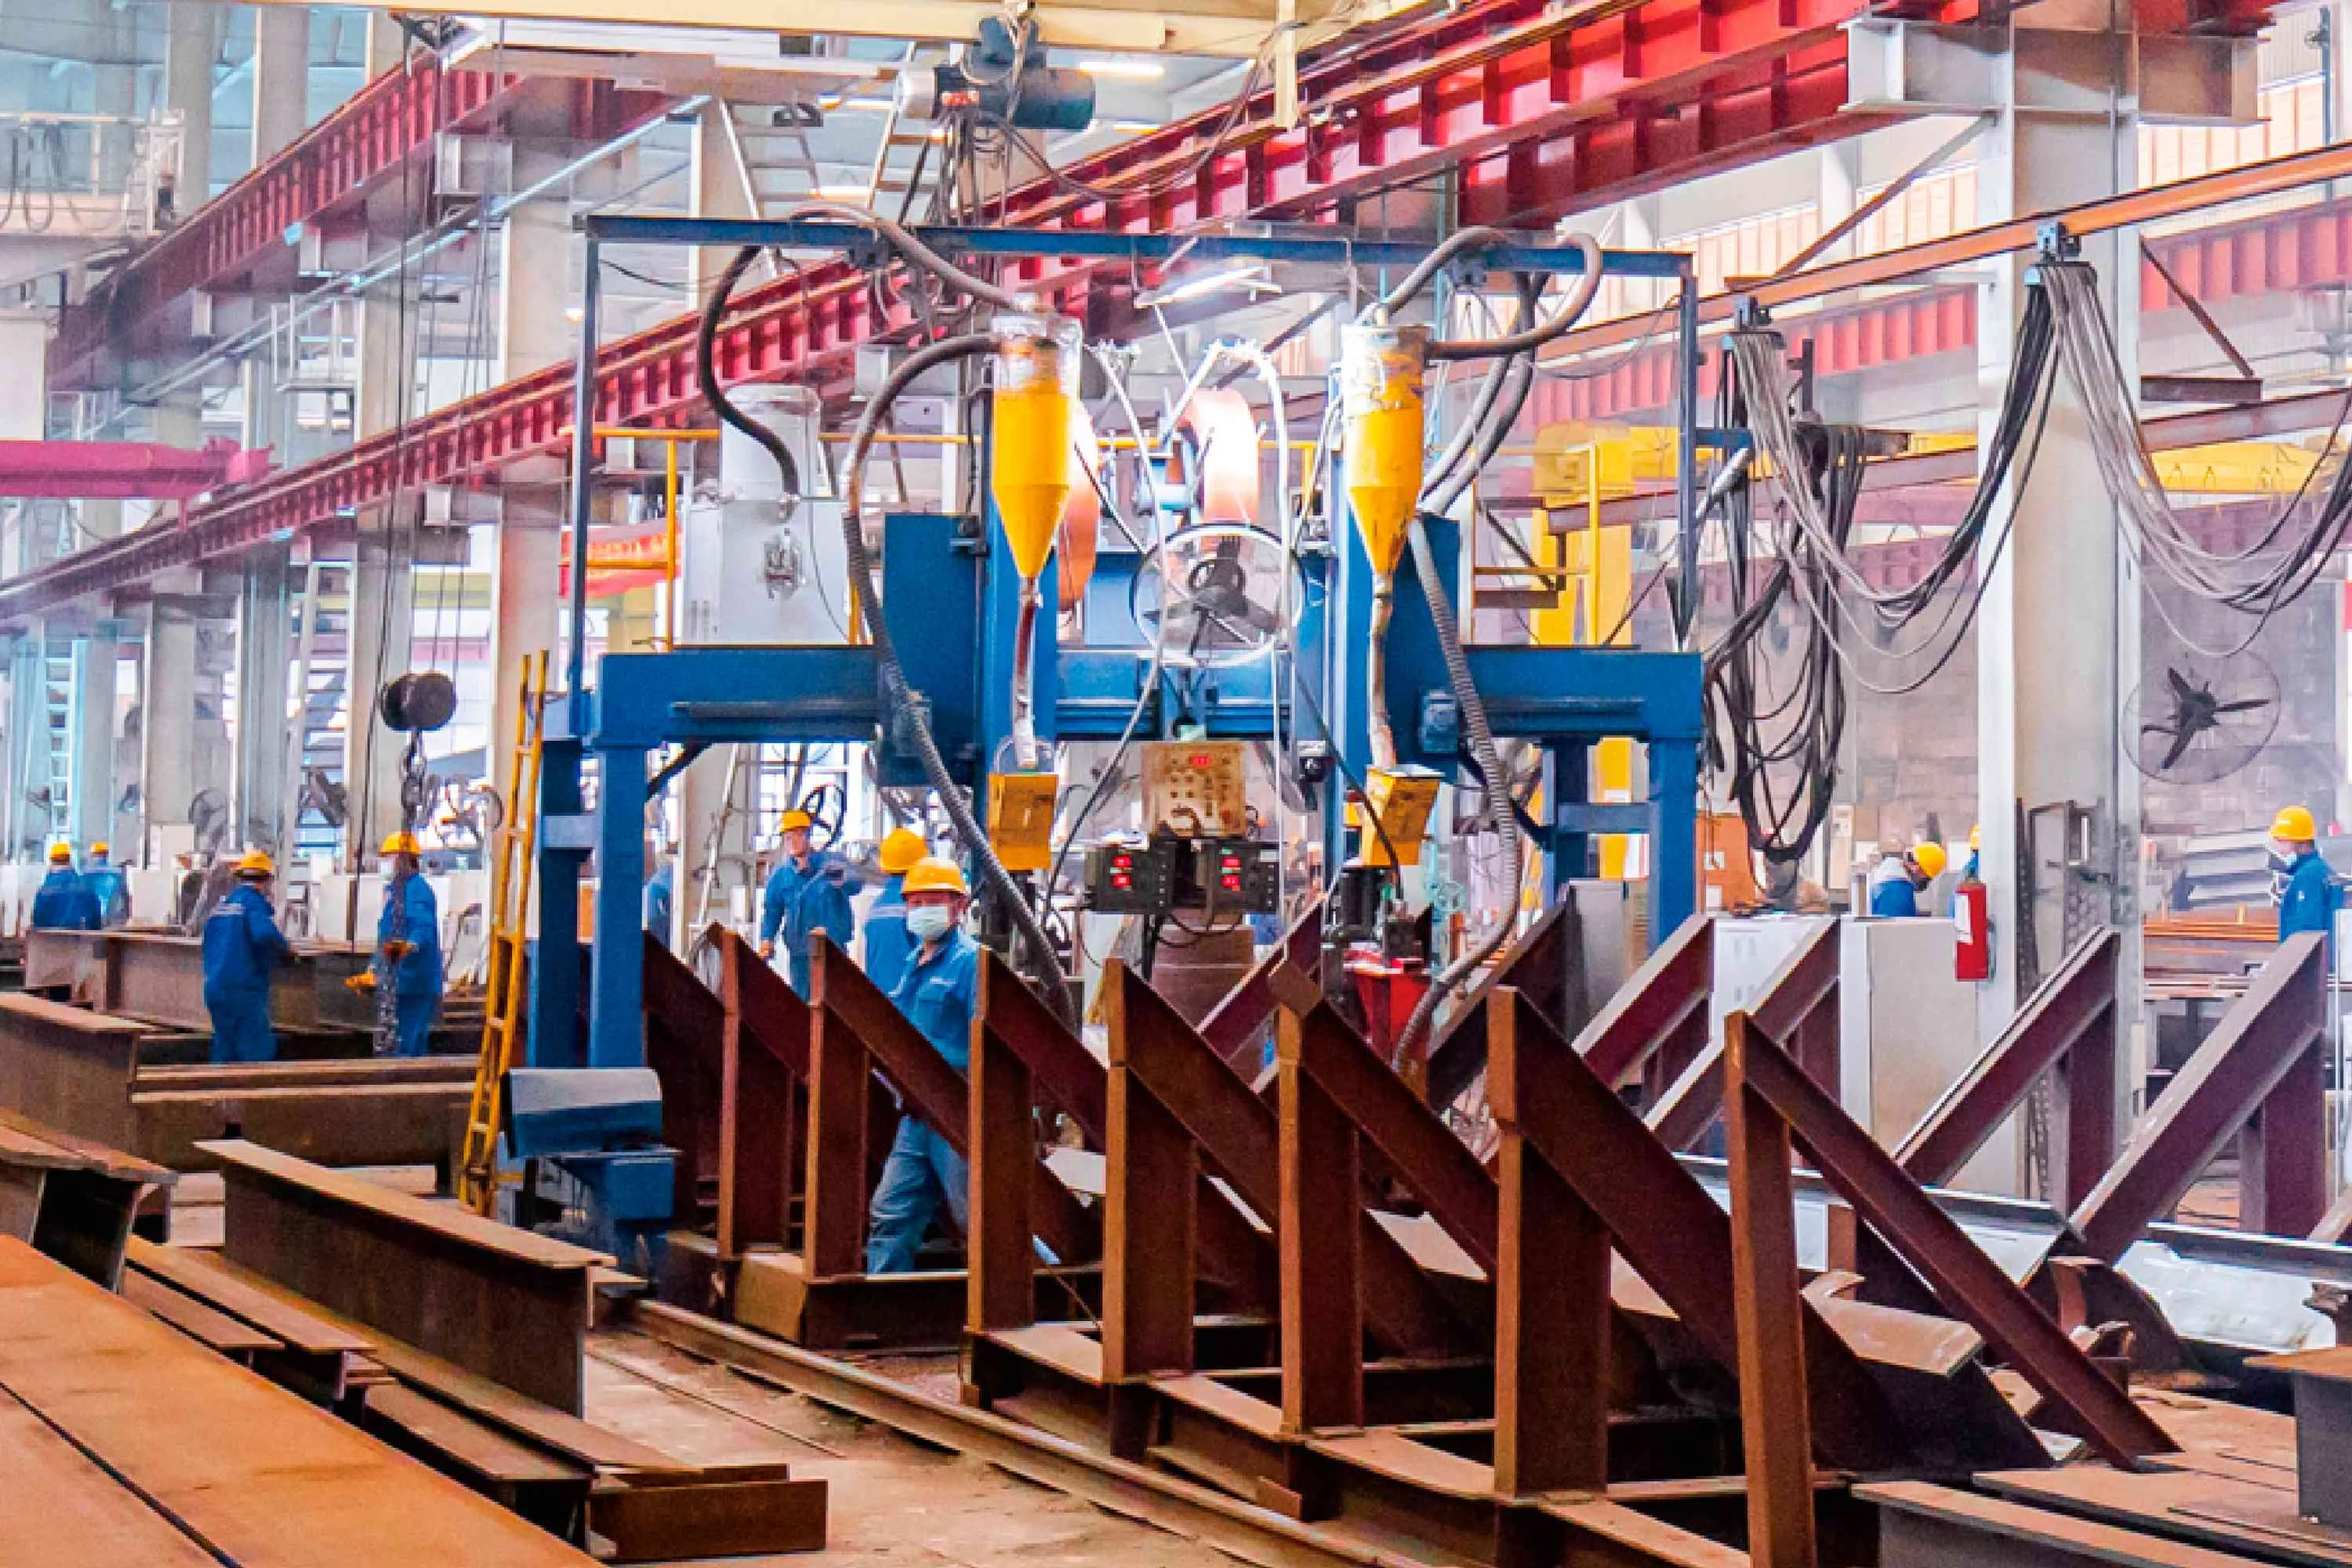
Balok H adalah tulang punggung rangka bengkel industri, rangka portal, dan struktur platform. Lini pengelasan balok H kami adalah lini produksi kontinu tiga stasiun: perakitan, pengelasan, dan pelurus, setiap stasiun diberi makanan oleh konveyor rol yang menjaga keselarasan anggota di antara operasi.
Stasiun 1 — Perakitan Gantry. Pelat flange dan pelat web ditempatkan oleh mesin perakitan gantri yang menjepit web di antara dua flange dan mengelas sambungan T secara sementara pada interval yang telah diprogram. Posisi web terhadap flange dikendalikan oleh penyetelan sentris hidrolik hingga ±1,0mm, mencegah pergeseran yang dapat menyebabkan distorsi sudut selama pengelasan. Mesin perakitan ini menangani kedalaman balok dari 200mm hingga 1.500mm dan lebar flange hingga 600mm.
Stasiun 2 — Pengelasan Busur Terendam (SAW). Balok H yang dirakit masuk ke stasiun SAW berkembar dengan obor ganda yang dipasang di gantri, yang mengelas kedua sambungan flens-ke-web secara bersamaan. Pengelasan dengan obor ganda menyeimbangkan masukan panas di kedua sisi web, sehingga membatalkan distorsi sudut yang akan dihasilkan oleh pengelasan satu sisi. Parameter pengelasan — arus (300–600A), tegangan (28–38V), dan kecepatan perjalanan (25–50 cm/menit) — telah disetel sebelumnya sesuai dengan jenis baja dan ketebalan pelat, dengan pengiriman dan pemulihan fluks ditangani secara otomatis. Hasilnya adalah las penetrasi penuh yang seragam dengan masukan panas yang terkontrol yang menjaga distorsi di bawah L/1000 (di mana L adalah panjang balok).
Stasiun 3 — Pelurusan Hidrolik. Setiap distorsi sudut sisa dari pengelasan diperbaiki oleh mesin pelurus hidrolik yang menerapkan tekanan terkendali pada ujung flensa, mengembalikan balok ke toleransi kelurusan. Kelurusan diverifikasi oleh penggaris laser sebelum balok melanjutkan ke jalur perawatan permukaan.
Stasiun Pengelasan Kolom Kotak
SAW multi-kawat untuk sambungan utama dan pengelasan electroslag untuk pelat sekat internal. Bagian maksimum: 1200 × 1200mm.
Kolom kotak menahan beban aksial dari gedung super-tinggi, pier jembatan bentang panjang, dan struktur industri berat. Berbeda dengan balok H, kolom kotak adalah penampang tertutup dengan pelat diafragma internal — penguat transversal yang dilas di dalam kolom pada setiap tingkat lantai atau titik transfer beban. Tantangannya: las diafragma internal secara fisik tidak dapat dijangkau oleh peralatan pengelasan konvensional karena dinding kolom menutupinya.
SAW multi-kawat untuk sambungan longitudinal. Empat sambungan sudut memanjang dari kolom kotak dilas menggunakan pengelasan busur terendam multi-kawat, di mana dua atau tiga kawat las memberi makan ke satu kolam las secara bersamaan. SAW multi-kawat meningkatkan laju deposisi sebesar 50–80% dibandingkan dengan kawat tunggal, mengurangi lebar zona terpengaruh panas dan total input panas per panjang unit. Bagian maksimal kolom kotak adalah 1200 × 1200 mm, dengan ketebalan dinding dari 8 mm hingga 60 mm. Panjang kolom maksimum adalah 15 meter per bagian, dengan penyambungan di lapangan untuk kolom yang lebih tinggi.
Pengelasan elektroslag untuk diafragma internal. Pelat diafragma internal dilas ke dinding kolom menggunakan pengelasan elektroslag menembus ketebalan (ESW). ESW mengendapkan logam las melalui celah antara tepi diafragma dan dinding kolom, mengisi sambungan dari bawah ke atas dalam satu lintasan. Proses ini memerlukan slot akses yang dipotong ke dinding kolom (umumnya lebar 25–35mm), yang kemudian ditutup dengan las plug setelah lintasan ESW. Teknik ini mencapai las penetrasi penuh pada sambungan yang tidak dapat dijangkau oleh pengelas manual atau lengan pengelasan konvensional — persyaratan rekayasa untuk kolom kotak yang menahan beban aksial 5.000+ ton.
Kontrol suhu pra-pemanasan dan antar-lubang. Untuk baja kekuatan tinggi (Q355, Q390, Q420, Q460), suhu pra-pemanasan (80–150°C tergantung pada kelas dan ketebalan) dan suhu antar-lapisan (200–230°C) dipantau menggunakan pirometer kontak pada setiap kali pengelasan, dengan data suhu dicatat terhadap kode QR kolom untuk kejelasan jejak.
Manufaktur Node Kisi Ruang
Pengeboran bola CNC untuk simpul kisi bola berbaut. Akurasi sudut lubang baut: ±0,05 derajat.
Struktur kisi bola-baut dirakit dari tiga jenis komponen: pipa baja (anggota), bola baut (titik simpul), dan baut dengan kekuatan tinggi. Bola adalah titik perpotongan hingga sembilan anggota, masing-masing mendekati dari sudut tiga dimensi yang berbeda. Jika sudut lubang baut pada bola meleset walaupun sebentar saja, pipa penghubung tidak akan sejajar — dan dalam kisi ruang, satu titik simpul yang tidak sejajar menyebarkan redistribusi tegangan ke seluruh struktur.
Pengeboran bola CNC. Pusat pengeboran bola CNC kami menjepit bola mentah yang ditempa (rentang diameter: 100–300mm) pada meja putar multi-sumbu yang menempatkan bola pada sudut gabungan apa pun yang diperlukan oleh geometri desain. Spindel pengeboran memproses setiap lubang baut ke sudut yang ditentukan, dengan akurasi sudut ±0,05 derajat dan akurasi posisi ±0,15mm. Kontroler CNC membaca koordinat titik langsung dari model desain grid spasial, di mana pola lubang setiap bola unik sesuai dengan posisinya di grid.
Presisi lubang baut dan kualitas ulir. Lubang baut dibor dan ditap dalam satu pengaturan. Kualitas ulir diverifikasi menggunakan alat go/no-go, dan kedalaman ulir dikontrol untuk memastikan keterlibatan baut penuh di bawah beban tarik desain. Permukaan bola ditandai dengan nomor identifikasi nodenya, sesuai dengan model BIM, sehingga setiap bola tiba di persimpangan grid yang benar selama perakitan di lokasi.
Pembuatan Truss Pipa
Pemotongan tabung CNC dengan profil pemotongan pelana. Rentang diameter pipa: 60–400mm. Pengelasan cabang dibantu robot.
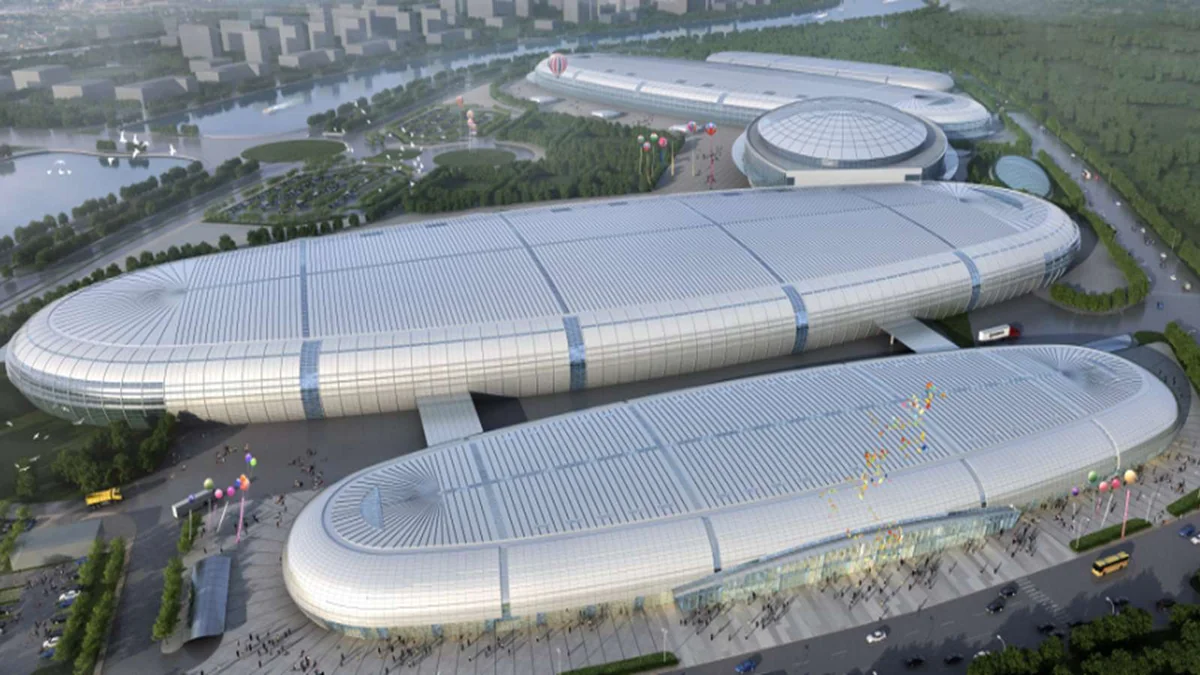
Rangka pipa digunakan pada atap bentang panjang, kanopi stadion, terminal bandara, dan struktur jembatan di mana kualitas visual anggota tabung yang terekspos sama pentingnya dengan kinerja strukturalnya. Persimpangan cabang-ke-korda pada rangka pipa — sambungan "saddle" — adalah potongan yang paling kompleks secara geometris dalam fabrikasi struktur baja. Potongan saddle yang tidak tepat menciptakan celah dasar antara cabang dan korda, dan pengelasan di atas celah dasar menghasilkan sambungan yang jelas terlihat secara visual dan inferior secara struktural.
Pemotongan tabung CNC. Mesin pemotong pipa CNC kami memutar pipa pada sumbu longitudinalnya sementara obor plasma atau oxy-fuel menelusuri profil potongan sadel pada dinding pipa. Kontroler CNC membaca geometri perpotongan — diameter cabang, diameter tali busur, sudut perpotongan, dan sudut bevel — langsung dari model desain dan menghitung jalur pemotongan. Rentang diameter pipa adalah 60–400mm, dengan ketebalan dinding dari 4mm hingga 25mm. Profil potongan sadel mencakup bevel las, sehingga pipa yang dipotong tiba di stasiun pengelasan siap untuk perakitan tanpa beveling atau pengamplasan sekunder.
Pengelasan sadel dibantu robot. Setelah pipa cabang ditempatkan pada kord, sebuah robot pengelasan enam-sumbu menelusuri profil sambungan sadel, melakukan pengelasan bertahap dengan pengendalian parameter untuk sambungan akar, pengisian, dan penutup. Keuntungan robot dibanding pengelasan manual adalah konsistensi: sambungan sadel adalah kurva tiga dimensi, dan pengelasan manual menghasilkan panjang kaki, penetrasi, dan profil permukaan yang bervariasi sepanjang kurva. Robot mengelas seluruh sambungan dengan set parameter yang sama, menghasilkan las fillet yang seragam dan memenuhi persyaratan struktural serta visual untuk truss pipa yang terlihat.
Peleburan Tembakan & Perawatan Permukaan
Kebersihan peledakan logam hampir putih Sa 2.5. Profil permukaan Rz 50–85µm untuk daya lekat pelapis yang optimal.
Sebelum primer atau cat diterapkan, setiap permukaan baja harus dibersihkan dengan blast untuk menghilangkan skala pabrik, karat, dan kontaminasi permukaan. Kualitas persiapan permukaan menentukan umur layanan sistem anti-korosi — sistem cat yang diterapkan pada baja yang tidak disiapkan dengan baik akan mengelupas dalam beberapa tahun, terlepas dari kualitas cat.
Pembersihan permukaan otomatis dengan shot blasting. Anggota melewati mesin shot blasting conveyor roller di mana butiran baja (grade S330, diameter 0,8–1,2 mm) ditembakkan dengan kecepatan tinggi ke seluruh permukaan anggota. Parameter peledakan — laju aliran butiran, kecepatan konveyor, dan daya roda peledak — diatur untuk mencapai kebersihan Sa 2,5 (ISO 8501-1, logam hampir putih), standar yang diperlukan untuk sistem anti-korosi berkinerja tinggi. Tingkat kebersihan ini menghilangkan 95+% kontaminasi yang terlihat, meninggalkan substrat logam yang bersih.
Profil permukaan (kasar). Proses peledakan menciptakan profil permukaan (pola jangkar) yang memberikan adhesi mekanis pada pelapis. Kami mengontrol profil permukaan pada Rz 50–85µm (diukur dengan pita replika atau pengukur profil permukaan), rentang yang ditentukan oleh SSPC-PA 15 dan sebagian besar lembar data produsen pelapis untuk sistem epoksi dan poliuretan. Terlalu halus (di bawah Rz 50µm) dan adhesi tidak memadai; terlalu kasar (di atas Rz 85µm) dan puncaknya dapat menonjol melalui primer pada ketebalan lapisan kering yang ditentukan, menyebabkan karat titik.
Pengendalian lingkungan. Area peledakan dikontrol iklimnya untuk menjaga kelembaban relatif di bawah 50% dan suhu substrat di atas titik embun setidaknya 3°C, mencegah karat kilat antara peledakan dan pengecatan dasar. Waktu antara peledakan dan aplikasi primer dijaga di bawah 4 jam untuk mencegah pengoksidasian ulang permukaan yang baru diledakkan.
Lini Pengecatan Semprot
Sistem tiga lapis: primer kaya seng, epoksi menengah, dan pelapis atas poliuretan. Booth semprot dengan kontrol iklim.
Garis pengecatan semprot menerapkan sistem pelapisan anti-korosi pada anggota yang diblasir. Sistem standar untuk struktur baja yang terpapar atmosfer adalah sistem cat tiga lapis, tetapi produk spesifik dan ketebalan lapisan kering dikonfigurasi sesuai spesifikasi proyek, kelas lingkungan (C1 hingga C5-M sesuai ISO 12944), dan persyaratan klien.
Lapisan 1 — Primer kaya seng. Primer epoxy kaya seng diterapkan sebagai lapisan pertama, memberikan perlindungan penghalang sekaligus perlindungan katodik (pengorbanan galvanik) di setiap titik di mana lapisan terluka. Kandungan seng biasanya 70–80% berdasarkan berat dalam film kering, dan ketebalan film kering adalah 50–75µm. Primer kaya seng adalah lapisan kritis untuk ketahanan korosi jangka panjang — ini yang mencegah penyebaran karat dari lokasi kerusakan lapisan.
Lapisan 2 — Lapisan antara epoksi. Lapisan perantara epoksi tebal diaplikasikan di atas primer, menambah ketebalan penghalang dan menciptakan permukaan halus untuk lapisan atas. Ketebalan film kering adalah 80–125µm. Epoksi perantara menyediakan sebagian besar ketebalan total sistem dan tahan terhadap air, garam, serta paparan bahan kimia.
Lapisan 3 — Lapisan atas poliuretan. Lapisan atas adalah lapisan poliuretan yang memberikan ketahanan UV (mencegah epoksi di bawahnya dari pengapuran), retensi warna, dan hasil estetika akhir. Ketebalan film kering adalah 40–60µm. Untuk proyek di lingkungan C5-M (laut, lepas pantai, industri ekstrem), lapisan atas ditingkatkan ke fluorokarbon (FEVE) untuk ketahanan UV dan kimia yang lebih lama, seperti yang ditentukan untuk Stasiun Laut Ross Antarktika.
Verifikasi ketebalan film kering (DFT). Setelah setiap lapisan dan setelah seluruh sistem, DFT diukur dengan pengukur elektronik di beberapa titik per anggota (biasanya 5 pembacaan per meter persegi). Pembacaan dicatat terhadap kode QR anggota, membuat catatan pelapisan per anggota yang dapat diserahkan kepada klien atau inspektur. Total DFT sistem untuk paparan atmosfer standar adalah 170–260µm; untuk lingkungan laut C5-M, 240–320µm.
Inspeksi & Pengujian
Pengujian ultrasonik, pengujian partikel magnetik, dan verifikasi dimensi CMM pada setiap anggota struktural.
Garis inspeksi dan pengujian bukanlah satu stasiun kerja tunggal tetapi serangkaian proses kontrol kualitas yang tertanam di seluruh alur produksi. Inspeksi terjadi di setiap tahap: verifikasi bahan masuk, pemeriksaan dimensi setelah pemotongan, pemantauan pengelasan selama proses, NDT pasca pengelasan, dan verifikasi dimensi serta visual sebelum pengiriman.
Pengujian Ultrasonik (UT). Pengelasan penetrasi penuh pada anggota struktural utama diuji dengan pengujian ultrasonik, yang mendeteksi cacat internal (inklusi lapisan terak, kurangnya fusi, porositas, retakan) dengan memantulkan gelombang suara frekuensi tinggi dari ketidakberaturan pada penampang pengelasan. UT dilakukan oleh teknisi bersertifikat Level II dan Level III sesuai ISO 9712 atau ASNT SNT-TC-1A. Kriteria penerimaan mengikuti standar desain yang berlaku (GB 50621, AWS D1.1, atau EN 12062). Tingkat keberhasilan UT pada produksi kami adalah 99,5%+pada inspeksi pertama; pengelasan yang ditolak digouging, dilas kembali, dan diuji ulang.
Pengujian Partikel Magnetik (MT). Retakan pada permukaan dan dekat permukaan terdeteksi oleh pengujian partikel magnetik, di mana medan magnet diterapkan pada baja feromagnetik dan partikel besi halus mengungkap retakan pada titik kebocoran fluks. MT diterapkan pada jari-jari las, sambungan cabang, dan zona dengan tegangan tinggi di mana retakan permukaan paling mungkin muncul di bawah beban siklik.
Verifikasi CMM Dimensi. Geometri kompleks — node grid ruang, sadel rangka pipa, anggota melengkung — diverifikasi menggunakan mesin pengukur koordinat (CMM) atau pemindaian laser 3D. Pemindaian menghasilkan awan titik dari anggota yang dibuat, yang kemudian ditempatkan di atas model desain BIM untuk memverifikasi kepatuhan dimensi. Penyimpangan toleransi ditandai, dan anggota yang berada di luar toleransi dikerjakan ulang sebelum mereka melanjutkan ke lini pelapisan atau pengiriman. Ini adalah verifikasi terakhir bahwa apa yang dirancang adalah apa yang dibangun — hingga milimeter, bukan perkiraan.
Kemampuan Lini Produksi Sekilas
| Lini Produksi | Kemampuan Kunci | Kapasitas / Jangkauan | Toleransi |
|---|---|---|---|
| Pemotongan CNC | Pemotongan plasma & oxy-fuel, multi-obor, potongan bevel | Pelat: 6–120mm | ±0,5 mm lurus |
| Pengelasan Balok H | Twin-torch SAW, pelurusan hidrolik | Kedalaman: 200–1500mm | Distorsi < L/1000 |
| Pengelasan Kolom Kotak | SAW multi-kawat, pengelasan sekat electroslag | Penampang: hingga 1200×1200mm | Penetrasi penuh sesuai kode |
| Pengeboran Node Grid | Pengeboran bola multi-sumbu CNC | Bola: Ø100–300mm | ±0,05° sudut |
| Pemotongan Truss Pipa | Pemotongan sadel CNC, pengelasan robot | Pipa: Ø60–400mm | ±0,5 mm profil |
| Peleburan Tembakan | Pembersihan roda otomatis | Sa 2.5, Rz 50–85µm | ISO 8501-1 Sa 2.5 |
| Pengecatan Semprot | Sistem 3-lapis, pencatatan DFT | DFT: 170–320µm | Menurut ISO 12944 |
| Inspeksi & NDT | UT, MT, CMM / pemindaian laser 3D | 100% las utama | Tingkat kelulusan UT 99,5%+ |
Butuh Struktur Baja yang Dibangun Sesuai Toleransi Rekayasa?
Kirimkan kepada kami gambar atau persyaratan proyek Anda. Tim teknik kami meninjau tingkat material, bentang, dan kondisi beban, kemudian mengonfirmasi apakah lini produksi kami dapat memenuhi spesifikasi Anda — dalam 24 jam.
Hubungi Tim Teknik Kami