Kontrol Kualitas Sambungan Baut Kekuatan Tinggi: Panduan Proses Lengkap
Sambungan baut kekuatan tinggi adalah tulang punggung dari fabrikasi struktur baja modern. Mereka mentransfer gaya melalui gesekan antara pelat yang terhubung (sambungan slip-kritis) atau melalui geser dan tumpuan baut (sambungan tipe tumpuan). Dalam kedua kasus, kinerja sambungan bergantung pada rangkaian langkah pengendalian kualitas yang dimulai dari pabrik baja dan berakhir pada kunci torsi di lokasi konstruksi. Kegagalan di tautan mana pun dalam rantai ini — mulai dari persiapan permukaan hingga penyimpanan baut hingga metode pengencangan — dapat mengurangi kapasitas muatan sambungan dan, pada akhirnya, integritas struktur.
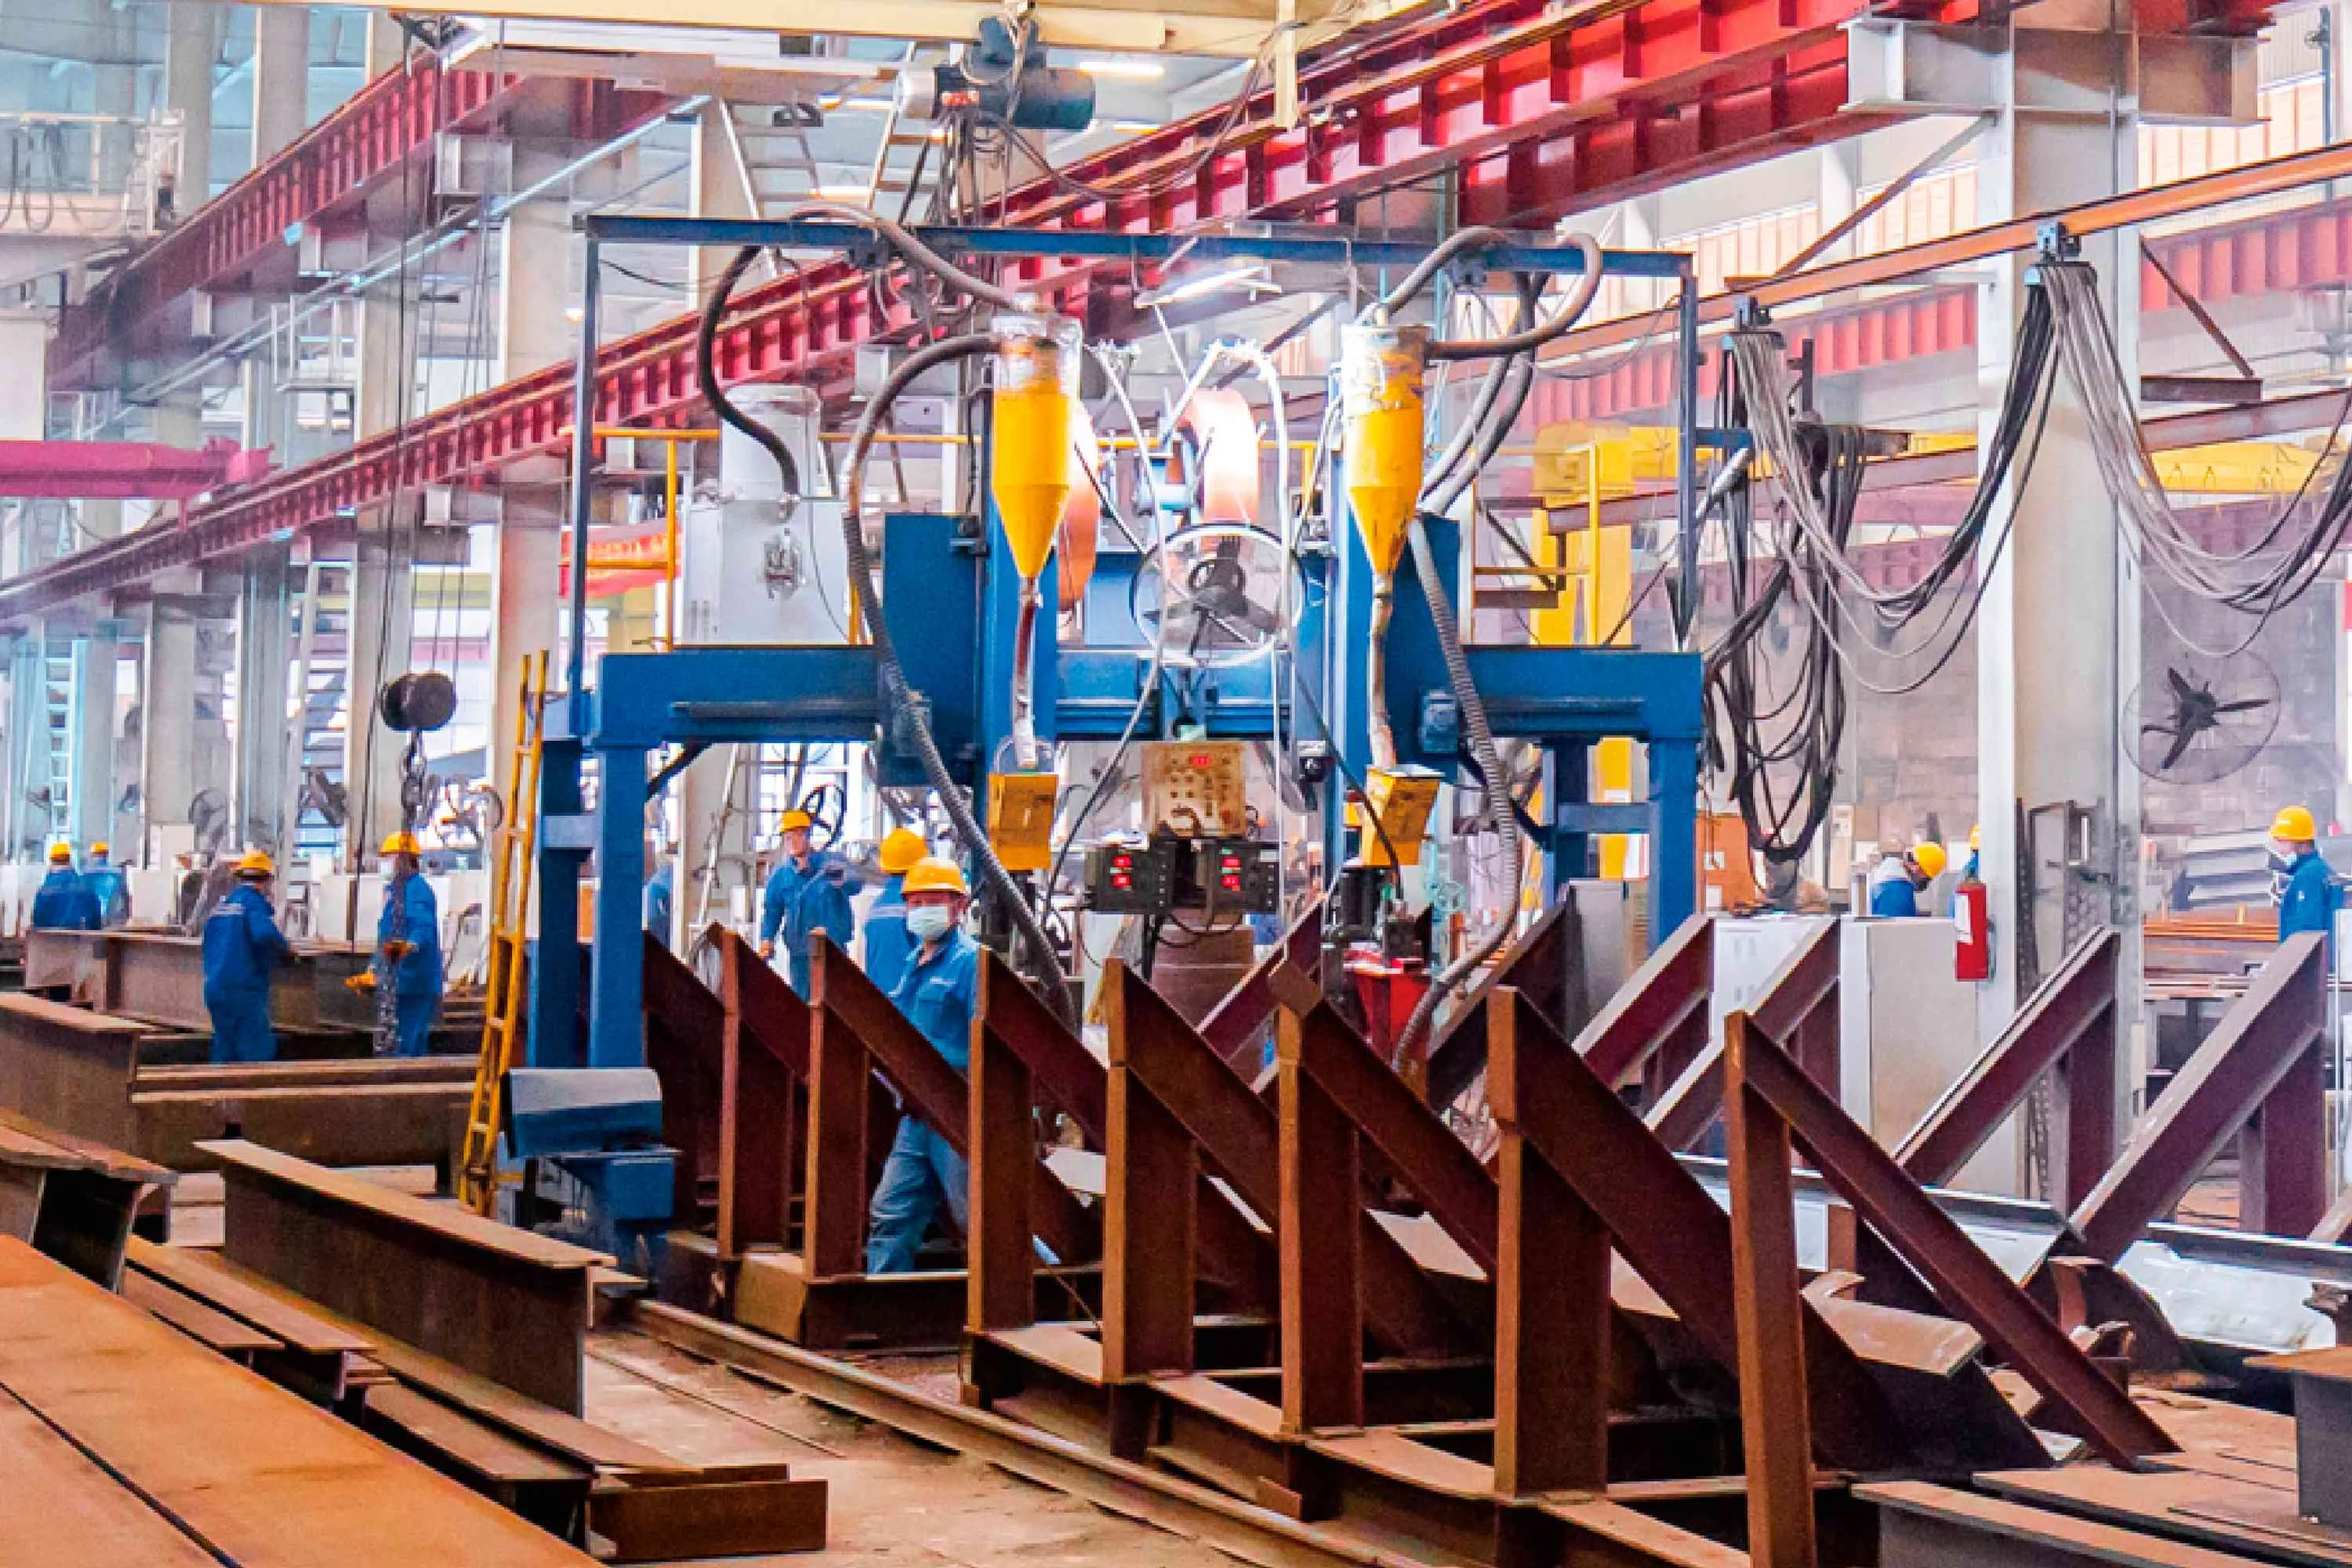
Di Permanent Steel Structure, fasilitas produksi kami memproses lebih dari 200.000 ton baja per tahun, dengan sambungan berpengencang berkekuatan tinggi pada hampir setiap proyek. Kualifikasi manufaktur Kelas Spesial kami (lihat kami halaman kualifikasi) memerlukan sistem kontrol kualitas yang terdokumentasi dan diaudit untuk sambungan yang dipasang baut. Panduan ini membagikan prosedur dan standar yang kami ikuti, ditulis untuk pemilik proyek, insinyur kualitas, dan kontraktor yang perlu memahami seperti apa "baik".
1. Persiapan Permukaan Gesek: Dasar Koneksi Kritikal Geser
Dalam sambungan slip-kritis, beban ditransfer melalui gesekan antara permukaan yang bersentuhan (permukaan yang bersentuhan saat sambungan dikencangkan bersama). Tahanan gesekan tergantung pada koefisien slip (μ), yang ditentukan oleh kondisi permukaan. GB 50017 dan JGJ 82 menentukan koefisien slip standar berikut:
- Kelas A (μ = 0,45-0,50): Permukaan diblaster pasir atau ditembak dengan kehalusan Ra 12,5-50 μm. Ini adalah standar tertinggi dan diperlukan untuk sambungan di mana slip harus dicegah di bawah beban layanan (sambungan seismik, sambungan kelelahan).
- Kelas B (μ = 0,40): Permukaan yang disemprot pasir dengan lapisan pelindung yang diterapkan selanjutnya (biasanya primer kaya seng anorganik) tidak melebihi ketebalan film kering 80 μm. Lapisan harus benar-benar kering dan bebas dari minyak, lemak, atau kelembapan sebelum perakitan.
- Kelas C (μ = 0,30): Permukaan bersih (disikat kawat atau dibersihkan dengan api) dengan karat yang terlihat. Ini adalah standar terendah dan hanya digunakan untuk sambungan di mana slip dapat diterima di bawah beban layanan.
Prosedur Pembersihan Ledakan
Untuk permukaan Kelas A, kami menggunakan peledakan abrasif dengan grit baja (kelas G24 atau G40) hingga tingkat kebersihan Sa 2,5 (logam hampir putih) sesuai ISO 8501-1. Parameter peledakan adalah:
- Tekanan nosel: 0,6-0,7 MPa (85-100 psi)
- Kecepatan abrasif: 70-90 m/s
- Jarak Stand-off: 100-300 mm
- Sudut insiden: 70-90° untuk kekasaran maksimum
Setelah peledakan, kekasaran permukaan diverifikasi menggunakan pita replika (Testex) atau pengukur kekasaran permukaan portabel. Kekasaran minimum yang dapat diterima untuk Kelas A adalah Ra 12,5 μm. Jika kekasaran berada di bawah ambang ini, permukaan harus diledakkan ulang dengan grit yang lebih kasar.
Perlindungan Permukaan dan Umur Simpan
Permukaan yang diledakkan bersifat reaktif — ia mulai teroksidasi segera setelah terkena udara lembap. Untuk permukaan Kelas A tanpa pelapis pelindung, permukaan harus dirakit dalam 180 hari dari peledakan jika disimpan di dalam ruangan di lingkungan yang kering, atau dalam 2 hari jika disimpan di luar ruangan. Setelah periode ini, permukaan harus diblas ulang sebelum digunakan.
Untuk permukaan Kelas B yang menggunakan primer kaya seng, pelapis memberikan perlindungan permukaan, tetapi ketebalan pelapis harus dikontrol: jika DFT melebihi 80 μm, koefisien gesekan turun di bawah 0,40 karena pelapis itu sendiri menjadi bidang geser. Kami memverifikasi DFT di lima lokasi per pelat sambungan menggunakan pengukur magnetik, dengan variasi maksimum 15 μm antar pembacaan.
Pengujian Koefisien Geser
Untuk setiap proyek, kami memproduksi tiga spesimen uji dari batch baja yang sama dan dengan persiapan permukaan yang sama seperti sambungan produksi. Spesimen ini diuji menggunakan mesin uji universal sesuai GB/T 36332 untuk memverifikasi koefisien slip yang sebenarnya. Hasil uji harus sama dengan atau melebihi nilai desain. Jika sebuah uji gagal, seluruh batch pelat sambungan harus dipersiapkan kembali.
2. Penyimpanan dan Penanganan Baut
Baut kekuatan tinggi (Kelas 8.8, 10.9, dan 12.9 sesuai GB/T 1231 atau ISO 898) adalah produk presisi dengan metalurgi dan perlakuan panas khusus. Penyimpanan yang tidak tepat dapat menurunkan sifat mekanis baut dan mengganggu sambungan. Faktor risiko utama adalah kelembaban (menyebabkan kerapuhan hidrogen pada baja dengan kekuatan tinggi) dan kecelakaan mekanis (mengupas ulir atau mengubah geometri kepala).
Kondisi Penyimpanan
Baut, mur, dan ring harus disimpan dalam kemasan asli yang tertutup hingga tepat sebelum digunakan. Lingkungan penyimpanan harus mempertahankan:
- Kelembaban relatif: Di bawah 60% untuk mencegah penyerapan kelembapan ke dalam kemasan dan kondensasi berikutnya pada permukaan baut.
- Suhu: 10-35°C, dengan fluktuasi harian minimal untuk mencegah kondensasi akibat siklus suhu.
- Ventilasi: Ventilasi alami, tidak ada sinar matahari langsung pada wadah penyimpanan.
Untuk proyek di lingkungan lembap (daerah pesisir, musim hujan), kami menggunakan paket pengering di dalam wadah penyimpanan baut dan memantau kelembapan dengan higrometer. Jika kelembapan melebihi 60%, area penyimpanan dikeringkan. Baut yang menunjukkan karat terlihat ditolak — karat permukaan pada baut bertekanan tinggi dapat menunjukkan penyerapan hidrogen, yang tidak dapat dideteksi secara andal hanya dengan inspeksi visual.
Manajemen dan Ketertelusuran Batch
Setiap batch baut diidentifikasi dengan nomor lot yang tertera pada wadah. Nomor lot tersebut terhubung dengan sertifikat material yang mendokumentasikan nomor panas baja, komposisi kimia, perlakuan panas, dan hasil uji mekanik (kekuatan luluh, kekuatan tarik, regangan, uji benturan CVN, kekerasan). Ketertelusuran ini diwajibkan oleh GB 50205 (Kode Penerimaan Kualitas Konstruksi Struktur Baja) dan diaudit selama inspeksi kualifikasi pihak ketiga kami.
Sebelum digunakan, setiap batch diuji sampel untuk kekerasan (skala Rockwell C), dimensi ulir (alat ukur lulus/tidak lulus), dan cacat visual (retak, burr, deformasi). Tingkat pengambilan sampel adalah 0,5% dari batch, dengan minimum 5 baut. Setiap cacat dalam sampel akan memicu inspeksi 100% pada batch tersebut.
3. Tiga Metode Pengencangan: Torsi, Putaran Mur, dan Washer Indikator
Tujuan dari pengencangan baut adalah untuk mencapai spesifikasi tegangan awal (gaya penjepit) pada baut. Tegangan awal menciptakan gaya normal pada permukaan yang saling bersentuhan yang menghasilkan tahanan gesek pada sambungan kritis geser. GB 50205 dan JGJ 82 menetapkan tiga metode pengencangan yang dapat diterima, masing-masing dengan tingkat akurasi, kebutuhan peralatan, dan implikasi pengendalian kualitas yang berbeda.
3.1 Metode Pengendalian Torsi
Metode torsi menggunakan kunci torsi yang telah dikalibrasi untuk menerapkan torsi tertentu, yang dikonversi menjadi pretensi melalui hubungan empiris:
T = K · d · P
di mana T adalah torsi yang diterapkan (N·m), K adalah koefisien torsi (umumnya 0,11-0,15 untuk baut galvanis, 0,17-0,19 untuk baut hitam), d adalah diameter nominal baut (mm), dan P adalah tegang pretensi target (kN). Untuk baut M20 10.9 standar dengan pretensi target 155 kN dan K = 0,18:
T = 0,18 × 20 × 155 = 558 N·m
Metode torsi adalah yang paling banyak digunakan karena peralatannya sederhana (kunci torsi yang telah dikalibrasi) dan prosedurnya langsung. Namun, koefisien torsi K sensitif terhadap pelumasan, kondisi permukaan, dan geometri ulir, dan dapat bervariasi sebesar 20-30% antara baut dari batch yang sama. Untuk mengontrol variabilitas ini:
- Kunci torsi harus dikalibrasi setiap hari sebelum digunakan terhadap kalibrator tegangan baut (sakelar beban hidrolik yang langsung mengukur pretensi baut).
- Lima baut dari setiap batch diuji untuk menentukan koefisien torsi aktual, dan torsi target disesuaikan sesuai.
- Kunci torsi harus dikalibrasi ulang setelah setiap 200 baut atau setiap shift, mana yang lebih dulu.
Akurasi metode torsi kira-kira ±15-20% dari pratekanan yang ditargetkan, artinya pratekanan sebenarnya dapat berkisar antara 80% hingga 120% dari target. Variabilitas ini dapat diterima untuk sebagian besar sambungan struktural, tetapi tidak cukup untuk sambungan kritis di mana pratekanan harus dikendalikan hingga ±10%.
3.2 Metode Putar-Baut
Metode turn-of-nut mencapai pretension dengan memutar mur sejumlah putaran tertentu dari kondisi kencang pas. Premisnya adalah bahwa baut memanjang secara prediktabel dengan rotasi, dan pretension sebanding dengan perpanjangan baut dalam kisaran elastis.
Jumlah rotasi standar untuk berbagai panjang dan diameter baut ditentukan dalam JGJ 82:
| Rasio Panjang/ Diameter Baut | Rotasi (dari kondisi pas-ketat) | Pratetensi Perkiraan |
|---|---|---|
| ≤ 4d | 1/3 putaran (120°) | 0.70 Pu |
| 4d to 8d | 1/2 putaran (180°) | 0.75 Pu |
| 8d to 12d | 2/3 putaran (240°) | 0.78 Pu |
| > 12d | 1 putaran (360°) | 0.80 Pu |
di mana Pu adalah kekuatan tarik ultimate baut. Metode turn-of-nut lebih akurat dibandingkan metode torsi (±10-15% dari target) karena mengontrol perpanjangan baut secara langsung, daripada menurunkan pretension dari torsi. Metode ini juga kurang sensitif terhadap pelumasan dan kondisi ulir. Namun, metode ini membutuhkan kondisi snug-tight tercapai secara konsisten (didefinisikan sebagai titik di mana kunci tidak dapat diputar dengan tangan), yang memerlukan operator terlatih.
Metode turn-of-nut adalah metode yang kami pilih untuk perakitan di lapangan dari sambungan slip-critical dalam kami komponen baja dan proyek rangka struktural. Kami menandai posisi mur dengan garis cat setelah dikencangkan pas, lalu memutar ke posisi yang ditandai, memberikan verifikasi visual bahwa rotasi telah selesai.
3.3 Washer Indikator Tegangan Langsung (DTI)
Washer DTI adalah perangkat mekanis yang memberikan indikasi visual langsung dari pretensi baut. Tipe yang paling umum adalah washer yang dikeraskan dengan tonjolan (bintik) pada satu sisi. Saat baut dikencangkan, tonjolan ditekan terhadap pelat yang terhubung. Ketika tonjolan telah merata hingga celah yang ditentukan (diukur dengan feeler gauge), baut telah mencapai pretensi target.
Keunggulan dari washer DTI adalah verifikasi independen: seorang inspeksi dapat memeriksa apakah baut telah dikencangkan dengan benar dengan mengukur celahnya, tanpa mengencangkan atau melonggarkan baut. Ini membuat washer DTI menjadi metode yang disukai untuk sambungan yang akan diperiksa oleh pihak ketiga atau di mana pengencangan dilakukan oleh subkontraktor.
Akurasi washer DTI adalah ±5-10% dari prategangan target — yang terbaik dari ketiga metode. Kekurangannya adalah biaya: washer DTI menambah sekitar 15-25% dari biaya perakitan baut, dan pemeriksaan dengan feeler gauge memakan waktu. Kami menggunakan washer DTI untuk sambungan yang paling kritis (sambungan seismik, sambungan jalur beban utama, sambungan yang terkena beban kelelahan).
4. Inspeksi dan Verifikasi
Setelah semua baut pada sambungan dikencangkan, sambungan harus diperiksa dan didokumentasikan. Protokol inspeksi menurut GB 50205 meliputi:
Verifikasi Torsi (Metode Torsi)
Kunci kalibrasi digunakan untuk menerapkan kembali torsi target pada 10% dari baut (minimum 10 per sambungan). Jika mur tidak berputar ketika torsi target diterapkan, baut diterima. Jika mur berputar, baut dikencangkan kembali hingga torsi target ditambah 5%, dan sambungan diperiksa kembali. Jika lebih dari 5% baut yang disampling gagal, seluruh sambungan harus dikencangkan kembali.
Verifikasi Rotasi (Metode Putar-Mur)
Garis cat pada baut diperiksa secara visual pada 100% baut. Setiap baut di mana garis tidak sejajar dengan rotasi yang diharapkan akan dikencangkan kembali. Selain itu, 10% baut diperiksa dengan kunci torsi untuk memverifikasi bahwa torsi sisa melebihi 80% dari torsi target.
Verifikasi Celahan (Metode DTI)
Pengukur celah (0,5 mm untuk washer DTI standar) digunakan untuk memeriksa 100% baut. Pengukur tidak boleh melewati antara washer dan pelat yang terhubung di lebih dari 1 dari 4 lokasi tonjolan. Jika pengukur melewati di lebih dari satu lokasi, baut kurang kencang dan harus dikencangkan kembali.
Inspeksi Baut Ultrasonik
Untuk sambungan yang paling kritis (fasilitas nuklir, sambungan fuse seismik, anggota tarik jembatan), kami menggunakan inspeksi baut ultrasonik untuk mengukur tegangan aksial baut secara langsung. Transduser ultrasonik dipasang pada kepala baut, dan waktu tempuh pulsa ultrasonik melalui baut diukur. Perpanjangan baut (dan tegangan-nya) dihitung dari perubahan waktu tempuh dibandingkan dengan baut yang tidak diberi tegangan.
Inspeksi baut ultrasonik memiliki akurasi ±3-5% dari tegangan awal target — tertinggi dari metode manapun. Ini juga merupakan satu-satunya metode yang dapat memverifikasi tegangan awal. setelah koneksi telah dibebani, yang sangat penting untuk koneksi di mana jalur beban berubah selama konstruksi (misalnya, ketika penopang dilepas atau ketika struktur diangkat ke posisi akhir).
Keterbatasannya adalah biaya: inspeksi baut ultrasonik memerlukan peralatan khusus dan teknisi terlatih, serta biaya sekitar 50-100 RMB per baut. Kami menggunakannya untuk sambungan di mana konsekuensi kegagalan tinggi dan di mana metode inspeksi lain tidak memadai.
5. Mode Kegagalan Umum dan Pencegahan
Dalam 25+ tahun pengalaman kami dalam fabrikasi struktur baja, kami telah mengidentifikasi lima mode kegagalan umum pada sambungan berbaut berdaya tahan tinggi. Masing-masing dapat dicegah dengan pengendalian kualitas yang tepat:
Mode Kegagalan 1: Selip di Bawah Beban Layanan
Gejala: Sambungan bergeser atau "berderak" saat diberi beban, menyebabkan perpindahan yang terlihat dan suara keras. Penyebab: Tegangan awal yang tidak cukup (dari torsi yang tidak akurat, kalibrasi kunci pas yang aus, atau pelonggaran baut seiring waktu) atau permukaan gesek yang rusak (karat, minyak, atau cat pada permukaan sambungan). Pencegahan: Periksa tegangan awal dengan metode paling akurat yang memungkinkan sesuai pentingnya sambungan; lindungi permukaan sambungan dari kontaminasi; lakukan pengencangan ulang setelah 48 jam untuk mengkompensasi pelonggaran (biasanya 2-5% dari tegangan awal).
Mode Kegagalan 2: Pecah Baut
Gejala: Batang atau kepala baut patah, biasanya tanpa peringatan. Penyebab: Rapuh karena hidrogen (dari paparan kelembaban pada baja kekuatan tinggi selama penyimpanan), terlalu kencang (melebihi kekuatan maksimum baut), atau kelelahan akibat beban siklik. Pencegahan: Kontrol kelembaban penyimpanan; kalibrasi peralatan pengencang; ganti baut yang menunjukkan tanda-tanda korosi; rancang sambungan untuk rentang beban kelelahan.
Mode Kegagalan 3: Benang Baut Terlepas
Gejala: Ulir mur terkelupas, memungkinkan mur berputar bebas tanpa membangun pretensi. Penyebab: Kelas ulir baut dan mur tidak cocok, ulir rusak akibat penanganan yang tidak tepat, atau lubang terlalu besar sehingga baut bisa miring. Pencegahan: Periksa kompatibilitas ulir sebelum perakitan; lindungi ulir selama transportasi dan penyimpanan; batasi ukuran lubang berlebih sesuai nilai dalam JGJ 82 (1,0 mm untuk M16-M22, 1,5 mm untuk M24-M27).
Mode Kegagalan 4: Galling (Pengelasan Dingin)
Gejala: Mur macet pada baut saat dikencangkan, mencegah putaran lebih lanjut. Penyebab: Tekanan kontak tinggi dan pergerakan relatif antara permukaan baja tahan karat atau galvanis, menyebabkan pengelasan lokal. Pencegahan: Gunakan pelumas anti-galling (disulfida molibdenum atau berbasis tembaga) pada ulir; gunakan mur dan baut dengan kekerasan berbeda (setidaknya perbedaan 10 HRc) untuk sambungan galvanis.
Mode Kegagalan 5: Deformasi Pelat Sambungan
Gejala: Pelat yang terhubung mengalami deformasi (membengkok atau melengkung) pada pola baut, menyebabkan distribusi beban yang tidak merata. Penyebab: Pola baut terlalu dekat dengan tepi pelat (jarak tepi kurang dari 1,5d), jarak baut yang berlebihan, atau ketebalan pelat tidak memadai untuk prategangan. Pencegahan: Patuhi persyaratan jarak tepi dan jarak minimum (GB 50017: jarak tepi minimum 1,5d, jarak minimum 3d); verifikasi ketebalan pelat terhadap kapasitas daya dukung prategangan baut.
6. Dokumentasi dan Catatan Kualitas
Kontrol kualitas pada sambungan baut hanya sebaik dokumentasi yang membuktikan bahwa itu telah dilakukan. Untuk setiap sambungan, catatan kualitas kami mencakup:
- Sertifikat material untuk baut, mur, dan ring (terhubung dengan nomor lot)
- Laporan uji koefisien geser untuk permukaan gesekan
- Catatan kalibrasi kunci torsi harian
- Catatan penguatan baut (ID sambungan, ID baut, metode, hasil verifikasi)
- Laporan ketidaksesuaian untuk baut yang gagal verifikasi
- Laporan inspeksi pihak ketiga (untuk sambungan yang memerlukan verifikasi independen)
Catatan-catatan ini disimpan selama masa desain struktur (minimal 50 tahun) dan tersedia untuk pemilik proyek atas permintaan. Kami kemampuan manufaktur termasuk sistem manajemen kualitas digital penuh yang melacak setiap baut dari penerimaan hingga pemasangan.
Kesimpulan
Kualitas sambungan baut kekuatan tinggi adalah rangkaian proses yang saling bergantung: persiapan permukaan, penyimpanan baut, metode pengencangan, pemeriksaan, dan dokumentasi. Kelemahan pada salah satu mata rantai dapat mengurangi kapasitas beban sambungan. Prinsip-prinsip utamanya adalah:
- Siapkan permukaan dengan benar: Ledakkan hingga Sa 2,5, periksa kekasaran, lindungi dari kontaminasi, dan uji koefisien gesekan pada setiap batch.
- Menyimpan baut dengan benar: Kelembapan terkontrol, kemasan tertutup, nomor lot yang dapat ditelusuri, dan penolakan baut yang berkarat.
- Pilih metode pengencangan yang tepat: Torsi untuk sambungan standar, putaran mur untuk akurasi, washer DTI untuk sambungan kritis, dan ultrasonik untuk aplikasi yang paling menuntut.
- Periksa dan dokumentasikan: Periksa setiap sambungan, catat hasilnya, dan simpan catatan tersebut untuk masa desain struktur.
- Memahami mode kegagalan: Selip, patah, ulir rusak, gesekan, dan deformasi pelat semuanya dapat dicegah dengan prosedur yang tepat.
Kualifikasi manufaktur Kelas-Spesial kami dan 25+ tahun pengalaman berarti bahwa prosedur ini bukanlah teori — ini adalah praktik sehari-hari di lantai produksi kami. Jika proyek Anda memerlukan sambungan baut berkualitas tinggi dengan dokumentasi penuh dan keterlacakan, hubungi tim teknik kami untuk membahas kebutuhan Anda.
Butuh Keahlian Teknik untuk Proyek Struktur Baja Anda?
Para insinyur kami membawa 25+ tahun pengalaman dalam pembuatan struktur baja dengan kualifikasi manufaktur Kelas Spesial. Setiap sambungan baut yang kami produksi didokumentasikan, diuji, dan dapat ditelusuri. Kirimkan kebutuhan proyek Anda hari ini untuk solusi yang terkontrol kualitasnya.
Permintaan Konsultasi