Proses Fabrikasi Struktur Baja: Dari Perincian hingga Pra-Rakit
Di antara desain struktural yang disetujui dan baja yang berdiri di udara terdapat proses fabrikasi — sebuah rantai bengkel, mesin, dan pemeriksa yang mengubah niat desain menjadi geometri dengan toleransi milimeter. Sebuah proyek seberat 20.000 ton, yang dalam sektor kisi ruang dan gelagar pipa merupakan gudang batubara besar, atap bandara atau pusat pameran, bergerak melalui rantai ini kira-kira sebagai 800-1.200 anggota individu, 40.000-60.000 las bengkel, dan 200.000+ lubang baut. Setiap las dan lubang tersebut diatur oleh tingkat penerimaan, dan setiap anggota utama membawa tanda penelusuran kembali ke cetakan pelat tertentu.
Kualitas fabrikasi bukanlah tambahan; itu adalah keseluruhan produk. Sebuah chord truss yang tiba 8 mm dari camber tidak bisa dipaksakan ke posisi tanpa mengembalikan stres yang terkunci, dan sambungan bola yang dibaut dengan ulir yang rusak menghentikan seluruh bay pada jadwal pemasangan. Artikel ini membahas tujuh tahap fabrikasi untuk struktur baja besar — perincian, pengadaan material, pemotongan, perakitan dan pengelasan, pelurusan dan penyemprotan, pelapisan, dan pra-perakitan — dengan parameter nyata yang dikendalikan bengkel kami pada setiap tahap, dan ditutup dengan jadwal tipikal untuk program 20.000 ton.
1. Desain Detail dan Gambar Kerja (Tekla / SDS2)
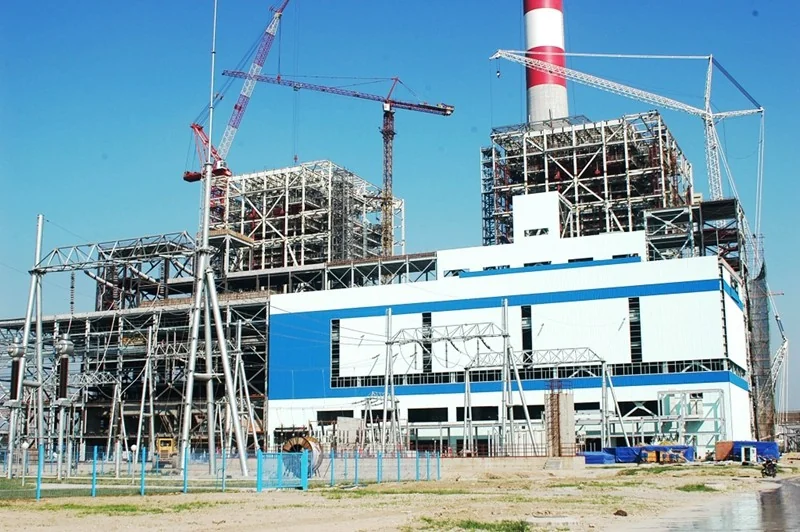
Fabrikasi dimulai dari desain detail — penerjemahan desain insinyur ke gambar kerja anggota-era. Kami memodelkan struktur lengkap di Tekla Structures (dan SDS2 untuk proyek standar AS), yang menghasilkan tiga keluaran secara bersamaan: gambar pemasangan untuk lokasi, gambar bagian tunggal dan perakitan untuk bengkel, serta file data CNC (format DSTV) yang menggerakkan mesin pemotong langsung dari model.
Pada tahap ini disiplin yang diperlukan bersifat geometris, bukan kreatif:
- Penandaan anggota: setiap anggota menerima tanda unik yang dirujuk dalam urutan pemasangan; tanda tersebut dipindahkan ke baja selama fabrikasi dan muncul pada setiap gambar dan daftar kemasan.
- Alokasi simbol las: klasifikasi sambungan (butt, fillet, penetrasi parsial), ukuran las, panjang dan posisi menurut ISO 2553 ditetapkan dalam model, sehingga bengkel tidak pernah memutuskan ukuran las berdasarkan kebiasaan.
- Tinjauan benturan dan toleransi: model diperiksa terhadap celah baut, kecocokan pelat ujung, dan akses pelapisan; pada rangka panjang kami menambahkan nilai kelengkungan percobaan ke geometri sehingga elemen jadi dapat terdeformasi hingga profil teoritis.
- Optimisasi material: Perangkat lunak nesting mengelompokkan bagian identik untuk meningkatkan pemanfaatan pelat dari rata-rata 75-80% menjadi 85-90%, yang pada 20.000 ton berarti 1.000-2.000 ton pelat dihemat — tuas biaya terbesar dalam prosesnya.
2. Pengadaan Material dan Pemeriksaan Penerimaan
Pelat dan baja profil tiba dengan sertifikat pabrik yang menyatakan nomor panas, komposisi kimia, dan sifat mekanik sesuai GB/T 17505 atau EN 10204 3.1. Pemeriksaan penerimaan memverifikasi empat hal: tipe dan dimensi terhadap pesanan pembelian; batas komposisi kimia (untuk Q355, karbon ≤ 0,24%, fosfor dan sulfur ≤ 0,030% biasanya); sifat mekanik (tinjangan, tarik, perpanjangan, dampak Charpy); dan untuk pelat dengan ketebalan 40 mm ke atas, pengujian ultrasonik seluruh area pelat sesuai GB/T 2970 untuk mendeteksi lapisan internal sebelum pemotongan.
Dua parameter penting untuk keterlasan dan diperiksa per panas las: ekuivalen karbon dan parameter retak las. Untuk pelat Q355 kami mempertahankan Ceq = C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15 pada atau di bawah 0,44, yang menjaga persyaratan pemanasan awal dan risiko retak dingin tetap dapat dikelola. Nomor panas yang diterima dicetak pada stok pelat, dan sejak saat itu setiap bagian yang dipotong membawa tanda ketertelusurannya — ini adalah disiplin yang sama yang diwajibkan oleh kelas eksekusi EN 1090-2, dan ini adalah polis asuransi termurah di seluruh program.
3. Pemotongan dan Persiapan Tepi
Teknologi pemotongan dipilih berdasarkan ketebalan dan persyaratan kualitas tepi:
- Pemotongan CNC oxy-fuel untuk plat dengan ketebalan lebih dari 30 mm, termasuk plat flensa 40-80 mm pada kolom berat dan batang truss; kualitas tepi hingga kisaran ISO 9013 2, dengan kompensasi gores diterapkan dari data DSTV.
- Pemotongan plasma CNC untuk rentang 6-30 mm pada kecepatan tinggi — andalan untuk pelat web, gusset, dan pelat node.
- Pemotongan laser untuk bagian hingga 20-25 mm di mana kesquarean tepi dan kualitas lubang sangat penting (plat ujung, plat dasar, cleats), menghilangkan pengeboran sekunder untuk sebagian besar lubang di bawah 30 mm.
- Pembentukan bevel dan persiapan sambungan: sambungan butt penetrasi penuh dibuat miring (biasanya single-V 45° dengan sudut inklusi 60-90° untuk t ≤ 40 mm, double-V untuk bagian yang lebih tebal) untuk mencapai celah akar dan volume logam las yang disertifikasi oleh WPS.
Distorsi termal dikendalikan pada sumbernya: pemotongan diatur sehingga input panas seimbang di seluruh bagian, dan pelat besar dipotong dengan tab retensi kerangka sehingga bagian tetap berada di pelat sampai pemisahan akhir. Untuk kabel truss sepanjang 100+ meter, bagian dipotong lebih panjang sesuai dengan prediksi penyusutan las dan toleransi kelengkungan, kemudian dipangkas saat perakitan.
4. Perakitan dan Pengelasan
Perakitan menyatukan bagian-bagian yang dipotong menjadi sub-perakitan (simpul, klaster sambungan, segmen chord) dan kemudian menjadi anggota penuh. Toleransi penyatuan dikendalikan sesuai GB 50205 / EN 1090-2 Kelas 2: celah akar dalam ±2 mm, offset dalam 10% dari pelat yang lebih tipis, dan penyelarasan bagian diverifikasi sebelum pengelasan dilakukan.
Pemilihan proses pengelasan mengikuti sambungan dan posisi:
- Pengelasan busur tersembunyi (SAW) untuk las pantat lurus panjang dan las fillet dalam posisi datar — kolom kotak, las flange-ke-web balok H, sambungan chord. Parameter tipikal untuk pelat 20-40 mm: 550-700 A, 30-36 V, kecepatan perjalanan 25-45 cm/menit, kawat tunggal atau kembar dengan fluks terikat (misalnya tipe S101 / F4A2-EM12K), masukan panas dikontrol untuk menjaga ketangguhan HAZ sesuai WPS.
- Pengelasan busur logam gas (GMAW/CO)2) dan FCAW untuk pengelasan posisional — node, diafragma, penguat — dengan kawat padat atau berinti 1,2 mm pada 250-320 A, 28-32 V.
- Kontrol pemanasan awal dan antar-lapisan: menurut GB 50661, pemanasan awal 60-80°C umum untuk Q355 dengan ketebalan di atas 30 mm; suhu antar lapisan tidak pernah turun di bawah pemanasan awal dan tidak pernah melebihi 250°C. Suhu diverifikasi pada jarak 75 mm dari garis tengah sambungan dengan pirometer kontak atau krayon suhu.
- Penggergajian balik: sambungan penetrasi penuh digesek dengan busur karbon udara hingga logam yang sehat di sisi akar, digosok hingga logam terang, diperiksa, lalu disegel dengan urutan pass kedua.
Urutan pengelasan dirancang, tidak diimprovisasi: pada kolom kotak panjang, kami menggantikan jalur-lalu sekitar sumbu netral dan menggunakan pengelasan satu sisi yang seimbang di teluk yang bergantian untuk menjaga penyusutan longitudinal dan kelengkungan tetap dalam toleransi. Pada rangka ruang, pengelasan di setiap simpul ditempatkan dalam urutan tertentu dan simpul diizinkan untuk mendingin di antara jalur-lalu untuk membatasi distorsi kumulatif.
5. Pelurusan, Peledakan Tembakan, dan Persiapan Permukaan
Penyusutan las secara tak terelakkan menarik geometri. Anggota diperiksa di atas bed leveling terhadap offset milimeter pada gambar, dan dikoreksi dengan pelurusan api (pemanasan lokal hingga 600-800°C dalam pola terkontrol — tidak pernah di atas 900°C, yang dapat merusak mikrostruktur Q355) serta koreksi mekanis dengan press untuk kesalahan sudut. Pelurusan hingga toleransi sebelum pengecatan wajib dilakukan: lapisan cat tidak bisa menyembunyikan anggota yang tidak tegak lurus hingga 12 mm.
Persiapan permukaan kemudian dilakukan dalam satu langkah:
- Peleburan tembakan hingga Sa2.5 (ISO 8501-1): permukaan dibersihkan dari kerak pabrik, karat, dan kontaminasi hingga finis “logam hampir putih” — spesifikasi default untuk baja struktural sebelum pengecatan. Abrasif adalah campuran butiran/besi baja, didaur ulang melalui pemisah magnetik untuk mengendalikan debu.
- Profil kekasaran permukaan disimpan dalam pita G sedang dari ISO 8503-1 (40-70 μm) — cukup dalam untuk mengikat primer, cukup dangkal untuk menghindari puncak yang kekurangan lapisan cat.
- Pemeriksaan kebersihan: penilaian debu menurut ISO 8502-3 (peringkat 2 atau lebih baik pada permukaan yang dicat di lingkungan agresif) dan pemeriksaan kontaminasi garam jika proyek menetapkannya, terutama untuk spesifikasi pelapisan pesisir.
6. Penerapan Pelapis
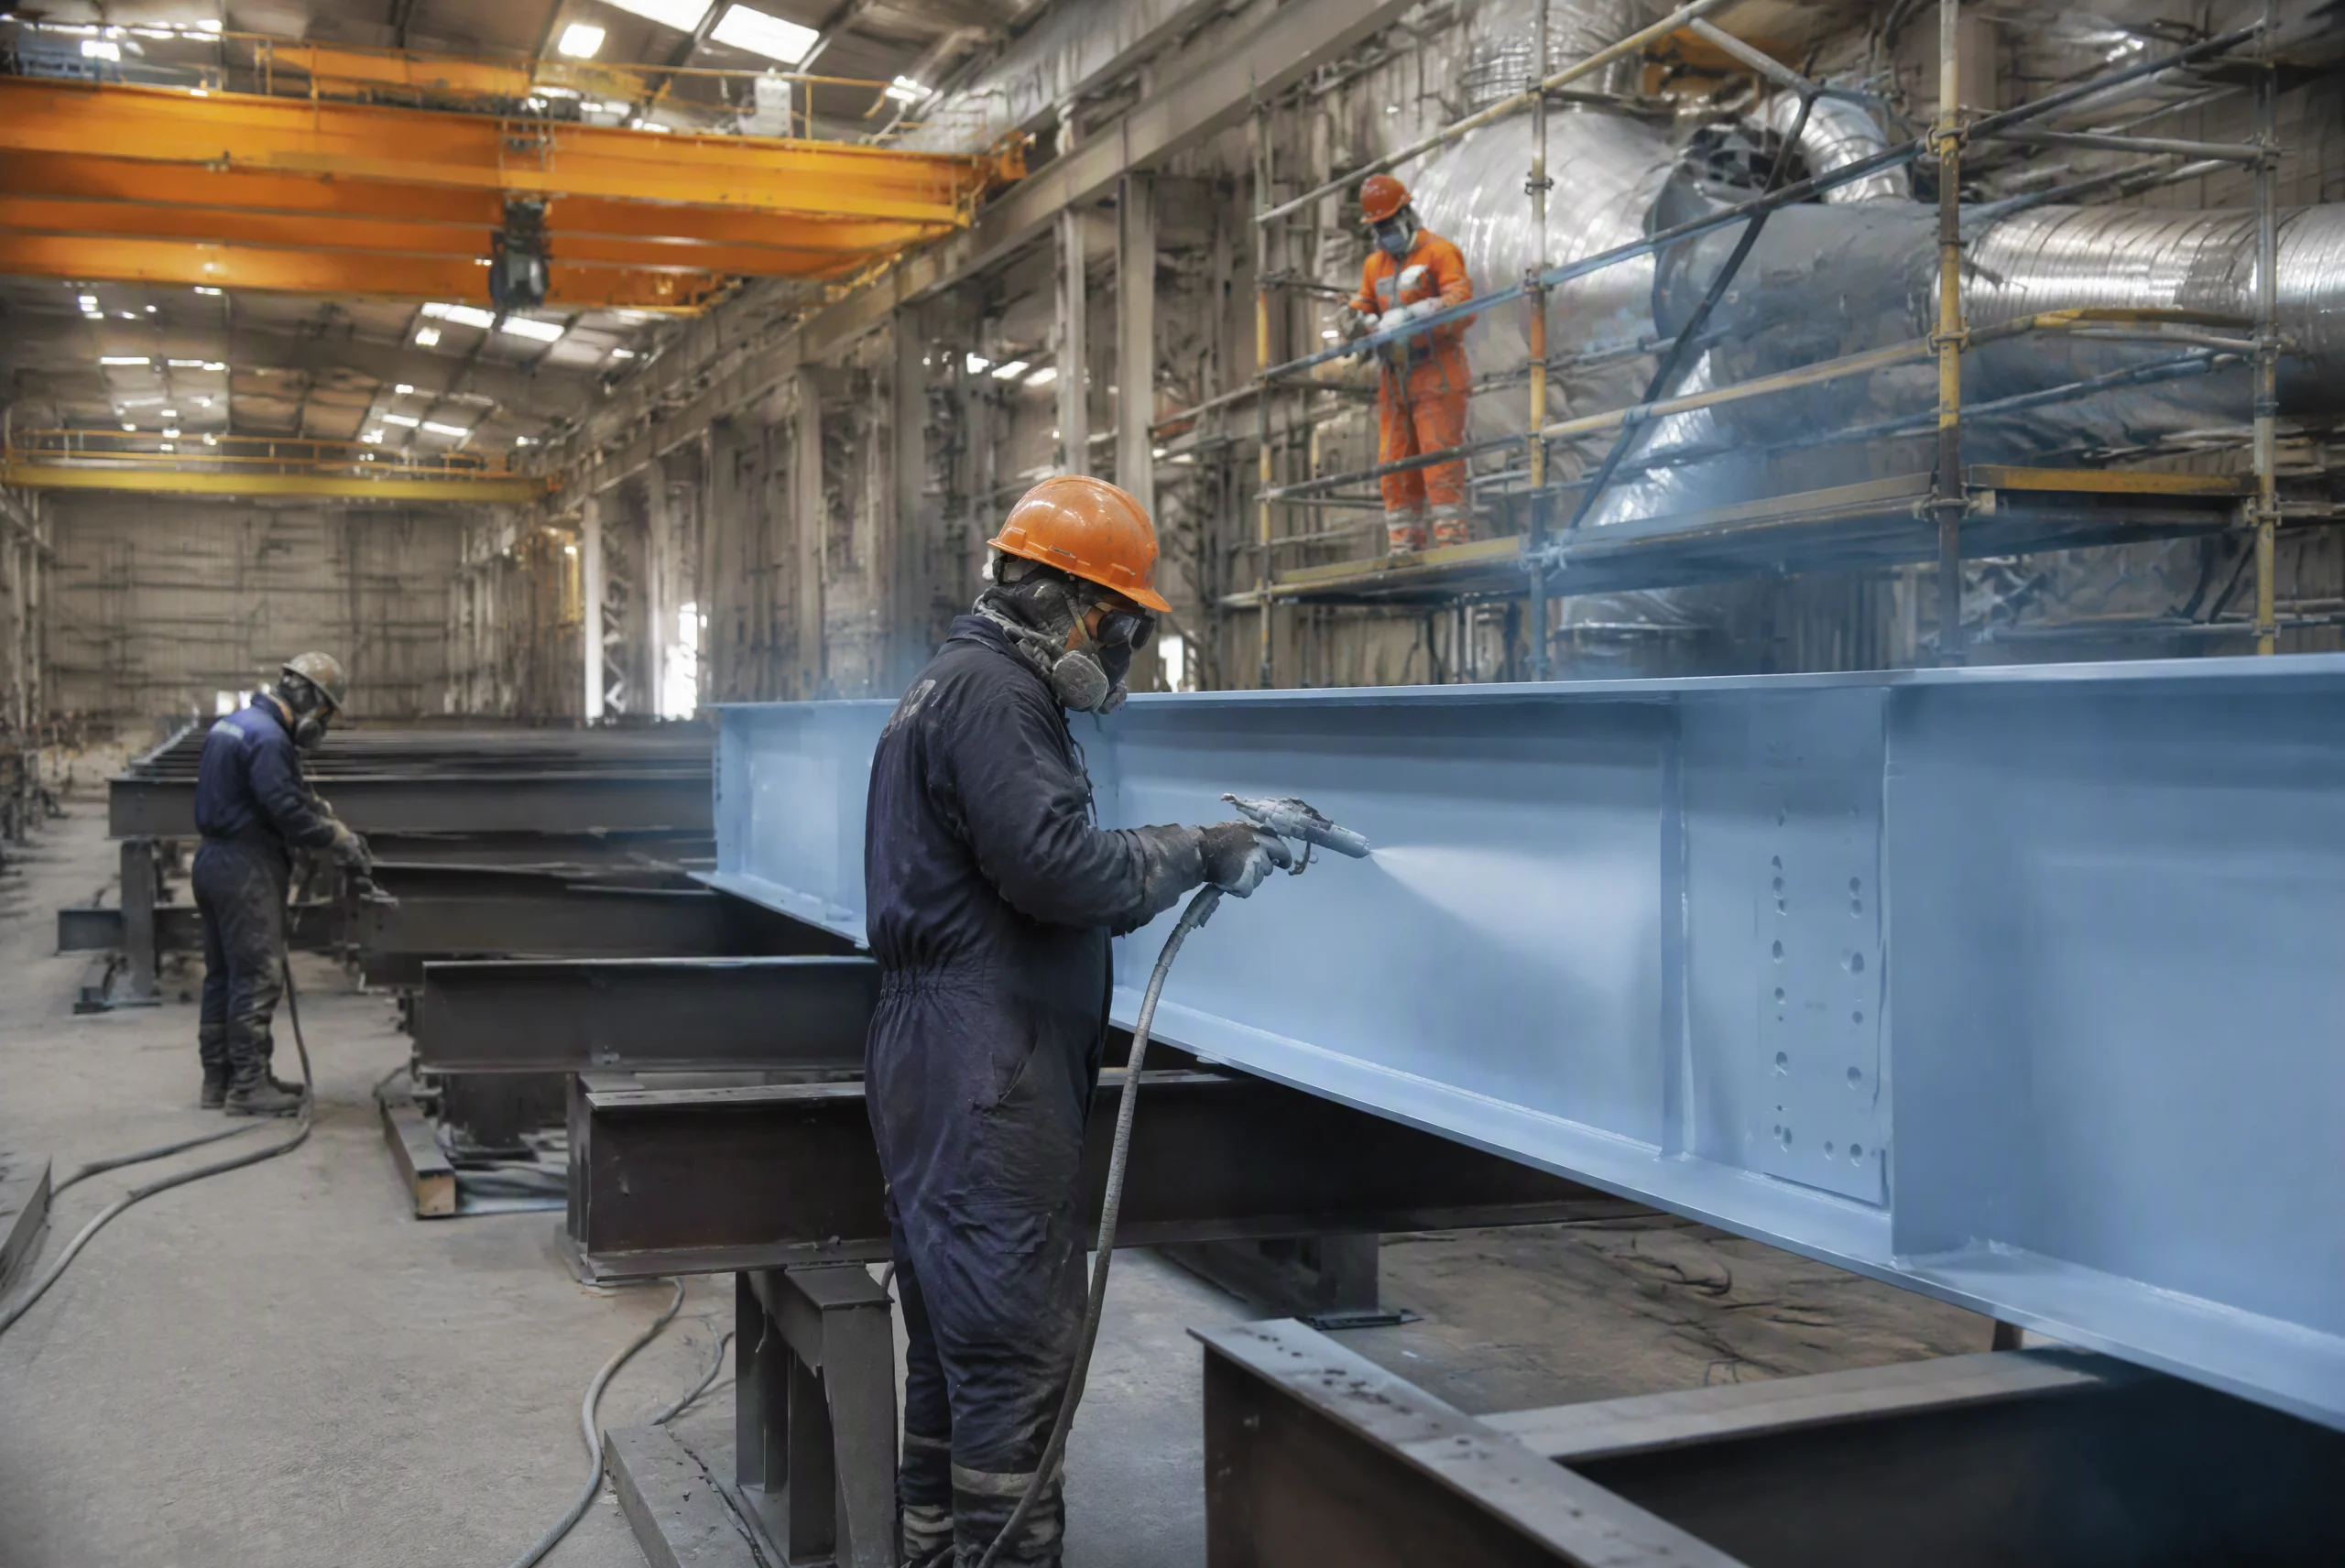
Sistem pelapisan untuk baja struktur mengikuti kategori ISO 12944. Spesifikasi C4 (industri/pesisir, korosivitas tinggi) yang umum digunakan pada proyek grid dan truss besar adalah sistem tiga lapis:
- Primer: kaya seng anorganik, ketebalan film kering (DFT) 70-80 μm — perlindungan anoda pengorbanan pada substrat.
- Tengah: epoksi besi mika oksida (MIO), 120-160 μm DFT — lapisan penghalang yang menghalangi air dan klorida.
- Lapis Atas: poliuretan alifatik, 50-60 μm DFT — stabilitas UV dan ketahanan warna.
- Total sistem: 260-300 μm DFT, diukur menurut ISO 19840 pada titik yang ditentukan (biasanya 80-90% titik dalam kisaran toleransi, tidak ada yang di bawah minimum).
Kondisi aplikasi ditegakkan, bukan dianjurkan: kelembaban relatif lingkungan di bawah 85%, suhu baja setidaknya 3°C di atas titik embun, dan pemeriksaan lapisan basah setiap shift. Semprot tanpa udara pada 200-250 bar mencapai efisiensi transfer di atas 65%, dan area las, tepi, dan potongan menerima lapisan garis sebelum pelapisan penuh. Untuk anggota yang akan dibaut di lokasi, permukaan gesekan ditutup sebelum dilakukan blasting dan pengecatan untuk mempertahankan faktor selip yang ditentukan — kami layanan pelapisan dan penyelesaian akhir membahas keputusan galvanisasi versus pengecatan, target DFT Sistem dan maskering permukaan gesekan secara rinci.
7. Perakitan Percobaan, QC Akhir, dan Pelepasan
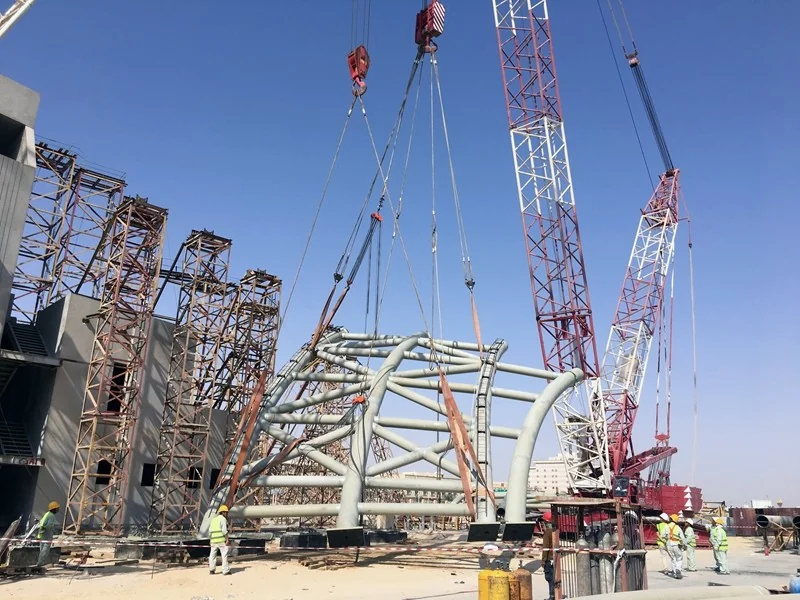
Untuk struktur bentang panjang dan ruang, percobaan (pra-)perakitan adalah tempat risiko geometri dihilangkan. Kami merakit bay perwakilan — biasanya modul grid pertama, panel truss penuh atau klaster sambungan di sekitar node yang paling banyak menahan beban — di lantai bengkel untuk memverifikasi:
- penjajaran lubang baut dan pemasangan grup (100% lubang dapat menerima baut dengan bebas di ruang percobaan);
- dimensi global terhadap model teoretis, termasuk nilai camber dan nilai yang telah ditetapkan;
- tanda anggota, orientasi, dan logika urutan pemasangan sebelum apapun dikirimkan;
- akses untuk kru pemasangan dan titik angkat untuk rencana crane di lokasi.
QC Akhir mengumpulkan dokumen yang benar-benar dibutuhkan kontraktor: laporan NDT (ultrasonik, partikel magnetik, radiografi sesuai ITP), catatan ketebalan lapisan pelapisan (DFT), laporan kelurusan dan dimensi, sertifikat material dengan nomor panas, prosedur pengelasan dan daftar tukang las, serta daftar pengepakan dengan tanda dan bobot setiap anggota. Baru kemudian batch tersebut dilepas untuk pengepakan dan pengiriman.
Jadwal Tipikal untuk Program 20.000 Ton
Jadwal di bawah mencerminkan pabrik fabrikasi khusus yang menjalankan tiga jalur perakitan, dengan tahapan yang saling tumpang tindih bila jalur kritis memungkinkan. Ini adalah hal yang umum untuk program atap grid besar atau gedung penyimpanan:
| Panggung | Durasi khas (minggu) | Kegiatan dan tonggak utama |
|---|---|---|
| Desain detail & gambar bengkel | 8-10 | Model Tekla, penandaan anggota, rilis data CNC; gambar bay pertama untuk pemesanan material |
| Pengadaan & penerimaan material | 6-8 (tumpang tindih detail) | Pesanan pabrik, sertifikat 3.1, UT pada pelat tebal, penandaan nomor panas |
| Pemotongan & produksi bagian | 6-8 | Potongan CNC oxy-fuel / plasma / laser, beveling, nesting untuk pemanfaatan ≥ 85% |
| Perakitan & pengelasan | 26-32 | Kumpulan node, segmen chord, kolom kotak; SAW/GMAW; kontrol pemanasan awal; sekitar ~600-750 t/bln per lini |
| NDT & perbaikan | 4-6 (paralel dengan pengelasan) | UT/MT per ITP, perbaikan, pengujian ulang; penerbitan catatan pengelasan |
| Pelurusan, peledakan & pelapisan | 8-10 | Pelurusan dengan api/press, peledakan Sa2.5, pelapisan dikontrol DFT, pemadatan |
| Perakitan percobaan & QC akhir | 4-6 | Perakitan bay, laporan dimensi, saksi pihak ketiga, paket dokumen |
| Kemasan, pengiriman & dokumentasi | 3-4 | Daftar pengepakan per anggota, tanda, bobot; koordinasi pengiriman laut/jalan |
Dengan tumpang tindih yang realistis, program 20.000 ton yang dikelola dengan baik dapat diselesaikan dalam sekitar 44-52 minggu dari pelepasan gambar hingga pengiriman akhir. Langkah yang memperlambat hampir selalu adalah kapasitas pengelasan — itulah sebabnya program yang telah dikomitmenkan memesan kapasitas mesin, bukan hanya pelat, sebelum fabrikasi dimulai.
Hal-Hal Utama yang Bisa Diambil
- Detailing adalah tempat geometri dimenangkan atau kalah. Pemodelan Tekla/SDS2 mengalir ke pemotongan CNC secara langsung dan memperbaiki tanda anggota, ukuran las, serta pembengkokan percobaan sebelum baja dipesan.
- Keterlacakan dimulai saat penerimaan. Penandaan nomor panas, pemeriksaan komposisi dan Ceq kontrol (target ≤ 0,44 untuk Q355) adalah dasar dari kemampuan pengelasan dan dari audit EN 1090-2 atau spesifik proyek apa pun.
- Parameter pengelasan dirancang secara teknik, bukan diimprovisasi: SAW pada 550-700 A / 30-36 V, pemanasan awal 60-80°C di atas 30 mm, interpass cap 250°C, dan jalur urut untuk mengontrol distorsi.
- Pelapisan adalah sebuah sistem, bukan hanya pekerjaan cat: Persiapan Sa2.5, profil kekasaran 40-70 μm, epoksi kaya seng+MIO+poliuretan pada DFT 260-300 μm untuk lingkungan C4, dengan kondisi lingkungan yang diterapkan.
- Perakitan percobaan mengurangi risiko pemasangan. Sebuah teluk representatif yang diverifikasi untuk kecocokan baut dan geometri global lebih berharga daripada paket dokumen apa pun — dan paket dokumen (NDT, DFT, sertifikat, daftar kemasan) adalah yang melepaskan batch.
Setiap tahap di atas dilakukan di bawah sistem mutu yang terdokumentasi di pabrik kami di Xuzhou, dengan inspeksi pihak ketiga disediakan pada setiap titik kontrol. Jika Anda merencanakan program struktur baja skala besar dan membutuhkan mitra fabrikasi, hubungi tim teknik kami dengan gambar dan tanggal program Anda — kami akan mengonfirmasi kelayakan, kapasitas, dan jadwal tahap demi tahap dalam 24 jam.
Merencanakan Program Fabrikasi Baja Skala Besar?
Bagikan tonase, jenis anggota, dan jadwal Anda. Tim kami akan menyesuaikan kapasitas, mengonfirmasi rencana tahap demi tahap, dan mengembalikan penawaran fabrikasi dengan komitmen tonggak pencapaian dalam 24 jam.
Minta Penawaran Fabrikasi