Inspeksi dan Uji Non-Destruktif (NDT) Struktur Baja: Panduan Lapangan Praktis
Pengujian nondestruktif (NDT) adalah di mana janji kualitas dari kontrak struktur baja benar-benar ditepati. Las bisa terlihat sempurna tetapi mengandung retakan yang akan berkembang di bawah lelah; sebuah pelat bisa lolos sertifikat pabrik dan menyembunyikan laminasi yang berubah menjadi robekan lamelar di sambungan T. Tujuan inspeksi bukan untuk menyeluruh demi dirinya sendiri — tujuan inspeksi adalah untuk menangkap, mengukur, dan memungkinkan perbaikan ketidakteraturan yang tidak dapat ditoleransi oleh asumsi beban desain. Pada proyek grid atau rangka panjang, rencana inspeksi dan pengujian (ITP) menentukan, las demi las, seberapa banyak bukti yang harus ada di file akhir.
Panduan ini membahas empat teknik yang mendominasi inspeksi baja struktural — inspeksi visual (VT), ultrasonik (UT), partikel magnetik (MT), dan radiografi (RT) — batas deteksi dan titik butanya, tingkat penerimaan yang mengaturnya, rasio pengujian tipikal yang digunakan pada struktur baja, serta bagaimana alur kerja inspeksi pihak ketiga (SGS, TÜV, Intertek atau badan yang ditunjuk klien) sebenarnya berjalan di pabrik fabrikasi. Panduan ini ditulis dari lantai bengkel fabrikasi, di mana inspeksi adalah disiplin produksi daripada ritual administratif.
1. Pengujian Visual (VT): Gerbang 100%
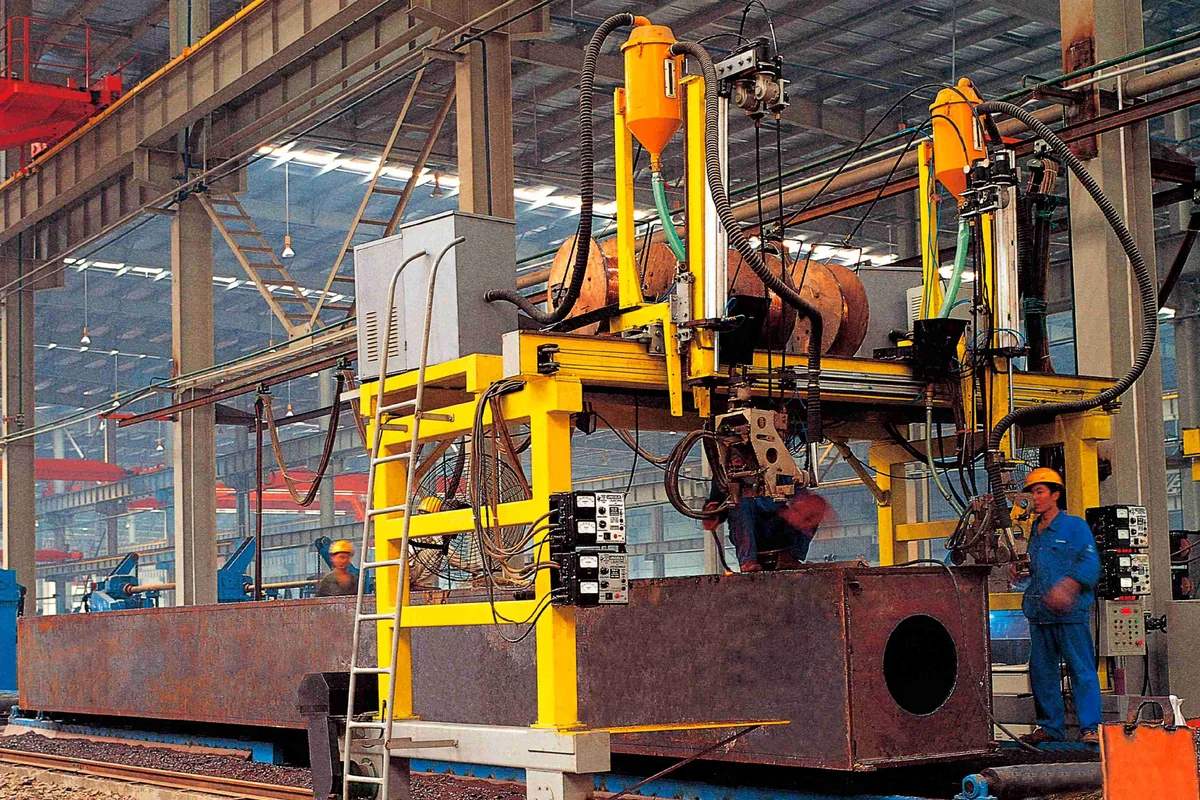
Pengujian visual menurut ISO 17637 adalah garis pertahanan pertama dan termurah, dan diterapkan pada 100% pengelasan di setiap proyek besar. Seorang inspeksi pengelasan bersertifikat (sesuai EN ISO 9712 atau AWS CWI) memeriksa geometri las terhadap kelas ISO 5817 — kelebihan logam las, kedalaman undercut, profil las, cekungan akar, porositas permukaan dan retakan yang terlihat dengan mata telanjang atau dengan pembesaran 10×. Pengukur las dan pengukur las fillet digunakan untuk mengukur profil; penetrant deteksi retakan (PT) menambahkan pemeriksaan visual untuk celah permukaan yang sempit.
VT memiliki batasan keras: ini hanya menemukan cacat yang menembus permukaan dan dekat permukaan, dan probabilitas deteksinya turun tajam di bawah lebar retak sekitar 0,5 mm. Ini adalah gerbang karena cepat, langsung, dan biaya nol per sambungan — bengkel langsung mengetahui apakah penutup las berada di luar toleransi, jauh sebelum pengujian volumetrik dilakukan. Dalam alur kerja kami, setiap las menerima VT sebelum memenuhi syarat untuk pengambilan sampel NDT; sebuah sambungan yang gagal VT diperbaiki dan diperiksa kembali sebelum masuk ke antrian volumetrik.
2. Pengujian Ultrasonik (UT): Penyelamat untuk Las Sambungan Butt
Pengujian ultrasonik menurut EN ISO 17640 (keluarga GB/T 11345 adalah padanan China, secara teknis ekuivalen dalam prinsip) adalah metode standar untuk pengelasan butt penuh pada baja struktural. Sebuah probe mengirimkan pulsa 2-5 MHz ke dalam pelat; pantulan dari diskontinuitas internal ditampilkan pada A-scan dengan kurva koreksi amplitudo-jarak (DAC) yang menormalkan amplitudo sinyal terhadap kedalaman. Probe miring (45°, 60°, 70°) disapu dalam pola yang ditentukan di kedua sisi pengelasan, dan teknisi mencatat posisi indikasi, panjang, dan amplitudo.
Penerimaan mengikuti ISO 11666 untuk evaluasi amplitudo/panjang, atau ISO 23279 untuk karakterisasi jika diperlukan; pada proyek kami, tingkat penerimaan umum untuk pengelasan penetrasi penuh primer adalah ISO 11666 tingkat 2 (yang sepadan dengan ISO 5817 kelas pengelasan B/C), yang menolak indikasi individual yang melebihi batas panjang dan amplitudo untuk rentang ketebalan — misalnya, pada rentang ketebalan 10-40 mm, indikasi tunggal yang lebih panjang sekitar 10 mm pada amplitudo pencatatan menjadi alasan untuk evaluasi atau perbaikan. Tiga poin praktis membedakan program UT yang baik:
- Cakupan bersifat arah: setiap sudut probe mencakup orientasi cacat tertentu; cacat planar (kekurangan fusi, retak) terlewat jika sudut probe tidak menguntungkan, itulah sebabnya beberapa sudut dan pemindaian dua sisi ditentukan untuk sambungan yang kritis.
- Batas geometri UT: las austenitik berbutir kasar memantulkan berkas, dan tutup las yang belum digiling mengganggu kopling probe — ITP harus menentukan apakah tutup digiling dan sambungan mana yang dikecualikan.
- Kualifikasi personel menentukan probabilitas deteksi: UT bergantung pada operator; teknisi bersertifikat tingkat 2 (EN ISO 9712 atau setara) merupakan persyaratan kontraktual pada semua program EXC3 dan sebagian besar program EXC2.
3. Pengujian Partikel Magnet (MT): Retakan pada Permukaan dan Dekat Permukaan
Pengujian partikel magnetik (ISO 17638 / GB/T 15822) mendeteksi ketidaksesuaian pada permukaan dan bawah permukaan yang dangkal pada baja feromagnetik. Area tersebut dimagnetisasi dengan yoke (gaya angkat diperiksa pada 2-4 kN sesuai standar), disemprot dengan partikel hitam atau fluoresen, dan indikasi — penumpukan partikel di bukaan retakan — dievaluasi di bawah cahaya putih atau UV-A (fluoresen). Penerimaan sesuai ISO 23278, umumnya level 2X: tidak ada indikasi linier lebih panjang dari panjang yang ditentukan (biasanya 2-3 mm untuk retakan pada ujung pengelasan), tidak ada indikasi bulat > 3 mm dalam satu kelompok, dan tidak ada retakan sama sekali.
MT adalah metode pilihan untuk jari-jari las fillet, akar las setelah penggulsan balik, tepi yang dipotong dengan api, dan area yang diperbaiki — tepat di tempat-tempat di mana retak lelah biasanya muncul. Metode ini cepat (menit per sambungan), sensitif terhadap retak permukaan yang rapat yang tidak bisa dilihat VT, dan murah, itulah sebabnya ini adalah metode pengambilan sampel default untuk las fillet pada sambungan kritis. Keterbatasannya adalah kedalaman: apa pun lebih dari 1-2 mm di bawah permukaan tidak dapat dijangkau, dan demagnetisasi diperlukan pada anggota yang dekat dengan peralatan sensitif magnetik.
4. Pengujian Radiografi (RT): Film dan Digital
Pengujian radiografi sesuai ISO 17636-1 (film) atau ISO 17636-2 (digital CR/DR) memproyeksikan gambar sinar-X atau gamma dari lasan ke detektor. Ini memberikan catatan kondisi volumetrik yang permanen dan dapat ditinjau — porositas, slak, inklusi tungsten, dan kurangnya fusi yang jelas dapat dibaca — dan deteksi cacat volumetrik lebih unggul dibanding UT. Pemilihan sumber mengikuti ketebalan: selenium-75 hingga kira-kira 40 mm, iridium-192 hingga 60 mm, dan kobalt-60 untuk 60-200 mm; peralatan X-ray lebih disukai di pabrik di mana keselamatan memungkinkan. Kualitas gambar diverifikasi dengan indikator kualitas gambar (IQI) sesuai ISO 19232.
Perimbangan RT adalah biaya, keselamatan, dan titik buta arah: cacat planar yang terorientasi tegak lurus terhadap sinar (retakan transversal) bisa terlewat kecuali tembakan tambahan direncanakan, dan zona perlindungan radiasi memperlambat produksi di bengkel yang sibuk. Dalam praktiknya, pabrik-pabrik kami menggunakan RT ketika proyek atau kelas mengharuskannya — sambungan penetrasi penuh tebal yang sesuai dengan film, sambungan T/Y di rangka berat, dan sebagai metode verifikasi yang ditentukan pada beberapa anggota EXC3/EXC4 — sementara UT tetap menjadi pekerjaan volumetrik harian. ITP, bukan kebiasaan, yang menentukan mana.
5. Kelas Pengelasan dan Rasio Pengujian Umum
Rasio pengujian ditentukan oleh spesifikasi proyek, standar desain, dan kelas pelaksanaan. Pada struktur baja yang dilaksanakan di China, praktik GB 50205 merupakan referensi yang masuk akal; pada proyek EN 1090-2, rasio mengikuti kelas pelaksanaan dan ITP. Pemetaan tipikal yang digunakan di lantai produksi kami:
| Kategori las | NDT Umum | Proporsi biasa | Standar penerimaan |
|---|---|---|---|
| Semua sambungan las (setiap program) | VT (ISO 17637) | 100% | ISO 5817 level B/C/D sesuai kelas pelaksanaan |
| Pengelasan sambungan tepian penuh pada anggota utama | UT (ISO 17640 / GB/T 11345) atau RT | 100% untuk struktur kelas pertama; tidak kurang dari 20% jika kode mengizinkan pengambilan sampel | ISO 11666 level 2 / ISO 10675-1 |
| Fillet weld dan partial penetration weld pada sambungan kritis | MT (ISO 17638), PT pada non-ferrous atau tidak dapat diakses | Sampling 10-20% umum; 100% pada ujung las yang kritis terhadap tegangan bila ditentukan | ISO 23278 level 2X |
| Akar las setelah back-gouging (penetrasi penuh) | MT atau PT pada permukaan yang tergesek | 100% lulus sebelum penyegelan | Tidak ada retakan, tidak ada laminasi pada permukaan akar |
Ketika pengambilan sampel diperbolehkan, sampel diambil pada sambungan yang dianggap berisiko tinggi oleh pemasang — potongan pertama dari sebuah shift, perubahan ketebalan pelat, posisi di atas kepala — dan setiap kegagalan akan memperluas pengujian menjadi 200% dari sampel asli, termasuk semua sambungan yang dibuat oleh tukang las yang sama pada periode yang sama. Aturan eskalasi ini tertulis dalam ITP kami dan lebih berharga daripada rasio tetap mana pun.
6. Inspeksi Pihak Ketiga: Bagaimana SGS, TÜV dan Intertek Bekerja
Sebagian besar kontrak internasional menunjuk badan inspeksi pihak ketiga untuk menyaksikan dan memverifikasi sistem kualitas pembuat. Alur kerja berlandaskan pada ITP, yang mencantumkan setiap aktivitas inspeksi, standar penerimaannya, dan jenis saksi yang diperlukan:
- Titik saksi (W): inspektur diundang dan kegiatan berlangsung sesuai jadwal; inspektur menandatangani secara retrospektif atau hadir ketika tersedia.
- Titik Tahan (H): kegiatan dihentikan sampai inspektur hadir, memverifikasi dan memberikan persetujuan. Titik penahanan yang umum: tinjauan sertifikat material, WPS/WPQR dan audit kualifikasi pengelas, persiapan sambungan las sebelum pengelasan, saksi NDT, ketebalan lapisan pelapis, pelepasan dimensi akhir.
- Tinjau poin (R): dokumen dikirim untuk ditinjau tanpa menghambat produksi — laporan NDT, catatan pelapisan, laporan dimensi, daftar kemasan.
Siklus pihak ketiga yang realistis untuk struktur besar mencakup: pertemuan pra-produksi (konfirmasi ITP, kalender hold-point), inspeksi tahap material (sertifikat pabrik, UT pada pelat tebal), pengawasan fabrikasi (audit tukang las, inspeksi sambungan, witnessing NDT), tahap pelapisan (persiapan permukaan, pengukuran DFT sesuai ISO 19840), inspeksi akhir (dimensi, penandaan, daftar kemasan terhadap gambar), dan pelepasan — pada titik ini badan akan mengeluarkan nota pelepasan atau sertifikat bergaya EN 10204 3.2 yang ditandatangani balik untuk item yang ditentukan dalam kontrak. Penjadwalan kunjungan ini sesuai dengan program fabrikasi merupakan tugas perencanaan produksi tersendiri; bengkel yang memperlakukan kunjungan pihak ketiga sebagai gangguan, bukannya tonggak, menunjukkan bagaimana mereka akan berperilaku di lokasi.
7. Cacat Umum dan Pencegahannya
| Cacat | Penyebab Typikal | Terdeteksi oleh | Pencegahan |
|---|---|---|---|
| Porositas gas (pori, kelompok) | Fluks atau kawat lembap, permukaan terkontaminasi, gangguan gas pelindung, kecepatan perjalanan berlebihan yang menjebak gas | VT (permukaan), RT/UT (internal) | Keringkan dan panggang bahan habis pakai sesuai lembar data; bersihkan sambungan; periksa aliran gas dan pelindung angin |
| Inklusi terak | Pembersihan antar-lapisan yang tidak lengkap, sudut perjalanan yang salah, arus rendah meninggalkan terperangkap di ujung slag | RT/UT (internal), MT jarang | Penggilingan penuh antara lintasan; arus dan sudut yang tepat sesuai WPS |
| Kurangnya fusi / kurangnya penetrasi | Rendah masukan panas, sambungan yang buruk, celah akar salah, busur tidak sejajar | UT/RT (indikasi linier, planar) | Verifikasi pemasangan sebelum pengelasan; parameter sesuai WPS; pemeriksaan pass akar |
| Retak (panas, dingin, hidrogen) | Tahanan tinggi + hidrogen, pra-pemanasan tidak cukup, pendinginan cepat (HAZ mengeras), logam induk kaya belerang | MT/PT (permukaan), UT (sub-permukaan); sering ditunda 24-72 jam | Kontrol pemanasan awal, bahan habis rendah-hidrogen (H4-H5), Ceq batas, difusi hidrogen pasca-las untuk sambungan yang terbatas |
Dua aturan mengatur manajemen cacat dalam proyek kami. Pertama, waktu: retak dingin yang diinduksi hidrogen dapat muncul 24-72 jam setelah pengelasan, itulah mengapa sambungan las kritis ditahan untuk jeda minimal sebelum NDT — ITP menjadwalkan UT/MT tidak lebih awal dari 24 jam setelah penyelesaian las. Kedua, disiplin perbaikan: retak tidak pernah hanya di-las ulang begitu saja; cacat dihilangkan hingga mencapai logam yang baik, diverifikasi dengan MT, dilas menggunakan WPS perbaikan yang memenuhi syarat, dan diuji ulang 100%. Riwayat perbaikan didokumentasikan per anggota dan dilaporkan ke pihak ketiga, karena seluruh tujuan dari file inspeksi adalah agar insinyur berikutnya dapat mempercayainya.
Hal-Hal Utama yang Bisa Diambil
- VT adalah gerbang 100%, bukan kata terakhir. Pengujian visual menangkap cacat profil dan permukaan pada setiap las; metode volumetrik dan permukaan menangkap apa yang tidak bisa dilihat oleh VT.
- UT adalah tenaga kerja volumetrik untuk las sambungan butt (ISO 17640/GB/T 11345, penerimaan ISO 11666 level 2), dengan 100% cakupan tipikal pada pengelasan penetrasi penuh primer dan 10-20% pengambilan sampel MT pada pengelasan fillet.
- Setiap teknik memiliki titik buta. UT mengalami kesulitan dengan butiran kasar dan tutup yang tidak digiling; RT melewatkan cacat yang berorientasi planar dan biayanya lebih tinggi; MT hanya melihat permukaan dekat. ITP, bukan opsi termurah, menentukan metodenya.
- Inspeksi pihak ketiga dilakukan pada titik-titik penahanan. SGS, TÜV dan Intertek beroperasi melalui ITP dengan titik saksi, tahan, dan peninjauan — masukkan kunjungan mereka ke dalam jadwal produksi, bukan sekitarnya.
- Ketepatan waktu dan disiplin perbaikan membedakan program yang baik dari sekadar dokumen. Las kritis diuji NDT setelah penundaan 24-72 jam untuk retak akibat hidrogen, dan perbaikan didokumentasikan, diuji ulang dan dikualifikasi kembali 100%.
Pabrik kami menjalankan NDT lengkap internal (VT/UT/MT/RT) dengan personel bersertifikat EN ISO 9712 dan mendukung inspeksi pihak ketiga pada setiap titik pemeriksaan; kami kualifikasi manufaktur dan praktik inspeksi didokumentasikan secara terpisah. Jika Anda sedang menyiapkan program inspeksi untuk proyek baja — atau mengaudit file NDT pemasok — hubungi tim teknik kami untuk tinjauan ITP, tingkat penerimaan, dan jadwal hold-point sebelum fabrikasi dimulai.
Butuh Program Inspeksi yang Tetap Valid Saat Audit?
Kirimkan kepada kami kategori pengelasan Anda, referensi standar dan kelas pelaksanaan. Tim kami akan menyiapkan atau meninjau ITP dan tingkat penerimaan NDT, serta mengonfirmasi jadwal inspeksi pihak ketiga — dalam 24 jam.
Minta Tinjauan Program NDT