Koneksi Truss Tabung Baja: Desain Sambungan, Pengelasan, dan Verifikasi
Dalam rangka tabung — atap stasiun, stadion, dan aula pameran — anggotanya kalah penting dibandingkan sendi. Anggota rangka truss berbentuk lingkaran berongga (CHS) hanya mencapai kapasitas teoretisnya jika sendi tempatnya bertumpu mampu memberikan kapasitas tersebut; dan desain sendi, bukan desain anggota, yang menentukan ketebalan dinding chord, biaya pengelasan, anggaran NDT, dan setengah jam pembuatan. Inilah mengapa hampir setiap masalah mahal dalam proyek rangka tabung adalah masalah sendi: dinding chord terlalu tipis untuk gaya geser tumpul, geometri cabang-chord di luar validitas kode, atau detail las yang gagal dalam pemeriksaan kelelahan setelah atap dibebani.
Panduan ini menjelaskan bagaimana sambungan truss CHS dirancang, dilas, dan diverifikasi dalam praktik. Ini mengikuti EN 1993-1-8 (Desain Sambungan) dan panduan desain CIDECT untuk penampang tabung bulat, GB 50017-2017 Bab tentang sambungan tubular untuk praktik China, dan AWS D1.1 (Kode Pengelasan Struktural — Baja) untuk prosedur dan inspeksi pengelasan. Rekomendasi ini mencerminkan gelagar yang telah kami buat untuk proyek termasuk atap Stasiun Kereta Cepat Xuzhou dan perluasan Bandara Internasional Guangzhou Baiyun Fase III (450.000 m², 42.000 ton baja), di mana sambungan multi-cabang adalah rutin dan setiap sambungan diverifikasi sesuai kapasitas kode sebelum produksi.
Kami membahas tipologi sambungan, batas geometri yang menentukan validitas, kapasitas dan mode kegagalan, desain dan pelaksanaan pengelasan, serta titik verifikasi elemen hingga yang mengurangi risiko pada node dengan beban tertinggi.
1. Tipologi Sambungan: Sambungan K, T, Y, N, KT dan X
Sambungan CHS diklasifikasikan berdasarkan jumlah dan susunan cabang serta apakah cabang-cabang tersebut saling tumpang tindih. Jenisnya menentukan rumus kapasitas yang berlaku, dan salah klasifikasi pada sambungan adalah kesalahan ulasan yang paling umum.
- Sambungan T dan Y: sebuah cabang tunggal yang menempel pada kord, dengan sudut θ sekitar 30° hingga 90°. Ditemukan di ujung rangka dan pada simpul yang diberi beban titik; pemeriksaan utama adalah geser tusuk dinding kord dan plastifikasi muka kord.
- Sambungan X: dua cabang sejajar, satu di masing-masing sisi tali, mentransfer gaya melalui. Dikendalikan oleh penghancuran dinding tali dan pelipatan lokal pada tegangan aksial tali yang tinggi.
- Sambungan K dan N: dua cabang di sisi yang sama dari chord (K: keduanya tekan atau keduanya tarik; N: satu masing-masing). Dua gaya cabang tersebut diseimbangkan oleh geser di panel chord di antara mereka; sambungan celah adalah hal yang normal pada rangka truss.
- Sambungan KT: tiga cabang di satu sisi, khas di persimpangan dua diagonal dan satu vertikal di titik panel rangka; kapasitas diperiksa sebagai kombinasi perilaku sambungan K dengan interaksi tegangan chord.
- Celah versus tumpang tindih: sambungan celah (celah jelas g antara ujung cabang di permukaan chord, biasanya 10–50 mm) lebih disukai dalam pembuatan karena lasnya dapat diakses; sambungan tumpang tindih (cabang-ke-cabang dilas) menanggung beban lebih besar tetapi memerlukan pemasangan yang presisi dan hanya ditentukan jika diperlukan ruang atau kapasitas.
| Jenis sambungan | Konfigurasi Typikal | Pemeriksaan Pengatur | Preferensi las |
|---|---|---|---|
| T / Y | Cabang tunggal, 30–90° | Geser pukul, plastifikasi muka | Fillet atau PJP di sekitar perimeter |
| X | Dua cabang berlawanan | Pecah dinding kord | Penetrasi penuh atau parsial |
| K / N | Dua cabang, sisi yang sama | Geser kord, geometri celah | Fillet, ukuran tebal untuk cabang |
| KT | Tiga cabang, sisi yang sama | Perilaku K gabungan + tekanan akor | Sambungan celah, NDT pada setiap cabang |
2. Batas Geometri: Rasio Diameter dan Ketebalan Dinding
Rumus kapasitas kode untuk sambungan CHS hanya berlaku di dalam batas geometri yang dinyatakan; di luar itu, sambungan harus diverifikasi melalui pengujian atau analisis elemen hingga. EN 1993-1-8 Tabel 7.1 menetapkan batas untuk penampang melingkar:
- Rasio diameter β = d1/d0 antara 0,2 dan 1,0 (desain praktis menjaga β ≤ 0,8 untuk mengendalikan penetrasi dinding chord dan akses pengelasan).
- Rasio ketebalan dinding τ = t1/t0 antara 0,2 dan 1,0 — dinding cabang biasanya lebih tipis dari atau sama dengan dinding chord.
- Kekurusan kord d0/t0 antara 10 dan 50, dengan pita praktis 20–35 untuk chord truss guna menahan pelipatan lokal dan ovalisasi.
- Sudut cabang θ ≥ 30° untuk sambungan K dan 30–90° secara umum; di bawah 30° defleksi dan profil las menjadi tidak terkendali.
- Kondisi Celahan: untuk sambungan K dengan celah, celah g harus berada dalam rentang kode; celah yang terlalu kecil berperilaku seperti sambungan bertumpuk, dan celah yang terlalu besar mengubah jalur beban.
GB 50017-2017 menerapkan keluarga batas yang sama untuk sambungan CHS yang dibebani aksial (bab sambungan tabungnya mencerminkan envelope CIDECT dengan faktor-faktor China), sehingga sambungan yang dirancang di dalam batas ini dapat dipindahkan antara kedua sistem tersebut selain faktor parsial. Sambungan atap stasiun yang khas — chord φ351×16 dengan cabang φ180×8 pada 45° — memiliki β = 0,51, τ = 0,5 dan d0/t0 = 22, dengan nyaman berada di dalam validitas, dan kapasitasnya diatur bukan oleh cabang tetapi oleh dinding chord terhadap geser tekan.
3. Pemeriksaan Kapasitas dan Mode Kegagalan
Empat mode kegagalan mencakup hampir semua desain sambungan CHS, dan masing-masing dipetakan ke rumus kode:
- Plastifikasi permukaan kord (celah sambungan K dan T/Y): gaya cabang mengubah bentuk dinding chord secara lokal. Dipengaruhi oleh kekuatan leleh chord, ketebalan dinding, dan jejak cabang; persamaan berfaktorisasi EN 1993-1-8 untuk N1,Rd menerapkan ke dinding chord, bukan bagian cabang.
- Geser tekan dinding kord: perimeter cabang mencoba menembus dinding kord; kapasitas meningkat dengan ketebalan dinding kord t0 dan kekuatan leleh chord fy0, dan ini biasanya merupakan pemeriksaan yang memaksa dinding kord lebih berat dalam rangka truss dengan cabang yang tebal.
- Interaksi tegangan kord: sebuah chord yang sudah diberi beban kompresi atau tegangan memiliki kapasitas sambungan yang berkurang; EN 1993-1-8 menerapkan faktor pengurangan pada tahanan sambungan tergantung pada utilisasi chord n. Inilah mengapa sambungan yang sama bisa memadai di tengah bentang sebuah rangka dan tidak memadai di tumpuan — gaya chord berbeda, geometri sama.
- Kerelekan lokal: pada d tinggi0/t0 atau di bawah tekanan chord, dinding atau cabang chord dapat melengkung secara lokal sebelum gaya sambungan tercapai; ini adalah pemeriksaan yang membatasi seberapa tipis chord besar dapat.
Dalam desain, kami menentukan ukuran dinding kord dari sambungan terburuk di rangka, bukan dari pemeriksaan aksial anggota — pada sebagian besar rangka tubular, sambungan, bukan telapak, yang menentukan tebal dinding kord. Sebuah heuristik yang berguna dari catatan bengkel kami: dinding kord 12–16 mm biasanya digunakan untuk bentang hingga 40 m; di atas itu, tuntutan sambungan mendorong kord menjadi 20 mm ke atas atau memaksa desainer untuk memperkuat simpul secara lokal (plat kerah atau penguat cincin internal).
4. Desain dan Pelaksanaan Pengelasan: AWS D1.1 dan GB 50661
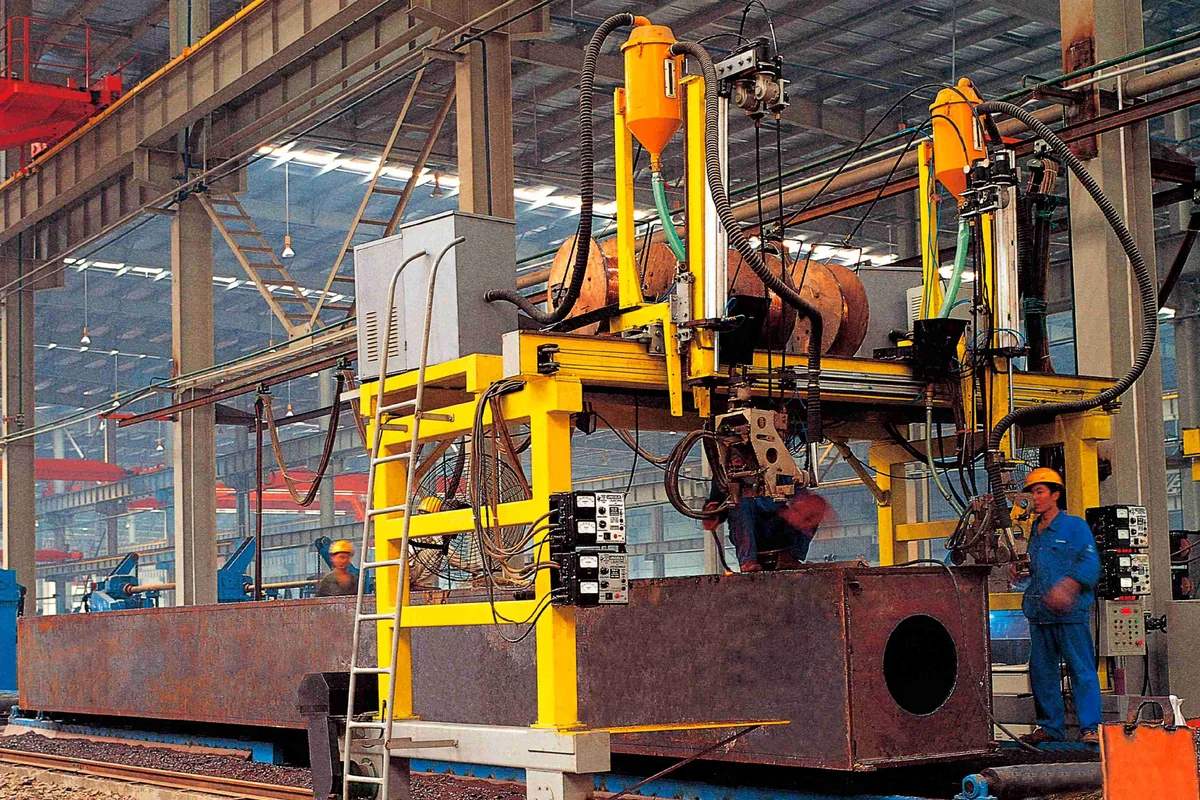
Las di sekitar cabang adalah kurva di ruang, dan desainnya mengikuti tiga aturan. Pertama, las harus mengembangkan kapasitas cabang: untuk cabang tipis (β rendah, cabang tipis), pengelasan fillet dengan ketebalan leher sekitar 0,7–0,8× dinding cabang mencapai kekuatan penuh; untuk cabang tebal, diperlukan las butt penetrasi parsial atau penuh, dengan kedalaman penetrasi diverifikasi pada kualifikasi prosedur. Kedua, profil las harus mengikuti geometri persimpangan: di tumit cabang lasannya panjang tetapi dalam, di jari-jari lasannya pendek; profilnya digulung (diberi radius) di transisi tumit dan jari untuk mengurangi konsentrasi tegangan yang penting untuk kelelahan. Ketiga, eksekusi las dilakukan sesuai prosedur yang disertifikasi dan diperiksa — Detail PJP/CJP pra-kualifikasi AWS D1.1 dan WPS berkwalifikasi GB 50661, sertifikasi pengelas, dan NDT: pengujian ultrasonik pada semua las penetrasi penuh di sambungan utama sesuai GB/T 11345, dan pengujian partikel magnetik pada las fillet di titik tekan tinggi.
Pengelasan overhead pada bagian bawah cabang tidak dapat dihindari dalam fabrikasi di bengkel tetapi harus diminimalkan: pemodelan CNC pada ujung cabang (potongan miter tiga dimensi) harus sesuai dengan radius chord dalam 1–2 mm, dan sambungan diputar dalam posisi posisioner sehingga sebanyak mungkin las dapat dilakukan dalam posisi datar atau horizontal. Kondisi akar las di tumit di mana akses paling sempit adalah titik penolakan NDT yang paling umum, dan tinjauan catatan NDT untuk setiap proposal truss tubular harus mencari pola tersebut.
Pemeriksaan Tenggorokan Las dalam Satu Garis
Untuk las fillet yang menghubungkan anggota penopang dengan chord di celah antara penopang sambungan K, pemeriksaan desain disederhanakan menjadi persamaan luas tenggorokan yang dapat diterapkan oleh setiap insinyur bengkel sebelum model elemen hingga dibuka:
a ≥ N / (lw · fw) dengan a = leher (kaki × 0,7), lw = panjang las efektif sepanjang perimeter penopang, fw = kekuatan geser desain dari las (misalnya, 160 N/mm² untuk pengisi E50 pada induk kelas S355 sesuai formulasi GB 50017)
Karena las mengikuti garis persimpangan yang dibungkus, panjang efektif lw hanya 60–80% dari perimeter persimpangan penuh dalam praktik — daerah tumpang tindih dan sudut akut di tumit dan ujung tidak dapat menahan beban secara merata. Menerapkan koreksi ini adalah perbedaan antara las yang lolos 10% dan yang 30% kurang dimanfaatkan pada pemeriksaan las pertama.
5. Titik Verifikasi Elemen Hingga
Formula kode mencakup batas standar, tetapi tiga situasi memerlukan verifikasi FE shell atau solid sebelum fabrikasi, dan dalam alur kerja kami hal ini wajib: node kompleks (KT dan multi-cabang pada penopang), sambungan di luar batas geometri, dan sambungan pada jalur beban yang kritis terhadap kelelahan dari struktur.
- Modelkan geometri sebenarnya: menyambungkan chord dan cabang dengan kurva persimpangan aktual, dimensi celah dan profil las; elemen padat linear di ujung las adalah dasar untuk tegangan lokal yang bermakna.
- Periksa kapasitas secara lokal: Puncak FE von Mises pada dinding korda di bawah beban ULS dibandingkan dengan kapasitas kode yang mengatur — targetnya adalah kesesuaian dengan pemeriksaan kode dalam kisaran 10–15%; perbedaan yang lebih besar menandai kesalahan pemodelan FE atau sambungan yang tidak dimaksudkan untuk dicakup oleh rumus kode.
- Periksa tekuk lokal: untuk d tinggi0/t0 chord, lakukan analisis nilai eigen buckling pada sub-model sambungan dengan gaya aksial chord pada tingkat desain; mode buckling lokal harus tetap jelas di atas beban desain.
- Verifikasi kelelahan: di mana struktur rangka rentan terhadap kelelahan (jembatan, penyangga derek, atap stasiun kereta api di atas rel), gunakan metode tegangan titik panas dengan faktor konsentrasi tegangan yang diambil dari model FE sesuai EN 1993-1-9, terhadap kategori detail dan jumlah siklus yang sesuai.
- Dokumentasikan model: sumber geometri, kerapatan mesh di ujung las, kondisi batas dan titik ekstraksi untuk tegangan titik panas harus dicatat; pemeriksaan FE yang tidak bisa direproduksi adalah kewajiban, bukan jaminan.
Apa yang Harus Dihasilkan Model FE
Verifikasi elemen hingga dari sambungan tabung mendapatkan tempatnya ketika ia mampu mereproduksi empat perilaku yang tidak dapat diperiksa oleh perhitungan manual kode: ovalisasi penampang chord di bawah kompresi brace (deformasi yang menentukan dari sambungan yang tidak diperkuat), gradien tegangan di sekitar garis persimpangan (tegangan puncak di tumit, rendah di sisi-sisinya), tegangan melalui ketebalan dinding chord di wilayah celah, dan redistribusi elastis-plastik pada tahanan desain. Model menggunakan elemen padat atau elemen cangkang tebal melalui ketebalan dinding, menahan ujung chord pada panjang 6–10 diameter chord untuk menghindari efek batas, dan divalidasi terhadap kapasitas kode sebelum digunakan untuk memperluasnya — model yang tidak cocok dengan kapasitas manual terlebih dahulu tidak diverifikasi, melainkan hanya dihitung.
6. Praktik Fabrikasi: Dari Gambar Kerja ke Pra-Rakitan
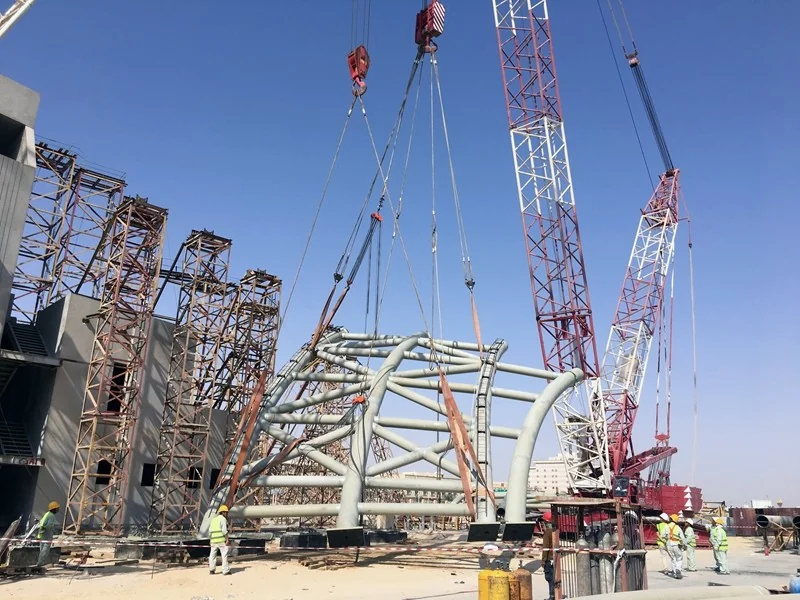
Truss tabung dibuat dengan memprofilkan setiap ujung cabang dalam tiga sumbu, mencocokkan sambungan secara kering untuk memeriksa celah, mengelas pada posisi penahan, dan memverifikasi geometri truss setelah pengelasan ketika terjadi deformasi. Dua kontrol di bengkel yang menentukan keberhasilan di lapangan adalah toleransi dan urutan. Panjang chord dijaga ±2 mm pada titik sambungan; geometri perpotongan cabang ±2 mm; dan truss dibuat melengkung dan dipra-rakit sehingga penutupan di lapangan pada bagian sambungan cocok — setiap truss pipa yang kami kirim dirakit kering di bengkel dengan baut sambungan lapangan dipasang sebelum dicat.
Urutan pengelasan mengontrol distorsi pada batang panjang: pengelasan seimbang di sekitar setiap sambungan, batang dilas dari tengah bentang menuju tumpuan, dan rangka ditahan di jig berkelengkungan sampai dingin. Untuk simpul bercabang ganda, cabang-cabang dilas dengan urutan yang memungkinkan setiap las mendingin sebelum berikutnya memberikan penyusutan, dan simpul diperiksa dengan pengukur pada setiap tahap. Disiplin ini adalah alasan mengapa pada proyek seperti atap Stasiun Kereta Api Cepat Xuzhou, pemasangan lapangan dari rangka tabung las berlangsung tanpa pengerjaan ulang pada sambungan — sambungan dibuat di bengkel, dan di lapangan hanya operasi penutupan.
Penerimaan QA Pra-Rakit
Sebelum truss tabung meninggalkan bengkel, penerimaan pra-perakitan mengunci geometri yang tidak akan diperiksa lagi di lokasi: camber chord diukur di setiap titik panel sesuai dengan toleransi gambar kerja (±3–5 mm biasanya untuk bentang panjang), keselarasan lubang baut melalui pemasangan pin pandu, profil garis perpotongan sambungan K diverifikasi dengan menempelkan templat pada permukaan chord, dan catatan NDT las dicocokkan dengan peta las anggota demi anggota. Catatan penerimaan adalah jembatan antara verifikasi elemen hingga dan lokasi: sambungan yang diasumsikan dalam analisis haruslah sambungan yang dibangun, dan lembar QA adalah satu-satunya bukti kontinuitas.
Hal-Hal Utama yang Bisa Diambil
- Klasifikasikan sambungan dengan benar terlebih dahulu. Sambungan T/Y, X, K/N, dan KT masing-masing memiliki rumus kapasitas sendiri; kesalahan klasifikasi adalah kesalahan review dan pemodelan yang paling sering terjadi.
- Tetap di dalam amplop geometri. Batas EN 1993-1-8 dan GB 50017-2017: β = 0,2–1,0, τ = 0,2–1,0, d0/t0 = 10–50, sudut cabang ≥ 30° — di luar itu, hanya pengujian atau FE yang bisa membenarkan sambungan.
- Dinding chord menentukan kapasitas sambungan. Interaksi geser pukul dan tegangan chord biasanya menjadi pengendali; ukur chord dari sambungan terburuk, bukan dari pemeriksaan anggota.
- Las untuk mengembangkan cabang, bukan ukuran nominal. Fillet throat 0,7–0,8×t1 untuk cabang ramping, pengelasan penetrasi untuk yang tebal, profil digulung di tumit dan ujung, dan NDT sesuai AWS D1.1 / GB 50661.
- Verifikasi node yang kompleks dan mudah lelah di FE dengan geometri nyata, profil las, tekuk lokal, dan tegangan titik panas, didokumentasikan untuk reproduksi.
- Disiplin fabrikasi adalah garis finish: Profiling CNC, urutan pengelasan, jig camber dan desain sambungan pra-perakitan penuh pada sambungan yang pas di lokasi.
Jika proyek Anda menggunakan rangka tabung — atap stasiun, kanopi stadion, terminal bandara — tim teknik kami dapat meninjau atau membuat desain sambungan, spesifikasi las, dan gambar kerja, serta bengkel kami dapat memproduksi dan merakitnya sebelumnya dengan catatan NDT terlampir. Hubungi tim teknik kami untuk tinjauan desain bersama atau pertanyaan fabrikasi.
Perlu Sambungan Truss Tabung Dirancang, Diverifikasi, dan Ditebang dengan Benar?
Dengan desain sambungan yang sesuai standar EN 1993-1-8, GB 50017, dan AWS D1.1, profil CNC, dan pra-perakitan penuh di bengkel kami, kami menghadirkan rangka pipa yang pas di lokasi dan mampu menahan beban desain mereka dengan catatan NDT untuk membuktikannya. Kirimkan geometri dan beban rangka Anda untuk tinjauan desain sambungan.
Permintaan Konsultasi