Rangka Berbentuk H dengan Sambungan Kompleks — Di Mana Dua Sistem Struktural Bertemu
Ketika truss pipa harus tersambung ke rangka baja struktural yang berat — pada persimpangan dua sistem struktural yang berbeda — sambungan koneksi menjadi komponen yang paling kritis, paling terbeban, dan paling kompleks dari sisi fabrikasi dalam seluruh struktur. Fabrikasi sambungan yang kompleks ini adalah salah satu dari 10 teknologi manufaktur inti kami.
Mengapa Sambungan Truss Berbentuk H Adalah Tantangan Fabrikasi Terberat
Dalam sebuah bangunan yang menggunakan kedua sistem rangka pipa (untuk atap dengan bentang panjang) dan rangka baja struktural berat (untuk dukungan crane, pemasangan peralatan, atau tahan gempa), kedua sistem tersebut harus terhubung. Koneksi itu — di mana anggota rangka pipa bulat bertemu dengan anggota rangka baja persegi panjang — adalah Sambungan kuda-kuda bentuk H.
Sambungan ini disebut "H-shaped" karena pada penampangnya mirip dengan huruf H: dua balok pipa paralel (kaki vertikal) dihubungkan oleh balok baja struktural horizontal (penyeberang), dengan pelat gusset sambungan atau dinding chord yang menebal membentuk badan sambungan. Gaya-gaya yang berkumpul pada sambungan ini adalah yang terberat dalam struktur: beban vertikal dari kuda-kuda, beban horizontal dari rangka, dan gaya gempa dari kedua arah secara bersamaan.
Tantangan fabrikasi memiliki tiga dimensi:
- Geometri: Pipa bulat bertemu pelat persegi panjang pada sudut majemuk, memerlukan pemotongan kurva persilangan (kontur) yang unik untuk setiap sambungan
- Pengelasan: Sambungan pelat tebal (20–50mm) memerlukan pengelasan multi-lintasan dengan pra-pemanasan, kontrol suhu antar-lintasan, dan perlakuan panas pasca-pengelasan untuk aplikasi kritis
- Inspeksi: 100% pengujian ultrasonik dan radiografi pada las dinding tebal, dengan kriteria penerimaan yang melebihi persyaratan pengelasan struktural standar
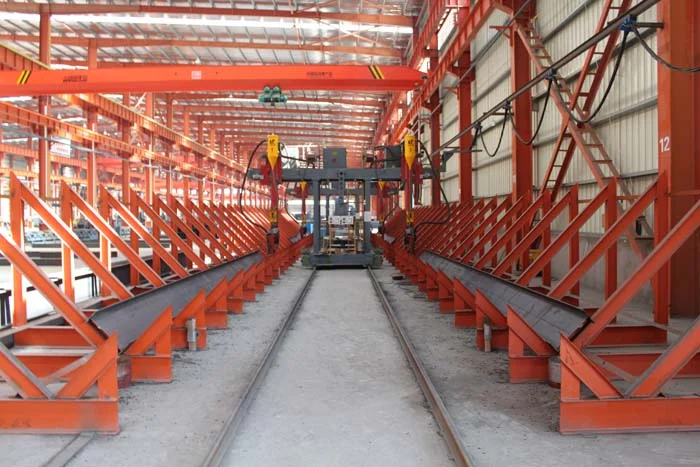
Inilah alasan mengapa fabrikasi sambungan kompleks adalah salah satu dari kami 10 teknologi manufaktur inti — itu adalah kemampuan yang menentukan apakah proyek pipa-truss-plus-baja struktural gabungan dapat dibangun sama sekali.
Jenis Sambungan Kompleks: K, TT, dan Sambungan Silang
Setiap jenis sambungan ditentukan oleh geometri anggota web yang bertemu dengan chord pada satu titik sambungan. Geometri menentukan jalur gaya, persiapan las, dan persyaratan inspeksi.
Sambungan K
Sambungan K adalah sambungan yang paling umum pada rangka pipa. Dua anggota anyaman mendekati batang dari sisi yang sama, membentuk bentuk "K". Celah (atau tumpang tindih) antara jejak dua anggota anyaman pada permukaan batang adalah parameter desain yang kritis — sambungan celah mendistribusikan gaya melalui dinding batang, sementara sambungan tumpang tindih mentransfer gaya secara langsung antara anggota anyaman melalui las tumpang tindih.
Untuk K-joint beban berat pada rangka H berbentuk truss, dinding chord di sambungan sering menebal dengan mengelas pelat gusset yang diperkuat ke muka chord sebelum anggota web dipasang. Ini mendistribusikan gaya terpusat dari dua anggota web ke area chord yang lebih besar, mencegah plastic yield lokal dinding chord.
TT-Joint
TT-joint (juga disebut sambungan DT) memiliki dua anggota web yang mendekati chord dari sisi yang berlawanan, membentuk "T" di setiap sisi. Konfigurasi ini digunakan ketika truss memerlukan anggota web di kedua sisi chord — biasanya pada space trusses atau grid lapisan ganda di mana chord menerima gaya tarik dan tekan dari web.
Tantangan sambungan TT adalah bahwa dua anggota web menarik atau mendorong chord dari sisi yang berlawanan secara bersamaan. Dinding chord harus menahan geser pukulan dari kedua sisi, dan las di kedua sisi harus penetrasi penuh untuk mentransfer gaya seimbang tanpa kegagalan dinding chord.
Sambungan Silang
sambungan silang memiliki empat anggota jaring yang bertemu dengan tali: dua dari satu sisi dan dua dari sisi lain, membentuk pola silang. Ini adalah geometri sambungan yang paling kompleks, digunakan pada rangka ruang dengan anggota yang bertemu dari berbagai arah, dan pada rangka H di mana balok struktural horizontal terhubung ke tali pipa rangka pada node yang sama dengan anggota jaring vertikal.
Sambungan silang memerlukan pemotongan kurva persilangan yang paling ekstensif — hingga empat sambungan pipa-ke-plat pada sudut berbeda di satu permukaan chord. Persiapan pengelasan harus mengakomodasi keempat sambungan tanpa gangguan, dan urutan pengelasan harus direncanakan dengan hati-hati untuk mengendalikan distorsi dan tegangan sisa.
Penguatan Plat Gusset
Untuk sambungan di mana gaya terpusat melebihi kapasitas dinding chord, kami merancang dan memproduksi penguatan plat gusset — pelat baja tebal yang dilas pada permukaan chord di lokasi sambungan, meluas melampaui jejak anggota web untuk mendistribusikan gaya. Pelat gusset dilas penetrasi penuh ke chord, dan anggota web dilas ke pelat gusset daripada langsung ke chord.
Untuk sambungan yang paling berat (struktur pembangkit listrik, stasiun tenaga air), plat gusset dapat setebal 30–50 mm, membutuhkan pengelasan busur terendam (SAW) dengan suhu pra-pemanasan 100–150°C dan suhu antar-lapisan yang dikontrol. Perlakuan panas pasca-las (PWHT) dapat ditentukan untuk sambungan pada aplikasi kritis-seismik untuk melepaskan tegangan sisa.
Pemotongan CNC pada Kurva yang Berpotongan & Pengelasan Pelat Tebal
Pemotongan CNC pada Kurva yang Berpotongan
Ketika sebuah pipa bulat bertemu dengan pelat datar (atau pipa bulat lain) pada suatu sudut, garis pertemuan adalah kurva 3D yang kompleks — "kurva perpotongan" atau "kontur" yang harus dipotong pada ujung pipa agar pas menempel pada permukaan pelat atau pipa. Kurva ini berbeda untuk setiap sudut, setiap diameter pipa, dan setiap ketebalan dinding.
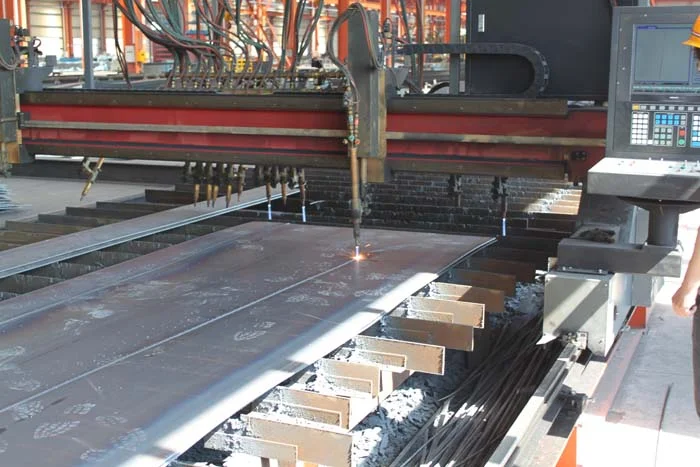
Kami memotong kurva yang saling berpotongan pada Mesin pemotongan plasma/pipa CNC yang memutar pipa sambil menggerakkan obor pemotong dalam jalur yang dihitung sesuai dengan geometri sambungan. Perangkat lunak mesin mengambil sudut sambungan, diameter pipa, dan ketebalan dinding sebagai input dan secara otomatis menghasilkan jalur pemotongan. Parameter kunci meliputi:
- Persiapan sudut bevel (single-V, double-V, atau bevel majemuk untuk penetrasi penuh)
- Dimensi wajah akar (mengontrol celah penyambungan las)
- Toleransi pemotongan (±0,5mm pada profil kontur)
- Gerakan simultan multi-sumbu (rotasi pipa + gerakan X-Y-Z obor)
Untuk sambungan silang dengan empat koneksi, pipa harus dipotong pada empat kurva berbeda di sepanjang kelilingnya — setiap kurva ditentukan oleh sudut anggota jaring yang berbeda. Ini memerlukan mesin CNC yang mampu memotong pada posisi rotasi mana pun, dengan perangkat lunak yang mengelola keempat kurva dalam satu pengaturan.
Pengelasan Plat Tebal
Pelat gusset sambungan pada rangka H berbeban berat biasanya setebal 20–50mm. Pengelasan baja dengan ketebalan ini memerlukan:
- Pemanasan awal: 100–150°C untuk pelat ≥ 25mm untuk mencegah retak akibat hidrogen
- Pengelasan multi-lintasan: SAW atau FCAW-G dengan 5–20 jalur tergantung pada ketebalan
- Kontrol suhu antar-lapisan: Dipertahankan pada suhu pemanasan awal – 50°C selama pengelasan
- Urutan pengelasan: Deposisi seimbang untuk mengontrol distorsi — bergantian sisi dan lapisan
- Perlakuan panas pasca-las: Relaksasi tegangan pada 580–620°C untuk sambungan seismik kritis (sesuai spesifikasi proyek)
100% NDT: Pengujian Ultrasonik & Radiografi pada Setiap Sambungan
Pada sambungan rangka H-beban berat, satu cacat las dapat mengompromikan integritas struktural seluruh sambungan. Kami tidak melakukan uji contoh pada sambungan ini — kami menguji 100%.
Pengujian Ultrasonik (UT)
Setiap las penetrasi penuh pada sambungan truss berbentuk H adalah 100% diuji ultrasonik sesuai GB/T 11345 (atau AWS D1.1 atas permintaan). UT menggunakan gelombang suara frekuensi tinggi untuk mendeteksi cacat internal — porositas, inklusi slag, kurangnya fusi, dan penetrasi yang tidak lengkap — tanpa merusak las.
Untuk sambungan pelat tebal (25mm+), kami menggunakan pengujian ultrasonik array bertahap (PAUT) — teknik UT canggih yang menggunakan beberapa sinar dengan sudut berbeda untuk membuat gambar penampang las, memberikan karakterisasi dan pengukuran cacat yang lebih baik dibandingkan UT konvensional. PAUT ditentukan untuk sambungan kritis seismik di mana kriteria penerimaan cacat paling ketat.
Kriteria penerimaan: Kelas II sesuai GB/T 11345 untuk sambungan struktural standar; Kelas I (lebih ketat) untuk sambungan kritis terhadap gempa di zona dengan intensitas gempa ≥ 8.
Pengujian Radiografi (RT)
Untuk sambungan yang paling kritis — biasanya yang terdapat pada struktur pembangkit listrik, stasiun pembangkit tenaga air, dan sambungan yang kritis terhadap gempa — kami menambahkan UT dengan pengujian radiografi (RT) sesuai GB/T 3323. RT menggunakan sinar-X atau sinar gamma untuk membuat gambar permanen kondisi internal las, memberikan catatan terdokumentasi yang tidak dapat diberikan UT.
RT ditentukan untuk:
- Sambungan pada struktur dengan intensitas desain seismik ≥ 8
- Las tumpul pada anggota chord utama
- Las plat gusset ke chord dalam sambungan beban berat
- Setiap sambungan di mana UT menunjukkan cacat yang memerlukan evaluasi lebih lanjut
Setiap laporan NDT diarsipkan bersama catatan kualitas proyek. Las yang gagal pada NDT digiling hingga logam yang sehat, dilas kembali dengan WPS yang memenuhi syarat, dan diuji ulang sampai diterima. Tidak ada sambungan yang masuk ke layanan tanpa adanya bukti NDT yang terdokumentasi.
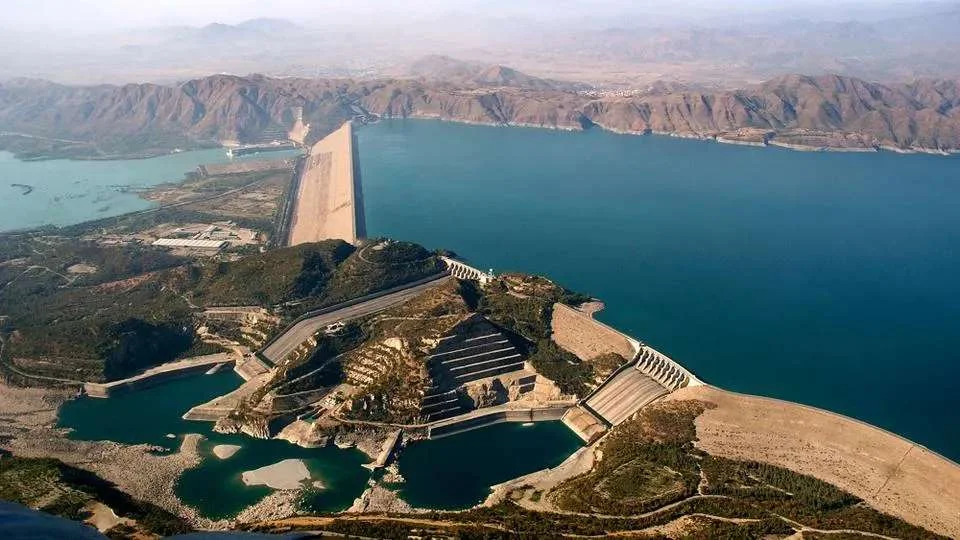
PLTA Tarbela Pakistan
Infrastruktur pembangkit listrik tenaga air internasional — menunjukkan kemampuan fabrikasi sambungan kompleks kami di panggung global.
Ikhtisar Proyek
Bendungan Tarbela di Sungai Indus di Pakistan adalah salah satu bendungan tanah terbesar di dunia, dan stasiun pembangkit listrik tenaga airnya merupakan komponen penting dari jaringan listrik nasional Pakistan. Keterlibatan kami dalam pasokan struktur baja untuk Stasiun Pembangkit Listrik Tenaga Air Tarbela menunjukkan bahwa teknologi fabrikasi sambungan kompleks kami memenuhi standar teknik internasional — bukan hanya standar nasional China.
Persyaratan Struktural
Struktur baja stasiun pembangkit listrik tenaga air harus tahan terhadap:
- Beban dinamis dari operasi turbin dan pulsa aliran air
- Beban seismik (bendungan berada di wilayah yang aktif secara seismik)
- Lingkungan korosif (kelembaban tinggi, paparan air)
- Standar kualitas dan inspeksi internasional yang ketat
Fabrikasi Kami
Sambungan rangka H untuk proyek ini memerlukan penguat plat tebal pada gusset, pengelasan SAW penetrasi penuh dengan pemanasan awal dan kontrol antar-silang, serta inspeksi UT+RT 100% sesuai standar internasional. Setiap sambungan didokumentasikan dengan catatan prosedur pengelasan (WPR), laporan NDT, dan sertifikat material — memenuhi persyaratan dokumentasi proyek infrastruktur internasional.
Di Mana Truss Berbentuk H dengan Sambungan Kompleks Diperlukan
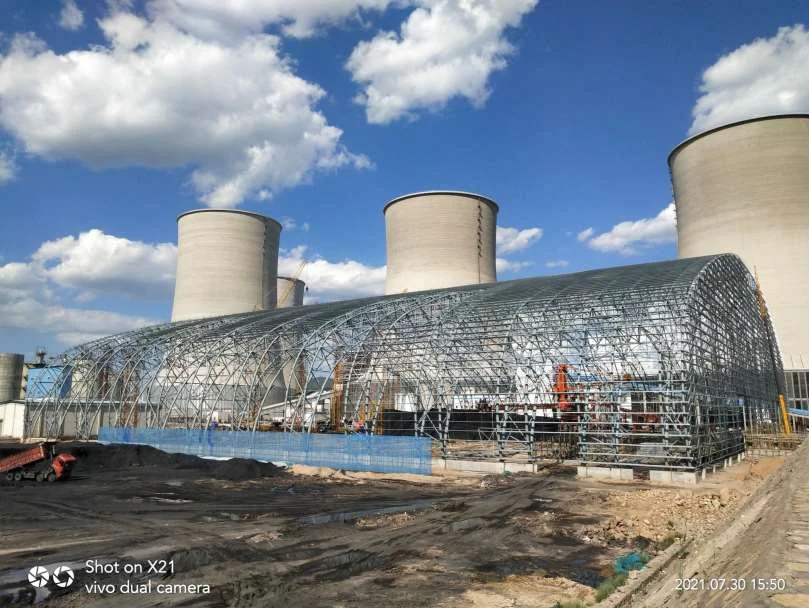 Pembangkit Listrik
Struktur PLTU
Pembangkit listrik tenaga panas membutuhkan struktur baja yang mendukung peralatan berat (boiler, turbin, precipitator) sambil menyediakan penutup atap dengan bentang panjang. Persimpangan antara kerangka pendukung peralatan dan kuda-kuda atap adalah aplikasi sambungan kuda-kuda berbentuk H yang klasik — beban berat, gaya dinamis, dan toleransi nol terhadap kegagalan sambungan.
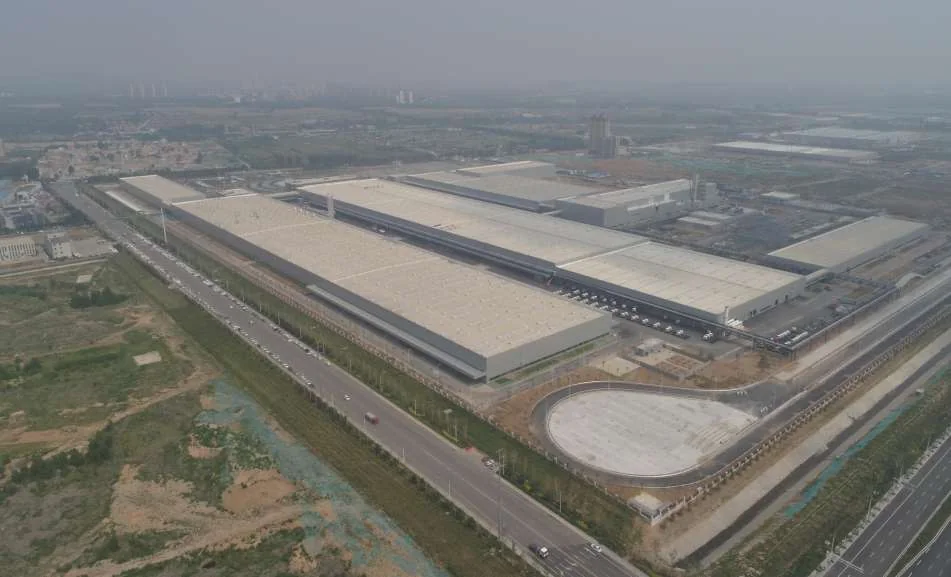 Industri Berat
Gedung Industri Berat
Pabrik baja, pabrik semen, dan bengkel perakitan mesin berat menggunakan crane overhead yang memberi beban bergerak terkonsentrasi pada rangka bangunan. Sambungan antara balok rel crane dan rangka atap adalah sambungan berbentuk H — dirancang untuk ketahanan terhadap kelelahan akibat beban siklik crane, bukan hanya kekuatan statis.
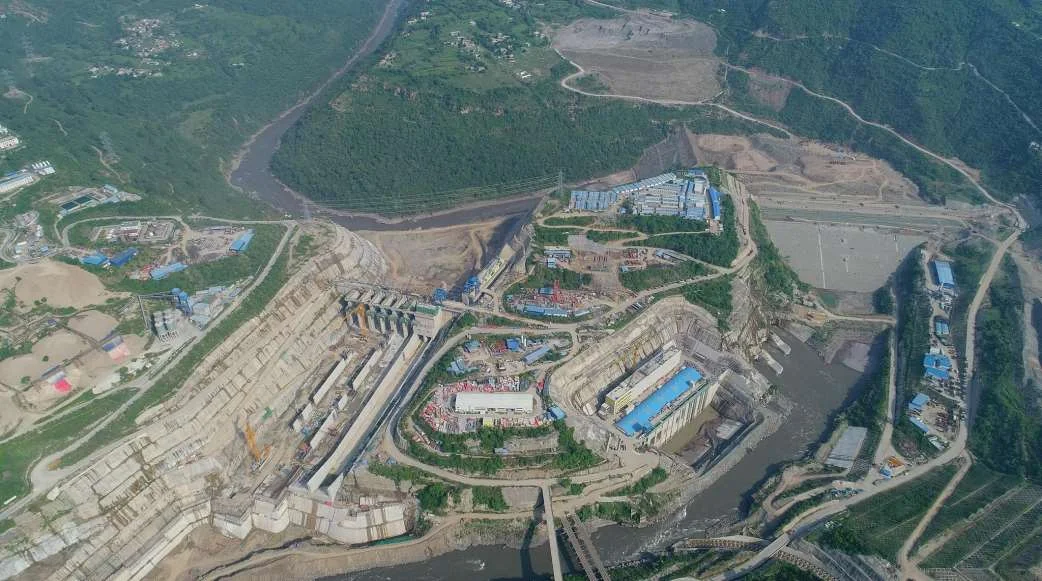 Pembangkit Listrik Tenaga Air
 & Infrastruktur
Stasiun tenaga air, stasiun pompa, dan instalasi pengolahan air membutuhkan struktur baja yang tahan terhadap beban dinamis dari aliran air dan getaran peralatan, dalam lingkungan korosif, sesuai standar kualitas internasional. Proyek Tarbela kami menunjukkan kemampuan kami untuk menyelesaikan fabrikasi sambungan kompleks bagi klien infrastruktur internasional.
Spesifikasi Sistem Rangka Berbentuk H
| Parameter | Industri Ringan | PLTU (Pembangkit Listrik Tenaga Uap) | Pembangkit Listrik Tenaga Air |
|---|---|---|---|
| Pipa kord | Φ114–180mm | Φ180–325mm | Φ219–402mm |
| Ketebalan dinding | 4–8mm | 8–16 mm | 12–25mm |
| Plat Gusset | 12–20mm | 20–35mm | 30–50mm |
| Kelas baja | Q235B/Q355B | Q355B | Q355B/Q390B |
| Jenis sambungan | K, T | K, TT, Silang | K, TT, Cross + gusset |
| Proses pengelasan | GMAW | GMAW/SAW | SAW + PAUT |
| Pemanasan Awal | Tidak ada (<25mm) | 100–120°C | 120–150°C |
| NDT | UT 100% Gr.II | UT 100% Gr.II + RT 10% | UT 100% Gr.I + RT 20% |
Standar Desain, Kode & Pengendalian Kualitas
Standar Desain
Rangka H dengan sambungan kompleks dirancang sesuai standar nasional China dan kode industri berikut:
- GB 50017 — Standar untuk desain struktur baja (desain elemen, stabilitas, desain sendi)
- GB 50205 — Standar untuk penerimaan kualitas konstruksi struktur baja (toleransi fabrikasi, penerimaan NDT)
- GB 50661 — Kode untuk pengelasan struktur baja (kualifikasi WPS, sertifikasi pengelas, persyaratan pemanasan awal)
- GB/T 11345 — Pengujian non-destruktif sambungan las — Pengujian ultrasonik (kriteria penerimaan dan prosedur)
- GB/T 3323 — Pengujian non-destruktif — Pengujian radiografi sambungan las (untuk sambungan kritis)
- GB 50011 — Kode untuk perancangan seismik bangunan (perincian seismik untuk sambungan kompleks)
- GB/T 1591 — Baja struktural berkekuatan tinggi paduan rendah (spesifikasi material Q355B/Q390B)
- GB/T 8162 — Tabung baja tanpa sambungan untuk keperluan struktural (bahan anggota chord dan web)
- Lampiran A GB 50661 — Persyaratan kualifikasi prosedur pengelasan (WPQR) untuk sambungan pelat tebal
Untuk proyek internasional (seperti Stasiun Hidroelektrik Tarbela di Pakistan), kami juga mematuhi ANSI/AWS D1.1 (Kode Pengelasan Struktural — Baja) dan EN 1090 (Pelaksanaan struktur baja) seperti yang ditentukan oleh kode desain klien.
Sistem Kontrol Kualitas
Setiap truss berbentuk H dengan sambungan kompleks dibuat di bawah sistem manajemen kualitas ISO 9001 kami, dengan titik kontrol berikut:
- Sertifikasi material: Setiap pipa dan pelat baja datang dengan sertifikat uji pabrik (hasil, tarik, perpanjangan, komposisi kimia); sertifikat dicocokkan dengan nomor panas pada material
- Verifikasi geometri sambungan: Profil potongan kurva yang berpotongan diperiksa terhadap model desain menggunakan pengukur template; akurasi sudut dalam ±0,5°; celah akar 3–5mm diverifikasi di empat posisi di sekitar sambungan
- Kepatuhan WPS: Setiap sambungan dilas sesuai dengan Spesifikasi Prosedur Pengelasan yang berkualifikasi; suhu pra-pemanasan diverifikasi dengan pirometer kontak sebelum lintasan pertama; suhu antar-pemanasan dijaga sesuai WPS
- Kualifikasi pengelas: Setiap tukang las memegang sertifikasi GB 50661 untuk posisi, proses, dan rentang ketebalan yang sedang dilas; catatan sertifikasi diarsipkan sesuai proyek
- Pelaksanaan NDT: UT dilakukan oleh teknisi Level II+sesuai GB/T 11345; RT (jika ditentukan) dilakukan oleh pemeriksa radiografi bersertifikat; laporan NDT diarsipkan bersama peta las
- Manajemen cacat: Las yang gagal NDT ditandai, digiling hingga logam yang sehat, dilas ulang dengan WPS, dan diuji kembali; tidak ada sambungan yang masuk layanan tanpa kelulusan NDT yang terdokumentasi
- Inspeksi akhir: Geometri rangka utama secara keseluruhan diverifikasi terhadap desain (panjang, kelengkungan, kesquarean); persiapan permukaan dan pelapisan diperiksa; titik angkat diverifikasi
- Keterlacakan: Setiap sambungan ditandai dengan ID unik yang terkait dengan WPS, pengelas, laporan NDT, dan sertifikat materialnya — catatan kualitas lengkap dapat diakses melalui kode QR
Mengapa Permanent Steel untuk Pembuatan Sambungan Kompleks
Pembuatan sambungan kompleks adalah salah satu dari kami 10 teknologi manufaktur inti. Proyek Stasiun Pembangkit Listrik Tenaga Air Tarbela Pakistan menunjukkan bahwa kemampuan gabungan kompleks kami memenuhi standar rekayasa internasional — bukan hanya standar nasional China. Setiap sambungan didokumentasikan dengan catatan prosedur pengelasan, laporan NDT, dan sertifikat material yang memenuhi persyaratan dokumentasi klien infrastruktur internasional.
50+ insinyur R&D kami melakukan desain sambungan sesuai GB 50017 dan GB 50661, termasuk analisis FEM dari konsentrasi tegangan di perpotongan kompleks, penentuan ukuran las untuk beban aksial, geser, dan momen gabungan, serta penilaian kelelahan untuk sambungan yang diberi beban dinamis (struktur crane, rangka penopang turbin).
Kemampuan NDT Terpadu
- 100% UT pada setiap las sambungan penetrasi penuh sesuai GB/T 11345
- PAUT (ultrasonik array fase) untuk sambungan pelat tebal pada struktur yang kritis terhadap gempa,
- RT (radiografi) untuk pembangkit listrik, tenaga air, dan sambungan kritis seismik
- Tim NDT internal — Teknisi bersertifikat Level II+, bukan pihak subkontrak
- Ketertelusuran penuh — setiap sambungan memiliki kode QR yang terhubung ke WPS, pengelas, laporan NDT, dan sertifikat material
- 6 kualifikasi tingkat atas meliputi desain struktur baja, manufaktur, dan pengawasan konstruksi
- 100+ paten di desain sambungan yang kompleks, proses pengelasan, dan teknologi fabrikasi canggih
- Kapasitas tahunan 200.000 ton dengan stasiun pengelasan pelat tebal khusus dan kemampuan angkat berat
- Pengiriman internasional dengan dokumentasi lengkap: WPS, PQR, WPQR, laporan NDT, dan sertifikat pabrik per proyek
Dengan 6 kualifikasi tingkat atas, kapasitas tahunan 200.000 ton, dan pengalaman terbukti dalam penyelesaian proyek internasional, Permanent Steel adalah pembuat yang menjadikan proyek gabungan pipa-truss-plus-baja-struktural dapat dibangun. Hubungi tim teknik kami hari ini untuk membahas spesifikasi proyek Anda dan persyaratan fabrikasi sambungan yang kompleks.
Punya Proyek dengan Sambungan Struktur yang Kompleks?
Jika proyek Anda melibatkan persimpangan antara rangka pipa dan kerangka baja struktural — pembangkit listrik, stasiun tenaga air, gedung industri berat — teknologi fabrikasi sambungan kompleks kami adalah kemampuan yang membuatnya dapat dibangun. Kirimkan gambar struktural Anda kepada kami untuk penilaian kelayakan fabrikasi dan penawaran harga.
Email: market@permanentsteelstructure.com