PLTA Karot — Baja Lengkung dengan Presisi Tinggi
Struktur baja berbentuk H melengkung untuk proyek Pembangkit Listrik Tenaga Air Karot di Sungai Jhelum di Pakistan — fabrikasi yang kompleks, membutuhkan presisi tinggi, dan perlindungan anti-korosi yang ditentukan jauh melampaui standar domestik China. Jiangsu Permanent Steel Structure Co., Ltd. memproduksi pekerjaan baja untuk salah satu proyek energi terbarukan unggulan di koridor ekonomi Pakistan-China.
Proyek Sekilas
Lokasi: Karot, Punjab, Pakistan — di Sungai Jhelum | Fasilitas: Proyek PLTA Karot, pembangkit listrik tenaga air run-of-river 720MW yang dikembangkan di bawah Koridor Ekonomi China-Pakistan (CPEC) | Struktur yang diserahkan oleh Permanent Steel: struktur baja berbentuk H melengkung; fabrikasi kompleks dengan persyaratan presisi tinggi | Perlindungan korosi: standar anti-korosi yang jauh melampaui tingkat domestik China.
Infrastruktur pembangkit listrik tenaga air berada di tempat bertemunya sungai dan gunung — yang berarti struktur baja harus melengkung, berputar, dan menyesuaikan diri dengan ruang yang ditentukan oleh beton, batu, dan air, sambil menghadapi lingkungan yang dibangun untuk kehancuran: kelembapan, cipratan, kondensasi, dan perubahan suhu. Struktur baja berbentuk H melengkung dari proyek Karot memusatkan setiap tantangan tersebut ke dalam satu ruang fabrikasi: geometri yang harus ditekuk dengan presisi, dirakit dengan toleransi yang ketat, dan dilindungi dari korosi dengan standar yang tidak pernah dicapai oleh struktur baja domestik biasa.
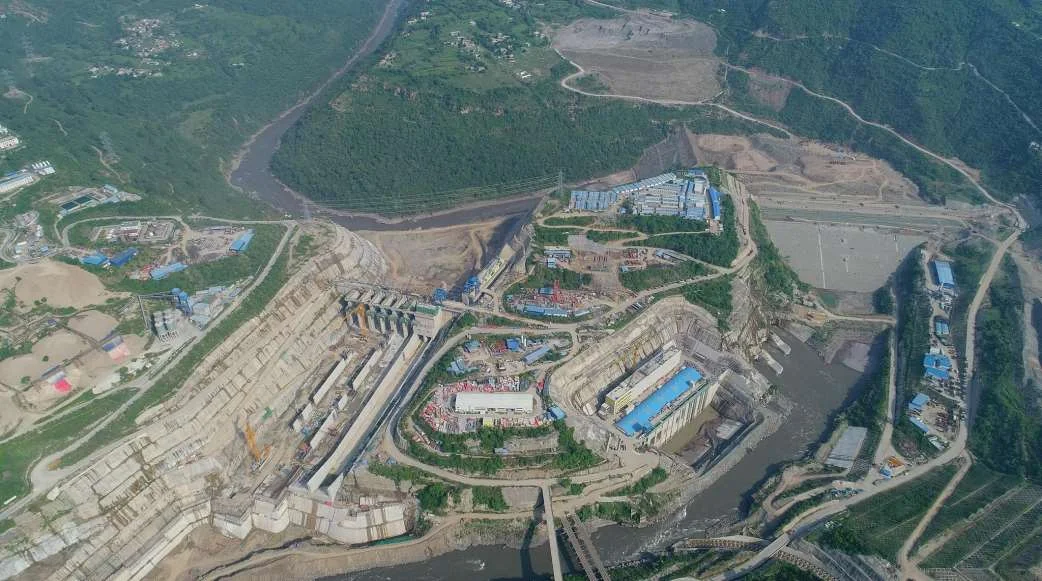
. Studi kasus ini menelaah masing-masing dari tiga bidang teknik tersebut — fabrikasi melengkung, kontrol presisi, dan anti-karat standar internasional — serta apa yang mereka ungkapkan tentang penyampaian standar proyek pembangkit listrik tenaga air yang dibangun untuk jaringan listrik nasional.
Memproduksi Baja H-Berbentuk Melengkung
Baja berbentuk H melengkung adalah kunci dari tingkat kesulitan seluruh proyek. Balok H lurus adalah produk pabrik dengan geometris yang dapat diprediksi; yang melengkung adalah tantangan fabrikasi dengan geometris yang harus dibuat, diverifikasi, dan dipertahankan.
Menghasilkan Lengkungan
Anggota melengkung diproduksi melalui pembengkokan terkontrol — baik pembengkokan dingin bertahap atau pembentukan dengan bantuan panas — yang diterapkan sehingga sifat material bagian, kesikuan flensa, dan kelurusan web tetap terjaga selama proses. Jari-jari, panjang busur, dan lokasi titik singgung harus sesuai dengan model desain, karena anggota yang lurus padahal seharusnya melengkung, atau melengkung dengan jari-jari yang salah, tidak akan pas dengan sambungannya di kedua ujung. Pada proyek ini, data bengkok dihasilkan langsung dari model detail dan diverifikasi per anggota sebelum pemotongan sambungan dimulai.
Mengapa Anggota Melengkung di Pembangkit Listrik
Baja melengkung dalam bangunan pembangkit listrik tenaga air jarang menjadi dekorasi arsitektur — ia mengikuti geometri yang ditentukan oleh fungsi: atap yang membentang di atas aula turbin dan selubung derek portal, anggota yang mengikuti profil melengkung dari struktur beton, rangka balok yang menelusuri bentuk lengkung yang memberikan jalur beban paling efisien di atas bukaan yang tidak teratur. Lengkungan bukanlah hiasan; itu adalah struktur yang menyesuaikan diri dengan ruang yang tersedia oleh mesin dan sungai.
Kontrol Distorsi Selama Perakitan
Mengelas anggota melengkung lebih menantang daripada mengelas anggota lurus. Penyusutan las bekerja pada geometri yang sudah memiliki arah tertentu, dan chord melengkung dapat melenting, terpelintir, atau tertarik keluar bidang jika urutan dan penahanannya tidak dikontrol. Perakitan dilakukan dalam jig yang mengunci geometri desain, dengan urutan pengelasan yang seimbang dan pemeriksaan dimensi sementara pada setiap tahap, sehingga anggota yang selesai mempertahankan lengkungannya — bukan ingatan toleransinya tentang cara dibuat.
Presisi Tinggi pada Proyek Internasional
Persyaratan presisi pada proyek tenaga air internasional bukanlah pilihan gaya — itu adalah persyaratan kompatibilitas. Struktur baja harus sesuai dengan struktur beton bertulang yang dibangun sesuai toleransinya sendiri, terhadap peralatan mekanis yang dipasang sesuai toleransi pabrik, dan di lokasi kerja yang jauh dari pabrik yang membuat komponen tersebut.
Tumpukan Toleransi
Setiap toleransi fabrikasi terakumulasi. Sebuah kolom yang miring sesuai toleransinya, sebuah balok yang memendek sesuai toleransinya, pola lubang sambungan yang dibor sesuai toleransinya — secara individu tidak terlihat, bersama-sama dapat fatal. Fabrikasi presisi mengelola penumpukan ini: dimensi kritis dijaga pada batas ketat dari ketentuan kode, lubang sambungan dibor dari model setelah geometri diverifikasi, dan sambungan sambungan diuji rakit di bengkel sehingga kecocokan yang akan ditemui di lokasi terbukti terlebih dahulu di Xuzhou.
Pemasangan Baut pada Jarak
Sambungan di lapangan pada pekerjaan ekspor didominasi dengan baut — pemasangannya lebih cepat, toleran terhadap ketidaksejajaran kecil yang biasanya terjadi di lapangan, dan menghindari pengelasan di lokasi yang tergantung pada ketersediaan keterampilan lokal. Namun, penggunaan baut memindahkan beban presisi ke lubang: pola lubang yang dibor meleset 5 mm akan menjadi sambungan yang menghentikan crane pemasangan. Rezim pengeboran dan inspeksi lubang kami memperlakukan setiap sambungan lapangan sebagai uji kecocokan yang menunggu untuk dilakukan, dengan alat pemeriksa dan verifikasi pola lubang sebelum pelepasan.
Pengukuran dan Verifikasi
Presisi tinggi memerlukan disiplin pengukuran. Anggota diperiksa secara dimensi dalam beberapa tahap — setelah pemotongan, setelah perakitan, setelah pengelasan, setelah blasting dan pengecatan — dengan survei akhir yang mencocokkan geometri yang dikirim ke model 3D. Pada proyek ekspor, catatan verifikasi ikut perjalanan bersama baja, sehingga inspektur klien dapat mengonfirmasi pada titik pemeriksaan mereka sendiri bahwa apa yang tiba sesuai dengan yang dirancang.
Perlindungan Jauh Melampaui Standar Domestik
Mungkin persyaratan rekayasa paling penting dari Karot scope adalah perlindungan terhadap korosi — ditentukan pada tingkat yang jauh melampaui praktik domestik China, dan dengan alasan yang baik. Strukturnya berada di dalam dan sekitar lembah sungai: kelembaban relatif yang sering berada di atas 80%, kelembaban udara dari waduk, siklus kondensasi setiap hari, serta percikan dan paparan basah di dekat tanaman terkait air. Dalam kondisi tersebut, cat bengkel biasa gagal dalam beberapa tahun dan baja struktural secara diam-diam kehilangan bagian.
Sistem Pelapisan yang Dirancang untuk Paparan
Sistem pelindung tersebut dirancang sesuai dengan kategori paparan proyek — sebuah rezim spesifikasi yang selaras dengan klasifikasi daya tahan pelapis yang diakui secara internasional, yang untuk lingkungan industri yang basah dan lembap menuntut jauh lebih banyak daripada spesifikasi domestik standar. Sistem ini menggabungkan primer kaya seng untuk perlindungan katodik pada permukaan baja, lapisan penghalang menengah, dan lapisan akhir yang tahan lama, diterapkan di atas permukaan yang sudah diblas dengan kebersihan dan profil yang terverifikasi, dengan ketebalan film kering setiap lapisan dicatat untuk memenuhi spesifikasi, bukan hanya berharap.
Perlindungan Tepi, Las, dan Kerusakan
Korosi dimulai di tepi, las, lubang bor, dan kerusakan akibat penanganan — tempat-tempat yang tidak tercakup oleh spesifikasi permukaan umum. Setiap tepi yang dipotong dengan api digiling sesuai profil yang dibutuhkan sistem pelapisan; las dilapisi di mana diperlukan; dan setelah fabrikasi, prosedur yang ditentukan mengembalikan lapisan pelindung penuh di setiap titik kerusakan. Lapisan perlindungan terakhir adalah disiplin yang memperlakukan sentuhan akhir sebagai bagian dari spesifikasi, bukan sebagai pemikiran tambahan.
Perlindungan Melalui Transportasi
Antara toko di Xuzhou dan lokasi di Karot terdapat perjalanan laut, penanganan di pelabuhan, dan transportasi darat melalui iklim yang berdebu dan lembap. Perlindungan transit — lapisan pelindung yang dapat dikorbankan, kemasan penghalang uap untuk permukaan kritis, dan prosedur inspeksi kerusakan yang terdokumentasi di setiap serah terima — memastikan lapisan tersebut tiba di lokasi untuk melakukan tugasnya, bukan tiba sebagai legenda perbaikan.
Proyek Karot di Bawah CPEC
Karot adalah proyek pembangkit listrik tenaga air run-of-river di Sungai Jhelum, dikembangkan di bawah Koridor Ekonomi China-Pakistan — sebuah rencana proyek infrastruktur, energi, dan transportasi yang menghubungkan China dan Pakistan. Dengan kapasitas pembangkitannya yang memasok jaringan listrik nasional Pakistan, Karot merupakan bagian dari jawaban atas tantangan yang terus-menerus: menyediakan listrik yang andal dan rendah karbon bagi negara yang permintaannya telah melampaui pasokannya selama beberapa dekade.
Bagi seorang pembuat baja, proyek CPEC adalah ujian ganda. Secara teknis, proyek ini menuntut standar internasional yang diterapkan dengan presisi manufaktur China — geometri melengkung, kontrol presisi, dan spesifikasi anti-karat yang dijelaskan dalam studi kasus ini. Secara komersial dan logistik, proyek ini menuntut disiplin pengiriman lintas batas: dokumentasi yang memenuhi regulasi bea cukai dan inspeksi dari dua negara, pengepakan yang dirancang untuk transportasi jarak jauh, dan penjadwalan yang menghormati program lokasi yang dipacu oleh pekerjaan sungai dan beton, bukan oleh kenyamanan pabrik.
Proyek seperti Karot adalah alasan mengapa pengalaman ekspor itu penting. Mereka membuktikan bahwa seorang produsen dapat mempertahankan standar dimensi, pelapisan, dan dokumentasi pada tingkat yang ditentukan oleh klien paling menuntut — dan mereka membangun kemampuan pengiriman yang hanya dapat diciptakan oleh pekerjaan internasional yang berulang.
Kontrol Kualitas Ekspor, Langkah demi Langkah
Sistem pengendalian kualitas di balik pasokan Karot berjalan pada tahap-tahap yang ditentukan, masing-masing dengan gerbang yang harus dilewati melalui catatan, bukan melalui ingatan:
- Kontrol material: bahan bernomor panas dengan kimia dan sifat mekanik bersertifikat, dapat dilacak melalui setiap anggota yang dikirim.
- Kualifikasi prosedur: prosedur pengelasan dan kualifikasi tukang las memenuhi syarat sebelum produksi dan tersedia untuk audit klien.
- Verifikasi geometri: koordinat anggota melengkung dan geometri sambungan diperiksa terhadap model pada tahap fabrikasi yang ditentukan.
- Titik penahanan inspeksi: lasan diperiksa melalui pengujian tanpa merusak; permukaan dan pelapisan diverifikasi oleh inspeksi independen sebelum pengiriman.
- Dokumentasi penuh: surat keterangan pabrik, peta pengelasan, laporan NDT, log pelapisan, laporan dimensi dan daftar pengepakan disusun dalam dokumen pengiriman.
Inilah sistem yang memungkinkan klien mempercayai baja yang dibuat 5.000 km dari lokasi — dan memungkinkan baja tersebut tiba, sesuai, dirakit, serta melindungi seperti yang dirancang.
Baja Kompleks, Standar Dunia
Karot bukanlah pekerjaan volume. Ini adalah pekerjaan kompleksitas: anggota yang melengkung, presisi ketat, perlindungan korosi lebih dari yang biasa — tiga bidang di mana pembuat barang biasa mundur dan yang kompeten diukur. Itulah tepatnya alasan kami mengambil lingkup seperti itu.
Pembuatan lengkung melatih kemampuan bengkel berat kami dalam membengkokkan dan merakit. Kontrol presisi melatih sistem pengukuran dan QA kami. Anti-korosi internasional melatih disiplin pelapisan kami hingga standar lingkungan di mana perlindungan bukan sekadar pilihan tetapi kebutuhan untuk bertahan. Dan seluruh proses pengiriman — dari gambar hingga dokumen — adalah bukti bahwa ketika seorang klien di mana pun di dunia menetapkan versi paling sulit dari masalah struktur baja, ada produsen di Xuzhou yang telah membangun solusinya sebelumnya.
Kelengkungan Tanpa Kompromi: Pembentukan dan Kontrol Dimensi
Anggota melengkung dimulai sebagai anggota lurus; pertanyaannya adalah apa yang terjadi di antara bagian lurus dan kelengkungan yang dihasilkan, serta berapa biaya kelengkungan terhadap akurasi.
Pengebatan Dingin dan Termal, Dinilai Per Anggota
Rute pembentukan dipilih untuk setiap anggota berdasarkan radius, penampang, dan kelas baja. Lengkungan lembut dibentuk secara dingin, di mana pembengkokan yang terkendali mempertahankan sifat bahan dan jelas merupakan rute yang paling ekonomis — tetapi pembentukan dingin hanya diizinkan dalam batas yang menjaga keuletan baja tetap utuh, dengan kompensasi pegas dimasukkan ke dalam perhitungan pembengkokan sehingga lengkung yang dilepaskan memenuhi garis desain, bukan garis yang dibebani. Radius yang lebih ketat dan penampang yang lebih tebal memerlukan pembentukan termal, di mana pemanasan terkontrol dan lokal membentuk baja — proses yang lebih lambat, lebih terampil, dilakukan dengan prosedur yang melindungi bahan dari panas berlebih. Rencana produksi tidak menebak rute mana yang dibutuhkan setiap anggota; setiap potongan melengkung dijadwalkan berdasarkan metode pembentukannya dengan geometri, ketebalan, dan langkah inspeksi untuk metode itu didefinisikan terlebih dahulu.
Mengukur Kurva, Bukan Mengasumsikannya
Sebuah anggota lurus diverifikasi dengan beberapa dimensi; sebuah anggota melengkung diverifikasi dengan bentuk keseluruhannya. Potongan yang dibentuk diperiksa terhadap model 3D menggunakan pengukur profil dan pengukuran koordinat, membandingkan permukaan yang dikirim dengan permukaan desain di stasiun yang telah ditentukan — sebuah kurva yang akurat di ujungnya tetapi salah di bagian tengahnya gagal dalam tes yang sama dan akan membuat setiap bagian yang terpasang padanya menjadi tidak sejajar. Rezim toleransi memperlakukan kelengkungan sebagai dimensi tersendiri, dan jig serta cetakan bengkel dibuat dari data model yang sama yang digunakan oleh perinci, menutup lingkaran antara niat desain dan geometri yang dikirimkan.
Sambungan pada Geometri Melengkung
Koneksi pada anggota melengkung berada pada sudut terhadap semua yang lain: braket ditempatkan keluar dari bidang web, sambungan pipa mendarat pada geometri miring, dan kelompok baut harus tetap sejajar ketika kedua sisi sambungan melengkung ke arah yang berbeda. Setiap koneksi pada konstruksi baja melengkung dimodelkan dan dirinci secara tiga dimensi serta dirakit percobaan sebelum dikirim, karena toleransi yang tidak terlihat pada rangka lurus menjadi ketidaksejajaran yang tidak bisa diperbaiki dengan pengganjal pada rangka melengkung.
Sistem Anti-Korosi: Melampaui Praktik Standar Domestik
Persyaratan anti-korosi pada struktur baja Karot ditentukan jauh melampaui praktik standar domestik China yang umum — sebagai respons sadar terhadap proyek yang terletak di wilayah dan lingkungan kontrak di mana kedua pihak mengharapkan pelapisan menjadi sistem saraf bangunan, bukan catnya.
Spesifikasi pelapisan meningkatkan tuntutan pada setiap mata rantai: persiapan permukaan dengan pembersihan tembakan hingga standar kekasaran yang lebih tinggi; sistem kaya seng atau lapisan tebal yang diterapkan pada ketebalan film di atas praktik rutin; setiap lapisan diperiksa dengan pengukur ketebalan film kering pada kepadatan yang dirancang untuk menangkap penyimpangan, bukan hanya mengambil sampel; dan kontrol perbaikan sedemikian ketat sehingga film akhir pada las, tepi, dan permukaan kontak baut sesuai dengan spesifikasi permukaan utama. Pemeriksaan titik bocor memastikan kontinuitas — permukaan bebas lubang yang diminta oleh spesifikasi tetapi hanya pemeriksaan penuh yang dapat mengonfirmasi.
Tepi menerima pra-perlakuan sebelum pelapisan — tepi yang tajam adalah tempat di mana lapisan tipis dan korosi dimulai, sehingga tepi dibulatkan dan disegel sesuai spesifikasi daripada dibiarkan gagal dalam sepuluh tahun. Hasilnya adalah sistem korosi yang ekonomis: mengeluarkan biaya tambahan saat pembuatan, menghemat biaya penggantian generasi berikutnya. Ketika spesifikasi melebihi praktik domestik, tugas bengkel bukan untuk berdebat dengan spesifikasi — tetapi untuk melaksanakannya sebagai sistem, memverifikasinya sebagai bukti dan menyerahkannya sebagai garansi yang dapat dipertahankan klien.
Presisi sebagai Disiplin Inspeksi
Presisi tinggi bukanlah target yang ingin dicapai workshop sekaligus; itu adalah disiplin yang diterapkan melalui setiap tahap, karena pada geometri melengkung, kesalahan toleransi pada satu tahap menjadi ketidakmungkinan pada tahap berikutnya.
Akurasi Perakitan
Bukti akhir dari presisi adalah perakitan percobaan: anggota yang dibingkai dirakit di lantai bengkel pada posisi yang dibuat, dengan jarak sambungan, kesesuaian sudut, dan keseluruhan bentuk diukur terhadap model sebelum anggota mana pun meninggalkan bengkel. Perakitan percobaan pada proyek ekspor yang kompleks bukanlah latihan untuk lokasi — di sinilah geometri benar-benar dibuktikan, dan di mana beberapa milimeter perbedaan antara gambar dan kenyataan diselesaikan sementara crane, kapal, dan kru lapangan belum menunggu.
Tersertifikasi Secara Bukti
Setiap pemeriksaan menghasilkan catatan — laporan dimensi, sertifikat inspeksi, log pelapisan, pemeriksaan las — yang ikut dengan pengiriman dan memenuhi pengawasan pihak ketiga yang menjadi rutinitas proyek ekspor. Presisi tinggi tidak diklaim dalam brosur; itu tercatat.
Dari Pesanan ke Pengiriman: Pelaksanaan di Bawah Kontrol Internasional
Pekerjaan baja Karot dilakukan sebagai proyek internasional sejak hari pertama: persyaratan disepakati secara tertulis, kontrol kualitas didokumentasikan sesuai spesifikasi, kemajuan dilaporkan berdasarkan program, dan setiap penyimpangan — dibuat, tidak disembunyikan — disepakati dengan insinyur klien sebelum memengaruhi pekerjaan.
Pengemasan dan penandaan memerlukan teknik yang sama seperti baja: bagian ditandai sesuai rencana pemasangan, disusun agar situs menerima apa yang dibutuhkan untuk urutan angkat, dilindungi dari kelembaban perjalanan laut, dan didokumentasikan agar bea cukai, transportasi, dan pemasangan membaca informasi yang sama. Pada proyek di mana presisi diukur dalam milimeter, logistik adalah bagian dari presisi — sebuah bagian yang tiba tanpa tanda atau rusak adalah bagian yang gagal memenuhi toleransinya, tidak peduli seberapa baik dibuatnya.
Keteraturan yang diminta proyek — dalam fabrikasi, pelapisan, inspeksi, dan administrasi — adalah apa yang sebenarnya bisa dipertahankan oleh klien teknik internasional. Keteraturan itulah kemampuan ekspor itu sendiri.
Produk dan Teknologi Terkait
Komponen Baja
Anggota yang dibuat dengan geometri melengkung, sambungan presisi, dan keterlacakan material yang diverifikasi.
Struktur Rangka Pipa
Sistem rangka lengkung dan ruang dibuat dengan disiplin presisi yang sama.
Jembatan Struktur Baja
Pekerjaan baja jembatan kelas ekspor — domain lain di mana presisi dan perlindungan korosi tidak bisa dinegosiasikan.
Proyek Terkait
Hidroenergi Tarbela Pakistan
Struktur kuda-kuda baja berbentuk H untuk kompleks Tarbela — sisi lain dari pembangunan pembangkit listrik tenaga air Pakistan.
Indonesia Jinrui Energi Baru
250.000 m² struktur baja industri beriklim tropis di 90+ bangunan.
Tianjin R&F Guangdong Tower
Fabrikasi presisi pelat berat di rumah — disiplin yang sama, skala lebih tinggi.
Baja Kelas Internasional?
Pembuatan lengkung, kontrol presisi, dan perlindungan korosi melampaui norma domestik — tanyakan kepada kami bagaimana kami mengirimkan baja kompleks sesuai standar dunia.
Hubungi Tim Ekspor Kami Kemampuan Kami