Kolom Baja Cross-to-Box — Salah satu dari 10 Teknologi Manufaktur Inti Kami
Gedung bertingkat tinggi tidak mentolerir kolom yang gagal di atas kertas. Fabrikasi kolom silang-ke-kotak — salah satu dari sepuluh teknologi manufaktur inti Permanent Steel — menutup bagian gabungan berbentuk silang menjadi kotak melalui pengelasan berurutan, mengelola tegangan sisa las jauh lebih baik daripada pengelas kotak satu kali lulus. Ini adalah teknologi di balik menara setinggi 180 meter dengan kolom pelat 40+ mm.
Mengapa Urutan "Cross-to-Box" Lebih Penting Daripada Kotak Itu Sendiri
Kolom kotak adalah, dalam penampilan, anggota struktur yang paling sederhana: empat pelat yang dilas menjadi persegi panjang tertutup. Penampilan bisa menipu. Ketika empat pelat tebal dilas fillet menjadi sebuah penampang tertutup, setiap las menarik pelat di sekitarnya, dan karena penampang sudah tertutup, anggota tersebut tidak bisa melepaskan tegangan — tegangan sisa menumpuk, sudut-sudut menjadi distorsi, dan pada pelat tebal kolom yang baru dibuat secara diam-diam tidak lagi sesuai dengan penampang analisis. Semakin buruk urutan lasnya, semakin banyak tegangan tersembunyi yang diwarisi oleh pemasang, dan semakin sulit menjaga kolom tetap lurus dan tegak sepanjang tinggi menara.
Proses dari silang ke kotak membalik masalah. Empat pelat pertama kali dirakit sebagai penampang berbentuk silang — dua pelat atau sub-rakitan yang saling bersilangan pada sudut siku-siku, dilas saat bagian tersebut masih terbuka dan bebas bergerak. Pemanasan awal, ukuran las, dan urutannya dikendalikan pada geometri terbuka di mana distorsi dapat diukur dan dikoreksi. Baru kemudian dua sudut yang tersisa ditutup dengan las terakhir, mengubah salib menjadi kotak. Karena setengah dari pengelasan dilakukan pada bagian terbuka, tegangan sisa yang terkunci dalam kotak tertutup hanyalah sebagian kecil dari apa yang akan ditinggalkan oleh pembuatan kotak dengan satu jalur las.
Ini bukan proses eksotis untuk bangunan eksotis. Ini adalah jalur manufaktur yang disiplin yang membuat kolom kotak berat — jenis yang digunakan di menara dan gedung tinggi — lurus, persegi, dan dapat diprediksi, dan ini adalah salah satu alasan Permanent Steel mencantumkan fabrikasi dari silang ke kotak di antara sepuluh teknologi manufaktur intinya, didukung oleh lebih dari 100 paten dan staf teknik untuk melaksanakannya dalam skala produksi.
Penampang Silang, Penampang Kotak, dan Transisi di Antara Mereka
Setiap kolom gedung tinggi dimulai dengan pertanyaan struktural: bentuk penampang mana yang menahan beban lantai, melawan momen angin, dan terhubung ke balok pada ketinggian tertentu?
Kolom Berbentuk Salib (Krikform)
Sebuah kolom bangunan berbentuk silang atau plus yang dibentuk oleh dua pelat yang saling bersilangan dengan sudut tepat. Kekakuan tinggi pada kedua sumbu, sambungan balok sederhana di empat sisi, dan jawaban standar untuk konstruksi menengah di mana bebannya sedang dan sambungannya sering.
Kolom Kotak (Tabung Persegi)
Empat pelat dilas menjadi sebuah persegi panjang tertutup. Kekuatan dan kekakuan maksimum per unit baja, kekakuan torsi yang tidak dapat ditandingi oleh bagian terbuka, dan permukaan yang rapi serta ramah terhadap proteksi api yang dibutuhkan oleh menara. Kolom pilihan ketika beban dan kontrol goyangan mengatur desain.
Transisi Cross-to-Box
Sebuah kolom tunggal yang berbentuk salib pada lantai bawah dan berbentuk kotak di atasnya — atau sebaliknya — dengan segmen transisi buatan yang mendistribusikan kembali jalur beban pada perubahan bentuk. Arsitek mendapatkan kolom yang mereka inginkan di tingkat plaza; struktur mendapatkan bentuk yang dibutuhkannya di bagian atas.
Pengelasan Pelat 40 mm+: Di Mana Prosedur Adalah Segalanya
Ketebalan pelat di atas 40 mm adalah titik di mana pengelasan berhenti menjadi keterampilan kerajinan dan menjadi proses ilmiah. Setiap milimeter penting, dan prosedurnya adalah produknya.
Pengelasan plat tebal menggabungkan empat disiplin yang saling berinteraksi menjadi satu sambungan:
1. Persiapan Sambungan dan Pengelasan Celah Sempit
Untuk pelat dari 40 mm ke atas, persiapan V terbuka atau V ganda membuang logam isian dan menyalurkan panas ke sambungan. Stasiun fabrikasi berat kami menggunakan persiapan celah sempit — celah dalam yang rapat yang diisi dengan lebih sedikit jalur pengelasan yang lebih besar — yang mengurangi masukan panas, mempersingkat waktu pengelasan, dan mengurangi anggaran distorsi setengahnya dibandingkan dengan celah terbuka konvensional. Celah sempit inilah alasan mengapa sambungan 50 mm dapat dilas dengan volume las sekitar sepertiga dari persiapan standar.
2. Kontrol Pemanasan Awal dan Antar-Tahap
Plat tebal berfungsi sebagai pendingin panas: tanpa pemanasan awal, logam las membeku terhadap baja induk yang dingin dan retak. Suhu pemanasan awal (ditentukan oleh ketebalan plat, kelas, dan ekuivalen karbon), suhu antar-pengisian, dan laju pendinginan ditentukan, diukur, dan dicatat — plat yang dipanaskan diperiksa dengan pirometer kontak sebelum dan di antara pengelasan, karena sambungan yang dilas pada perbedaan 100°C dari prosedur bisa saja sama saja seperti dilas oleh pengelas yang berbeda.
3. Pengendalian Consumable dan WPS yang Ketat
Setiap set vertikal menggunakan spesifikasi prosedur pengelasan tertulis (WPS) yang memenuhi syarat berdasarkan catatan kualifikasi prosedur (PQR) untuk kelas dan rentang ketebalan. Bahan habis pakai dipanggang dan disimpan sesuai spesifikasi, dan batch kawat dapat ditelusuri sampai sambungan. Pada sambungan 40 mm+tidak ada improvisasi; hanya ada prosedur, yang dilakukan dan didokumentasikan.
4. Pengujian Non-Destruktif tanpa Pengecualian
Las tebal penetrasi penuh diperiksa, bukan hanya dilihat mata: pengujian ultrasonik (UT) sesuai dengan kriteria penerimaan kode pada pengelasan, dengan persentase yang diperlukan meningkat sesuai kategori sambungan dan ketebalan. Cacat yang ditemukan diperbaiki sesuai prosedur pengelasan ulang yang terdokumentasi dan diuji ulang. Laporan UT merupakan bagian dari file kolom — file yang sama yang dibawa bersama anggota ke lokasi dan masuk ke manual operasi bangunan.
Urutan Manufaktur Cross-to-Box
Urutan ini adalah teknologinya. Ini adalah perbedaan antara kotak yang dirakit dan kotak yang dibangun.
Tahap 1 — Perakitan Silang Terbuka
Empat pelat ditempatkan seperti salib: satu pelat web dengan pasangannya di sumbu, flens dipasang pada sudut siku-siku, semuanya ditahan dalam jig penyelarasan CNC. Seksi ini terbuka — setiap sisi pelat dapat diakses, setiap garis las dapat dijangkau, dan setiap dimensi dapat diperiksa dan dikoreksi sementara struktur masih sesuai. Perakitan pada salib terbuka inilah tempat keselarasan tercipta: peralatan, bukan kesabaran tukang las, yang menentukan geometri.
Tahap 2 — Pengelasan Terkontrol pada Bagian Terbuka
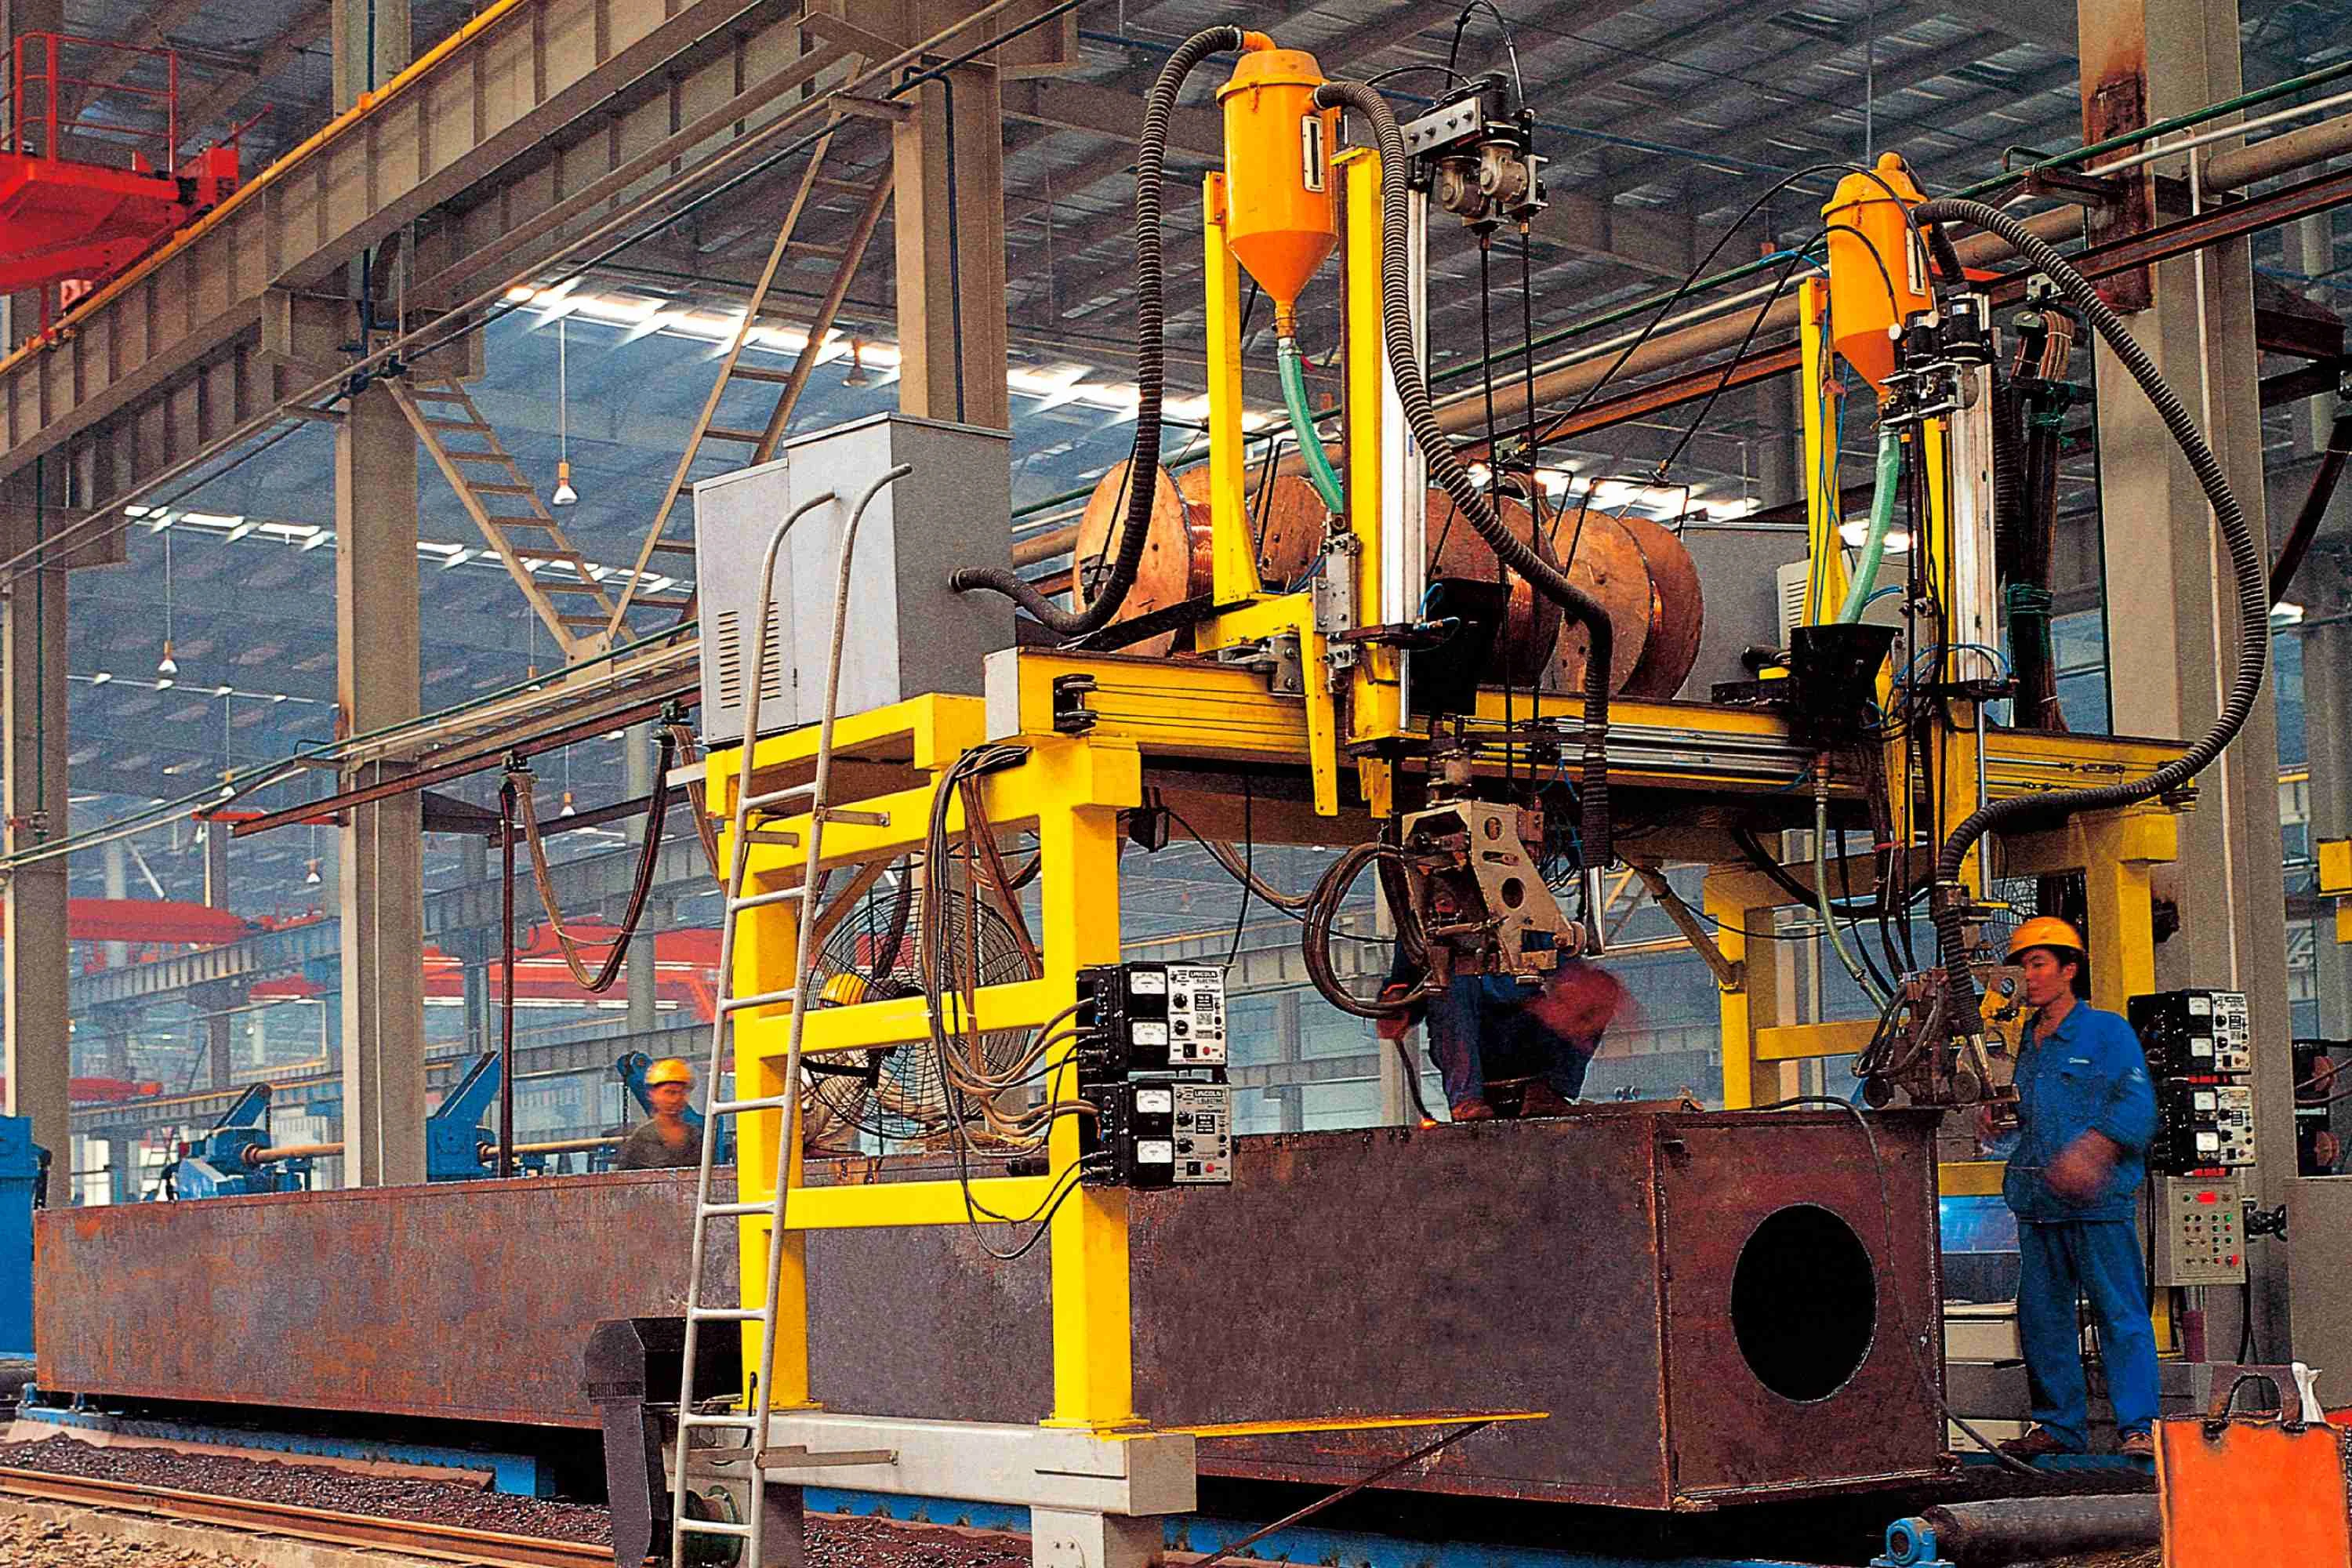
Empat pengelasan fillet pertama — yang menyatukan pelat menjadi bentuk silang — dilakukan dengan pengelasan busur terendam kawat ganda. Karena bagian ini terbuka, panas pengelasan bisa mengalir keluar dan distorsi dapat diukur; pengelasan dilakukan dalam urutan yang seimbang di sekitar silang untuk menjaga agar anggota tetap lurus. Pemanasan awal pada pelat yang lebih tebal dilakukan dan dicatat di sini, pada titik di mana masih memungkinkan untuk memperbaiki pergeseran daripada menerimanya.
Tahap 3 — Las Penutup ke dalam Kotak
Hanya setelah salib benar, dua sudut yang tersisa ditutup. Las penutup bergerak ke bawah bagian yang sudah stabil, dan geometri kotak akhir diverifikasi terhadap gambar bengkel: dimensi luar, kekakuan sudut, puntiran bagian, dan kelurusan sepanjang panjang kolom. Tegangan sisa yang akan menumpuk pada pembuatan kotak dari awal justru menjadi sisa kecil yang terdokumentasi — yang tepatnya merupakan sifat yang menjaga kolom 40 mm+tetap lurus saat pemasangan dan stabil selama digunakan.
Tahap 4 — Pemesinan Akhir dan Inspeksi
Frais ujung atau pemotongan permukaan mempersiapkan ujung kolom untuk pemasangan sambungan; pelat diafragma di dalam kotak pada tingkat balok diposisikan dan lasannya diperiksa melalui bukaan akses sebelum ditutup; dan anggota yang selesai melewati audit dimensi dan NDT sebelum dilakukan blasting tembak dan pelapisan.
Menutup Kotak: Pengelasan Electroslag untuk Jahitan Vertikal
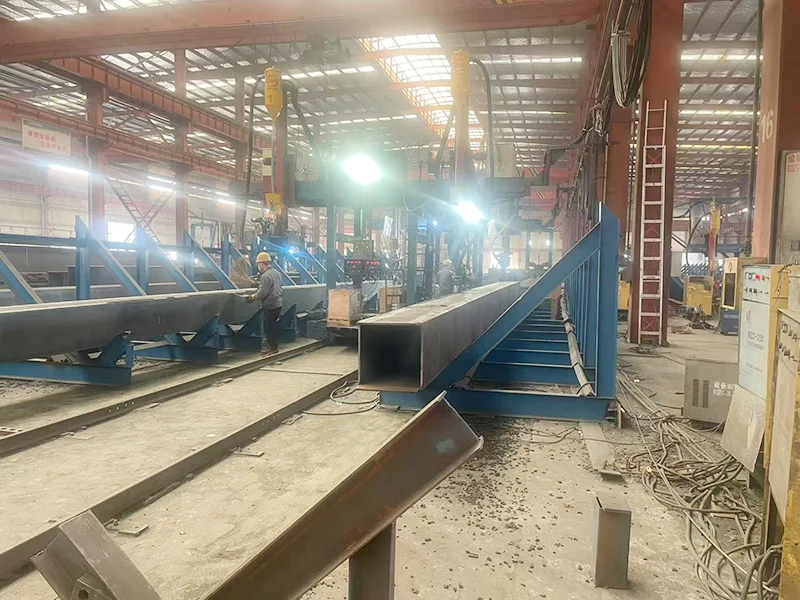
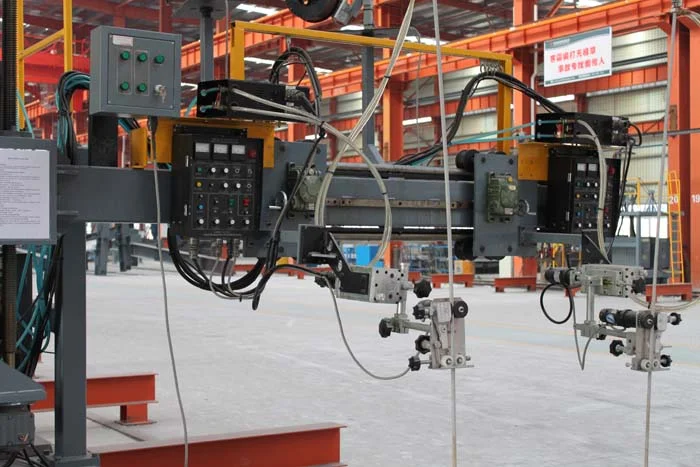
Menutup sebuah bagian kotak meninggalkan satu kelas sambungan yang pengelasan standar tidak dapat dijangkau secara ekonomis dari luar: sambungan vertikal tersembunyi di dalam kotak tertutup, dan sambungan tumpul vertikal panjang antara pelat berat. Stasiun kolom kotak Permanent Steel menggunakan pengelasan elektroslag kantilever untuk sambungan ini secara tepat.
Pengelasan elektroslag adalah proses vertikal: sambungan ditutup oleh sepatu yang didinginkan air, kawat dimasukkan secara terus-menerus ke dalam kolam terak cair, dan resistensi dari terak menjaga kolam cukup panas untuk menyatukan ketebalan pelat penuh dalam satu kali jalur. Satu paket peralatan kecil menjalankan seluruh sambungan vertikal — biasanya sepertiga hingga seperlima dari waktu pengelasan multi-lintasan manual pada sambungan yang sama — dengan penetrasi penuh dijamin oleh fisika proses, bukan oleh akses. Mesin yang menjorok ke luar menempatkan peralatan tanpa menempati bagian dalam kotak, yang membuatnya menjadi alat standar untuk menutup kolom kotak berat dalam produksi.
Sambungan elektroslag menerima dokumentasi yang sama seperti kategori lainnya: prosedur dikualifikasi pada ketebalan pelat yang sebenarnya, diperiksa UT setelah pengelasan, dan setiap perbaikan dilakukan di bawah prosedur pengelasan ulang dan diuji kembali. Kecepatan proses ini merupakan keuntungan produksi hanya karena kualitasnya dipegang pada standar yang sama dengan kolom lainnya.
Perbandingan Teknologi Pengelasan Kolom Kotak
| Jenis Sambungan | Proses Kami | Alternatif Umum |
|---|---|---|
| Fillet perakitan silang | Twin-wire SAW, urutan seimbang | Pengelasan manual satu kawat |
| Sudut penutupan kotak | Penutupan yang dikontrol urutan pada persilangan yang sebenarnya | Perakitan kotak langsung, stres tidak dikelola |
| Sambungan vertikal tersembunyi | Pengelasan elektroslag kantilever | Pengelasan akses manual atau penutup yang dibaut |
| Sambungan pantat, pelat tebal | SAW celah sempit, pemanasan awal dicatat | Pengelasan multi-pass alur terbuka |
| Pemeriksaan | UT sesuai kode pada sambungan penetrasi penuh | Hanya visual pada banyak sambungan bengkel |
Pengelasan dilakukan sesuai dengan dokumentasi WPS/PQR yang memenuhi syarat; ruang lingkup NDT ditentukan dalam rencana kualitas proyek.
180 Meter Kolom Kotak: Menara Tianjin R&F Guangdong
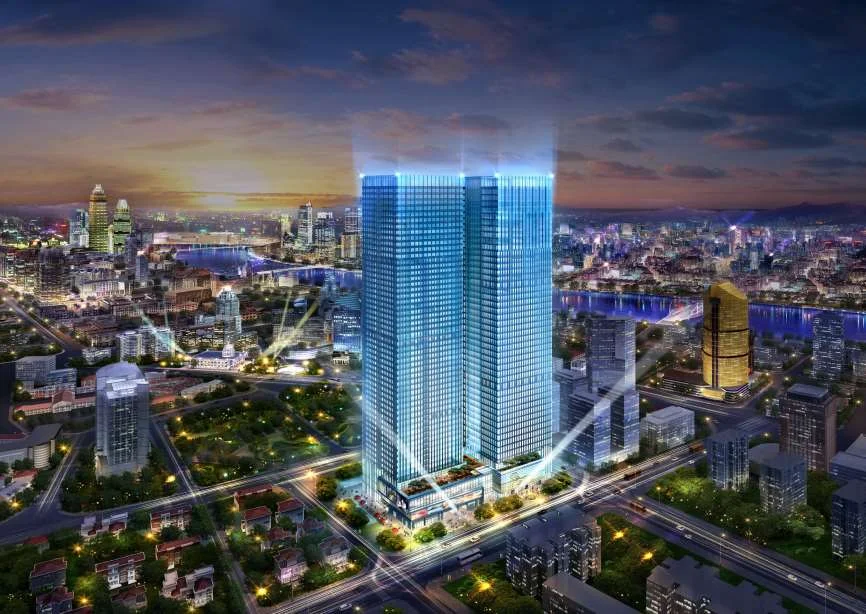
Menara Tianjin R&F Guangdong adalah gedung pencakar langit yang inti bahagiannya dari baja bergantung pada kolom kotak berat yang menahan beban vertikal dan lateral dari sekitar Struktur setinggi 180 meter. Ketebalan pelat pada tingkat kolom melebihi 40 mm — tepat pada titik di mana fabrikasi kolom-boks berhenti menjadi rutin dan mulai menjadi spesialisasi.
Untuk sebuah kolom yang berat dan setinggi itu, setiap tahap disiplin silang-ke-kotak memiliki manfaatnya masing-masing. Perakitan silang-terbuka memberikan pemeriksaan geometri bagi para pembuat sebelum kotak tersebut disegel. Proses celah sempit dan elektroslag menjaga volume las dan distorsi tetap dalam anggaran yang tidak bisa dipenuhi oleh pendekatan alur terbuka konvensional pada pelat 40 mm+. Catatan pemanasan awal dan dokumentasi UT memberikan tim desain keyakinan bahwa kolom yang dibangun sesuai rencana adalah kolom yang dianalisis — properti yang paling penting dalam struktur tinggi dan ramping di mana kesalahan lurus di pangkal akan bertambah menjadi goyangan di bagian atas.
Bangunan seperti ini adalah alasan mengapa proses cross-to-box diklasifikasikan sebagai teknologi inti daripada operasi rutin di bengkel. Jika proyek Anda melibatkan kolom kotak dalam, pelat tebal, atau transisi antara bagian silang dan kotak, inilah silsilah manufaktur yang Anda pilih — bukan janji, tetapi proses yang terdokumentasi dengan menara yang berdiri di atasnya.
Lihat Portofolio Proyek Gedung TinggiDi Mana Kolom Lintas-ke-Kotak Memimpin Struktur
Gedung Bertingkat Tinggi
Kolom inti dan kolom perimeter pada menara setinggi 20–60+ lantai, di mana penampang kotak memberikan kekakuan terhadap goyangan dan sambungan balok memenuhi tuntutan tinggi.
Menara Super-Tinggi & Multi-Guna
Kolom dalam rezim beban ekstrem — pelat 40 mm+, kelas kekuatan tinggi, dan segmen transisi di mana penampang berubah dengan sistem struktur.
Transfer & Mega-Kolom
Bagian kolom besar di tingkat podium yang menanggung beban menara di atasnya dan menyebarkannya ke fondasi — anggota tunggal terberat dalam kerangka.
Industri Berat
Kolom kotak untuk bangunan industri berat dengan beban reaksi tinggi dan rangka momen, menggunakan teknologi pelat tebal dan las penutup yang sama pada skala kolom.
Dokumentasi yang Bisa Anda Bangun Menjadi Menara
Kolom kotak pelat tebal hanya sebaik file-nya — catatan yang memberi tahu insinyur perancang, pemasang, pemeriksa, dan pemilik bangunan di masa depan persis apa yang telah dilakukan dan terhadap apa itu diverifikasi. Untuk setiap kolom yang kami produksi, file itu berisi:
- Sertifikat material dengan nomor panas untuk setiap plat, dapat ditelusuri dari pabrik ke anggota;
- Dokumentasi WPS/PQR yang memenuhi syarat untuk setiap kategori sambungan dan rentang ketebalan yang digunakan;
- Catatan suhu pemanasan awal dan antar-lapisan pada sambungan pelat tebal, data yang membuktikan prosedur telah diikuti;
- Catatan dimensi saat perakitan, setelah pengelasan, dan setelah pelurusan — tiga kondisi yang membingkai perilaku anggota;
- Laporan UT dan NDT lainnya pada las penetrasi penuh dengan catatan perbaikan jika berlaku;
- Tanda dan identifikasi anggota sesuai bangunan yang menghubungkan kolom ke posisi pemasangannya.
Standar dokumentasi ini bukanlah formalitas yang diminta oleh konsultan; ini adalah dasar operasional dari sistem pembuatan kami, diterapkan pada setiap kolom baik yang berdiri di kantor 30 lantai maupun menara campuran 60 lantai. Ketika seorang konsultan bertanya "bagaimana kita tahu kolom ini sesuai dengan rancangan?", jawabannya bukan berupa jaminan — melainkan sebuah berkas.
Disiplin yang sama berlaku untuk antarmuka yang mengelilingi kolom. Detail sambungan, sambungan penyambung, pelat dasar, dan interaksi dengan rangka lantai semuanya didokumentasikan dengan standar yang sama, sehingga pemasang menerima kolom yang terhubung tepat di tempat yang dikatakan model. Dalam praktiknya, inilah yang membuat program pemasangan gedung tinggi dapat diprediksi: kolom tiba dengan sambungannya sudah diverifikasi, pertimbangan penopangan sementara dicatat dalam dokumentasi pemasangan, dan urutan crane dikoordinasikan dengan batch pengiriman. Jadwal menara hanya dapat diandalkan sejauh setiap anggota dan setiap dokumen di dalamnya, itulah sebabnya kami menerapkan standar file baik pada baut terakhir maupun pelat pertama.
Pertanyaan Kolom Silang-ke-Kotak dari Insinyur Struktur
Mengapa merakit kolom kotak sebagai silang terlebih dahulu? Tampaknya seperti langkah tambahan.
Karena langkah ekstra ini memberikan kontrol terhadap tegangan sisa. Mengelas silang terbuka terlebih dahulu memungkinkan bagian tersebut mengurangi distorsi sementara masih fleksibel; menutup sudut terakhir akan mengunci kondisi tegangan kecil yang terukur. Sebuah kotak yang dibangun dari awal akan menumpuk tegangan setiap kali pengelasan pada bagian yang tidak dapat bergerak, dan pelat tebal memperbesar masalah ini. Pada kolom 40 mm+, urutannya bukan pekerjaan ekstra — itulah pekerjaannya.
Ketebalan pelat berapa yang bisa Anda tangani untuk kolom kotak?
Stasiun kotak-kolom kami secara rutin membuat pelat dari 40 mm hingga mencapai ukuran berat, dengan kontrol pemanasan awal, pengelasan celah sempit, dan penutupan electroslag pada skala produksi. Konfirmasikan ketebalan maksimum Anda dengan kami dan kami akan menentukan prosedur serta kapasitas untuk jadwal kolom Anda.
Apakah Anda membuat transisi antara penampang silang dan penampang kotak dalam satu kolom?
Ya. Segmen transisi dirinci dengan redistribusi beban yang diverifikasi, dibuat dengan penguatan yang diperlukan oleh perubahan tersebut, dan didokumentasikan seperti anggota lainnya. Kolom perilaku bawah dan kolom perilaku atas kemudian disambung dan dihubungkan sesuai skema pemasangan.
Jenis baja apa yang Anda gunakan untuk kolom gedung tinggi?
Q355B, Q390B, dan Q420B adalah kelas struktural standar kami, dengan varian performa tinggi dan ketangguhan meningkat (sub-kelas C/D/E dengan pengujian Charpy) yang ditentukan untuk proyek seismik dan iklim dingin. Kelas dipilih bersama tim desain dan didokumentasikan per anggota.
Bisakah Anda mengirimkan paket baja tinggi lengkap, tidak hanya kolom?
Ya — kolom, balok lantai, penopang, sambungan, dan pemasangan. Kami menggabungkan teknologi kolom dengan lini balok H kami, perincian sambungan, dan enam kualifikasi tingkat atas dalam satu kontrak, sehingga baja menara menjadi satu produk yang dirancang, dibuat, dan didokumentasikan.
Rekayasa Kolom Gedung Tinggimu dengan Mitra Teknologi Inti
Kirimkan jadwal kolom Anda, ketebalan pelat, dan dasar desain. Insinyur kami akan mengonfirmasi rute fabrikasi, kualifikasi prosedur, dan program pengiriman — dengan standar dokumentasi yang bisa Anda gunakan sebagai acuan.
Minta Proposal Fabrikasi Kolom Kotak