Стальная двутавровая балка — Изготовляется на линии, а не руками и надеждой
Каждый изготовитель стали режет и сваривает двутавры. Permanent Steel эксплуатирует собственную интеллектуальную линию производства двутавров со сборкой на ЧПУ, двухпроволочной сваркой под флюсом и автоматической правкой полок — выпуская балки с более узкими допусками, чем ручное изготовление, примерно в три раза производительнее.
Разница между «сварить двутавр» и «произвести двутавр»
В обычном производственном цехе двутавр — задача ручной сборки. Слесарь-сборщик ставит два листа полок к листу стенки, вручную прихватывает их, а сварщик ведёт однопроволочные угловые швы по обеим сторонам — дважды, по одному на полку. Длина балки отрезается по рулетке. Прямоугольность полки — такая, какой её сделали глаз сборщика и прихватки. Прямолинейность проверяется шнуром, и только если кто-то догадается проверить. Это медленно, непостоянно, и качество процесса целиком живёт в квалификации одного сварщика.
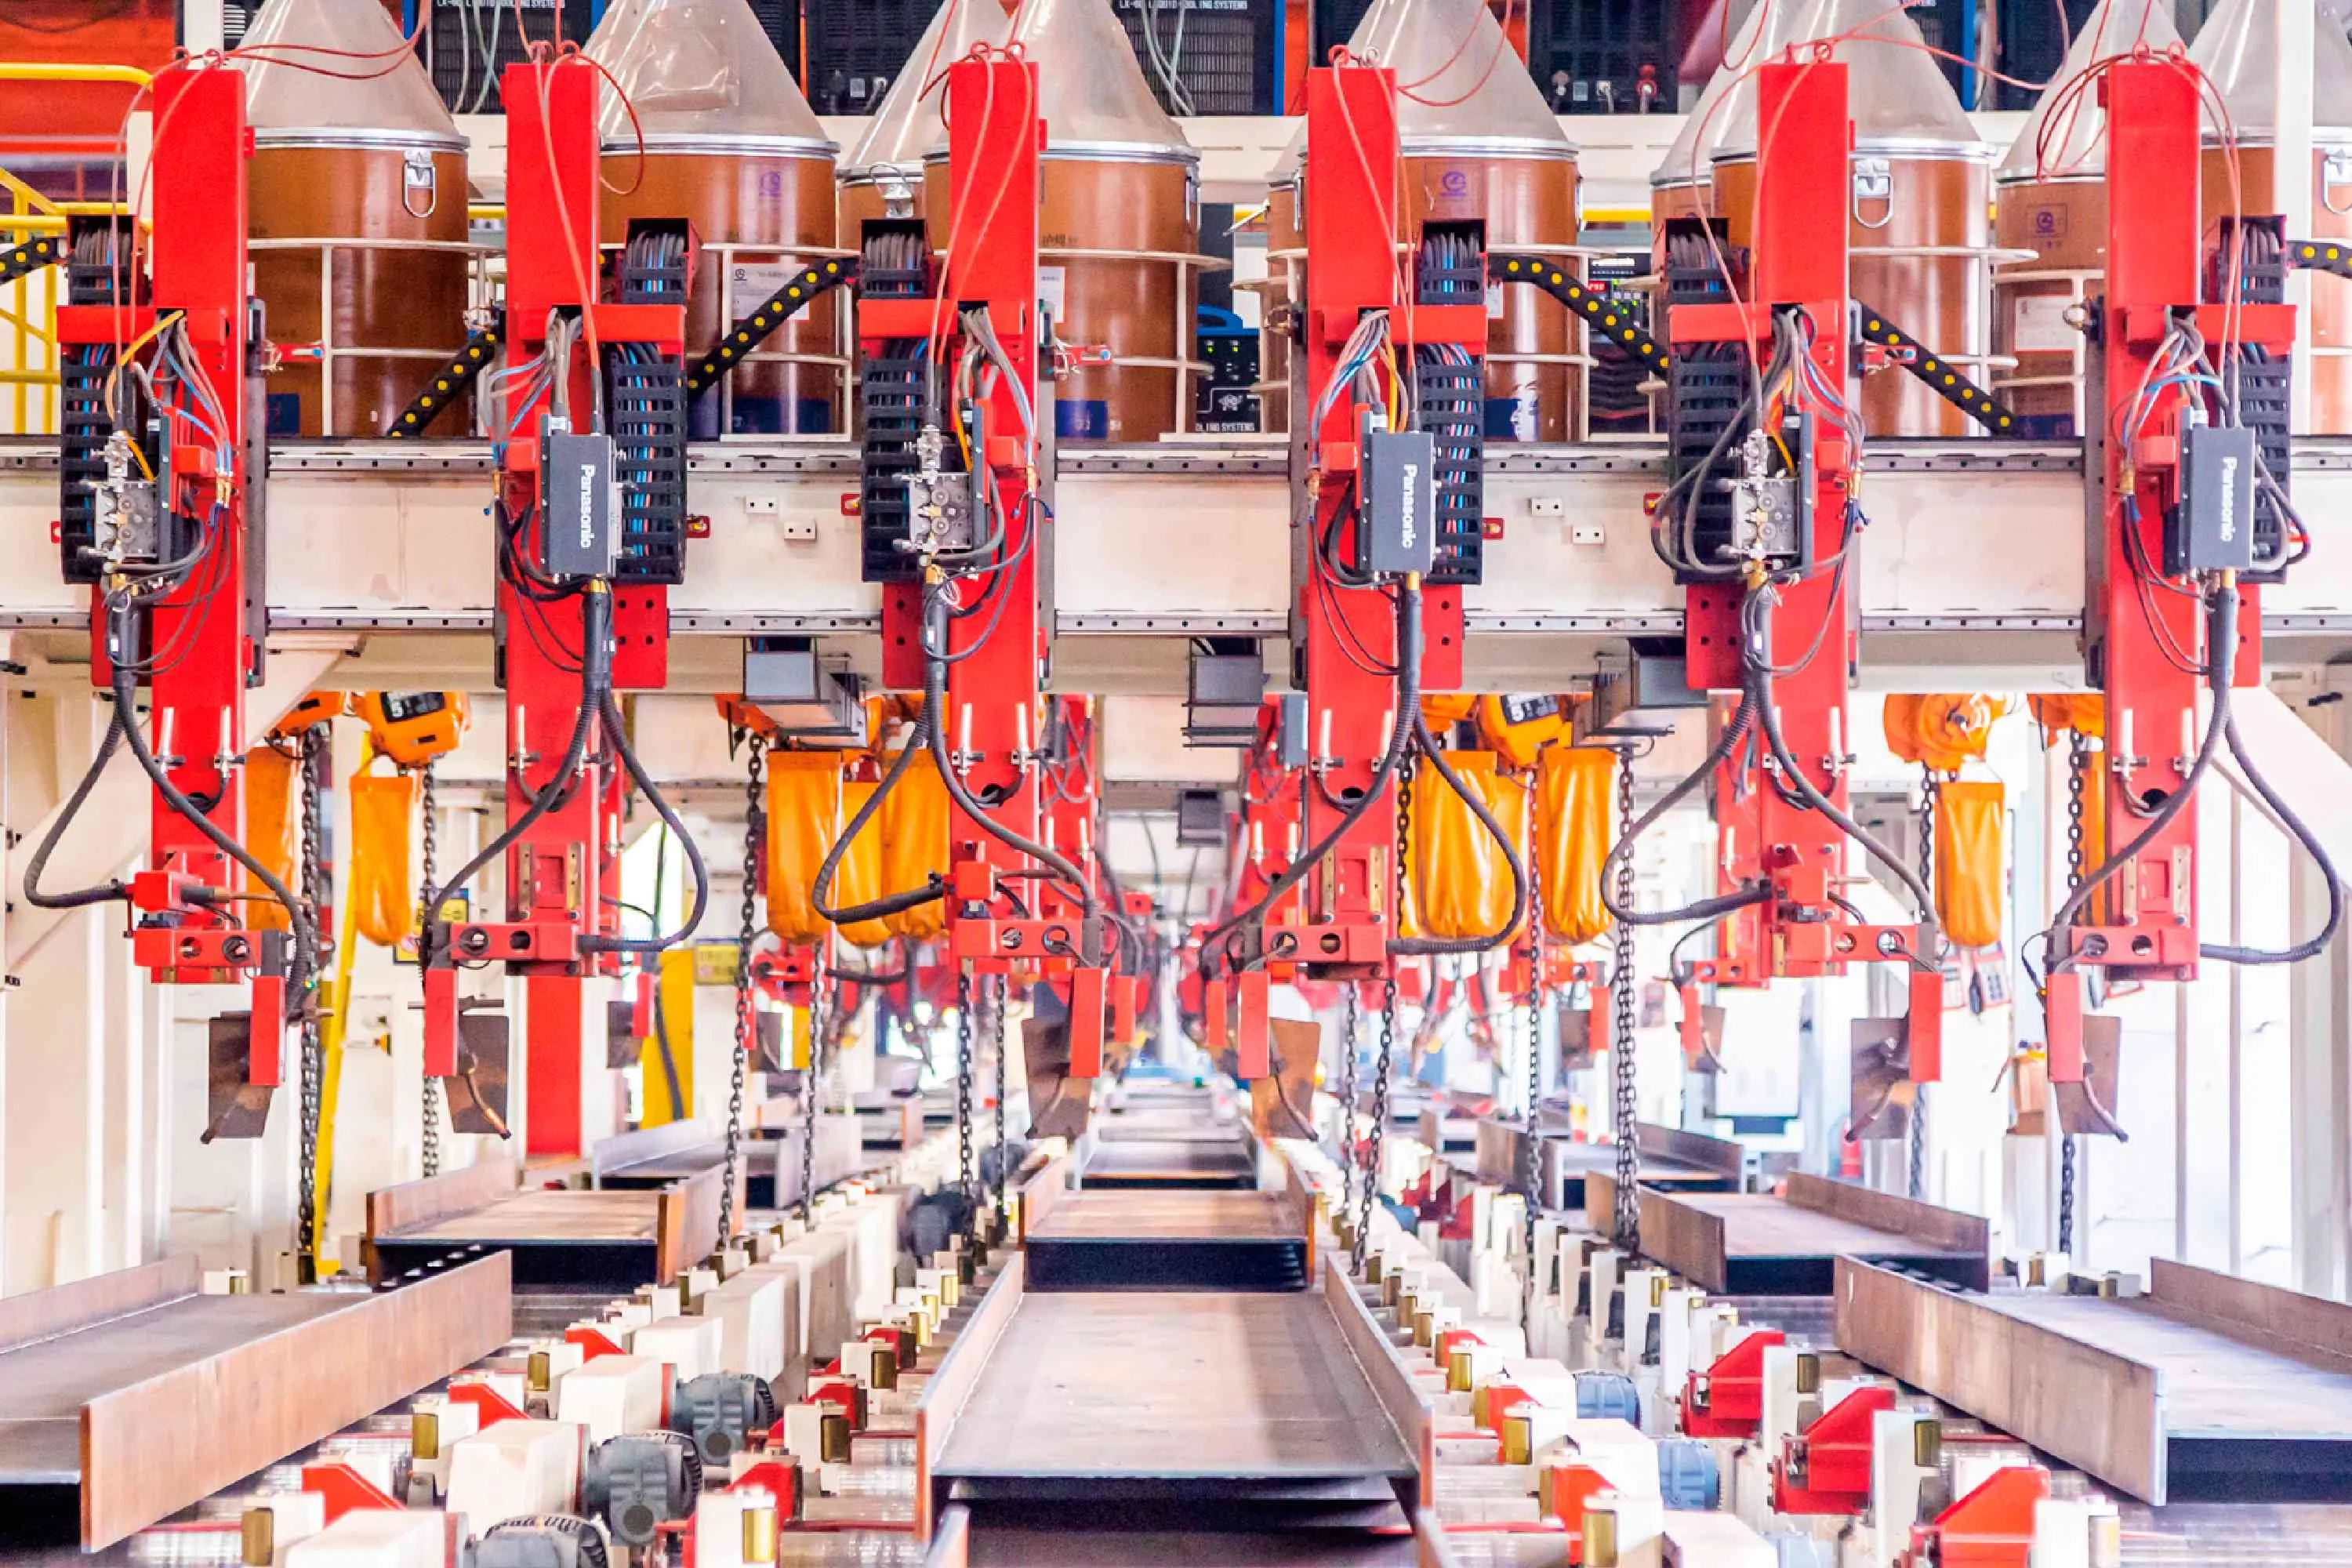
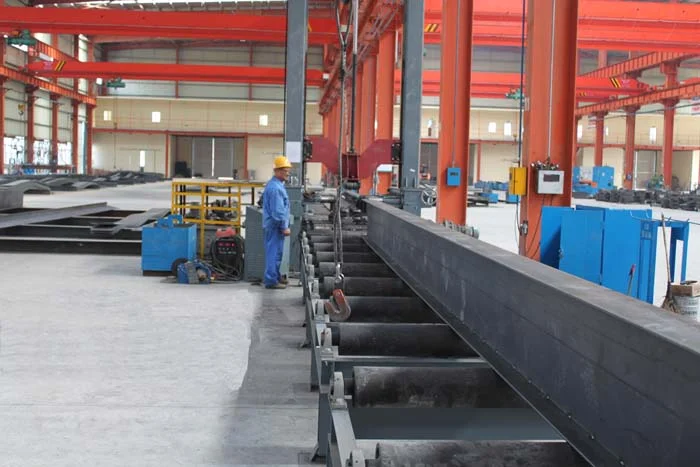
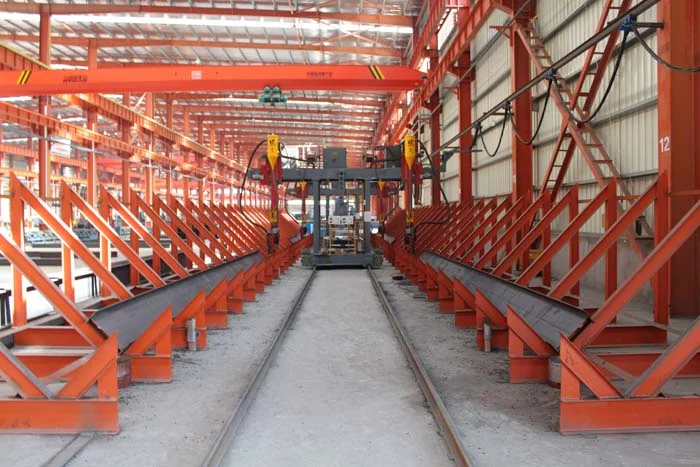
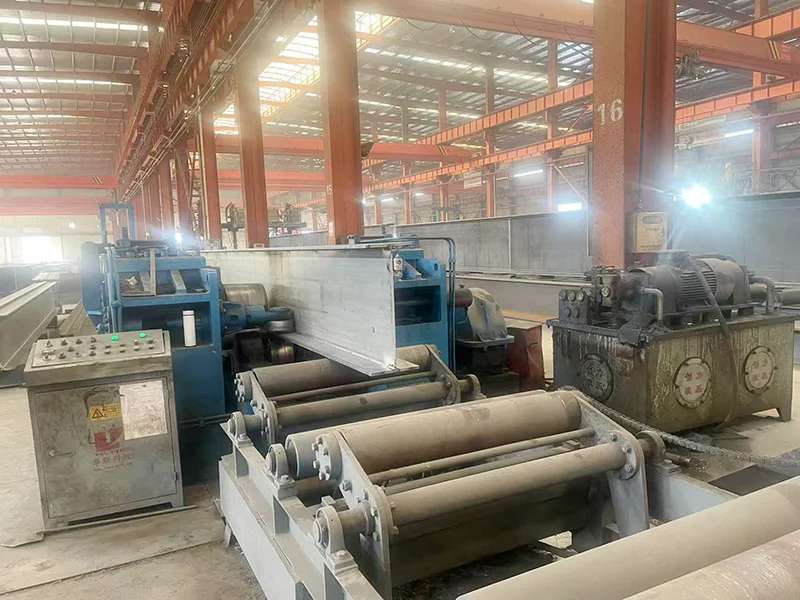
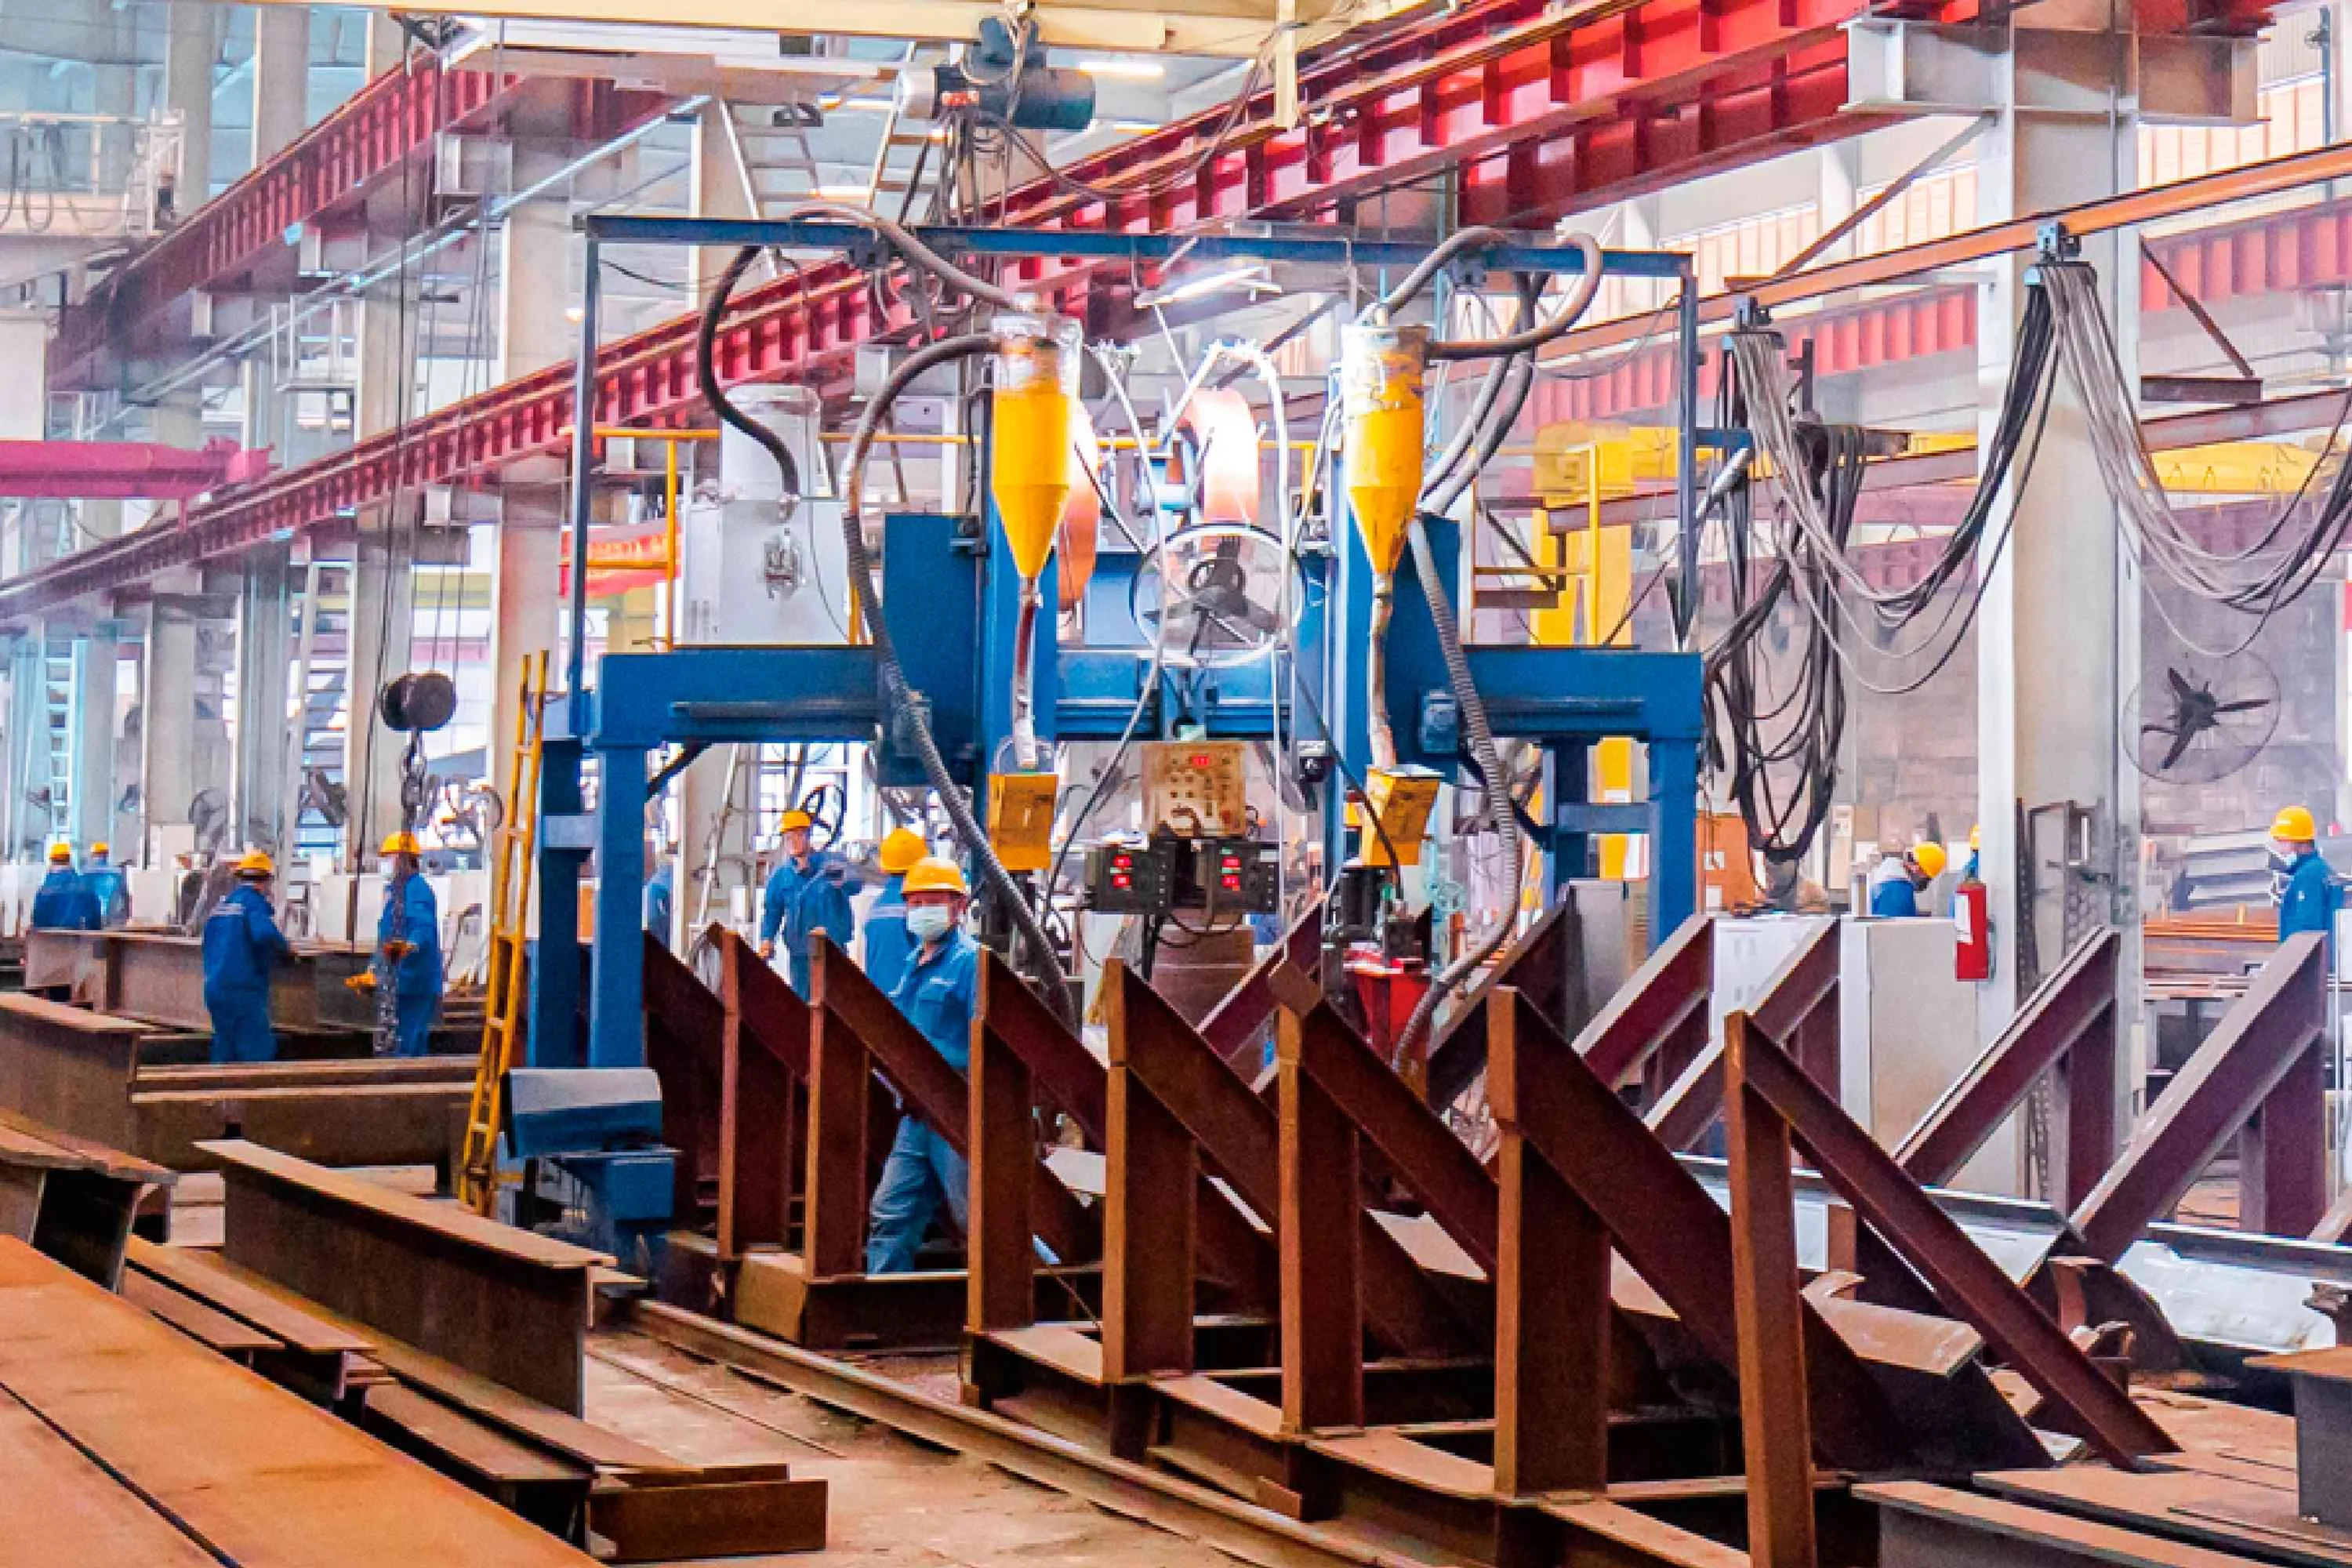
Permanent Steel эксплуатирует принципиально иную систему: собственную интеллектуальную линию производства двутавров. Резка, сборка, сварка и правка управляются станком по рабочему чертежу балки. Сборщик держит стенку и полки в зажимах с позиционированием ЧПУ до нанесения первого шва — поэтому геометрия сечения задаётся станком, а не усадкой прихваток. Двухпроволочная сварка под флюсом наплавляет оба шва полок непрерывно и равномерно. Затем гидравлический правильный пресс исправляет остаточные деформации, а дробеструйная очистка готовит поверхность под покрытие за тот же проход.
Результат — балка, изготовленная с размерными допусками, которые ручные цеха обещают, но редко выдерживают: прямоугольность полки контролируется, строительный подъём и изгиб исправлены, качество шва постоянно от первого метра до последнего. И поскольку линия работает на машинном времени, а не на усталости сварщика, она даёт примерно втрое большую производительность , чем ручной участок, — поэтому мы можем брать на себя графики поставки, измеряемые неделями, а не сезонами.
Типы двутавров: катаные сечения и сварные составные балки
Конструкционные двутавры бывают двух семейств с разной металлургией, допусками и экономикой поставки. Мы поставляем оба и подскажем, какой реально нужен вашему каркасу.
Горячекатаные H-сечения (HW / HM / HN)
Горячекатаные двутавры производятся на металлургическом заводе прокаткой одной заготовки в I/H-профиль. Сечение постоянно по длине, углы скруглены, материал однороден. Это экономичный ответ для стандартных размеров колонн и балок, где каталожное сечение подходит под проектную нагрузку — большинство обычных строительных каркасов.
- Серия HW — широкая полка, квадратный профиль; для колонн, высокая осевая несущая способность
- Серия HM — средняя полка; общий каркас, колонны и главные балки
- Серия HN — узкая полка, высокий профиль; для балок, высокая эффективность на изгиб
Катаные сечения глубиной до 1 000 мм и полкой до 64 мм поставляются с сертифицированных заводов или из нашего собственного запаса для распространённых марок и размеров.
Сварные составные H-сечения
Когда проект требует сечения, которое не выпускает ни один прокатный стан — глубина больше калибра стана, полка шире максимума, гибридная марка (например, стенка Q355B с полками Q420B) или балка переменного сечения — балку нужно собирать сваркой листов. Это тот класс, где качество изготовления определяет работу конструкции, и тот класс, где наша интеллектуальная линия оправдывает себя.
- Диапазон глубины: 200–2 000 мм
- Ширина полки: 150–1 000 мм
- Толщина листа: 6–40 мм и более
- Длина: до 20 000 мм одним элементом, стыкование по проекту
Если вашему проекту нужны составные сечения, вы покупаете не каталожный продукт, а заказываете индивидуальный конструкционный элемент, и описанный ниже производственный процесс — именно то, как мы обеспечиваем допуск, под который вы проектируете.
Внутри интеллектуальной линии двутавров: шесть контролируемых шагов
Каждая балка на интеллектуальной линии проходит одну и ту же контролируемую последовательность. Каждый пост — врата качества, и процесс построен так, чтобы дефекты ловились в цехе, а не на подъёме монтажника.
Шаг 1 — резка листа на ЧПУ
Листы стенки и полок режутся на многопламенных станках прямолинейной резки с ЧПУ, размеры программируются прямо из рабочего чертежа. Качество резаной кромки, прямоугольность и допуск длины задаются станком, а не рулеткой. Толщина листа до 40 мм обрабатывается штатно; более толстый лист производится на тяжёлых постах резки.
Шаг 2 — сборка на ЧПУ
Сборочный станок двутавров зажимает стенку и обе полки в выравнивание с позиционированием ЧПУ. Контактные поверхности автоматически очищаются перед сборкой, а элементы прихватываются в истинной геометрии. Именно здесь профиль рождается правильным: центрирование стенки и прямоугольность полки задаются станком, до того как усадка сварки сможет их исказить.
Шаг 3 — двухпроволочная сварка под флюсом
Швы «полка — стенка» наплавляются двухпроволочной сваркой под флюсом (SAW): два проволочных электрода подаются в одну сварочную ванну под гранулированным флюсом. Процесс даёт высокую скорость наплавки, глубокий провар и гладкий шов под слоем шлака, защищённый от загрязнения атмосферой. Обе стороны стенки свариваются последовательно для балансировки деформаций, размер шва — по проекту (обычно 0,5–0,7 толщины стенки для углового шва или полный провар там, где задано).
Шаг 4 — гидравлическая правка
Сварка неизбежно вносит остаточные деформации. Гидравлический правильный станок двутавров возвращает полки и стенку в норму: прямоугольность полки, изгиб балки и строительный подъём исправляются механически и проверяются по таблице допусков, а не принимаются как «обычная сварочная деформация».
Шаг 5 — сверление, вырезы и механическая обработка
Соединения (торцовые пластины, рёбра, болтовые отверстия, вырезы) обрабатываются или сверлятся на ЧПУ после правки, чтобы балка приходила на площадку готовым к соединению элементом с точной геометрией. Сверление на месте — самый частый источник коррозии, появляющейся на площадке, — исключается проектом.
Шаг 6 — дробеструйная очистка и покрытие
Каждая балка проходит через дробеструйную машину, которая очищает поверхность до Sa2.5 и даёт системе покрытия нужный профиль для сцепления. Грунт наносится в контролируемых условиях, готовые балки маркируются, пакетируются и документируются для отгрузки.
Марки стали и прослеживаемость
Работа балки начинается с листа. Мы закупаем сертифицированную конструкционную сталь и проверяем её дважды: по сертификату завода при приёмке и по протоколу испытаний, который храним по проекту.
| Марка (GB/T) | Предел текучести ≥ МПа | Прочность при растяжении, МПа | Типичное применение | Обычные приближённые эквиваленты |
|---|---|---|---|---|
| Q235B | 235 | 370–500 | Второстепенные элементы, связи, малоэтажный каркас | S235JR, A36, SS400 |
| Q355B | 355 | 470–630 | Основные балки и колонны — рабочая марка | S355JR, A572 Gr.50, SM490 |
| Q390B | 390 | 490–650 | Тяжёлый каркас, длиннопролётные элементы, снежные регионы | S390, класс A572 Gr.60 |
| Q420B | 420 | 520–680 | Высоконагруженные колонны, сильно нагруженные гибридные сечения | S420, класс A572 Gr.65 |
Материал — единственная переменная, которую производственная линия не исправит потом; если химия неверна, технология сварки недействительна и несущей способности балки не существует. Поэтому каждый рулон и лист документируется номером сертификата, номером плавки и результатом испытаний, и эти записи сопровождают балку через изготовление в файл проекта — прослеживаемые от монтажного чертежа назад до завода в любой момент жизни здания.
Для сейсмических регионов и температурно-чувствительных применений мы также поставляем подмарки (C, D, E) с дополнительными испытаниями на удар по Шарпи по действующим нормам и подскажем правильную марку с требованием по ударной вязкости для климата и сейсмической зоны вашего проекта.
Допуски и испытания: что реально означает «изготовлено по спецификации»
Вопросы, отделяющие компетентного изготовителя от превосходного, — это допуски и испытания, а не вид швов. Мы изготовляем сварные балки по размерным допускам GB/T 11263 (горячекатаные) и производственным допускам проектных норм (обычно GB 50205), выдерживая:
- Высота сечения: ±3 мм при глубине до 1 000 мм
- Ширина полки: ±4 мм, центрирование стенки в пределах половины толщины стенки
- Прямоугольность полки: обычно в пределах 2 мм по ширине полки
- Общая длина: ±2 мм на цеховых длинах, торцы обрезаны прямоугольно
- Прямолинейность: изгиб и строительный подъём исправлены и проверены после правки
Швы проверяются по документированному плану контроля: визуальный осмотр и размерные проверки каждого элемента, ультразвуковой контроль (UT) швов с полным проваром и тяжёлых сечений там, где это требуют нормы, и карта швов по каждой балке, отмеченная в цеховой записи. Сварщики аттестованы по применимому стандарту, а документация WPS/PQR ведётся для каждого типа соединений, которые мы изготовляем, — без неё сварка выше лишь украшение.
Интеллектуальная линия против ручного изготовления
| Параметр | Интеллектуальная линия | Типовой ручной цех |
|---|---|---|
| Позиционирование при сборке | Геометрию задают зажимы ЧПУ | Глаз сборщика и прихватки |
| Сварка полок | Двухпроволочная SAW, непрерывно | Ручная однопроволочная сварка |
| Контроль деформаций | Гидравлический правильный пресс | Правка молотком и пламенем |
| Производительность участка | ≈3× от ручной | Базовая |
| Постоянство | От элемента к элементу, от смены к смене | Зависит от сварщика |
Управление процессом сварки: наука за швом
Сварной двутавр удаётся или не удаётся на шве, а шов удаётся или не удаётся по трём контролируемым переменным: ввод тепла, подготовка соединения и последовательность укладки проходов. На интеллектуальной линии каждая из этих переменных задаётся, а не импровизируется. Угловые швы «полка — стенка» укладываются головками двухпроволочной сварки под флюсом (SAW) на контролируемых скоростях, с регистрацией подачи проволоки и напряжения по каждой балке; ручной цех зависит от глаза и настроения сварщика. Результат — шов равномерного катета, постоянного провара и предсказуемых деформаций, что и позволяет затем контролировать правильный пресс.
Подготовка соединения важна не меньше самой наплавки. Кромки полок разделываются на линии резки листа с ЧПУ по документированной геометрии соединения, зазор подгонки между стенкой и полкой выдерживается зажимами сборки ЧПУ, а сборка прихватывается в последовательности, не дающей деталям разойтись при производственной сварке. Для тяжёлых сечений — полки толще 40 мм или там, где проект требует швов с полным проваром — процедура включает требования предварительного подогрева, контроль температуры между проходами и назначенные сочетания электродов/флюса, аттестованные WPS/PQR проекта. Это не абстрактные значения: они вписаны в цеховой маршрутный лист балки, выполняются аттестованными сварщиками и проверяются планом контроля до выхода элемента с участка.
Логика качества за управлением процессом проста: равномерный документированный ввод тепла даёт равномерные остаточные напряжения; равномерные остаточные напряжения дают балки, остающиеся прямыми после отгрузки и работающие предсказуемо под временной нагрузкой. Балка, сваренная умелым сварщиком в хороший день и учеником в плохой, — не «качественный продукт с вариацией», а два разных продукта. Интеллектуальная линия существует, чтобы каждый день был хорошим, и поэтому размерная стабильность наших балок — свойство, которое монтажники замечают первым, а собственники выигрывают от него всю жизнь здания.
Там, где этого требует проект, мы также ведём производственную последовательность в сторону отделки: полная сборка и сварка элемента, исправительная правка, затем дробеструйная очистка до Sa 2½ перед грунтованием при контролируемой толщине сухого слоя. Защитное покрытие наносится на чистую, оценённую поверхность, а не поверх прокатной окалины и брызг сварки, поэтому гарантийный срок лакокрасочной системы отсчитывается от поверхности, на которой она аттестована.
Двутавры по всему конструктивному спектру
Промышленные здания
Колонны основного каркаса, подкрановые балки и кровельные балки цехов и заводов, включая составные сечения до глубоких жёстких профилей, которых требуют тяжёлые крановые нагрузки.
Рамные схемы
Балки переменного сечения и колонны для складов и логистических зданий, часто изготовляемые из составных H-сечений с последующим уменьшением стенки по огибающей изгибающих моментов (см. нашу балку переменного сечения).
Мосты и инфраструктура
Балки пролётных строений для автомобильных и пешеходных стальных мостов со швами полного провара, улучшенными сталями и жёсткими требованиями к прямолинейности и плоскостности для монтажа настила.
Высотные каркасы
Колонны и распределительные балки многоэтажных зданий, согласованные с системой колонн из крестообразного сечения в коробчатое там, где сечение колонны должно переходить от крестообразного к коробчатому по высоте каркаса.
Одна площадка, вся цепочка поставок
Интеллектуальная линия двутавров работает внутри комплекса цехов 100 000 м² на базе 300+ му в Сюйчжоу, провинция Цзянсу, — на той же площадке, что наше производство толстолистовых коробчатых колонн, линии трубных пучков и арматурных ферм, линия ограждающих конструкций и тяжёлые сборочные участки. Листы приходят сертифицированными, балки отгружаются готовыми элементами с отделкой, а проектирование, деталировка, изготовление и (где по договору) надзор за монтажом выполняются собственными силами.
Эта вертикальная интеграция меняет рамку закупочного решения. Собственник здания, покупающий у нас изготовленные двутавры, покупает инженерию, которая их подбирает (наши 50+ инженеров-исследователей и инженеров-конструкторов), линию, которая строит их в допуск, квалификацию, позволяющую нам их монтировать (шесть квалификаций высшего уровня), и единую договорную ответственность, благодаря которой за отказ отвечает кто-то конкретный — мы, а не цепочка субподрядчиков, обвиняющих друг друга.
Для руководителей проектов, сравнивающих изготовителей, практическая проверка проста: спросите размерный допуск сечения, под который вы проектировали, спросите WPS и аттестации сварщиков, спросите отчёт UT по соединениям с полным проваром — и спросите, сколько балок в месяц цех реально выпускает. Ответы скажут, покупаете ли вы у линии или у участка.
Площадка также несёт отделочную и логистическую цепочку, которая держит обещания графика: участки дробеструйной очистки и грунтования, контроль подготовки поверхности под сцепление краски, зоны хранения и комплектации готовых элементов и координация транспорта по каждой партии поставки. Балки уходят с завода очищенными, загрунтованными до заданной толщины сухого слоя, маркированными идентификацией для последовательности монтажа и с документацией контроля по партии. Для экспортных проектов спецификация упаковки — подкладки, влагозащита и пакетирование под контейнерную или генеральную перевозку — прорабатывается с той же формальностью, что и сварка, потому что балка, пришедшая с царапинами, сырой или гнутой, — балка, которая никогда реально не была поставлена. Когда монтажник разгружает партию и видит каждый элемент прямым, маркированным и сухим, это цепочка поставок, работающая как запроектировано, — и именно на такой надёжности строится график строительства.
Вопросы инженеров и покупателей о стальных двутаврах
Какова максимальная толщина листа, которую вы свариваете в двутавр?
Наша стандартная линия штатно работает с листом до 40 мм; более тяжёлый лист сваривается на тяжёлых производственных постах, и мы подтверждаем возможность и технологию сварки под размер вашего сечения до предложения цены. Толщина свыше 40 мм требует контроля предварительного подогрева и дополнительных уровней NDT, которые мы задаём по нормам.
Вы можете изготовить двутавры переменного сечения для рамных схем?
Да — стенки и полки переменного сечения режутся на ЧПУ и собираются на линии. Об экономике проекта и допусках элементов переменного сечения см. страницу балку переменного сечения .
Вы поставляете горячекатаные сечения со склада?
Распространённые марки и размеры (Q235B и Q355B, серии HW/HM/HN) есть в запасе; специальные марки и размеры заказываются на заводе с сертификатами проекта. В любом случае весь материал прослеживается до плавки и сертификата.
Какие сертификаты у вас на изготовление?
Мы имеем национальные квалификации высшего уровня, включая классы изготовления и монтажа стальных конструкций, плюс сертификаты систем ISO, а наши сварщики и персонал NDT аттестованы по применимым нормам. Конкретные сертификаты перечислены в разделе квалификации .
Вы предоставляете производственные чертежи и проектирование соединений?
Да. Деталировка, проектирование соединений и выпуск рабочих чертежей выполняются собственными силами нашей инженерной командой, включая интеграцию 3D-моделирования с проектом каркаса: балки изготовляются по точной геометрии, которую монтирует монтажник, а не по чертежу в другом формате, чем используется на площадке.
Закажите двутавры по вашей ведомости элементов
Пришлите ведомость элементов, марки стали и график поставки. Наши инженеры подтвердят производственный маршрут — катаный или составной — и в течение 48 часов вернутся с предложением с допусками и объёмом NDT.
Запросить предложение на двутавры