تصنيع الهياكل الفولاذية المخصصة في الصين — مُهندَس بالمليمتر
معظم مصانع الهياكل الفولاذية في الصين تتنافس على سعر الطن. نحن نتنافس على الدقة الهندسية بالمليمتر. توثق هذه الصفحة قدراتنا في تصنيع الهياكل الفولاذية — عشر تقنيات خاصة، ونظام إنتاج CAD-CAM، وعمليات مراقبة الجودة وراء 200,000 طن من الهياكل الفولاذية التي نسلمها سنويًا.
200,000 طن سنويًا، تُبنى وفق التفاوتات الهندسية
معظم مصانع الهياكل الفولاذية الصينية تعمل بنموذج سعر الطن. تصل الرسومات إلى الورشة ورقية. يفسرها رئيس عمال، ويوزع العمل على محطات القطع اليدوي وفرق اللحام اليدوي، وتعتمد الدقة الأبعادية على مهارة الأفراد. وعندما تصل المكونات إلى موقع البناء، تُحل حالات عدم التطابق بالمطاحن والحشوات والتعديلات الميدانية — وتُحاسب كلها على المشروع باسم «تفاوتات التركيب».
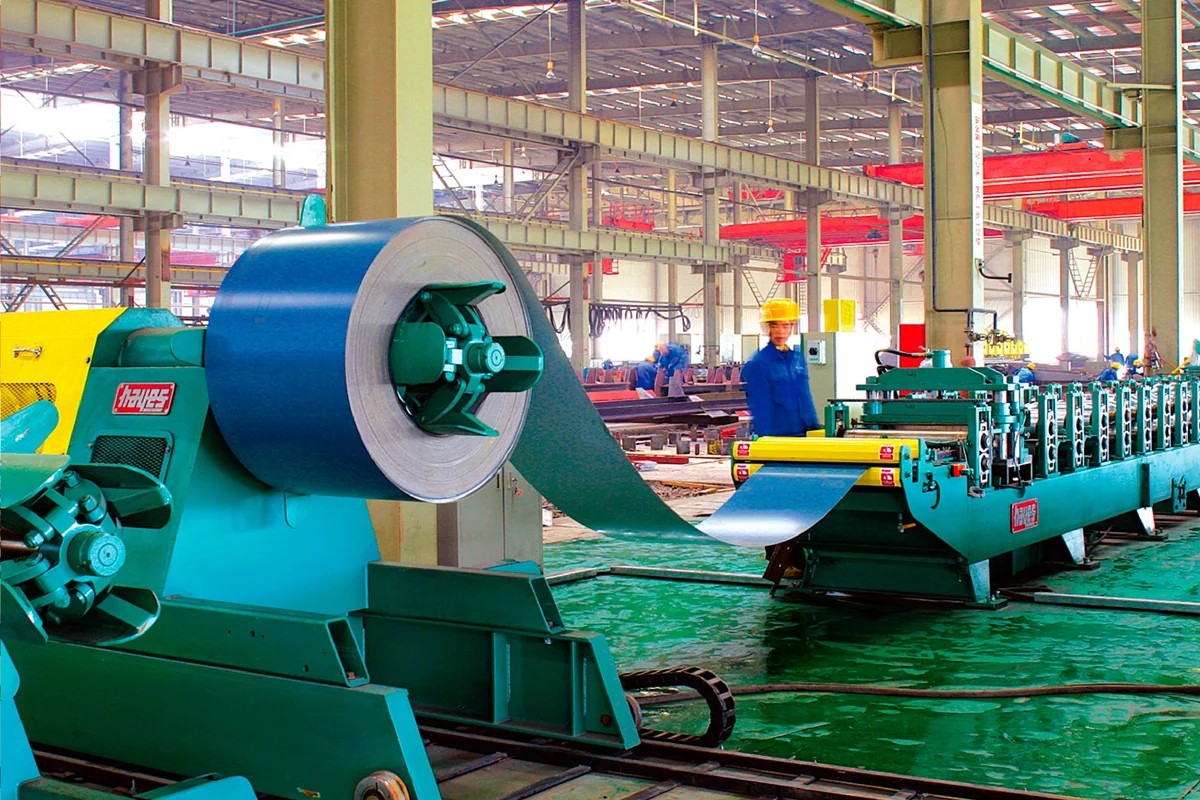
لا تعمل الهياكل الفولاذية الدائمة بهذه الطريقة. تعمل قاعدتنا التصنيعية البالغة 300 مو بخطوط إنتاج ذكية CAD-CAM تتدفق فيها بيانات التصميم مباشرة من النماذج الهندسية إلى معدات CNC. يُصنَّع كل مكوّن وفق التفاوتات الهندسية، لا وفق تفسير رئيس العمال. وتضمن عشر تقنيات تصنيع خاصة — من القطع بنظام CNC إلى التجميع المسبق للشبكات المكانية ثلاثية الأبعاد — أن ما يصل إلى الموقع يطابق ما صُمم.
عشر تقنيات، كل واحدة وُلدت من مشكلة حقيقية
معظم المصانع تدرج طرازات المعدات. نحن ندرج المشكلات الهندسية التي نُشرت كل تقنية لحلها — والمشروع الذي أثبتت فيه نفسها.
القطع والثقب
القطع بنظام CNC. المشكلة: ينتج القطع اليدوي باللهب انحرافًا أبعاديًا من 3 إلى 5 مم، ما يسبب عدم تطابق وصلات الألواح أثناء التجميع الميداني. كيف تعمل: تتلقى ماكينات القطع بالبلازما والقطع بالأكسجين CNC بيانات التصميم مباشرة من نماذج CAD عبر منظومة CAM. تُحسب مسارات القطع بتفاوت ±0.5 مم، مع برنامج تعشيق تلقائي يقلل هدر الألواح بنسبة 12–18٪. أُثبتت في: منشأة تخزين الفحم ذات الامتداد الصافي 229 مترًا — أطول هيكل تخزين فحم بامتداد واحد في العالم — حيث قُطع 4,200 مكوّن لوح فريد وفق التفاوتات وجُمّعت دون إعادة عمل ميدانية.
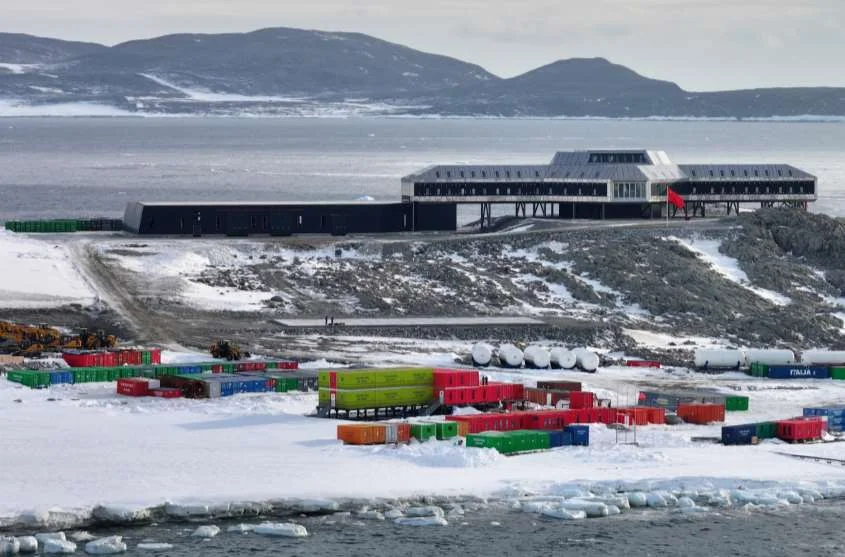
الثقب الدقيق. المشكلة: تتحرك فتحات المسامير المحددة بالتعليم اليدوي من 2 إلى 3 مم، ما يسبب انحباس المسامير وفشل الوصلة تحت الأحمال الزلزالية. كيف تعمل: تحدد مراكز الثقب CNC مواقع فتحات المسامير بتفاوت ±0.3 مم، مع جداول ثقب مولدة بواسطة CAM تطابق كل فتحة بنظيرتها في العضو المقابل. أُثبتت في: محطة روس سي الجديدة في القطب الجنوبي، حيث كان لابد أن تتحاذى كل وصلة مسمارية تمامًا في ظروف −40°م دون أي احتمال لإعادة عمل ميدانية.
اللحام
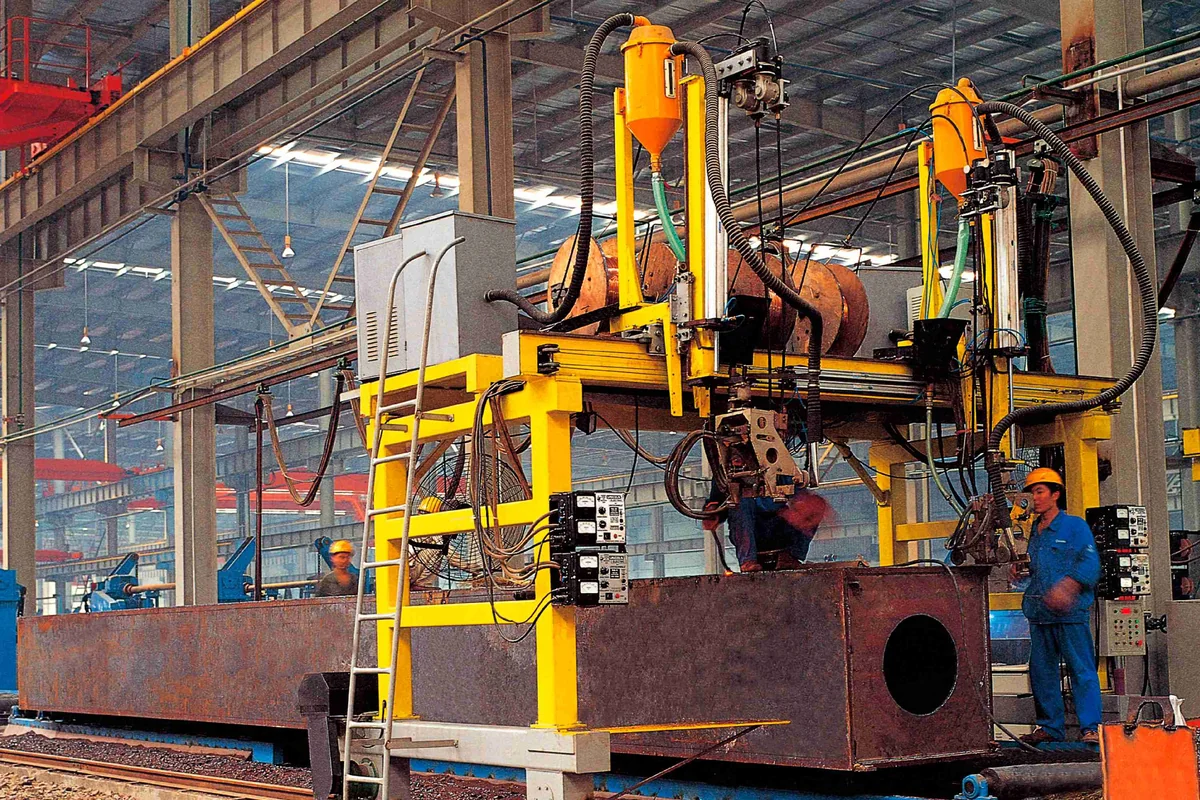
اللحام الآلي. المشكلة: ينتج اللحامون اليدويون نفاذًا غير متسق، وتحت قطع، وشمولات خبث — عيوب قد لا تظهر إلا بعد سنوات من التحميل الدوري. كيف تعمل: تنفذ أذرع لحام آلية سداسية المحاور مسارات لحام مبرمجة بتحكم كامل في المعاملات: التيار والجهد وسرعة التقدم ومعدل تغذية السلك. يُسجل كل لحام ويمكن تتبعه إلى برنامج الروبوت والمشغل. أُثبتت في: أعمدة فولاذية عالية الارتفاع لأبراج تجارية في مدن صينية من الدرجة الأولى، حيث تتجاوز نسب نجاح الفحص بالموجات فوق الصوتية 99.5٪.
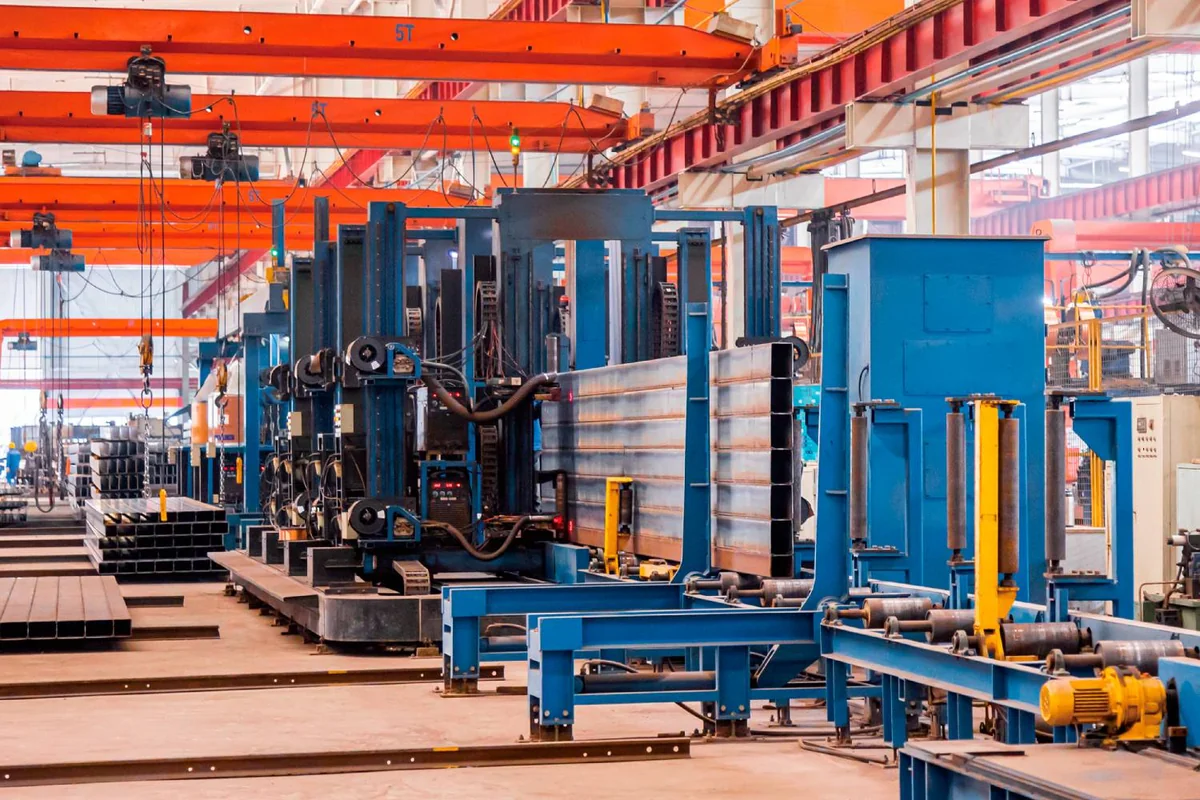
اللحام التلقائي لكمرات H. المشكلة: يسبب اللحام القوسي المغمور اليدوي لكمرات H تشوهًا زاويًا نتيجة عدم انتظام إدخال الحرارة، ما يتطلب تقويمًا ميكانيكيًا مكلفًا. كيف تعمل: تلحم أنظمة اللحام القوسي المغمور التلقائي المثبتة على بوابة، وصلة الجناح بالجدار على الجانبين في الوقت نفسه، ما يوازن إدخال الحرارة ويحفظ التشوه دون L/1000. أُثبتت في: إطارات ورش صناعية عبر 3,000,000 م² من البناء السنوي، حيث يقلل اتساق الأبعاد زمن التركيب في الموقع مباشرة.
لحام الأعمدة الصندوقية. المشكلة: تحتوي الأعمدة الصندوقية للمباني فائقة الارتفاع على ألواح حاجزة داخلية يتعذر على اللحامين اليدويين الوصول إلى لحاماتها. كيف تعمل: تجمع عمليتنا بين اللحام الكهروغازي عبر السماكة واللحام الآلي متعدد التمريرات مع تحكم في التسخين المسبق وحرارة ما بين التمريرات، لتحقيق لحامات كاملة النفاذ على الحواجز الداخلية دون فتحات وصول. أُثبتت في: مشاريع مباني فائقة الارتفاع تحمل فيها الأعمدة الصندوقية أحمالًا محورية تتجاوز 8,000 طن للعمود.
التشكيل
إنتاج كمرات الجدار المموج. المشكلة: تهدر كمرات H التقليدية التي يتجاوز عمقها 1,000 مم كمية كبيرة من الفولاذ في الجدار، الذي يحمل قوة القص فقط. كيف تعمل: نشكل على البارد جدرانًا مموجة من ألواح رقيقة (3–6 مم) ونلحمها بأجنحة سميكة، فنحقق قدرة قص مكافئة بوزن جدار أقل بنسبة 30–50٪. كما يحسن المقطع المموج مقاومة الانبعاج دون مقويات إضافية. أُثبتت في: هياكل أسقف واسعة الامتداد للملاعب ومراكز النقل، حيث يتيح تقليل الوزن الذاتي امتدادات صافية أطول.
الإنتاج المستمر لألواح الساندويتش. المشكلة: تعاني ألواح الساندويتش المنتجة بالدفعات من عدم اتساق كثافة اللب، وانفصال في السطح البيني بين القشرة واللب، وتفاوت في السماكة عبر اللوح. كيف تعمل: يحقن خط الإنتاج المستمر لدينا لب البولي يوريثان أو الصوف المعدني بين وجهين فولاذيين مطليين مسبقًا ويعالجه حراريًا في تمريرة واحدة، مع التحكم في الكثافة والسماكة وقوة الربط وفق معايير ISO. أُثبتت في: أنظمة تغليف الجدران والأسقف للمشاريع الصناعية، بما في ذلك شحنات التصدير إلى باكستان وإندونيسيا.
معالجة الأسطح
السفع بالخردق والطلاء بالرش. المشكلة: تتآكل الهياكل الفولاذية في البيئات الساحلية أو الصناعية أو القاسية عندما يكون تحضير السطح غير كافٍ — وهو نمط فشل غير مرئي عند التسليم لكنه كارثي في غضون سنوات. كيف تعمل: يزيل السفع الآلي بالخردق حتى نظافة Sa 2.5 (معدن شبه أبيض) القشور والصدأ، ثم يُطبق طلاء رش متعدد الطبقات (برايمر إيبوكسي، وطبقة وسيطة، وطبقة نهائية فلوروكربونية) في كبائن رش بمناخ مُتحكم فيه. وتُقاس سماكة الغشاء الجاف في نقاط متعددة لكل عضو وتُسجل مرتبطة برمز QR الخاص بالعضو. أُثبتت في: محطة روس سي الجديدة في القطب الجنوبي، المصممة لفئة التآكل الجوي البحري C5-M، ومحطات الطاقة الكهرومائية في باكستان التي تتجاوز فيها معايير مقاومة التآكل الأعراف المحلية.
التجميع
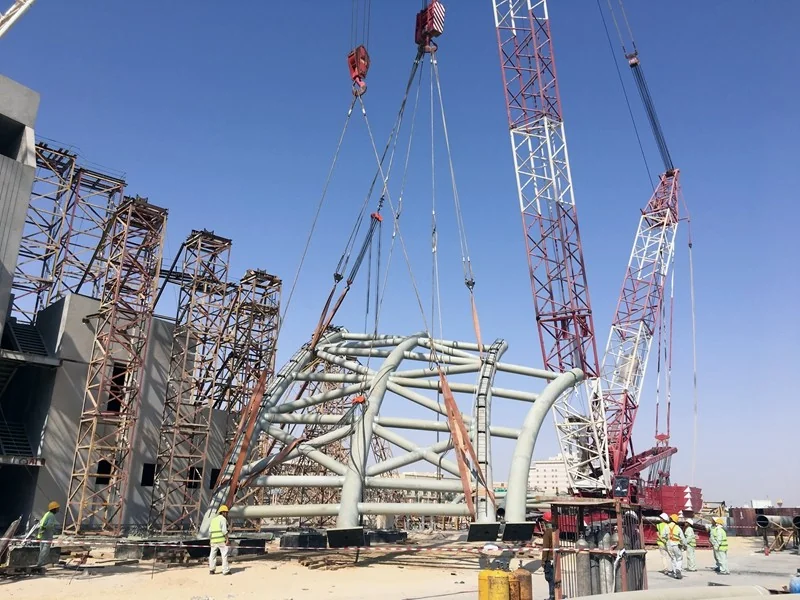
التجميع المسبق للشبكة المكانية ثلاثية الأبعاد. المشكلة: تتكون الهياكل الشبكية ثلاثية الأبعاد من مئات الأعضاء المتقاطعة بزوايا مركبة. ويكشف تجميع المكونات المصنعة خطأً في الموقع في اللحظة التي يكون فيها وقت الرافعة أغلى ما يمكن. كيف تعمل: تتحقق محطات التجميع المسبق بالمسح الليزري ثلاثي الأبعاد من إحداثيات العقد مقابل نموذج BIM قبل الشحن. ويُجمَّع كل موديول شبكي تجريبيًا ويُمسح ويُصحح في الورشة — لا في الموقع. أُثبتت في: الهياكل الشبكية الكروية المثبتة بمسامير لصالة مطار قوانغتشو بايون وامتداد سقيفة الفحم 229 مترًا.
خطوط إنتاج ذكية CAD-CAM: بيانات التصميم تتدفق مباشرة إلى CNC
في معظم مصانع الهياكل الفولاذية الصينية، تُجسر الفجوة بين مكتب التصميم وأرضية الورشة برئيس عمال وشريط قياس. تُطبع الرسومات الهندسية وتُفسر وتُترجم إلى تعليمات قطع ولحام يدوية. وكل ترجمة تُدخل خطأً. وبحلول وصول المكوّن إلى الموقع يكون الانحراف الأبعادي قد تراكم عبر كل مرحلة تسليم — وتُحاسب تكلفة تصحيحه على مشروعك.
يلغي نظام الإنتاج الذكي CAD-CAM لدينا هذه الفجوة. تتدفق بيانات التصميم — سواء من Tekla أو AutoCAD أو برنامج تصميم الشبكات المكانية الخاص بنا — مباشرة إلى معدات CNC دون إعادة تفسير بشرية. تصبح هندسة نموذج CAD مسار أداة لماكينة CNC. ويصبح إحداثي فتحة مسمار في ملف التصميم موضع رأس الثقب على العضو. لا رسومات ورقية، ولا تفسير، ولا انحراف.
لهذا نؤكد أننا نتنافس على الدقة الهندسية بالمليمتر، لا على سعر الطن. وعندما يضمن مصنع هياكل فولاذية OEM في الصين أن كل مكوّن يصل إلى الموقع ضمن التفاوتات الهندسية، تتسارع سلسلة البناء بأكملها: التركيب أسرع، وإعادة العمل في حدها الأدنى، وسلامة الهيكل تطابق نية التصميم. هذا هو الفرق بين تصنيع الفولاذ وهندسة الفولاذ.
ثلاث طبقات تحقق قبل خروج أي شيء من الورشة
مراقبة الجودة في الهياكل الفولاذية الدائمة ليست مربع اختيار في فحص نهائي. إنها مدمجة في عملية الإنتاج بأكملها — تتبع المواد من المصنع إلى العضو، والتحقق الأبعادي أثناء العملية، والفحص غير الإتلافي لكل لحام إنشائي.
تتبع المواد
تصل كل لوحة ومقطع فولاذي بشهادة اختبار مصنع ورقم صهر. يُتتبع رقم الصهر هذا عبر القطع والثقب واللحام والطلاء، ويُسجل مرتبطًا برمز QR الخاص بالعضو. وعندما يطلب عميل وثائق لعمود أو كمرة محددة، نتتبع فولاذها من صهر المصنع إلى المكوّن النهائي — لا بالدفعة، بل بالعضو المنفرد.
الفحص غير الإتلافي (NDT)
الفحص بالموجات فوق الصوتية
عيوب اللحام الداخلية تُكتشف بانعكاس الموجات الصوتية عالية التردد. يُطبق على كل لحامات النفاذ الكامل في الأعضاء الإنشائية الأساسية.
فحص الجسيمات المغناطيسية
شقوق السطح وما قرب السطح تُكتشف بتسرب التدفق المغناطيسي. يُطبق على أقدام اللحامات ومناطق الإجهاد العالي.
الفحص الإشعاعي
جودة اللحام الداخلية تُتحقق بتصوير الأشعة السينية. يُطبق على لحامات الوصلات الحرجة التي تتطلب سجلًا إشعاعيًا دائمًا.
الفحص الأبعادي
تُتحقق الأبعاد في ثلاث مراحل: بعد القطع (أبعاد اللوح ومواضع الفتحات)، وبعد اللحام (استقامة العضو ومقطعه وطوله)، وقبل الشحن (مسح ثلاثي الأبعاد للعضو الكامل للأشكال المعقدة). ويُسجل الالتزام بالتفاوتات لكل عضو، لا لكل دفعة.
أكثر من 50 مهندسًا، وأكثر من 100 براءة اختراع، ومختبر مشترك مع جامعة شنغهاي جياو تونغ
مهندسو البحث والتطوير
تقنيات محمية ببراءات اختراع
المنشورات والمعايير
تصنيع الهياكل الفولاذية ليس تخصصًا ثابتًا. تتطور الأكواد، وتتقدم المواد، وتزداد أشكال المباني تعقيدًا. ويضمن استثمارنا في البحث والتطوير — أكثر من 50 مهندسًا، وأكثر من 100 براءة اختراع، ومركز أبحاث مشترك مع كلية الهندسة البحرية والمحيطية والمدنية بجامعة شنغهاي جياو تونغ — أن هندستنا لا تتخلف عن الهياكل التي يطلب منا عملاؤنا بناءها. وقد ساهمنا في أكثر من 30 منشورًا صناعيًا وشاركنا في تأليف معايير وطنية وصناعية للهياكل الشبكية المكانية والجمالونات الأنبوبية وتصنيع الهياكل الفولاذية.
من بين التقديرات: جائزة لوبان (أعلى جائزة جودة بناء في الصين)، والجائزة الذهبية للهياكل الفولاذية، ولقب المؤسسة الوطنية عالية التقنية، ووضع المؤسسة الوطنية المتخصصة «العملاق الصغير» — تصنيفات تؤكد قدراتنا الهندسية على المستوى الوطني.
ناقش مشروع هيكلك الفولاذي مع فريقنا الهندسي
سواء كنت تحتاج إلى تصنيع هياكل فولاذية مخصصة في الصين أو مشروع تسليم مفتاح كامل، يرد فريقنا الهندسي خلال 24 ساعة. أرسل لنا رسوماتك أو مواصفاتك أو متطلبات مشروعك.
اتصل بفريقنا