معدات التصنيع وخطوط الإنتاج
تضم ورشتنا البالغة 100,000 متر مربع ثمانية خطوط إنتاج متخصصة، كل منها مُهيأ لفئة محددة من مكونات الهياكل الفولاذية — من القطع بالبلازما CNC لألواح بسماكة 120 مم إلى القطع الروبوتي لسرج الأنابيب بمقاس 400 مم. توثق هذه الصفحة المعدات ومواصفاتها التقنية ومنطق الإنتاج الذي يتيح خروج 200,000 طن من الفولاذ المصنَّع من بواباتنا كل عام.
ثمانية خطوط إنتاج، كل منها مبني لمشكلة هندسية محددة
مصنع الهياكل الفولاذية ليس خط إنتاج واحدًا — بل تسلسل من محطات عمل متخصصة، كل منها معايرة لمادة وهندسة وتفاوت محدد. وعندما يدخل مشروع إلى ورشتنا، لا يسلك مسارًا عامًا. فتُوجَّه عقد الشبكات الكروية المثبتة بمسامير إلى الثقب الكروي CNC، وتُوجَّه أعضاء الجمالونات الأنبوبية إلى القطع الأنبوبي CNC واللحام الروبوتي للسرج، وتُوجَّه كمرات H إلى خط التجميع الآلي واللحام بالقوس المغمور، وتُوجَّه الأعمدة الصندوقية إلى محطة اللحام بالقوس المغمور متعدد الأسلاك مع اللحام بالخبث الكهربائي للفجوات الداخلية.
لهذا التخصص أهمية لأن كل نوع مكون له بُعد حرج مختلف. فبالنسبة لعقدة شبكة كروية مثبتة بمسامير، البُعد الحرج هو زاوية فتحة المسامير على سطح الكرة — انحراف بجزء من الدرجة يعني عدم اصطفاف العضو المتصل. وبالنسبة لجمالون أنبوبي، البُعد الحرج هو شكل قطع السرج عند تقاطع الفرع مع الكورد — فالقطع غير الدقيق يخلق فتحة جذر لا يمكن لأي مقدار من اللحام تعويضها إنشائيًا. وبالنسبة لكمرة H، البُعد الحرج هو تعامد الشفة مع الجسد بعد اللحام — فالتشوه الزاوي ينتقل إلى اختلال الإطار أثناء التركيب.
كل خط من الخطوط الثمانية أدناه مُهيأ للتحكم في بعده الحرج ضمن التفاوت الهندسي، لا ضمن التقدير الورشي.
خط القطع بالبلازما والوقود المؤكسج CNC
قطع متعدد الشوعل مع تعشيش آلي، وتجهيز الشطب، وقدرة سماكة ألواح من 6 مم إلى 120 مم.
كل مكون هيكل فولاذي يبدأ كلوح أو مقطع فولاذي يصل من المصنع. وخط القطع CNC هو حيث تتحول مادة المصنع إلى مكونات هندسية — وحيث تُثبَّت الدقة الأبعادية أو تُفقد قبل بدء أي لحام. ويدمج خط القطع لدينا ماكينات البلازما والوقود المؤكسج CNC مع برمجية تعشيش آلية تقرأ بيانات التصميم مباشرة من مسار CAD/CAM.
تكوين متعدد الشوعل. تحمل كل ماكينة قطع حتى أربعة شوعل تعمل في آن واحد، كل منها يتبع مسار CNC مستقلًا. وهذا يعني إمكان قطع أربعة مكونات متطابقة من مخطط التعشيش نفسه في تمريرة واحدة، أو قطع أربعة مكونات مختلفة بالتوازي من اللوح نفسه. وتحسّن برمجية التعشيش استغلال اللوح بترتيب أشكال المكونات لتقليل الهدر، محققةً عادة استغلالًا ماديًا بين 82 و92٪ بحسب تعقيد شكل المكون.
قدرة سماكة الألواح: من 6 مم إلى 120 مم. يُقطع النطاق الأرق (6–12 مم) بالبلازما للسرعة وتقليل منطقة التأثير الحراري. ويُقطع النطاق الأسمك (25–120 مم) بالوقود المؤكسج لجودة الحافة المستقيمة في الألواح السميكة. وللألواح التي تتجاوز 40 مم، يدعم خط القطع القطع المشطوب متعدد التمريرات، حيث يُمال الشعل لقطع شطب V أو X أو K في تجهيز واحد — ما يجهز حوض اللحام مباشرة على ماكينة القطع، ويلغي عملية شطب منفصلة وما تقدمه من خطأ أبعادي.
تفاوت القطع. يحافظ متحكم CNC على دقة مسار القطع عند ±0.5 مم في القطوع المستقيمة و±1.0 مم في المنحنيات المعقدة، بما فيها الفتحات الدائرية والبيضاوية. ويُتحقق من هذا التفاوت بالمسح الأبعادي بعد القطع قبل دخول اللوح إلى خط اللحام.
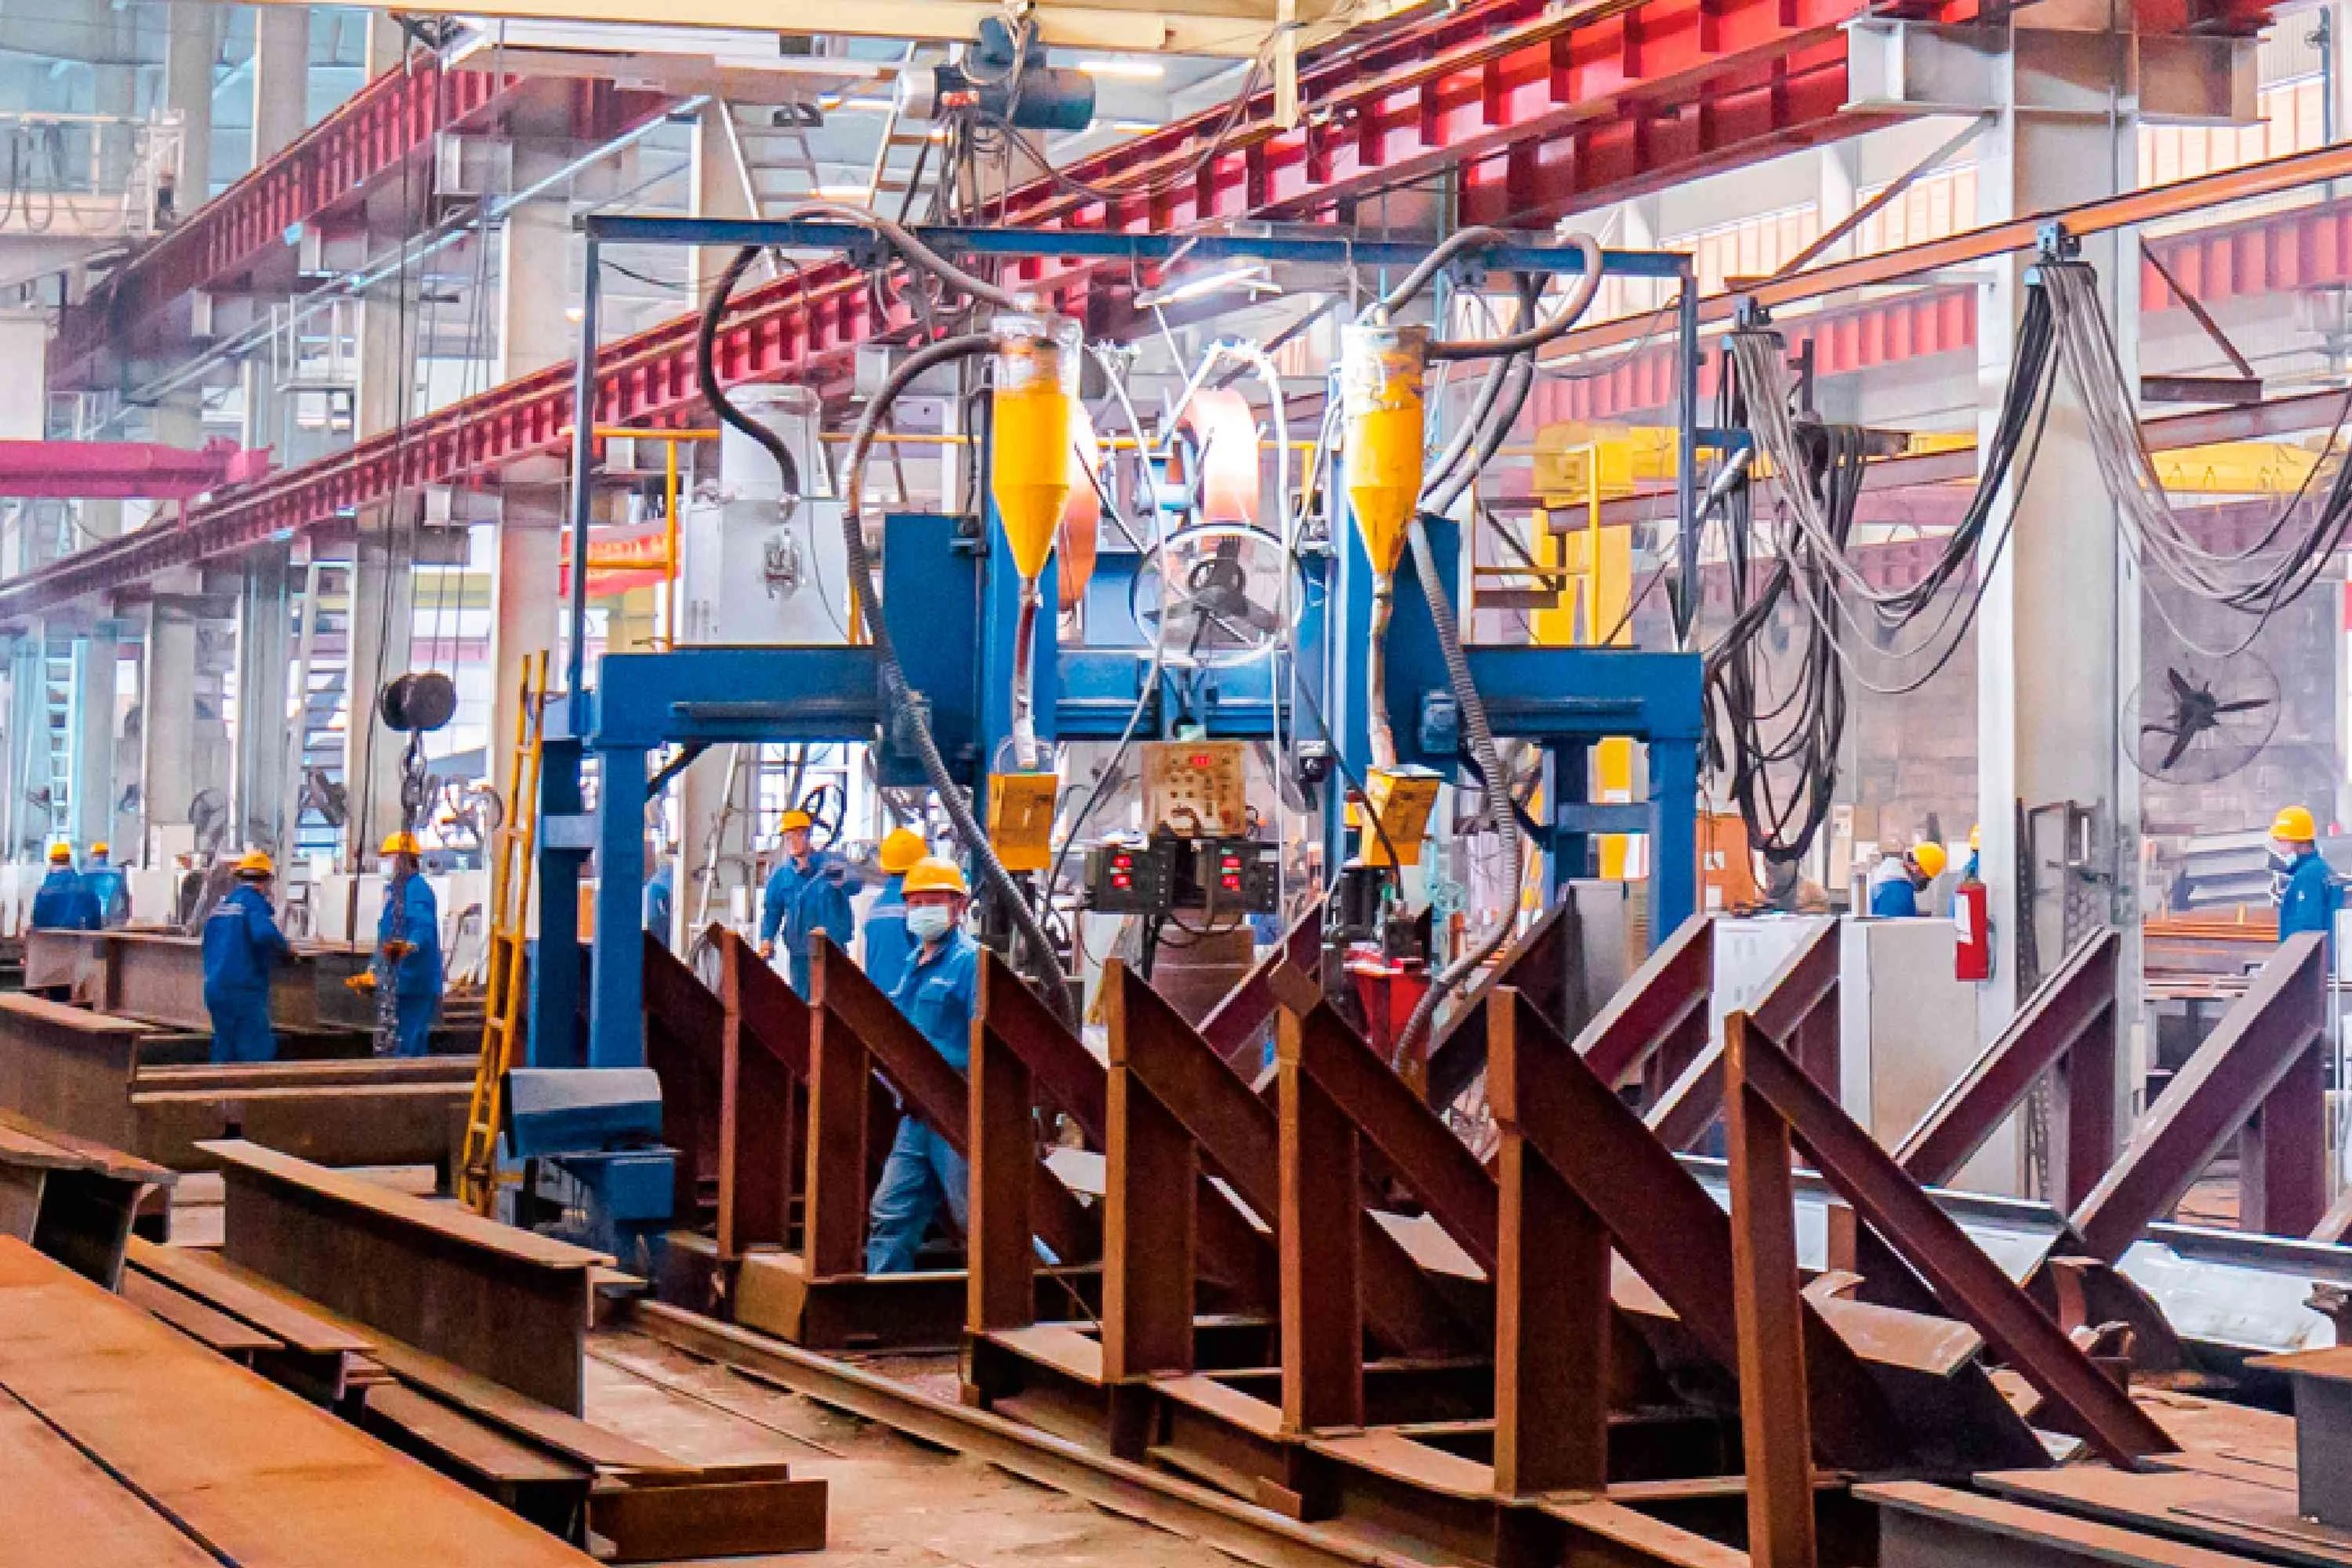
خط اللحام الآلي لكمرات H
تجميع ببوابة، ولحام بالقوس المغمور بشوعلين متزامنين، وتقويم هيدروليكي في خط واحد متصل.
كمرات H هي العمود الفقري لإطارات الورش الصناعية والإطارات البوابية وهياكل المنصات. وخط لحام كمرات H لدينا خط إنتاج متصل بثلاث محطات: التجميع واللحام والتقويم، وتُغذى كل محطة بناقلات أسطوانية تحافظ على اصطفاف العضو بين العمليات.
المحطة 1 — التجميع البوابي. تُوضع ألواح الشفة والجسد بماكينة تجميع بوابية تثبت الجسد بين شفتين وتلحم وصلات T على مسافات مبرمجة. ويُتحكم في وضع الجسد بالنسبة للشفة بالتوسيط الهيدروليكي عند ±1.0 مم، ما يمنع الإزاحة التي قد تنتقل إلى تشوه زاوي أثناء اللحام. وتتعامل ماكينة التجميع مع أعماق كمرات من 200 مم إلى 1,500 مم وعروض شفاه حتى 600 مم.
المحطة 2 — اللحام بالقوس المغمور (SAW). تدخل كمرة H المجمعة إلى محطة لحام بالقوس المغمور مثبتة على بوابة بشوعلين تلحم وصلي الشفة مع الجسد في آن واحد. ويوازن اللحام بالشوعلين إدخال الحرارة على جانبي الجسد، فيلغي التشوه الزاوي الذي كان اللحام أحادي الجانب سيحدثه. ومعاملات اللحام — التيار (300–600 أمبير)، والجهد (28–38 فولت)، وسرعة التقدم (25–50 سم/دقيقة) — محددة مسبقًا بحسب درجة الفولاذ وسماكة اللوح، مع تغذية البودرة واسترجاعها آليًا. والنتيجة لحام كامل النفاذ منتظم بإدخال حراري مضبوط يبقي التشوه تحت L/1000 (حيث L طول الكمرة).
المحطة 3 — التقويم الهيدروليكي. يُصحح أي تشوه زاوي متبقٍ من اللحام بماكينة تقويم هيدروليكية تطبق ضغطًا مضبوطًا على أطراف الشفة، فتعيد الكمرة إلى تفاوت الاستقامة. ويُتحقق من الاستقامة بمسطرة ليزرية قبل انتقال الكمرة إلى خط معالجة الأسطح.
محطة لحام الأعمدة الصندوقية
لحام بالقوس المغمور متعدد الأسلاك للحامات الرئيسية، ولحام بالخبث الكهربائي لألواح الفجوات الداخلية. أقصى مقطع: 1200 × 1200 مم.
تحمل الأعمدة الصندوقية الأحمال المحورية للمباني الشاهقة وأرصفة الجسور واسعة الامتداد والهياكل الصناعية الثقيلة. وخلافًا لكمرات H، فالأعمدة الصندوقية مقاطع مغلقة بألواح فجوات داخلية — مقويات عرضية ملحومة داخل العمود عند كل مستوى طابق أو نقطة نقل حمل. والتحدي: أن لحامات الفجوات الداخلية غير قابلة للوصول فيزيائيًا بمعدات اللحام التقليدية لأن جدران العمود تحيط بها.
لحام بالقوس المغمور متعدد الأسلاك للحامات الطولية. تُلحم حواف الزوايا الطولية الأربع للعمود الصندوقي باللحام بالقوس المغمور متعدد الأسلاك، حيث تتغذى سلكان أو ثلاثة أسلاك لحام في حوض لحام واحد في آن. ويزيد اللحام متعدد الأسلاك معدل الترسيب بنسبة 50–80٪ فوق السلك الواحد، ويقلل عرض منطقة التأثير الحراري وإجمالي الإدخال الحراري لكل وحدة طول. وأقصى مقطع صندوقي 1200 × 1200 مم، بسماكات جدران من 8 مم إلى 60 مم. وأقصى طول للعمود 15 مترًا لكل قطعة، مع وصل ميداني للأعمدة الأطول.
لحام بالخبث الكهربائي للفجوات الداخلية. تُلحم ألواح الفجوات الداخلية بجدران العمود باللحام بالخبث الكهربائي عبر السماكة (ESW). ويترسب ESW معدن اللحام عبر الفراغ بين حافة الفجوة وجدار العمود، فيملأ الوصلة من الأسفل إلى الأعلى في تمريرة واحدة. وتتطلب العملية فتحة وصول مقطوعة في جدار العمود (عادة بعرض 25–35 مم)، تُلحم بسدادة بعد تمريرة ESW. وتحقق هذه التقنية لحامات كاملة النفاذ في وصلات لا يمكن لأي لحام يدوي أو ذراع لحام تقليدية الوصول إليها — وهو الشرط الهندسي للأعمدة الصندوقية التي تحمل أكثر من 5,000 طن من الحمل المحوري.
التحكم في حرارة التسخين المسبق وحرارة ما بين التمريرات. بالنسبة للفولاذ عالي المقاومة (Q355، Q390، Q420، Q460)، تُراقَب حرارة التسخين المسبق (80–150°م بحسب الدرجة والسماكة) وحرارة ما بين التمريرات (200–230°م) بمقاييس حرارة تلامسية عند كل تمريرة لحام، وتُسجل بيانات الحرارة مقابل رمز QR الخاص بالعمود للتتبع.
تصنيع عقد الشبكات المكانية
ثقب كروي CNC لعقد الشبكات الكروية المثبتة بمسامير. دقة زاوية فتحات المسامير: ±0.05 درجة.
تُجمَّع الهياكل الشبكية الكروية المثبتة بمسامير من ثلاثة أنواع من المكونات: أنابيب فولاذية (أعضاء)، وكريات مسمارية (عقد)، ومسامير عالية المقاومة. والكرة هي نقطة تقاطع ما يصل إلى تسعة أعضاء، كل منها يقترب بزاوية ثلاثية الأبعاد مختلفة. وإذا انحرفت زاوية فتحة المسمار في الكرة ولو بجزء من الدرجة، فلن يصطف الأنبوب المتصل — وفي شبكة مكانية، عقدة واحدة غير مصطفة تنشر إعادة توزيع الإجهاد على الهيكل كله.
الثقب الكروي CNC. يثبت مركز الثقب الكروي CNC الكرة المطروقة الخام (نطاق القطر: 100–300 مم) على طاولة دوارة متعددة المحاور تضع الكرة في أي زاوية مركبة يتطلبها شكل التصميم. وتشغّل مغازل الثقب كل فتحة مسمار بالزاوية المحددة، بدقة زاوية ±0.05 درجة ودقة موضعية ±0.15 مم. ويقرأ متحكم CNC إحداثيات العقدة مباشرة من نموذج تصميم الشبكة المكانية، حيث يكون نمط فتحات كل كرة فريدًا لموضعه في الشبكة.
دقة فتحات المسامير وجودة اللولبة. تُثقب فتحات المسامير وتُلولب في تجهيز واحد. وتُتحقق جودة اللولبة بمقاييس القبول/الرفض، ويُضبط عمق اللولبة لضمان مشاركة المسمار الكاملة تحت حمل الشد التصميمي. ويُوسم سطح الكرة برقم تعريف عقدتها المطابق لنموذج BIM، بحيث تصل كل كرة إلى تقاطع الشبكة الصحيح أثناء التجميع في الموقع.
تصنيع الجمالونات الأنبوبية
قطع أنابيب CNC بتشكيل قطع السرج. نطاق قطر الأنابيب: 60–400 مم. لحام الفروع بمساعدة روبوت.
تُستخدم الجمالونات الأنبوبية في الأسقف واسعة الامتداد ومظلات الملاعب وصالات المطارات وهياكل الجسور، حيث تكون الجودة البصرية للأعضاء الأنبوبية المكشوفة مهمة بقدر أدائها الإنشائي. وتقاطع الفرع مع الكورد في جمالون أنبوبي — وصلة «السرج» — هو أكثر قطع تعقيدًا هندسيًا في تصنيع الهياكل الفولاذية. فالقطع غير الدقيق للسرج يخلق فتحة جذر بين الفرع والكورد، واللحام فوق فتحة الجذر ينتج وصلة واضحة بصريًا وأدنى إنشائيًا.
قطع الأنابيب CNC. تدوّر ماكينة قطع الأنابيب CNC الأنبوب على محوره الطولي بينما يتتبع شعل بلازما أو وقود مؤكسج شكل قطع السرج في جدار الأنبوب. ويقرأ متحكم CNC هندسة التقاطع — قطر الفرع، وقطر الكورد، وزاوية التقاطع، وزاوية الشطب — مباشرة من نموذج التصميم ويحسب مسار القطع. ونطاق قطر الأنابيب 60–400 مم، بسماكة جدار من 4 مم إلى 25 مم. ويتضمن شكل قطع السرج شطب اللحام، فيصل الأنبوب المقطوع إلى محطة اللحام جاهزًا للتجميع دون شطب أو تجليخ ثانوي.
لحام السرج بمساعدة روبوت. بعد وضع أنبوب الفرع على الكورد، يتتبع روبوت لحام سداسي المحاور شكل وصلة السرج، منفذًا لحامًا متعدد التمريرات بتحكم في معاملات تمريرات الجذر والحشو والتاج. وميزة الروبوت على اللحام اليدوي هي الاتساق: وصلة السرج منحنى ثلاثي الأبعاد، واللحام اليدوي ينتج طول ساق ونفاذًا وشكلًا سطحيًا متغايرة على طول المنحنى. ويلحم الروبوت الوصلة كاملة بمجموعة المعاملات نفسها، فينتج لحامًا زاويًا منتظمًا يستوفي المتطلبات الإنشائية والبصرية للجمالونات الأنبوبية المكشوفة.
السفع بالخردق ومعالجة الأسطح
نظافة سفع Sa 2.5 (معدن شبه أبيض). خشونة سطح Rz 50–85 ميكرومتر لالتصاق مثالي للطلاء.
قبل تطبيق أي بطانة أو دهان، يجب سفع كل سطح فولاذي نظيفًا لإزالة قشور المصنع والصدأ والتلوث السطحي. وتحدد جودة تجهيز السطح عمر خدمة نظام مقاومة التآكل — فنظام دهان مطبق على فولاذ مجهز تجهيزًا غير كافٍ سيتقشر في سنوات، أيًا كانت جودة الدهان.
السفع الآلي بالخردق. تمر الأعضاء عبر ماكينة سفع بالخردق بناقل أسطواني حيث تُقذف خردق الفولاذ (درجة S330، قطر 0.8–1.2 مم) بسرعة عالية على جميع أسطح العضو. وتُضبط معاملات السفع — معدل تدفق الخردق، وسرعة الناقل، وقدرة عجلات السفع — لتحقيق نظافة Sa 2.5 (ISO 8501-1، معدن شبه أبيض)، وهو المعيار المطلوب لأنظمة مقاومة التآكل عالية الأداء. ويزيل هذا المستوى من النظافة أكثر من 95٪ من التلوث المرئي، تاركًا ركيزة معدنية نظيفة.
خشونة السطح. تُنشئ عملية السفع خشونة سطح (نمط تثبيت) تمنح الطلاء التصاقًا ميكانيكيًا. ونضبط الخشونة عند Rz 50–85 ميكرومتر (تُقاس بشريط طبعي أو مقياس خشونة سطح)، وهو النطاق المحدد في SSPC-PA 15 وأكثر نشرات بيانات مصنّعي الطلاء لأنظمة الإيبوكسي والبولي يوريثان. فالسطح الأملس جدًا (تحت Rz 50 ميكرومتر) يعطي التصاقًا غير كافٍ، والأخشن جدًا (فوق Rz 85 ميكرومتر) قد تُبرز قممه عبر البطانة عند السماكة الجافة المحددة، فتخلق صدأ نقطيًا.
التحكم البيئي. تُضبط مناخ حجرة السفع للحفاظ على رطوبة نسبية تحت 50٪ ودرجة حرارة ركيزة أعلى من نقطة الندى بـ3°م على الأقل، ما يمنع الصدأ الوميضي بين السفع والتبطين. ويُبقى الزمن بين السفع وتطبيق البطانة تحت 4 ساعات لمنع إعادة أكسدة السطح المسفوع حديثًا.
خط الدهان بالرش
نظام ثلاثي الطبقات: بطانة غنية بالزنك، وطبقة إيبوكسي وسيطة، وطبقة نهائية بولي يوريثان. حجرات رش بتحكم مناخي.
يطبق خط الدهان بالرش نظام الطلاء المقاوم للتآكل على الأعضاء المسفوعة. والنظام القياسي لهياكل الفولاذ المعرضة للجو هو نظام دهان ثلاثي الطبقات، لكن المنتجات المحددة والسماكات الجافة تُهيأ بحسب مواصفات المشروع وفئة البيئة (من C1 إلى C5-M حسب ISO 12944) ومتطلبات العميل.
الطبقة 1 — البطانة الغنية بالزنك. تُطبق بطانة إيبوكسي غنية بالزنك كطبقة أولى، توفر حماية حاجزية وحماية كاثودية (تضحية جلفانية) في أي نقطة يتضرر فيها الطلاء. ومحتوى الزنك عادة 70–80٪ وزنيًا في الغشاء الجاف، والسماكة الجافة 50–75 ميكرومتر. والبطانة الغنية بالزنك هي الطبقة الحرجة للمقاومة طويلة الأمد — فهي ما يمنع زحف الصدأ من مواقع تضرر الطلاء.
الطبقة 2 — الطبقة الوسيطة الإيبوكسية. تُطبق طبقة إيبوكسي وسيطة عالية البناء فوق البطانة، تضيف سماكة حاجزية وتنشئ سطحًا أملس للطبقة النهائية. والسماكة الجافة 80–125 ميكرومتر. وتوفر الطبقة الوسيطة الإيبوكسية معظم السماكة الحاجزية الكلية للنظام، وهي مقاومة للماء والملح والتعرض الكيميائي.
الطبقة 3 — الطبقة النهائية البولي يوريثانية. الطبقة النهائية تشطيب بولي يوريثان يوفر مقاومة الأشعة فوق البنفسجية (يمنع تحول الإيبوكسي تحتها إلى طباشيري)، وثبات اللون، والتشطيب الجمالي النهائي. والسماكة الجافة 40–60 ميكرومتر. وللمشاريع في بيئات C5-M (البحرية والمنصات البحرية والصناعية القاسية)، تُرفع الطبقة النهائية إلى فلوروكربون (FEVE) لمقاومة ممتدة للأشعة والمواد الكيميائية، كما حُدد لمحطة روس سي في القطب الجنوبي.
التحقق من السماكة الجافة (DFT). بعد كل طبقة وبعد النظام الكامل، تُقاس السماكة الجافة بمقياس إلكتروني عند نقاط متعددة لكل عضو (عادة 5 قراءات لكل متر مربع). وتُسجل القراءات مقابل رمز QR للعضو، ما ينشئ سجل طلاء لكل عضو يمكن تقديمه للعميل أو المفتش. والسماكة الجافة الكلية للنظام للتعرض الجوي القياسي 170–260 ميكرومتر؛ وللبيئات البحرية C5-M، 240–320 ميكرومتر.
الفحص والاختبار
الفحص فوق الصوتي، والفحص المغناطيسي، والتحقق الأبعادي بآلة القياس الإحداثي على كل عضو إنشائي.
خط الفحص والاختبار ليس محطة عمل واحدة بل مجموعة عمليات مراقبة جودة مدمجة في تدفق الإنتاج كله. ويحدث الفحص في كل مرحلة: التحقق من المواد الواردة، والفحوصات الأبعادية بعد القطع، ومراقبة اللحام أثناء العملية، والفحص غير الإتلافي بعد اللحام، والتحقق الأبعادي والبصري قبل الشحن.
الفحص فوق الصوتي (UT). تُفحص لحامات كاملة النفاذ في الأعضاء الإنشائية الرئيسية بالفحص فوق الصوتي، الذي يكشف العيوب الداخلية (إدراج الخبث، ونقص الاندماج، والمسامية، والشقوق) بعكس موجات صوتية عالية التردد عن الانقطاعات في مقطع اللحام. ويُجرى UT بفنيين معتمدين من المستوى II وIII حسب ISO 9712 أو ASNT SNT-TC-1A. وتتبع معايير القبول معيار التصميم المطبق (GB 50621، AWS D1.1، أو EN 12062). ومعدل نجاح UT في إنتاجنا يتجاوز 99.5٪ من الفحص الأول؛ واللحامات المرفوضة تُحوَّت وتُعاد لحامها وتُعاد اختبارها.
الفحص المغناطيسي (MT). تُكشف الشقوق السطحية وقريبة السطح بالفحص المغناطيسي، حيث يُطبق مجال مغناطيسي على الفولاذ الحديدي فتكشف جزيئات الحديد الدقيقة الشقوق عند نقاط تسرب التدفق. ويُطبق MT على أطراف اللحامات ووصلات الفروع ومناطق الإجهاد العالي حيث يُرجح بدء الشقوق السطحية تحت التحميل الدوري.
التحقق الأبعادي بآلة القياس الإحداثي. تُتحقق الأشكال المعقدة — عقد الشبكات المكانية وسروج الجمالونات الأنبوبية والأعضاء المنحنية — بآلة قياس إحداثي (CMM) أو مسح ليزري ثلاثي الأبعاد. وينتج المسح سحابة نقاط للعضو المصنَّع تُراكب على نموذج تصميم BIM للتحقق من الامتثال الأبعادي. وتُعلَّم انحرافات التفاوت، وتُعاد معالجة الأعضاء الخارجة عن التفاوت قبل انتقالها إلى خط الطلاء أو الشحن. وهذا هو التحقق النهائي من أن ما صُمم هو ما بُني — بالمليمتر لا بالتقريب.
قدرات خطوط الإنتاج في لمحة
| خط الإنتاج | القدرة الرئيسية | الطاقة / النطاق | التفاوت |
|---|---|---|---|
| القطع CNC | بلازما ووقود مؤكسج، متعدد الشوعل، قطع مشطوب | ألواح: 6–120 مم | ±0.5 مم للقطع المستقيم |
| لحام كمرات H | لحام بالقوس المغمور بشوعلين، تقويم هيدروليكي | العمق: 200–1500 مم | التشوه < L/1000 |
| لحام الأعمدة الصندوقية | لحام بالقوس المغمور متعدد الأسلاك، ولحام الفجوات بالخبث الكهربائي | المقطع: حتى 1200×1200 مم | كامل النفاذ حسب الكود |
| ثقب عقد الشبكات | ثقب كروي CNC متعدد المحاور | الكرة: قطر 100–300 مم | ±0.05 درجة زاويًا |
| قطع الجمالونات الأنبوبية | قطع سرج CNC، لحام روبوتي | الأنابيب: قطر 60–400 مم | ±0.5 مم للمقطع |
| السفع بالخردق | سفع آلي بالعجلات | Sa 2.5، Rz 50–85 ميكرومتر | ISO 8501-1 Sa 2.5 |
| الدهان بالرش | نظام ثلاثي الطبقات، تسجيل السماكة الجافة | السماكة الجافة: 170–320 ميكرومتر | حسب ISO 12944 |
| الفحص والفحص غير الإتلافي | UT، MT، CMM / مسح ليزري ثلاثي الأبعاد | 100٪ من اللحامات الرئيسية | معدل نجاح UT يتجاوز 99.5٪ |
تحتاج هيكلًا فولاذيًا مبنيًا بتفاوت هندسي؟
أرسل لنا رسوماتك أو متطلبات مشروعك. يراجع فريقنا الهندسي درجات المواد والامتداد وظروف الأحمال، ثم يؤكد ما إذا كانت خطوط إنتاجنا تستطيع تلبية مواصفاتك — خلال 24 ساعة.
اتصل بفريقنا الهندسي