عملية تصنيع الهياكل الفولاذية: من التفصيل إلى التجميع المسبق
بين تصميم إنشائي معتمد وفولاذ قائم في الهواء تقع عملية التصنيع — سلسلة ورش وآلات ومفتشين تحول قصد التصميم إلى هندسة بتفاوت المليمتر. ومشروع 20,000 طن، وهو في قطاع الشبكات المكانية وجمالونات الأنابيب سقيفة فحم كبيرة أو سقف مطار أو مركز معارض، يمر عبر هذه السلسلة تقريبًا كـ800-1,200 عضو منفرد و40,000-60,000 لحام ورشة و200,000+ ثقب برغي. وكل لحام وكل ثقب منها يحكمه مستوى قبول، وكل عضو أساسي يحمل علامة تتبع تعود إلى صب لوح محدد.
جودة التصنيع ليست إضافة؛ إنها المنتج كله. فوتر جمالون يصل خارج التقويس بـ8 مم لا يمكن دفعه إلى موقعه دون إعادة إدخال إجهاد محبوس، ووصلة كرة مسمّرة بلولبات متلفة توقف بحر إقامة كاملًا. ويتناول هذا المقال المراحل السبع لتصنيع الهياكل الفولاذية الكبيرة — التفصيل وشراء المواد والقطع والتجميع واللحام والتقويم والتفجير الحبيبي والطلاء والتجميع المسبق — بالمعاملات الحقيقية التي تضبطها ورشتنا في كل مرحلة، ويختم بجدول نموذجي لبرنامج 20,000 طن.
1. التصميم التفصيلي ورسومات الورشة (Tekla / SDS2)
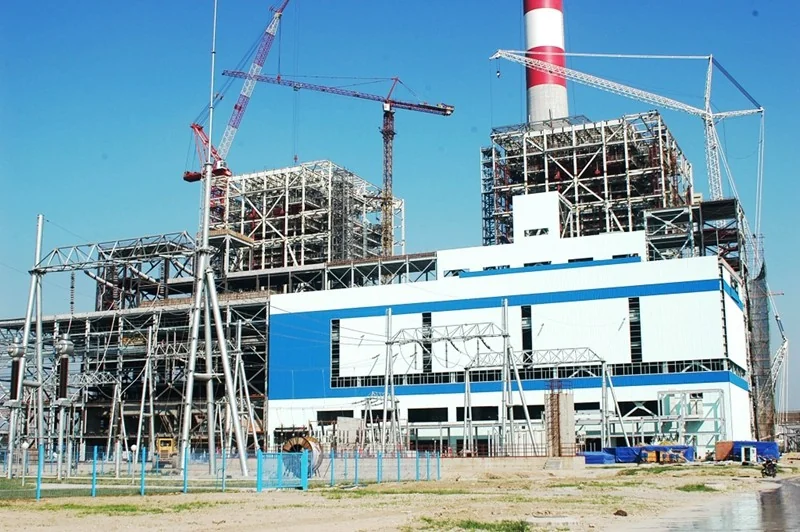
التصنيع يبدأ من التصميم التفصيلي — ترجمة تصميم المهندس إلى رسومات ورشة بالعضو والتطبيعة. وننمذج الهيكل كاملًا في Tekla Structures (وSDS2 لمشاريع المعيار الأمريكي)، وهو ما يولّد ثلاثة مخرجات في الوقت نفسه: رسومات إقامة للموقع، ورسومات قطعة منفردة وتجميعة للورشة، وملفات بيانات CNC (صيغة DSTV) تقود آلات القطع مباشرة من النموذج.
وفي هذه المرحلة الانضباط هندسي لا إبداعي:
- ترقيم الأعضاء: كل عضو يحصل على علامة فريدة مشار إليها في تسلسل الإقامة؛ والعلامة تُنقل إلى الفولاذ أثناء التصنيع وتظهر في كل رسم وقائمة تعبئة.
- توزيع رموز اللحام: تصنيف الوصلة (تناكبية أو زاوية أو اختراق جزئي) ومقاس اللحام وطوله وموضعه وفق ISO 2553 تُثبّت في النموذج، فلا تقرر الورشة مقاس اللحام بالعادة.
- مراجعة التعارض والتفاوتات: يُفحص النموذج مقابل خلوصات البراغي ومطابقة ألواح الأطراف ووصول الطلاء؛ وعلى الجمالونات واسعة البحر نضيف قيم تقويس تجريبية إلى الهندسة بحيث يتشكل العضو المنجز إلى الملمح النظري.
- تحسين المواد: برنامج التداخل (nesting) يجمع القطع المتطابقة ليرفع استغلال الألواح من 75-80٪ النموذجي إلى 85-90٪، وهو ما يعني في 20,000 طن توفير 1,000-2,000 طن لوح — أكبر رافعة كلفة مفردة في العملية.
2. شراء المواد وفحص الاستلام
تصل الألواح والفولاذ المقطعي بشهادات مصنع تذكر رقم الحرارة والتركيب الكيميائي والخصائص الميكانيكية وفق GB/T 17505 أو EN 10204 3.1. ويفحص الاستلام أربعة أشياء: الدرجة والأبعاد مقابل أمر الشراء؛ وحدود التركيب الكيميائي (لـQ355 الكربون ≤ 0.24٪ والفوسفور والكبريت ≤ 0.030٪ عادة)؛ والخصائص الميكانيكية (الخضوع والشد والاستطالة وصدمة شارپي)؛ وللألواح 40 مم وأسمك، فحص فوق صوتي لكامل مساحة اللوح وفق GB/T 2970 لكشف التصفحات الداخلية قبل القطع.
ويفحص معاملان لقابلية اللحام حرارةً بحرارة: مكافئ الكربون ومعامل تشقق اللحام. وللوح Q355 نُقيّد Ceq = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 عند 0.44 أو أقل، وهو ما يحفظ متطلبات التسخين المسبق وخطر التشقق البارد في حدود الإدارة. وأرقام الحرارة المقبولة تُرسم بالاستنسل على مخزون الألواح، ومن تلك اللحظة تحمل كل قطعة مقطوعة علامة تتبعها — وهذا الانضباط نفسه الذي تطلبه فئات تنفيذ EN 1090-2، وهو أرخص وثيقة تأمين في البرنامج كله.
3. القطع وتحضير الحواف
تقنية القطع تُختار بالسماكة ومتطلب جودة الحافة:
- قطع CNC بالأكسجين والوقود لألواح أسمك من 30 مم، بما فيها ألواح حواف 40-80 مم للأعمدة الثقيلة ووترات الجمالونات؛ وجودة حافة حتى نطاق ISO 9013 فئة 2، مع تعويض عرض القطع مطبق من بيانات DSTV.
- قطع CNC بالبلازما لنطاق 6-30 مم بسرعة عالية — الحصان العامل لألواح الجذوع والدعامات وألواح العقد.
- القطع بالليزر لقطع حتى 20-25 مم حيث تكون استقامة الحافة وجودة الثقوب حرجة (ألواح الأطراف وألواح القواعد والكراسي)، مزيلًا الثقب الثانوي لمعظم الثقوب دون 30 مم.
- الشطف وتحضير الوصلات: الوصلات التناكبية كاملة الاختراق تُشطف (عادة V مفرد 45° بزاوية مضمومة 60-90° لسماكة ≤ 40 مم، وV مزدوج للمقاطع الأسمك) لتحقيق فجوة الجذر وحجم معدن اللحام الذي يؤهل له WPS.
والتشوه الحراري يُضبط عند المصدر: فترتيب القطع يوازن إدخال الحرارة عبر القطعة، والألواح الكبيرة تُقطع بألسنة إبقاء في الهيكل العظمي بحيث تبقى القطعة في اللوح حتى الفصل النهائي. ولوترات الجمالونات 100+ متر، تُقطع المقاطع طويلة بمقدار انكماش اللحام المتوقع وسماحية التقويس، ثم تُشذب في التجميع.
4. التجميع واللحام
التجميع يجمع القطع المقطوعة في تجميعات فرعية (عقد ومجموعات وصلات ومقاطع وتر) ثم في أعضاء كاملة. وتفاوتات المطابقة تُضبط وفق GB 50205 / EN 1090-2 الفئة 2: فجوات الجذر داخل ±2 مم، والإزاحة داخل 10٪ من اللوح الأرق، ومحاذاة القطع متحققة قبل ترسيب أي لحام.
اختيار عملية اللحام يتبع الوصلة والوضع:
- اللحام القوسي المغمور (SAW) للحامات التناكبية المستقيمة الطويلة ولحامات الزاوية في الوضع المستوي — الأعمدة الصندوقية ولحامات حافة الكمرة H بالجذع وتطبيعات الوترات. والمعاملات النموذجية للوح 20-40 مم: 550-700 أ و30-36 ف وسرعة انتقال 25-45 سم/دقيقة، بسلك مفرد أو مزدوج بفيض متماسك (مثل نوع S101 / F4A2-EM12K)، وإدخال حرارة مضبوط لحفظ متانة HAZ وفق WPS.
- اللحام القوسي المعدني بالغاز (GMAW/CO2) وFCAW للحامات الوضعية — العقد والحواجز والمقسّبات — بسلك صلب أو محشو 1.2 مم عند 250-320 أ و28-32 ف.
- ضبط التسخين المسبق والحرارة البينية: وفق GB 50661، التسخين المسبق 60-80°م نموذجي لـQ355 بسماكات فوق 30 مم؛ والحرارة البينية لا تهبط دون التسخين المسبق ولا تتجاوز 250°م. وتُتحقق الحرارة على 75 مم من محور الوصلة بمقياس حرارة تلامسي أو أقلام حرارة.
- التجويف الخلفي: الوصلات كاملة الاختراق تُجوّف بقوس كربوني هوائي إلى معدن سليم على جانب الجذر وتُطحن إلى معدن لامع وتُفحص ثم تُغلق بتسلسل تمريرة ثانية.
وتسلسل اللحام مهندس لا مرتجل: فعلى الأعمدة الصندوقية الطويلة نناوب التمريرات حول المحور المحايد ونستخدم لحامًا متوازنًا أحادي الجانب في أبحور متناوبة لحفظ الانكماش الطولي والتقويس داخل التفاوت. وفي الهياكل الشبكية، لحامات كل عقدة تُرسّب بترتيب محدد وتُترك العقدة لتبرد بين التمريرات للحد من التشوه التراكمي.
5. التقويم والتفجير الحبيبي وتحضير السطح
انكماش اللحام يجذب الهندسة حتمًا. والأعضاء تُفحص على أسرّة تسوية مقابل إزاحات المليمتر في الرسومات وتُصحح بالتقويم باللهب (تسخين موضعي إلى 600-800°م بأنماط مضبوطة — أبدًا فوق 900°م، الذي يضر ببنية Q355 المجهرية) والتصحيح الميكانيكي بالمكبس للاختلال الزاوي. والتقويم إلى التفاوت قبل الطلاء إلزامي: فالطلاء لا يخفي عضوًا خارج الشاقول بـ12 مم.
ثم يمضي تحضير السطح في مرور واحد:
- التفجير الحبيبي إلى Sa2.5 (ISO 8501-1): يُنظف السطح من قشر المصنع والصدأ والتلوث إلى تشطيب «معدن شبه أبيض» — المواصفة الافتراضية للفولاذ الإنشائي قبل الطلاء. والحاشي خليط حبيبات/سفع فولاذي، يُعاد تدويره عبر فاصل مغناطيسي لضبط حمل الغبار.
- ملف خشونة السطح يُبقى في النطاق G المتوسط من ISO 8503-1 (40-70 ميكرومتر) — عميقًا بما يكفي لتثبيت الأساس وضحلًا بما يكفي لتفادي قمم محرومة من تغطية الطلاء.
- فحوص النظافة: تصنيف الغبار وفق ISO 8502-3 (تصنيف 2 أو أفضل على الأسطح المطلية في بيئات عدائية) وفحوص تلوث الملح حيث يطلبها المشروع، خصوصًا لمواصفات الطلاء الساحلية.
6. تطبيق الطلاء
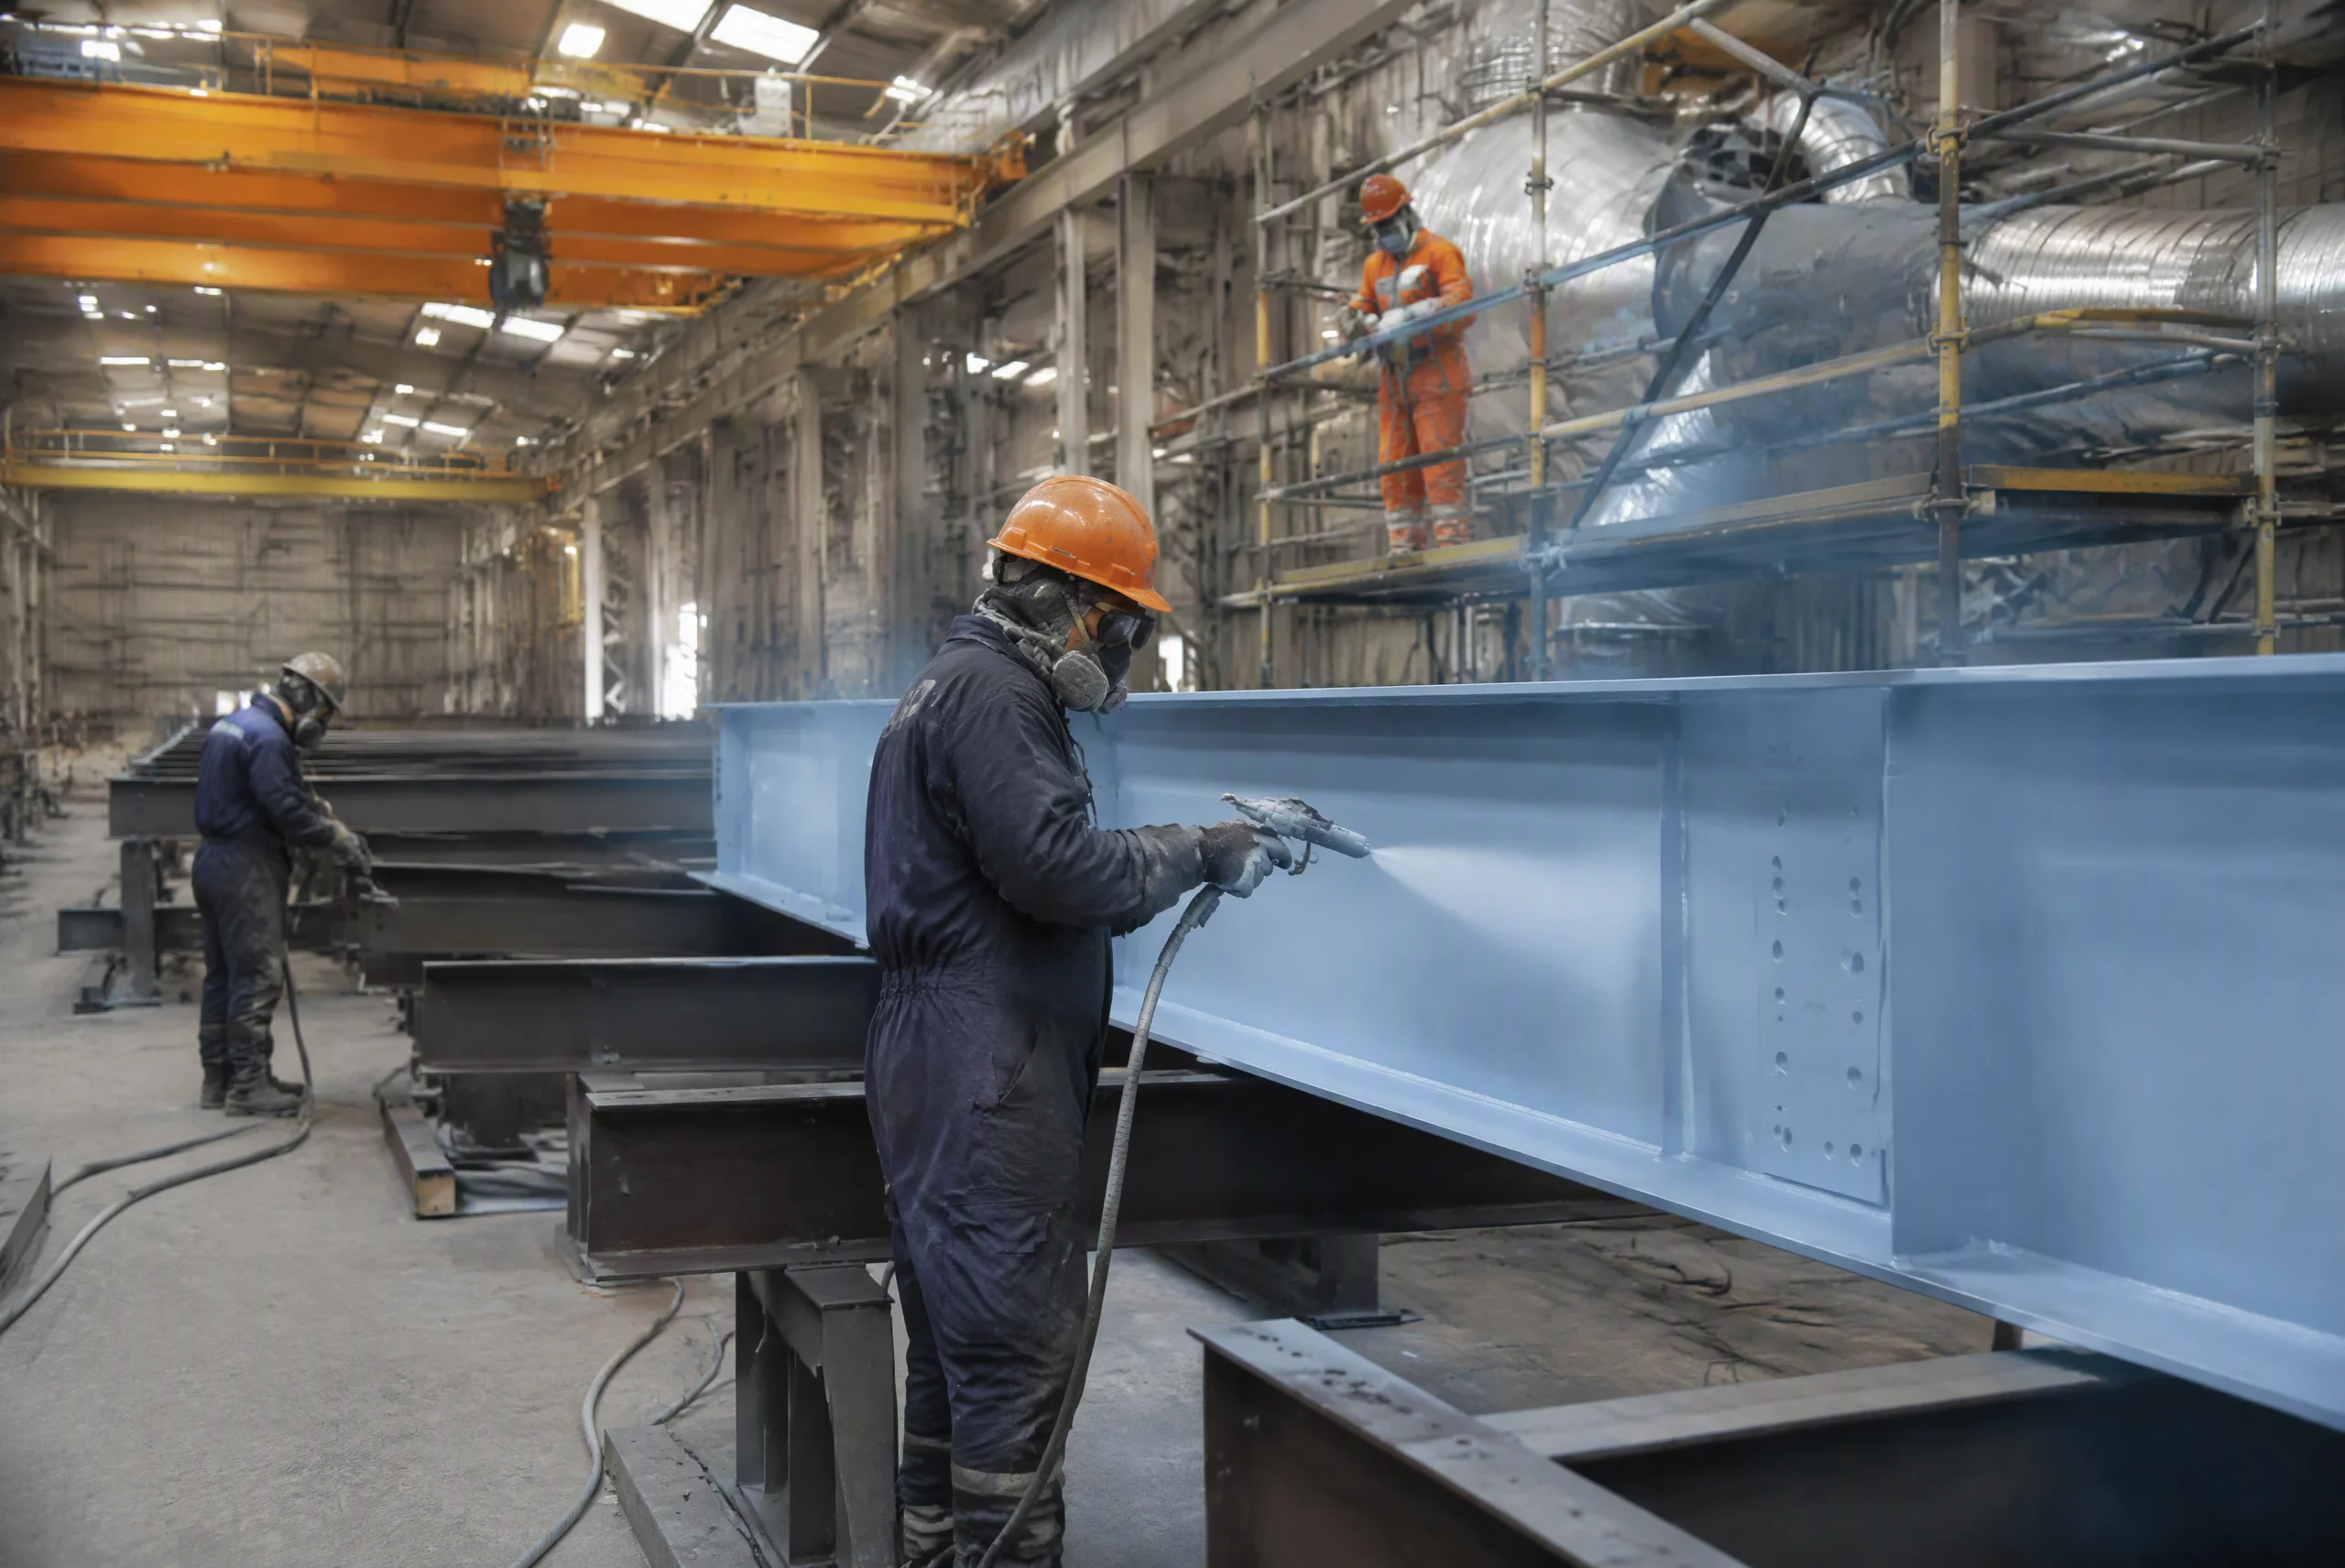
أنظمة طلاء الفولاذ الإنشائي تتبع فئات ISO 12944. ومواصفة C4 نموذجية (صناعي/ساحلي عالي التآكل) مستخدمة في مشاريع الشبكات والجمالونات الكبيرة هي نظام ثلاث طبقات:
- الأساس: زنك غير عضوي غني بـ70-80 ميكرومتر سماكة غشاء جاف (DFT) — حماية أنودية تضحية عند الركيزة.
- الطبقة الوسطى: إيبوكسي بأكسيد حديد ميكائي (MIO) بـ120-160 ميكرومتر DFT — طبقة الحاجز التي تحجب الماء والكلوريد.
- الطبقة النهائية: بولي يوريثان أليفاتي 50-60 ميكرومتر DFT — استقرار UV وحفظ اللون.
- إجماليات النظام: 260-300 ميكرومتر DFT، مقيسة وفق ISO 19840 عند النقاط المحددة (عادة 80-90٪ من النقاط داخل نطاق السماحية ولا شيء دون الحد الأدنى).
وظروف التطبيق تُفرض لا تُقترح: رطوبة نسبية محيطة دون 85٪ وحرارة فولاذ أعلى من نقطة الندى بـ3°م على الأقل وفحوص غشاء رطب كل وردية. والرش بلا هواء عند 200-250 بار يحقق كفاءة نقل فوق 65٪، ومناطق اللحام والحواف والفتحات تتلقى طبقة شريطية قبل الغشاء الكامل. وللأعضاء التي ستُسمّر في الموقع، تُقنّع أسطح الاحتكاك قبل التفجير والطلاء لحفظ معامل الانزلاق المحدد — و خدمات الطلاء والتشطيب لدينا تغطي قرار الغلفنة مقابل الدهان وأهداف DFT للنظام وتقنيع أسطح الاحتكاك بالتفصيل.
7. التجميع التجريبي وضبط الجودة النهائي والإفراج
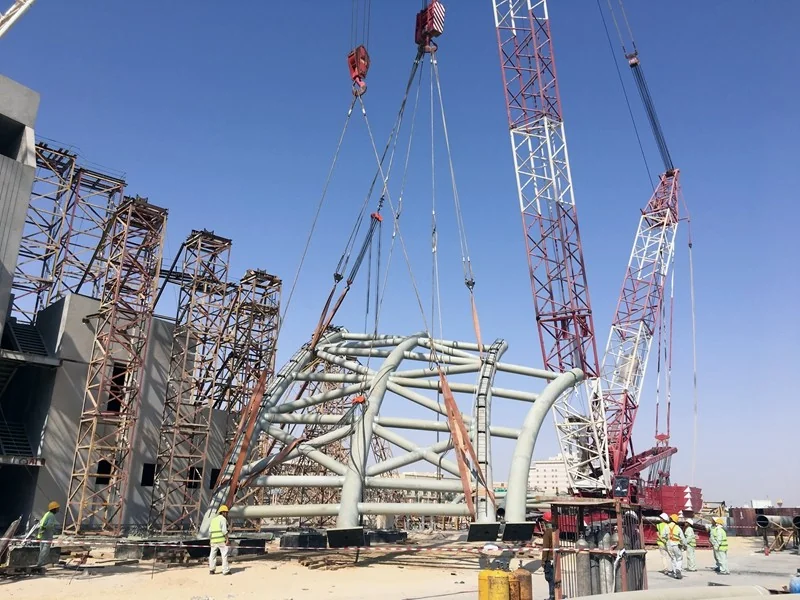
للهياكل واسعة البحر والمكانية، التجميع التجريبي (المسبق) حيث تُصرف مخاطرة الهندسة. فنحن نجمّع أبحورًا تمثيلية — عادة أول وحدة شبكة أو لوح جمالون كامل أو مجموعات الوصلات حول أكثر العقد تحميلًا — على أرض الورشة للتحقق من:
- محاذاة ثقوب البراغي ومطابقة المجموعة (100٪ من الثقوب تقبل البراغي بحرية في البحر التجريبي)؛
- الأبعاد الكلية مقابل النموذج النظري، بما فيها التقويس وقيم الضبط المسبق؛
- علامات الأعضاء واتجاهها ومنطق تسلسل الإقامة قبل شحن أي شيء؛
- وصول طواقم الإقامة ونقاط الرفع لخطة رافعة الموقع.
وضبط الجودة النهائي يجمع الوثائق التي يحتاجها المقاول فعلًا: تقارير NDT (فوق صوتي وجزيئات مغناطيسي وشعاعي وفق ITP)، وسجلات DFT للطلاء، وتقارير الاستقامة والأبعاد، وشهادات مواد بأرقام حرارة، وإجراءات لحام وسجلات لحامين، وقائمة التعبئة بعلامات وأوزان عضوًا بعضو. وعندها فقط تُفرج الدفعة للتعبئة والشحن.
جدول نموذجي لبرنامج 20,000 طن
الجدول أدناه يعكس مصنع تصنيع مخصص بثلاثة خطوط تجميع، بمراحل متداخلة حيث يسمح المسار الحرج. وهو نموذجي لبرنامج سقف شبكي كبير أو مبنى تخزين:
| المرحلة | المدة النموذجية (أسابيع) | الأنشطة والمعالم الرئيسية |
|---|---|---|
| التصميم التفصيلي ورسومات الورشة | 8-10 | نموذج Tekla وترقيم الأعضاء وإفراج بيانات CNC؛ رسومات البحر الأول لطلب المواد |
| شراء المواد والاستلام | 6-8 (تتداخل مع التفصيل) | أوامر مصنع وشهادات 3.1 وUT للألواح السميكة ووسم أرقام الحرارة |
| القطع وإنتاج القطع | 6-8 | قطع CNC أكسجين/بلازما/ليزر وشطف وتداخل لاستغلال ≥ 85٪ |
| التجميع واللحام | 26-32 | مجموعات العقد ومقاطع الوترات والأعمدة الصندوقية؛ SAW/GMAW؛ ضبط التسخين المسبق؛ بنحو 600-750 طن/شهر لكل خط |
| NDT والإصلاح | 4-6 (بالتوازي مع اللحام) | UT/MT وفق ITP والإصلاحات وإعادة الاختبار وإصدار سجلات اللحام |
| التقويم والتفجير والطلاء | 8-10 | تقويم لهبي/مكبسي وتفجير Sa2.5 وطلاء مضبوط DFT ومعالجة |
| التجميع التجريبي وضبط الجودة النهائي | 4-6 | تجميع بحر وتقارير أبعاد وشهود خارجي وحزمة وثائق |
| التعبئة والشحن والتوثيق | 3-4 | قوائم تعبئة عضوًا بعضو وعلامات وأوزان؛ تنسيق شحن بحري/بري |
وبتداخل واقعي، برنامج 20,000 طن مُدار جيدًا يناسب في نحو 44-52 أسبوعًا من إفراج الرسومات إلى الشحن النهائي. والخطوة المحددة للمعدل دائمًا تقريبًا قدرة اللحام — ولهذا تحجز البرامج الملتزمة قدرة آلة لا لوحًا فقط قبل بدء التصنيع.
الخلاصات الرئيسية
- التفصيل حيث تُكسب الهندسة أو تُفقد. نمذجة Tekla/SDS2 تغذي قطع CNC مباشرة وتثبت علامات الأعضاء ومقاسات اللحام والتقويس التجريبي قبل طلب أي فولاذ.
- التتبع يبدأ عند الاستلام. وسم أرقام الحرارة وفحوص التركيب وCeq المضبوط (هدف ≤ 0.44 لـQ355) أساس قابلية اللحام وأي تدقيق EN 1090-2 أو خاص بالمشروع.
- معاملات اللحام مهندسة لا مرتجلة: SAW عند 550-700 أ / 30-36 ف وتسخين مسبق 60-80°م فوق 30 مم وسقف بيني 250°م وتمريرات متسلسلة لضبط التشوه.
- الطلاء نظام لا دهان: تحضير Sa2.5 وملف خشونة 40-70 ميكرومتر وزنك غني + إيبوكسي MIO + بولي يوريثان عند DFT 260-300 ميكرومتر لبيئات C4، بفرض الظروف البيئية.
- التجميع التجريبي يصرف مخاطرة الإقامة. بحر تمثيلي متحقق من مطابقة البراغي والهندسة الكلية يساوي أكثر من أي حزمة وثائق — وحزمة الوثائق (NDT وDFT والشهادات وقوائم التعبئة) هي ما يفرج الدفعة.
كل مرحلة أعلاه تُنفذ تحت أنظمة جودة موثقة في مصانعنا في شوتشو، بفحص خارجي مستوعب عند كل نقطة توقف. وإن كنت تخطط لبرنامج هياكل فولاذية كبير وتحتاج شريك تصنيع، تواصل مع فريقنا الهندسي برسوماتك وتواريخ برنامجك — وسنؤكد الجدوى والقدرة وجدولًا مرحليًا خلال 24 ساعة.
تخطط لبرنامج تصنيع فولاذي واسع النطاق؟
شارك وزنك وأنواع أعضائك وجدولك. وسيطابق فريقنا القدرة ويؤكد الخطة المرحلية ويرد بعرض تصنيع بالالتزامات المرحلية خلال 24 ساعة.
اطلب عرض تصنيع